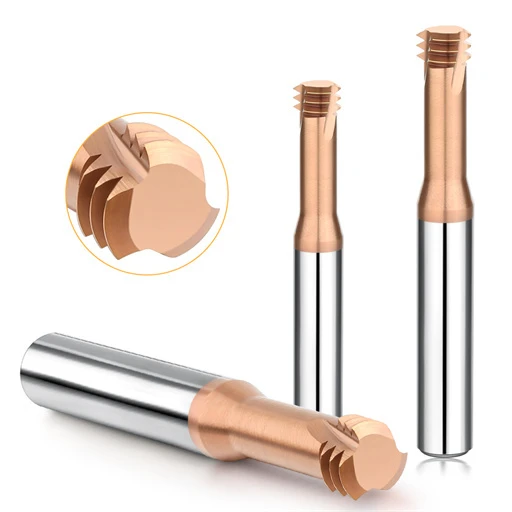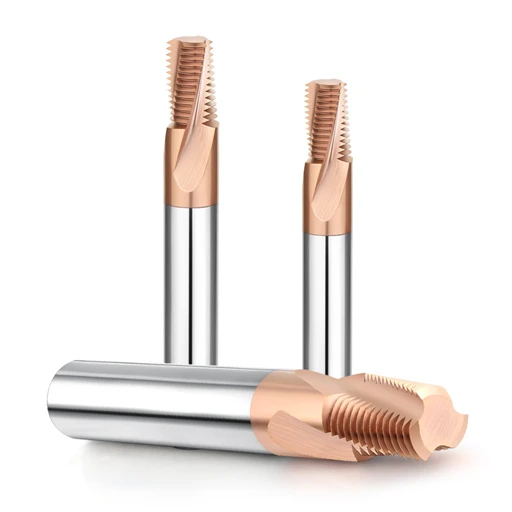
Während der Bearbeitung von doppelt kryogenisch gehärteten SKD11-Stanzwerkzeugeinsätzen kontaktierte uns ein langjähriger Kunde mit einem dringenden Problem. Er fräste M4×0.7-Sacklochgewinde in hochfestem HRC65-Stahl. Sein Vollhartmetallwerkzeug erlitt einen Sprödbruch nahe der Schaftwurzel, bevor es auch nur zwei volle Umdrehungen vollendet hatte. Das abgebrochene Werkzeug verklemmte sich tief im Werkzeughohlraum, wodurch ein teurer, vorgehärteter Werkzeugblock unbrauchbar zu werden drohte.
Genau dieses Problem beobachten wir ständig in Präzisionsfertigungsbetrieben. Durch die Zusammenarbeit mit Werkzeugmachereien in Nordamerika und Europa wissen wir, dass das Gewindeschneiden in gehärtetem Werkzeugstahl die Werkzeugspitzen extremen Scherkräften und Temperaturschocks aussetzt. Oft wird zunächst die Zähigkeit des Substrats oder die Qualität der Beschichtung verantwortlich gemacht. Unsere REM-Bruchanalysen zeigen jedoch, dass die meisten Gewindefräserbrüche auf subtile, unkontrollierte Prozessvariablen und nicht auf minderwertige Rohmaterialien zurückzuführen sind.
Geringfügige Einstellfehler führen beim Schneiden nahe der physikalischen Grenzen von Wolframkarbid zu erheblichen Schäden. Hohe Überhangverhältnisse verursachen Rattern, unkompensierte Kreisinterpolation führt zu starker Überlastung des Gewindefräsers, und ein Rundlauffehler von nur 0.003 mm konzentriert die gesamte Schnittkraft auf einen einzelnen Zahn. Unter HRC65-Bedingungen summieren sich diese Mikroabweichungen sofort und führen zum plötzlichen Ausfall des Gewindefräsers.
Haben Sie jemals die Lastanzeige Ihrer Maschine mit extrem konservativen Parametern überwacht und dabei ein dumpfes Knacken aus dem Inneren der Bohrung gehört?
Pilotlochvorbereitung und anomale Kaltverfestigungsschichten: Die Hauptursachen für die Überlastung von Gewindewalzwerken
Bei der Fehlersuche an abgebrochenen Schneidwerkzeugen in gehärteten Werkzeugblöcken ist unsere erste Anweisung an den Programmierer einfach: Treten Sie vom Fräser zurück und messen Sie die vorgebohrte Bohrung. Bei HRC65-Stahl führen Vorbearbeitungsfehler zu erheblichen Betriebsspitzen. Tritt das Werkzeug über eine spiralförmige Interpolation ein, verursacht eine unrunde oder konische Bohrung eine sofortige Überlastung des Gewindefräsers.
Wir haben kürzlich einen Auftrag analysiert, bei dem fünf Gewindebohrungen sauber verliefen, der Fräser jedoch bei der zweiten Umdrehung der sechsten Bohrung brach. Querschnitts-Mikrohärteprüfungen ergaben, dass der vorgebohrte Hartmetallbohrer geringfügigen Flankenverschleiß aufwies. Die dadurch entstandene Reibung führte zu einer Kaltverfestigung der weißen Schicht mit einer Härte von HRC 68. Der Gewindefräser bearbeitete kein gleichmäßiges Material, sondern traf auf eine spröde, unregelmäßige Schale.
Kaltverfestigung und Konusfehler: Die Hauptursache für sofortiges Ausbrechen bei Gewindefräsern aus Vollhartmetall
Beim Vorbohren von harten Werkstoffen führt geringer Bohrerverschleiß zu starker Reibung und Scherung. Diese intensive mechanische Verformung hinterlässt eine verfestigte Oberflächenschicht an der Innenwand. Wenn starre Vollhartmetall-Gewindefräser in diese veränderte Zone eingreifen, kommt es an den Zahnspitzen zu Mikroausbrüchen. Bei ultraharten Legierungen zerstört ein anfänglicher Mikroriss den Fräser bereits bei der nächsten Umdrehung.
Die Spanbildung bei tiefen Bohrungen führt außerdem zu einer Durchbiegung von Standardbohrern und damit zu einer umgekehrten Kegelform an der Bohrungsgrundverjüngung. Unsere Kundentests zeigen, dass bereits eine diametrale Kegelform von nur 0.02 mm auf 10 mm Tiefe den radialen Eingriff drastisch erhöht. Ein programmierter leichter Schnitt schlägt am Grund der Sackbohrung plötzlich in einen starken Flankeneingriff um, wodurch das Werkzeug sofort bricht.
Zum Thema Gewindefräsen in SKD11-Stahl: Warum müssen die Pilotlochdurchmesser um +0.03 mm bis +0.05 mm vergrößert werden?
Bei der Bearbeitung gehärteter Kaltarbeitsstähle weisen wir Programmierer stets darauf hin, die Standard-Bohrtabellen zu ignorieren. Beim Gewindefräsen von SKD11-Stahl , DC53 oder D2 mit HRC65 vergrößern wir den Durchmesser der Pilotbohrung absichtlich um +0.03 mm bis +0.05 mm. Extrem harte Werkstoffe weisen eine sehr hohe Scherfestigkeit auf. Eine zu enge Bohrung führt zu starker Werkzeugreibung und gefährlichem Keilmoment.
Diese Anpassung erfordert einen bewussten Kompromiss. Durch die leichte Vergrößerung der Bohrung verringert sich die theoretische Gewindeeingriffshöhe um etwa 5 % bis 8 %. Die Auszugsfestigkeit bei Werkstoffen mit einer Härte von HRC65 bleibt jedoch unbeeinträchtigt. Das zusätzliche radiale Spiel verhindert ein katastrophales Verklemmen, reduziert die Flankenwärme und ermöglicht einen sicheren Späneabfluss.
Fallstricke bei der Strategie der radialen Schnitttiefe (DOC): Die Stoßbelastungsfalle für Hartmetall-Gewindefräser
Das Fräsen von Gewinden in HRC65-Stahl ist kein herkömmliches Zerspanungsverfahren. Es handelt sich um ein hochsteifes Mikro-Schälen. Viele Betriebe verwenden Standardeinstellungen der CAM-Bibliothek, die versuchen, vollständige Gewindeformen in ein oder zwei aggressiven Durchgängen zu schneiden. Sobald die Schneiden auf die dichte martensitische Matrix treffen, wirken sprunghaft Normalkräfte auf die Schneide, was zu einem vorzeitigen Bruch des Gewindefräsers führt.
Wenn uns Kunden gebrochene Werkzeuge zusenden, weisen die Bruchflächen fast immer scharfe, spröde Scherspuren ohne plastische Verformung auf. Die Überprüfung ihres G-Codes zeigt radiale Schnitte ( $a_e$ ), die in den Spiralblöcken G02/G03 viel zu aggressiv sind. Schlanke Schäfte verbiegen sich unter zu hoher Seitenkraft, was zu starker Flankenreibung führt und einen sauberen Schnitt in einen heftigen Aufprall verwandelt.
Schwere Ein-Pass-Schnitte führen zu Werkzeugversagen: Bei HRC65-Werkstoff ist eine radiale Schnitttiefe von mehr als 0.05 mm unzulässig.
Der Versuch, in HRC65-Stahl mit einem einzigen, schweren Schnitt ein vollständiges Profil zu erzeugen, führt mit hoher Wahrscheinlichkeit zum Bruch des Fräsers. Tests mit einem Schnittkraftdynamometer haben gezeigt, dass radiale Schnitte mit einer Tiefe von mehr als 0.05 mm lokale Scherspannungen erzeugen, die die Bruchfestigkeit moderner Beschichtungen überschreiten. Zu starker seitlicher Eingriff setzt die Werkzeugzähne einer hohen kombinierten Beanspruchung aus, was direkt zum katastrophalen Ausfall des Gewindefräsers führt.
Wir bevorzugen stattdessen eine inkrementelle radiale Schnittverteilung. Bei einem M6-Gewinde mit einer Profilhöhe von 0.54 mm teilen wir den radialen Eingriff in 4 bis 6 Durchgänge auf. Wir beginnen mit einem 0.04-mm-Schnitt, reduzieren diesen auf 0.02 mm und führen schließlich 0.015 mm Schlichtschnitte durch. Zusätzliche Druckluftschnitte verlängern die Zykluszeit zwar um einige Sekunden, verhindern aber Werkzeugbruch und Ausschuss.
Mehrfachdurchgangsstrategie: Die entscheidende Rolle des „Federdurchgangs“ beim Ausgleich der Werkzeugdurchbiegung
Wenn sich ein Gewindelehrdorn nach dem Fräsen nicht richtig ansetzt, erhöhen Bediener oft instinktiv den radialen Werkzeugversatz an der Steuerung. Bei hochhartem Stahl ist dies ein gefährlicher Fehler. Hartmetallwerkzeuge verformen sich unter hohen Seitenkräften von der Schnittebene weg. Der zu kleine Flankendurchmesser wird selten durch Verschleiß der Schneidplatte verursacht; es handelt sich um mechanisches Abrutschen des Werkzeugs.
Wir schreiben stets mindestens einen Nulltiefen-„Federdurchgang“ im Werkzeugweg vor, bevor die Offsets angepasst werden. Nach Erreichen der Endtiefe fährt der Fräser den fertigen Pfad ohne zusätzlichen radialen Vorschub erneut ab. Dieser Durchgang entfernt sauber die durch die Werkzeugdurchbiegung entstandenen Mikrospäne und gewährleistet so einen zuverlässigen Sitz der 6H-Gewindelehre, ohne dass es zu einem Bruch des Gewindefräsers kommt.
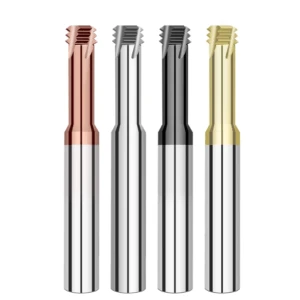
Übermäßiger Werkzeugrundlauf (TIR): Wie geringfügige Abweichungen zu katastrophalen Gewindefräserausfällen führen
Beim Fräsen von gehärtetem Stahl konzentrieren sich viele Zerspanungsmechaniker auf Schnittgeschwindigkeit und Beschichtung und vernachlässigen dabei den Rundlauf des Werkzeughalters. Bei HRC65 ist die Verformung durch Fließen vernachlässigbar. Jeder Eingriff eines Schneidzahns wirkt wie eine heftige Kollision im Mikrobereich. Bei weichem Stahl vergrößert ein geringer Rundlauf lediglich den Flankendurchmesser. Bei gehärtetem Stahl hingegen verlagert der Rundlauf die gesamte Last auf einen einzigen Zahn und führt so zum plötzlichen Ausfall des Gewindefräsers.
Wir haben dies in einer Produktionsstätte für medizinische Knochenplattenformen selbst miterlebt, wo eine Werkzeugbruchrate von 40 % auftrat. Die Techniker gaben zu hohe Vorschubgeschwindigkeiten als Ursache an. Mithilfe einer Messuhr an der Spindeleinheit ermittelten wir einen Rundlauffehler von insgesamt 0.012 mm an der Werkzeugspitze. Ein Zahn trug über 70 % der Schnittkraft, während drei Zähne das Metall kaum berührten, wodurch das Werkzeug bereits in der ersten Umdrehung brach.
Ein Werkzeugspitzenrundlauf von mehr als 0.003 mm führt zu Kantenausbrüchen: Vergleich von ER-Spannzangen und hydraulischen Haltern
Bei Verwendung von Standard-Spannzangen mit Federmechanismus in HRC65-Stahl überprüfen Sie umgehend Ihre Einrichtungsgenauigkeit. Der Rundlauf des Werkzeugs muss unter 0.003 mm liegen; ein Wert von 0.005 mm verdoppelt die Häufigkeit von Ausbrüchen an der Schneidkante. Standard-ER-Spannfutter basieren auf dem mechanischen Spiel zwischen Gehäuse, Spannzange und Mutter. Diese Konstruktion verliert nach wiederholten Werkzeugwechseln an Wiederholgenauigkeit und ist somit die Hauptursache für unkontrollierten Rundlauf von Gewindefräsern.
Bei der Auswahl des Werkzeughalters muss der Aufwand für die Einrichtung gegen das Ausschussrisiko abgewogen werden. Für ultraharte Stähle bevorzugen wir Schrumpffutter und hochpräzise Hydraulikfutter. Beide Varianten gewährleisten einen Rundlauffehler von unter 0.003 mm. Hydraulikkammern dämpfen zudem Mikrovibrationen effektiv. Die höheren Kosten des Halters amortisieren sich schnell durch die Vermeidung von Werkzeugbruch und Ausschuss.
Ausgewogene Balance zwischen Überhang und Steifigkeit für kleine Gewindewalzwerke in M3/M4-Anwendungen
Das Fräsen von M3- und M4-Gewinden führt zu Fräsern mit empfindlichen Halsdurchmessern um 2 mm. Hartmetall bietet zwar außergewöhnliche Härte und Verschleißfestigkeit, seine Querbruchfestigkeit nimmt jedoch mit zunehmendem Überhang stark ab. Die Werkzeugdurchbiegung steigt kubisch mit zunehmender Länge. Dies macht Miniatur-Gewindefräser beim Arbeiten in tiefen Bohrungen extrem empfindlich.
In der Fertigung gilt ein Überhangverhältnis ( L/D ) von über 3:1 als risikoreich. Für die Bearbeitung tiefer Kavitäten sollten Sie Spezialwerkzeuge mit kurzen Schneiden und verstärkten Schäften bestellen oder eine Aussparung mit einem größeren Schaftfräser vorfräsen . Verlängern Sie einen schlanken Hals niemals unnötig. Um unerwartete Brüche zu vermeiden, ist es unerlässlich, die Frästiefe zugunsten der Werkzeugsteifigkeit zu reduzieren.
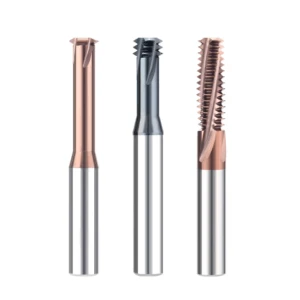
Bearbeitungsschwingungen und Resonanzinstabilität: Hochfrequentes Gewindefräsen-Rattern
Beim Schneiden von Stahl mit einer Härte über HRC60 signalisiert ein hohes, metallisches Quietschen, dass der Vorschub sofort gestoppt werden muss. Selbsterregtes Rattern in gehärtetem Stahl ist schädlich, da das starre Werkstück kaum Aufprallenergie absorbiert. Alle Schnittstöße werden direkt in die Spannuten zurückgeworfen. Ein intermittierender Zahneingriff, der mit den Schwingungen der Spindel oder der Vorrichtung übereinstimmt, löst heftiges Gewindefräserrattern aus.
Wir stellten dies in einem Stanzwerkzeugbetrieb fest, der HRC64-Stahl bearbeitete. Die Werkstücke wiesen starke weiße Rattermarken und raue, schuppige Wände auf. Unter dem Mikroskop zeigte der Fräser gezackte, sägezahnartige Mikroausbrüche anstelle von gleichmäßigem Flankenverschleiß. Die Bediener führten dies auf die Werkzeughärte zurück. Tatsächlich zerstörten zyklische Resonanz und hochfrequentes Flattern die spröden Hartmetallschneiden innerhalb von Sekunden.
Zahnbruch durch abrupte Phasenverschiebungen: Warum radiale Bogenbewegungen beim Ein- und Ausfahren des Zahnbogens zwingend erforderlich sind
Die Überprüfung von Kunden-NC-Programmen deckt häufig einen gravierenden Fehler auf: das direkte Eindringen in die Bohrungswand bei einer linearen Bewegung (G01). Der lineare Eingriff zwingt den Werkzeugkopf abrupt von 0° auf einen weiten Eingriff. Dieser kurzzeitige Stoß trifft die Werkzeugspitze wie ein Hammerschlag. Die abrupte Phasenverschiebung bricht die Nuten und führt zu einem plötzlichen Gewindefräserbruch.
Programmieren Sie stets gleichmäßige Kreisbogenbewegungen von 90° oder 180° für Ein- und Ausfahrt. Bei einem spiralförmigen oder kreisförmigen Eintritt beginnt der Spaneingriff bei Null und die Belastung wird allmählich aufgebaut. Dadurch wird ein gleichmäßiger Anstieg des Schnittwiderstands anstelle von Spitzenwerten gewährleistet. Ein Bogenaustritt verhindert analog dazu einen abrupten Stopp am Endpunkt und vermeidet so Stoßbelastungen und tiefe Verweilmarken.
Durch Rattern hervorgerufene Mikrorissausbreitung: Vermeidung von Resonanzzonen durch Feinabstimmung von Geschwindigkeiten und Vorschüben
Wenn Sie während Testschnitten ein lautes, harmonisches Pfeifen hören, versuchen Sie auf keinen Fall, den Zyklus fortzusetzen. Hochfrequentes Rattern überträgt innerhalb von Millisekunden akustische Spannungen tief in das Hartmetallsubstrat. Diese Stoßwellen verwandeln submikronäre Kornfehler in sichtbare Mikrorisse. Sobald sich Risse von der Schneide zum Kern ausbreiten, ist ein plötzlicher Ausfall des Gewindefräsers unvermeidlich.
Eine drastische Reduzierung der Spindeldrehzahl ist oft kontraproduktiv. Durch die niedrigere Drehzahl steigt die Spanbelastung pro Zahn, was die Schnittkräfte erhöht und das Werkzeug in stärkere Schwingungsbereiche verlagert. Stattdessen sollte die Spindeldrehzahl in Schritten von 50 bis 100 U/min angepasst und gleichzeitig der Vorschub um 10 bis 15 % reduziert werden. Dies verschiebt die Frequenzen der harmonischen Anregung und sorgt für einen ruhigen, stabilen Schnitt.
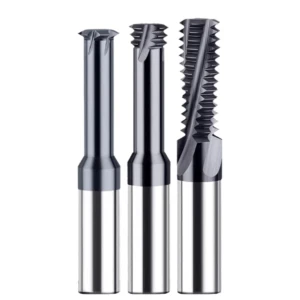
Fehler bei der Berechnung der Vorschubgeschwindigkeit: Übersehen der kurzzeitigen Überlastung des Gewindefräsers.
Erfahrene Zerspanungsmechaniker, die die Vorschübe beim Linearfräsen präzise berechnen, machen oft Fehler bei Innenspiralbahnen. Bei der Kreisinterpolation G02 oder G03 bestimmt der programmierte F-Wert die Geschwindigkeit der Werkzeugmittellinie, nicht die der äußeren Zahnspitze. Die Berechnung der Vorschübe ohne Berücksichtigung des Innenradius führt zu starken Spitzenwerten der tatsächlichen Kantenbelastung und damit zu einer erheblichen Überlastung des Gewindefräsers.
Bei weichem Stahl wird dieser Berechnungsfehler durch die Duktilität des Werkstücks kaschiert. Bei HRC65-Stahl sind unkompensierte Vorschübe fatal. Bediener glauben oft, konservative Parameter programmiert zu haben, ohne zu wissen, dass die tatsächliche Spanbelastung an der Bohrungswand die zulässigen strukturellen Grenzen überschreitet. Dieser Rechenfehler ist nach wie vor eine Hauptursache für plötzlichen Werkzeugversagen bei gehärteten Werkstoffen.
Linearer Vorschub im Steuerungssystem vs. tatsächlicher Spitzenvorschub: Der algorithmische Fehler, der die Spanbelastung erhöht
Bei der Interpolation innerhalb einer Bohrung ist der Werkzeugmittelpunktweg deutlich kürzer als der äußere Schneidkantenweg entlang der Wand. Gemäß dem kinematischen Verhältnis skaliert die Schneidkantengeschwindigkeit mit (Bohrungsdurchmesser – Werkzeugdurchmesser) / Bohrungsdurchmesser. Wenn der Programmierer die Vorschubgeschwindigkeit nicht kompensiert, bewegt die CNC-Maschine die Schneidkanten um ein Vielfaches schneller als vorgesehen, was den Gewindefräser zerstört.
Beispielsweise erhöht ein 6-mm-Gewindefräser in einer M8-Bohrung den tatsächlichen Zahnvorschub um das Drei- bis Vierfache gegenüber dem programmierten Spitzenvorschub. Man könnte einen konservativen Schnitt erwarten, doch die Zähne treffen mit zerstörerischer Spandicke auf die Wand. Bei einer Härte von HRC 65 überstehen Hartmetallzähne unter dieser Belastung keine halbe Umdrehung, bevor sie vollständig abbrechen.
Erreichen eines sicheren Vorschubbereichs von 0.01–0.02 mm pro Zahn beim Gewindefräsen von gehärtetem Stahl
Beim Zerspanen extrem harter Werkstoffe muss die Spandicke innerhalb enger Toleranzen bleiben. Umfangreiche Dynamometer- und Werkzeugstandzeitdaten zeigen, dass der tatsächliche kompensierte Vorschub pro Zahn beim Gewindefräsen von gehärtetem Stahl zwischen 0.01 mm und 0.02 mm/Zahn liegen muss. Ein Wert über 0.025 mm/Zahn beschleunigt den Schneidkantenbruch, während ein Wert unter 0.005 mm/Zahn zu abrasivem Reiben und schnellem Flankenverschleiß führt.
Integrieren Sie eine automatische Radiuskompensation in Ihre CAM-Postprozessoren oder Maschinenmakroroutinen. Dadurch wird sichergestellt, dass der F-Wert die Mittelliniengeschwindigkeit direkt aus der tatsächlichen Tangentialgeschwindigkeit des Kontaktpunkts berechnet. Ein tatsächlicher Vorschub von ca. 0.015 mm/Zahn verlängert zwar die Zykluszeit geringfügig, schützt aber teure Werkstücke und verhindert vorzeitigen Werkzeugbruch.
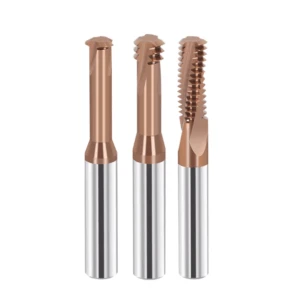
Falsche Wahl des Abfuhr- und Kühlmediums für Späne: Hochdruckluft vs. Ölnebel
Das Fluten des Schnittbereichs mit wasserlöslichem Kühlmittel ist bei weichen Stählen Standard, doch bei HRC65-Metall stellt die herkömmliche Kühllogik die üblichen Verfahren völlig auf den Kopf. Späne dieser Härte bestehen aus ultrafeinen, abrasiven, glasartigen Partikeln und nicht aus durchgehenden, gekräuselten Bändern. Kann die Fluiddynamik diese Partikel nicht abführen oder kommt es zu einem Thermoschockbruch des Werkzeugs, kommt es innerhalb von Sekunden zu schwerwiegenden Werkzeugausfällen beim Gewindefräser.
Wir testeten dies in mehreren europäischen Formenbaubetrieben. Eine Gruppe verwendete eine großvolumige Emulsionsflutung, die andere trockene, gekühlte Luft mit Minimalmengenschmierung (MMS). Bei den flutungsgekühlten Maschinen kam es bereits nach drei Bohrungen zu Ausbrüchen an den Schneidkanten. Im Gegensatz dazu verlängerte die pneumatische Absaugung die Werkzeugstandzeit um ein Vielfaches. Die saubere Späneabfuhr und die Stabilisierung der Temperaturzyklen sind wesentlich wichtiger als das bloße Fluten des Schnitts mit Flüssigkeit.
Sekundäre Spanzerkleinerung: Wie gehärtete Mikrospäne in Sacklöchern durch Abreißfräser zerkleinert werden
Beim Gewindeschneiden in Sacklöchern gibt es kaum einen natürlichen Abflussweg für Späne. Beim Schneiden von HRC65-Stahl werden die abgelösten Mikrospäne extremen Scherkräften und Reibung ausgesetzt, wodurch sie sich bis zur Härte des Hartmetallsubstrats verfestigen. Setzen sich diese losen Schleifpartikel am Bohrlochgrund ab, werden sie durch die spiralförmige Bahn des Gewindefräsers gegen den Hohlraumboden gepresst.
Durch das Nachschneiden entstehen plötzliche, sprunghafte Belastungsspitzen anstelle von linearem Verschleiß. Üblicherweise stellen Anwender fest, dass die Schneidkanten zu Pulver zerbrechen, bevor der massive Schaft sauber abbricht. Wir empfehlen, eine externe Druckluftdüse mit mindestens 0.6 MPa direkt in die Bohrung zu richten. Noch besser ist es, Druckluft durch das Werkzeug zu leiten, um die Späne in der Luft zu halten, bis sie vollständig aus der Bohrung ausgetreten sind.
Vermeidung von Thermoschock: Wie Minimalmengenschmierung und gekühlte Luft Hartmetallbeschichtungen schützen
Das Fluten von ultrahartem Stahl mit wasserbasiertem Kühlmittel führt zu einem starken Temperaturschock. Bei unterbrochenen Schnitten wechseln die Spannuten dutzende Male pro Sekunde zwischen 800 °C heißen Reibungszonen und plötzlichen Kaltwassereinbrüchen. Dieser rasche Temperaturwechsel erzeugt dichte, vertikale Kammrisse an den spröden Hartmetallschneiden und führt so zu einem schnellen Bruch des Gewindefräsers.
Die Kombination von trockener, gekühlter Luft und MQL (Minimalmengenschmierung) sorgt für optimale Bedingungen in der Werkstatt. Gekühlte Luft entfernt abrasiven Staub und reguliert die Wärmeentwicklung ohne Temperaturschwankungen. Gleichzeitig bilden Mikrotröpfchen aus Pflanzenöl einen dünnen Schmierfilm, der Heißschmierung verhindert. Obwohl MQL eine spezielle Filtration erfordert, verhindert es thermische Materialermüdung und schützt die Werkzeugbeschichtungen.
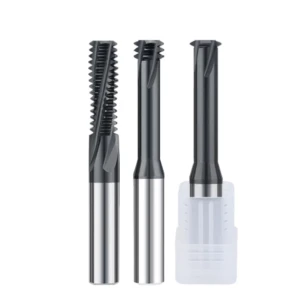
Substratkornstruktur und Beschichtungsablösung: Materialeigenschaftsunterschiede
Wenn Rundlaufgenauigkeit, Vorschub und Spanabfuhr optimal eingestellt sind, die Fräser aber dennoch unerwartet brechen, liegt die Ursache meist in der metallurgischen Struktur des Werkzeugrohlings. Beim Schneiden von HRC65-Stahl wird Wolframkarbid an seine maximalen Scher- und thermischen Belastungsgrenzen gebracht. Mikroporen, Kobaltansammlungen oder eine schwache Beschichtungshaftung führen zu Spannungskonzentrationen und können einen katastrophalen Ausfall des Gewindefräsers verursachen.
In unserem Prüflabor analysieren wir Werkzeugbruch mittels Rasterelektronenmikroskopie (REM) und energiedispersiver Röntgenspektroskopie (EDS). Techniker geben häufig zu hohe Drehzahlen als Ursache an, doch die Mikroaufnahmen decken oft poröse Substrate, Bindemittelwanderung und abgelöste Beschichtungen auf. Die Verwendung der falschen Stahlsorte für hochharte Stähle führt zu schlechten Ergebnissen. Das ist vergleichbar mit dem Versuch, eine gehärtete Legierung mit sprödem Glas zu treffen.
Submikronkornsubstrate (0.2–0.4 μm) und Querbruchfestigkeit in gehärtetem Stahl
Ein häufiger Fehler in der Branche ist die Annahme, dass härteres Hartmetall immer besser für die Bearbeitung von Hartstahl geeignet ist. Um die Härte HRA94 zu erreichen, reduzieren Billiganbieter von Hartmetallstangen oft den Kobaltbindemittelanteil auf unter 6 % oder verwenden ungleichmäßige Submikron-Kornmischungen. Obwohl diese Stangen bei Raumtemperatur hart sind, sinkt ihre Biegefestigkeit deutlich unter den sicheren Grenzwert von 3500 MPa, wodurch der Gewindefräser unter Schnittbelastung unweigerlich bricht.
Die rasterelektronenmikroskopische Fraktographie zeigt saubere, spröde interkristalline Spaltung ohne die typischen, grubigen Scherkanten, die das Risswachstum hemmen. Risse breiten sich mit extrem hoher Geschwindigkeit entlang der Karbidkorngrenzen aus und zersplittern den Werkzeugkern. Für HRC65-Schnitte empfehlen wir ultrafeine Substrate mit 8 bis 10 % Kobalt und einer minimalen Scherfestigkeit von 4000 MPa. Kontrollierte bimodale Verteilungen absorbieren intermittierende Aufprallenergie effektiv.
Warum Hersteller hochwertiger Gewindefräser auf Hochtemperatur-Nanokompositbeschichtungen setzen
In HRC65-Stahl überschreiten die Temperaturen in den Scherzonen an der Schneidkante regelmäßig 900 °C. Standard-PVD-Beschichtungen wie AlTiN oder TiAlN oxidieren bei etwa 800 °C rasch, wodurch sich der Schutzfilm ablöst und Blasen wirft. Sobald diese thermische Barriere versagt, reibt die blanke Hartmetallschneide direkt am harten Stahl und verursacht schnellen adhäsiven Verschleiß. Hersteller zuverlässiger Gewindefräser setzen daher auf AlTiSiN-Nanokompositbeschichtungen mit einer Temperaturbeständigkeit von über 1100 °C.
Die Siliziumdotierung unterbricht das übliche Säulenkristallwachstum und erzeugt eine amorphe Siliziumnitridmatrix, die ultrafeine Körner einkapselt. Unter Schneidreibung bildet diese Oberfläche eine Aluminium-Siliziumoxid-Passivierungsschicht, die die Reibung auf unter 0.35 senkt. Obwohl die Vakuumbeschichtung von Nanokompositen kostspieliger ist, verhindern die daraus resultierende Kraterbeständigkeit und der Wärmeschutz das Absplittern in tiefen Bohrungen.
Checkliste zur schnellen Fehlerbehebung vor Ort: Werkstattprotokoll für Gewindemaschinenbruch
Wenn ein teures Werkstück mit einer Härte von HRC65 auf dem Bearbeitungstisch liegt, ist das Raten und Einsetzen eines anderen Werkzeugs die schlechteste Reaktion. In Präzisionsfertigungsbetrieben ist unser Kernprotokoll einfach: Spindel stoppen, Bruchfläche untersuchen und systematisch die Fehlerursache analysieren. Um chronische Gewindefräserbrüche zu beheben, müssen versteckte Prozessungleichgewichte in Maschine, Programm und Werkzeugweg innerhalb weniger Minuten präzise identifiziert werden.
Extrem harte Gewinde lassen keinerlei Fehlertoleranz zu. Ein verfestigtes Pilotloch, wenige Mikrometer Rundlaufabweichung des Halters oder ein unkompensierter Rundvorschub können die Werkzeugspitze sofort abbrechen. Anstatt teure Blöcke zu verschrotten, sollten Sie diese praktische Checkliste durchgehen und jede physikalische Variable – vom Spindelkonus bis zum Bohrungsgrund – prüfen.
Hören, Chips prüfen und Rundlauf messen: Die 3-Minuten-Fehlerdiagnose
Falls Sie keine Schneiddynamometer vor Ort haben, nutzen Sie unseren einfachen dreiminütigen sensorischen Test, um Werkzeugausfälle zu diagnostizieren:
-
Achten Sie auf die Geräusche beim Ein- und Ausfahren: Hören Sie beim Bohren ein hohes Pfeifen, prüfen Sie Ihren G-Code auf fehlende Bogenbewegungen oder nicht kompensierte Mittellinienvorschübe. Falls das Werkzeug nahe am Boden einrastet, prüfen Sie, ob ein Nulltiefen-Federdurchgang fehlt oder ob der Rückzugsbogen die Wand berührt.
-
Prüfen Sie Späne und Bruchflächen: Finden Sie schwarzen, pulverisierten Staub in der Bohrung, erhöhen Sie den Luftdruck oder stellen Sie auf Spindeldurchluft um, um Späneansammlungen zu vermeiden. Ein flacher, sauberer Bruch am Schaft deutet auf radiale Überlastung hin, während Mikroausbrüche an den Zähnen auf einen Thermoschock durch Kühlmittelzuführung hinweisen.
-
Rundlaufmessung: Beim Einrichten eines Ersatzwerkzeugs die Schneidkanten mit einer Messuhr über eine volle Spindelumdrehung abfahren. Überschreitet der angezeigte Rundlauf 0.003 mm, den Kegel reinigen oder einen hydraulischen Halter verwenden, um zu verhindern, dass der Rundlauf des Gewindefräsers einen einzelnen Zahn überlastet.
Das Gewindeschneiden in gehärtetem Werkzeugstahl erfordert die Abstimmung von Wärmebehandlungszustand, Spindelsteifigkeit und Nutgeometrie. Falls Sie Probleme mit Werkzeugbruch bei kryogenisch behandeltem SKD11, DC53 oder PM-Stahl haben, teilen Sie uns bitte Ihre Bohrungstiefen, Werkzeugüberstände und Schnittparameter mit. Wir können Ihre Zeichnungen und Bearbeitungsdaten gemeinsam prüfen, um den Prozess zu optimieren.