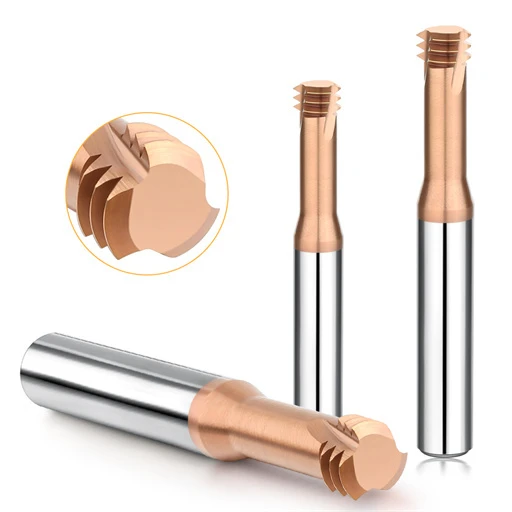
In der modernen CNC-Bearbeitung sind Kugelkopffräser unverzichtbare Werkzeuge für die Bearbeitung komplexer Oberflächen und hochpräziser Teile geworden. Im Vergleich zu herkömmlichen Planfräsern bieten sie eine höhere Oberflächenqualität und gleichbleibende Genauigkeit beim Schneiden von 3D-Oberflächen, Freiformkurven, Formhohlräumen und Präzisionsteilen.
Die Wahl des richtigen Kugelfräsers wirkt sich direkt auf Standzeit, Oberflächengüte und Produktivität aus. Dies gilt für die Bearbeitung von Hartstahlformen, das Hochgeschwindigkeitsschneiden von Aluminium oder die Endbearbeitung von Graphitelektroden. Kugelfräser sind insbesondere im Formenbau und bei der 3D-Profilierung unverzichtbar. Sie helfen Ingenieuren, die Präzision zu erhalten und gleichzeitig den Bedarf an nachträglichem Polieren oder Endbearbeiten zu reduzieren.
Dank der Weiterentwicklung von Werkzeugmaterialien und Beschichtungen, wie z. B. Hartmetall-Kugelkopffräsern, CVD-Diamantbeschichtungen und PKD-Werkzeugen, bieten moderne Kugelkopffräser eine verbesserte Verschleißfestigkeit, Schnittleistung und Anpassungsfähigkeit. In Kombination mit schnellen, hochpräzisen CNC-Maschinen finden sie breite Anwendung im Formenbau, in der Luft- und Raumfahrt, bei Automobilteilen und in der Präzisionstechnik.

Was sind Kugelkopffräser?
Kugelfräser sind CNC-Fräser mit abgerundeter, kugelförmiger Spitze. Sie werden häufig für die komplexe Oberflächenbearbeitung, die Formhohlraumbearbeitung und die Herstellung von Präzisionsteilen eingesetzt. Im Vergleich zu Flachfräsern bieten Kugelfräser sanftere Übergänge und gleichmäßigere Werkzeugspuren, was zu einer besseren Oberflächengüte und weniger Nachbearbeitung führt.
Die meisten Kugelfräser verwenden ein Hartmetallsubstrat, das häufig mit TiAlN-, AlTiN- oder CVD-Diamantbeschichtungen versehen ist, um die Standzeit und Verschleißfestigkeit zu erhöhen. Für Graphit und andere Materialien mit hoher Härte sind PKD-Werkzeuge möglicherweise die bessere Wahl.
Definition und Hauptmerkmale
Das charakteristische Merkmal eines Kugelkopffräsers ist seine kugelförmige Schneide, die sichtbare Werkzeugspuren auf Freiformflächen verhindert. Dadurch eignet er sich ideal für die Vor- und Nachbearbeitung von Formen, komplexen Hohlräumen und hochpräzisen Teilen.
Hauptmerkmale
-
Glatte Oberflächenbearbeitung: Sorgt für minimale Werkzeugspuren in 3D-Übergangsbereichen.
-
Breite Materialkompatibilität: Wirksam auf Stahl, Aluminium, Graphit und anderen Materialien.
-
Ausgewogene Werkzeugstandzeit und Effizienz: Gewährleistet eine lange Werkzeugstandzeit in Kombination mit geeigneten Materialien und Beschichtungen.
Vergleich mit Flachfräsern
Planfräser eignen sich hervorragend zum Planfräsen, Einstechen und Schruppen und bieten hohe Effizienz auf ebenen Flächen, hinterlassen aber auf Kurven sichtbare Spuren. Im Gegensatz dazu: Kugelfräser :
-
Sind ideal für 3D-Profilierung und gekrümmte Oberflächen.
-
Reduzieren Sie das Nachpolieren und die Endbearbeitung.
-
Verfügen über kleinere Schneidkontaktflächen, die die Kräfte verteilen und so die Maßgenauigkeit verbessern.
Warum Kugelkopffräser für 3D-Oberflächen verwenden?
3D-Oberflächen umfassen kontinuierliche Kurven und komplexe Konturen. Die sphärische Spitze eines Kugelfräsers:
-
Erzielt sanfte Übergänge und vermeidet Stufenspuren.
-
Bietet Flexibilität für die 5-Achsen-Bearbeitung, einschließlich tiefer Hohlräume und komplexer Winkel.
-
Reduziert das Polieren und die EDM-Nachbearbeitung bei der Herstellung von Formen und Präzisionsteilen.
Hauptanwendungsbereiche von Kugelkopffräsern
Kugelfräser sind aufgrund ihrer kugelförmigen Spitze und Vielseitigkeit branchenweit weit verbreitet. Die richtige Werkzeugauswahl, beispielsweise aus Hartmetall, PKD oder CVD-Diamant, verbessert die Oberflächengüte und die Standzeit deutlich.
Kugelkopffräser für den Formenbau
Unverzichtbar für Formen mit tiefen Hohlräumen und hochharten Stählen, Kugelkopffräser:
-
Sorgen Sie für eine hohe Maßgenauigkeit.
-
Erzielen Sie eine hervorragende Oberflächengüte und reduzieren Sie Nachbearbeitungsvorgänge.
-
Erhalten Sie die Werkzeuglebensdauer, wenn Sie Hartmetall- oder beschichtete Werkzeuge verwenden.
Kugelkopffräser für 3D-Profilierung
Ideal für komplexe Freiformflächen:
-
Minimiert sichtbare Werkzeugschritte.
-
Verbessert die Ästhetik durch sanfte Übergänge.
-
Ermöglicht die Bearbeitung tiefer Hohlräume mit 5-Achsen-Flexibilität.
Bearbeitung von Teilen für die Luft- und Raumfahrt sowie die Automobilindustrie
Einsatz für hochfeste, komplexe Bauteile:
-
Luft- und Raumfahrt: Turbinenschaufeln, Triebwerksgehäuse, Strukturbauteile.
-
Automobilindustrie: Motorenformen, gebogene Bauteile, Präzisionskavitäten.
Beschichtete Schaftfräser aus Hartmetall oder Diamant mit Kugelkopf vereinen Hochgeschwindigkeitsbearbeitung mit der Langlebigkeit des Werkzeugs.
Präzisionsteile und komplexe Oberflächenbearbeitung
Unterstützt Mikro- und Hochpräzisionsteile:
-
Sorgt für stabile Maßgenauigkeit.
-
Bietet eine hervorragende Oberflächenqualität.
-
Unverzichtbar für Graphitelektroden, medizinische Geräte, Optik und Elektronik.
Auswahl von Kugelkopffräsern für verschiedene Materialien: Stahl, Aluminium und Graphit
Bei der CNC-Bearbeitung variieren die physikalischen Eigenschaften und das Schneidverhalten verschiedener Materialien stark. Die Auswahl des richtigen Kugelfräsers ist entscheidend für die Maximierung der Werkzeugstandzeit, die Verbesserung der Oberflächengüte und eine effiziente Bearbeitung.
Hartstahl, weiches Aluminium und staubanfälliger Graphit erfordern jeweils eine gezielte Werkzeugkonstruktion, die Auswahl der Beschichtung und optimierte Schnittparameter. Die Verwendung des richtigen Hartmetall- Kugelfräsers oder beschichteten Werkzeugs in Kombination mit geeigneten Schnittgeschwindigkeiten und Vorschüben gewährleistet optimale Bearbeitungsergebnisse.
Nachfolgend finden Sie die wichtigsten Überlegungen zur Auswahl von Kugelkopffräsern für Stahl, Aluminium und Graphit.
Kugelkopffräser für Stahl – Wichtige Auswahltipps
Die Bearbeitung von Stahl, insbesondere von Formstählen wie H13 und SKD11 sowie gehärteten Stählen (HRC 50–65), erfordert eine extrem hohe Werkzeughärte und Verschleißfestigkeit. Beachten Sie bei der Auswahl des optimalen Kugelfräsers für Stahl Folgendes:
-
Werkzeugmaterial und Beschichtung: Verwenden Sie ein Hartmetallsubstrat mit TiAlN- oder AlTiN-Beschichtungen, um die Verschleißfestigkeit und die thermische Stabilität zu verbessern.
-
Schnittparameter: Halten Sie eine geringe axiale Schnitttiefe und eine moderate Schnittgeschwindigkeit ein, um ein Ausbrechen der Werkzeugspitze zu vermeiden.
-
Auswahl der Schneidkanten: 2- oder 3-schneidige Kugelkopffräser sorgen für stabile Schnittkräfte und effiziente Spanabfuhr bei hartem Stahl.
Tipp: Die Kombination von geeigneten Werkzeugen mit optimierten Bearbeitungsstrategien gewährleistet eine hochpräzise Bearbeitung der Formkavität und eine hervorragende Oberflächengüte.
Kugelkopffräser für Aluminium – Hochgeschwindigkeitsbearbeitung
Aluminium ist weich und neigt zur Aufbauschneidenbildung, was die Standzeit und die Oberflächenqualität beeinträchtigen kann. Die Auswahl eines Kugelfräsers für Aluminium erfordert:
-
Werkzeugmaterial und Beschichtung: Werkzeuge aus hochhartem Hartmetall oder mit AlTiN-Beschichtung minimieren das Anhaften und den Schnittwiderstand.
-
Optimierung der Schnittparameter: Erhöhen Sie die Schnittgeschwindigkeit und passen Sie den Vorschub moderat an, um ein Gleichgewicht zwischen Effizienz und Oberflächengüte zu erreichen.
-
Werkzeugkonstruktion: Spiralnut-Designs verbessern die Spanabfuhr und reduzieren die Wärmeentwicklung.
Praktischer Hinweis: Diese Konfiguration eignet sich ideal für Flugzeugaluminiumteile, Automobilkomponenten und industrielle Strangpressprofile und verbessert sowohl die Effizienz als auch die Oberflächenqualität.
Kugelkopffräser für Graphit – Verschleißfeste Spitzen
Bei der Graphitbearbeitung entsteht Staub und die Werkzeuge verschleißen schnell. Die Auswahl eines Kugelfräsers für Graphit umfasst:
-
Werkzeugmaterial und Beschichtung: Verwenden Sie PKD- oder CVD-diamantbeschichtete Werkzeuge, um die Werkzeugstandzeit zu verlängern und den Verschleiß zu reduzieren.
-
Schnittparameter: Achten Sie auf eine angemessene Schnitttiefe und Vorschubgeschwindigkeit, um Werkzeugvibrationen oder Ausbrüche an der Schneide zu vermeiden.
-
Staubbekämpfung: Setzen Sie Trockenschneiden oder punktuelle Kühlung ein, um Maschinen und Bediener zu schützen.
Tipp: Für die Graphitbearbeitung ist eine ausgezeichnete Oberflächengüte erforderlich. Mit den richtigen Kugelkopffräsern lässt sich eine hohe Präzision bei gleichzeitig erhöhter Werkzeugstandzeit gewährleisten.
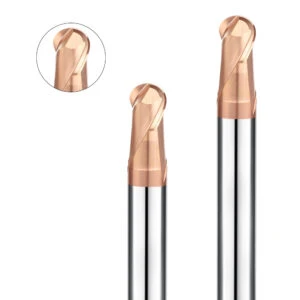
Wichtige Punkte zur Struktur und Konstruktion von Kugelkopffräsern
Die Leistung von Kugelfräsern hängt nicht nur von den Bearbeitungsparametern, sondern auch vom Werkzeugmaterial, der Anzahl der Nuten, der Beschichtung und der Durchmessergestaltung ab. Eine gut durchdachte Struktur kann die Bearbeitungsgenauigkeit, die Oberflächengüte und die Werkzeugstandzeit deutlich verbessern. Die Wahl des richtigen Kugelfräsers für Stahl, Aluminium, Graphit, Formenbau oder 3D-Profilierung ist je nach Werkstückmaterial und Bearbeitungsanforderungen entscheidend.
Nachfolgend finden Sie eine detaillierte Analyse des Werkzeugmaterials, der Anzahl der Nuten, der Beschichtung und des Durchmesserdesigns für Kugelkopffräser.
Werkzeugmaterial für Kugelkopffräser – Hartmetall, PKD, CVD-Diamant
Zu den gängigen Werkzeugmaterialien gehören Hartmetall, PCD und CVD-diamantbeschichtete Werkzeuge.
-
Hartmetall: Geeignet für die Bearbeitung von Stahl, Aluminium und allgemeinem Formstahl, bietet ein ausgewogenes Verhältnis zwischen Verschleißfestigkeit und Schneidleistung.
-
PKD-Werkzeuge: Ideal für die Hochgeschwindigkeitsbearbeitung stark abrasiver Werkstoffe wie Graphit und Nichteisenmetalle; verlängern die Werkzeugstandzeit dank hoher Härte und Verschleißfestigkeit.
-
CVD-diamantbeschichtete Werkzeuge: Sie bieten hervorragende Verschleißfestigkeit und Oberflächengüte bei der Bearbeitung von Graphit, Aluminiumlegierungen und Nichteisenmetallen. Sie eignen sich besonders für Präzisionshohlräume und Hochglanzoberflächen.
Tipp: Die Wahl des richtigen Werkzeugmaterials maximiert die Effizienz bei der Hochgeschwindigkeitsbearbeitung und gewährleistet eine lange Lebensdauer des Werkzeugs.
Kugelkopffräser-Nuten – 2-Nuten- vs. 4-Nuten-Anwendungen
Die Anzahl der Schneiden beeinflusst die Spanabfuhr, die Schnittkräfte und die Oberflächengüte:
-
2-schneidige Kugelkopffräser: Hervorragend geeignet für die Spanabfuhr, tiefe Kavitäten und die Bearbeitung von harten Stählen wie z. B. Werkzeugstählen mit einer Härte von HRC 60+.
-
4-schneidige Kugelkopf-Schaftfräser: Erzeugen gleichmäßige Schnittkräfte, eignen sich für Aluminium, Hochgeschwindigkeitsbearbeitung und Schlichtbearbeitung, verbessern die Oberflächengüte, weisen jedoch eine etwas schwächere Spanabfuhr auf.
Tipp: Wählen Sie die Anzahl der Schneiden basierend auf dem Werkstückmaterial, der Bearbeitungstiefe und den Möglichkeiten der CNC-Maschine, um die Leistung und die Werkzeugstandzeit zu optimieren.
Beschichtungen für Kugelkopffräser – TiAlN-, AlTiN- und Diamantbeschichtungen
Beschichtungen verbessern die Werkzeugleistung und die Verschleißfestigkeit:
-
TiAlN-Beschichtung: Hochtemperatur- und verschleißfest, geeignet für hochharte Stähle.
-
AlTiN-Beschichtung: Bietet überlegene thermische Stabilität für Hochgeschwindigkeits-Schneid- und Vorschlichtbearbeitungen und verlängert so die Werkzeugstandzeit.
-
Diamantbeschichtung (CVD): Ideal für abrasive Werkstoffe wie Graphit und Aluminium, verbessert die Oberflächenqualität und Verschleißfestigkeit.
Tipp: Kombinieren Sie Werkzeugmaterial und Beschichtung je nach Material und Anwendung, um eine optimale Hochgeschwindigkeitsbearbeitung und Oberflächengüte zu erzielen.
Die Beziehung zwischen Werkzeugdurchmesser und Bearbeitungsgenauigkeit
Der Werkzeugdurchmesser hat direkten Einfluss auf die Bearbeitungsgenauigkeit und die Oberflächengüte:
-
Kugelfräser mit großem Durchmesser: Stabiles Schneiden, geeignet für Schruppen und große Flächen, jedoch begrenzte Präzision bei feinen Kurven.
-
Kugelfräser mit kleinem Durchmesser: Ideal für die Feinbearbeitung von 3D-Profilen und Mikroteilen; erzielen hohe Präzision und Oberflächengüte, jedoch höhere Schnittspannung.
Tipp: Wählen Sie den Durchmesser anhand der Werkstückgröße, der Oberflächenkomplexität und des Bearbeitungsstadiums (Schruppen, Vorschlichten, Schlichten).
So wählen Sie den geeigneten Kugelkopffräser für eine bestimmte Anwendung aus
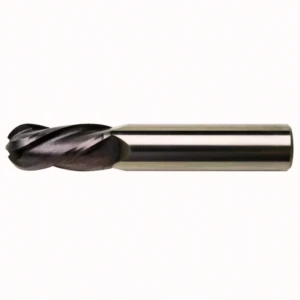
Die Wahl des richtigen Kugelfräsers ist entscheidend für Effizienz, Standzeit und Oberflächengüte. Bei der Werkzeugauswahl sollten Werkstückmaterial, Bearbeitungsverfahren und CNC-Maschinentyp berücksichtigt werden. Die richtige Auswahl verbessert die Präzision, senkt die Werkzeugkosten und verkürzt die Zykluszeit.
Auswahl von Kugelkopffräsern für verschiedene Materialien
-
Stahlbearbeitung: Verwenden Sie Kugelkopffräser für Stahl mit TiAlN- oder AlTiN-beschichteten Hartmetallwerkzeugen für hochharten Stahl, um eine lange Werkzeugstandzeit und Oberflächengüte zu gewährleisten.
-
Aluminiumbearbeitung: Verwenden Sie für Aluminium einen Kugelkopffräser mit hochhartem Hartmetall und spiralförmiger Schneidengeometrie, um ein Festfressen zu verhindern und den Spanabtransport zu gewährleisten.
-
Graphitbearbeitung: Verwenden Sie einen Kugelkopffräser für Graphit, vorzugsweise mit PKD- oder CVD-Diamantbeschichtung, um die Verschleißfestigkeit zu verbessern, die Staubbelastung zu reduzieren und hochpräzise Oberflächen zu erhalten.
Auswahl basierend auf dem Bearbeitungsprozess (Schruppen, Vorschlichten, Schlichten)
-
Schruppen: Priorisieren Sie die Spanabfuhr und die Stabilität mit 2- oder 3-schneidigen Hartmetallfräsern.
-
Vorschlichten: Ausgleich von Schnittkräften und Oberflächengüte durch Verwendung von beschichteten Hartmetall- oder PKD-Fräsern.
-
Endbearbeitung: Verwenden Sie 4-schneidige oder Mikrokugelfräser für eine hohe Oberflächenqualität und Maßgenauigkeit.
Auswahl basierend auf dem Maschinentyp (3-Achsen-/5-Achsen-CNC)
-
3-Achs-CNC: Geeignet für gängige gekrümmte und ebene Oberflächen; größere Durchmesser eignen sich für Schrupp- und Vorschlichtbearbeitung.
-
5-Achs-CNC: Ideal für komplexe 3D-Oberflächen, tiefe Kavitäten und Teile mit mehreren Winkeln; beschichtete Werkzeuge mit kleinem Durchmesser oder mehreren Schneiden verbessern die Oberflächengüte und die Bearbeitungsflexibilität.
Tipp: Die Auswahl des richtigen Werkzeugs für die Maschinenkapazitäten maximiert die Effizienz und die Teilequalität.
Häufige Probleme und Lösungen bei Kugelkopffräsern
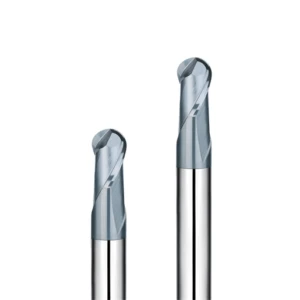
Bei der CNC-Bearbeitung können beim Einsatz von Kugelfräsern Probleme wie Werkzeugabsplitterungen, schneller Verschleiß, raue bearbeitete Oberflächen und schlechte Spanabfuhr auftreten. Diese Probleme können sich negativ auf die Bearbeitungseffizienz, die Oberflächengüte und die Werkzeugstandzeit auswirken. Durch die Auswahl des richtigen Kugelfräsers, die Optimierung der Schnittparameter und die Implementierung geeigneter Bearbeitungsstrategien lassen sich diese Herausforderungen effektiv bewältigen und so die Stabilität und die Gesamtqualität der Teile verbessern.
Werkzeugabsplitterung oder schneller Verschleiß
Bei der Bearbeitung von hochharten Stählen oder Formstählen kommt es häufig zu Werkzeugabsplitterungen oder schnellem Verschleiß. Zu den Hauptursachen zählen:
-
Übermäßige Schnittparameter, einschließlich Schnittgeschwindigkeit, Vorschub und Schnitttiefe.
-
Werkzeugmaterial oder Beschichtung nicht für das Werkstück geeignet (z. B. keine Verwendung eines TiAlN- oder AlTiN-beschichteten Hartmetall-Kugelfräsers für gehärteten Stahl).
-
Zu kleiner Werkzeugdurchmesser, wodurch die Schnittkräfte auf die Spitze konzentriert werden.
Solutions:
-
Verwenden Sie das entsprechende Werkzeugmaterial und die entsprechende Beschichtung, beispielsweise einen TiAlN-beschichteten Hartmetall-Kugelkopffräser.
-
Passen Sie Schnittgeschwindigkeit, Vorschub und Schnitttiefe an, um die Werkzeugstabilität zu verbessern.
-
Wählen Sie für harte Materialien Kugelfräser mit 2 oder 3 Schneiden, um die Spanabfuhr zu verbessern und Absplitterungen zu reduzieren.
Tipp: Kontrollieren Sie regelmäßig den Werkzeugverschleiß bei der Bearbeitung gehärteter Stähle, um unerwartetes Ausbrechen zu vermeiden.
Raue oder unzureichende Oberflächenqualität
Bei 3D-Profilierungs- oder Schlichtvorgängen kommt es häufig zu einer schlechten Oberflächenbeschaffenheit. Mögliche Ursachen sind:
-
Der Werkzeugdurchmesser entspricht nicht dem Oberflächenradius.
-
Werkzeugverschleiß oder Absplittern der Spitze.
-
Zu großer Vorschubabstand oder nicht optimales Werkzeugwegdesign.
Solutions:
-
Verwenden Sie einen Kugelfräser mit einem zum Oberflächenradius passenden Durchmesser.
-
Wählen Sie hochpräzise beschichtete Werkzeuge, wie etwa CVD-diamantbeschichtete Kugelschaftfräser, um die Verschleißfestigkeit und Oberflächengüte zu verbessern.
-
Optimieren Sie Werkzeugpfade und Vorschubstrategien, um Stufenspuren zu minimieren und reibungslose Übergänge sicherzustellen.
Tipp: Für enge Radien oder Freiformflächen empfiehlt sich ein Mikrokugelfräser, um eine überlegene Oberflächengüte zu erzielen.
Schlechte Spanabfuhr und zu hohe Schnitttemperaturen
Schlechte Spanabfuhr und zu hohe Temperaturen beschleunigen den Werkzeugverschleiß und können das Werkstück beschädigen. Häufige Ursachen sind:
-
Ungeeigneter Spiralwinkel oder zu viele Nuten, wodurch die Spanabfuhr verringert wird.
-
Zu hohe Schnittgeschwindigkeit, Schnitttiefe oder Schnittvorschub.
-
Hochviskose oder abrasive Materialien.
Solutions:
-
Wählen Sie einen Kugelfräser mit moderatem Spiralwinkel und ausgezeichneter Spanabfuhr.
-
Passen Sie die Schnittparameter an, verwenden Sie Schichtschnitt oder reduzieren Sie die Schnitttiefe.
-
Verwenden Sie bei Materialien wie Graphit oder Aluminium Trockenschneiden oder moderate Kühlung, um die Wärmeentwicklung zu minimieren.
Techniken zur Optimierung der Werkzeuglebensdauer
Eine längere Lebensdauer des Kugelfräsers senkt die Kosten und steigert die Produktivität. Wichtige Strategien sind:
-
Wählen Sie je nach Material das richtige Werkzeugmaterial und die richtige Beschichtung (z. B. TiAlN für Stahl, PKD- oder Diamantbeschichtung für Graphit).
-
Passen Sie Werkzeugdurchmesser und Schneidenzahl an die Bearbeitungsstufe an: Schruppen, Vorschlichten oder Schlichten.
-
Optimieren Sie Schnittgeschwindigkeit, Vorschub, axiale und radiale Tiefe (AP/AE) und Bearbeitungspfade, um Vibrationen zu reduzieren.
-
Überprüfen Sie regelmäßig den Werkzeugverschleiß und schärfen oder ersetzen Sie die Werkzeuge umgehend, um die Präzisionsbearbeitung aufrechtzuerhalten.
Tipp: Die Kombination aus geeigneter Werkzeugauswahl und optimierten Bearbeitungsparametern gewährleistet das beste Gleichgewicht zwischen Werkzeugstandzeit und Bearbeitungseffizienz bei Anwendungen wie Stahl, Aluminium, Graphit, Formenbau und 3D-Profilbearbeitung.
Zukünftige Entwicklungstrends bei Kugelkopffräsern
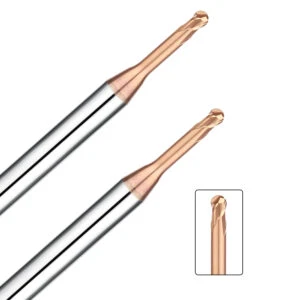
Da die moderne Fertigung zunehmend hochpräzise, hocheffiziente und komplexe Oberflächenbearbeitung erfordert, entwickeln sich Kugelkopffräser hinsichtlich Materialien, Beschichtungen, Bearbeitungsstrategien und digitaler Intelligenz ständig weiter. Zukünftige Trends konzentrieren sich nicht nur auf Werkzeugverschleißfestigkeit und Bearbeitungseffizienz, sondern auch auf die Integration in intelligente Fertigungssysteme, um den wachsenden Anforderungen von Branchen wie der Luft- und Raumfahrt, dem Formenbau und der Präzisionsteileherstellung gerecht zu werden.
Fortschrittliche Beschichtungen und neue Materialanwendungen
Durch den Einsatz neuer Werkzeugmaterialien und fortschrittlicher Beschichtungen wird die Leistung von Kugelkopffräsern deutlich verbessert:
-
Hochleistungsbeschichtungen : AlTiN- und TiAlN+Diamant-Verbundbeschichtungen verbessern die Verschleißfestigkeit, die thermische Stabilität und die Leistung bei der Hochgeschwindigkeitsbearbeitung harter Werkstoffe.
-
Neue Werkzeugmaterialien : Ultrafeine Hartmetall-, PKD- und CVD-Diamantwerkzeuge verlängern die Werkzeugstandzeit und verbessern die Oberflächengüte bei der Bearbeitung von Graphit, Aluminium und gehärtetem Stahl.
-
Material- und Beschichtungskombination : Optimierte Kombinationen verbessern die Leistung beim Formenbau und der 3D-Profilierung für die Bearbeitung komplexer Oberflächen.
Werkzeuganforderungen für die Hochgeschwindigkeits- und Hochpräzisionsbearbeitung
Mit dem Aufkommen der Hochgeschwindigkeits- und Hochpräzisions-CNC-Bearbeitung müssen Kugelkopffräser strengere Leistungsstandards erfüllen:
-
Sorgen Sie für Schnittstabilität, minimieren Sie Vibrationen und Absplitterungen und bewahren Sie die Maßgenauigkeit bei der Präzisionsformbearbeitung.
-
Beschichtungen und Materialien müssen beim Hochgeschwindigkeitsschneiden hohen Temperaturen und Reibung standhalten.
-
Für die 3D-Profilbearbeitung und die Feinbearbeitung von Mikroteilen werden zunehmend Kugelkopffräser mit kleinem Durchmesser und mehreren Schneiden verwendet.
Intelligente Werkzeuge und digitale Bearbeitung
Der Übergang zur intelligenten und digitalen Fertigung verändert die Anwendungsmöglichkeiten von Kugelkopffräsern:
-
Intelligente Werkzeuge : Sensoren überwachen Schnittkräfte, Temperatur und Verschleiß, liefern Echtzeit-Feedback und optimieren die Schnittparameter.
-
Digitale Bearbeitung : Die Integration mit CAM-Systemen und Simulationssoftware ermöglicht die Optimierung des Werkzeugwegs, die Kollisionsvorhersage und die automatische Anpassung von Parametern.
-
In Branchen wie dem Formenbau, der Luft- und Raumfahrt und der Präzisionsteileherstellung verbessern intelligente Kugelkopffräser die Standzeit, Oberflächenqualität und Bearbeitungsstabilität.
Zusammenfassung
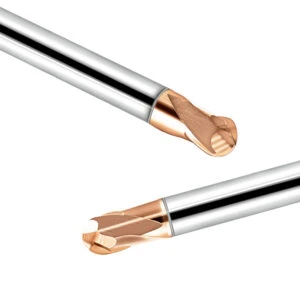
Kugelfräser sind unverzichtbare Werkzeuge in der modernen CNC-Bearbeitung und bieten hohe Leistung im Formenbau, beim 3D-Flächenfräsen und bei der Mehrmaterialbearbeitung. Die richtige Auswahl von Werkzeugmaterial, Nutenzahl, Beschichtung und Durchmesser in Kombination mit Schnittstrategien und Maschinentyp ermöglicht Ingenieuren Hochgeschwindigkeitsbearbeitung, optimierte Werkzeugstandzeiten und eine präzise Oberflächengüte.
Dieser Leitfaden behandelt:
-
Grundlegende Konzepte und Anwendungen von Kugelkopffräsern.
-
Materialauswahlstrategien für Stahl, Aluminium und Graphit.
-
Strukturelle und gestalterische Überlegungen: Nutenzahl, Durchmesser und Beschichtungen.
-
Praktische Strategien zur Werkzeugauswahl und Problemlösungstechniken.
-
Einblicke in zukünftige Trends, darunter intelligente Werkzeuge und digitale Bearbeitung.
Wichtige Auswahlpunkte für verschiedene Materialien und Anwendungen
-
Stahl : Hartmetall-Kugelkopffräser mit TiAlN- oder AlTiN-Beschichtung; Optimierung der Schnittparameter und des Spanabtransports.
-
Aluminium : Hochgeschwindigkeits-Hartmetallwerkzeuge; Einstellen des Spiralwinkels und der Vorschubgeschwindigkeit sowie Verhindern des Werkzeugverklebens.
-
Graphit : PKD- oder CVD-diamantbeschichtete Werkzeuge zur Verlängerung der Werkzeugstandzeit, zur Staubkontrolle und zur Aufrechterhaltung der Präzision bei der Bearbeitung von Hohlräumen.
-
Formenbau : Durchmesser, Nutenzahl und Beschichtung für Schrupp- und Schlichtbearbeitung optimieren; Oberflächengenauigkeit und Spanabfuhr sicherstellen.
-
3D-Profilierung : Kugelkopffräser mit kleinem Durchmesser oder Mikrokugelfräser mit Mehrschneiden-Design für hochpräzise, komplexe Oberflächen.
Empfehlungen für die Ingenieurpraxis und die Strategie zur Werkzeugauswahl
-
Abstimmung von Werkzeugmaterial und Beschichtung : Wählen Sie Hartmetall-, PKD- oder CVD-diamantbeschichtete Werkzeuge je nach Werkstückmaterial, um Verschleißfestigkeit und thermische Stabilität zu optimieren.
-
Ausführung mit Anzahl und Durchmesser der Schneiden : Verwenden Sie Fräser mit großem Durchmesser und 2–3 Schneiden für die Schruppbearbeitung und Fräser mit kleinem Durchmesser und mehreren Schneiden für die Schlichtbearbeitung, um die Oberflächengenauigkeit und -stabilität zu verbessern.
-
Optimierung der Schnittparameter : Konfigurieren Sie Schnittgeschwindigkeit, Vorschubgeschwindigkeit und Schnitttiefe für ein optimales Verhältnis von Werkzeugstandzeit und Bearbeitungseffizienz.
-
Maschinentyp-Zuordnung : 3-Achs-CNC-Maschinen eignen sich für die allgemeine Oberflächenbearbeitung; 5-Achs-CNC-Maschinen bearbeiten komplexe 3D-Oberflächen und tiefe Kavitäten.
-
Vorbeugung häufiger Probleme : Optimieren Sie die Werkzeugwege, verbessern Sie die Spanabfuhr und nutzen Sie intelligente Überwachung, um Ausbrüche, Verschleiß, Temperaturanstieg und Oberflächenrauheit zu reduzieren.
Dieser systematische Ansatz ermöglicht es Ingenieuren, Kugelkopffräser für verschiedene Anwendungen effektiv auszuwählen und einzusetzen und so das optimale Gleichgewicht zwischen Effizienz, Präzision und Werkzeuglebensdauer für die moderne CNC-Fertigung zu erreichen.