


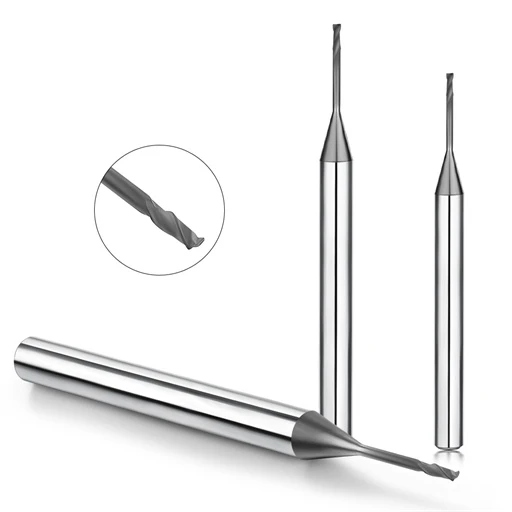
Wir haben kürzlich ein Projekt zur Herstellung von Präzisionsgraphitelektroden betreut, bei dem der Kunde trotz Standardwerkzeugen, robusten CNC-Maschinen und geprüften Programmen mit uneinheitlichen Ergebnissen zu kämpfen hatte. Die Werkstücke wiesen zunächst saubere Oberflächen auf, doch schon bald traten Kantenausbrüche, feiner Staub in der Luft und beschleunigter Werkzeugverschleiß auf. Der Kunde vermutete vorzeitigen Werkzeugausfall als Ursache. Die Analyse der Schnittzone ergab jedoch, dass das Werkzeugalter nicht der Grund war. Das eigentliche Problem lag in der Art und Weise, wie das Graphitmaterial unter der aktiven Schneide abgetragen wurde.
Dieses Szenario ist in CNC-Graphitbearbeitungsanlagen weit verbreitet. Bediener passen häufig Spindeldrehzahl, Vorschub oder Schnitttiefe an, ohne die Spanbildung im Graphit zu verstehen, was nur zu kurzfristigen Lösungen führt. Graphit bricht nicht kontinuierlich wie duktile Metalle, sondern unterliegt einem mikrospröden Bruch. Lokale Schnittkräfte führen zu einer schnellen Rissbildung und -ausbreitung, wobei fragmentierte Partikel anstelle von aufgerollten Bändern entstehen. Der Bearbeitungserfolg hängt direkt von der Kontrolle der Rissausbreitung, der Spanbruchmechanik und der Wechselwirkungen der Graphitmikrostruktur ab.
Die Beherrschung des Graphitfräsmechanismus beginnt mit der Kontaktzone zwischen Schneide und Graphitsubstrat. Die Werkzeuggeometrie bestimmt den Eintrittswinkel, die Schnittkraftverteilung und die lokalen Spannungsfelder. Die Geometrie eines Graphit- Schaftfräsers legt fest, wie Mikrorisse entstehen und wohin die Späne abgeführt werden. Aufgrund der Sprödbruchmechanik bildet der abgetragene Graphit feinen Staub, unregelmäßige Körner oder kleine Fragmente anstelle von kontinuierlichen Spänen.
Aus diesem Grund muss die Prozessdiagnostik über einfache Werkzeugverschleißindikatoren hinausgehen. Spantyp, Partikelgrößenverteilung und Abtransportverhalten geben Aufschluss über den tatsächlichen Zustand der Materialabtragung. Unregelmäßige Spanbildung führt zu starkem Schneidkantenbruch, schlechter Oberflächenrauheit und schnellem abrasivem Verschleiß der Werkzeugnuten. Hohe Reibung verändert zudem die Temperaturen in der Schnittzone, was die Schneidkantenstabilität und Maßgenauigkeit über längere Zyklen hinweg beeinträchtigt.
Anstatt allgemeine Bearbeitungstabellen anzubieten, erläutert dieser Leitfaden die physikalischen Grundlagen der Spanbildung beim Graphitfräsen. Wir untersuchen, warum Graphit entlang der Korngrenzen bricht, wie Mikrorisse zu Spänen zusammenwachsen und welche spezifischen Spanformen erkennbar sind. Darüber hinaus gehen wir der Frage nach, wie Werkzeuggeometrie, Schnittkräfte und Wärmeentwicklung den Bruchprozess beeinflussen und sich somit direkt auf Werkzeugstandzeit und Werkstücktoleranz auswirken.
Wenn in Ihrer Werkstatt trotz Verwendung von Standardparametern unvorhersehbare Ausbrüche an der Schneidkante, übermäßige Graphitstaubbildung oder kurze Werkzeugstandzeiten auftreten, liegt das Problem selten am Maschinencode. Die eigentliche Lösung besteht darin, die grundlegenden Schneidmechaniken von Graphit zu verstehen.

Graphitspanbildung: Wie entstehen Späne beim Graphitfräsen?
Bei der Bearbeitung von Graphitelektroden ist der kritischste Moment der Zeitpunkt, an dem die Schneide in das Material eingreift. Bei einer kürzlich hergestellten Charge von Mikroelektroden sammelten sich feine Späne in engen Schlitzen an, während an den Seitenwänden Mikroausbrüche auftraten. Werkzeugzustand, Spannkraft und Programmcode wurden überprüft, was die Ursache direkt auf den Materialabtragsmodus hinweist. Graphit verformt sich nicht plastisch wie Stahl; lokale Spannungskonzentrationen führen zur Rissbildung, wodurch Partikel vom Werkstück abbrechen und die Spänebildung im Graphit bestimmt wird.
Wir analysieren diesen Zerspanungsprozess als kontinuierlichen Zyklus: anfänglicher Eingriff, Lastaufbau, Rissausbreitung und Partikelauswurf. Der auf dem Maschinenbett sichtbare Staub und die feinen Fragmente spiegeln genau diese Abfolge wider. Korngröße, innere Porosität und Schneidkantenschärfe bestimmen unmittelbar das Bruchverhalten. Für eine zuverlässige Prozessüberwachung ist es daher notwendig, neben der Oberflächengüte, der Schneidkantenintegrität und dem Werkzeugverschleiß auch die Spanmorphologie zu bewerten.
Graphitfräsmechanismus: Der grundlegende Materialabtragsprozess
Das Verständnis des Graphitfräsmechanismus beginnt an der Kontaktzone zwischen Werkzeugschneide und Graphitsubstrat. Beim Nutenfräsen erzeugt jeder Zahnaufprall lokale Spannungsfelder im Werkstück. Sobald diese Spannung die Zugfestigkeit des Materials überschreitet, breiten sich Mikrorisse entlang der Korngrenzen und Poren aus und setzen Partikel frei. Dieses bruchdominierte Verhalten bestimmt den gesamten Abtragprozess.
Die Schneidkante treibt im Wesentlichen die kontrollierte Rissausbreitung vor dem Werkzeugweg voran. Werkzeugeintrittswinkel, momentane Spandicke, Schneidkantenrauhigkeit und Werkstückspannung bestimmen die Rissrichtung. Stabile Schnittbedingungen erzeugen gleichmäßige, feine Partikel über alle Zyklen hinweg. Unkontrollierte Lastspitzen verursachen unregelmäßige Partikelfragmentierung, starken Schneidkantenbruch und Oberflächennarben an den bearbeiteten Wänden.
Mechanismus der Graphitspanbildung: Wie die Schneide Späne erzeugt
Beim hochpräzisen Elektrodenfräsen können selbst ohne sichtbaren Werkzeugschneidenbruch ungewöhnlich grobe Fragmente entstehen. Mikroskopische Untersuchungen zeigen, dass dies auf subtile Veränderungen in der Schneidkanten-Kontaktmechanik zurückzuführen ist. Die Schneidkante konzentriert Druck- und Scherspannungen, anstatt ein durchgehendes Materialband abzuscheren. Mikrorisse breiten sich nach vorne und unten aus und führen durch den Mechanismus der Graphitkernspanbildung zu lokalem Blockabriss.
Wenn die Späne plötzlich grob oder unregelmäßig werden, müssen Maschinenbediener mehr als nur die Absaugleistung überprüfen. Sie müssen die Mikrogeometrie der Schneidkante, die Stellen mit Ausbrüchen am Werkstück und die Schwankungen der Spindelbelastung kontrollieren. Beim Präzisions-Graphitfräsen ist eine stabile Rissbegrenzung wichtiger als hohe Abtragsraten, da unkontrollierte Risse die Werkstückkanten sofort beschädigen.
Spröde Bearbeitung von Graphit: Wie die Sprödigkeit des Materials die Späne beeinflusst
Die Werkstoffgüte beeinflusst die Bruchdynamik bei der Bearbeitung spröder Graphitsorten maßgeblich. Feinkörniger Graphit erzeugt feinen, gleichmäßigen Staub, während grobkörniger oder hochporöser Graphit unter identischen Bedingungen in größere, unregelmäßige Flocken bricht. Diese inneren Hohlräume und Bindemittelgrenzen verändern die Rissausbreitung, wodurch sich die Graphitbearbeitung grundlegend von der Bearbeitung duktiler Metalle unterscheidet.
Bei unerwarteten Änderungen der Spangröße sollten die Graphitbrucheigenschaften geprüft werden, bevor Schnittgeschwindigkeit und Vorschub angepasst werden. In der Fertigung analysieren wir gleichzeitig die Spänemorphologie, den Kantenverschleiß und den Flankenverschleiß, um die Ursache präzise zu ermitteln. Da spröde Werkstoffe geringfügige Schnittstöße zu größeren Bauteilfehlern verstärken, ist die Kontrolle der Bruchwege für enge Toleranzen unerlässlich.

Graphit-Fräs-Schneidmechanismus
In der Präzisionselektrodenfertigung kommt es häufig zu plötzlichem Kantenausbrechen und übermäßigem Materialabrieb bei identischen Maschinen, Werkzeugen und CAM-Programmen. Anstatt sofort die Werkzeugstandzeit als Ursache anzunehmen, untersuchen wir die Werkzeug-Werkstück-Kontaktfläche, um die Ursache des Materialabtrags zu ermitteln. Das Graphitfräsen basiert nicht auf kontinuierlicher plastischer Scherung, sondern auf Kontaktspannung, Mikrorissbildung und Sprödbruch. Die Beherrschung des Schneidmechanismus beim Graphitfräsen ist der Schlüssel zur Behebung dieser unregelmäßigen Bearbeitungsprobleme.
Unsere Felddiagnostik unterteilt diesen Prozess in drei Phasen: Kantenbelastung, Rissinitiierungsstellen und Rissausbreitungsrichtungen. Graphitkornstruktur, Porenverteilung, Dichte und Schneidkantenschärfe bestimmen jede Phase. Während die Rohspäne allein den genauen Versagensmechanismus nicht aufzeigen, deckt die Untersuchung der Schnittzone, der Kantenintegrität und des Flankenverschleißes die Ursache schnell auf.
Graphitschneidmechanismus: Wechselwirkung zwischen Schneide und Graphitmaterial
Beim Nutenfräsen und Feinfräsen bestimmt der anfängliche Werkzeugeintritt das Bruchverhalten des Substrats. Eine scharfe Schneide konzentriert hohe Druck-, Scher- und Zugkräfte in einem mikroskopischen Bereich. Mit der Vorwärtsdrehung der Schneide verschieben sich die Spannungsfelder, wodurch Mikrorisse entlang der Korngrenzen und in inneren Hohlräumen entstehen. Diese lokalisierte mechanische Wechselwirkung bildet den Kern des Graphit-Schneidmechanismus.
Wenn an den Werkstückkanten regelmäßig Mikroausbrüche auftreten, sollte man über einen möglichen Werkzeugausfall hinausgehende Untersuchungen durchführen. Untersuchen Sie den Mikroverschleiß der Schneidkanten, die Eingriffswinkel des Werkzeugs und das Werkstückflattern, da alle drei die Kontaktspannungsfelder beeinflussen. Schaftfräser mit kleinem Durchmesser reagieren empfindlich auf Schnittkräfte; bereits geringfügiger Werkzeugrundlauf führt schnell von gleichmäßigem Spanabriss zu unregelmäßigem Materialausbruch.
Spröde Bearbeitung von Graphit: Rissinitiierung und Sprödbruch
Unterschiedliche Graphitsorten weisen bei identischen Vorschüben und Schnittgeschwindigkeiten ein stark unterschiedliches Bruchverhalten auf. Ultrafeine Sorten erzeugen feines Pulver, während poröse, grobkörnige Sorten zu groben Flocken und Ausbrüchen an den Korngrenzen führen. Überschreiten die Werkzeugbelastungen die Zugfestigkeitsgrenzen des Materials, breiten sich Mikrorisse entlang der Korngrenzen aus. Diese rasche Bruchdynamik ist das bestimmende Prinzip der spröden Zerspanung von Graphit.
Gehen Sie nicht davon aus, dass härtere Graphitsorten immer zu stärkerem Ausbrechen führen; Mikrostruktur und Werkzeuglastverteilung sind ebenso wichtig. Bei sprunghaftem Ausbrechen an der Schneidkante sollten Sie Rohdichte, Korngröße, Schneidkantenqualität und Kantenverschleiß gemeinsam beurteilen. Bei EDM-Elektroden besteht das Hauptziel darin, die Rissausbreitung innerhalb des Schnittbereichs zu halten, um Schäden im Untergrund zu vermeiden.
Graphitspanbildung: Wie Rissausbreitung zur Spanbildung führt
Bei einem Elektrodenprojekt trat ein plötzlicher Anstieg der Partikelgröße des Abriebs zeitgleich mit raueren Seitenwandoberflächen auf. Analysen ergaben, dass das Problem nicht in der Spanabfuhr, sondern in einem veränderten Bruchverlauf durch die Graphitmatrix lag. Mit dem Vorschub der Schneide breiten sich Mikrorisse aus, bis sie auf eine freie Oberfläche treffen und einzelne Graphitkörner ablösen. Eine kontrollierte Rissausbreitung bestimmt direkt die gleichmäßige Bildung von Graphitspänen.
Die Beurteilung der Spanmorphologie erfordert mehr als nur die Betrachtung des Absaugvolumens. Mikropulver, unregelmäßige Flocken und blockartige Brocken deuten jeweils auf einen anderen Materialversagensmodus hin. Bleibt die Rissbildung direkt vor der Schneide, bleiben die Bauteilabmessungen erhalten. Breiten sich Risse unterhalb der Schnittlinie aus, führen starke Kantenausbrüche und Poren zu einem Verlust der Endtoleranzen.

Graphitspanarten: Welche Spanarten entstehen beim CNC-Graphitfräsen?
Bei der Präzisionselektrodenfertigung gibt die visuelle Klassifizierung des Fräsabriebs Aufschluss über die kritische Schnittdynamik. Beim Schruppen von Nuten erzeugen CNC-Fräsen grobkörnigen Fräsabrieb, während beim Schlichten feiner, in der Luft befindlicher Staub entsteht. Dieser Übergang verdeutlicht, wie lokale Schnittkräfte das Materialversagen beeinflussen. Die Beurteilung von Partikelgröße, Geometrie, Bruchgleichmäßigkeit und Oberflächengüte hilft, den spezifischen Graphitspantyp zu bestimmen und die Stabilität der Schnittzone zu analysieren.
Die Qualität des Graphitfräsens sollte niemals allein anhand der Größe der Späne oder der Staubentwicklung beurteilt werden. Graphit unterliegt einer spröden Mikrorissbildung, die von Korngröße, Porosität, Schneidkantenschärfe und der momentanen Schnittkraft abhängt. Unsere Priorität liegt darin, die Stabilität der Spänemorphologie über mehrere Zyklen hinweg zu überwachen. Plötzliches Partikelwachstum, begleitet von Kantenausbrüchen, Oberflächennarben oder schnellem Flankenverschleiß, deutet auf einen unkontrollierten Bruchprozess hin.
Feine Graphitspäne: Feine Partikel und pulverartige Späne
Das Feinfräsen komplexer Elektroden mit Mikrowerkzeugen erzeugt naturgemäß feine Partikel in der Luft. Dieser Staub deutet darauf hin, dass sich Mikrorisse vor der Schneide über mikroskopische Distanzen schnell ausbreiteten und die Graphitmatrix in Körner zerbrachen. Die Entstehung feiner Graphitspäne bei leichten Schlichtbearbeitungen ist normal, solange die Seitenwände des Werkstücks glatt und die Kanten scharf bleiben.
Ein plötzlicher Anstieg des Feinstaubs während gleichmäßiger Zyklen deutet jedoch auf eine erhebliche Beschädigung der Schneidkante hin. Übermäßige Pulverisierung weist auf starken Flankenverschleiß, Reibung und sekundäres Nachschneiden durch Späne hin. Wenn der Feinstaub nicht sofort abgeführt wird, setzt er sich zwischen Schneide und Werkstück fest und erhöht so die Schnittreibung und die thermische Belastung in der Schnittzone.
Fragmentierte Graphitsplitter
Blockartige, flockenartige Fragmente entstehen typischerweise beim Schruppen oder beim Fräsen von grobkörnigen Graphitsorten. Das Schruppen in tiefen Kavitäten erzeugt naturgemäß größere Brocken, da höhere Spanbelastungen tiefere Bruchlinien verursachen. Solange diese fragmentierten Graphitspäne sauber abgeführt werden, ohne Teileecken auszureißen, stellen sie einen effizienten, großvolumigen Sprödbruchmechanismus dar.
Plötzliche Verschiebungen hin zu übergroßen, unregelmäßigen Bruchstücken während leichter Durchgänge erfordern sofortiges Eingreifen. Unregelmäßige Fragmente in Verbindung mit Ausbrüchen an Ecken deuten darauf hin, dass sich Mikrorisse über die programmierte Schnittgrenze hinaus in das fertige Bauteil ausgebreitet haben. Bei Graphitelektroden mit engen Toleranzen ist die Kontrolle der Bruchgrenzen weitaus wichtiger als die Maximierung der Abtragsrate.
Zusammenhang zwischen Graphitspantyp und Materialbruchverhalten
Jahrzehntelange Erfahrung in der Bearbeitung verschiedener Graphitsorten belegt einen direkten Zusammenhang zwischen der Morphologie der Späne und der Mikrostruktur des Substrats. Korngröße, Festigkeit der Bindemittelmatrix, Rohdichte und Porosität bestimmen die Ausbreitung von Mikrorissen unter Belastung. Der Vergleich unterschiedlicher Graphitspäne aus ultrafeinen und groben Sorten zeigt, dass die Materialeigenschaften die Bruchgrenzen und Späneformen maßgeblich beeinflussen.
Um die Stabilität des Fräsprozesses anhand von Spänen zu beurteilen, sollten drei wichtige Indikatoren überwacht werden: plötzliche Änderungen der Partikelgröße, unregelmäßige Fragmentgeometrie und entsprechende Veränderungen bei Ausbrüchen an der Schneidkante oder Werkzeugverschleiß. Die Auswertung der Spanmorphologie in Verbindung mit der Werkstückqualität liefert verwertbare Diagnosedaten. Die Späne auf dem Tisch sind die direkte Folge davon, wie die Schneidkante die Rissbildung und den Sprödbruch begünstigt.

Wie beeinflusst die Geometrie eines Graphit-Schaftfräsers die Spanbildung?
Der Wechsel des Werkzeugdesigns beim Graphit-Elektrodenfräsen beeinflusst die Spanmorphologie, die Schneidkantenqualität und die Werkzeugstandzeit – selbst bei identischen Vorschüben und Drehzahlen. Beim Fräsen schmaler Rippen und Mikrostrukturen bestimmen Spanwinkel, Freiwinkel, Schneidkantenprofil, Spannutenprofil und Spiralform den Eingriff der Schneidkanten in das Werkstück. In unseren CNC-Tests dient die Geometrie des Graphit-Schaftfräsers als aktiver Kontrollparameter für die Spannungsverteilung und die Rissbildung.
Die Auswahl von Schaftfräsern sollte niemals als einfache Katalogabfrage betrachtet werden. Unterschiedliche Werkzeuggeometrien verändern lokale Spannungsfelder und Spanabfuhrwege. Da Graphit durch spröde Mikrorisse abgetragen wird, haben bereits geringfügige geometrische Abweichungen erhebliche Auswirkungen auf die Werkstückkantenstabilität. Wir beurteilen die Werkzeugstabilität, indem wir Spangröße, Werkstückausbruch und Flankenverschleiß korrelieren, anstatt einzelne Werkzeugmerkmale zu bewerten.
Geometrie und Eintrittsverhalten von Graphit-Schaftfräsern
Bei der präzisen Konturierung von Elektroden bestimmt der erste Kontaktpunkt der Schneide den Bruchverlauf. Eine scharfe, gut geschliffene Schneide dringt reibungslos ein und konzentriert die Spannung direkt vor der Schnittzone. Eine ungünstige Schneidengeometrie oder übermäßiger Rundlauffehler erzeugen stumpfe Stoßbelastungen und führen zu unregelmäßigen Untergrundbrüchen. Praxiserfahrungen belegen, dass die richtige Geometrie des Graphit-Schaftfräsers die Eintrittsdynamik der Schneide deutlich besser stabilisiert als die bloße Änderung des Werkzeugdurchmessers.
Bei periodischem Mikroausbrechen an den Werkstückkanten sind Schneidkantenschärfe und Rundlaufgenauigkeit umgehend zu prüfen. Schaftfräser mit kleinem Durchmesser übertragen Lastspitzen direkt auf spröde Graphitkanten und führen so von einem sauberen Bruch zu Kantenausbrüchen. Statt universelle Hartmetallfräser zu verwenden, sollten Schneidkantenpräparation und Werkzeuggeometrie an Kornstruktur, Merkmalsgeometrie und Oberflächengüte angepasst werden.
Wie die Nutgeometrie die Graphitspanabfuhr beeinflusst
In tiefen Hohlräumen und engen Nuten ist ein schneller Späneabtransport ebenso wichtig wie die anfängliche Spanablösung. Graphit zerfällt in feinen, abrasiven Staub; ohne offene Spannuten und polierte Zahnlücken lagern sich die Partikel dicht um den Werkzeugkörper ab. Dies führt zu starkem Nachschneiden, erhöhten Schnitttemperaturen und abrasivem Verschleiß. Eine optimale Spannutengeometrie gewährleistet ausreichend Spankapazität und ungehinderten Späneabtransport.
Das Fräsen tiefer Kavitäten erfordert eine aktive Spanabfuhr anstelle einer passiven Spanführung. Wenn die Leistung nachlässt und der Werkzeugverschleiß bei tiefen Schnitten zunimmt, sollten Sie das Spannutenvolumen und den Luftstrom der Staubabsaugung überprüfen. Eine optimierte Spannutenkonstruktion entfernt abrasiven Graphitstaub sofort und verhindert so, dass das Werkzeug eingeschlossene Späne an den bearbeiteten Seitenwänden abreibt.
Der Zusammenhang zwischen Helixwinkel und Graphitspanbildung
Durch die Änderung des Spiralwinkels verändern sich die Kontaktbogenlänge, das axiale Kräftegleichgewicht und die Partikelabfuhrbahn. Beim Eindringen der Schneide in das Graphit entlang der Spiralbahn werden der Schnittwiderstand und die Mikrorissbildung beeinflusst. Um zu beurteilen, wie der Spiralwinkel das Spanverhalten beeinflusst, muss die Schereffizienz mit den axialen Abhebekräften in Einklang gebracht werden.
Kleinere Spiralwinkel verringern die axiale Zugkraft an dünnwandigen Rippen, während größere Spiralwinkel den Späneabtransport aus tiefen Kavitäten beschleunigen. Die Spiralstruktur sollte durch die gemeinsame Analyse von Werkzeugdurchmesser, Reichweite, Schnitttiefe und Materialkorndichte ausgewählt werden. Ein optimaler Spiralwinkel sorgt für gleichmäßige Schnittkräfte und zuverlässigen Spanabtransport, um Ausbrüche an Werkstückecken zu vermeiden.

Graphit-Schnittkraft: Wie beeinflusst sie die Spanbildung?
Beim Tiefnutfräsen mit Elektroden führen Schnittkraftspitzen mit zunehmender Schnitttiefe häufig zu unregelmäßiger Spänebildung und Ausbrüchen an den Kanten. Die Bearbeitung von sprödem Graphit bewirkt, dass mechanische Belastungen nicht nur die Werkzeugdurchbiegung beeinflussen, sondern aktiv die inneren Spannungsfelder verändern und so die Rissbildung steuern. Die Echtzeitüberwachung der Graphit-Schnittkraft ermöglicht direkte Einblicke in die Partikelfragmentierung, die Spänemorphologie und die Stabilität der Werkstückkante.
Wenn sich die Spangröße bei identischen Vorschubgeschwindigkeiten ändert, sollten Sie nicht nur die Spindeldrehzahl berücksichtigen. Die tatsächlichen Schnittkräfte hängen von der axialen Schnitttiefe, der momentanen Spandicke, dem Rundlauf des Fräsers, der Korndichte und der Maschinensteifigkeit ab. In unserer Werkstatt korrelieren wir die akustischen Merkmale des Schnittvorgangs, die Spindellastmessungen, die Konsistenz des Schnittguts und den Flankenverschleiß, um Kraftanomalien zu erkennen, bevor sie zu Ausschuss führen.
Graphit-Schneidkraft und Rissbildung
Beim Mikro-Rippen- und Dünnwandfräsen konzentrieren scharfe Schneidkanten die mechanischen Belastungen in schmalen Kontaktzonen. Sobald der Kantendruck die Bruchgrenze des Materials überschreitet, entstehen Mikrorisse an Korngrenzen und in inneren Poren. Hauptziel ist es, die Rissausbreitung strikt auf die definierte Scherzone zu beschränken und so die Graphit-Schnittkraft direkt mit einer stabilen Rissbildung zu verknüpfen.
Bei der Fehlersuche nach Kantenausbrüchen sollten der dynamische Werkzeugrundlauf, die Schneidkantenabnutzung und abrupte radiale Überlappungen überprüft werden. Schaftfräser mit kleinem Durchmesser übertragen Lastspitzen direkt auf ungestützte Ecken und verursachen so Brüche unterhalb der programmierten Werkzeugbahn. Durch die Aufrechterhaltung kontrollierter, geringer Schnittkräfte wird verhindert, dass Mikrorisse unter der Oberfläche die Konturen der fertigen Elektrode beeinträchtigen.
Wie beeinflussen Schnittkräfte die Morphologie von Graphitspanen?
Die Analyse von Produktionsabfällen zeigt unmittelbare Veränderungen der lokalen Schnittkräfte. Bei übermäßiger Belastung beim Schruppen zerfällt gleichmäßiger, körniger Staub schnell in übergroße, unregelmäßige Fragmente. Die zunehmende momentane mechanische Spannung führt zu tieferen Mikrorissen im Gefüge und verändert die Art der entstehenden Graphitspäne von feinem Pulver zu blockartigem Material.
Wenn der Späneabfall abrupt von feinen Körnern zu groben Spänen übergeht, sollten Sie umgehend sowohl die Werkstückwände als auch die Schneidkanten prüfen. Übergroße Späne in Verbindung mit Oberflächennarben deuten auf unkontrollierten Sprödbruch anstatt auf gleichmäßigen Materialabtrag hin. Die Korrelation der Spanabmessungen mit der Oberflächenrauheit und der Spindelvibration hilft, einen gesunden Zerspanungsprozess von zerstörerischen Kraftspitzen zu unterscheiden.
Der Zusammenhang zwischen Graphit-Schnittkräften und Schneidkantenausbrüchen
Graphit bietet nur geringe Schlagfestigkeit, wodurch scharfe Kanten, dünne Rippen und Überhänge beim Werkzeugeingriff anfällig werden. Plötzliche Kraftspitzen treiben Mikrorisse von der Werkzeugbahn weg und direkt in die ungestützten Werkstückgrenzen. Die Analyse, wie die Schnittkraft bei Graphit zu Kantenausbrüchen führt, zeigt, dass lokale Lastspitzen – und nicht bloß Werkzeugverschleiß – vorzeitiges Versagen an den Ecken verursachen.
Achten Sie genau auf den Werkzeugeintritt, -austritt und die Werkzeugwege in Kurven bei dünnwandigen Elektroden. Sorgen Sie für einen konstanten Werkzeugeingriff, minimieren Sie den Werkzeugrundlauf und stellen Sie eine stabile Werkstückspannung sicher, um plötzliche Stoßbelastungen zu vermeiden. Um Ausbrüche an der Schneidkante zu verhindern, ist es notwendig, die mechanischen Schnittkräfte, die Materialfestigkeit und die Werkzeugwegbewegung aufeinander abzustimmen, anstatt nur einen einzelnen Schnittparameter zu verändern.

Graphit-Schneidtemperatur: Wie beeinflusst die Schnitttemperatur die Spanbildung?
Beim Graphit-Elektrodenfräsen konzentriert sich die thermische Überwachung auf die Dynamik der Kontaktzone und nicht auf die Werkstückerwärmung. Im kontinuierlichen Produktionsbetrieb erzeugen die ersten Werkstücke gleichmäßigen Abrieb, in späteren Zyklen entstehen jedoch häufig feiner Staub und die Oberflächenstruktur verschlechtert sich. Diese Veränderung ist auf Reibungsaufbau, Wärmeübertragung und mechanischen Verschleiß in der Schnittzone zurückzuführen. Obwohl weniger offensichtlich als beim Titanfräsen, beeinflusst die Schnitttemperatur beim Graphitfräsen die Kontaktmechanik und die Schneidkantenstabilität direkt.
Die Wärmeentwicklung darf niemals isoliert betrachtet werden. Spindeldrehzahl, Spanbelastung, Werkzeugschneidenrauhigkeit, Reibungskoeffizienten und der Luftstrom der Staubabsaugung bestimmen die Wärmeerzeugung und -abfuhr. Bei einer Verschiebung des thermischen Gleichgewichts ändern sich Mikrorissverhalten und Verschleißraten rapide. Wir bewerten die Prozessstabilität durch Korrelation von Spindelgeräuschen, Spänemorphologie, Flankenverschleiß und Werkstückoberflächengüte, anstatt uns allein auf Pyrometerwerte zu verlassen.
Der Entstehungsmechanismus der Graphit-Schneidtemperatur
Die Wärmeentwicklung beim Graphitfräsen entsteht durch die Umwandlung mechanischer Energie während der Mikrorissbildung und der kontinuierlichen Reibung zwischen Werkzeug und Substrat. Aufgrund der hohen Wärmeleitfähigkeit von Graphit wird die Wärme schnell über das Elektrodenmaterial, den Werkzeugschaft, den Luftstrahl und die abgesaugten Partikel abgeleitet. Die lokale Schnitttemperatur des Graphits stellt ein dynamisches Gleichgewicht zwischen kontinuierlicher Reibungserzeugung und mehrstufiger Wärmeabfuhr dar.
Mit zunehmendem Verschleiß von Diamantbeschichtungen oder Hartmetallschneidkanten übersteigt die Reibung den Sprödbruch. Dieser Rückkopplungseffekt führt zu Temperaturerhöhungen und veränderten Staubentwicklungsmustern in den späteren Zyklusphasen. Treten Temperaturanstieg, übermäßige Feinstaubbildung und stumpfe Seitenwände gleichzeitig auf, sollten Schneidkantenverschleiß und Nutenfüllung überprüft werden, anstatt lediglich die externen Luftdüsen zu erhöhen.
Der Zusammenhang zwischen Schnitttemperatur und Bearbeitung von sprödem Graphit
Im Gegensatz zu duktilen Metallen, die bei erhöhten Schnitttemperaturen weich werden, behält Graphit sein sprödes Bruchverhalten über den gesamten üblichen Bearbeitungsbereich bei. Der Materialabtrag hängt von der Mikrorissbildung ab, die durch mechanische Belastungen, Kontaktreibung und die Korndichte des Substrats bedingt ist. Bei der spröden Graphitbearbeitung mit hohem Vorschub wirken die thermischen Bedingungen als zusätzlicher Faktor, der den Werkzeugverschleiß beschleunigt und lokale Reibungsfelder verändert.
Wenn sauberes Eckenschneiden in Mikroausbrüche übergeht, sollten Schneidkantenrundheit und Reibungszonen gleichzeitig geprüft werden. Thermische Schwankungen sind vor allem dann relevant, wenn sie mit Spindellastspitzen, Ratterschwingungen und unregelmäßiger Spänegröße einhergehen. Bleiben Schneidkantenhalt und Staubkonsistenz bei mäßiger Wärme stabil, ist der Prozess in Ordnung; verschlechtert sich die Schnittkante gleichzeitig an allen Indikatoren, muss der Vorschub oder das Werkzeug umgehend angepasst werden.
Der Zusammenhang zwischen Graphit-Schneidtemperatur und Spanbildung
Die Wärmeentwicklung beeinflusst die Spänemorphologie indirekt, indem sie die Kontaktreibung verändert und den Schneidkantenverschleiß beschleunigt. Mit zunehmendem Werkzeugverschleiß schleift die Schneide eher, anstatt zu spalten, wodurch die Späne zu feinem Staub zerkleinert werden und gleichzeitig die Reibungswärme zunimmt. Die Überwachung der Graphit-Schnitttemperatur in Verbindung mit dem Spanabtransport ermöglicht eine genaue Beurteilung, ob das Material sauber bricht oder am Werkzeug reibt.
Um Prozessbeeinträchtigungen zu identifizieren, vergleichen wir die Partikelmorphologie zwischen den ersten Schruppdurchgängen und den späteren Zyklen. Wir erfassen gleichzeitig die Partikelgrößenverteilung, die Oberflächengüte der Seitenwände, die Kantenstabilität und den Flankenverschleiß. Treten Temperaturspitzen gleichzeitig mit Feinstaubspitzen und Kantenausbrüchen auf, hat sich die Schnittzone von kontrolliertem Bruch zu destruktiver Reibung verlagert.

Der Zusammenhang zwischen Graphitspanbildung und Graphitwerkzeugverschleiß
Der Werkzeugverschleiß beim Graphitfräsen erfolgt schleichend über mehrere Zyklen hinweg und nicht durch plötzliches, katastrophales Versagen. Bei Serienfertigung mit Elektroden weisen die ersten Teile eine hohe Maßgenauigkeit auf, jedoch nimmt die Staubansammlung mit der allmählichen Abrundung der Schneide zu. Die Analyse dieser Dynamik zeigt, dass die Spanbildung und die Standzeit der Schneide in einem aktiven Rückkopplungsmechanismus stehen. Das Spanbruchmuster beeinflusst direkt die mechanische Kontaktumgebung an der Werkzeugschneide.
Bei der Diagnose von schnellem Schaftfräserverschleiß reicht es nicht aus, nur die Verschleißflächen an der Freifläche zu messen. Untersuchen Sie die Gleichmäßigkeit des Partikelbruchs, die Verweildauer der Späne in den Spannuten und hochfrequentes Werkzeugschwingen. Hochabrasive Graphitkörner beschleunigen den Verschleiß, wenn sie in der Schnittzone eingeschlossen werden. Die Korrelation von Partikelfragmentierung, Abtransportdynamik und Schneidkantenverschleiß liefert den aussagekräftigsten Diagnoseweg.
Wie beeinflusst die Graphitspanbildung den Verschleiß von Graphitwerkzeugen?
Schnell abgeführte Späne beeinflussen die Standzeit des Werkzeugs ganz anders als eingeschlossene Mikropartikel. Bei sauberen, scharfen Bruchflächen der Schneidkanten verlassen die Partikel die Spannuten sofort, wodurch die mechanische Belastung stabil bleibt. Eingeschlossener Staub zirkuliert zwischen Werkzeugflanke und Werkstückwand und verursacht dort intensive Mikroabrasion. Daher erfordert die Beurteilung des Graphitwerkzeugverschleißes neben der Effizienz der Spanabfuhr auch die Analyse der Spanbruchmechanik.
Ist die Werkzeugstandzeit bei flachen Schnitten akzeptabel, nimmt sie aber in tiefen Nuten rapide ab, sollte auf Ablagerungen von Schleifpartikeln geprüft werden. Eine mikroskopische Schneidkanteninspektion vor und nach den Zyklen zeigt, ob der Verschleiß durch die Härte des Substrats oder durch sekundäres Schleifen mit Partikeln verursacht wird. Ein plötzlicher Anstieg der Feinstaubbildung deutet auf starke Rezirkulation hin, die stabile Schnittvorgänge in abrasive Erosionszyklen umwandelt.
Graphit-Schnittkraft und Graphit-Werkzeugverschleiß
Schaftfräser mit kleinem Durchmesser reagieren äußerst empfindlich auf Laständerungen, da sich Mikroverschleiß entwickelt. Mit zunehmender Abrundung der Schneide weicht die spröde Scherung starker mechanischer Reibung, wodurch der Schnittwiderstand steigt. Erhöhte Belastungen führen zu Spindelvibrationen und Mikroausbrüchen an den Ecken, was beweist, dass sich die Graphit-Schnittkraft und der Werkzeugverschleiß gegenseitig verstärken.
Bei unerwartet schnellem Verschleiß sind die Spannkraft des Werkstücks, der dynamische Werkzeugrundlauf und die programmierten Spanabfuhren zu überprüfen. Zu geringe Schnittkräfte führen dazu, dass die Werkzeugschneide das Material eher reibt und poliert als bricht. Eine gleichmäßige Spanabfuhr gewährleistet einen sauberen Sprödbruch und schützt die Schneidkanten vor schädlicher Reibung und zyklischen Stoßbelastungen.
Wie Graphitspäne und -staub den Werkzeugverschleiß beschleunigen
Die kontinuierliche Elektrodenproduktion führt häufig zu starker Staubansammlung in tiefen Hohlräumen. Nicht abgesaugter Graphitstaub wirkt als kontinuierliches Schleifmittel zwischen der Freifläche des Fräsers und der fertigen Wand. Um den Verschleiß von Graphitwerkzeugen zu minimieren, muss verhindert werden, dass sich Staub und Mikrospäne im aktiven Schnittbereich ansammeln.
Weisen Werkzeuge breite Verschleißspuren an der Freifläche, abgerundete Honspuren und Maßabweichungen ohne Ausbrüche an der Schneide auf, sollte die Späneabsaugung überprüft werden. Eine verbesserte Vakuumabsaugung und gezielte Luftstrahlen stabilisieren den Freiflächenverschleiß auch bei langen Produktionsläufen. Das sofortige Entfernen von abrasivem Material führt zu einer längeren Werkzeugstandzeit als die Reduzierung der Spindeldrehzahl oder die Verwendung konservativer Vorschübe.

Wie beeinflusst die Graphitspanbildung die Qualität der CNC-Graphitbearbeitung?
Bearbeitungsspäne sind nicht nur Abfall in der Werkstatt; sie dokumentieren den physikalischen Zustand der Schnittzone. Vom Werkzeugeingriff und der Lastkonzentration bis hin zur Rissausbreitung, dem Sprödbruch und dem Späneabtransport beeinflusst jede Phase direkt die Toleranzen des Endprodukts. In unserer Fertigung analysieren wir gemeinsam die Spänemorphologie, die Schnittkräfte, die Werkzeuggeometrie, die Temperaturverteilung und den Flankenverschleiß. Die Überwachung der Bildung stabiler Graphitspane ist die zuverlässigste Methode zur Überprüfung der Prozesskontrolle.
Bei der Fehlersuche in Bezug auf Oberflächenrauheit, Kantenausbrüche oder Maßabweichungen sollten Sie die Eigenschaften der Späne vergleichen, bevor Sie Programmänderungen vornehmen. Prüfen Sie, ob beim Schruppen gleichmäßige Späne entstehen, beim Schlichten übermäßig viel Staub produziert wird oder ob die Späne mit zunehmendem Werkzeugverschleiß unregelmäßig werden. Anstatt Parameter beim ersten Anzeichen eines Problems zu ändern, analysieren Sie die Zusammenhänge zwischen Graphitkorngröße, Schneidkantenschärfe, Schnittkräften und Spanabfuhr.
Graphitspanbildung und Oberflächenbeschaffenheit
Beim Präzisions-Elektrodenfräsen hinterlassen Oberflächenfehler deutliche Warnzeichen im abgeführten Material. Ein gleichmäßiger Materialabtrag sorgt für gleichmäßige, saubere Werkzeugwege an den Seitenwänden und Taschenböden. Bei unregelmäßiger Rissausbreitung oder wenn Feinstaub durch die Spannuten zirkuliert, entwickeln die bearbeiteten Oberflächen schnell Poren, Mikrorillen und trübe Texturen. Eine stabile Graphitspanbildung ist daher unerlässlich, um die engen Anforderungen an die Oberflächenrauheit zu erfüllen.
Bei unerwarteten Spitzenwerten der Oberflächenrauheit vergleichen Sie die Spanmorphologie zu Beginn und am Ende des Zyklus. Synchronisierte Veränderungen – wie die Umwandlung von Spänen in ultrafeinen Staub bei gleichzeitigem Abfall der Oberflächenqualität – deuten auf Flankenverschleiß, Werkzeugreibung und erneutes Schneiden der Partikel hin. Überprüfen Sie die Mikrogeometrie der Schneidkante und das Vakuumvolumen, bevor Sie die programmierte Vorschubgeschwindigkeit reduzieren.
Graphitsplitterart und Kantenausbrüche
Dünnwandige Rippen, tiefe Nuten und scharfe Kanten erfordern eine präzise Kontrolle der Materialbruchgrenzen. Wenn Graphit sauber in gleichmäßige Körner bricht und die Nuten sofort freigibt, bleiben die Kanten des Werkstücks scharf. Steigen die Schnittkräfte sprunghaft an und breiten sich Risse über den programmierten Schnittpfad hinaus aus, kommt es zu starkem Mikroausbrechen. Die Überwachung jeder Veränderung der Graphitspanart verhindert unerwartetes Ausbrechen von Kanten und Ausschuss.
Achten Sie genau auf das Verhalten von Werkzeugspänen beim Anfahren, Umdrehen und Herausführen des Werkzeugs an Mikrostrukturen. Treten neben dem Kantenausbruch übergroße Späne auf, überprüfen Sie den Werkzeugrundlauf, die Materialübergänge und die Spannkraft, bevor Sie die Sprödigkeit des Materials als Ursache annehmen. Die Begrenzung der Rissausbreitung auf den Schnittbereich schützt empfindliche Elektrodenstrukturen und verhindert kostspielige Nachbearbeitung.
Mechanismus des Graphitfräsens und Bearbeitungsfehler
Die meisten Bearbeitungsfehler bei Graphit lassen sich auf Störungen im Materialabtragprozess zurückführen. Die Werkzeuggeometrie bestimmt die Kontaktwinkel, die Schnittkräfte erzeugen lokale Spannungsfelder und die Kornstruktur beeinflusst die Rissausbreitung. Wärmestau, Flankenverschleiß und unzureichende Staubabsaugung destabilisieren die Schnittzone zusätzlich. Das Verständnis des grundlegenden Graphitfräsmechanismus verhindert, dass Oberflächenfehler, Ausbrüche an der Schneidkante und Werkzeugverschleiß als voneinander unabhängige Probleme betrachtet werden.
Bei der Diagnose von Bearbeitungsfehlern sollte man rückwärts vorgehen, um die Änderungen unmittelbar vor dem Auftreten des Problems zu ermitteln. Vor der Anpassung der Vorschubgeschwindigkeiten sind Spanmorphologie, Werkzeugschärfe, Spindelbelastung, Schnitttemperatur und Spannsteifigkeit zu beurteilen. Durch die Korrelation von Teilezeichnungen, Graphitsorten, Werkzeugspezifikationen und Schnittparametern lässt sich feststellen, ob das Problem auf Sprödbruchmechanik, Spanbildung oder die Dynamik zwischen Werkzeug und Werkstück zurückzuführen ist.

Häufig gestellte Fragen: Graphitspanbildung und Graphitfräsmechanismus
Die meisten Probleme beim Fräsen mit Graphitelektroden lassen sich auf einige grundlegende Schnittmechaniken zurückführen, die Bediener in der Praxis oft übersehen. Häufige Fragen betreffen die Entstehung von abrasivem Graphitstaub, die Veränderung des Fräsguts je nach Graphitsorte und den gleichzeitigen Werkzeugverschleiß. Um diese Fragen zu beantworten, haben wir die physikalischen Grundlagen von Sprödbruch, Werkzeuggeometrie, Schnittkräften, Wärmeentwicklung und -abfuhr in diesem Leitfaden zusammengefasst. Nutzen Sie diese technischen Erkenntnisse, um Ihre Anlagen zu optimieren, indem Sie die Spanmorphologie, die Oberflächengüte und den Werkzeugverschleiß in der Praxis analysieren.
Wie kommt es bei der Graphitfräsung zur Spanbildung?
Die Spänebildung bei Graphit folgt einer bestimmten mechanischen Abfolge: Eingriff der Schneide, lokale Spannungskonzentration, Entstehung von Mikrorissen, Rissausbreitung und sprödes Ablösen. Im Gegensatz zu duktilen Metallen, die durch kontinuierliche plastische Scherung gekrümmte Späne bilden, wird Graphit durch Mikrorisse zerkleinert, wodurch körnige Partikel und Feinstaub freigesetzt werden. Für ein stabiles Fräsen ist es erforderlich, die Ausbreitung von Mikrorissen direkt vor der aktiven Schneide zu begrenzen.
Warum gilt die Graphitbearbeitung als spröde Bearbeitung?
Die Bearbeitung von Graphit wird als spröde Bearbeitung eingestuft, da der Materialabtrag ausschließlich durch Sprödbruch und nicht durch plastische Verformung erfolgt. Unter der Belastung durch Druck- und Scherkräfte an der Schneide bilden sich Mikrorisse entlang der Korngrenzen, Bindemittelgrenzflächen und in inneren Poren. Bei plötzlichen Spitzen der Schnittkräfte breiten sich diese Risse über die programmierte Schnittgrenze hinaus aus und verursachen starke Ausbrüche an der Schneide und Grübchen.
Welche Haupttypen von Graphitchips gibt es?
Beim CNC-Graphitfräsen entstehen drei Hauptarten von Spänen: feiner Staub, körniges Pulver und unregelmäßige, blockartige Fragmente. Schruppbearbeitungen mit höherer Spanbelastung erzeugen grobe Fragmente, während die Feinbearbeitung mit Mikrowerkzeugen feines Pulver produziert. Um zu beurteilen, ob die Spanart optimal ist, müssen die Graphitkorngröße, der Zustand der Schneidkante und die Wandstärke des Werkstücks berücksichtigt werden.
Wie beeinflusst die Geometrie eines Graphit-Schaftfräsers die Spanbildung?
Schneidkantenschärfe, Spanwinkel, Freiraum, Spannutvolumen und Spiralwinkel bestimmen die Eingriffsdynamik des Werkzeugs und die Bruchgrenzen. Diese geometrischen Variablen legen fest, wie sich die mechanischen Belastungen im Werkstück konzentrieren und wie schnell abrasive Späne die Schnittzone verlassen. Eine optimale Werkzeuggeometrie gewährleistet einen gleichmäßigen Spanabtransport und verhindert einen katastrophalen Schneidkantenbruch bei dünnwandigen Werkstücken.
Wie beeinflusst die Graphit-Schnittkraft die Spanbildung?
Dynamische Schnittkräfte regulieren direkt Tiefe und Richtung der Mikrorissausbreitung in der Graphitmatrix. Zu hohe Werkzeugbelastungen oder dynamischer Rundlauf führen zu tiefen Brüchen im Werkstücksubstrat und verdrängen feine Partikel zu übergroßen, unregelmäßigen Brocken. Die Überwachung der Spindelbelastung und der Schnittakustik hilft, Kraftspitzen zu erkennen, bevor sie zum Kantenbruch führen.
Beeinflusst die Graphit-Schneidtemperatur die Spanbildung?
Während die mechanische Kraft den Sprödbruch dominiert, dient die Temperatur in der Schnittzone als entscheidender Indikator für Reibungsbildung und Werkzeugverschleiß. Hohe Temperaturen deuten darauf hin, dass stumpfe Schneiden am Werkstück schleifen und reiben, anstatt saubere Späne abzuspalten. Ein Temperaturanstieg in Verbindung mit übermäßigem Feinstaub bestätigt, dass der Prozess von Sprödbruch zu abrasivem Reiben übergegangen ist.
Wie beeinflusst die Spanbildung den Verschleiß von Graphitwerkzeugen?
Die Morphologie des Frässtaubs und die Standzeit des Schneidwerkzeugs stehen beim Graphitfräsen in einem direkten mechanischen Wechselwirkungsmechanismus. Sauber gebrochene Partikel, die sofort abgeführt werden, verursachen minimalen abrasiven Verschleiß an diamantbeschichteten Spannuten. Verbleibt feiner Staub im Hohlraum, zirkuliert er zwischen der Werkzeugfreifläche und der bearbeiteten Wand und wirkt als Schleifmittel, das den Flankenverschleiß beschleunigt.
Warum entstehen beim Fräsen von Graphit feine Späne?
Graphit erzeugt bei leichten Schlichtbearbeitungen feine Partikel, da sich Mikrorisse über extrem kurze Distanzen ausbreiten, bevor sie die freie Oberfläche erreichen. Diese Mikrorisse setzen einzelne Kohlenstoffkörner als feinen Staub anstatt zusammenhängender Späne frei. Tritt beim Schruppen übermäßig viel Staub auf, sollten Schneidkantenstumpfung, Werkzeugabrieb und Spanbildung umgehend überprüft werden.






