


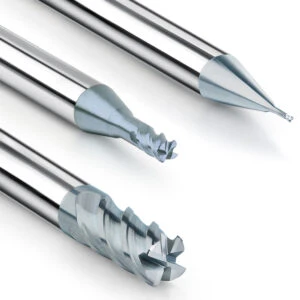
Der Verschleiß von CNC-Fräswerkzeugen ist eine der grundlegendsten Erkenntnisse in der Zerspanung. Die Definition und das Verständnis des Werkzeugverschleißes helfen Werkzeugherstellern und -anwendern, die Werkzeugstandzeit zu verlängern. Moderne Werkzeugbeschichtungstechnologien bieten eine effektive Möglichkeit, die Werkzeugstandzeit weiter zu erhöhen und gleichzeitig die Produktivität deutlich zu steigern.
Verschleißmechanismus für CNC-Bearbeitungswerkzeuge
Wärme und Reibung sind Energieformen, die beim Metallschneiden entstehen. Die durch hohe Oberflächenbelastungen und die hohe Geschwindigkeit des Spans entlang der Spanfläche des Werkzeugs entstehende Wärme und Reibung stellen eine große Herausforderung für die Bearbeitung des Werkzeugs dar.
Die Größe der Schnittkräfte schwankt in Abhängigkeit von unterschiedlichen Bearbeitungsbedingungen (z. B. Vorhandensein harter Bestandteile im Werkstückmaterial oder unterbrochener Schnittführung). Um seine Festigkeit auch bei hohen Schnitttemperaturen zu erhalten, muss das Werkzeug daher einige grundlegende Eigenschaften aufweisen, darunter hervorragende Zähigkeit, Verschleißfestigkeit und hohe Härte.
Obwohl die Schnitttemperatur an der Schnittstelle zwischen Werkzeug und Werkstück der Schlüsselfaktor für die Verschleißrate fast aller Werkzeugmaterialien ist, ist es sehr schwierig, den zur Berechnung der Schnitttemperatur erforderlichen Parameterwert zu bestimmen. Die Ergebnisse von Schnittversuchsmessungen können jedoch die Grundlage für einige empirische Methoden bilden.
Man kann allgemein davon ausgehen, dass die beim Schneiden erzeugte Energie in Wärme umgewandelt wird. Üblicherweise werden 80 % dieser Wärme von den Spänen abgeführt (dieser Anteil variiert in Abhängigkeit von verschiedenen Faktoren – insbesondere der Schnittgeschwindigkeit). Die restlichen etwa 20 % werden an das Werkzeug übertragen. Selbst beim Schneiden mittelharter Stähle kann die Werkzeugtemperatur 550 °C überschreiten. Dies ist die maximale Temperatur, die Schnellarbeitsstahl ohne Härteverlust aushält. Beim Schneiden von gehärtetem Stahl mit Werkzeugen aus polykristallinem kubischem Bornitrid (PCBN) liegt die Temperatur von Werkzeug und Spänen üblicherweise über 1000 °C.
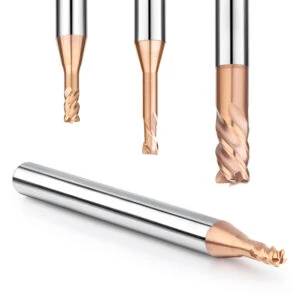
Schneidwerkzeugverschleiß und Werkzeuglebensdauer
Werkzeugverschleiß umfasst im Allgemeinen die folgenden Arten: Flankenverschleiß, Riefenverschleiß, Kolkverschleiß, Abstumpfung der Schneidkante, Ausbrüche an der Schneidkante, Risse an der Schneidkante, Totalausfall.
Es gibt keine allgemeingültige Definition der Werkzeugstandzeit. Diese hängt in der Regel von unterschiedlichen Werkstücken und Werkzeugmaterialien sowie unterschiedlichen Schneidverfahren ab. Eine Möglichkeit, das Ende der Standzeit quantitativ zu bestimmen, besteht darin, eine akzeptable maximale Freiflächenverschleißgrenze (VB oder VBmax) festzulegen. Die Standzeit lässt sich mit der Taylorschen Formel für die erwartete Standzeit ausdrücken:
VcTn=C
Eine häufigere Form dieser Formel ist
VcTn×Dxfy=C
Dabei ist Vc die Schnittgeschwindigkeit, T die Standzeit, D die Schnitttiefe und f die Vorschubgeschwindigkeit. x und y werden experimentell ermittelt. n und C sind aus Experimenten oder veröffentlichten technischen Daten ermittelte Konstanten, die die Eigenschaften des Werkzeugmaterials, des Werkstücks und der Vorschubgeschwindigkeit darstellen.
Die kontinuierliche Entwicklung optimaler Werkzeugsubstrate, Beschichtungen und Schneidkantenpräparationstechnologien ist unerlässlich, um den Werkzeugverschleiß zu begrenzen und hohen Schneidtemperaturen standzuhalten. Diese Faktoren bestimmen zusammen mit dem Spanbrecher und dem Eckenradius der Wendeschneidplatte die Eignung jedes Werkzeugs für unterschiedliche Werkstücke und Schneidvorgänge. Die optimale Kombination all dieser Faktoren kann die Werkzeugstandzeit verlängern und Schneidvorgänge wirtschaftlicher und zuverlässiger machen.

Wechseln der Werkzeugbasis
Durch die Veränderung der Partikelgröße von Wolframkarbid im Bereich von 1–5 µm können Werkzeughersteller die Matrixeigenschaften von Hartmetallwerkzeugen verändern. Die Partikelgröße des Grundmaterials spielt eine wichtige Rolle für die Schneidleistung und die Werkzeugstandzeit. Je kleiner die Partikelgröße, desto besser die Verschleißfestigkeit des Werkzeugs. Im Gegenteil: Je größer die Partikelgröße, desto fester und zäher das Werkzeug. Die feinkörnige Matrix wird hauptsächlich für Klingen zur Bearbeitung von Materialien in Luft- und Raumfahrtqualität (wie Titanlegierungen, Inconel-Legierungen und anderen Hochtemperaturlegierungen) verwendet.
Darüber hinaus lässt sich durch eine Erhöhung des Kobaltgehalts von Hartmetall-Werkzeugwerkstoffen um 6–12 % eine bessere Zähigkeit erzielen. Somit kann der Kobaltgehalt an die Anforderungen eines bestimmten Schneidprozesses angepasst werden, unabhängig davon, ob es sich um Zähigkeit oder Verschleißfestigkeit handelt.
Die Leistung der Werkzeugmatrix kann zudem durch die Bildung einer kobaltreichen Schicht nahe der Außenfläche oder durch die gezielte Zugabe weiterer Legierungselemente (wie Titan, Tantal, Vanadium, Niob usw.) zum Hartmetall verbessert werden. Die kobaltreiche Schicht kann die Schneidkantenfestigkeit deutlich erhöhen und so die Leistung von Schrupp- und unterbrochenen Schneidwerkzeugen verbessern.
Bei der Auswahl einer zum Werkstückmaterial und Bearbeitungsverfahren passenden Werkzeugmatrix sind außerdem fünf weitere Matrixeigenschaften zu berücksichtigen: Bruchzähigkeit, Querbruchfestigkeit, Druckfestigkeit, Härte und Thermoschockbeständigkeit. Kommt es beispielsweise bei einem Hartmetallwerkzeug zu Absplitterungen an der Schneide, sollte ein Grundmaterial mit höherer Bruchzähigkeit verwendet werden. Bei einem direkten Versagen oder einer Beschädigung der Werkzeugschneide besteht eine mögliche Lösung in der Verwendung eines Grundmaterials mit höherer Querbruchfestigkeit oder höherer Druckfestigkeit. Für Bearbeitungssituationen mit höheren Schnitttemperaturen (wie z. B. Trockenschneiden) sind in der Regel Werkzeugmaterialien mit höherer Härte vorzuziehen. In Bearbeitungssituationen, bei denen thermische Risse im Werkzeug auftreten können (am häufigsten beim Fräsen), wird die Verwendung von Werkzeugmaterialien mit besserer Thermoschockbeständigkeit empfohlen.
Die Optimierung und Verbesserung des Werkzeuggrundmaterials kann die Schneidleistung des Werkzeugs verbessern. Beispielsweise weist das Grundmaterial der Iscar-Sägeblattsorte Sumo Tec zur Bearbeitung von Stahlteilen eine höhere Beständigkeit gegen plastische Verformung auf, was die Gefahr von Mikrorissen in der harten und spröden Klingenbeschichtung verringern kann. Durch die Nachbearbeitung der Sumo Tec-Klingen werden die Oberflächenrauheit und Mikrorisse der Beschichtung reduziert, wodurch die Schnittwärme an der Klingenoberfläche und die daraus resultierende plastische Verformung und Mikrorisse reduziert werden. Darüber hinaus weist ein neuer Grundkörper für Wendeschneidplatten zur Gusseisenbearbeitung eine höhere Hitzebeständigkeit auf und ermöglicht so höhere Schnittgeschwindigkeiten.

Wählen Sie die richtige Beschichtung
Beschichtungen tragen ebenfalls zur Verbesserung der Schneidleistung des Werkzeugs bei. Zu den aktuellen Beschichtungstechnologien gehören:
- Titannitrid-Beschichtung (TiN): Dies ist eine universelle PVD- und CVD-Beschichtung, die die Härte und Oxidationstemperatur des Werkzeugs erhöhen kann.
- Titancarbonitrid-Beschichtung (TiCN): Durch die Zugabe des Kohlenstoffelements zu TiN werden die Härte und die Oberflächenbeschaffenheit der Beschichtung verbessert.
- Titanaluminiumnitrid (TiAlN)- und Titanaluminiumnitrid (AlTiN)-Beschichtungen: Die kombinierte Anwendung einer Aluminiumoxidschicht (Al2O3) und dieser Beschichtungen kann die Standzeit von Werkzeugen bei Hochtemperatur-Schneidprozessen verbessern. Aluminiumoxidbeschichtungen eignen sich besonders für das Trocken- und Trockenschnittverfahren. AlTiN-Beschichtungen haben einen höheren Aluminiumanteil und eine höhere Oberflächenhärte als TiAlN-Beschichtungen mit höherem Titananteil. AlTiN-Beschichtungen werden häufig für das Hochgeschwindigkeitsschneiden verwendet.
- Chromnitrid-Beschichtung (CrN): Diese Beschichtung verfügt über bessere Antihafteigenschaften und ist die bevorzugte Lösung zur Bekämpfung von Aufbauschneidenbildung.
- Diamantbeschichtung: Eine Diamantbeschichtung kann die Schneidleistung von Werkzeugen zur Bearbeitung von Nichteisenwerkstoffen deutlich verbessern und eignet sich hervorragend für die Bearbeitung von Graphit, Metallmatrix-Verbundwerkstoffen, hochsiliziumhaltigen Aluminiumlegierungen und anderen hochabrasiven Materialien. Für die Bearbeitung von Stahlteilen ist eine Diamantbeschichtung jedoch nicht geeignet, da ihre chemische Reaktion mit Stahl die Haftung zwischen Beschichtung und Substrat zerstört.
In den letzten Jahren hat der Marktanteil PVD-beschichteter Werkzeuge zugenommen, und ihr Preis ist mit dem von CVD-beschichteten Werkzeugen vergleichbar. Die Schichtdicke von CVD-Beschichtungen beträgt üblicherweise 5–15 µm, während die Schichtdicke von PVD-Beschichtungen etwa 2–6 µm beträgt. CVD-Beschichtungen erzeugen beim Auftragen auf ein Werkzeugsubstrat unerwünschte Zugspannungen; PVD-Beschichtungen tragen zu vorteilhaften Druckspannungen auf dem Substrat bei. Dickere CVD-Beschichtungen verringern oft die Festigkeit der Werkzeugschneiden erheblich. Daher sind CVD-Beschichtungen für Werkzeuge, die sehr scharfe Schneidkanten erfordern, nicht geeignet.
Durch den Einsatz neuer Legierungselemente im Beschichtungsprozess können die Haftung und Beschichtungsleistung der Beschichtung verbessert werden.

Schneidkantenvorbereitung
In vielen Fällen ist die Vorbereitung der Schneidkante (oder Kantenpassivierung) der Wendeschneidplatte zum entscheidenden Faktor für Erfolg oder Misserfolg des Bearbeitungsprozesses geworden. Die Parameter des Passivierungsprozesses müssen entsprechend den spezifischen Bearbeitungsanforderungen bestimmt werden. Beispielsweise unterscheiden sich die Anforderungen an die Kantenpassivierung einer Wendeschneidplatte für die Hochgeschwindigkeitsschlichtbearbeitung von Stahlteilen von denen einer Wendeschneidplatte zum Schruppen. Die Kantenpassivierung kann bei Wendeschneidplatten zur Bearbeitung fast aller Arten von Kohlenstoffstahl oder legiertem Stahl angewendet werden, ihre Anwendung ist jedoch auf Wendeschneidplatten zur Bearbeitung von Edelstahl und Sonderlegierungen beschränkt. Der Grad der Passivierung kann zwischen 0.007 mm und 0.05 mm liegen. Um die Schneidkante bei rauen Bearbeitungsbedingungen zu verbessern, kann die Kantenpassivierung auch ein winziges T-Rippenband bilden.
Wendeschneidplatten für kontinuierliche Dreh- und Fräsbearbeitungen der meisten Stähle und Gusseisen erfordern im Allgemeinen eine hohe Kantenpassivierung. Der Grad der Passivierung hängt von der Hartmetallsorte und der Beschichtungsart (CVD- oder PKD-Beschichtung) ab. Für Wendeschneidplatten mit stark unterbrochenen Schneidvorgängen ist eine starke Kantenpassivierung oder die Bearbeitung von T-Rippenbändern unerlässlich. Je nach Beschichtungsart kann der Passivierungsgrad bis zu 0.05 mm betragen.
Da Wendeschneidplatten für die Bearbeitung von Edelstahl und hochwarmfesten Legierungen hingegen anfällig für Aufbauschneidenbildung sind, muss die Schneide scharf bleiben und kann nur leicht passiviert werden (bis zu 0.01 mm), oder sogar ein geringerer Passivierungsgrad kann individuell angepasst werden. Auch Wendeschneidplatten für die Bearbeitung von Aluminiumlegierungen benötigen scharfe Schneidkanten. Spiralförmige Schneidkanten halten höheren Schnittbelastungen stand, erzielen höhere Zerspanungsraten und reduzieren die Belastung. Ein weiterer Vorteil spiralförmiger Schneidkanten ist die längere Werkzeugstandzeit durch reduzierten Schnittdruck und reduzierte Schnittwärme.






