



Letzten Monat unterstützten wir einen Hersteller von Stanzwerkzeugen für die Automobilindustrie in Stuttgart bei einem kritischen Produktionsausfall. Ein Satz SKD11-Folgeschrittenschneidplatten – im Wert von über 40,000 € – versagte beim Feinfräsen von M10×1.5-Gewinden nach der Wärmebehandlung auf HRC 60. Weniger als drei Sekunden nach dem Start des Zyklus an einem Fünf-Achs-Bearbeitungszentrum durchdrang ein durchdringender Schrei die Werkstatt. Der kundenspezifische Hartmetallfräser brach radial am Eingang der Pilotbohrung und verkeilte den abgebrochenen Schaft in der gehärteten Kavität.
In den vergangenen 16 Jahren, in denen wir in ganz Europa und Nordamerika Werkzeugunterstützung und Fehlerbehebung vor Ort angeboten haben, haben wir dieses Szenario fast vierteljährlich erlebt.
Viele Zerspanungsmechaniker bearbeiten vorgehärtete Stähle wie P20 oder 42CrMo4 problemlos. Sobald die Werkstückhärte jedoch HRC 55 überschreitet, führen gängige Programmierpraktiken zu Werkzeugbruch. Die Ursache liegt selten in einer minderwertigen Hartmetallqualität oder unzureichender Maschinensteifigkeit. Vielmehr berücksichtigen die standardmäßigen CNC-Gewindefräsparameter, die direkt aus der CAM-Software exportiert werden, nicht die dynamische Vorschubkompensation, die bei der kreisförmigen Interpolation von Innengewinden erforderlich ist.
Ein Blick auf die Bewegungssteuerungslogik von Heidenhain- oder Fanuc-Systemen offenbart drei physikalische Gegebenheiten, die in der Fertigung oft übersehen werden:
-
Abweichung zwischen Mittellinie und Kantenvorschub : Maschinensteuerungen regeln die Bahn des Werkzeugmittelpunkts (Vorschub zur Mitte). Beim Gewindefräsen mit kreisförmiger Interpolation in kleinen Bohrungen kann der tatsächliche Vorschub pro Zahn an der äußeren Schneide das Zwei- bis Dreifache des programmierten Wertes erreichen.
-
Spanbelastung und Kaltverfestigung : Gehärtete legierte Werkzeugstähle weisen nahezu keine plastische Duktilität auf. Bereits geringfügige Fehler in der Spanbelastung führen dazu, dass die Werkzeugspitze reibt statt schert. Dies bewirkt eine sofortige Kaltverfestigung der Oberfläche und zerstört den Gewindefräser innerhalb von 0.1 Sekunden unter wechselnden Radialbelastungen.
-
Abrupte Werkzeugwegübergänge : Gerade radiale Eintauchbewegungen in gehärteten Stahl verursachen starke mechanische Stöße. Ein nicht optimierter Gewindefräsweg führt zu Schnittkräften in Höhe von Tausenden von Newton, wodurch empfindliche Hartmetallschneiden sofort zerbrechen.
Um beim Gewindefräsen eine Toleranzkontrolle im Mikrometerbereich zu erreichen und gleichzeitig die Werkzeugstandzeit zu schützen, ist es notwendig, die mechanische Stabilität mit der Kinematik in Einklang zu bringen.
Wenn Sie mit einem HRC 60-Wendeschneidplatteneinsatz arbeiten, der keinerlei Spielraum für Ausschuss lässt, sind Sie sicher, dass die Vorschubgeschwindigkeit auf Ihrer Digitalanzeige mit der übereinstimmt, die Ihre Werkzeugspitze während einer spiralförmigen Interpolationsbewegung G02/G03 tatsächlich spürt?
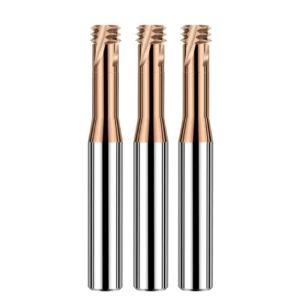
Warum führen Standardparameter beim Gewindefräsen häufig zu Werkzeugbruch bei Werkstücken mit einer Härte von HRC 55+? – Feldausfallanalyse und Werkzeugauswahl
Wir haben Dutzende gebrochene Werkzeuge aus wärmebehandelten Anwendungen in den USA und Europa analysiert. Gebrochene Schäfte weisen fast immer einen sauberen 45°-Torsionsscherbruch auf. Weiche Stähle und Aluminium ermöglichen elastisches Nachgeben zur Absorption von Vorschubspitzen, während Werkstoffe mit einer Härte über HRC 55 jegliches Werkzeugspiel verhindern. Streckgrenze und Schnittkräfte steigen sprunghaft an. Standard-CAM-Werte überlasten die Querbruchfestigkeit ultrafeiner Hartmetallsubstrate sofort.
Verlassen Sie sich nicht auf Schneidgeräusche oder Funkenbildung, um den Werkzeugeingriff bei harten Werkstücken zu beurteilen. Bis Sie ein hochfrequentes Rattern hören, ist die Schneide bereits mehrere Umdrehungen zuvor durch Mikroabsplitterungen beschädigt worden. Mikroskopische Untersuchungen zeigen, dass der frühe Ausfall mit Mikroabsplitterungen durch dynamische Stöße beginnt. Die Reibungswärme trägt dann rasch die Beschichtung ab und führt zum Festfressen des Werkzeugs. Um Brüche zu vermeiden, müssen Ihre Parameter an die Metallurgie und die Kontaktmechanik des Materials angepasst werden.
Lehren aus dem Verschrottungsprozess von SKD11- und D2-Werkzeugen: Warum gehärtete Stähle Standard-Fräsvorschübe ablehnen
Bei einer technischen Prüfung in einem Werkzeugbauunternehmen in Ohio musste eine ganze Charge von HRC 60 SKD11- und D2-Wendeschneidplatten aufgrund beschädigter Gewinde verschrottet werden. Das Maschinenprotokoll zeigte, dass der Programmierer seine Standard-Vorschubstrategie P20 wiederverwendet und lediglich die Spindeldrehzahl am Bedienfeld um 30 % reduziert hatte. Diese Abkürzung verschlechterte das Spanverhältnis pro Zahn erheblich. Ohne radiale Vorschubkompensation führte dies zu starker Kaltverfestigung im Bereich der Bohrungen.
Abgeschreckte D2- und SKD11-Matrizen enthalten harte, abrasive Chromcarbide. Die Werkzeugschneide kollidiert wiederholt mit diesen extrem harten Phasen bei hoher Geschwindigkeit. Die direkte Anwendung von Standardparametern führt entweder zu einer Überlastung der Schneide oder zu einem Polieren der Oberfläche durch die Spitze. Aufgrund dieses engen Betriebsbereichs müssen Verfahrenstechniker generische Parameter beim Gewindefräsen von SKD11-Werkstoffen vermeiden.
Gewindefräsen von gehärtetem Stahl HRC60: Vollprofil- oder Einzelzahnfräser?
Die Bearbeitung von Werkstücken mit einer Härte nahe 60 HRC führt immer wieder zu Diskussionen über die Verwendung von Mehrzahn- (Kamm-) versus Einzahnfräsern. Vollprofilfräser scheinen ideal, da sie die gesamte Gewindetiefe in einem einzigen 360°-Spiralschnitt bearbeiten. Allerdings erhöht der gleichzeitige Eingriff mehrerer Schneidkanten den radialen Schnittdruck. Schon eine geringfügige Spindelabweichung von wenigen Mikrometern führt zum sofortigen Verklemmen des Fräsers und zum Bruch über alle Schneiden hinweg.
Unsere Feldtests sprechen für Gewindefräser mit ein oder wenigen Zähnen (unter drei) für HRC60-gehärteten Stahl. Die Bearbeitung mit einzahnigen Fräsbahnen dauert zwar etwas länger, konzentriert die Schnittkräfte aber auf einen einzigen Punkt. Dadurch werden Werkzeugschwingungen vermieden und teure, individuell gefertigte Schneideinsätze geschützt. Bei harten Werkstoffen hat die Prozesssicherheit stets Vorrang vor einer Zeitersparnis von 30 Sekunden.
Rundlauf- und Überhangkontrolle bei Gewindefräsern: Western Shop Standards
In hochmodernen Formenbaubetrieben wird der Rundlauf der Werkzeugaufspannung mit höchster Präzision eingehalten. Bei der Weichbearbeitung führt ein Rundlauffehler von 0.01 mm nur zu geringem Werkzeugverschleiß. Oberhalb von HRC 58 beträgt die Schnitttiefe oft nur wenige Mikrometer; ein Rundlauffehler von lediglich 0.008 mm zwingt einen einzelnen Zahn, die gesamte Schnittlast aufzunehmen. Dieser überlastete Zahn bricht durch Mikrospäne, und die übrigen Zähne brechen unmittelbar danach.
Aus diesem Grund ist die Verwendung von Standard-ER-Spannzangenfuttern an Langhub- Gewindefräsern untersagt . Wir fordern hochpräzise hydraulische Halter oder Schrumpfpassungssysteme. Der dynamische Rundlauf an der Werkzeugspitze muss unter 3 µm (0.003 mm) liegen, der Werkzeugüberstand darf das Dreifache des Werkzeugdurchmessers nicht überschreiten. Bei tiefen Taschen, die eine größere Reichweite erfordern, sind konische Schäfte aus Schwermetall oder Hartmetall zu verwenden, um die Systemsteifigkeit zu gewährleisten, bevor die Vorschubeinstellungen angepasst werden.
Kerninterpolations-Vorschubberechnung: Vermeidung von Abweichungen zwischen Maschinen-Linearvorschub und Bogenvorschub
Wir erleben immer wieder, wie Maschinenbediener fassungslos auf abgebrochene Schneidwerkzeuge starren und darauf bestehen, den Katalogvorschub von 0.03 mm pro Zahn programmiert zu haben. Dabei übersehen sie eine grundlegende kinematische Regel: Bei linearen Schnitten entspricht der Werkzeugmittelpunktvorschub der Schneidkantengeschwindigkeit. In kleinen Innenbohrungen beschreibt die Außenkante jedoch einen deutlich größeren Bogen als die Mittellinie. Ohne Kompensation der Schnittgeschwindigkeit fährt die Maschine standardmäßig mit der Werkzeugmittelpunktbahn, was zu massivem, unkontrolliertem Materialabtrag an der Schneidkante führt.
Bei Stählen mit einer Härte von über HRC 55 zerstört dieser geometrische Fehler die Schneidwerkzeuge. Gehärtete Werkstoffe weisen keine plastische Verformung auf, sodass die Schnittkräfte unter zu hoher Belastung exponentiell ansteigen. Schon der geringste Übervorschub verursacht heftiges Rattern, das Vollhartmetallzähne beim ersten Kontakt zersplittert. Bei der Einrichtung von Innenspiralschnitten gilt daher als erste Regel: Der programmierte Vorschub muss von der standardmäßigen Mittelbahn der Maschine auf das tatsächliche Schneidkantenprofil umgerechnet werden.
Vorschubkorrekturformel für die Gewindefräsinterpolation: Berechnung des tatsächlichen Werkzeugmittelpunktwegs
Bei der Fehlersuche vor Ort überprüfen wir stets den programmierten F-Wert direkt am Maschinenbildschirm. Bei Innengewindebewegungen bewegt sich der Werkzeugmittelpunkt entlang eines komprimierten Radius, der dem Bohrungsradius abzüglich des Werkzeugradius entspricht. Wird die Vorschubgeschwindigkeit am Bedienfeld nicht reduziert, kommt es zu einem drastischen Überschneiden der Außenkante. Die Formel ist einfach: Multiplizieren Sie den Soll-Vorschub mit der Differenz zwischen Gewindeaußendurchmesser und Werkzeugdurchmesser und dividieren Sie das Ergebnis anschließend durch den Gewindeaußendurchmesser.
In einer nordamerikanischen Luft- und Raumfahrtfabrik, die Werkzeugstahl der Härteklasse 58 bearbeitet, fräste das Team mit einem 6-mm-Fräser ein M10-Gewinde mit einer Vorschubgeschwindigkeit von 120 mm/min. Die Anwendung unserer Interpolationsformel für das Gewindefräsen ergab, dass der vorgegebene Werkzeugspitzenvorschub auf 48 mm/min reduziert werden musste. Dadurch konnte die überhöhte Vorschubgeschwindigkeit um 60 % gesenkt werden. Das laute Spindelgeräusch hörte sofort auf, und der Fräser – der zuvor nach zwei Bohrungen ausgefranst war – konnte die gesamte Produktionsreihe verschleißfrei absolvieren.
Kalibrierung der effektiven Spandicke (Sechskant) beim Innengewindefräsen: Vermeidung von Kaltverfestigung
Die radiale Schnitttiefe ( ae ) beim Gewindefräsen ist minimal – oft nur wenige Hundertstel Millimeter. Diese Geometrie führt zu starker Spanverdünnung und verringert die maximale Spandicke ( h-ex ). Versucht ein Ingenieur, das Werkzeug durch zu geringen Vorschub zu schonen, sinkt die effektive Spandicke unter den Schleifradius der Schneide (typischerweise 4 bis 8 Mikrometer). Die Zähne schneiden nicht mehr und beginnen, den Stahl zu polieren.
SEM-Aufnahmen im Werk eines europäischen Kunden bestätigten, dass starkes Reiben die Temperaturen über den Phasenumwandlungspunkt hinaus treibt. Beim Eintauchen in Kühlmittel bildet sich auf der Oberfläche sofort eine spröde „weiße Schicht“ mit einer Härte von über 65 HRC. Der nächste Zahn trifft auf diese gehärtete Schicht wie auf einen massiven Diamanten und splittert sofort ab. Wir verhindern dies, indem wir sicherstellen, dass der Vorschub hoch genug bleibt, sodass h_ex den Honradius stets freigibt und die Kaltverfestigung von vornherein verhindert wird.
Vorausschau und Beschleunigungs-/Verzögerungseinstellungen für die kreisförmige Interpolation beim Gewindefräsen auf westlichen CNC-Maschinen
Selbst perfekte Formeln versagen, wenn die Servomotoren der Maschine Kreisbewegungen nicht korrekt ausführen. Unterschiedliche Steuerungssysteme handhaben die Beschleunigung in engen Kurven mit unterschiedlichen Prioritäten. Haas-Steuerungen beispielsweise verwenden standardmäßig oft die Bahnglättung. Wird gehärteter Stahl bearbeitet, ohne den Genauigkeitsbefehl G187 korrekt zu konfigurieren, können die Servomotoren beim Einlenken leicht verzögern, was zu einer minimalen Verzögerung und einem Riefen führt, der empfindliche Hartmetallspitzen beschädigt.
Bei Heidenhain-Steuerungen mit kreisförmiger Interpolation beim Gewindefräsen aktivieren wir die Zyklus-32-Toleranzzyklen mit vorausschauender Vorschuboptimierung. Die Befehle M109 und M110 sorgen automatisch für eine konstante Schnittgeschwindigkeit und machen manuelle Berechnungen überflüssig. Bei aktivierter Hochgeschwindigkeitsbearbeitung (HSC) sollte die Konturgenauigkeit stets Vorrang vor der Geschwindigkeit haben. Ein Zeitverlust von 5 % ist deutlich besser, als ein Überschwingen der Positionsregelung bei kleinen Innenbögen zu riskieren.
Bahnstrategien zur Vermeidung von Ausbrüchen: Optimierung der Gewindefräserwege und Ein-/Austrittsdetails
Vorschubalgorithmen steuern die stationären Belastungen, die Bahnplanung entscheidet jedoch darüber, ob die Schneide den Ein- und Austritt unbeschadet übersteht. Stahl mit einer Härte über HRC 55 besitzt nicht die nötige Duktilität, um plötzliche mechanische Stöße abzufangen. Jede abrupte Krümmungsänderung der Werkzeugbahn sendet zerstörerische Spannungswellen direkt durch die Schneide. Standardverfahren, die bei geglühten Stählen unbedenklich sind, können bei abgeschreckten Werkzeugstählen zum Bruch von Hartmetallzähnen führen.
Über 80 % der Werkzeugausfälle treten in den ersten Millisekunden des Kontakts oder beim finalen Rückzug der Zentrierspitze auf. Um Schneidkantenausbrüche zu vermeiden, sollten harte, senkrechte Stöße in gleichmäßige, kontinuierliche Lastkurven umgewandelt werden. Durch Feinabstimmung des Anlaufbogens und der radialen Zustellungen in Ihrer Gewindefräsbahn bleiben die Schnittkräfte innerhalb des sicheren elastischen Bereichs von Feinkornhartmetall.
Vermeidung radialer Eintauchschnitte: Implementierung von Werkzeugwegstrategien für das Gewindefräsen mit Ein- und Ausrollen
Um Programmierzeit zu sparen, stoßen Programmierer manchmal direkt entlang der X- oder Y-Achse in die Bohrlochwände ein. Bei gehärtetem Stahl zerstört dieser direkte Aufprall die Werkzeuge. Der direkte Einstoß erhöht den Kontaktwinkel schlagartig von null auf maximal und lässt den Schnittwiderstand sprunghaft ansteigen. Unsere dynamischen Dynamometertests zeigen, dass die senkrechten Eintauchkräfte das Vierfache der stationären Schnittkräfte erreichen und Mikrorisse im Werkzeugsubstrat verursachen.
Wir gewährleisten gleichmäßige Ein- und Ausrollvorgänge bei allen gehärteten Werkstücken. Ein 90°-Viertelkreis-Einlauf ist ideal bei geringen Lochabständen. Bei ausreichender Tiefe ist ein 180°-Halbkreis-Einlauf noch besser. Dieser gleichmäßige Gewindefräsweg erhöht den radialen Eingriff und die Spandicke stufenlos von null bis zur Zieltiefe, absorbiert Stöße und schont die empfindlichen Zahnspitzen.
Mehrfachbearbeitungsstrategien für den Gewindefräsweg von HRC60-gehärtetem Stahl: Inkrementelle Radialbearbeitung
Das Gewindeschneiden in einem einzigen Arbeitsgang bei HRC 60-Stahl ist ein leichtsinniges Unterfangen. Der vollständige Eingriff führt bei schlanken Schäften zu einer massiven radialen Durchbiegung, wodurch konische Gewinde geschnitten werden und das Risiko eines Werkzeugbruchs besteht. Die Reduzierung der radialen Eingriffstiefe in mehreren Arbeitsgängen ist in unseren Werken Standard, um wichtige Werkzeuge und teure Werkstücke zu schützen.
Vermeiden Sie es, die Schnitttiefe in gleiche Teile zu unterteilen, da sich die Zahnkontaktfläche mit zunehmender Schnitttiefe im Gewindeprofil vergrößert. Verwenden Sie beim Erstellen eines Werkzeugwegs zum Gewindefräsen von gehärtetem Stahl HRC60 prozentuale Schrittreduzierungen: 50 % bis 60 % beim Schruppen, 30 % beim Vorschlichten und 10 % beim Feinschlichten. Diese abnehmende Lastkurve stabilisiert den Gewindesteigungsdurchmesser und sorgt gleichzeitig für scharfe Schneidzähne.
Gleichlauffräsen oder Gegenlauffräsen? Spanabfuhr und Schneidenspannungen managen
Bei Werkstücken mit hoher Härte wählen wir fast immer das Gleichlauffräsen. Beim Gleichlauffräsen wird von dick nach dünn geschnitten: Der Zahn tritt bei maximaler Spandicke ein und verlässt das Werkstück bei null Spandicke, wobei das Werkstück fest gegen die Vorrichtung gepresst wird. Diese Eintrittsgeometrie verhindert Reibung und Polieren und schützt so vor Schäden durch Reibungswärme an der PVD-Beschichtung oder vorzeitigem Abstumpfen der Schneide.
Konventionelles Fräsen beginnt bei null Spandicke, wodurch die Schneide vor dem Scheren an verfestigtem Material reibt und so Rattern verursacht. Die einzige Ausnahme bilden tiefe Sacklöcher, bei denen das Gleichlauffräsen heiße Späne am Grund einschließt. In diesen seltenen Fällen wird die Werkzeugrichtung geändert und die Späne mit Druckluft entfernt. Abgesehen von dieser Einschränkung bleibt das Gleichlauffräsen die beste Methode zur Bearbeitung harter Werkstoffe.
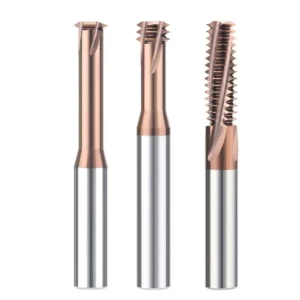
Enge Toleranzen und lange Werkzeugstandzeiten im Einklang: Toleranzkontrolle und Justierung beim Gewindefräsen
Interpolationsformeln und Einrollkurven sind wertlos, wenn Ihre Teile die Gewindelehrenprüfung nicht bestehen. Viele europäische und amerikanische Betriebe, die wir besuchen, stehen vor demselben Problem: Die Bediener führen wiederholt Probeschnitte durch, um die Toleranzen des Flankendurchmessers einzuhalten, was zu thermischer Drift und vorzeitigem Schneidkantenverschleiß führt. Andere reduzieren die Vorschubgeschwindigkeit, um die Werkzeugstandzeit zu verlängern, was zu Werkzeugdurchbiegung und starker Flankenverjüngung führt. Bei Stählen mit einer Härte über HRC 55 verbraucht eine Durchbiegung von nur zwei Mikrometern den gesamten Toleranzbereich.
Um wiederholbare Toleranzen und Werkzeugstandzeiten zu erreichen, ist ein systematisches Justierverfahren erforderlich, nicht das Raten des Bedieners. Unser Ansatz zur Toleranzkontrolle beim Gewindefräsen entkoppelt starkes Spanabscheren von der finalen Profilgröße. Durch einen kontrollierten Kompensationszyklus am Controller quantifizieren wir die Werkzeugdurchbiegung und kompensieren sie direkt. Dadurch werden Unsicherheiten durch klemmende Gut- und ausfallende Ausschusslehren während der Serienfertigung vermieden.
Sicherstellung der Toleranzen 6H und 2B: Eine zweistufige Gewindefrässtrategie für geringe Durchbiegung
Die Toleranzbereiche für den Flankendurchmesser von metrischen 6H- und zölligen 2B-Innengewinden liegen im Bereich weniger zehn Mikrometer. Selbst in hochsteifen Haltern drücken die Schnittkräfte von gehärtetem Stahl schlanke Werkzeugschäfte radial. Das entstehende Gewinde passiert die Lehre an der Fase, klemmt aber in der Mitte der Bohrung. Um die strengen Toleranzen einzuhalten, führen wir einen zweistufigen Schnitt durch: Im ersten Durchgang werden 90 % des Materials abgetragen, während im zweiten Durchgang mit minimaler Radialkraft das eigentliche Profil geschnitten wird.
Wenn Sie tiefe Sacklöcher in gehärtetem Stahl mit Gewinden versehen und Ihr Richtmaß immer wieder auf halber Höhe klemmt, können Sie die Schaftverformung mit diesem zweistufigen Verfahren beseitigen. Lassen Sie für den zweiten Durchgang ein radiales Schlichtmaß von 0.01 mm bis 0.02 mm stehen. Diese zuverlässige Methode zur Toleranzkontrolle beim Gewindefräsen beseitigt Restbiegemomente am Schaft, sorgt für gerade Gewindewände und entfernt kleinere Grate in einer einzigen Aufspannung.
Werkzeugverschleißkompensation vor Ort: Verwendung von Verschleißkorrekturen anstelle der Bearbeitung des CAM-Codes
In schnelllebigen Fertigungszellen stoppen Maschinenbediener häufig die Spindel, öffnen die CAM-Software erneut und geben den NC-Code neu ein, nur um den Teilkreisdurchmesser um wenige Mikrometer zu vergrößern. Dieses Vorgehen verschwendet Maschinenzykluszeit und führt zu Syntaxfehlern im Postprozessor. Solange Ihr Programm die standardmäßige Radiuskompensation G41/G42 verwendet, bietet die CNC-Verschleißausgleichstabelle den schnellsten und sichersten Einstellmechanismus direkt am Bedienfeld.
Wenn Ihr Prüflehre bei der Inspektion zu eng sitzt, geben Sie einen negativen Verschleißwert, z. B. -0.005 mm, in das Werkzeugkompensationsregister ein. Die Steuerung verschiebt den Werkzeugweg bei der Kreisinterpolation sofort nach außen. Da sich Mikrokornbeschichtungen allmählich abnutzen, kompensiert die Anpassung der Maschinenverschleißkorrekturen Maßabweichungen, ohne die Produktion zu unterbrechen. So erzielen Sie die volle Standzeit jedes hochwertigen Vollhartmetallfräsers.
Fallstudie: Ursachenanalyse und Behebung des Problems beim Tieflochgewindefräsen SKD11 (HRC 60–62)
In einem nordamerikanischen Hersteller medizinischer Formen hatten die Bediener mit häufigem Werkzeugbruch beim Schneiden von M6×1.0-Sacklöchern zu kämpfen. Das Werkstück bestand aus vakuumgehärtetem SKD11-Werkzeugstahl mit einer Härte von 60–62 HRC und einer Gewindetiefe von 15 mm (2.5×D). Im ursprünglichen Verfahren wurde ein zweischneidiger, geradverzahnter Fräser mit direkter radialer Eintauchbewegung verwendet. Die Fräser brachen alle zwei bis drei Bohrungen, wodurch sich Bruchstücke des Hartmetalls in den teuren Wendeschneidplatten absetzten.
Wir haben das Werkzeugpaket von Grund auf neu entwickelt, das Werkzeug durch einen Dickkern-Einfachfräser ersetzt und eine 180°-Einlaufspirale neu programmiert. Anschließend haben wir eine Zwei-Pass-Strategie mit speziell für das Gewindefräsen von Werkzeugen aus gehärtetem SKD11-Stahl entwickelten Verschleißkorrekturschritten etabliert. Die Werkzeugstandzeit stieg von 2 auf über 45 Bohrungen pro Werkzeug, wobei wiederholgenaue 6H-Gewindetoleranzen eingehalten wurden. Wenn Sie Probleme beim Gewindefräsen in gehärteten Werkzeugstählen haben, senden Sie uns Ihre Teilezeichnungen, Härtedaten und Spindelspezifikationen – wir helfen Ihnen, einen zuverlässigen Prozess zu entwickeln.





