



Die Hochgeschwindigkeitsbearbeitung stellt extrem hohe Anforderungen an die Leistungsfähigkeit von Fräswerkzeugen. Schaftfräserbeschichtungen spielen dabei eine entscheidende Rolle für die Verlängerung der Werkzeugstandzeit, die Steigerung der Bearbeitungseffizienz und die Sicherstellung einer hervorragenden Oberflächengüte. Unterschiedliche Schaftfräserbeschichtungen beeinflussen nicht nur die Verschleißfestigkeit und die thermische Stabilität, sondern bestimmen auch, ob der Schaftfräser für die Bearbeitung von Aluminium, Kunststoffen, Stahl, Edelstahl oder Titanlegierungen geeignet ist.
Durch die Wahl der richtigen Beschichtung können CNC-Ingenieure die Schnittreibung minimieren, den Werkzeugverschleiß reduzieren und auch unter anspruchsvollen Schnittbedingungen eine hohe Maßgenauigkeit gewährleisten. So müssen beispielsweise Beschichtungen für Schaftfräser von Aluminium das Anhaften von Material verhindern, während Beschichtungen für Titan und Edelstahl extremer Hitze standhalten und Kaltverfestigung widerstehen müssen.
Dieser Artikel befasst sich mit den Grundlagen von Schaftfräserbeschichtungen, stellt die wichtigsten Beschichtungsarten vor und bietet eine materialspezifische Auswahlhilfe. Darüber hinaus gibt er praktische Bearbeitungstipps – beispielsweise zur Optimierung der Schnittparameter und zur Werkzeugwartung – und hilft CNC-Ingenieuren, Effizienz und Präzision in der Hochgeschwindigkeitsfertigung zu erreichen.

Grundkenntnisse zu Fräserbeschichtungen
Fräserbeschichtungen bilden eine schützende, hochharte Schicht auf der Werkzeugoberfläche, die die Verschleißfestigkeit, die thermische Stabilität und die Antihafteigenschaften verbessert. Mit der richtigen Beschichtung halten Werkzeuge nicht nur länger, sondern behalten auch ihre hohe Schneidleistung und liefern eine bessere Oberflächenqualität. Dies reduziert Ausfallzeiten für Werkzeugwechsel und senkt die Gesamtbearbeitungskosten.
Verschiedene Beschichtungsmaterialien und Beschichtungsverfahren bieten deutliche Vorteile. Bei der Hochgeschwindigkeitsbearbeitung von Aluminium verhindern Beschichtungen das Festkleben und Verstopfen des Werkzeugs. Bei Edelstahl oder Titan verbessern Beschichtungen die Hochtemperaturbeständigkeit und Haltbarkeit. Durch das Verständnis der Leistungsmerkmale verschiedener Beschichtungen können CNC-Ingenieure diese besser auf die Werkstücke und Schnittbedingungen abstimmen.
Was sind Schaftfräserbeschichtungen?
Schaftfräserbeschichtungen sind funktionelle Materialschichten, die auf das Substrat von Schneidwerkzeugen aufgebracht werden, um deren Leistung zu verbessern. Sie reduzieren die Schnittreibung, schützen vor Verschleiß und erhöhen die Beständigkeit gegenüber Hitze und chemischen Reaktionen. Gängige Beschichtungen sind TiN-, TiAlN- und diamantbasierte Beschichtungen.
Durch die Wahl der richtigen Beschichtung können CNC-Ingenieure die Schärfe ihrer Werkzeuge und die Schnittstabilität erhalten und bei der Hochgeschwindigkeitsbearbeitung glattere Oberflächen erzielen. Dies reduziert die Werkzeugwechselkosten, minimiert Ausfallzeiten und steigert gleichzeitig die Produktivität.
Die Bedeutung von Schaftfräserbeschichtungen bei der Hochgeschwindigkeitsbearbeitung
Beim Hochgeschwindigkeitsschneiden entstehen extreme Temperaturen, Drücke und Reibung. Ohne Beschichtungen verschleißen Werkzeuge schnell, verlieren an Genauigkeit und können sogar versagen. Beschichtungen verbessern die thermische Stabilität und Verschleißfestigkeit und sorgen dafür, dass die Werkzeuge auch unter aggressiven Bearbeitungsbedingungen zuverlässig arbeiten.
Die Herausforderungen variieren je nach Material: Aluminium und Kunststoff neigen dazu, an der Schneide zu kleben, während Stahl, Edelstahl und Titanlegierungen zu Hochtemperaturverschleiß und Kaltverfestigung führen. Die Wahl der richtigen Beschichtung behebt diese Probleme und sorgt sowohl für eine längere Werkzeuglebensdauer als auch für eine gleichbleibende Werkstückgenauigkeit.
Gängige Arten von Schaftfräserbeschichtungen
PVD-Beschichtungen
-
Beispiele: TiN, TiAlN, AlTiN
-
Eigenschaften: Hohe Härte, starke Haftung, ideal für die Hochgeschwindigkeitsbearbeitung von Stahl und Edelstahl.
-
Vorteile: Bessere Verschleißfestigkeit, geringere Reibung und längere Schnittlebensdauer.
CVD-Beschichtungen
-
Beispiele: Mehrschichtdiamant, TiCN
-
Eigenschaften: Dick, hochhitzebeständig, geeignet für Aluminium, Kupfer und andere schwierige Materialien.
-
Vorteile: Hervorragende Verschleißfestigkeit und Antihafteigenschaften, ideal für lange Dauerläufe.
Mehrschichtige Verbundbeschichtungen
-
Struktur: Mehrere übereinander geschichtete Materialien.
-
Vorteile: Ausgewogene Härte, Zähigkeit und thermische Stabilität.
-
Anwendungen: Effektiv bei der Hochgeschwindigkeitsbearbeitung von Stahl, Edelstahl und Titanlegierungen, bei denen es sowohl auf Haltbarkeit als auch auf die Oberflächengüte ankommt.

Leitfaden zur Auswahl von Schaftfräserbeschichtungen für verschiedene Materialien
Unterschiedliche Materialien stellen unterschiedliche Anforderungen an die Werkzeugbeschichtung. Die Wahl der richtigen Schaftfräserbeschichtung verbessert die Bearbeitungseffizienz, verlängert die Werkzeuglebensdauer und senkt die Gesamtproduktionskosten. Nachfolgend finden Sie Beschichtungsempfehlungen für gängige Materialien in der CNC-Hochgeschwindigkeitsbearbeitung.
Schaftfräserbeschichtungen für Aluminium
Aluminium neigt häufig zu Materialanhaftungen und Werkzeugverstopfungen. Beschichtungen wie TiB₂ und TiN reduzieren die Reibung und verhindern Ablagerungen an der Schneidkante. Bei der Hochgeschwindigkeitsbearbeitung von Aluminium verbessert die Kombination dieser Beschichtungen mit optimierten Schnittparametern die Oberflächengüte, reduziert Gratbildung und gewährleistet die Maßgenauigkeit. Kühlstrategien – flüssig oder mit Luft – stabilisieren den Prozess zusätzlich.
Schaftfräserbeschichtungen für Kunststoffe
Bei der Kunststoffbearbeitung besteht die Gefahr des Schmelzens, der Fadenbildung und einer schlechten Oberflächengüte. Reibungsarme Beschichtungen wie TiN oder spezielle Antihaftbeschichtungen minimieren die Haftung zwischen Werkzeug und Werkstück. Bei hohen Geschwindigkeiten sorgen beschichtete Werkzeuge in Kombination mit kontrollierten Schnitttemperaturen für glatte Oberflächen und reduzieren den Werkzeugverschleiß. Dies gewährleistet eine kostengünstige Bearbeitung.
Schaftfräserbeschichtungen für Stahl
Stahl erfordert Beschichtungen mit hoher Härte und Hitzebeständigkeit. TiAlN- und AlTiN-Beschichtungen reduzieren den Verschleiß und verhindern Kantenausbrüche bei hohen Geschwindigkeiten. Ingenieure kombinieren beschichtete Werkzeuge häufig mit optimierten Schnitttiefen, Vorschubgeschwindigkeiten und Kühlsystemen, um die Werkzeuglebensdauer zu maximieren und die Oberflächenpräzision zu erhalten.
Walzwerkbeschichtungen für Edelstahl
Edelstahl neigt zu Kaltverfestigung, Fressen und Werkzeugverschleiß. Beschichtungen wie AlTiN und TiAlN halten hohen Schnitttemperaturen stand und reduzieren die Reibung. Durch die Feinabstimmung der Schnittparameter und die Verwendung des richtigen Kühlmittels können Ingenieure die Kaltverfestigung vermeiden und stabile, hochwertige Bearbeitungsergebnisse erzielen.
Schaftfräserbeschichtungen für Titan
Titan ist aufgrund von Hitzeentwicklung und Werkzeugverschleiß bekanntermaßen schwer zu bearbeiten. Beschichtungen mit hoher thermischer Stabilität – wie AlTiN- oder Diamantbeschichtungen – sind daher unerlässlich. In Kombination mit optimierten Schnittparametern verbessern diese Beschichtungen die Werkzeuglebensdauer, die Schneideffizienz und die Werkstückgenauigkeit, was in der Luft- und Raumfahrt sowie in der Medizintechnik von entscheidender Bedeutung ist.

Praktische Tipps für Schaftfräserbeschichtungen in der Hochgeschwindigkeitsbearbeitung
Auch mit der richtigen Beschichtung hängt der Bearbeitungserfolg von der Parameteroptimierung, der Oberflächenkontrolle und der Werkzeugpflege ab. Der richtige Einsatz beschichteter Werkzeuge maximiert die Leistung und sorgt für langfristige Kosteneinsparungen.
Optimierung der Schnittparameter für beschichtete Werkzeuge
Die Effektivität beschichteter Werkzeuge hängt von der Anpassung der Schnittparameter an Material und Beschichtungstyp ab. Beispielsweise profitiert die Aluminiumbearbeitung von höheren Spindeldrehzahlen und Vorschubgeschwindigkeiten mit TiB2-Beschichtungen, während bei Stahl oder Edelstahl kontrollierte Schnitttiefen erforderlich sind, um hitzebedingten Werkzeugverschleiß zu vermeiden. Durch die Nutzung der Stärken von Beschichtungen wie TiAlN, AlTiN oder TiB2 können CNC-Ingenieure sowohl die Produktivität als auch die Werkzeuglebensdauer steigern.
Der Einfluss von Beschichtungen auf die Oberflächenqualität
Die Oberflächenrauheit eines Werkstücks hängt eng mit der Art der Beschichtung zusammen. Reibungsarme Beschichtungen wie TiB2 und TiN minimieren die Materialhaftung bei Aluminium und Kunststoffen und sorgen für glatte Oberflächen. Hitzebeständige Beschichtungen wie AlTiN erhalten die Kantenschärfe bei Titan und Stahl und sorgen für präzise Oberflächen. Die Wahl der richtigen Beschichtung reduziert Nachbearbeitungskosten wie Polieren oder Oberflächenbehandlung.
Wartung und Lebensdauermanagement beschichteter Werkzeuge
Selbst moderne Beschichtungen nutzen sich mit der Zeit ab. So verlängern Sie die Lebensdauer Ihres Werkzeugs:
-
Reinigen Sie die Werkzeuge regelmäßig, um die Ansammlung von Rückständen zu vermeiden.
-
Überwachen Sie den Verschleiß und passen Sie die Parameter an, bevor ein Fehler auftritt.
-
Nutzen Sie die Neubeschichtungsdienste, wenn der Untergrund noch tragfähig ist.
-
Erstellen Sie auf jeden Materialtyp zugeschnittene Austauschpläne.
Diese Strategien sorgen dafür, dass die Werkzeuge stets die beste Leistung erbringen, senken die Beschaffungskosten und gewährleisten gleichbleibende Ergebnisse bei der Hochgeschwindigkeitsbearbeitung.
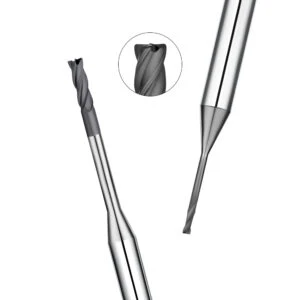
Zukunftstrends und Innovationen bei Schaftfräserbeschichtungen
Mit dem Aufkommen intelligenter Fertigung und Präzisionsbearbeitung entwickelt sich die Beschichtungstechnologie für Fräswerkzeuge hin zu höherer Leistung, längerer Standzeit und größerer Umweltverträglichkeit. Herkömmliche Einschichtbeschichtungen erfüllen die Anforderungen der Hochgeschwindigkeitsbearbeitung, schwer zerspanbarer Materialien und höchster Oberflächengüte nicht mehr vollständig. Zukünftige Innovationen konzentrieren sich auf fortschrittliche Verbundbeschichtungsmaterialien, die Integration in die intelligente Fertigung und Beschichtungen, die Verschleißfestigkeit, Hitzebeständigkeit und geringe Reibung ausbalancieren. Für CNC-Bearbeitungsunternehmen senkt die ständige Aktualisierung der Beschichtungsentwicklungen nicht nur die Werkzeugkosten, sondern verbessert auch die Bearbeitungsstabilität und die Gesamtproduktivität.
Neue Verbundbeschichtungsmaterialien
In den letzten Jahren wurden rasante Fortschritte bei Nano- und diamantbasierten Beschichtungen erzielt. Nanostrukturierte Beschichtungen verfeinern die Korngröße und verbessern so sowohl die Verschleißfestigkeit als auch die Hochtemperaturstabilität. Sie eignen sich besonders für Schaftfräser aus Schnellarbeitsstahl und Hartmetall, die zum Schneiden von Stahl, Edelstahl und Titanlegierungen eingesetzt werden.
CVD-Diamantbeschichtungen und PCD-Werkzeuge hingegen bieten hervorragende Antihafteigenschaften und eine extrem lange Lebensdauer, insbesondere beim Hochgeschwindigkeits-Trockenschneiden von Graphit, CFK-Verbundwerkstoffen und Aluminiumlegierungen. Die nächste Generation von Beschichtungen wird voraussichtlich mehrere Vorteile – wie Härte, thermische Stabilität und geringe Reibung – in einer einzigen Verbundschicht vereinen, die den komplexen Anforderungen der Luft- und Raumfahrt, der Medizintechnik und der Bearbeitung von Komponenten für neue Energien gerecht wird.
Der Einfluss der Hochgeschwindigkeitsbearbeitung auf die Beschichtungstechnologie
In Hochgeschwindigkeitsschneidumgebungen müssen Beschichtungen nicht nur eine hohe Härte und Wärmebeständigkeit aufweisen, sondern auch mit intelligenten Fertigungssystemen kompatibel sein. So können beispielsweise automatisierte CNC-Maschinen in Kombination mit Echtzeit-Werkzeugverschleißüberwachung und Lebensdauervorhersagemodellen Ausfallzeiten deutlich reduzieren und die Produktivität maximieren.
Darüber hinaus treibt der zunehmende Trend zur umweltfreundlichen Fertigung die Einführung von Trockenschneiden und MMS voran. Dieser Trend erfordert Beschichtungen, die auch ohne herkömmliches Kühlmittel eine hervorragende Schneidleistung aufweisen.
Zukünftig werden bahnbrechende Entwicklungen in der Materialwissenschaft mit Technologien wie intelligenter Sensorik und digitalen Zwillingen verschmelzen und den Weg für adaptive Werkzeuglösungen ebnen. Diese Fortschritte werden die Automatisierung, Zuverlässigkeit und Bearbeitungseffizienz in anspruchsvollen Branchen verbessern.
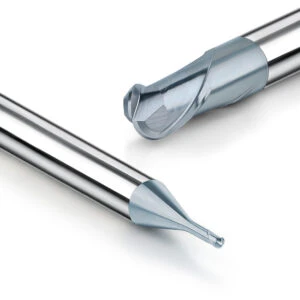
Zusammenfassung und Empfehlungen für CNC-Ingenieure
Bei der CNC-Bearbeitung wirkt sich die Wahl der Fräserbeschichtung direkt auf die Schnittleistung, die Standzeit und die Oberflächenqualität des Werkstücks aus. Unterschiedliche Materialien erfordern Beschichtungen mit spezifischen Eigenschaften:
-
Die Bearbeitung von Aluminium profitiert von reibungsarmen, antihaftbeschichteten Materialien wie TiB₂.
-
Für die Kunststoffbearbeitung werden Beschichtungen mit hoher Hitzebeständigkeit benötigt, um ein Schmelzen zu verhindern.
-
Stahl und Edelstahl erzielen die besten Ergebnisse mit harten, verschleißfesten Beschichtungen wie AlTiN oder TiAlN.
-
Für eine gleichbleibende Leistungsfähigkeit von Titanlegierungen sind hochtemperaturbeständige Beschichtungen erforderlich.
Bei der Hochgeschwindigkeitsbearbeitung steigern Beschichtungen nicht nur die Produktivität, sondern spielen auch eine entscheidende Rolle bei der Kostenkontrolle. Durch die Optimierung der Schnittparameter – Vorschub, Schnitttiefe und Spindeldrehzahl – können CNC-Ingenieure die Leistung beschichteter Werkzeuge maximieren, den Verschleiß reduzieren und die Werkzeuglebensdauer verlängern. Regelmäßige Reinigung, Neubeschichtung und vorbeugende Wartung sorgen zusätzlich für eine stabile und kosteneffiziente Produktion.
Zukünftige Trends bei Nanobeschichtungen, Diamantbeschichtungen und Verbundbeschichtungen eröffnen neue Möglichkeiten für die CNC-Bearbeitung. Mit der zunehmenden Verbreitung intelligenter Fertigung und digitaler Werkstätten müssen Ingenieure sowohl die Auswahl der Beschichtung als auch deren Integration in Bearbeitungsstrategien beherrschen. Auf diese Weise können Hersteller in Branchen wie der Luft- und Raumfahrt, der Automobilindustrie und dem Formenbau Kosten senken, die Effizienz steigern und wettbewerbsfähig bleiben.
Empfehlungen von CNC-Ingenieuren
-
Wählen Sie Beschichtungen anhand der Materialeigenschaften aus – vermeiden Sie einen Einheitsansatz. Passen Sie die Beschichtung an das Werkstückmaterial und die Bearbeitungsziele an.
-
Parameter für beschichtete Werkzeuge optimieren – Spindeldrehzahlen und Vorschübe anpassen, um die Beschichtungsleistung bei der Hochgeschwindigkeitsbearbeitung zu maximieren.
-
Werkzeuge regelmäßig pflegen und neu beschichten – Durch ordnungsgemäße Reinigung und Neubeschichtung wird die Lebensdauer der Werkzeuge verlängert und die Kosten langfristig gesenkt.
-
Bleiben Sie über neue Technologien informiert – Verfolgen Sie die Branchenanwendungen von Nanobeschichtungen, Diamantbeschichtungen und Verbundbeschichtungen, um sich einen Wettbewerbsvorteil zu sichern.






