


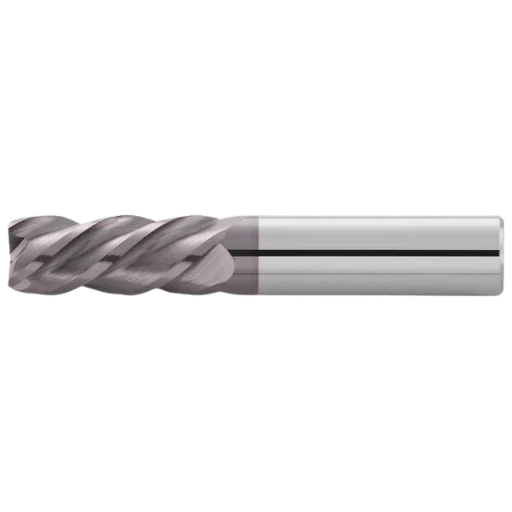
Die Bearbeitung tiefer Bohrungen stellt hohe Anforderungen an Werkzeugstabilität, Spanabfuhr und Verschleißfestigkeit. Daher erfordert die Auswahl des richtigen Schaftfräsers die gleichzeitige Beurteilung von Bohrungstiefe, Werkstoffart, Bearbeitungsverfahren und Werkzeugstruktur. Da tiefe Bohrungen beengte Verhältnisse und eine schlechte Wärmeableitung aufweisen, kann die Verwendung eines ungeeigneten Werkzeugs leicht zu Spanstau, Beschädigungen der Bohrungswand, Maßabweichungen, Werkzeugvibrationen oder sogar Werkzeugbruch führen. Das Verständnis der funktionalen Unterschiede zwischen Schaftfräsern und Bohrern bei der Bearbeitung tiefer Bohrungen – und die richtige Kombination von Schrupp- und Schlichtfräsern – ist entscheidend für die Verbesserung der Bearbeitungseffizienz und der Endproduktqualität.
Bei typischen Tieflochbearbeitungsverfahren werden Bohrer für ein schnelles und präzises Vorbohren eingesetzt, während Schaftfräser für das Reiben, die Wandbearbeitung, die Stufenbearbeitung und die Formgebung nichtlinearer oder unregelmäßiger Geometrien zuständig sind. Unterschiedliche Werkzeugtypen bieten spezifische Vorteile hinsichtlich Schneidengeometrie, Schneidkantenform, Werkzeugmaterial, Beschichtungsleistung und interner Kühlmittelzufuhr. Die richtige Werkzeugauswahl verbessert den Spanabtransport, reduziert die Wärmeentwicklung und stabilisiert Bohrungsdurchmesser und Koaxialität. Dank der zunehmenden Verwendung von Hartmetallsubstraten, Mikro-Schneidtechnologien und fortschrittlichen PVD-Beschichtungen bieten moderne Tieflochwerkzeuge eine höhere Verschleißfestigkeit, verbesserte Steifigkeit und überlegene Oberflächenqualität.
Kundenspezifische Werkzeuge gewinnen zunehmend an Bedeutung. Ein qualifizierter OEM-Hersteller von Schaftfräsern kann maßgeschneiderte Nutgeometrien, verstärkte Schäfte, spezielle Spiralformen, Kühlkanäle und hitzebeständige Beschichtungen entwickeln, die optimal auf die jeweilige Materialhärte, das Bohrtiefenverhältnis und die Bearbeitungsbedingungen abgestimmt sind. Diese kundenspezifischen Werkzeuge sind besonders wertvoll für die Serienfertigung und komplexe Tieflochbohrungen.
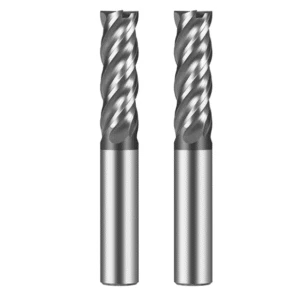
Wichtigste Anforderungen an Schaftfräser für die Tieflochbearbeitung
Aufgrund des begrenzten Platzes, der unzureichenden Wärmeabfuhr und der engen Spanabfuhrwege stellt die Tieflochbearbeitung höhere Anforderungen an die Schneidwerkzeuge als die konventionelle Lochbearbeitung. Ein Schaftfräser für Tieflöcher muss eine hohe Spanabfuhrleistung, ausreichende Steifigkeit, eine stabile Schneidgeometrie und eine zuverlässige Kühlung gewährleisten, um auch bei Bohrtiefen, die das Zehnfache des Werkzeugdurchmessers überschreiten, konstante Schnittkräfte aufrechtzuerhalten.
Mit zunehmender Bohrtiefe verstärken sich Herausforderungen wie Werkzeugrundlauf, Vibrationen und Wärmestau. Daher ist es entscheidend, die Nutgeometrie, die Schneidkantenschärfe, den Spiralwinkel, das Substratmaterial, die Beschichtungsart und die interne Kühlmittelkonstruktion zu bewerten – insbesondere bei der Bearbeitung schwer zerspanbarer Werkstoffe wie legierter Stahl, Edelstahl, Titanlegierungen und Nickelbasis-Superlegierungen.
Der Einfluss der Spanabfuhrleistung bei tiefen Bohrungen auf die Bearbeitungsstabilität
Die Bearbeitungsstabilität bei tiefen Bohrungen hängt maßgeblich von einer effizienten Spanabfuhr ab. Da Späne einen langen, schmalen Hohlraum nicht auf natürliche Weise verlassen können, kann eine ungünstige Schneidengeometrie zu Spanverwicklungen, Verstopfungen, Kratzern an der Bohrungswand oder sogar Werkzeugbruch führen.
Zu den wichtigsten Strategien zur Verbesserung der Chip-Evakuierung gehören:
-
Auswahl von Tieflochbohrwerkzeugen mit großen spiralförmigen Nuten, breiten Spankanälen und polierten Nutoberflächen.
-
Durch den Einsatz eines Schruppfräsers in den frühen Stadien werden die Späne in kürzere Segmente zerteilt, um das Verstopfungsrisiko zu verringern.
-
Durch den Einsatz von Hochdruckkühlmittel oder durch Kühlung hindurch werden die Späne aus dem Bohrloch herausgedrückt.
-
Verwendung von Spiralnuten mit hoher Steigung für zähe Werkstoffe und verstärkter Spiralgeometrie mit verschleißfesten Beschichtungen für gehärteten Stahl.
Eine Verbesserung des Spanflusses erhöht direkt die Bearbeitungsstabilität und die Werkzeugstandzeit.
Die Rolle der Werkzeugsteifigkeit und des Längen-Durchmesser-Verhältnisses für die Bearbeitungsgenauigkeit
Das Längen-Durchmesser-Verhältnis (L/D-Verhältnis) des Werkzeugs ist einer der wichtigsten Faktoren für die Genauigkeit bei der Tieflochbearbeitung. Mit zunehmendem Werkzeugüberstand nimmt die Steifigkeit ab, was zu Rundlauffehlern, Vibrationen, zu großen Lochdurchmessern, geometrischen Verzerrungen oder spiralförmigen Werkzeugspuren führen kann.
Zur Verbesserung der Steifigkeit und Genauigkeit:
-
Verwenden Sie Schaftfräser mit verstärktem Kern, dickerem Schaft, gestufter Ausführung oder vibrationsdämpfenden Schneidkanten.
-
Zuerst wird mit einem steiferen Bohrer gebohrt, dann wird zum Korrigieren auf einen Schaftfräser umgeschaltet – eine gängige Hybridstrategie zwischen Schaftfräser und Bohrer.
-
Um die Schnittkräfte zu stabilisieren, sollten Schnittgeschwindigkeit und Vorschub reduziert werden.
-
Verwenden Sie vibrationsdämpfende Werkzeughalter oder Dämpfungsverlängerungen.
Eine Optimierung wird unerlässlich, wenn die Bohrlochtiefe das 8- bis 12-fache des Werkzeugdurchmessers überschreitet.
Kühlleistung und Schmiermethoden bei der Tieflochbearbeitung
Da sich in tiefen Bohrungen Wärme staut, beeinflussen Kühlung und Schmierung die Werkzeugstandzeit und die Oberflächenqualität maßgeblich. Unzureichende Kühlung kann zu Überhitzung, Materialanhaftung, Verbrennungen und Verfärbungen der Bohrungswand führen.
Zu den wirksamen Kühlmethoden gehören:
-
Durchkühlte Schaftfräser, die das Kühlmittel direkt an die Schneide liefern.
-
Hochdruckkühlsysteme zur Beschleunigung der Spanabfuhr bei schwer zerspanbaren Werkstoffen.
-
Beschichtungen mit geringer Reibung zur Reduzierung der Wärmeentwicklung und der Späneanhaftung.
-
MQL-Strategien für Aluminium zur Verbesserung der Oberflächengüte und Reduzierung von Aufbauschneiden.
Führende OEM-Hersteller von Schaftfräsern bieten oft kundenspezifische Kühlmittelkanäle, Nutgeometrien und Spezialbeschichtungen an, die für die thermischen Bedingungen in tiefen Bohrlöchern optimiert sind.
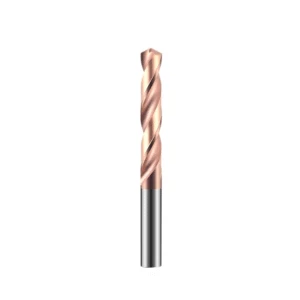
Vergleich der Anwendungsszenarien von Schaftfräsern und Bohrern bei der Tieflochbearbeitung
Obwohl beide Werkzeuge Bohrungen bearbeiten können, unterscheiden sich ihre Einsatzmöglichkeiten bei tiefen Bohrungen aufgrund ihrer Schnittmuster, Schneidengeometrie, Lastverteilung und Spanabfuhr. Bohrer eignen sich hervorragend für schnelles, geradliniges Schneiden, während Schaftfräser ideal zum Formen, Reiben und für die Präzisionsbearbeitung sind.
Das Verständnis dieser Rollen – und ihre intelligente Kombination – verbessert die Genauigkeit, Stabilität und Werkzeugstandzeit bei der Tieflochbearbeitung.
Bohrmeißel für schnelles vertikales Tiefbohren
Die Bohrer zeichnen sich durch eine zentrale Schneidstruktur und eine symmetrische Geometrie aus, die für hervorragende Stabilität und geradliniges Eindringen sorgen, insbesondere bei Löchern, die tiefer als das Zehnfache des Durchmessers sind.
Vorteile sind:
-
Hohe axiale Schnittleistung.
-
Tiefes Nutendesign für schnellen Spanabtransport.
-
Hohe Anti-Durchbiegungs-Eigenschaften für präzise Lochpositionierung.
-
Hervorragende Ergebnisse bei Stahl, Edelstahl und Gusseisen in Kombination mit Hochdruckkühlmittel.
Bohrmeißel werden typischerweise als Startwerkzeug bei Tieflochbohrungen eingesetzt.
Schaftfräser für Seitenfräsen, Reiben und nichtlineare Lochformen
Schaftfräser ermöglichen seitliches Schneiden und eignen sich daher ideal für:
-
Aufreiben und Bohrlochwandbearbeitung
-
Stufenlöcher und Löcher mit flachem Boden
-
Exzentrische oder versetzte Löcher
-
Unregelmäßige oder komplexe Formen in einem tiefen Loch
-
Nut- oder Taschenbearbeitungen in Hohlräumen
Steilspiralige Nuten und polierte Rillen verbessern den Spanabfluss, während mikrogehonte Schneidkanten Rattern reduzieren und die Oberflächenqualität verbessern.
Wie man Bohrer und Schaftfräser in einem einzigen Werkstück kombiniert
Zu den wirksamen Kombinationsstrategien gehören:
1. Bohren → Schaftfräsen (Standardverfahren)
Bohrer für schnelles Eindringen → Schaftfräser zum Reiben und Fertigbearbeiten.
2. Schruppfräsen → Bohren → Fertigfräsen (Segmentiertes Verfahren)
Bei großen Materialzugaben zuerst grob fräsen, dann auf Geradheit bohren und schließlich auf Präzision feinfräsen.
3. Zentrierbohrer → Schaftfräser für versetzte oder nicht kreisförmige Merkmale
Ideal für exzentrische Bohrungen, Keilwellenbohrungen oder die individuelle Anpassung der Hohlraumform.
4. OEM-Verbundwerkzeuge verwenden
Einige OEM-Hersteller von Schaftfräsern entwickeln Hybrid-Bohr- und Fräswerkzeuge, die beide Funktionen kombinieren und so die Zykluszeit und den Werkzeugwechsel reduzieren.
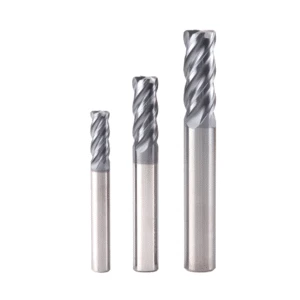
Sinnvolle Kombination von Schrupp- und Schlichtfräsern bei der Tieflochbearbeitung
Die richtige Reihenfolge der Schrupp- und Schlichtwerkzeuge reduziert die Bearbeitungsbelastung erheblich und verbessert die Endqualität. Tiefe Bohrungen erfordern Schruppwerkzeuge zum Brechen der Späne und zum Abtragen von Material, während Schlichtwerkzeuge Präzision, Gleichmäßigkeit und Oberflächengüte gewährleisten.
OEM-Hersteller liefern häufig aufeinander abgestimmte Schrupp-/Schlichtwerkzeugsätze für die Massenproduktion von Tieflochbohrungen.
Vorteile von Schruppwerkzeugen für den Abtrag großer Materialmengen
Schruppfräser verfügen typischerweise über gezahnte Schneiden und verstärkte Spannutenkerne, wodurch sie Folgendes bieten:
-
Kurze, fragmentierte Chips für einfache Evakuierung
-
Reduzierte Schnittkraft und geringere Vibration
-
Schnellere Materialabtragsraten
-
Geringere Belastung der Polierwerkzeuge
In dieser Phase wird eine stabile geometrische Grundlage für die Endbearbeitung geschaffen.
Die Rolle von Bearbeitungswerkzeugen für die Oberflächenqualität und Maßhaltigkeitskontrolle
Schlichtfräser zeichnen sich durch scharfe Schneiden, hohe Spiralwinkel und glatte Schneiden aus und bieten folgende Vorteile:
-
Hochwertige Lochwandbearbeitung
-
Enge Durchmesserkontrolle und bessere Rundheit
-
Reduzierte Vibrationsmarken und Rattermuster
-
Längere Werkzeugstandzeit dank verschleißfester Beschichtungen
Die Bearbeitungswerkzeuge bestimmen die endgültige Bearbeitungsqualität.
Schnittparameter und Werkzeugwechselstrategien
Schruppeinstellungen
-
Höherer Vorschub und größere Schnitttiefe für die Materialabtragung
-
Verwenden Sie gezahnte Nuten, um die Spangröße zu kontrollieren
-
Bei schwierigen Werkstoffen Hochdruckkühlmittel einsetzen
Endbearbeitungseinstellungen
-
Reduzierter Vorschub und geringere Schnitttiefe
-
Höhere Spindeldrehzahlen für eine verbesserte Oberflächengüte
-
Verschleißfeste beschichtete Werkzeuge sollten Vorrang haben.
Werkzeugwechseloptimierung
-
Wechseln Sie zu den Schlichtwerkzeugen, sobald die Schrupptiefe oder die Belastungsgrenze erreicht ist.
-
Für die Endbearbeitung einen Spielraum von 0.1–0.3 mm einplanen.
-
Bei Bohrungen mit einer Tiefe von mehr als dem 12-Fachen des Durchmessers die Späne stufenweise entfernen und das Werkzeug überprüfen.
-
Beachten Sie die Empfehlungen des Originalherstellers für kundenspezifische Werkzeugkombinationen.
Diese Strategien verbessern die Effizienz, verlängern die Werkzeugstandzeit und erhöhen die Dimensionsstabilität.
Wichtige Überlegungen zur Auswahl von Schaftfräsern für verschiedene Materialien
Unterschiedliche Werkstoffe weisen beim Tieflochbohren ein deutlich unterschiedliches Schneidverhalten auf, das sich unter anderem in Zähigkeit, Härte, Wärmeleitfähigkeit, Spanabfuhr und Wärmeentwicklung äußert. Daher erfordert die Auswahl eines geeigneten Schaftfräsers die Abstimmung von Werkzeugmaterial, Schneidkantenform, Beschichtung und Spiralwinkel auf die jeweiligen Materialeigenschaften. Die Anforderungen unterscheiden sich erheblich zwischen Stahl, Edelstahl, hitzebeständigen Legierungen und Aluminium. Bei Stahl steht die Verschleißfestigkeit im Vordergrund, bei Edelstahl die Antihaftwirkung und Wärmeableitung, und bei Aluminium eine optimale Spanabfuhr. Die differenzierte Werkzeugkonfiguration basierend auf den Materialeigenschaften gewährleistet eine gleichmäßige Spanabfuhr, gleichbleibende Maßgenauigkeit und eine lange Standzeit beim Tieflochbohren. Für die Serienfertigung bieten OEM-Schaftfräserhersteller häufig kundenspezifische Geometrien und Beschichtungen an, die auf die jeweiligen Werkstoffe abgestimmt sind, um den hohen Anforderungen des Tieflochbohrens gerecht zu werden.
Werkzeugmaterial- und Schneidkantenwahl für die Tieflochbearbeitung von Stahlwerkstücken
Die Tieflochbearbeitung von Stahl erzeugt hohe Schnittkräfte, erhebliche Wärmeentwicklung und eine starke Neigung zum Werkzeugverschleiß. Bei der Werkzeugauswahl sollte daher besonderer Wert auf Verschleißfestigkeit und Schneidkantenstabilität gelegt werden.
Werkzeugmaterial
Hartmetall-Schaftfräser mit hoher Härte und hoher Rothärte eignen sich ideal für die Tieflochbearbeitung in Stahl und behalten ihre Schneidkantenschärfe auch bei erhöhten Temperaturen bei.
Schneidkanten- und Nutengeometrie
Eine moderate Kerndicke und verstärkte Schneidkantenstrukturen verhindern Ausbrüche bei längeren Schnittzeiten. Ein mittlerer Spiralwinkel sorgt für ein ausgewogenes Verhältnis zwischen Spanabfuhr und Schnittstabilität. Für Bohrungen mit einem Durchmesser von mehr als 8D werden Werkzeuge mit verlängertem Schaft und hoher Steifigkeit empfohlen.
Beschichtungsauswahl
Hochtemperaturbeschichtungen wie TiAlN und AlCrN reduzieren die Reibung und verbessern die Verschleißfestigkeit, wodurch sie sich für mittel- bis hochkohlenstoffhaltigen Stahl, legierten Stahl sowie vergüteten Stahl eignen.
Beim Schruppen empfiehlt sich ein hochschlagfester Schruppfräser. Für die Endbearbeitung gewährleistet ein scharfes Schlichtwerkzeug eine hervorragende Oberflächenqualität und präzise Bohrungsdurchmesserkontrolle.
Spanabfuhr und Vermeidung von Aufbauschneiden bei der Tieflochbearbeitung in Aluminium
Die hohe Duktilität und Adhäsionstendenz von Aluminium machen eine effektive Spanabfuhr und die Vermeidung von Aufbauschneidenbildung unerlässlich. Eine optimale Werkzeugkonstruktion verbessert die Zuverlässigkeit bei der Tieflochbearbeitung deutlich.
Flöten- und Helixwinkeldesign
Ein großer Spiralwinkel (45°–55°) und vergrößerte Spankanäle fördern einen schnellen Spanabtransport und verhindern, dass lange Späne tiefe Bohrungen verstopfen.
Schneidkantenschärfe
Hochscharfe Schneidkanten minimieren die Haftung und verringern den Schnittwiderstand, wodurch die Glätte der Lochwand verbessert wird.
Anti-BUE-Beschichtungen
DLC-Beschichtungen eignen sich ideal für die Tieflochbearbeitung von Aluminium, da sie Reibung und Adhäsion deutlich reduzieren. Spiegelpolierte Schneidkanten ohne Beschichtung verbessern ebenfalls den Spanabfluss.
Schmierung und Kühlung
Bei der Aluminiumbearbeitung kommt es auf MQL- oder Hochgeschwindigkeits-Ölstrahlkühlung an, um die Haftung zu verringern und die Oberflächengüte zu verbessern.
Durch die Kombination einer hohen Helixgeometrie mit reibungsarmen Beschichtungen wird bei der Tieflochbearbeitung in Aluminium eine ausgezeichnete Stabilität erreicht, wodurch sie sich für Automobilkomponenten, Elektronikgehäuse und leichte Luft- und Raumfahrtstrukturen eignet.
Wärmeableitung und Verschleißfestigkeit bei der Tieflochbearbeitung von Edelstahl und hitzebeständigen Legierungen
Edelstahl und hitzebeständige Legierungen erzeugen extrem hohe Temperaturen, führen zu Kaltverfestigung und produzieren schwer abzuführende Späne. Diese Eigenschaften erfordern eine präzise Wärmeableitung und hohe Verschleißfestigkeit.
Auswahl des Werkzeugmaterials
Mikrokorniges Hartmetall behält seine Festigkeit bei hohen Temperaturen und bietet eine ausgezeichnete Verschleißfestigkeit.
Interne Kühlmittelkanäle
Kühlmittelgeführte Schaftfräser mit Innenkühlung sollten bevorzugt werden. Hochdruckkühlmittel reduziert die Wärmeentwicklung, minimiert die Spananhaftung und verbessert den Spanabtransport.
Schneidkantengeometrie
Ein kleinerer Spiralwinkel (30°–38°) reduziert die Schnittkräfte und begrenzt das Ausbrechen bei kaltverfestigten Werkstoffen. Eine erhöhte Kerndicke und ein kontrolliertes Schneidenschärfen verbessern die Stabilität.
Hochleistungsbeschichtungen
Hitzebeständige Beschichtungen wie AlTiN, AlCrSiN und TiSiN behalten ihre Härte auch bei Temperaturen über 800°C bei und ermöglichen so eine stabile Leistungsfähigkeit in anspruchsvollen Schneidumgebungen.
Schnittstrategien
Segmentiertes Schneiden, gleichmäßiger niedriger Vorschub und Hochdruckkühlung helfen, die thermische Belastung zu kontrollieren und die Werkzeugstandzeit zu verlängern.
OEM-Hersteller können die Leistung durch kundenspezifische Kantengeometrien und Spezialbeschichtungen für anspruchsvolle Materialien weiter steigern.
Methoden zur Verlängerung der Lebensdauer von Schaftfräsern bei der Tieflochbearbeitung
Die Tieflochbearbeitung findet in einer geschlossenen Umgebung mit schlechter Spanabfuhr und begrenzter Wärmeableitung statt. Daher sind Schaftfräser anfällig für beschleunigten Verschleiß, Ausbrüche an der Schneidkante, thermische Schäden, Maßabweichungen und Vibrationen. Um die Werkzeugstandzeit zu verlängern, ist eine abgestimmte Optimierung der Schnittparameter, Kühlmethoden, Werkzeugstruktur und Bearbeitungsstrategien erforderlich. Die Anpassung der Schnittkräfte, die Verbesserung der Kühlmittelzufuhr, die Reduzierung von Temperaturschocks und die Dämpfung von Vibrationen sind essenziell für die langfristige Stabilität des Werkzeugs. Unterschiedliche Werkstoffe, Längen-Durchmesser-Verhältnisse (L/D-Verhältnisse) und Schrupp- bzw. Schlichtwerkzeugtypen erfordern maßgeschneiderte Strategien. OEM-Hersteller von Schaftfräsern bieten häufig speziell entwickelte Werkzeugkombinationen an, die die Werkzeugstandzeit deutlich verlängern.
Schnittgeschwindigkeiten, Vorschubgeschwindigkeiten und Strategien für segmentiertes Schneiden
Die Schnittkräfte und die Wärmeentwicklung beeinflussen die Werkzeugstandzeit direkt, weshalb die richtige Parameterwahl von entscheidender Bedeutung ist.
Schnittgeschwindigkeit (S)
Durch die Reduzierung der Spindeldrehzahl wird die Wärmeentwicklung minimiert – dies ist besonders wichtig bei Edelstahl und hitzebeständigen Legierungen, da übermäßige Hitze zu Verbrennungen, Verklebungen und Absplitterungen führt.
Vorschubgeschwindigkeit (F)
Zu hoher Vorschub erhöht die Spanbelastung und das Risiko von Verstopfungen; zu geringer Vorschub verursacht Reibung und Wärmestau. Ein ausgewogener Vorschub ist daher unerlässlich.
Hackzyklen
Bei Bohrungen mit einem Durchmesser von mehr als 6D verbessert das Tiefbohren die Spanabfuhr und Kühlung und reduziert so die Spanverdichtung.
Trennung von Schruppen und Schlichten
Durch die Verwendung eines Schruppwerkzeugs zum Entfernen von überschüssigem Material und anschließend eines Schlichtwerkzeugs zur präzisen Formgebung wird der Verschleiß deutlich reduziert.
Durch die Feinabstimmung der Parameter für jede Tiefe und jedes Material wird eine längere Werkzeugstandzeit und eine verbesserte Lochwandqualität gewährleistet.
Bedeutung von Hochdruckkühlung und internen Kühlmittelsystemen
Die Kühlleistung beeinflusst direkt die Wärmeentwicklung, die Verschleißfestigkeit und die Chipabfuhr.
Innenkühlung (Kühlmittel-Durchführungswerkzeuge)
Die direkte Kühlmittelzufuhr zur Schnittzone reduziert Wärmeentwicklung und thermische Ermüdung.
Hochdruckkühlsysteme (HPC)
Unter hohem Druck stehendes Kühlmittel transportiert die Späne schnell ab und verhindert Verstopfungen, wodurch Reibung und sekundäre Wärmeentwicklung reduziert werden.
Kühlmittelauswahl
Stahl und Edelstahl benötigen Kühlmittel mit hoher Schmierfähigkeit, während Aluminium von MQL oder Ölnebel profitiert, um den BUE zu reduzieren.
Flötenoptimierung
Glatte, polierte Nuten in Kombination mit einem starken Kühlmittelstrom gewährleisten eine schnelle Spanabfuhr.
Bei hitzebeständigen Legierungen wie Inconel sind HPC und interne Kühlung unerlässlich, um einen schnellen Werkzeugausfall zu verhindern.
Techniken zur Unterdrückung von Werkzeugschwingungen bei der Tieflochbearbeitung
Vibrationen beschleunigen den Verschleiß, verschlechtern die Oberflächenqualität und führen zu Maßabweichungen oder Werkzeugausfällen. Eine wirksame Vibrationsdämpfung ist daher unerlässlich.
Minimieren Sie den Überhang (niedrigeres L/D-Verhältnis)
Ein kürzerer Überhang reduziert Rundlauf und Vibrationen.
Verdickter oder gestufter Schaft
Die erhöhte Steifigkeit verringert die Durchbiegung bei Werkzeugen mit großer Reichweite.
Antivibrations-Werkzeughalter
Dämpfungshalter minimieren Vibrationen bei der Bearbeitung schwieriger Tiefbohrungen.
Optimierte Schneidkantengeometrie
Mittlere Steigungswinkel und verstärkte Kerne reduzieren die Schwankungen der seitlichen Schnittkraft.
Kontrollierte Schnittparameter
Geringere Vorschub- und Schnittkräfte reduzieren die Vibrationsamplitude bei schwierigen Werkstoffen.
Segmentiertes Schneiden
Durch das periodische Zurückziehen des Werkzeugs werden Wärme und Schnittkräfte abgeführt und Resonanzen verhindert.
Eine effektive Vibrationskontrolle verlängert die Werkzeugstandzeit und gewährleistet eine hervorragende Bohrlochwandqualität.
Vorteile von OEM-Schaftfräser-Herstellern bei Tieflochbearbeitungswerkzeugen
Die Bearbeitung tiefer Bohrungen birgt Herausforderungen wie begrenzten Spanabfuhrraum, eingeschränkte Wärmeableitung und großen Werkzeugüberhang. Diese Faktoren stellen im Vergleich zur konventionellen Bearbeitung deutlich höhere Anforderungen an die Werkzeugkonstruktion, die Substratstabilität, die Schneidengeometrie und die Präzision. Professionelle OEM-Hersteller von Schaftfräsern bieten maßgeschneiderte Werkzeuglösungen für die spezifischen Bedingungen tiefer Bohrungen. Dazu gehören eine optimierte Schneidengeometrie, vergrößerte Spankammern, Spezialbeschichtungen, interne Kühlkanäle und eine verstärkte Kernstärke. Diese Merkmale verbessern die Bearbeitungsstabilität und verlängern die Werkzeugstandzeit erheblich.
Im Vergleich zu Standardwerkzeugen bieten OEM-kundenspezifische Lösungen überlegene Leistung bei Anwendungen mit schwer zerspanbaren Werkstoffen, großen Bohrungstiefenverhältnissen (10D–30D) und strengen Maßtoleranzanforderungen. Sie sind besonders effektiv bei Luft- und Raumfahrtkomponenten, der Bearbeitung tiefer Kavitäten in Formen, dem Bohren von Hydraulikventilgehäusen, Automobilstrukturteilen und anderen Serienfertigungsumgebungen, die eine hohe Wiederholgenauigkeit erfordern.
Mit technischer Unterstützung von OEM-Herstellern können Unternehmen erhebliche Vorteile in Bezug auf Werkzeugstandzeit, Bearbeitungseffizienz, Betriebskostenkontrolle und Lieferplanung erzielen – eine unerlässliche Wettbewerbsstrategie in der modernen Massenfertigung.
Anpassbare Schneidkanten, Nuten und Beschichtungen für die Tieflochbearbeitung
Zu den zentralen Herausforderungen bei der Tieflochbearbeitung zählen die Gewährleistung eines reibungslosen Spanabtransports, die Kontrolle der Wärmeentwicklung und die Sicherstellung der Schneidkantenhaltbarkeit. Daher spielen Werkzeuggeometrie und Beschichtungseigenschaften eine entscheidende Rolle für Leistung und Standzeit.
Anpassbare Schneidkanten
OEM-Hersteller können Spanwinkel, Freiwinkel, Kantenbearbeitung und Kerndicke an das Werkstückmaterial und die Schnittbedingungen anpassen. Zum Beispiel:
-
Tiefbohrungen aus Stahl: Verstärkte Schneidkanten und mittlere Steigungswinkel verbessern die Spanfestigkeit und Stabilität.
-
Tiefbohrungen aus Aluminium: Hohe Spiralwinkel und polierte Spannutenflächen fördern einen reibungslosen Spanabtransport und verringern das Risiko von Aufbauschneiden.
Optimiertes Flötendesign
Tiefbohrungen erfordern Spankanäle mit ausreichendem Volumen und geringem Widerstand. OEMs können Folgendes umsetzen:
-
Erweiterte Flötengometrie
-
Polierte Innenrippenflächen
-
Verdickte Werkzeugkerne zur Aufrechterhaltung der Steifigkeit
Diese Verbesserungen verhindern das Verstopfen durch Späne bei langen Schnittstrecken und tragen zur Aufrechterhaltung stabiler Bearbeitungsbedingungen bei.
Kundenspezifische Spezialbeschichtungen
Unterschiedliche Materialien erfordern Beschichtungen, die auf thermische Stabilität, geringe Reibung und Verschleißfestigkeit ausgelegt sind:
-
Stahl: TiAlN, AlTiN
-
Edelstahl und Titanlegierungen: Nanokomposit- oder reibungsarme Beschichtungen
-
Aluminium: DLC-Beschichtungen
Die Haftfestigkeit, Härte und Wärmebeständigkeit der Beschichtung beeinflussen die Werkzeugstandzeit bei der Tieflochbearbeitung direkt.
Durch maßgeschneiderte Geometrie-Beschichtungskombinationen bieten OEM-Werkzeuge hochstabile Lösungen für ein breites Spektrum an Tieflochanwendungen.
Strukturoptimierungsmöglichkeiten für OEM-Werke im Bereich Langübersetzungswerkzeuge
Werkzeuge mit großem Übersetzungsverhältnis weisen häufig unzureichende Steifigkeit, Vibrationen und Probleme mit der Späneabfuhr auf. OEM-Hersteller bieten strukturelle Verbesserungen an, die die Leistung deutlich steigern:
-
Verdickte oder gestufte Schaftstruktur: Verbessert die Gesamtsteifigkeit und unterdrückt Vibrationen bei der Bearbeitung von 10D+.
-
Verstärkte Kerndicke: Erhöht die Biegefestigkeit und reduziert die Werkzeugdurchbiegung.
-
Variable Helix- und Steigungsdesigns: Verteilen die Schnittkräfte und reduzieren die Resonanz.
-
Kühlmittel-Durchführungsdesign: Anpassbarer Kühlmittelkanaldurchmesser, Strömungsweg und Düsenwinkel verbessern die Kühlwirkung und den Späneabtransport.
-
Mikroskopische Kantenverstärkung: Mikropolier- und Kantenverrundungstechniken erhöhen die Kantenstabilität und verringern das Risiko von Ausbrüchen.
Durch diese Optimierungen können OEM-Tieflochwerkzeuge auch unter anspruchsvollen Bedingungen eine vorhersehbare und stabile Bearbeitungsleistung erbringen, wodurch sowohl das Risiko von Werkzeugbruch als auch Maßabweichungen reduziert werden.
Kostenkontrolle und Konsistenz der OEM-Werkzeuge in der Massenproduktion
In der Massenproduktion beeinflussen Werkzeugkonstanz, Langlebigkeit und Kosteneffizienz die Produktivität der Produktionslinie unmittelbar. OEM-Hersteller bieten hierbei erhebliche Vorteile:
Hohe Konstanz in der Werkzeuglebensdauer
Die strikte Kontrolle der Materialchargen, der Schleifgenauigkeit und der Beschichtungsparameter gewährleistet minimale Abweichungen zwischen den Werkzeugen und eliminiert Leistungsschwankungen.
Kostenvorteile bei der Großserienproduktion
Bei häufig verwendeten Tiefbohrlochspezifikationen senkt die OEM-Massenproduktion die Stückkosten – ideal für Branchen wie die Automobilindustrie, die Hydrauliksysteme- und die Schwermaschinenherstellung.
Reduzierte Rüst- und Werkzeugtestkosten
Eine gleichbleibende Werkzeuggeometrie minimiert den Bedarf an wiederholten Programmanpassungen und verbessert so die Maschinenverfügbarkeit.
Geometrieiteration für verlängerte Werkzeugstandzeit
OEMs können die Werkzeugstruktur anhand von Kundendaten feinabstimmen und so die Werkzeugstandzeit oft um 10 bis 50 % verlängern.
Technischer Support und Feedback aus dem Engineering-Bereich
Zu den Dienstleistungen gehören die Optimierung der Schnittparameter, die Diagnose des Spanflusses, die Fehlerbehebung bei Vibrationen und vieles mehr – wir helfen unseren Kunden, stabile und langfristige Produktionskapazitäten aufrechtzuerhalten.
Durch den Einsatz von OEM-gefertigten Tiefbohrwerkzeugen können Unternehmen ihre Produktionskosten optimieren und ihre Wettbewerbsfähigkeit deutlich steigern.
Häufige Probleme und Lösungen bei der Tieflochbearbeitung
Die Bearbeitung tiefer Löcher bringt oft Probleme mit sich, die durch beengte Platzverhältnisse, lange Schnittwege und unzureichende Wärmeableitung entstehen. Typische Probleme sind Spanbildung, instabiler Werkzeugeingriff, ungleichmäßige Oberflächenqualität und vorzeitiger Werkzeugverschleiß. Aufbauend auf der vorangegangenen Diskussion über Konstruktion, Werkzeugpaarung für Schruppen und Schlichten sowie OEM-Anpassung lassen sich diese Probleme durch die richtige Werkzeugauswahl, Parameteroptimierung, Kühlungskonfiguration und strukturelle Verbesserungen beheben.
Durch die Verbesserung des Spanabfuhrwegs, der Werkzeugsteifigkeit, der Kühlleistung und der Hitzebeständigkeit der Schneidkanten kann die Tieflochbearbeitung eine höhere Stabilität, eine längere Werkzeugstandzeit und besser vorhersagbare Ergebnisse erzielen.
Werkzeugbruch und Kratzer an der Bohrlochwand durch mangelhafte Spanabfuhr
Die Spanabfuhr ist ein entscheidender Faktor für die Stabilität bei der Tieflochbearbeitung. Späne im Bohrloch können zu Nachbearbeitungen, Wandkratzern, Werkzeugverklemmungen und Werkzeugbruch führen. Häufige Ursachen sind die Bildung langer Späne, ein unzureichendes Spannutenvolumen und das Nichterreichen der Schnittzone durch Kühlmittel.
Schlüssellösungen
-
Wählen Sie Werkzeuge mit großen Spannuten, polierten Oberflächen oder verbreiterten Spankanälen.
-
Durch die Verwendung von OEM-kundenspezifischer Nutengeometrie und Spiralwinkel wird eine Spanbildung verhindert.
-
Verwenden Sie internes Kühlmittel oder externes Hochdruckkühlmittel, um die Späne auszuspülen.
-
Verwenden Sie Tieflochbohren oder passen Sie Vorschub/Drehzahl an, um den Spanbruch zu fördern.
Durch die Optimierung der Spanabfuhr wird das Risiko von Werkzeugausfällen deutlich verringert und die Oberflächenqualität der Bohrlochwand verbessert.
Abweichung des Lochdurchmessers aufgrund von Werkzeugrundlauf
Das Schneiden mit hohem Aspektverhältnis erhöht die Empfindlichkeit gegenüber Werkzeugsteifigkeit und Rundlaufabweichung. Zu hoher Rundlauf oder Durchbiegung führen zu übergroßen Durchmessern, Problemen mit der Kegelform und mangelhafter Koaxialität.
Schlüssellösungen
-
Um die Steifigkeit zu verbessern, sollten Werkzeuge mit verstärkten Kernen, dickeren Schäften oder variablen Helixstrukturen verwendet werden.
-
Wählen Sie OEM-Werkzeuge mit langem Übersetzungsverhältnis, die für die jeweilige Schnitttiefe und das Werkstückmaterial optimiert sind.
-
Minimieren Sie den Werkzeugüberhang und überprüfen Sie den Rundlauf von Spannfutter und Spindel.
-
Wählen Sie Parameter, die die seitlichen Schnittkräfte reduzieren, wie z. B. einen geringeren Vorschub pro Zahn.
-
Nutzen Sie eine Schrupp-Schlicht-Strategie, um die Maßgenauigkeit zu verbessern.
Die Kontrolle des Rundlaufs gewährleistet stabile Abmessungen und eine verbesserte geometrische Genauigkeit.
Handhabungsfehler: Verbrennungen und Absplitterungen durch hohe Temperaturen
Eine mangelhafte Wärmeableitung in tiefen Bohrungen führt zu einem schnellen Temperaturanstieg, was beschleunigten Verschleiß, Abblättern der Beschichtung, Kantenverbrennungen und Absplitterungen zur Folge hat – insbesondere bei Edelstahl und hitzebeständigen Legierungen.
Schlüssellösungen
-
Verwenden Sie Hochtemperaturbeschichtungen (TiAlN, AlTiN, Nanokomposite).
-
Kühlmittel von innen mit hohem Druck auf die Schneidkante auftragen.
-
Um eine Wärmekonzentration zu vermeiden, sollte eine schonende Schnittstrategie mit reduziertem Vorschub angewendet werden.
-
Wählen Sie reibungsarme Beschichtungen oder polierte Nuten, um die Wärmeentwicklung bei klebrigen Materialien zu minimieren.
-
Werkzeuge, die erste Anzeichen von Oberflächenoxidation oder Verbrennungen aufweisen, sollten ausgetauscht werden.
Verbesserte Kühlung und optimierte Beschichtungsauswahl reduzieren thermische Ausfälle deutlich und verlängern die Werkzeuglebensdauer.






