


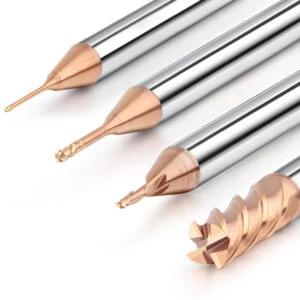
Stirnfräsen ist ein gängiges Verfahren in der mechanischen Bearbeitung und zeichnet sich durch hohe Bearbeitungseffizienz und Präzision aus. Allerdings können beim Stirnfräsen verschiedene Probleme auftreten, die die Bearbeitungsqualität und -effizienz beeinträchtigen. Um Stirnfräsen optimal durchzuführen, ist es daher entscheidend, die häufigsten Probleme beim Stirnfräsen und deren Lösungen zu kennen.
Werkzeug BLeckage WHenne Schaftfräser Into oder Pulling Out die WOrkstück
Beim Ein- oder Ausschneiden des Werkstücks steigt die Belastung des Schaftfräsers sprunghaft an und übersteigt dessen Tragfähigkeit, was zum Bruch führt. Je länger die Schneide, desto geringer ihre Steifigkeit und desto wahrscheinlicher ist es, dass sie während des Schneidprozesses vibriert und sich verformt, was ebenfalls zum Bruch führen kann. Falsche Einstellungen von Parametern wie Schnittgeschwindigkeit, Vorschub und Schnitttiefe können ebenfalls zu Werkzeugüberlastung und Bruch führen.
Schaftfräser mit höherer Steifigkeit halten größeren Stoßbelastungen stand und brechen nicht so leicht. Bei schweren Zerspanungsarbeiten oder beim Zerspanen von Werkstücken mit starken Vibrationen sollten Schaftfräser mit höherer Steifigkeit bevorzugt werden. Wählen Sie die passenden Schaftfräserspezifikationen und versuchen Sie, die Schneidlänge zu verkürzen. Für die Tieflochbearbeitung können mehrere Werkzeuge unterschiedlicher Länge zum Schruppen und Schlichten verwendet werden. Wählen Sie Parameter wie Schnittgeschwindigkeit, Vorschub und Schnitttiefe entsprechend dem Bearbeitungsmaterial, dem Werkzeugmaterial und den Bearbeitungsbedingungen sinnvoll aus, um eine Werkzeugüberlastung zu vermeiden.
Ende Mkrank BLeckage During Normal PVerarbeitung
Zu hohe Vorschubgeschwindigkeiten und Schnitttiefen führen zu einer übermäßigen Schnittbelastung des Schaftfräsers, überschreiten dessen Festigkeitsgrenze und verursachen Werkzeugbrüche. Faktoren wie eine zu lange Schaftlänge, eine zu geringe Anzahl an Schneiden oder ungeeignetes Material führen zu unzureichender Steifigkeit des Werkzeugs, Vibrationen während des Schneidvorgangs, verminderter Werkzeugfestigkeit und schließlich zum Bruch. Die beim Schneidvorgang entstehenden Ablagerungen werden nicht rechtzeitig abgeführt und sammeln sich an der Werkzeugkante an. Dies erhöht den Schneidwiderstand, erhöht den Werkzeugverschleiß und kann sogar zum Bruch führen. Die beim Schneidvorgang entstehende Wärme wird nicht rechtzeitig abgeleitet, wodurch der Schaftfräser überhitzt, das Werkzeugmaterial erweicht, die Festigkeit verringert und Bruch verursacht wird.
Eine entsprechende Reduzierung von Vorschub und Schnitttiefe kann die Schnittbelastung effektiv reduzieren und das Risiko eines Fräserbruchs verringern. Stellen Sie sicher, dass der Fräser korrekt in der Vorrichtung oder im Spannfutter sitzt und die Spannkraft ausreichend ist, um ein Lösen oder Herunterfallen des Werkzeugs während des Schneidvorgangs zu verhindern. Eine Erhöhung der Spindeldrehzahl, eine Erhöhung des Kühlmittelflusses und die Wahl des richtigen Schneidmittels können die Spanabfuhrbedingungen effektiv verbessern und das Risiko eines Werkzeugbruchs verringern. Stellen Sie Trockenfräsen auf Nassfräsen (mit Schneidmittel) um und verwenden Sie eine Wirbelrohrpistole, um die Werkzeugtemperatur zu senken und eine Überhitzung des Werkzeugs zu vermeiden. Wenn die Zufuhrrichtung des Nassfräsmittels von vorne erfolgt, wechseln Sie zur Zufuhr von schräg hinten oder horizontal von oben. Der Kühlmittelfluss sollte dann ausreichend sein.
Ende Mkrank Breißt WHenne Feed DIrection Chängt
Ändert sich die Vorschubrichtung des Schaftfräsers, ändert sich auch die Schnittkraft, wodurch das Werkzeug eine kurzzeitige Stoßbelastung erzeugt. Überschreitet die Stoßbelastung die Festigkeitsgrenze des Werkzeugs, führt dies zum Werkzeugbruch. Eine Änderung der Vorschubrichtung des Schaftfräsers verändert die relative Bewegung von Werkzeug und Werkstück, was zu einer Änderung der Reibung und Schnittkraft zwischen Werkzeug und Werkstück führt und auch zum Bruch des Schaftfräsers führen kann. Eine Änderung der Vorschubrichtung des Schaftfräsers verstärkt die Vibration des Werkzeugs. Eine zu große Vibrationsamplitude führt zum Werkzeugbruch.
Bei einem Wechsel der Vorschubrichtung des Schaftfräsers kann die Kreisinterpolation die Bewegungsbahn des Schaftfräsers gleichmäßiger gestalten, die Amplitude und Geschwindigkeit der Kraftänderung am Werkzeug reduzieren und so das Bruchrisiko des Schaftfräsers verringern. Sofern die Bedingungen es erlauben, kann der Vorschub des Werkzeugs auch vorübergehend gestoppt und anschließend in die neue Richtung gestartet werden. Vor und nach einem Wechsel der Vorschubrichtung des Schaftfräsers kann eine entsprechende Reduzierung der Vorschubgeschwindigkeit die Amplitude der Kraftänderung am Werkzeug verringern und so das Bruchrisiko reduzieren. Die Wahl eines Schaftfräsers mit ausreichender Steifigkeit und geeignetem Material sowie die Verwendung einer geeigneten Vorrichtung oder eines Spannfutters erhöhen die Spannkraft des Werkzeugs, verhindern ein Lösen oder Herunterfallen des Werkzeugs während des Schneidvorgangs und reduzieren so das Bruchrisiko.
Teilweise CHüften des End Mkrank Tip
Teilweises Absplittern der Schaftfräserspitze ist ein häufiges Phänomen bei Werkzeugverschleiß. Zu hoher Vorschub, zu hohe Schnitttiefe oder hohe Härte des bearbeiteten Materials führen zu einem übermäßigen Schnittwiderstand, der die Festigkeitsgrenze der Schaftfräserspitze überschreitet. Ein zu kleiner Durchmesser der Schaftfräserspitze, ungeeignetes Material usw. führen zu einer unzureichenden Steifigkeit der Spitze, die während des Schneidvorgangs zu Vibrationen und Durchbiegungen neigt und schließlich zum Absplittern führt. Die beim Schneidvorgang entstehende Wärme kann nicht rechtzeitig abgeführt werden, was zu einer Übertemperatur an der Werkzeugspitze führt, das Material der Werkzeugspitze erweicht, die Festigkeit der Werkzeugspitze verringert und schließlich zum Absplittern führt.
Reduzieren Sie Vorschub und Schnitttiefe entsprechend, wählen Sie Schaftfräsermaterialien mit geeigneter Härte und schärfen Sie das Werkzeug regelmäßig, um die Schneide scharf zu halten. Der Einsatz von Nassfräsen und zusätzlichen Kühlvorrichtungen wie Wirbelstromrohrpistolen kann die Werkzeugtemperatur effektiv senken und eine Überhitzung der Werkzeugspitze vermeiden.
Das SOberfläche des Workpiece ist Gverlustbehaftet, But die Bumps sind Large
Bei zu hohem Vorschub schneidet der Fräser jedes Mal mehr Material vom Werkstück ab, was zu größeren Rillen und deutlichen Unebenheiten auf der Werkstückoberfläche führt. Je weniger Fräsklingen vorhanden sind, desto mehr Material muss jede Klinge pro Zeiteinheit abtragen. Dies erhöht die Reibung zwischen Werkzeug und Werkstück und führt zu tieferen Kratzern auf der Werkstückoberfläche. Mit zunehmendem Verschleiß des Schaftfräsers nimmt die Schärfe der Klinge ab, die Schneidwirkung lässt nach und die Oberfläche des Werkstücks wird rau und uneben.
Durch eine entsprechende Reduzierung des Vorschubs kann die Materialabtragung reduziert werden. Dadurch wird der Einfluss des Schaftfräsers auf das Werkstück verringert und die Werkstückoberfläche glatter. Hochkanten-Schaftfräser können die Materialabtragung pro Schneide pro Zeiteinheit reduzieren und so die Reibung zwischen Werkzeug und Werkstück verringern, wodurch die Werkstückoberfläche empfindlicher wird. Regelmäßige Überprüfung des Schaftfräserverschleißes und rechtzeitiger Austausch stark abgenutzter Werkzeuge gewährleisten die Werkzeugschärfe, verbessern die Schneidwirkung und machen die Werkstückoberfläche glatter.
Kleinere Ffertig DImassen
Jeder Schaftfräser weist bestimmte geometrische Fehler auf, die sich direkt auf die Genauigkeit der Bearbeitungsmaße auswirken. Der Schaftfräser verschleißt im Laufe des Gebrauchs allmählich, wodurch sich die Werkzeuggröße ändert und die Bearbeitungsmaße kleiner werden. Der geometrische Fehler der Werkzeugmaschine führt auch zu einer Verkleinerung der Bearbeitungsmaße. Ist beispielsweise die Führungsschiene der Werkzeugmaschine nicht gerade, führt dies zu einer Abweichung der Werkzeugbahn, was zu kleineren Bearbeitungsmaßen führt. Während des Fräsprozesses verformen sich sowohl das Werkzeug als auch das Werkstück aufgrund der beim Schneiden entstehenden Wärme thermisch, was zu kleineren Bearbeitungsmaßen führt.
Die Wahl eines Schaftfräsers mit guter Steifigkeit sowie die korrekte Montage und Einspannung des Werkzeugs können die Vibrationen des Werkzeugs während des Schneidvorgangs reduzieren und die Bearbeitungsgenauigkeit verbessern. Die Wahl einer geeigneten Vorrichtung sowie die korrekte Montage und Einspannung des Werkstücks verhindern, dass sich das Werkstück während der Bearbeitung löst oder verlagert. Überprüfen und kalibrieren Sie Werkzeugmaschinen regelmäßig, um ihre geometrische Genauigkeit zu verbessern und den Einfluss geometrischer Fehler auf die Bearbeitungsgenauigkeit zu reduzieren.






