


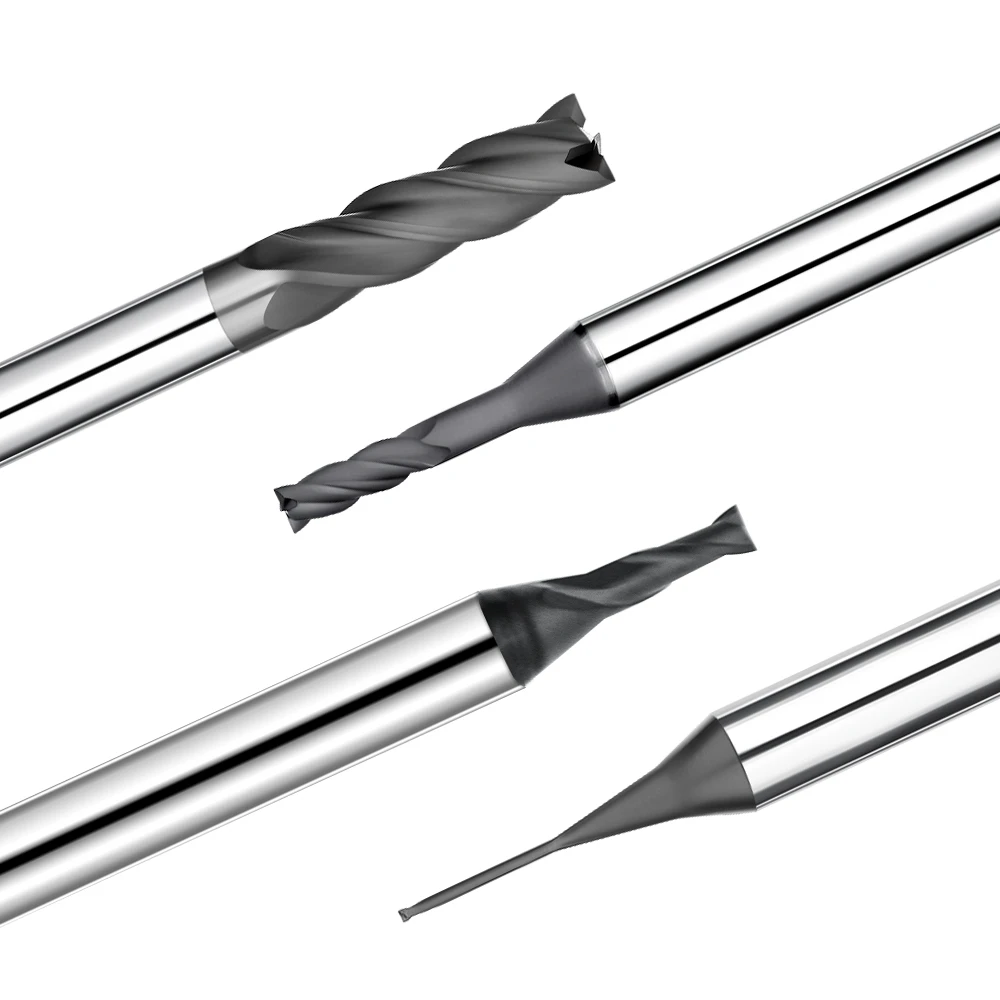
Bei einer Pilotproduktion von Graphit-EDM-Elektroden für einen europäischen Kunden stießen wir auf einen unerwarteten Engpass. Das Problem lag weder an der Präzision unserer Fünf-Achs-Maschine noch an den programmierten Werkzeugwegen. Vielmehr stießen wir auf einen versteckten Fehlerpunkt: einen drastischen, nichtlinearen Abfall der Werkzeugstandzeit, der sich durch plötzliches Ausbrechen der Schneidkante und katastrophalen Ausfall äußerte.
Die Leistung variierte stark zwischen den einzelnen Chargen, selbst bei identischen Prozessparametern und Werkzeugwegstrategien. Einige Werkzeuge wiesen beim Schruppen Mikroausbrüche auf, während andere beim Schlichten einen vollständigen Beschichtungsausfall erlitten. Dieser schnelle Werkzeugverschleiß wurde durch eine schädliche Kombination aus Graphitstaubabrieb, Schnittwärmestau und trockenen Bearbeitungsbedingungen verursacht.
Bei der Bearbeitung von hochdichtem isotropem Graphit stießen wir wiederholt auf diese Probleme. Herkömmliche Hartmetall-Schaftfräser können unter diesen Bedingungen keine gleichbleibende Werkzeugstandzeit gewährleisten. Selbst nach Optimierung von Spindeldrehzahl, Vorschub und Schnitttiefe konnten wir den Werkzeugausfall lediglich hinauszögern, anstatt ihn zu beheben.
Der Durchbruch gelang durch den systematischen Vergleich diamantbeschichteter Schaftfräser mit herkömmlichen Hartmetallwerkzeugen. Durch die Neudefinition der Anwendungsparameter für diamantbeschichtete Werkzeuge etablierten wir einen stabilen und reproduzierbaren CNC-Bearbeitungsprozess. Dieser systematische Ansatz reduziert den Werkzeugverschleiß drastisch und verbessert die Oberflächengüte im Formenbau und bei der Herstellung von EDM-Elektroden.
Letztendlich geht es bei der erfolgreichen Graphitbearbeitung nicht nur um die Wahl des besten Schaftfräsers . Es bedarf eines stimmigen, integrierten Systems, das die Werkzeuggeometrie, die Verschleißfestigkeit der Diamantbeschichtung und Ihre gesamte Bearbeitungsstrategie aufeinander abstimmt.
Wenn Sie mit ungleichmäßiger Werkzeugstandzeit oder vorzeitigem Verschleiß der Diamantbeschichtung zu kämpfen haben, reicht die Optimierung eines einzelnen Parameters nicht aus. Sie müssen Ihr gesamtes Bearbeitungssystem überprüfen. Liegt das Problem wirklich nur am Schneidwerkzeug?
Analyse der Kernmechanismen des Werkzeugverschleißes bei der Graphitbearbeitung
Unsere langjährige Erfahrung mit der Bearbeitung von Graphitelektroden zeigt, dass Schneidwerkzeuge selten abrupt versagen. Stattdessen unterliegen sie einem kontinuierlichen, mikroskopischen Verschleiß, der die Maßhaltigkeit zunehmend beeinträchtigt. Diese schleichende Erosion ist besonders ausgeprägt bei der Bearbeitung von hochdichten isostatischen Graphitwerkstoffen, wo selbst geringfügige Geometrieänderungen die Werkstücktoleranzen erheblich beeinträchtigen.
Wir definieren dieses Phänomen als einen Prozess kumulativer Instabilität und nicht als Versagen aufgrund eines einzelnen Parameters. Es stellt eine destruktive Wechselwirkung zwischen Rohmaterialeigenschaften, Partikeln in der Luft und trockenen Schnittbedingungen dar. Dies erklärt, warum ein und dasselbe Werkzeug in verschiedenen Kundenbetrieben eine extrem unterschiedliche Standzeit aufweisen kann.
Warum die Graphitbearbeitung zu schnellem Werkzeugverschleiß führt
Bei unseren ersten Großserienfertigungen von EDM-Elektroden war der starke abrasive Verschleiß an der Schneidkante das Hauptproblem. Obwohl Graphit im Massivzustand eine geringe Härte aufweist, wirkt seine mikrogranulare Struktur bei der Spanbildung als kontinuierliche abrasive Matrix. Bei hohen Spindeldrehzahlen verursachen diese abgelösten Partikel Millionen von Mikro-Schneidvorgängen an der Schneidkante, was die Hauptursache für die Schwierigkeit ist, den Werkzeugverschleiß bei der Graphitbearbeitung zu reduzieren.
Wir erkannten schnell, dass die rasche Verschlechterung nicht auf die Werkzeugqualität oder einzelne Werkzeugmarken zurückzuführen war. Der Wechsel des Lieferanten bei Beibehaltung der bewährten Zerspanungsstrategie führte zu identischen, vorhersehbaren Ausfallmustern. Unsere Felddaten belegen, dass der Verschleiß grundlegend durch das Zusammenspiel von Materialphysik und Werkzeugeingriff bestimmt wird, nicht durch eine einzelne Variable.
Der Einfluss von Graphitstaub auf den Verschleiß von Schneidwerkzeugen
In der Fertigung unterschätzen Maschinenbediener häufig die zerstörerische Wirkung von Graphitstaub in der Luft. Wir beobachten regelmäßig, dass selbst Hochleistungs-Staubabsauganlagen Millionen von Mikropartikeln direkt in der Schnittzone zurücklassen. Von Hochgeschwindigkeitswirbeln um die Spindel herumgetrieben, verkeilen sich diese Partikel direkt in der Kontaktfläche zwischen Werkzeug und Werkstück.
Diese raue Umgebung führt zu einem charakteristischen Graphitstaub-Abriebmuster: einer sehr gleichmäßigen Verschleißfläche an der Werkzeugflanke anstelle von lokalem Ausbrechen. Wenn wir dieses gleichmäßige Verschleißmuster feststellen, zeigt es uns an, dass die Staubablagerung in der Umgebung – und nicht die programmierten Schnittparameter – der primäre Faktor ist, der die Werkzeugstandzeit begrenzt.
Der Zusammenhang zwischen Trockengraphitbearbeitung und Werkzeugstandzeit
Bei den meisten unserer Projekte ist die Trockenbearbeitung von Graphit der obligatorische Verfahrensstandard. Der Verzicht auf flüssige Kühlmittel ist notwendig, um Schlammbildung zu verhindern, die poröse Graphitstruktur zu schützen und eine effektive Vakuumabsaugung zu gewährleisten. Aus Sicht der Werkzeugstandzeit bedeutet der Verzicht auf Kühlflüssigkeiten jedoch einen erheblichen Kompromiss für das Bearbeitungssystem.
Ohne flüssiges Medium liegt das Hauptproblem nicht im Thermoschock, sondern in der völligen Unfähigkeit, mikroskopisch kleine Partikel aus der Schnittzone zu entfernen. Folglich schneidet und schleift das Werkzeug die im Schlitz eingeschlossenen Schleifpartikel ständig nach, wodurch der Mikroabrieb an der Werkzeugoberfläche beschleunigt wird. Dieser schädliche Recycling-Effekt verstärkt sich exponentiell bei der Bearbeitung tiefer Kavitäten oder schmaler Rippen.
Häufige Werkzeugausfallarten bei der CNC-Graphitbearbeitung
Durch die Prüfung tausender Stunden an CNC-Graphitbearbeitungslinien klassifizieren wir Werkzeugverschleiß in zwei Hauptarten: allmählichen Kantenverschleiß (Abstumpfung) und katastrophales Ausbrechen. Allmählicher Flankenverschleiß entwickelt sich vorhersehbar bei langen, stabilen Bearbeitungsläufen und äußert sich in einer langsamen, kontrollierbaren Abweichung der Werkstückmaße im Laufe der Zeit.
Umgekehrt kommt es bei plötzlichen Vorschubspitzen oder abrupten Werkzeugwegänderungen unmittelbar zu Mikroausbrüchen aufgrund lokaler Spannungskonzentrationen. Dies tritt häufig beim Bearbeiten komplexer Kavitäten oder scharfer 90°-Ecken auf. Unsere Erfahrung zeigt, dass diese Ausfälle nicht isoliert entstehen; sie resultieren aus dem Zusammenspiel von Werkzeuggeometrie, Spanabfuhr und Prozessstabilität.
Werkzeugauswahllogik für Graphitbearbeitungssysteme
Unsere langjährige Praxiserfahrung mit Projekten zur Bearbeitung von Graphitelektroden hat gezeigt, dass die optimale Werkzeugkonfiguration selten allein auf dem Papier festgelegt wird. Stattdessen muss sie durch wiederholte Testbearbeitungen und sorgfältige Fehleranalysen optimiert werden. Bei hochpräzisen EDM-Elektrodenprojekten testen wir routinemäßig verschiedene Werkzeugstrategien anhand identischer Konstruktionsvorgaben, um eine langfristige Prozessstabilität zu gewährleisten.
Die praktische Anwendung zeigt, dass die Werkzeugauswahl weit mehr als nur Verschleißfestigkeit erfordert. Es handelt sich um einen umfassenden Entscheidungsprozess, der Materialmikrostruktur, moderne Beschichtungssysteme, Schneidkantengeometrie und Bearbeitungsfrequenz berücksichtigen muss. Bei längeren, unbemannten Bearbeitungszyklen führt bereits eine geringfügige Abweichung einer dieser Variablen zu erheblichen Maßabweichungen und ungenügenden Oberflächengüten.
Auswahlkriterien für die besten Schaftfräser für Graphit
Bei der Auswahl der besten Schaftfräser für Graphit machen viele Programmierer den Fehler, sich ausschließlich auf die Anfangsschärfe zu konzentrieren. In einer stark abrasiven Graphitbearbeitungsumgebung hängt die tatsächliche Werkzeugstandzeit jedoch vollständig vom Verschleißschutz des Substrats ab. Unter Hochgeschwindigkeits-Trockenbearbeitungsbedingungen ist die Fähigkeit der Schneide, kontinuierlichem Mikroabrieb zu widerstehen, weitaus wichtiger als eine rasiermesserscharfe Schneide.
Nach der Analyse verschiedenster Konstruktionsdesigns in Dutzenden von schlüsselfertigen Kundenprojekten stellten wir fest, dass subtile Faktoren die Standzeitstabilität der Werkzeuge bei der Graphitbearbeitung bestimmen. Insbesondere mikrofeinbearbeitete Schneidkanten, spezielle Spannutenwinkel und firmeneigene Beschichtungshaftungsverfahren sind entscheidend für den Erfolg. Daher verlassen wir uns nie auf einzelne Katalogspezifikationen; wir validieren jede Werkzeugauswahl durch reale Bearbeitungszyklen.
Vergleichende Analyse: Hartmetall-Schaftfräser vs. diamantbeschichtete Werkzeuge für Graphit
In unseren ersten Produktionsläufen setzten wir häufig Standard-Hartmetall-Schaftfräser ein, um die anfänglichen Werkzeugkosten zu senken. Bei der kontinuierlichen Graphitbearbeitung beobachteten wir jedoch massive Schwankungen in der Werkzeugstandzeit. Der Verschleiß beschleunigte sich exponentiell beim Bearbeiten von hochdichtem Graphit oder tiefen Kavitäten. Diese unregelmäßigen Verschleißzyklen stellen bei der Serienfertigung ein erhebliches Problem dar.
Im Gegensatz dazu bieten diamantbeschichtete Werkzeuge für Graphit eine unübertroffene Stabilität gegenüber abrasivem Verschleiß. Sie verzögern das Abstumpfen der Schneidkanten deutlich und erhalten die geometrische Integrität auch bei anspruchsvollen Trockenbearbeitungsprozessen. Wir weisen unsere Kunden jedoch stets darauf hin, dass diese Premium-Werkzeuge sehr empfindlich auf die Prozessdynamik reagieren; zu geringe Vorschubgeschwindigkeiten oder unregelmäßige Werkzeugwege führen zu vorzeitigem Ablösen der Beschichtung.
Warum diamantbeschichtete Schaftfräser für die Graphitbearbeitung unerlässlich sind
Durch jahrelange Erfahrung mit komplexen EDM-Elektrodenbearbeitungsprojekten haben wir eine klare Grundlage geschaffen: Diamantbeschichtete Schaftfräser sind für die stabile Bearbeitung von Graphit unerlässlich. Sie sind unverzichtbar bei der Bearbeitung von Werkstoffen mittlerer bis hoher Dichte und komplexen, dreidimensionalen, gekrümmten Oberflächen, die spiegelglatte Oberflächen erfordern.
Dennoch betrachten wir Diamantbeschichtungen niemals als Allheilmittel. In der Praxis hängt die Leistung dieser Werkzeuge maßgeblich von der Stabilität des Bearbeitungssystems ab – einschließlich Spindelschwingungen, Staubabsauggeschwindigkeit und Vorschubregelung. Fehlt es dem System an Stabilität oder lässt es Staubansammlungen zu, versagt selbst das teuerste Hochleistungswerkzeug vorzeitig.
PCD- vs. diamantbeschichtete Schaftfräser für die Graphitbearbeitung
Für spezielle Kundenprojekte in der Luft- und Raumfahrt sowie der Automobilindustrie mit extremen Toleranzanforderungen haben wir PKD-Werkzeuglösungen mit diamantbeschichteten CVD-Schaftfräsern verglichen. Die Daten zeigen, dass PKD-Werkzeuge zwar unter absolut starren Bedingungen eine unübertroffene Standzeit bieten, jedoch extrem enge und präzise Bearbeitungsparameter erfordern.
Unsere technischen Daten zeigen, dass PKD-Werkzeuge am besten für hochstandardisierte, großvolumige Produktionslinien mit dedizierten Rüstplätzen geeignet sind, während diamantbeschichtete Schaftfräser eine höhere Flexibilität für Fertigungsbetriebe mit hoher Produktvielfalt bieten. Wir empfehlen daher in der Regel diamantbeschichtete Optionen, da diese Schwankungen unter realen Betriebsbedingungen deutlich besser tolerieren.
Der Einfluss der Graphitdichte (isotroper Graphit) auf die Werkzeugauswahl
Bei der Bearbeitung von isotropem Graphit und verschiedenen isostatischen Graphitwerkstoffen unserer internationalen Kunden beobachten wir, dass die Materialdichte das Werkzeugverhalten maßgeblich beeinflusst. Unter identischen Bearbeitungsbedingungen beschleunigen Graphitsorten mit hoher Dichte den Flankenverschleiß durch intensive Reibung, während niedrigdichte, poröse Sorten zu starkem Kantenausbruch und Oberflächenrissen führen.
Unsere Anwendungsentwicklungsstrategie lehnt daher einen Einheitsansatz ab; wir stimmen Werkzeuggeometrien und Beschichtungsspezifikationen präzise auf die jeweilige Graphitdichte ab. Bei hochpräzisen Elektrodenprojekten kann bereits der Wechsel zu einer anderen Materialcharge oder einem anderen Lieferanten das Werkzeugverschleißprofil grundlegend verändern und eine sofortige Neubewertung der Fräserwahl erforderlich machen.
Technische Vorteile diamantbeschichteter Schaftfräser für die Graphitbearbeitung
In unserer praktischen Erfahrung mit der Bearbeitung von Graphitelektroden in großen Stückzahlen zeigen sich die technischen Vorteile von Diamantbeschichtungen deutlich und sind keineswegs nur theoretischer Natur. Wir haben diese Leistungsmerkmale in mehreren anspruchsvollen Vergleichstests validiert. Der wahre Wert dieser Werkzeuge wird insbesondere bei der Bearbeitung von hochdichtem isostatischem Graphit unter engen Produktionsvorgaben unmissverständlich deutlich.
Unser Ingenieurteam legt bei der kontinuierlichen Bearbeitung Wert auf gleichbleibende Prozessqualität und weniger auf sporadische Spitzenwerte der Werkzeugstandzeit. Bei EDM-Elektrodenbearbeitungsprojekten mit langen Zyklen sorgt die Beständigkeit der Diamantbeschichtung gegenüber der hohen Abrasivität von Graphit für vorhersehbare Verschleißzyklen. Diese Vorhersagbarkeit ermöglicht es Betrieben, Werkzeugwechsel präzise zu planen, sofern die Prozessparameter innerhalb der festgelegten Grenzen bleiben.
Verschleißfestigkeitsmechanismus diamantbeschichteter Schaftfräser für Graphit
Bei der ersten Vergleichsmessung verschiedener fortschrittlicher Beschichtungen zeigten sich die deutlichsten Unterschiede direkt an der Schneide. Während Standardwerkzeuge oder unbeschichtete Werkzeuge bei der Graphitbearbeitung schnell und fortschreitend stumpf werden, weisen diamantbeschichtete Schaftfräser einen deutlich langsameren und gleichmäßigeren abrasiven Verschleiß auf. Dieses unterschiedliche Verschleißprofil wird bei längeren, ununterbrochenen Produktionsläufen besonders deutlich.
Mechanisch gesehen verhindert diese spezielle Antiabriebbeschichtung den Materialverschleiß nicht vollständig; vielmehr schützt sie das Hartmetallsubstrat vor direkter Belastung. Selbst in staubigen Umgebungen erfolgt die Erosion der Schneidkante sehr langsam und linear. Dieser kontrollierte Verschleiß ist ein Eckpfeiler unserer Strategien zur Reduzierung des Werkzeugverschleißes bei der Graphitbearbeitung.
Stabilität diamantbeschichteter Schaftfräser bei der Hochgeschwindigkeitsbearbeitung
Die meisten modernen Graphitbearbeitungsprojekte erfordern hohe Spindeldrehzahlen, um makellose Oberflächen und kurze Bearbeitungszeiten zu erzielen. Unter diesen anspruchsvollen Bedingungen neigen Standard-Hartmetallwerkzeuge häufig zu harmonischen Schwingungen und Mikroausbrüchen, während diamantbeschichtete Schaftfräser eine hochgradig vorhersagbare und kontrollierbare Leistung bieten.
Wir müssen jedoch eine gängige Tatsache berücksichtigen: Hohe Spindeldrehzahlen garantieren nicht automatisch eine lange Werkzeugstandzeit. Sind Vorschubgeschwindigkeit und Werkzeugweg nicht aufeinander abgestimmt, kann es selbst mit einem Premium-Werkzeug zu lokaler Wärmeentwicklung oder Mikroausbrüchen kommen. Deshalb betrachten wir diese Werkzeuge stets als einen Bestandteil einer ganzheitlichen CNC-Graphitbearbeitungsstrategie.
Der Einfluss der Beschichtungsdicke auf die Standzeit von Graphit-Bearbeitungswerkzeugen
Bei vergleichenden Werkzeugstandzeittests ist die Beschichtungsdicke eine oft übersehene, aber entscheidende Variable, die maßgeblich für den Erfolg in der Praxis ist. In mehreren Komplettprojekten stellten wir fest, dass ultradicke Diamantbeschichtungen zwar anfänglich hervorragende Ergebnisse lieferten, ihre Haftungsstabilität bei längerer, kontinuierlicher Bearbeitung jedoch geringer war als bei Beschichtungen mittlerer Dicke.
Unsere Daten zur Optimierung der Werkzeugstandzeit bei der Graphitbearbeitung zeigen, dass eine dickere Beschichtung nicht immer von Vorteil ist. Vielmehr muss die Dicke der Diamantschicht präzise auf die Substratzähigkeit und die Schnittkräfte abgestimmt werden. Bei Bearbeitungen mit hohem Vorschub modifizieren wir häufig die Makrogeometrie des Werkzeugs, um die Haftung der Beschichtung zu verbessern – eine entscheidende Anpassung bei der Serienfertigung von EDM-Elektroden.
Warum diamantbeschichtete Werkzeuge für Graphit die Werkzeugstandzeit deutlich verlängern können
In Hunderten von Serienfertigungsanwendungen unserer Kunden haben wir ein klares, reproduzierbares Datenmuster dokumentiert. Unter hochstabilen Bearbeitungsbedingungen können diamantbeschichtete Werkzeuge für Graphit die Standzeit im Vergleich zu unbeschichteten Hartmetallwerkzeugen um mehrere hundert Prozent verlängern. Diese Standzeitverlängerung ist besonders ausgeprägt bei der Bearbeitung von hochdichtem Graphit oder komplexen Kavitäten.
Wir betonen gegenüber unseren Kunden stets, dass diese Werkzeugstandzeitverlängerung nicht linear verläuft. Sie wirkt als enormer Leistungsmultiplikator, jedoch nur innerhalb eines stabilen Betriebsbereichs. Sobald Ihr Prozess durch unzureichende Staubabsaugung oder übermäßige Stoßbelastungen aufgrund eines ungünstigen Werkzeugwegs beeinträchtigt wird, geht dieser Standzeitvorteil verloren. Eine echte Optimierung erfordert, die Werkzeugstandzeit als Ergebnis der gesamten Prozesssteuerung der Graphitbearbeitung zu betrachten.
Risikokontrolle hinsichtlich Beschichtungsablösung bei der Graphitbearbeitung
Bei den Bearbeitungsfehlern, die wir für unsere Kunden analysieren, ist die Ablösung der Beschichtung ein seltener, aber äußerst zerstörerischer Ausfallmechanismus. Sie tritt typischerweise unter extremen, lokal begrenzten Stoßbelastungen oder plötzlichen Vorschubspitzen auf und äußert sich in einem lokalen Abblättern der Diamantschicht. Sobald sich die Beschichtung ablöst, kommt es innerhalb von Sekunden zu einem raschen Werkzeugversagen des freiliegenden Hartmetallsubstrats.
Unsere forensische Werkzeugausfallanalyse bei der Graphitbearbeitung zeigt, dass Delaminationen in der Regel auf starke Prozessbelastungen und nicht auf mangelhafte Beschichtungsqualität zurückzuführen sind. Daher überprüfen wir bei der Fehlersuche die Werkzeugwegglätte, die Schwankungen der Schnittlast und das dynamische Verhalten der Werkzeugmaschine. Ein einfacher Werkzeugwechsel ohne Behebung der zugrundeliegenden mechanischen Belastung löst das Problem nicht.

Optimierung der CNC-Bearbeitungsparameter für Graphit
Durch unsere langjährige Erfahrung mit der Bearbeitung verschiedenster Graphitelektrodenprojekte wissen wir, dass die Optimierung der CNC-Bearbeitungsparameter die Standzeit Ihrer Werkzeuge entscheidend beeinflusst. Vorzeitiger Werkzeugausfall wird häufig nicht durch ein defektes Schneidwerkzeug verursacht, sondern durch ein unausgewogenes Verhältnis von Spindeldrehzahl, Vorschub und Schnitttiefe, was zu schnellem und vorzeitigem Werkzeugverschleiß führt.
Ausgehend von der Realität in der Fertigung ist die Parameteroptimierung ein dynamischer Ausgleichsprozess und keine Anwendung starrer Katalogwerte. Besondere Geometrien – wie z. B. tiefe Kavitätenelektroden, mikrodünne Wände oder Hochgeschwindigkeits-Konturbearbeitung – erfordern individuelle Parameterkombinationen. Ohne diesen maßgeschneiderten Ansatz ist eine gleichbleibende Leistung nahezu unmöglich, selbst bei Verwendung hochwertiger diamantbeschichteter Schaftfräser.
Strategien zur Optimierung der Spindeldrehzahl
Bei unseren schlüsselfertigen Anlagen erfordert die Ermittlung der optimalen Spindeldrehzahl die genaue Abstimmung der Graphitdichte auf den Schneiddurchmesser des Werkzeugs. Bei komplexen EDM-Bearbeitungsvorgängen beobachten wir regelmäßig, dass zu niedrige Drehzahlen zu instabilem Schnitt und Ausbrüchen führen. Umgekehrt beschleunigen zu hohe Drehzahlen den Schneidkantenverschleiß, ein schädliches Phänomen, das sich verstärkt, wenn die Staubabsaugung nicht ausreichend ist.
Bei der Werkzeugstandzeitoptimierung in der Graphitbearbeitung verlässt sich unser Ingenieurteam daher nie auf eine pauschale Drehzahlregel. Stattdessen führen wir kurze Testbearbeitungen durch, um den optimalen Drehzahlbereich zu ermitteln, in dem sich die Schwingungen stabilisieren. Die Aufrechterhaltung einer stabilen, vibrationsfreien Drehzahl ist weitaus wichtiger als die Erzielung der maximalen Drehzahl, insbesondere zum Schutz teurer diamantbeschichteter Werkzeuge.
Bestimmung der geeigneten Vorschubgeschwindigkeit
Bei der Programmierung von Großserien für die Graphitbearbeitung ist die Vorschubgeschwindigkeit ein entscheidender Parameter, der häufig falsch berechnet wird. In dem irrtümlichen Bestreben, die Zykluszeiten zu verkürzen, erhöhen viele Programmierer die Vorschubgeschwindigkeit zunächst drastisch. Dieser aggressive Ansatz führt unweigerlich zu einem drastisch beschleunigten Werkzeugverschleiß und zerstört die Schneidkanten.
Unsere Anwendungsdaten belegen, dass die Vorschubgeschwindigkeit von der Werkzeugsteifigkeit und der Stabilität der Werkzeugbahn und nicht von der reinen Schnittgeschwindigkeit abhängt. Bei der hochpräzisen Elektrodenbearbeitung reduzieren wir die Vorschubgeschwindigkeit häufig gezielt während kritischer Übergänge. Diese strategische Reduzierung schützt feine Details, gewährleistet eine hervorragende Schnittkantenqualität und sorgt für eine deutlich besser planbare Werkzeugstandzeit.
Einfluss der Schnitttiefe auf die Standzeit diamantbeschichteter Schaftfräser
Unsere internen Vergleichstests belegen immer wieder, dass die Schnitttiefe die Gesamtstandzeit diamantbeschichteter Schaftfräser direkt beeinflusst. Insbesondere bei der Bearbeitung tiefer Kavitäten oder beim Taschenfräsen führt eine zu hohe axiale oder radiale Schnitttiefe zu einer seitlichen Werkzeugablenkung. Diese mechanische Belastung beeinträchtigt die Schneidkantenstabilität und beschleunigt die Mikroausbrüche.
In der Fertigung setzen wir systematisch ein mehrstufiges Schneidverfahren ein, um die mechanischen Belastungen gleichmäßig auf die Nuten zu verteilen, anstatt die Nuten in voller Tiefe zu fräsen. Obwohl das mehrstufige Schneiden die Rohbearbeitungszeit geringfügig verlängert, überwiegt der enorme Vorteil in Bezug auf Prozessstabilität und Werkzeugstandzeit die zusätzlichen Zyklen deutlich.
Entscheidungslogik: Trockenbearbeitung mit Graphit vs. Luftstrahlkühlung
In unseren Produktionsanlagen dient die Trockenbearbeitung als Standardverfahren für die Bearbeitung von Graphitblöcken. Für spezielle Anwendungen mit tiefen Aussparungen setzen wir jedoch eine Hochdruckluftkühlung ein, um die Späne- und Staubabfuhr zu optimieren. Der entscheidende Unterschied liegt hierbei nicht in der Wärmereduzierung, sondern in den Möglichkeiten der aktiven Staubabsaugung Ihrer Anlage.
Zur Optimierung der Werkzeugstandzeit entfernt eine gezielte, luftunterstützte Staubabsaugung abrasive Partikel aus der Schnittzone und verringert so den Flankenverschleiß. Unkontrollierter oder schlecht ausgerichteter Luftstrom regt jedoch Werkzeugschwingungen an und erhöht die Werkzeugvibrationen. Ihre Entscheidung muss auf einer umfassenden Bewertung Ihrer Maschineneinhausung und Absauganlage basieren.
Vermeidung von Werkzeugschäden durch Vibrationen bei der CNC-Graphitbearbeitung
In den Hunderten von Fehlersuchfällen, die wir untersuchen, sticht strukturelle Vibration als oft übersehene Ursache für katastrophale Werkzeugausfälle hervor. Bei Aufspannungen mit langen Werkzeugüberhängen oder komplexen 3D-Bearbeitungsbahnen verstärken sich selbst kleinste harmonische Schwingungen rapide. Diese Instabilität führt unweigerlich zu vorzeitigem Kantenausbrechen und einer stark verschlechterten Oberflächengüte.
Um die Prozesssteuerung bei der Graphitbearbeitung zu optimieren, konzentriert sich unsere Strategie zur Vibrationsminderung auf drei Bereiche: Minimierung des Werkzeugüberhangs, Optimierung der Werkzeugbahn und Ausgleich der Schnittkräfte. Nur wenn diese mechanischen Variablen stabilisiert sind, können hochwertige diamantbeschichtete Werkzeuge ihre volle Lebensdauer erreichen und vorzeitigem Verschleiß durch Vibrationen vorbeugen.
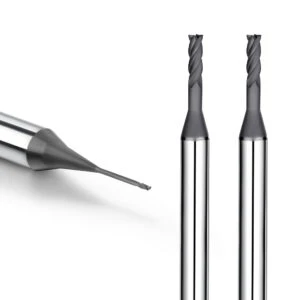
Werkzeugweg- und Prozesssteuerung für diamantbeschichtete Werkzeuge bei der Graphitbearbeitung
In unserer langjährigen Erfahrung mit der Bearbeitung von Graphitelektroden und Präzisionsformen wissen wir, dass die Werkzeugwegprogrammierung und die Prozesssteuerung entscheidend für die Stabilität des Endprodukts sind. Selbst bei Verwendung von Hochleistungswerkzeugen höchster Qualität führt ein schlecht geplanter Werkzeugweg zu lokalem, ungleichmäßigem Verschleiß. Zudem entstehen unvorhersehbare Schwankungen in der Schneidenqualität, die Bauteile mit engen Toleranzen unbrauchbar machen können.
In der Fertigung betrachten wir die CAM-Bahnsteuerung als das verborgene Herzstück des gesamten Graphitbearbeitungssystems . Sie steuert direkt die Verteilung der Schnittkräfte und bestimmt die mechanischen Stoßbelastungen, die beim Eingriff der Schneide in das Rohmaterial entstehen. Bei der komplexen Bearbeitung von Elektrodenhohlräumen mittels EDM ist die Werkzeugbahnstrategie oft entscheidender als die Werkzeugauswahl selbst.
Die Bedeutung der Werkzeugwegoptimierung in Graphitbearbeitungssystemen
Im laufenden Produktionsbetrieb dient die optimierte Werkzeugwegsteuerung als wichtigste Softwarevariable zur Sicherstellung langfristiger Bearbeitungsstabilität. Bei der Bearbeitung hochabrasiver, hochdichter Graphitwerkstoffe führen diskontinuierliche Bewegungen oder abrupte Vektoränderungen zu starken Lastspitzen. Diese lokalen Kraftspitzen beeinträchtigen die Schneidkantengeometrie und beschleunigen den Werkzeugverschleiß.
Vergleichende Analysen mehrerer schlüsselfertiger Kundenprojekte zeigen, dass die Standzeit desselben diamantbeschichteten Schaftfräsers bei unterschiedlichen Bahnstrategien erheblich variiert. Daher optimieren unsere Anwendungstechniker die Bahnglätte, programmieren tangentiale Ein- und Auslaufkurven und gleichen die lokalen Abtragsraten im Bearbeitungsbereich aus, anstatt lediglich Vorschub und Drehzahl anzupassen.
Bearbeitungsstrategien zur Minimierung der Auswirkungen
Bei der Entwicklung eines umfassenden Konzepts zur Reduzierung des Werkzeugverschleißes in der Graphitbearbeitung dient das Gleichlauffräsen als obligatorische Standardstrategie. Im Vergleich zum konventionellen Aufwärtsfräsen erzeugt das optimierte Gleichlauffräsen deutlich geringere mechanische Belastungen beim Eintritt in das Material. Diese Reduzierung der anfänglichen Stoßkräfte trägt dazu bei, das Risiko von Mikroausbrüchen an der Schneidkante zu minimieren.
Wir passen unsere Fräskinematik jedoch stets an die spezifische Steifigkeit des Werkstücks an. Beispielsweise kann bei der Bearbeitung dünnwandiger Bereiche oder tiefer Kavitäten ein Mangel an struktureller Unterstützung lokale Vibrationen auslösen, selbst beim Gleichlauffräsen. Daher verwirft eine echte Optimierung der CNC-Graphitbearbeitung eine Einheitslösung und bevorzugt stattdessen eine zonenspezifische Steuerung durch Segmentierung des CAM-Werkzeugwegs.
Anwendung von Mehrschicht-Schneidstrategien bei der Tiefkavitätenbearbeitung von Graphit
Bei komplexen Graphitbearbeitungsprojekten mit tiefen Kavitäten ist der Einsatz einer mehrlagigen Schnittstrategie für die Prozesssicherheit unerlässlich. Wird ein Fräser gezwungen, in einem einzigen Durchgang die volle axiale Tiefe zu bearbeiten, entstehen sprunghaft hohe seitliche Auslenkungskräfte. Dieses übermäßige Biegemoment beeinträchtigt rasch die strukturelle Stabilität hochwertiger diamantbeschichteter Werkzeuge, die für die Graphitbearbeitung eingesetzt werden.
Die praktische Erfahrung in der Fertigung zeigt, dass das Schichtschneiden die mechanische Belastung pro Durchgang verringert und gleichzeitig die Staubabsaugung deutlich verbessert. Durch das Entfernen von Staubpartikeln aus den Zwischenräumen wird eine Ansammlung hoher Partikeldichten in der aktiven Schnittzone verhindert. Bei der Herstellung hochpräziser EDM-Elektroden programmieren wir häufig eine Strategie mit schrittweiser Reduzierung der Schnitttiefe pro Schicht, um die Werkzeugstandzeit maximal zu verlängern.
Vermeidung von Kantenausbrüchen an diamantbeschichteten Graphit-Bearbeitungswerkzeugen
Basierend auf Hunderten von forensischen Werkzeugausfalluntersuchungen bleibt das Ausbrechen von Schneidkanten eine äußerst störende, aber vollständig vermeidbare Ausfallursache. Es tritt am häufigsten an scharfen 90-Grad-Ecken auf, wo die Werkzeugbahn unterbrochen ist oder sich die Vorschubgeschwindigkeit abrupt ändert. Unsere Analyse von Ausfällen von Graphit-Bearbeitungswerkzeugen bringt dieses Ausbrechen direkt mit plötzlichen, lokal begrenzten Stoßbelastungen in Verbindung.
Um das Risiko von Ausbrüchen zu minimieren, optimieren wir die Ein- und Austrittswege der Werkzeuge mithilfe von Spiral- oder Trochoidenbewegungen, vermeiden abrupte Richtungsänderungen und gleichen Vorschubschwankungen aus. Beim Einsatz diamantbeschichteter Werkzeuge für die Graphitbearbeitung prüfen wir zudem die dynamischen Beschleunigungsfähigkeiten der Werkzeugmaschine. Ohne eine hohe Reaktionsfähigkeit der Maschine gehen die Vorteile einer fortschrittlichen Bahnoptimierung vollständig verloren.
Bewährte Verfahren und industrielle Anwendungen in Graphitbearbeitungssystemen
Durch unsere langjährige Partnerschaft bei globalen Graphitelektroden- und Formenbauprojekten wissen wir, dass bewährte Verfahren niemals isoliert entstehen. Sie basieren vielmehr auf den gesammelten Erkenntnissen aus Tausenden von Produktionsstunden vor Ort. Dies gilt insbesondere für die Herstellung von EDM-Elektroden und die hochpräzise Formenbearbeitung, wo der Zustand der Werkzeugmaschinen, die Staubabsauggeschwindigkeit und das Werkzeugmanagement die Prozessstabilität maßgeblich beeinflussen.
Unsere Daten belegen, dass ein wirklich stabiler Graphitbearbeitungsprozess niemals auf einem einzigen optimalen Parameter beruht, sondern vielmehr auf einer wiederholbaren Systemlogik. Dies erfordert eine durchdachte, geschlossene Regelung der Werkzeugauswahl, der Werkzeugwegstrategie, der Bearbeitungsfrequenz und der automatisierten Qualitätsprüfung. Bei unseren langjährigen Kunden hat die Implementierung dieses strukturierten Systems die Standzeitkonstanz drastisch stabilisiert.
Standard-Workflow für die Graphitbearbeitung in der EDM-Elektrodenproduktion
Bei den von uns entwickelten Projekten zur Bearbeitung von EDM-Elektroden muss der Standard-Arbeitsablauf für die Graphitbearbeitung hochgradig anpassungsfähig bleiben. Während ein Werkstück die Bearbeitungsphasen Schruppen, Vorschlichten und Schlichten durchläuft, müssen die Programmierer die Schnittparameter dynamisch an die strukturelle Komplexität anpassen. Diese sorgfältige Anpassung verhindert lokale Spannungsspitzen, die zu einem Bruch des Werkstücks führen können.
In der Fertigung legen wir mehr Wert auf die Stabilität der Übergänge zwischen Schrupp- und Schlichtbearbeitung als auf die maximale Effizienz einzelner Arbeitsschritte. Beispielsweise führt eine unzureichende Staubabsaugung beim Schruppen von Elektroden in tiefen Kavitäten zu einer mangelhaften Oberflächenkonsistenz beim Schlichten, selbst bei Verwendung hochwertiger, diamantbeschichteter Werkzeuge, die für Graphit entwickelt wurden. Wir bewerten Prozesssteuerung und Werkzeugwegoptimierung ganzheitlich.
Anwendungsbeispiele aus der Praxis: Auswahl der besten Schaftfräser für Graphit in der Formenbauindustrie
Bei anspruchsvollen Projekten im Formenbau fragen Kunden unser Team häufig nach der Auswahl der optimalen Schaftfräser für Graphit. Unsere Anwendungsdaten zeigen, dass die Werkzeuganforderungen je nach Formstruktur stark variieren. Diese Leistungsunterschiede werden besonders deutlich, wenn die Spindel komplexe Kavitäten und filigrane, mikrofeine Rippen bearbeitet.
Direkte Vergleichstests zwischen kostengünstigen Hartmetall-Schaftfräsern und hochwertigen diamantbeschichteten Werkzeugen für Graphit zeigten einen deutlichen Unterschied. Während diamantbeschichtete Fräser bei der kontinuierlichen Bearbeitung über lange Zeiträume eine unübertroffene Dimensionsstabilität bieten, sind Hartmetall-Schaftfräser gelegentlich für die Prototypenfertigung mit kurzen Bearbeitungszeiten und offenen Geometrien geeignet. Wir setzen stets auf eine gestaffelte Werkzeugstrategie anstelle einer Einheitslösung.
Stabilitätskontrollmethoden für die hochpräzise Graphitbearbeitung (±0.01 mm)
Bei der Ausführung hochpräziser EDM-Elektrodenbearbeitungsaufträge stellt die Einhaltung einer strengen Toleranz von ± 0.01 mm höchste Anforderungen an Ihr gesamtes Bearbeitungssystem. Auf dieser Mikrometerebene führt selbst die geringste Spindelvibration, allmählicher Werkzeugverschleiß oder minimale Abweichungen vom Werkzeugweg sofort zum Ausschuss der Elektrode. Mechanische Fehler sind nicht tolerierbar.
Die Praxis zeigt, dass gleichbleibende Präzision eher durch die Steuerung des gesamten Systems als durch die Anpassung einer einzelnen Vorschubgeschwindigkeit erreicht wird. Maschinensteifigkeit, thermische Ausdehnung der Spindel, Werkzeugverschleißüberwachung in Echtzeit und Bearbeitungsgeschwindigkeit müssen aktiv synchronisiert werden. Ohne diesen ganzheitlichen Ansatz können selbst hochwertigste diamantbeschichtete Schaftfräser die Maßhaltigkeit über lange, mannlose Produktionsläufe nicht gewährleisten.
Werkzeuganforderungen für die Bearbeitung von Graphitbauteilen in der Luft- und Raumfahrt
Projekte zur Graphitbearbeitung in der Luft- und Raumfahrt konzentrieren sich typischerweise auf funktionale, flugtaugliche Graphitbauteile mit hochkomplexen Geometrien und nicht auf den Einsatz von Verschleißteilen im EDM-Verfahren. Diese missionskritischen Bauteile erfordern absolute Prozesssicherheit und lassen keinerlei Toleranz für Oberflächenfehler, Mikrorisse oder strukturelle Delaminationen zu.
Bei unseren schlüsselfertigen Projekten für die Luft- und Raumfahrtindustrie hat sich gezeigt, dass die besten Schaftfräser für Graphit einen vorhersehbaren Verschleiß gegenüber einer hohen Abtragsrate priorisieren. Die Linearität des Flankenverschleißes ist bei längeren, mehrstündigen Bearbeitungszyklen weitaus wichtiger als die anfängliche Schneidkantenschärfe. Um maximale Zuverlässigkeit zu gewährleisten, kombinieren wir diamantbeschichtete Werkzeuge mit hochsegmentierten, konservativen Werkzeugwegen, um das mechanische Risiko zu minimieren.
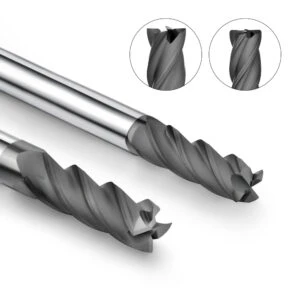
Wie man die Lebensdauer diamantbeschichteter Schaftfräser bei der Graphitbearbeitung verlängert
Durch unsere langjährige Erfahrung mit Graphitelektroden und Präzisionsformenbearbeitungsprojekten wissen wir, dass die Verlängerung der Standzeit diamantbeschichteter Schaftfräser in der Graphitbearbeitung ein ganzheitliches System erfordert. Es handelt sich um eine systemische technische Herausforderung, die Ihren gesamten Fertigungsprozess umfasst. In der kontinuierlichen Serienfertigung erfordern unregelmäßige Schwankungen der Werkzeugstandzeit oft einen deutlich höheren Aufwand für die Fehlersuche als die durchschnittliche Standzeit.
Aus praktischer Erfahrung in der Fertigung geht hervor, dass die Werkzeugstandzeit ein direktes Ergebnis der Prozesssteuerung ist und nicht allein von der Materialeigenschaft des Werkzeugs abhängt. Bei unterschiedlichen Graphitbearbeitungsprojekten mit identischen diamantbeschichteten Schaftfräsern zeigen sich erhebliche Unterschiede in der endgültigen Werkzeugstandzeit. Diese Abweichungen sind ausschließlich auf Variationen bei den Kühlmethoden, den CAM-Werkzeugwegstrategien und den programmierten Vorschubgeschwindigkeiten zurückzuführen.
Geeignete Kühl- und Reinigungsstrategien für diamantbeschichtete Schaftfräser
In der Fertigung hängt die Leistung diamantbeschichteter Schaftfräser maßgeblich von einer sauberen Schnittzone ab. Bei der Bearbeitung mit trockenem Graphit sammelt sich kontinuierlich hochabrasiver Graphitstaub um den Fräser an. Werden diese Partikel nicht umgehend entfernt, beschleunigen sie den Flankenverschleiß und beeinträchtigen die Stabilität der Schneide.
Daher setzen wir bei komplexen EDM-Elektrodenbearbeitungsprojekten Hochgeschwindigkeits-Luftstrahlen und lokale Vakuumabsaugsysteme ein, um die aktive Schnittzone zu reinigen. Dabei achten wir sorgfältig auf die Luftstromrichtung. Falsch ausgerichtete Luftströme können Werkzeugschwingungen anregen, Vibrationen verursachen oder abrasive Partikel zurück in den Schnitt schleudern und so die Werkzeugstandzeit negativ beeinflussen.
Vorschub- und Werkzeugwegoptimierung zur Vermeidung von Werkzeugverschleiß
Bei der Entwicklung einer Strategie zur Reduzierung des Werkzeugverschleißes in der Graphitbearbeitung ist die Abstimmung der Vorschubgeschwindigkeit auf die Werkzeugwegvektoren entscheidender als die Anpassung einzelner Parameter. Zu hohe Vorschubgeschwindigkeiten führen zu sprunghaften, lokalen Schnittkräften. Weist der Werkzeugweg abrupte, ungleichmäßige Richtungsänderungen auf, verstärken sich diese schädlichen mechanischen Stoßbelastungen exponentiell.
In der Praxis minimieren wir das Risiko von Mikroausbrüchen an der Schneidkante, indem wir plötzliche Vorschubgeschwindigkeitsschwankungen vermeiden und tangentiale Bogenein- und -austritte programmieren. Bei der Bearbeitung komplexer Kavitäten versagen selbst hochwertigste diamantbeschichtete Werkzeuge vorzeitig, wenn der Werkzeugweg schlecht ausgelegt ist. Fehlerhafte Programmierung führt zu stark konzentrierten, anormalen Verschleißmustern, die Werkzeuge innerhalb von Minuten unbrauchbar machen.
Machbarkeit des Nachschleifens diamantbeschichteter Schaftfräser für die Graphitbearbeitung
Bei unserem umfangreichen Einsatz diamantbeschichteter Schaftfräser hat sich gezeigt, dass die Wirtschaftlichkeit des Nachschleifens von der jeweiligen Beschichtungsart und dem Verschleißgrad abhängt. Bei Schneidwerkzeugen mit nur geringem, gleichmäßigem Verschleiß kann das Nachschärfen die Gesamtstandzeit unter Umständen verlängern. In abrasiven Graphitbearbeitungsumgebungen bleibt die empfindliche Struktur der Diamantbeschichtung jedoch der entscheidende limitierende Faktor.
In der Produktion ziehen wir das Werkzeugrecycling nur dann in Betracht, wenn das Verschleißbild vollkommen gleichmäßig ist und das darunterliegende Hartmetallsubstrat unbeschädigt bleibt. Ist das Substrat beschädigt, entspricht die Standzeit des Werkzeugs nach dem Nachschärfen selten den Produktionserwartungen. Daher betrachten wir das Nachschleifen im Rahmen unserer Strategie zur Werkzeugstandzeitoptimierung eher als ergänzende Maßnahme zur Kosteneinsparung denn als primäre technische Lösung.
Anwendung von Werkzeugstandzeitüberwachung und vorausschauender Wartung bei der CNC-Graphitbearbeitung
Bei Großserienprojekten für EDM-Elektroden haben wir die Werkzeugstandzeitüberwachung von subjektiven, bedienerabhängigen Schätzungen auf datengestütztes Management umgestellt. Durch die aktive Erfassung von Spindelbelastungskennzahlen, die genaue Bearbeitungszeiterfassung und die Analyse von Vibrationsschwankungen ermitteln wir den Werkzeugverschleißverlauf bereits in einem sehr frühen Stadium.
Bei der Optimierung von CNC-Graphitbearbeitungslinien liegt der wahre Wert der vorausschauenden Wartung in der Vermeidung katastrophaler, ungeplanter Werkzeugbrüche. Insbesondere in vollautomatisierten Umgebungen ermöglicht die Echtzeitüberwachung des Zustands diamantbeschichteter Werkzeuge rechtzeitige Parameterkorrekturen oder geplante Werkzeugwechsel. Dieser proaktive Ansatz verhindert kostspielige Bearbeitungsunterbrechungen und beseitigt Maßabweichungen in der Charge.
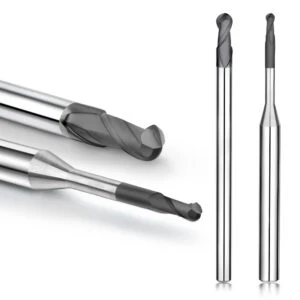
Zusammenfassung des Graphitbearbeitungssystems: Bearbeitung ohne abnormalen Werkzeugverschleiß
Aus unserer langjährigen Erfahrung mit Projekten im Bereich der Graphitelektroden- und Präzisionsformenbearbeitung wissen wir, dass „kein anormaler Werkzeugverschleiß“ eher ein Maßstab für technische Stabilität als die absolute Vermeidung von Materialverschleiß ist. In einer realen CNC-Fertigung ist Werkzeugreibung mathematisch unvermeidbar. Das eigentliche Ziel der Konstruktion besteht darin, sicherzustellen, dass der Verschleiß über lange Zyklen hinweg zu 100 % vorhersehbar, gleichmäßig und kontrollierbar bleibt.
Unsere Praxiserfahrung bei Kunden weltweit beweist, dass ein stabiles Graphitbearbeitungssystem niemals von einer einzelnen Optimierungsvariablen abhängt. Vielmehr erfordert der Erfolg ein enges Zusammenspiel von spezialisierten Werkzeugsubstraten, kalibrierten Parametern, reibungslosen Werkzeugwegen und den Gegebenheiten Ihrer Fertigungsumgebung. Bei der Serienfertigung von EDM-Elektroden führt der Ausfall eines einzelnen Gliedes zu einer Instabilität des gesamten Systems.
Zusammenfassung der systematischen Auswahl der besten Schaftfräser für Graphit
Bei unseren Beratungsprojekten ist die Auswahl der optimalen Schaftfräser für Graphit nie eine eindimensionale Kaufentscheidung. Sie erfordert ein umfassendes Zusammenspiel verschiedener Faktoren, darunter die genaue Materialdichte, die geometrische Komplexität des Werkstücks und die Stabilität der Werkzeugmaschine. Beim Interpolieren komplexer Kavitäten oder ultradünner Elektroden beeinflussen Abweichungen in der Werkzeuggeometrie die Ausbeute deutlich stärker als geringfügige Drehzahländerungen.
Basierend auf Anwendungsdaten setzen wir systematisch eine gestaffelte Werkzeugstrategie ein, die eine optimierte Mischung aus kostengünstigen Hartmetall-Schaftfräsern und hochwertigen diamantbeschichteten Werkzeugen nutzt. Bei langwierigen, hochpräzisen Schlichtbearbeitungen legen wir größten Wert auf die strukturelle Stabilität der Diamantschicht. Für kurze Schruppzyklen oder offene, einfache Geometrien programmieren wir hingegen ein ausgewogenes Verhältnis zwischen reiner Bearbeitungseffizienz und Werkzeugstandzeit.
Überprüfung des Kernnutzens diamantbeschichteter Werkzeuge für Graphit
Die Analyse hunderter Großprojekte im Bereich der Graphitbearbeitung hat zu einem eindeutigen technischen Ergebnis geführt: Der Kernnutzen diamantbeschichteter Werkzeuge für Graphit geht weit über die überlegene Verschleißfestigkeit hinaus. Ihr wahrer Wert liegt in der Gewährleistung absolut gleichbleibender Leistung und Maßstabilität während mehrstündiger, mannloser Bearbeitungsphasen, in denen eine manuelle Nachjustierung nicht möglich ist.
Vergleichende Benchmark-Tests bestätigen, dass diese Premium-Werkzeuge den abrasiven Verschleiß hervorragend kontrollieren – allerdings nur, wenn das zugehörige Bearbeitungssystem eine hohe Steifigkeit aufweist. Bei unregelmäßigen Vorschubschwankungen oder plötzlichen, ungleichmäßigen Stößen entlang des Werkzeugwegs geht dieser Vorteil der Diamantbeschichtung verloren. Wir bewerten die Werkzeugleistung nie isoliert, sondern stets im Rahmen der Stabilität Ihres gesamten Bearbeitungsprozesses.
Drei zentrale Kontrollpunkte für Stabilität bei der CNC-Graphitbearbeitung
Bei der Überprüfung problematischer CNC-Graphitbearbeitungsanlagen beruht die Prozesssicherheit stets auf drei zentralen Säulen: Werkzeugauswahl, Bearbeitungsparameter und fortschrittliche Werkzeugwegsteuerung. Diese drei Säulen sind keine voneinander isolierten Variablen. Sie bilden ein interdependentes, geschlossenes mechanisches System, in dem sich bereits geringfügige Änderungen an einer Säule direkt auf die beiden anderen auswirken.
Praxiserfahrungen in der Fertigung zeigen, dass selbst bei Verwendung hochwertigster diamantbeschichteter Schaftfräser lokaler, anormaler Verschleiß auftritt, wenn die CAM-Werkzeugwegoptimierung unregelmäßige Vektoränderungen aufweist. Ein unausgewogenes Verhältnis zwischen Spindelschwingungen und Vorschub pro Zahn zerstört die Schneidkante. Daher priorisiert unser Systemsteuerungsprotokoll die Glättung der Werkzeugweglastkurven vor der Feinabstimmung von Drehzahlen oder Werkzeugwechselzyklen.
Zukunftstrends bei Graphitbearbeitungssystemen
Betrachtet man die Fertigungslandschaft der letzten Jahre, so zeichnet sich ein deutlicher Branchenwandel ab: Die Nachfrage nach hochdichten Graphitwerkstoffen und Mikrobearbeitung nimmt rasant zu. Diese Entwicklung stellt extrem hohe Anforderungen an Ihre Graphitbearbeitungsanlage, insbesondere beim Schneiden empfindlicher Rippenstrukturen und komplexer Mikrokonturen.
Wir gehen davon aus, dass die zukünftige Rentabilität maßgeblich von integrierten, intelligenten Systemsteuerungsfunktionen abhängen wird. Dazu gehören die Echtzeit-Überwachung des Werkzeugverschleißes mittels akustischer Sensoren, die Implementierung algorithmischer Werkzeugweggenerierung und die Beschaffung spezialisierter, diamantbeschichteter Werkzeuge, die für bestimmte Graphitsorten optimiert sind. In der Mikrobearbeitung verstärken sich selbst geringste mechanische Schwankungen sofort – ein Trend, den wir in unseren aktiven Komplettlösungen kontinuierlich beobachten.






