


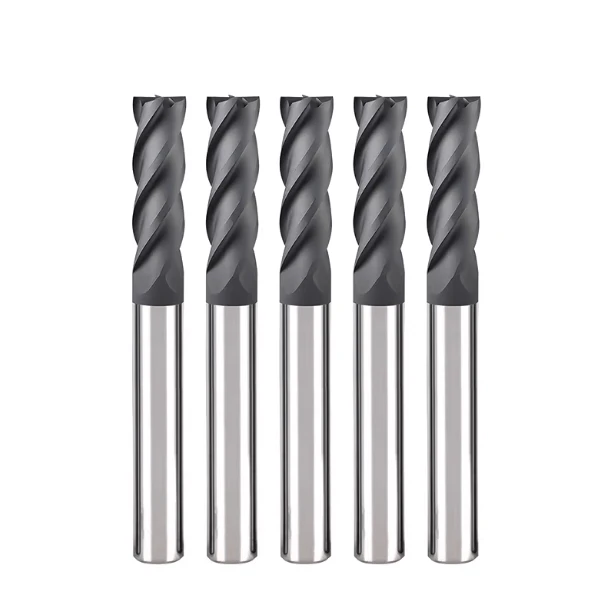
Wir haben kürzlich ein gravierendes Problem mit der Werkzeugstandzeit bei der Fertigung von Graphitelektroden gelöst. Der Kunde verwendete Standard-Fräser seines bisherigen Werkzeuglieferanten und erzielte bei den ersten Teilen zufriedenstellende Ergebnisse. Es folgten jedoch schnell Ausbrüche an den Schneidkanten, starker abrasiver Verschleiß und übermäßige Staubentwicklung, was zu ständigen Maschinenstillständen und häufigen Korrekturen des Versatzes führte.
Die Hauptursache war nicht Werkzeugversagen, sondern eine fehlerhafte Prozessausrichtung. Das Hartmetallsubstrat, die Schneidkantenvorbereitung und die Diamantbeschichtung waren nicht optimal auf die abrasiven Eigenschaften der verwendeten Graphitsorte abgestimmt. Die Verwendung identischer Fräsergeometrie für Schrupp- und Schlichtbearbeitung verschlechterte die Maßgenauigkeit und Oberflächengüte zusätzlich.
Bei der CNC-Bearbeitung von Graphit ist es ein kostspieliger Fehler, den Kaufpreis und die Kataloggröße gegenüber der Anwendungstechnik zu priorisieren. Ein kompetenter Lieferant von Graphitfräsern muss verstehen, wie Korngröße, offene Porosität und Shore-Härte den Werkzeugverschleiß beeinflussen. Er sollte gezielte Werkzeugstrategien empfehlen, anstatt Graphit wie homogenes Aluminium oder Stahl zu behandeln.
Für die Schruppbearbeitung sind eine robuste Kerndicke, ein optimiertes Spannutenvolumen und eine hohe Bruchzähigkeit erforderlich, um die Abrasivpartikel effizient und ohne Mikroausbrüche abzuführen. Schlichtbearbeitungen hingegen erfordern ultrascharfe Schneidkanten, einen kontrollierten Rundlauf und eine stabile Werkzeuggeometrie, um ein Ausbrechen der Ecken an den dünnen Elektrodenrippen zu verhindern.
Standardmäßige Standardgrößen stoßen oft an ihre Grenzen, wenn enge Toleranzen, tiefe Taschen oder filigrane 3D-Details eine hohe Werkzeugsteifigkeit erfordern. Ein erfahrener Hersteller von Graphit- Schaftfräsern entwickelt individuelle Halsvertiefungen, optimale Schnitt-zu-Durchmesser-Verhältnisse und Eckradien, um die Werkzeugdurchbiegung zu minimieren. Wird ein Standardwerkzeug in einem aggressiven Bearbeitungsprozess eingesetzt, führt dies fast immer zu Rattern und vorzeitigem Ablösen der Beschichtung.
Die Bewertung eines Werkzeuglieferanten erfordert mehr als nur die Betrachtung der Stückkosten. Kann dessen Ingenieurteam erklären, warum ein bestimmter Helixwinkel zu Ihrer Spindeldrehzahl und Graphitsorte passt? Kann es ungewöhnlichen Flankenverschleiß analysieren oder Parameter für den Übergang von isotropen zu extrudierten Materialien vorschlagen? Diese praktischen technischen Antworten zeugen von echter Fertigungskompetenz.
Die Wahl des richtigen Lieferanten für Graphitfräser gewährleistet langfristige Prozessstabilität, planbare Zykluszeiten und minimale Ausschussquoten. Wenn Ihr Werkzeugpartner die Dynamik von Schrupp- und Schlichtbearbeitung analysieren und maßgeschneiderte Diamantfräser liefern kann, verschafft sich Ihre Werkstatt einen deutlichen Wettbewerbsvorteil.
Bevor Sie sich für einen Lieferanten entscheiden, prüfen Sie dessen Fertigungskapazitäten, Substratbeschaffung und Qualitätskontrollsysteme. Arbeiten Sie mit einem ingenieurtechnisch orientierten Hersteller zusammen, der Ihre gesamte Bearbeitungsstrategie optimiert, anstatt Ihnen lediglich Katalogartikel zu verkaufen.
Welche Graphitbearbeitungswerkzeuge bietet ein Lieferant von Graphitfräsern an?
Bei der Beratung von Kundenprojekten fragen wir selten zuerst nach einer Teilenummer. Wir beurteilen zunächst die Elektrodengeometrie, die Materialgüte, die Aufmaße und die erforderlichen Toleranzen. Bei komplexen Merkmalen beeinträchtigt der Versuch, den gesamten Bearbeitungsprozess mit einem einzigen Fräser durchzuführen, die Standzeit der Schneide, die Zykluszeit und die Teilekonsistenz. Ein ausgewogenes Werkzeugpaket ist stets besser geeignet als die Einhaltung der Spezifikationen eines einzelnen Universalfräsers.
Ein qualifizierter Lieferant von Graphitfräsern sollte zielgerichtete Lösungen anstelle eines überdimensionierten Katalogs anbieten. Praktisches CNC-Fräsen mit Graphit erfordert sorgfältige Abwägungen zwischen mikrokörnigen Hartmetallsubstraten, Diamantbeschichtungen, Schneidengeometrie und Staubabsaugung. Die Abstimmung dieser technischen Faktoren auf die Spindelsteifigkeit Ihrer Maschine gewährleistet wiederholgenaue und stabile Produktionsläufe.
Graphit-Fräser und Graphit-Schaftfräser – Produktarten
In unserer Werkstatt sortieren wir Graphit-Schaftfräser nach ihrer strukturellen Funktion und dem vorgesehenen Bearbeitungsweg. Für starke Konturen benötigen wir maximale Kernstärke, hohe Steifigkeit und offene Schneidentaschen, um feinen Schleifstaub abzuführen. Tiefe Rippen- und schmale Nutfräsungen hingegen erfordern präzise Halsfreistellungen, kurze Schneidenlängen und eine enge Rundlaufgenauigkeit, um Durchbiegungen zu vermeiden.
Wir kategorisieren Produkte nach spezifischen Bearbeitungsaufgaben anstatt nach generischen Bezeichnungen. Schruppen, 3D-Profilfräsen, Taschenfräsen und Detailfräsen erzeugen völlig unterschiedliche mechanische Belastungen an der Schneide. Der Kauf von Schneidwerkzeugen allein nach Fräserdurchmesser oder Preis vernachlässigt die entscheidende Übereinstimmung zwischen Schneidengeometrie und Ihren tatsächlichen Betriebsbedingungen.
Diamantbeschichteter Graphitfräser
Wir empfehlen diamantbeschichtete Fräser für hochdichte, feinkörnige Graphitsorten und die unbeaufsichtigte Serienfertigung. Wir haben einmal einen Betrieb geprüft, der unbeschichtete Vollhartmetallwerkzeuge einsetzte. Dort führte der schnelle Flankenverschleiß zu Maßabweichungen bei vier Teilen. Der Wechsel zu einem diamantbeschichteten Graphitfräser stabilisierte die Teilemaße und senkte die Werkzeugkosten über die gesamte Produktionsreihe.
Synthetische Diamantbeschichtungen bieten eine unübertroffene Härte gegenüber dem abrasiven Mikrorissverschleiß von Graphit. Eine lange Werkzeugstandzeit hängt jedoch auch von der Haftung der Beschichtung, einer gleichmäßigen Schichtdicke und einer sorgfältigen Substratvorbereitung ab. Während unbeschichtete Werkzeuge für schnelle Prototypen geeignet sind, bieten diamantbeschichtete Varianten die niedrigsten Stückkosten bei der Fertigung mit engen Toleranzen.
Schruppfräser aus Graphit vs. Schlichtfräser aus Graphit
Die Verwendung desselben Fräsers für Schruppen und Schlichten führt zu erheblichen Qualitätsproblemen. Ein Kunde versuchte, Werkzeugwechsel bei komplexen EDM-Elektroden zu vermeiden, indem er einen einzigen Fräser für den gesamten Bearbeitungsweg einsetzte. Bis zum letzten Bearbeitungsgang war es jedoch bereits zu Kantenverrundung gekommen, was zu Kantenausbrüchen und Rippen außerhalb der Spezifikation führte.
Ein Schruppfräser aus Graphit ist mit hoher Schneidkantenfestigkeit ausgestattet, um schnell und ohne Ausbrüche Material abzutragen. Im Gegensatz dazu zeichnet sich ein Schlichtfräser aus Graphit durch eine rasiermesserscharfe Schneidgeometrie, extrem geringen Rundlauf und enge Radiustoleranzen aus, um feine Oberflächen zu erzielen. Die Trennung von hohen Spanbelastungen und den letzten Profilbearbeitungen ist entscheidend für Elektroden mit engen Toleranzen.
Wie lässt sich die Qualität von Graphitfräsern beurteilen?
Wir beurteilen Graphitfräser niemals allein anhand ihres Erscheinungsbildes ab Werk. Wir haben einmal einen Betrieb geprüft, der zwei Werkzeuge mit identischen Spezifikationen einsetzte: gleicher Durchmesser, gleiche Schneidenanzahl und gleiche Güteklasse. Das eine Werkzeug hielt über Dutzende von Elektroden hinweg enge Toleranzen ein, während das andere innerhalb weniger Stunden starken Flankenverschleiß und Eckenausbrüche aufwies. Schleifkonsistenz, Rundlaufgenauigkeit, Substratqualität und Haftung der Beschichtung sind die entscheidenden Unterscheidungsmerkmale.
Die Beurteilung der Zuverlässigkeit von Fräsern erfordert reale Schnittdaten, nicht bloße Katalogversprechen. Graphit ist aufgrund seiner abrasiven Eigenschaften und des entstehenden Feinstaubs ein Garant für schnellen Verschleiß der Schneidkanten. Wir bewerten eine ausgewogene Matrix aus Schnitthaltigkeit, Kernsteifigkeit, Staubabfuhr und Chargenkonstanz. Wahre Qualität zeigt sich in langer Werkzeugstandzeit und gleichbleibender Spindelbelastung.
Wichtige Kennzahlen zur Bewertung der Qualität von Graphitfräsern
Die Wareneingangsprüfung sollte vor Beginn der Testbearbeitungen Außendurchmesser, Schneidengeometrie, Rundlaufgenauigkeit (TIR) und Schneidkantenbearbeitung mikroskopisch überprüfen. Selbst kleinste Schneidkantenabsplitterungen im Submikrometerbereich führen bei Spindeldrehzahlen von über 20,000 U/min zu katastrophalem Versagen. Wir überwachen außerdem die Verschleißsymmetrie entlang der Schneiden, um Schleifungenauigkeiten, defekte Werkzeughalter oder fehlerhafte Spannzangenklemmung auszuschließen.
Zur Beurteilung der Werkzeugstandzeit sind kontrollierte Prüfschnitte anstelle von Einzelteiltests erforderlich. Standardisieren Sie Schnitttiefe, Vorschub pro Zahn und Spindeldrehzahl am selben Graphitblock und messen Sie anschließend die Maßabweichung alle zehn Teile. Für die kontinuierliche Fertigung ist die Wiederholgenauigkeit über mehrere Werkzeugchargen hinweg entscheidend.
Diamantbeschichtung, Hartmetallsubstrat und Werkzeugstandzeit
Wir betrachten die Diamantbeschichtung und das Hartmetallsubstrat als integriertes metallurgisches System. Eine bloße Beschichtung garantiert weder Verschleißfestigkeit noch eine verlängerte Werkzeugstandzeit. Fehlt es dem Wolframkarbidsubstrat an Mikrokornbruchzähigkeit oder an einer ordnungsgemäßen Vorbereitung der Schneidkanten für die Kobaltauslaugung, delaminiert die Diamantschicht vorzeitig.
Bei diamantbeschichteten Graphitfräsern bestimmen die Haftung des Beschichtungsfilms und die Mikrohärte die Produktionsleistung. Graphit erzeugt eine aggressive abrasive Reibung; sobald die Beschichtung abblättert, verschleißt der Hartmetallkern innerhalb von Minuten. Intelligente Fertigungsbetriebe berechnen die Kosten pro Teil und die gesamte Bearbeitungszeit in Minuten, anstatt die Anschaffungskosten der Werkzeuge zu vergleichen.
Der Zusammenhang zwischen der Qualität von Graphitfräsern, der Bearbeitungsgenauigkeit und der Oberflächenqualität
Maßabweichungen bei stabilen CNC-Maschinen lassen sich üblicherweise auf die allmähliche Abnutzung der Schneidkante zurückführen. Durch die Mikrorisse an der Schneidkante steigen die Schnittkräfte sprunghaft an, was zu Durchbiegungen an dünnen Rippen und zur Abrundung scharfer Werkstückkanten führt. Dies beeinflusst direkt die Profilabmessungen, die Oberflächenrauheit (Ra) und die Gratbildung beim kritischen Elektrodenfinish.
Um die Qualität von Graphitfräsern zu überprüfen, untersuchen Sie das fertige Graphitbauteil zusammen mit dem Werkzeugverschleißbild. Prüfen Sie dünne Rippen auf Kantenausbrüche, messen Sie die Oberflächenrauheit und kontrollieren Sie die Staubabfuhr in tiefen Taschen. Ein wirklich leistungsfähiger Fräser gewährleistet Maßtoleranzen und scharfe Werkstückkonturen auch lange nach Abschluss der Schruppbearbeitung.
Warum beeinflusst die Geometrie des Graphitfräsers die Graphitbearbeitung?
In der Fertigung führt der Wechsel des Fräserprofils ohne Änderung von Werkzeugdurchmesser, Schnittgeschwindigkeit oder Vorschub oft zu völlig unterschiedlichem Schneidenverschleiß und Oberflächengüte. Die Bearbeitung schmaler Nuten, filigraner Rippen und tiefer Vertiefungen in Graphitelektroden erfordert mehr als nur ausreichenden Freiraum. Werkzeugsteifigkeit, Stegdicke, Schneidenpräparation und Nutgeometrie bestimmen direkt die Schnittkräfte und die Staubabfuhr.
Die Wahl des richtigen Werkzeugs geht weit über die Entscheidung zwischen einem 2- und einem 4-schneidigen Schaftfräser hinaus. Wir gehen von der Graphitkorngröße, der Härte, der Bearbeitungstiefe und den Schlichttoleranzen aus. Das Schruppen von Massivmaterial und das Feinbearbeiten filigraner 3D-Konturen erfordern speziell entwickelte Schneidenprofile. Eine optimal abgestimmte Geometrie von Graphitfräsern erzielt das optimale Verhältnis zwischen Schneidkantenfestigkeit, Spanabfuhr und Durchbiegungsbegrenzung.
Geometrie und Schneidkantengestaltung von Graphitfräsern
Bei der Bewertung von Schneidwerkzeugen sind die Schneidkantenmikrogeometrie und das Zusammenspiel von Span- und Freiwinkel entscheidend. Wir haben einmal ein Problem für einen Kunden gelöst, der Ausbrüche an den Ecken von Graphitelektroden mit dünnen Rippen hatte. Seine vorhandenen Schneidwerkzeuge wiesen aggressive, scharfe Spanwinkel auf, die zwar ein leichtes Schneiden ermöglichten, aber nicht die notwendige Schneidkantenunterstützung boten, um den kontinuierlichen Mikroeinwirkungen auf sprödes Graphit standzuhalten.
Wir entwickeln und wählen die Geometrie von Graphitfräsern nicht allein nach dem Kriterium der Rasiermesserschärfe aus. Graphit bricht in feinem Staub, anstatt in Kunststoffspäne zu zerfallen, was zu Mikroausbrüchen an ungestützten Schneiden führt. Die Kombination eines ausbalancierten Abziehsteins mit einem verstärkten Schneidkeil reduziert lokale Ausbrüche, minimiert den Schnittwiderstand und schützt empfindliche Werkstückrippen bei unterbrochenen Schnitten.
Anzahl der Nuten, Helixwinkel und Späneabfuhrleistung
Die Schruppbearbeitung mit Graphit erfordert ein großes Spannutenvolumen für eine effiziente Spanabfuhr. Trockenbearbeitung erzeugt abrasiven Graphitstaub, der sich in engen Spannuten ablagert und zu Reibung, Wärmeentwicklung und erneutem Staubschneiden führt. Für den Abtrag großer Materialmengen ist die Wahl einer Geometrie mit hohem Spannutenvolumen unerlässlich, um den abrasiven Staub aus der Schnittzone abzuführen.
Spiralwinkel und Schneidenanzahl müssen auf die Werkstückgeometrie und die Belastungen abgestimmt sein. Eine geringe Schneidenanzahl bei moderaten Spiralwinkeln sorgt für optimale Spanabfuhr und Kernsteifigkeit bei tiefen Taschen. Eine höhere Schneidenanzahl bei steileren Spiralwinkeln ermöglicht glatte Oberflächen und geringe Schnittkräfte bei flachen Konturen. Bei Spanstau oder Rattern passen Sie die Schneidengeometrie und die Vorschubgeschwindigkeit an.
Auswahl von Graphitfräsergeometrien für verschiedene Anwendungen
Wir analysieren die Werkstückzeichnung, um vor Produktionsbeginn die exakte Werkzeugstrategie festzulegen. Die Massenabtragung an schweren Graphitblöcken erfordert einen steifen Schneidkern und einen schlagfesten Schneidkantenschutz. Tiefe, schmale Rippen erfordern kurze Schneidenlängen, konische Halsaussparungen und einen kontrollierten Rundlauf, um Durchbiegungen und Maßabweichungen zu vermeiden.
Es gibt keine universelle Graphitfräsergeometrie, die für alle Phasen der Elektrodenfertigung geeignet ist. Korngröße, Shore-Härte, Spindelsteifigkeit und Aufmaße bestimmen den optimalen Werkzeugweg. Für die Schruppbearbeitung ist ein Werkzeug mit robustem Werkzeugweg erforderlich, während für die Schlichtbearbeitung hochpräzise Konturfräser benötigt werden. Die richtige Geometrie gewährleistet zuverlässigen Spanabtransport, minimale Werkzeugdurchbiegung und wiederholgenaue Werkstückpräzision.
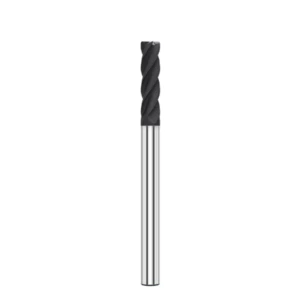
Wie wählt man einen Graphitfräser in Abhängigkeit vom Bearbeitungsprozess aus?
Wir raten dringend davon ab, für einen gesamten Bearbeitungszyklus dasselbe Werkzeug zu verwenden. Ein Kunde versuchte, Werkzeugwechsel zu vermeiden, indem er denselben Fräser vom Schruppen bis zur Endbearbeitung einsetzte. Obwohl der Schruppvorgang reibungslos verlief, führte der Flankenverschleiß bereits vor Beginn der Schlichtbearbeitung zu einer Beschädigung der Schneidkante, was Ausbrüche an den Ecken und Maßabweichungen zur Folge hatte. Die Auswahl des passenden Werkzeugs für jeden einzelnen Bearbeitungsschritt ist daher unerlässlich.
Die Wahl des richtigen Graphitfräsers erfordert die Unterteilung des Werkzeugwegs in einzelne Phasen. Beim Schruppen sind hohe Abtragsraten, Kernsteifigkeit und ausreichend Spanraum erforderlich. Beim Schlichten stehen Maßgenauigkeit, Schnitthaltigkeit und feine Oberflächen im Vordergrund. Die Berücksichtigung von Bearbeitungstiefe, Wandstärke und Spindelrundlauf gewährleistet konsistente Ergebnisse über die gesamte Fertigungsserie.
Auswahl eines Schrupp-Graphitfräsers
Bei der Massenabtragung von Rohblöcken hat die Prozessstabilität Vorrang vor hohen Vorschubgeschwindigkeiten. Bei einem Auftrag mit hohem Elektrodenvolumen führte eine unzureichende Staubabsaugung zu abrasivem Nachschneiden und beschleunigtem Schneidenverschleiß. Wir wechselten zu einer offenen Schneidengeometrie und optimierten die Zustellungsparameter, wodurch der thermische Ausgleich sofort wiederhergestellt und der Betrieb stabilisiert wurde.
Bei der Auswahl eines Schruppfräsers für Graphit sollten Sie auf Kerndicke, Schneidenvolumen und Verschleißfestigkeit achten. Eine rasiermesserscharfe Schneide neigt unter hoher Spanbelastung in dichtem Graphit zu Mikroausbrüchen. Um die Werkzeugstandzeit bei aggressiven, schnellen Schruppzyklen zu verlängern, ist ein verstärkter Schneidkeil in Kombination mit ausgewogenen axialen und radialen Schnitttiefen entscheidend.
Auswahl von Graphit-Schlichtfräsern
Die Schlichtbearbeitung erfordert eine völlig andere Werkzeugstrategie als die Schruppbearbeitung. Wir haben einmal einen Fehler mit Eckenausbrüchen behoben, bei dem das Schlichtzugabemaß über das gesamte Werkstück gleichmäßig war. Die Ursache war eine leichte Kantenverrundung an einem nicht geprüften Schlichtwerkzeug, die zu einer Durchbiegung führte und die für die Funkenerosion wichtigen scharfen Details zerstörte.
Bei der Auswahl von Graphit-Schaftfräsern sollten Sie auf präzise Schneidkantenpräparation, geringen Rundlauf und gleichbleibende Profiltoleranzen achten. Für exakte Funkenstrecken an EDM-Elektroden sind Werkzeugverformungsfreiheit und scharfe, langlebige Kanten unerlässlich. Diamantbeschichtungen in Kombination mit extrem maßarmer Werkzeugaufnahme schützen vor vorzeitigem Verschleiß und gewährleisten die Einhaltung kritischer Bauteilabmessungen.
Präzisionsbearbeitung von Graphit und Graphit-Schaftfräser mit kleinem Durchmesser
Die Bearbeitung schmaler Nuten, Mikrorippen und enger Innenradien erfordert Werkzeuge mit kleinem Durchmesser. Eine Verringerung des Fräserdurchmessers führt jedoch zu einer exponentiellen Abnahme der Werkzeugsteifigkeit und Biegefestigkeit. Hohe Spanbelastungen bei Fräsern im Submillimeterbereich verursachen Rattern, Verformungen oder gar Werkzeugbruch. Steife Werkzeuganordnungen und minimaler Überhang sind daher unerlässlich.
Bei der Auswahl von Graphit-Schaftfräsern mit kleinem Durchmesser ist das Verhältnis von Halslänge zu Ausladung exakt auf die Taschentiefe abzustimmen. Längere Schneiden als nötig sind zu vermeiden, da eine zu große Ausladung den Spindelrundlauf verstärkt. Bei der Bearbeitung von Mikrographit sind Werkzeugsteifigkeit und Schwingungsdämpfung entscheidend für die Einhaltung enger Toleranzen bei empfindlichen 3D-Elektrodengeometrien.
Wie wählt man die richtige Größe für Graphit-Schaftfräser?
Bei der Werkzeugdimensionierung in der Graphitbearbeitung geht es nie darum, das größte oder kleinste verfügbare Werkzeug zu wählen. Wir haben einmal einen Betrieb unterstützt, der tiefe Elektrodenkavitäten mit schmalen Rippen bearbeitete. Um Werkzeugwechsel zu vermeiden, verwendeten sie einen Mikro-Fräser für die Grobmaterialabtragung und die Endbearbeitung. Dies verlängerte die Zykluszeiten drastisch, und der übermäßige Überstand verursachte Durchbiegungen, die die Rippentoleranzen beeinträchtigten.
Die Auswahl der richtigen Graphit-Schaftfräsergrößen erfordert die Analyse der Taschengeometrie, der Aufmaße, der Eckradien und des Verhältnisses von Tiefe zu Durchmesser. Wir empfehlen, gestaffelte Durchmesser zu verwenden: große Fräser für die Grobbearbeitung und kleinere Werkzeuge ausschließlich für Mikrodetails. Diese gestaffelte Vorgehensweise erhält die Schnittsteifigkeit, verlängert die Werkzeugstandzeit und stabilisiert Ihre gesamte Serienfertigung.
Gängige Größen und Durchmesser von Graphit-Schaftfräsern
Bei der Standardbearbeitung von Graphit werden Werkzeugdurchmesser kombiniert, um ein optimales Verhältnis zwischen Abtragsrate und Zugänglichkeit der Bearbeitungselemente zu erzielen. Große Durchmesser gewährleisten eine hohe Querschnittssteifigkeit und einen guten Spanabtransport bei Hohlräumen und offenen Flächen. Mittlere Durchmesser eignen sich für die Außenprofilierung und das Grobnutfräsen, während Mikrofräser ausschließlich für enge Innenecken und dünne Elektrodenrippen verwendet werden sollten.
Bei der Auswahl von Graphit-Schaftfräsern ist das Verhältnis von minimalem Eckradius zu gewünschter Schnitttiefe entscheidend. Die Wahl eines Fräsers allein aufgrund seines Durchmessers, der zur Nutbreite passt, vernachlässigt die Schneidenlänge und Reichweite. Ist die Schneidenlänge zu lang, führt die Durchbiegung zu Rattern; ist sie zu kurz, stößt der Schaft an die Hohlraumwand. Die Steifigkeit muss daher die endgültige Auswahl bestimmen.
Wie man Graphit-Schaftfräser mit kleinem Durchmesser auswählt
Die Bearbeitung filigraner EDM-Strukturen erfordert oft Submillimeter-Fräser, die jedoch nur über geringe Steifigkeit verfügen. Wir haben einmal einen Fehler beim Nutenfräsen behoben, bei dem übermäßige Fräservibrationen die feinen Graphitwände beschädigt hatten. Der Durchmesser entsprach zwar der Zeichnung, aber eine zu große Messlänge führte zu Rattern. Der Wechsel zu einem Fräser mit kurzem Schaft und verstärktem Hals löste das Problem sofort.
Bei der Auswahl von Graphit-Schaftfräsern mit kleinem Durchmesser sind Schaftkonus, nutzbare Halslänge und dynamischer Rundlauf zu berücksichtigen. Schnittkräfte an Mikro-Werkzeugen verstärken Biegemomente und können zu vorzeitigem Bruch oder Maßabweichungen führen. Wählen Sie stets die kürzeste Länge, die das Werkstück nicht berührt, und stellen Sie sicher, dass der Rundlauf (TIR) an der Schneide unter drei Mikrometern liegt.
Der Zusammenhang zwischen Graphit-Schaftfräsergröße, Bearbeitungstiefe und Präzision
Bei der Bearbeitung tiefer Hohlräume sind Kompromisse zwischen Fräsreichweite und struktureller Steifigkeit unerlässlich. Das Durchdrehen eines Langnutfräsers in einer Aufspannung führt zu starkem Rattern, beschleunigtem Flankenverschleiß und sich verjüngenden Wänden. Wir empfehlen daher den Einsatz progressiver Fräserverlängerungen: Die obersten Schichten werden zunächst mit kurzen, starren Fräsern bearbeitet, bevor Fräser mit abgeschrägtem Hals für die Tiefenbearbeitung eingesetzt werden.
Die Geometrie Ihres Graphit-Schaftfräsers beeinflusst direkt die Schnitthaltigkeit, die Schwingungsfestigkeit und die Toleranzen der Endelektrode. Größere Werkzeuge weisen eine gute Maßstabilität auf, bergen aber das Risiko von Eckenausbrüchen, während kleinere Fräser eine hohe Drehzahlbalance und geringe Zustellungen erfordern. Bei Maßabweichungen an tiefen Konturen sollten Sie den Werkzeugüberhang und den Halsspielraum überprüfen, bevor Sie die Vorschubgeschwindigkeit als Ursache vermuten.
Wann benötigen Sie einen Hersteller von kundenspezifischen Graphit-Schaftfräsern in China?
Wir empfehlen Sonderanfertigungen von Werkzeugen nur selten von Anfang an. Standardfräser eignen sich für die meisten gängigen Graphitelektroden, offene Hohlräume und einfache Konturen. Eine Anpassung wird jedoch notwendig, wenn tiefe Rippen, dünne Wände und enge Radien die Katalogspezifikationen überschreiten. Wir haben einmal ein hartnäckiges Problem mit Kantenausbrüchen gelöst, bei dem kein Standardwerkzeug die erforderliche Reichweite ohne Verformung erzielen konnte.
Bei der Auswahl eines Herstellers von kundenspezifischen Graphit-Schaftfräsern in China sollte zunächst die Ursache für das Versagen von Standardwerkzeugen ermittelt werden. Liegt der Engpass lediglich in einer zu hohen Vorschubgeschwindigkeit, behebt ein kundenspezifischer Fräser das Problem nicht. Erfordert jedoch eine komplexe Elektrodengeometrie spezielle Halsfreistellungen oder nicht standardmäßige Eckradien, beseitigt ein speziell angefertigtes Werkzeug Vibrationen und stabilisiert Ihre gesamte Produktionslinie.
Situationen, in denen Standard-Graphitfräser die Bearbeitungsanforderungen nicht erfüllen
Standardwerkzeuge stoßen an ihre Grenzen, wenn tiefe Hohlräume mit großer Reichweite bearbeitet werden müssen, ohne die Querschnittssteifigkeit zu beeinträchtigen. Wir haben einmal einen Kunden geprüft, der verschiedene Standardfräser aus dem Katalog verwendete, um hohe Graphitrippen zu bearbeiten. Jedes Werkzeug rieb entweder mit dem Schaft an der Wand oder vibrierte übermäßig, was aufgrund des unpassenden Verhältnisses von Reichweite zu Durchmesser zu rauen Oberflächen und abgebrochenen Ecken führte.
Bei der Bestellung eines kundenspezifischen Graphitfräsers dokumentieren Sie bitte die genaue Graphitsorte, die Taschentiefen, die minimalen Eckradien und das aktuelle Werkzeugverschleißbild. Ein ingenieurtechnisch orientierter Hersteller analysiert die Ausfallursache, anstatt einfach eine Zeichnung zu kopieren. Diese Daten bestimmen die notwendigen Anpassungen an Kernkegel, Halsspiel, Spannutlänge und Schneidkantenprofil für eine zuverlässige Bearbeitung.
Kundenspezifische Geometrie und Maßanpassung von Graphit-Schaftfräsern
Die Entwicklung eines kundenspezifischen Werkzeugs erfordert weit mehr als nur die Verlängerung des Schafts. Bei einem Projekt für eine Tiefschlitzelektrode wünschte ein Kunde lediglich die Verlängerung eines vorhandenen Werkzeugs. Der zusätzliche Überstand führte jedoch zu verstärktem Rundlauf und verursachte Vibrationen. Wir haben das Werkzeug daher mit einer kurzen Nut, einem sich verjüngenden, verstärkten Hals und einem ausgewogenen Eckradius neu konstruiert, um die Kontur freizulegen und gleichzeitig die maximale Steifigkeit des Kerns zu erhalten.
Die kundenspezifische Geometrie von Graphit-Schaftfräsern optimiert die Schneidenrillen, Spiralwinkel, Stegdicke und Schneidkantenabschrägung für Ihre spezifische Graphitdichte. Bei empfindlichen Elektroden verhindern kleine Anpassungen des Schneidkeils ein Ausbrechen der Rippe beim Schlichten. Ein gut durchdachtes, kundenspezifisches Profil lässt sich mit minimalem Testaufwand und wenigen Programmänderungen nahtlos in Ihre bestehenden CNC-Parameter integrieren.
Wie man einen Hersteller von kundenspezifischen Graphit-Schaftfräsern in China auswählt
Das Schleifen eines Werkzeugs nach Druckvorlage ist einfach; die wahre Herausforderung liegt im Verständnis der Dynamik von Graphit bei hohen Geschwindigkeiten. Hält ein Hersteller zwar enge Schafttoleranzen ein, vernachlässigt aber die Kantenbearbeitung, die Auswahl des Substrats mit Mikrokornstruktur oder die Haftung der CVD-Diamanten, versagt das Werkzeug unter Belastung. Zuverlässige kundenspezifische Fertigung erfordert daher Unterstützung durch die Konstruktionsabteilung, präzises CNC-Schleifen und eine umfassende messtechnische Prüfung.
Um den richtigen Hersteller von kundenspezifischen Graphit-Schaftfräsern in China auszuwählen, sollten Sie dessen Partnerschaften im Bereich Diamantbeschichtung, optische Schneidkanteninspektion und die Reaktionsfähigkeit des Engineerings bewerten. Kann der Hersteller Ihren Werkzeugverschleiß analysieren und die Schneidengeometrie über mehrere Produktionsläufe hinweg optimieren? Ein zuverlässiger Werkzeugpartner optimiert kontinuierlich die Werkzeugstandzeit parallel zu Ihren sich weiterentwickelnden Bearbeitungsprozessen.
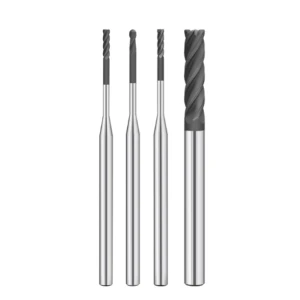
Wie vergleicht man Lieferanten von Graphitfräsern?
Sich bei der Auswahl von Lieferanten ausschließlich auf Angebote, Kataloge und Lieferzeiten zu verlassen, ist ein teurer Fehler. Wir haben einmal Fräser mit identischen Spezifikationen von zwei verschiedenen Herstellern in einer Großserie verglichen. Während die Testschnitte identische Ergebnisse lieferten, wiesen die Fräser des einen Herstellers nach längerem Einsatz einen schnellen Flankenverschleiß auf, während die des anderen ihre Formstabilität beibehielten.
Beim Vergleich von Anbietern für Graphitfräser sollten Sie nicht nur auf den Stückpreis achten. Eine gründliche Bewertung muss die Substratkonsistenz, Schleiftoleranzen, Haftung der Beschichtung und den technischen Support bei der Fehlerbehebung umfassen. Für die kontinuierliche Elektrodenbearbeitung ist die Fähigkeit eines Anbieters, über mehrere Chargen hinweg eine gleichbleibende Werkzeugstandzeit zu gewährleisten, entscheidend für die Rentabilität Ihrer Fertigung.
Wie man die Produktleistung eines Lieferanten von Graphitfräsern bewertet
Wir prüfen, ob ein Anbieter eine anwendungsspezifische Werkzeugmatrix anstelle eines generischen Produktkatalogs bereitstellt. Hoher Materialabtrag an Graphitblöcken erfordert eine hohe Kernsteifigkeit und offene Schneiden, während für die Schlichtbearbeitung extrem geringer Rundlauf und eine extrem lange Schnitthaltigkeit unerlässlich sind. Bietet ein Anbieter nur einen einzigen Universalfräser für alle Bearbeitungsvorgänge an, sind seine langfristigen Kapazitäten unzureichend.
Prüfen Sie, ob der Lieferant umfassende Durchmesser, Reichweite-zu-Tiefen-Verhältnisse und CVD-Diamantbeschichtungen für spezifische Graphitsorten anbietet. Bei engen Rippen, tiefen Kavitäten und Mikroradien sollten Sie seine praktische Ingenieurskompetenz testen. Legen Sie eine komplexe Werkstückzeichnung vor und bewerten Sie seine Empfehlungen; praxisorientierte Anwendungstechnik ist aussagekräftiger als ein umfangreicher Katalog.
Fertigungs- und Qualitätskontrollkapazitäten von Lieferanten von Graphitfräsern
Chargenabweichungen gehören zu den häufigsten Problemen bei CNC-Werkzeugen. Wir haben einmal einen Kunden geprüft, dessen erste Werkzeugcharge einwandfrei lief, während die Nachbestellung unregelmäßigen Werkzeugverschleiß und Maßabweichungen aufwies. Lasermesstechnik deckte subtile Abweichungen im Rundlauf, der Schneidkantenrauheit und der Haftung der Beschichtung auf, die die Stabilität beim Hochgeschwindigkeitsfräsen beeinträchtigten.
Erkundigen Sie sich direkt bei den Lieferanten von Graphitfräsern nach deren Qualitätskontrollprotokollen. Prüfen Sie neben der Überprüfung des Außendurchmessers deren Standards für die Korngrößenverteilung des Hartmetalls, den Rundlauf (TIR) und die Schneidkantenhomogenität. Fragen Sie bei diamantbeschichteten Werkzeugen nach, wie die Haftung an der Grenzfläche und die Schichtdicke überprüft werden, um eine gleichbleibende Werkzeugstandzeit in jeder Produktionscharge zu gewährleisten.
Wie man die technischen Supportfähigkeiten eines Lieferanten für die Graphitbearbeitung beurteilt
Werkzeugausfälle an der Maschine sind häufig auf ungeeignete Prozessparameter und nicht auf defekte Schneidwerkzeuge zurückzuführen. Ein Kunde stellte einmal eine Maßausweitung an den fertigen Elektroden fest und vermutete zunächst defekte Schneidwerkzeuge. Durch die Analyse der Schnittzyklen, des Vorschubs pro Zahn und der Spindelbelastungen fanden wir eine übermäßige Werkzeugdurchbiegung beim Schlichten; die Anpassung der Zustellungsparameter behob das Problem umgehend.
Ein kompetenter Lieferant muss die Ursachen an der Spindel beheben, anstatt einfach nur Ersatzwerkzeuge zu verkaufen. Teilen Sie uns Ihre Graphitsorte, Schnittgeschwindigkeiten, Vorschübe, Fotos vom Werkzeugverschleiß und die Bedingungen der Staubabsaugung mit, um die technischen Supportleistungen des Lieferanten zu testen. Ein echter Fertigungspartner analysiert die Verschleißmechanismen und optimiert Ihre Bearbeitungsstrategie, um die Gesamtproduktivität zu maximieren.
Wie wählt man einen Lieferanten für Graphitfräser aus?
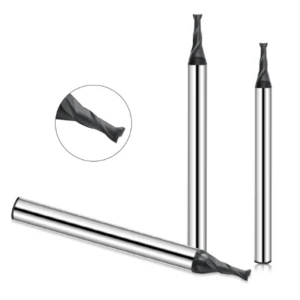
Die Auswahl eines Werkzeugpartners ist eine technische Abstimmung, kein reiner Kaufvorgang. Viele Maschinenbaubetriebe tappen in die Falle, Werkzeuge anhand von Preislisten und Mustertests zu bestellen, was in der Serienfertigung zu Maßabweichungen und Ausschuss führt. Die Bewertung eines Anbieters erfordert, dass Schneidwerkzeuggeometrie, Kernsteifigkeit und Diamantbeschichtungshaftung exakt auf Ihre spezifischen Graphitsorten und Bearbeitungsstufen abgestimmt sind.
Um eine zuverlässige Lieferkette aufzubauen, sollten Sie Ihre Lieferanten anhand Ihrer realen Spindelbedingungen überprüfen. Welche Korngröße bearbeiten Sie? Werden Engpässe im Zyklus durch das Grobschruppen oder die Bearbeitung empfindlicher Elektroden verursacht? Ein qualifizierter Lieferant von Graphitfräsern analysiert Ihre Verschleißmechanismen und die Staubabsaugung, anstatt einfach nur auf Standard-Katalogteilenummern zu verweisen.
Auswahl eines Lieferanten basierend auf Graphitqualität und Bearbeitungsanwendung
Bei der Elektrodenherstellung variiert das Werkzeugverschleißmuster je nach Material erheblich. Hochdichter, feinkörniger isotroper Graphit weist im Vergleich zu gröberen Sorten eine intensive abrasive Reibung auf, was zu Mikrorissen an ungestützten Schneidkanten führt. Geben Sie potenziellen Lieferanten Ihre Materialdichte, Shore-Härte und Rippenprofile an, um zu prüfen, ob sie spezifische Schneidwerkzeuggeometrien anfertigen, anstatt Standardwerkzeuge zu verwenden.
Bei hohem Materialabtrag sollten Sie darauf achten, dass die Schruppfräser verstärkte Schneidkeile und offene Spankammern aufweisen, um Staubansammlungen zu vermeiden. Für filigrane EDM-Rippen sollten Sie die Werkzeuge mit kleinem Durchmesser hinsichtlich Rundlaufgenauigkeit, ausgeglichenen Freiwinkeln und engen Ecktoleranzen prüfen. Ein erfahrener Lieferant von Graphitfräsern weiß, dass es keinen Universalfräser für alle Graphitanwendungen gibt.
Auswahl eines Lieferanten basierend auf der Qualität der Graphitfräser und der Werkzeugstandzeit
Die Werkzeugleistung sollte niemals anhand der ersten beiden Teile eines Testschnitts beurteilt werden. Häufig beobachten wir, dass unbeschichtete oder schlecht beschichtete Werkzeuge anfangs sauber schneiden, aber innerhalb einer Stunde durch abrasiven Flankenverschleiß scharfe Kanten verlieren. Bei der Prüfung von Hochgeschwindigkeitsspindeln müssen Maßstabilität, Kantenausbrüche und Oberflächenrauheit über Dutzende aufeinanderfolgender Teile hinweg erfasst werden.
Bei der Beurteilung der Qualität von Graphitfräsern sind die Wiederholgenauigkeit von Charge zu Charge und die vorhersehbare Werkzeugstandzeit entscheidend. Führen Sie einen kontrollierten Versuch mit konstanten Drehzahlen, Vorschüben und Zustellungen durch, um Ihre tatsächlichen Kosten pro Teil und die Spindelverfügbarkeit zu berechnen. Ein hochwertiger, diamantbeschichteter Fräser, der die Maßtoleranzen über den gesamten Produktionszyklus hinweg einhält, bietet einen deutlich höheren Mehrwert als kostengünstige Werkzeuge, die ständige Offset-Anpassungen erfordern.
Auswahl eines Lieferanten anhand von Anpassungsmöglichkeiten, OEM-Fähigkeiten und technischem Support
Standardwerkzeuge aus dem Katalog bearbeiten einfache offene Taschen und Außenkonturen sauber. Tiefe Kavitäten, hohe Rippen und Mikroradien führen jedoch häufig zu übermäßigem Überstand und Rattern. Wenn Standardwerkzeuge nicht mehr ausreichen, sollte ein kompetenter Lieferant maßgefertigte Graphit-Schaftfräser mit optimierten Halsabschrägungen, kurzen Schneidenlängen und steifen Kernübergängen liefern.
Eine langfristige Partnerschaft im Werkzeugbau erfordert bewährte OEM-Fertigungsstandards, präzises CNC-Mehrachsenschleifen und reaktionsschnellen technischen Support. Testen Sie das technische Team anhand der Konstruktionszeichnung Ihrer anspruchsvollsten Elektrode. Wenn es Ihnen Vorschübe, Drehzahlen und kundenspezifische Schneidengeometrien empfehlen kann, die Durchbiegung und Ausbrüche an der Schneidkante verhindern, haben Sie den richtigen Lieferanten für Graphitfräser für Ihre Werkstatt gefunden.
Häufig gestellte Fragen: Lieferanten von Graphitfräsern
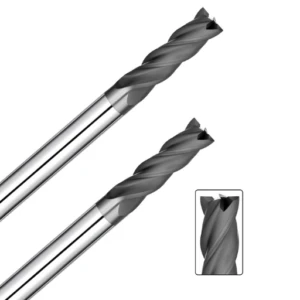
Bei der Erstellung einer Angebotsanfrage fragen erfahrene Zerspanungsmechaniker selten nur nach der Lagerverfügbarkeit. Sie prüfen die technische Expertise, die Wiederholgenauigkeit der Chargen, die Spindelstandzeit und die Möglichkeiten zur kundenspezifischen Anfertigung. Die Bewertung potenzieller Werkzeugpartner anhand realer Werkstattbedingungen gewährleistet gleichbleibende Produktionsergebnisse.
Die folgenden praktischen Fragen befassen sich mit den zentralen technischen Herausforderungen in der Elektrodenfertigung. Nutzen Sie diesen Leitfaden, um den passenden Anbieter von Graphitfräsern für Ihre spezifischen Graphitsorten, Teiletoleranzen und Hochgeschwindigkeits-CNC-Bearbeitungsstrategien zu finden.
Welcher ist der beste Lieferant von Graphitfräsern?
Es gibt keinen allgemeingültigen „besten“ Lieferanten, ohne die spezifischen Spindeldrehzahlen und Graphitsorten Ihrer Maschine zu berücksichtigen. Bei der Auswahl eines Lieferanten für Graphitfräser sollten Sie die Qualität des Hartmetall-Mikrokorns, die Haftung der CVD-Diamantbeschichtung, die Rundlaufgenauigkeit des Schleifens und den technischen Support prüfen.
Für die kontinuierliche Elektrodenproduktion sollten Sie Lieferanten bevorzugen, die eine gleichbleibende Qualität von Charge zu Charge und eine vorhersehbare Standzeit der Schneide garantieren. Fordern Sie Daten zur Werkzeugstandzeitvalidierung aus realen Schneidversuchen an, anstatt Katalogpreise zu vergleichen. Zuverlässige Dimensionsstabilität über die gesamte Produktionsmenge hinweg sichert Ihre Gewinnmargen.
Welcher Fräser eignet sich am besten für die Graphitbearbeitung?
Ein einzelner Fräser kann die Bearbeitung großer Materialmengen und die hochpräzise Endbearbeitung nicht gleichermaßen effizient bewältigen. Die Auswahl des optimalen Fräsers für die Graphitbearbeitung erfordert die Analyse von Korngröße, Taschentiefe, Rippenstrukturen und den geforderten Oberflächengüten.
Für grobes Abtragen von Material verwenden Sie starre Schruppfräser mit offenen Spannuten für schnellen Staubabtransport und verstärkten Schneidkeilen. Für die Feinbearbeitung von EDM-Elektroden wählen Sie spezielle diamantbeschichtete Werkzeuge mit engen Radiustoleranzen und geringem Rundlauf, um scharfe Werkstückdetails zu erhalten.
Ist ein diamantbeschichteter Graphitfräser besser als ein unbeschichteter Fräser?
CVD-Diamantbeschichtungen bieten eine unübertroffene Verschleißfestigkeit gegenüber dichten Graphitpartikeln. Bei der Bewertung eines diamantbeschichteten Graphitfräsers im Vergleich zu unbeschichtetem Hartmetall sollten die Gesamtstandzeit, die Maßabweichungen und die Kosten pro Werkstück und nicht der Anschaffungspreis berücksichtigt werden.
Unbeschichtete Hartmetallwerkzeuge mit Mikrokornstruktur eignen sich gut für Einzelprototypen, weichen Kohlenstoff oder geringen Materialabtrag. Für die Serienfertigung, enge Funkenstrecken und feinkörnigen isotropen Graphit reduzieren jedoch diamantbeschichtete Fräser die Werkzeugwechsel deutlich und verhindern Ausschuss.
Wie wähle ich die richtige Größe für einen Graphit-Schaftfräser?
Beginnen Sie mit der Bestimmung des kleinsten Innenradius, der Taschentiefe und der Rippenstärke auf Ihrer Bauteilzeichnung. Achten Sie bei der Wahl des Graphit-Schaftfräsers darauf, dass der Durchmesser auch enge Bereiche erreicht und gleichzeitig die Schneidenlänge und der Überhang so kurz wie möglich sind, um Rattern zu vermeiden.
Wir empfehlen, entlang des Werkzeugwegs abgestufte Werkzeugdurchmesser zu verwenden. Setzen Sie größere, starre Schaftfräser ein, um grobes Material effizient abzutragen, und verwenden Sie anschließend Mikro-Fräser ausschließlich für die Bearbeitung schmaler Nuten, enger Radien und filigraner 3D-Konturen.
Kann ein Hersteller von Graphit-Schaftfräsern auch kundenspezifische Werkzeuge liefern?
Ja, namhafte Werkzeughersteller fertigen häufig Sonderwerkzeuge an, wenn Standardfräser versagen. Wenn Sie sich an einen Hersteller von Graphit-Schaftfräsern wenden, geben Sie bitte Ihre Teilezeichnungen, die Graphitsorte, die Taschentiefen und Fotos des aktuellen Werkzeugverschleißes an.
Erfahrene Hersteller passen Kernverjüngung, Halsaussparungen, Schneidenanzahl und Schneidkantenabschrägung exakt an Ihre spezifische Elektrodengeometrie an. Ein präzise konstruierter Spezialfräser verhindert Werkzeugdurchbiegungen in tiefen Kavitäten, stabilisiert die Schnittkräfte und lässt sich nahtlos in Ihre bestehenden CNC-Programme integrieren.






