


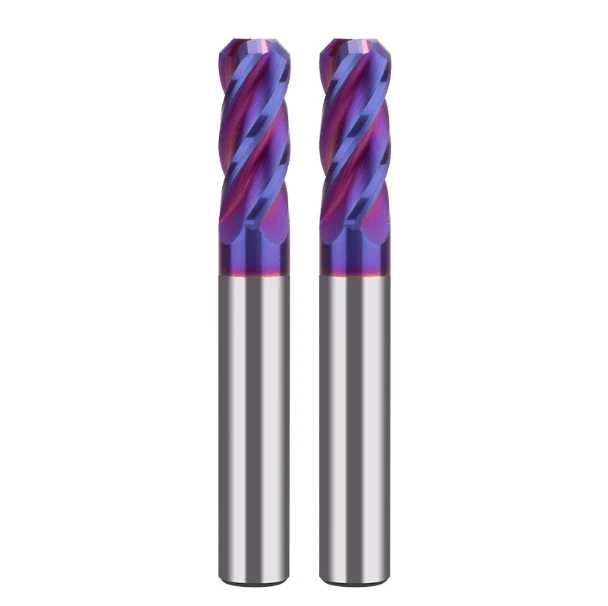
Fasenfräser sind unverzichtbare Werkzeuge in der CNC-Bearbeitung und werden hauptsächlich zum Anfasen und Entgraten von Werkstückkanten eingesetzt. Die Wahl des richtigen Fasenfräsers gewährleistet Bearbeitungsgenauigkeit und verbessert die Oberflächenqualität der bearbeiteten Teile deutlich. Je nach Anwendung lassen sich Fasenfräser in Schrupp-, Schlicht- und Schlichtfräser einteilen. Schruppfräser eignen sich ideal zum schnellen Entfernen überschüssigen Materials, während Schlichtfräser für präzise und hochwertige Fasenkanten sorgen.
Die richtige Auswahl des Fasenfräsers ist entscheidend für eine längere Werkzeugstandzeit, eine verbesserte Schneidleistung und eine gleichbleibende Bearbeitungsleistung. Bei der Werkzeugauswahl sollten Ingenieure die Härte des Werkstückmaterials, den Fasenwinkel, die Bearbeitungstiefe und die Schnittparameter – einschließlich Schnittgeschwindigkeit, Vorschub und Schnitttiefe – berücksichtigen. Darüber hinaus wirken sich die Wahl des Werkzeugmaterials und die Beschichtungstechnologie direkt auf die Oberflächengüte aus. Hochleistungsbeschichtungen reduzieren Reibung und Werkzeugverschleiß und sorgen so für glattere Fasenoberflächen.
Die Wahl eines zuverlässigen Herstellers von Fasenfräsern beeinflusst maßgeblich die Bearbeitungsergebnisse und die Produktionsstabilität. Renommierte Hersteller bieten eine breite Palette an Fasenfräsern für unterschiedlichste Präzisionsanforderungen und Bearbeitungsumgebungen. Durch die Optimierung der Werkzeugauswahl und der Bearbeitungsprozesse können Unternehmen die Oberflächenqualität ihrer Bauteile verbessern und gleichzeitig Nacharbeit und Produktionskosten reduzieren.
Was ist ein Fasenfräser?
Ein Fasenfräser ist ein Schneidwerkzeug, das speziell zum Erzeugen von Fasenkanten an Werkstücken entwickelt wurde. Er wird häufig in CNC-Fräs- und Bearbeitungsvorgängen eingesetzt, um Grate zu entfernen, die Kantenqualität zu verbessern und die Montagegenauigkeit zu erhöhen. Fasenfräser tragen nicht nur zur Ästhetik bei, sondern tragen auch zur Reduzierung von Spannungskonzentrationen und zur Verbesserung der Teilefunktionalität bei. Die Wahl hochwertiger Fasenfräser gewährleistet Bearbeitungsstabilität und verlängert die Werkzeuglebensdauer.
Definition und Grundfunktionen eines Fasenfräsers
Fasenfräser erfüllen mehrere wesentliche Funktionen:
-
Entfernen Sie präzises Material von den Kanten des Werkstücks, um gleichmäßige Fasenwinkel zu erzielen.
-
Verbessern Sie die Oberflächenbeschaffenheit, indem Sie Grate und raue Kanten minimieren.
-
Unterstützt die Bearbeitung verschiedener Materialien, einschließlich Stahl, Aluminium, Kupfer und Hartmetall.
-
Verbessern Sie die Passgenauigkeit der Teilebaugruppe und reduzieren Sie Spannungskonzentrationen.
Fasenfräser können nach Schneidenanzahl, Werkzeugmaterial und Anwendungszweck kategorisiert werden, darunter Schlicht-Fasenfräser für die hochwertige Bearbeitung und Schrupp-Fasenfräser für den effizienten Materialabtrag.
Die Rolle von Fasenfräsern bei der CNC-Bearbeitung
In der CNC-Bearbeitung verbessern Fasenfräser die Oberflächenqualität und steigern die Produktionseffizienz. Durch die Auswahl des richtigen Fräsers und die Optimierung der Schnittparameter – wie Schnittgeschwindigkeit, Vorschub und Schnitttiefe – erzielen Ingenieure stabile Fasen und minimieren Grate, Absplitterungen und Oberflächenrauheit. Fasenfräser finden breite Anwendung im Formen- und Werkzeugbau, der mechanischen Bauteilbearbeitung und der Herstellung von Teilen für die Luft- und Raumfahrt, wo präzises Fasen die Produktqualität und -zuverlässigkeit deutlich verbessert.
Empfohlene Hersteller von gängigen Fasenfräsern
Die Wahl eines zuverlässigen Herstellers von Fasenfräsern ist für CNC-Werkstätten unerlässlich. Führende Hersteller bieten eine breite Palette an Fasenfräsern, darunter Schlicht- und Schruppwerkzeuge, und fertigen unter Umständen auch kundenspezifische Werkzeuge für spezielle Bearbeitungsanforderungen. Die verschiedenen Marken unterscheiden sich hinsichtlich Werkzeugmaterial, Beschichtungstechnologie und Fertigungspräzision. Die Wahl des richtigen Herstellers gewährleistet Bearbeitungsgenauigkeit, verlängert die Werkzeugstandzeit und senkt die Produktionskosten.
Arten von Fasenfräsern
Fasenfräser werden nach Bearbeitungsanforderungen, Anzahl der Schneiden und Fräsergeometrie klassifiziert. Unterschiedliche Typen beeinflussen Schnittleistung, Bearbeitungseffizienz und Oberflächengüte. Das Verständnis dieser Typen hilft Ingenieuren bei der Auswahl des geeigneten Fräsers, der Optimierung der Schnittparameter, der Verbesserung der Produktivität und der Verlängerung der Werkzeuglebensdauer.
Schlichtfasenfräser
Schlichtfasenfräser sind für hochwertige Fasenkanten konzipiert. Sie zeichnen sich durch fein geschliffene Schneidkanten und stabile Schnittkräfte aus und eignen sich daher ideal für Präzisionsteile, Formen, Luft- und Raumfahrtkomponenten sowie hochpräzise mechanische Teile. Der Einsatz eines Schlichtfasenfräsers reduziert Grate und Werkzeugspuren, sorgt für gleichmäßige Fasenwinkel und verbessert die Montagegenauigkeit. In Kombination mit Hochleistungsbeschichtungen und optimierten Schnittparametern verlängert sich die Werkzeugstandzeit und die Bearbeitungskosten werden reduziert.
Schrupp-Fasenfräser
Schrupp-Fasenfräser entfernen überschüssiges Material schnell und verbessern so die Faseneffizienz. Diese Fräser sind verschleißfester und können höhere Schnittlasten bewältigen. Schruppfräser werden typischerweise früh im Fasenprozess eingesetzt, gefolgt von Schlichtfräsern, um hochwertige Fasen zu erzielen. Sie eignen sich für Stahl, Aluminium, Hartmetall und andere häufig bearbeitete Materialien.
Vergleich von mehrschneidigen und einschneidigen Fasenfräsern
Fasenfräser können ein- oder mehrschneidig sein:
-
Mehrschneidige Fräser : Bieten eine höhere Schnittleistung, eignen sich für die Serienfertigung, erfordern jedoch präzise Schnittparameter und eine hohe Maschinensteifigkeit.
-
Einschneidige Fräser : Erzeugen geringere Schnittkräfte, ideal für die Präzisionsbearbeitung und dünnwandige Teile, und liefern eine hervorragende Oberflächengüte.
Durch die Auswahl der geeigneten Nutenzahl wird ein Gleichgewicht zwischen Effizienz und Fasenqualität hergestellt, wodurch sowohl Produktionsstabilität als auch Teilegenauigkeit gewährleistet werden.
Anwendungsszenarien für verschiedene Materialien
Werkzeugmaterial und Beschichtung haben einen erheblichen Einfluss auf die Anfasleistung:
-
HSS-Fräser : Geeignet für Weichmetalle und nichtmetallische Werkstoffe, kostengünstig bei der Bearbeitung kleiner bis mittlerer Stückzahlen.
-
Hartmetallfräser : Sehr verschleißfest, ideal für hochharte Werkstoffe und hohe Schnittgeschwindigkeiten.
-
Beschichtete Schneidwerkzeuge : Sie reduzieren die Reibung, verbessern die Oberflächengüte und die Werkzeugstandzeit und eignen sich für Präzisions- oder anspruchsvolle Anwendungen.
Die Wahl des richtigen Materials und der richtigen Beschichtung auf Grundlage der Härte, des Fasenwinkels und der Tiefe des Werkstücks verbessert die Effizienz, die Oberflächenqualität und die Lebensdauer des Werkzeugs.
So wählen Sie den richtigen Fasenfräser
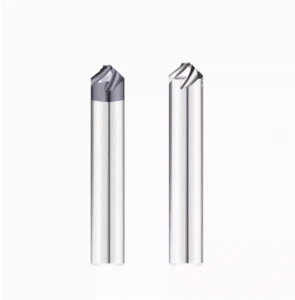
Die Auswahl des richtigen Fasenfräsers ist entscheidend für die CNC-Effizienz, die Oberflächenqualität und die Werkzeuglebensdauer. Berücksichtigen Sie Werkstückmaterial, Fasenwinkel, Bearbeitungspräzision, Werkzeugmaterial, Anzahl der Nuten, Beschichtung, Schnittparameter und Bearbeitungsumgebung.
Auswahl der Werkzeuge anhand des Werkstückmaterials
-
Weiche Metalle (Aluminium, Kupfer) : HSS- oder Hartmetallfräser bei mäßigen Schnittgeschwindigkeiten.
-
Mittelharte Metalle (Kohlenstoffstahl, Edelstahl) : Hartmetall- oder beschichtete Schneidwerkzeuge für bessere Verschleißfestigkeit.
-
Hochharte Metalle (Titanlegierung, Werkzeugstahl) : Hochleistungsfähige beschichtete Hartmetallwerkzeuge für Stabilität unter hohen Schnittbelastungen.
Durch die materialgerechte Auswahl werden Grate, Absplitterungen und Werkzeugverschleiß reduziert.
Auswahl der Werkzeuge nach Genauigkeit und Oberflächenqualität
-
Hochpräzisionsteile : Verwenden Sie Schlichtfasenfräser für optimale Fasen.
-
Teile mit Standardpräzision : Beginnen Sie mit Schruppfräsern und verwenden Sie anschließend Schlichtfräser, um die Oberflächengüte zu verbessern.
Durch die Optimierung von Beschichtung, Nuten und Schnittparametern wird außerdem die Nacharbeit minimiert.
Berücksichtigung der Werkzeuglebensdauer und der Schneidleistung
Standzeit und Effizienz wirken sich direkt auf die Produktionskosten aus. Hartmetall- oder beschichtete Fasenfräser bleiben auch bei hoher Belastung stabil. Mehrschneidenfräser verbessern die Volumeneffizienz; Einschneidenfräser sorgen für glattere Oberflächen bei Präzisionsteilen.
Häufige Auswahlfehler und wie man sie vermeidet
-
Ignorieren der Materialhärte → übermäßiger Verschleiß oder Defekte.
-
Genauigkeitsanforderungen überspringen → Schruppfräser für Präzision verwendet → Oberflächenrauheit.
-
Vernachlässigung der Schnittparameter → Grate oder Ausbrüche auch bei guten Werkzeugen.
-
Nicht passende Werkzeugbeschichtung/Material → verringerte Verschleißfestigkeit, schlechte Oberflächengüte.
Vermeidung: Passen Sie den Werkzeugtyp an Material, Fasenwinkel und Bearbeitungsgenauigkeit an. Verwenden Sie geeignete Schnittparameter und Beschichtungen für stabiles und effizientes Fasen.
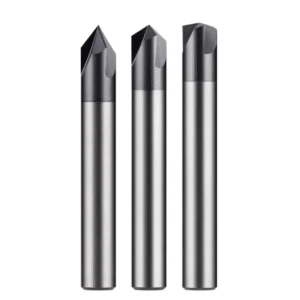
Wie Fasenfräser die Oberflächenqualität verbessern
In der CNC-Bearbeitung werden Fasenfräser nicht nur zum Erzeugen präziser Fasen an Werkstückkanten eingesetzt, sondern tragen auch entscheidend zur Verbesserung der Oberflächenqualität bei. Das Erreichen einer hochwertigen Oberflächenbeschaffenheit hängt von der Geometrie des Fräsers, den Schnittparametern, dem Werkzeugtyp und der Beschichtungstechnologie ab. Das Verständnis der Auswirkungen von Fasenfräsern auf die bearbeitete Oberfläche ist für die Herstellung hochpräziser, hochwertiger Teile unerlässlich. Durch die Auswahl des geeigneten Schlicht- oder Schrupp-Fasenfräsers und die Optimierung der Schnittstrategie können Ingenieure Grate, Werkzeugspuren und Oberflächenrauheiten minimieren und gleichzeitig die Bearbeitungseffizienz aufrechterhalten.
Der Einfluss der Schneidkantenform auf die abgeschrägte Oberfläche
Form und Geometrie der Schneidkante eines Fasenfräsers haben direkten Einfluss auf Schnittkräfte, Spanbildung und Oberflächengüte.
-
Scharfe Schneidkanten mit optimierten Schnittwinkeln reduzieren Vibrationen und Ausbrüche und erzeugen glatte, gleichmäßige Fasenkanten.
-
Die Optimierung der Werkzeuggeometrie – einschließlich Spanwinkel, Freiwinkel, Spiralwinkel und Anzahl der Schneidkanten – beeinflusst den Spanabtransport, die Schnittstabilität und die Oberflächenqualität.
-
Mehrschneidige vs. einschneidige Ausführungen : Mehrschneidige Fasenfräser eignen sich für einen hocheffizienten Materialabtrag, während einschneidige Fräser sich durch präzises Fasen und eine überlegene Oberflächenbehandlung auszeichnen.
Richtig gestaltete Schneidkanten tragen dazu bei, die Lebensdauer des Werkzeugs zu verlängern und stabile, qualitativ hochwertige Fasen bei unterschiedlichen Materialien und Bearbeitungsbedingungen sicherzustellen.
Techniken zur Optimierung der Schnittparameter
Um mit Fasenfräsern eine hervorragende Oberflächengüte zu erzielen, ist die Optimierung der Schnittparameter entscheidend:
-
Schnittgeschwindigkeit : Zu langsame Schnittgeschwindigkeit erhöht den Werkzeugverschleiß, während zu hohe Schnittgeschwindigkeit zu Wärmeentwicklung, Oberflächenverbrennungen oder Vibrationen führen kann.
-
Vorschubgeschwindigkeit : Ein mäßiger Vorschub gewährleistet eine glatte Fasenoberfläche; ein zu hoher Vorschub kann Grate und Werkzeugspuren verursachen.
-
Schnitttiefe : Die richtige Schnitttiefe reduziert die Schnittbelastung, stabilisiert die Bearbeitung und verhindert Kantenverformungen.
Ingenieure optimieren die Schnittparameter normalerweise anhand des Werkstückmaterials, des Fasenwinkels und des Werkzeugtyps. Dabei verwenden sie häufig Experimente oder Werkzeughandbücher, um Effizienz und Oberflächenqualität ins Gleichgewicht zu bringen.
Unterschiede in den Oberflächenergebnissen zwischen Schlicht- und Schruppfasenfräsern
Die Oberflächenqualität variiert erheblich zwischen Schrupp- und Schlichtfasenfräsern:
-
Schrupp-Fasenfräser sind auf schnellen Materialabtrag ausgelegt und erzeugen eine mäßige Oberflächengüte, die für frühe Bearbeitungsstadien geeignet ist.
-
Für die finale Fasenbearbeitung werden Schlichtfasenfräser eingesetzt, um eine hervorragende Oberflächenglätte, gleichmäßige Winkel und minimale Grate oder Werkzeugspuren zu erzielen.
Durch die Kombination von Schrupp- und Schlichtfräsern in einem strukturierten Bearbeitungsprozess wird eine optimale Oberflächenqualität bei gleichzeitig hoher Produktivität gewährleistet.
Der Einfluss von Werkzeugbeschichtungen und -materialien auf die Oberflächenqualität
Werkzeugmaterial und Beschichtungstechnologie haben direkten Einfluss auf die Anfasleistung und die Oberflächengüte:
-
Hartmetallschneidplatten : Sehr verschleißfest, ideal für Materialien mit hoher Härte und Anwendungen mit hohen Schnittgeschwindigkeiten.
-
Beschichtete Schneidwerkzeuge : Reduzieren Reibung und Schnitttemperatur, verbessern die Oberflächenglätte und verlängern die Werkzeugstandzeit.
-
HSS-Fräser : Geeignet für Weichmetalle und nichtmetallische Werkstoffe, bieten niedrige Kosten, jedoch eine geringere Verschleißfestigkeit.
Die Auswahl des geeigneten Fasenfräsers sowie der richtigen Beschichtung und Materialkombination ist entscheidend für die Erzielung präziser Fasen mit hervorragender Oberflächenqualität.
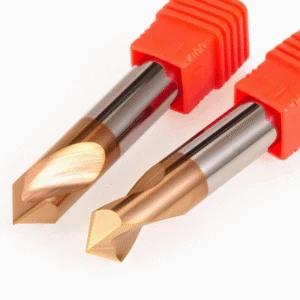
Verwendung und Wartung von Fasenfräsern
Selbst beim Einsatz von Hochleistungs-Fasenfräsern können unsachgemäße Anwendung und Wartung zu verminderter Effizienz, minderwertiger Oberflächengüte und verkürzter Werkzeugstandzeit führen. Das Verständnis der richtigen Installation, der Schneidstrategien, der Verschleißprävention und der Lösungen für häufige Probleme ist entscheidend für die Aufrechterhaltung der Prozessstabilität und die Senkung der Produktionskosten bei CNC-Fasenbearbeitungen.
Richtige Installation und Klemmmethoden
Der Einbau und die Spannung von Fasenfräsern wirken sich direkt auf die Schnittgenauigkeit und Oberflächengüte aus:
-
Das Werkzeug muss koaxial zum Werkzeughalter sein, um Exzentrizität zu vermeiden, die zu Vibrationen oder ungleichmäßiger Anfasung führen kann.
-
Hochpräzise Werkzeughalter und Spannzangen reduzieren den Werkzeugrundlauf und verbessern die Prozessstabilität.
-
Achten Sie auf die Länge und den Überhang des Werkzeugs. Ein übermäßiger Überhang kann zu Durchbiegungen oder Vibrationen führen.
Die richtige Installation und Klemmung sind für das Erreichen präziser Fasen und eine längere Lebensdauer des Fräsers von entscheidender Bedeutung.
Schneidflüssigkeits- und Kühlstrategie
Effektive Schneidflüssigkeits- und Kühlstrategien reduzieren Werkzeugtemperatur, Reibung und Verschleiß:
-
Bei der Feinbearbeitung von Fasenfräsern verbessert ein moderater Einsatz von Kühlschmierstoff die Oberflächengüte, verhindert Gratbildung und minimiert thermische Verformungen.
-
Bei Schrupp-Fasenfräsern reduziert Kühlmittel den Verschleiß und verbessert die Schnittleistung unter hoher Belastung.
-
Für schwer zu bearbeitende Materialien wie Titanlegierungen oder hochharte Stähle werden Hochdruck- oder Spezialkühlmittel empfohlen, um die Bearbeitungsstabilität aufrechtzuerhalten.
Durch die Optimierung der Flüssigkeits- und Kühlstrategien wird ein Gleichgewicht zwischen Effizienz und Oberflächenqualität gewährleistet.
Techniken zur Vermeidung von Werkzeugverschleiß und zur Verlängerung der Lebensdauer
Der Werkzeugverschleiß wirkt sich direkt auf die Bearbeitungsqualität und die Kosten aus:
-
Überprüfen Sie die Schneidkanten regelmäßig und ersetzen Sie abgenutzte oder abgebrochene Werkzeuge umgehend.
-
Wählen Sie je nach Werkstück geeignete Werkzeugmaterialien und Beschichtungen aus, um den Verschleiß zu reduzieren.
-
Optimieren Sie die Schnittparameter (Geschwindigkeit, Vorschub, Schnitttiefe), um die Schnittbelastung zu verringern.
-
Durch die Kombination eines Schlicht-Fasenfräsers mit einem Schrupp-Fasenfräser kann der Verschleiß des Schlichtwerkzeugs verringert werden.
Diese Maßnahmen verlängern die Werkzeuglebensdauer und erhalten die Oberflächenqualität.
Häufige Bearbeitungsprobleme und -lösungen
Typische Probleme beim Anfasen sind Grate, Werkzeugspuren, ungleichmäßige Fasen und Absplitterungen:
-
Grate: Optimieren Sie die Schnittparameter, verwenden Sie Schlichtfräser und ziehen Sie beschichtete Werkzeuge in Betracht.
-
Werkzeugspuren/Oberflächenrauheit: Werkzeugverschleiß überwachen, Vorschub und Schnittgeschwindigkeit anpassen.
-
Ungleichmäßige Fasen/Maßfehler: Achten Sie auf eine korrekte Werkzeuginstallation und -einspannung.
-
Werkzeugausbrüche: Wählen Sie Hartmetall- oder beschichtete Schneidwerkzeuge, die für das Material geeignet sind, um die Schnittkräfte zu kontrollieren.
Eine Kombination aus der richtigen Werkzeugauswahl, Parameteroptimierung und Wartungsstrategie verhindert effektiv Probleme und verbessert die Fasenstabilität.
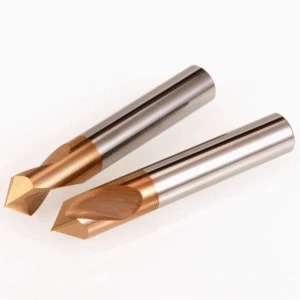
Fasenfräser Anwendungsbeispiele in der Industrie
Fasenfräser sind in der hochpräzisen Fertigungsindustrie unverzichtbar. Die richtige Werkzeugauswahl – einschließlich Schlicht- und Schruppfasenfräsern –, das richtige Werkzeugmaterial und optimierte Schnittparameter ermöglichen effizientes, hochwertiges Fasen bei reduzierter Nacharbeit und längerer Werkzeugstandzeit. Wichtige Branchenbeispiele sind:
Fasenanwendungen bei der Bearbeitung von Autoteilen
Fasen werden häufig bei Zahnrädern, Lagersitzen, Getriebekomponenten und Motorteilen angewendet. Der Einsatz eines Schlichtfasenfräsers sorgt für gleichmäßige Fasenmaße und glatte Oberflächen und reduziert so Montagereibung und Spannungskonzentration. Schruppfasenfräser entfernen überschüssiges Material schnell und steigern so die Effizienz. Durch die Kombination dieser Fräser werden hochwertige Fasen und verkürzte Zykluszeiten erzielt.
Anfasen im Formenbau
Der Formenbau erfordert extrem hohe Fasengenauigkeit und Oberflächengüte. Schlicht-Fasenfräser entfernen Grate und erzeugen glatte Fasen. So werden Montageprobleme und Beschädigungen an Formteilen vermieden. Leistungsstarke beschichtete Fräser verlängern die Werkzeugstandzeit bei der Bearbeitung von Formenstahl, erhalten die Oberflächengüte und reduzieren Nacharbeit. Die richtige Werkzeugauswahl und optimierte Schnittparameter sind für eine stabile und effiziente Formenproduktion unerlässlich.
Beispiele für das Anfasen von Teilen für die Luft- und Raumfahrt
Luft- und Raumfahrtkomponenten bestehen häufig aus hochharten und hochfesten Materialien wie Titanlegierungen oder Nickelbasislegierungen. Das Anfasen beeinflusst die Genauigkeit der Teilemontage, die Spannungsverteilung und die aerodynamische Leistung. Der Einsatz von Hochleistungs-Hartmetall- oder beschichteten Schlichtfasenfräsern in Kombination mit geeigneten Schruppfräsern gewährleistet präzise Fasen, gleichmäßige Oberflächengüte, Verschleißfestigkeit und Produktionseffizienz für kritische Luft- und Raumfahrtteile.
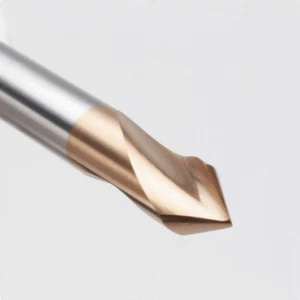
Zusammenfassung und Empfehlungen zur Toolauswahl
Fasenfräser sind entscheidend für die Herstellung präziser Fasen, die Verbesserung der Oberflächengüte und die Sicherstellung einer effizienten Bearbeitung. Dieser Artikel fasst wichtige Aspekte zusammen, darunter Definition, Typen, Auswahlprinzipien, Verbesserung der Oberflächenqualität, Verwendung und Wartung sowie industrielle Anwendungen. Die richtige Auswahl und Verwendung von Fasenfräsern gewährleistet Bearbeitungsstabilität, Oberflächengüte, längere Werkzeugstandzeiten und Kostensenkung.
Vergleich der Anwendbarkeit verschiedener Fasfräsertypen
-
Schlicht-Fasenfräser: Ideal für hochpräzise Teile, die eine überlegene Oberflächengüte erfordern, wie z. B. Formen, Luft- und Raumfahrtkomponenten und Präzisionsmaschinen.
-
Schrupp-Fasenfräser: Wird für den schnellen Materialabtrag verwendet, typischerweise im ersten Fasenstadium.
-
Mehrschneidige vs. einschneidige Fräser: Mehrschneidige Fräser eignen sich für die Serienfertigung; einschneidige Fräser werden für Präzision und glattere Oberflächen bevorzugt.
Durch die Optimierung der Fräserauswahl auf der Grundlage von Material, Fasenwinkel und Bearbeitungsanforderungen wird ein Gleichgewicht zwischen Effizienz und Qualität hergestellt.
Überprüfung der Schlüsselfaktoren zur Verbesserung der Oberflächenqualität
Zu den Faktoren, die die Qualität der Fasenoberfläche beeinflussen, gehören:
-
Werkzeuggeometrie und Schneidkantengestaltung: Die Optimierung von Spanwinkel, Freiwinkel und Spiralwinkel reduziert Vibrationen und verbessert die Laufruhe.
-
Optimierung der Schnittparameter: Die richtige Schnittgeschwindigkeit, der richtige Vorschub und die richtige Schnitttiefe sorgen für ein ausgewogenes Verhältnis zwischen Oberflächengüte und Effizienz.
-
Werkzeugmaterial und Beschichtung: Hochleistungshartmetall- und beschichtete Schneidwerkzeuge reduzieren die Reibung, verlängern die Lebensdauer und gewährleisten eine hohe Oberflächenqualität.
-
Bearbeitungsablauf und Werkzeugkombination: Durch die Abstimmung von Schrupp- und Schlichtfräsern werden gleichmäßig hochwertige Fasen erzielt.
Die Kombination dieser Faktoren ist für die Stabilität und Teilequalität beim CNC-Fasenschneiden von entscheidender Bedeutung.
Empfohlene Fasenfräser-Hersteller: SAMHO
Die Wahl eines zuverlässigen Herstellers ist entscheidend für stabile Bearbeitungsprozesse und qualitativ hochwertige Ergebnisse. SAMHO bietet ein breites Sortiment an Schlicht- und Schrupp-Fasenfräsern für unterschiedlichste Werkstoffe und Fasenanforderungen. Die Fräser zeichnen sich durch optimale Werkstoffauswahl, innovative Beschichtungstechnologie, hohe Schneidkantenpräzision und Verschleißfestigkeit aus. Dies verbessert die Oberflächenqualität, verlängert die Werkzeugstandzeit und ermöglicht hochpräzise CNC-Fasenbearbeitungen.






