



Hartmetallfräser werden häufig in CNC-Bearbeitungszentren, CNC-Graviermaschinen und gewöhnlichen Fräsmaschinen zum Bearbeiten von Ebenen, Nuten, Stufen usw. verwendet. Zu den gängigen Typen gehören Schaftfräser, Schlitzfräser, Sägeblattfräser, Spiralbohrfräser usw.
Hartmetallfräser werden hauptsächlich unterteilt in: Vollhartmetall -Schaftfräser , Hartmetall-Nutfräser mit geradem Schaft, Hartmetall-Sägeblattfräser, Hartmetall-Schaftfräser mit Spiralbohrfunktion, Hartmetall-Maschinenreibahlenfräser, Hartmetall-Schaftfräser, Hartmetall-Kugelkopffräser usw.

Einsatzmöglichkeiten von Hartmetallfräsern
Hartmetall-Zylinderfräser
Hartmetall-Zylinderfräser werden hauptsächlich in Horizontalfräsmaschinen zur Bearbeitung von Flächen eingesetzt. Ihre Zähne sind über den Umfang des Fräsers verteilt. Je nach Zahnform unterscheidet man zwischen Gerad- und Spiralzahnfräsern. Je nach Zahnanzahl unterscheidet man zwischen Grob- und Feinzahnfräsern. Spiralzahnfräser mit Grobzahn haben weniger Zähne, eine hohe Zahnfestigkeit und einen großen Spanraum und eignen sich daher für eine effiziente Schruppbearbeitung. Feinzahnfräser haben mehr Zähne, schneiden gleichmäßiger und eignen sich für die Schlichtbearbeitung, um eine höhere Oberflächenqualität zu erzielen.
Hartmetall-Planfräser
Hartmetall-Planfräser eignen sich für die Planbearbeitung von Vertikalfräsmaschinen, Schaftfräsmaschinen und Portalfräsmaschinen. Die Zähne sind auf der Stirnfläche und dem Umfang verteilt und lassen sich in zwei Kategorien einteilen: grobe und feine Zähne. Planfräser lassen sich je nach Struktur in drei Typen einteilen: Integralfräser, Wendeplattenfräser und Wendeplattenfräser, die für unterschiedliche Bearbeitungsanforderungen geeignet sind.

Hartmetall-Schaftfräser
Hartmetall-Schaftfräser werden hauptsächlich zur Bearbeitung von Nuten, Stufenflächen usw. verwendet. Ihre Zähne sind über den Umfang und die Stirnflächen verteilt. Schaftfräser können während der Bearbeitung im Allgemeinen nicht axial zugeführt werden. Nur wenn ihre Stirnzähne bis zur Mitte reichen, ist eine axiale Zuführung möglich, was die Bearbeitungsflexibilität verbessert.
Dreiseitige Fräser aus Hartmetall
Dreiseitige Hartmetallfräser werden hauptsächlich zur Bearbeitung verschiedener Nuten und Stufenflächen eingesetzt. Ihre Zähne sind am Umfang und an beiden Seiten verteilt. Im Vergleich zu herkömmlichen Schaftfräsern können sie gleichzeitig an mehrseitigen Schnitten teilnehmen, die Bearbeitungseffizienz verbessern und eignen sich für Fräsaufgaben, die hohe Präzision und Effizienz erfordern.

Hartmetall-Winkelfräser
Winkelfräser aus Hartmetall dienen zum Fräsen von Nuten in bestimmten Winkeln. Je nach Struktur unterscheidet man zwischen Einwinkel- und Zweiwinkelfräsern. Einwinkelfräser eignen sich für die Bearbeitung von Nuten auf einer Seite der Fase. Zweiwinkelfräser werden zur gleichzeitigen Bearbeitung symmetrischer V-förmiger Nuten oder anderer komplexer Winkelstrukturen eingesetzt, um die Bearbeitungseffizienz und -genauigkeit zu verbessern.
Hartmetall-Sägeblatt-Fräser
Es dient zum Bearbeiten tiefer Nuten und zum Abtrennen von Werkstücken und weist am Umfang mehrere Zähne auf. Um die Reibung beim Fräsen zu verringern, sind auf beiden Seiten der Zähne sekundäre Ablenkwinkel von 15′~1° vorhanden. Darüber hinaus gibt es Keilnutfräser, Schwalbenschwanznutfräser, T-Nutfräser und verschiedene Formfräser.

Hartmetallfräser Fräsverfahren
Hartmetallfräser verfügen über zwei Hauptfräsverfahren, die sich auf die Vorschubrichtung des Werkstücks und die Drehrichtung des Schaftfräsers beziehen. Das erste ist das Gleichlauffräsen, bei dem die Drehrichtung des Fräsers mit der Vorschubrichtung des Schnitts übereinstimmt. Zu Beginn des Schnitts greift der Fräser in das Werkstück ein und schneidet den letzten Span ab. Das zweite ist das Rückwärtsfräsen, bei dem die Drehrichtung des Fräsers entgegen der Vorschubrichtung des Schnitts verläuft. Der Fräser muss vor dem Schnittbeginn eine Zeit lang auf dem Werkstück gleiten, beginnend mit einer Schnittdicke von Null und bis zum Ende des Schnitts mit der maximalen Schnittdicke.
Beim Gleichlauffräsen drückt die Schnittkraft das Werkstück gegen den Arbeitstisch, beim Rückwärtsfräsen bewirkt die Schnittkraft, dass das Werkstück den Arbeitstisch verlässt. Da Gleichlauffräsen die beste Schneidwirkung hat, ist Gleichlauffräsen in der Regel die erste Wahl. Rückwärtsfräsen kommt nur in Betracht, wenn ein Problem mit dem Gewindespiel an der Werkzeugmaschine vorliegt oder ein Problem auftritt, das durch Gleichlauffräsen nicht gelöst werden kann.

Bei jedem Eingreifen eines Hartmetall-Fräsers in den Schneidprozess wird die Schneide einer Stoßbelastung ausgesetzt. Die Belastungsgröße hängt vom Spanquerschnitt, dem Werkstückmaterial und der Schneidart ab. Idealerweise sollte der Fräserdurchmesser größer als die Werkstückbreite sein, und die Fräserachse sollte stets leicht von der Werkstückmittellinie abweichen. Grate entstehen sehr wahrscheinlich, wenn das Werkzeug direkt gegenüber der Schneidmitte platziert wird.
Die Richtung der radialen Schnittkraft ändert sich ständig, wenn die Schneide in den Schnitt eintritt und ihn verlässt. Die Spindel der Werkzeugmaschine kann vibrieren und beschädigt werden, die Klinge kann brechen und die bearbeitete Oberfläche wird sehr rau. Der Hartmetallfräser weicht leicht von der Mitte ab, die Richtung der Schnittkraft schwankt nicht mehr und der Fräser erhält eine Vorspannung.
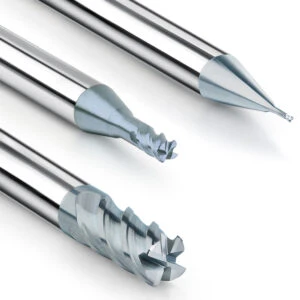
Auswahl des Hartmetall-Schaftfräsers
Mit Ausnahme von Schaftfräsern und einigen Schaftfräsern sowie Hartmetall als Fräsermaterialien zum Fräsen von Edelstahl werden alle anderen Arten von Fräsern aus Schnellarbeitsstahl hergestellt, insbesondere aus der Wolfram-Molybdän-Reihe und Schnellarbeitsstahl mit hohem Vanadiumgehalt, die gute Wirkungen haben und deren Werkzeuglebensdauer im Vergleich zu W1Cr2V um das 18- bis 4-fache erhöht werden kann.
Die Sprühkühlung hat den größten Effekt und kann die Lebensdauer des Fräsers mehr als verdoppeln. Bei Verwendung einer 10%igen Emulsion zur Kühlung ist der Kühlflüssigkeitsfluss sicherzustellen, um eine ausreichende Kühlung zu gewährleisten. Beim Fräsen von Edelstahl mit Hartmetallfräsern gelten Vc = 70–150 m/min und Vf = 37.5–150 mm/min. Je nach Legierungsgüte und Werkstückmaterial sind entsprechende Anpassungen vorzunehmen.
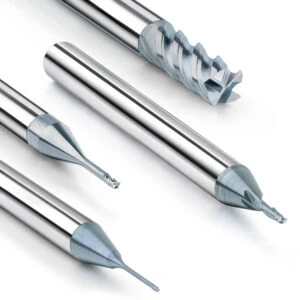
Edelstahl hat starke Haft- und Schmelzeigenschaften und Späne bleiben leicht an der Fräsklinge haften, was die Schneidbedingungen verschlechtert. Beim Rückwärtsfräsen gleitet die Klinge zuerst auf der gehärteten Oberfläche, was die Tendenz zur Kaltverfestigung erhöht. Die Stöße und Vibrationen beim Fräsen sind groß, wodurch die Fräsklinge leicht bricht und sich abnutzt.
Beim Fräsen von Edelstahl muss die Schneide scharf und stoßfest sein, und die Spanleitstufe muss groß sein. Fräser mit großem Spiralwinkel (Zylinderfräser, Schaftfräser) können verwendet werden. Der Spiralwinkel b erhöht sich von 20° auf 45° (gn = 5°), wodurch sich die Werkzeuglebensdauer mehr als verdoppelt. Da sich dabei der Arbeitswinkel g2e des Fräsers von 0° auf über 11° erhöht, ist das Fräsen leicht. Der b-Wert sollte jedoch nicht zu groß sein, insbesondere bei Schaftfräsern ist b ≤ 27° geeignet, um die Fräszähne nicht zu schwächen.
Die Bearbeitung von Edelstahlrohren oder dünnwandigen Teilen mit Wellenkantenfräsern ist leicht und schnell, vibrationsarm, spänearm und ohne Verformung des Werkstücks. Gute Ergebnisse lassen sich durch Hochgeschwindigkeitsfräsen mit Hartmetallfräsern und Edelstahlfräsen mit Wendeschneidplattenfräsern erzielen.
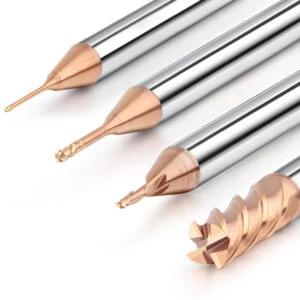
Beim Fräsen von Edelstahl sollte möglichst häufig Gleichlauffräsen verwendet werden. Asymmetrisches Gleichlauffräsen gewährleistet ein gleichmäßiges Abtrennen der Schneide vom Metall und eine geringe Kontaktfläche der Spanverbindung. Durch die Einwirkung der Hochgeschwindigkeitszentrifugalkraft kann es leicht zu einem Abschleudern der Spanfläche kommen. Dadurch wird vermieden, dass der Span beim erneuten Einschneiden der Schneidzähne in das Werkstück auf die vordere Schneidfläche trifft, was zu Abblättern und Absplittern führt und so die Lebensdauer des Werkzeugs verbessert.
Edelstahlmaterialien sind weit verbreitet und kommen beim Drehen, Fräsen, Bohren und Gewindeschneiden zum Einsatz. Da sich Edelstahl jedoch von anderen Werkstoffen unterscheidet, ist die Verarbeitung von Edelstahl für Techniker zu einem großen Problem geworden!






