


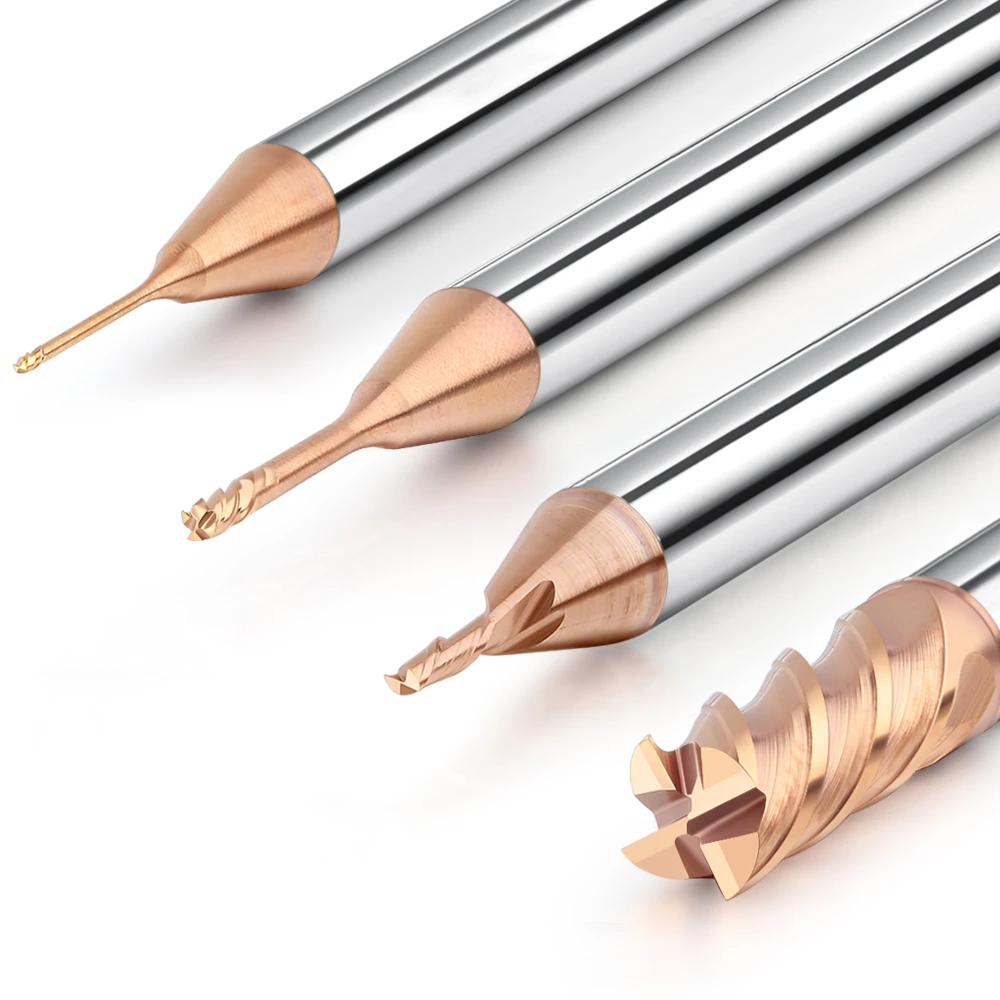
Beim letzten Bearbeitungsgang von hochhartem Werkzeugstahl (HRC60+) ist die größte Herausforderung selten die Unfähigkeit, das Material zu schneiden. Vielmehr ist es die hartnäckige „matte Oberfläche“ – eine trübe Schicht, die einfach nicht verschwinden will.
Letzten Monat erreichte uns von einem langjährigen deutschen Kunden aus der Medizintechnikbranche eine altbekannte Beschwerde. Bei der Bearbeitung hochpräziser Formen (HRC63) verwendete er Fräser der Klasse HRC65, die als „beste ihrer Klasse“ vermarktet wurden. Trotz des hohen Preises entsprach die Oberflächengüte der Seitenwände durchweg nicht den Spezifikationen. Unter dem Mikroskop entdeckten wir eine mikroskopische Schicht wärmebedingter Materialverschlechterung. Dies war nicht nur ein ästhetischer Mangel; er verdoppelte den Zeitaufwand für das manuelle Polieren und führte dazu, dass mehrere Werkstücke die Maßtoleranzen überschritten.
Dieses Szenario wiederholt sich immer wieder in unserem Labor für Fräser in China. Als Fachmann wissen Sie, dass eine wirklich spiegelglatte Oberfläche nicht einfach durch Erhöhen der Drehzahl erreicht wird. Sie erfordert ein präzises Zusammenspiel verschiedener Faktoren: die Mikrogeometrie der Schneide, den Reibungskoeffizienten der Beschichtung und – am wichtigsten – die Kontrolle des Rundlaufs des Schaftfräsers unter extremer Belastung.
Unsere Analyse Tausender Datensätze zeigt, dass viele Ingenieure das richtige Verhältnis zwischen Kantenhonen und dem Polieren der Spannutenkanäle vernachlässigen. Sind die Spannuten Ihrer HRC65-Fräser nicht ausreichend glatt, werden mikroskopisch kleine Späne durch die Zentrifugalkraft eingeschlossen. Diese Späne verursachen dann Sekundärkratzer und zerstören die gerade erzeugte Spiegeloberfläche.
Ich werde hier nicht auf theoretische Grundlagen eingehen. Ausgehend von meiner 15-jährigen Erfahrung im Bereich Bodenbearbeitung möchte ich praktische Strategien erörtern: die Optimierung der Zustellung, die Feinabstimmung des Rundlaufs und die Verwendung spezieller Nanobeschichtungen, um sicherzustellen, dass Ihre Schaftfräser auch unter hoher Belastung eine spiegelglatte Oberfläche liefern.
Seien wir ehrlich: Haben Sie bei Ihrem Streben nach dem perfekten Finish jemals eine hochwertige Form bei diesem letzten, winzigen 0.01-mm-Schnitt ruiniert?
Warum gelingt es den meisten Anwendern nicht, mit HRC65-Fräsern eine spiegelglatte Oberfläche zu erzielen?
Bei der technischen Unterstützung in Nordamerika und Europa hören wir häufig: „Warum sieht die Oberfläche trotz teurer Werkzeuge immer noch grau und matt aus?“ Das Wesen einer spiegelglatten Oberfläche liegt in der gleichmäßigen Lichtreflexion. Bei der Bearbeitung von gehärtetem Stahl mit HRC65- Fräsern führt jede noch so kleine Unebenheit an der Schneide – oder eine dynamische Unwucht von nur wenigen Mikrometern – zu sogenannten Rattermarken. Diese Wellen streuen das Licht. Unabhängig von der Spindeldrehzahl erhält man eine raue, industrielle Oberfläche, keinen Spiegel.
Die Schnittwärme ist ein weiterer, oft unterschätzter Faktor. Wenn die Werkzeuggeometrie die Wärme nicht schnell genug ableitet, führen lokal hohe Temperaturen zu einer Phasenumwandlung und damit zur Bildung einer spröden „weißen Schicht“. Häufig wenden Betriebe für die Schlichtbearbeitung dieselben Kühlstrategien an wie für die Schruppbearbeitung. Das ist kontraproduktiv. Hochglanzpolierte Oberflächen erfordern präzise Minimalmengenschmierung (MMS) oder Trockenbearbeitung mit spezifischer Frequenz, um die Schneidkante stabil zu halten.
Fallstudie: Behebung von Mikrorissen in hochhartem Stahl (über 60 HRC)
Letztes Jahr berichtete ein nordamerikanischer Formenbauer, der Werkzeugstahl HRC62 bearbeitete, von punktförmigen Vertiefungen – einem typischen mikroskopischen Riss. Die Ursache lag in einer Diskrepanz zwischen Schnittgeschwindigkeit und Vorschub. Ist die radiale Schnitttiefe (Zustellung) beim Fräsen von Metall zu gering eingestellt, schneidet die Werkzeugspitze das Metall nicht, sondern reibt daran. Diese Reibung übersteigt die Streckgrenze des Materials, reißt die Metallmatrix gewaltsam ab und erzeugt so die charakteristischen Vertiefungen.
Wir empfahlen ihnen, den Vorschub pro Zahn um 15 % zu erhöhen und die Steigungswinkelkompensation zu optimieren. Der Grund dafür ist einfach: Wir wollten, dass sich die Späne nach der Entstehung schnell ablösen. Dadurch wurde die sekundäre Extrusion an der bearbeiteten Oberfläche minimiert. Innerhalb weniger Stunden erlangte die matte Oberfläche ihren metallischen Glanz zurück. Um Ausrisse zu vermeiden, geht es nicht um eine Reduzierung der Drehzahl, sondern darum, den plastischen Verformungspunkt des Materials zu beherrschen.
Fallstricke: Nicht alle „HRC65“-Schaftfräser eignen sich für die Schlichtbearbeitung.
Wir müssen ehrlich sein: Die Leistung von Werkzeugen mit der Bezeichnung „HRC65“ variiert stark. Viele preiswerte Schaftfräser bestehen zwar aus einem hochharten Grundmaterial, erfüllen aber nicht die hohen Anforderungen an die Kantenbearbeitung, die für Präzisionsarbeiten notwendig sind. Unter dem Mikroskop zeigen viele dieser Werkzeuge bereits direkt nach dem Auspacken sägezahnartige Defekte. Sie eignen sich zwar zum Schruppen oder Ausfräsen von Taschen, aber eine spiegelglatte Oberfläche erreichen sie nicht. Diese Sägezahnung wird sich einfach in Ihr Werkstück einprägen.
Eine weitere potenzielle Fehlerquelle ist die Oberflächenrauheit der Beschichtung. Manche Hersteller minderwertiger Fräser aus China verzichten auf das notwendige Polieren nach der Beschichtung. Dadurch entsteht eine Oberfläche, die so rau wie Schleifpapier ist, was die Reibung erhöht und zu Aufbauschneiden führt. Ein hochwertiges Werkzeug muss ein Substrat aufweisen, das den Härtestandards entspricht, UND eine Schneide besitzen, die nach der Beschichtung feingeschliffen wurde. Nur wer diese oft übersehenen Fertigungsdetails erkennt, kann sich vor Fehlkäufen schützen, die zwar verlockend erscheinen, aber zu hohem Verschleiß und Materialverschwendung führen.
Drei entscheidende Kennzahlen für spiegelglatte Oberflächen: Wie unsere Fräserfabrik in China die Präzision kontrolliert
In der Fertigung sagen wir oft: „Präzision wird durch Schleifen erreicht, aber durch Inspektion überprüft.“ Um sicherzustellen, dass ein Werkstück eine spiegelglatte Oberfläche erreicht, ist geometrische Konsistenz die erste Hürde. Umfangreiche Versuche haben gezeigt, dass – neben dem Standardrundlauf – die Kerndickensymmetrie und die Ebenheit der Unterkante die entscheidenden, oft übersehenen Kriterien sind. Wird die Schleifscheibe nicht regelmäßig abgerichtet – selbst bei einer minimalen Abweichung von 2 µm –, entstehen periodische Vibrationen bei hohen Drehzahlen, die die angestrebte Oberflächenebenheit zerstören.
Um diese Variablen zu minimieren, nutzen wir ein geschlossenes System vom Rohmaterial bis zur Endkontrolle. Bei unserer High-End- Fräserserie aus chinesischer Fertigung prüfen wir nicht nur die Kornhomogenität des Hartmetalls, sondern verwenden auch hochauflösende Konfokalmikroskopie zur 3D-Rekonstruktion der Schneidkantenbahn nach dem Nachschneiden. Für unsere Geschäftskunden ist diese Konsistenz nicht nur ein nettes Extra – sie führt zu einer Reduzierung der Maschinenkompensation und Rüstzeiten um 80 %.
Der Einfluss der Kantenrauheit auf die Lebensdauer von Metallfräsern
Viele Kollegen meinen, ein Werkzeug für die Feinbearbeitung müsse lediglich „scharf“ sein. Unsere Untersuchungen an Metallfräsern zeigen jedoch, dass eine zu scharfe Schneide ohne kontrolliertes Abziehen wie ein Sägeblatt mit Zacken wirkt. Beim Auftreffen auf gehärteten Stahl brechen diese mikroskopisch kleinen Spitzen ab. Dieser „Anfangsverschleiß“ löst einen Teufelskreis schwankender Schnittkräfte aus. Das matte, trübe Aussehen einer „fertigen“ Oberfläche ist oft die Folge mikroskopischen Werkzeugverschleißes aufgrund übermäßiger Kantenrauhigkeit.
Wir nutzen eine Technologie zur kontrollierten Kantenverrundung, um die Rauheit innerhalb extrem enger Toleranzen zu halten. Dadurch wird sichergestellt, dass die Schneide so glatt wie ein Skalpell ist, aber gleichzeitig robust genug, um Ausbrüchen zu widerstehen. Diese Behandlung reduziert die reibungsbedingte Wärme und optimiert die Spannungsverteilung, wodurch die Werkzeugstandzeit um über 30 % verlängert wird. Nur eine nanometerglatte Schneide kann ultradünne Späne abtragen, ohne die darunterliegende Kornstruktur des Materials zu beeinträchtigen.
Oberflächenglätte: Warum S-AlTiN- oder Nano-Si-Beschichtungen bei der High-End-Frästechnik so hervorragend geeignet sind
In der High-End-Fertigung ist eine Beschichtung mehr als nur eine Verschleißschicht – sie ist eine Art „selbstschmierende Haut“. Standardwerkzeuge weisen nach der PVD-Beschichtung oft „Tröpfchen“ (Mikropartikel) auf, die wie Schleifpapier wirken. Verwendet man einen Schaftfräser in diesem Zustand, erzeugen diese harten Partikel mikroskopisch kleine Rillen im Werkstück. Deshalb empfehlen wir Nano-Si-Beschichtungen. Sie bieten eine außergewöhnliche „Rothärte“ bei gleichzeitig sehr niedrigem Reibungskoeffizienten.
Diese Technologie vereint Oxidationsbeständigkeit mit Oberflächenglätte. Bei der Bearbeitung von Werkstoffen mit einer Härte über HRC60 bilden Nano-Si-Beschichtungen einen dichten Schutzfilm, der das chemische Anhaften von Spänen am Werkzeug verhindert. In einer Studie für einen Kunden aus der optischen Formenherstellung konnte durch diese Oberflächenglättungsbehandlung der Ra-Wert (Rauheit) um eine ganze Größenordnung gesenkt werden. Dies ist kein Zufall, sondern das Ergebnis präziser Kontrolle der Tropfendichte und der Filmspannung.
Praktische Parameter: Strategien für spiegelglatte Oberflächen bei HRC65-Fräsern
Selbst erfahrene Zerspanungsmechaniker verfallen oft in Gewohnheitsdenken und glauben, eine spiegelglatte Oberfläche erfordere lediglich einen geringen Restauftrag. Unsere Labordaten zeigen jedoch, dass HRC65-Fräser stark von der Stabilität der Schnittkraft abhängen. Sind die Parameter nicht optimal, quetscht das Werkzeug das Metall , anstatt es zu schneiden . Dies führt zu Kaltverfestigung und lässt eine glänzende Oberfläche matt und glanzlos erscheinen.
Wir empfehlen eine Strategie der schrittweisen Parameterreduzierung. Höhere Schnittgeschwindigkeiten (Vc) sind nicht immer besser. Zu hohe Drehzahlen können hochfrequentes Rattern verursachen. Durch eine moderate Reduzierung der Spindeldrehzahl um 10 % an kritischen Stellen erzielt das Werkzeug einen stabileren Schnitt. Ihre Programmierlogik muss mit den physikalischen Grenzen des Werkzeugs harmonieren. Nur so erreichen Sie eine spiegelglatte Oberfläche.
Warum wir die radiale Schnitttiefe (Ae) unter 0.05 mm halten
Wir raten unseren Kunden häufig davon ab, beim letzten Durchgang zu viel Material abzutragen. Der Ae-Wert bestimmt direkt den Verlauf der Schneidwärme. Sobald Ae 0.05 mm überschreitet, steigt der Widerstand exponentiell an, was zu minimalen Werkzeugabweichungen führt. Dies ist für spiegelglatte Oberflächen katastrophal und verursacht ungleichmäßige Übergänge und Schatten in Ecken.
Durch die Einhaltung eines Ae-Wertes zwischen 0.02 mm und 0.05 mm wird ein gleitender Schnitt gewährleistet. Dadurch kann die Wärme schnell über die feinen Späne abgeführt werden, anstatt sich im Werkstück zu stauen. Obwohl dieser schonende Ansatz unter Umständen einen zusätzlichen Arbeitsgang erfordert, ist er die kostengünstigste Methode, um die Kosten für manuelles Polieren deutlich zu senken und enge Toleranzen einzuhalten.
Das optimale Verhältnis von Drehzahl und Vorschubgeschwindigkeit: Empirische Grenzen
Die Logik hinter dem „Goldenen Schnitt“ von Spindeldrehzahl und Vorschub ist einleuchtend. Priorisiert man eine hohe Drehzahl ohne den entsprechenden Vorschub pro Zahn, reiben die Fräser am Werkstück und glühen die Schneidkante schnell aus. Umgekehrt führt ein zu hoher Vorschub zu einer deutlichen Wellenbildung und einer unebenen Oberfläche des Spiegels.
Bei der Bearbeitung von Werkstoffen mit einer Härte von HRC60+ bevorzugen wir hohe Spindeldrehzahlen in Kombination mit einem moderaten Vorschub. Beispielsweise halten wir bei Drehzahlen über 8,000 U/min den Vorschub pro Zahn typischerweise zwischen 0.01 mm und 0.03 mm. Dadurch wird sichergestellt, dass jede Schneide das Metall aktiv abschneidet und nicht nur streift. Dieses Verhältnis ist nicht statisch – es muss anhand des Spindelgeräuschs und der Farbe der Späne feinjustiert werden. Diese präzise Beobachtungsgabe unterscheidet einen durchschnittlichen Zerspanungsmechaniker von einem Spitzeningenieur.
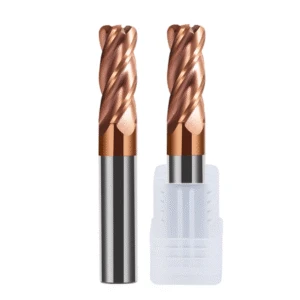
Prozesssystemoptimierung: Äußere Bedingungen für maximale Leistung
In unserer Werkstatt gilt der Grundsatz: „Ein gutes Pferd braucht einen guten Sattel.“ Selbst der hochwertigste Schaftfräser versagt, wenn die Maschine nicht stabil genug steht oder die Spannvorrichtung nicht sicher ist. Hochglanzpolierte Bearbeitung erfordert im Wesentlichen die vollständige Kontrolle mikroskopischer Vibrationen. Wenn wir bei Geschäftskunden Oberflächenunebenheiten analysieren, tauschen wir selten zuerst das Werkzeug aus. Stattdessen prüfen wir das gesamte System auf Resonanz. Häufig sind zu großer Werkzeugüberstand oder lockere Nivellierplatten die Ursache und machen die Vorteile hochharter Werkzeuge zunichte.
Systemoptimierung ist ein ganzheitlicher Prozess. Neben der Maschinenpräzision müssen Sie die Wiederholgenauigkeit der Vorrichtung und die Spannspannung berücksichtigen. Selbst bei ungleichmäßigen Spannkräften, die zu elastischen Verformungen im Mikrometerbereich führen, verzieht sich die spiegelglatte Oberfläche nach dem Entnehmen des Werkstücks. Bevor Sie die maximale Leistung anstreben, empfehlen wir eine Überprüfung der thermischen Stabilität der Spindel, der Schmierung der Führungsschienen und der Steifigkeit der Vorrichtung. Ihre Umgebung muss robust genug sein, um die Belastungen beim Fräsen von Metall auf gehärtetem Stahl aufzunehmen.
Rundlaufkontrolle: Warum Schrumpf- oder Hydraulikhalter unerlässlich sind
Bei der Bearbeitung von harten Werkstoffen ist der Rundlauffehler entscheidend. Unsere Tests zeigen, dass sich die Werkzeugstandzeit halbiert und die Oberfläche Schattenmuster aufweist, wenn der Rundlauffehler von 0.005 mm auf 0.01 mm ansteigt. Standardmäßige ER-Spannzangen stoßen bei hohen Schnittgeschwindigkeiten an ihre Grenzen, da sie die erforderlichen geringen Toleranzen nicht einhalten können. Deshalb setzen wir für die Schlichtbearbeitung auf hochpräzise Schrumpf- oder Hydraulikhalter.
Ziel ist die nahezu monolithische Integration von Werkzeug und Spindel. Schrumpfpassungshalter nutzen die Wärmeausdehnung für eine gleichmäßige 360°-Spannung. Diese Symmetrie reduziert die durch Massenungleichgewicht verursachten Fliehkräfte und ermöglicht so die perfekte Koaxialität des Fräsers. Obwohl die Anfangsinvestition höher ist, macht die Reduzierung von Werkzeugverschleiß und Rüstzeiten die Investition äußerst kosteneffizient, insbesondere da der Ausschuss einer einzigen hochwertigen Form Tausende kosten kann.
Chipabsaugung: Verhinderung von Kratzern auf Spiegeloberflächen durch Mikrosplitter
Nichts ist ärgerlicher, als wenn ein winziger Span erneut abgetragen wird und eine fast spiegelglatte Oberfläche zerkratzt. In unserem Werk für Fräser in China haben wir speziell für diesen Zweck optimale Kühlmittelwinkel und Luftdrücke erforscht. Hochharte Späne sehen oft aus wie feines Pulver oder Nadeln. Bei unzureichender Abfuhr schleifen diese abrasiven Partikel Ihre glänzende Oberfläche zu einer matten, stumpfen Textur ab.
Bei tiefen Kavitäten ist eine Hochdruckkühlung durch die Spindel (TSC) oder seitliche Düsen unerlässlich, um die Späne abzuführen. Für wärmeempfindliche Bereiche verwenden wir Minimalmengenschmierung (MQL) mit Kaltluft. Dies schützt die Schneidkante, ohne dass Spritzer die Sicht des Bedieners beeinträchtigen. Jedes Metallpartikel muss sofort entfernt werden; verbleibende Späne verhindern ein makelloses Finish.
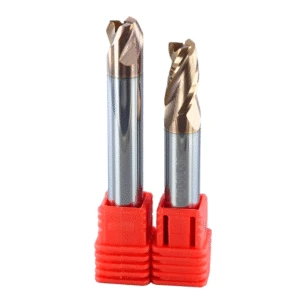
B2B-Beschaffungsberatung: Identifizierung von Werkzeugen mit hoher Härte aus chinesischen Fabriken
Die B2B-Lieferkette ist voller „Härtefallen“. Viele Lieferanten präsentieren einen HRC65-Wert und behaupten, sie könnten alles bearbeiten. Doch als Ingenieur wissen Sie, dass Labordaten oft nicht der Realität in der Fertigung entsprechen. Bei uneinheitlichen Werkzeugchargen oder ungewöhnlichem Verschleiß sollten Sie sich nicht von Marketingversprechen blenden lassen. Prüfen Sie die Redundanz der Anlagen und die Werksabnahmekriterien. Ein erstklassiger chinesischer Hersteller von Fräsern zeichnet sich durch seine Toleranzkontrolle aus, nicht nur durch die Anzahl seiner Maschinen.
Bei der Auswahl von Partnern sollten Sie deren Prüfprotokolle priorisieren. Fordern Sie Scandaten zur Mikrotopografie der Schneidkanten an, nicht nur Toleranzen des Außendurchmessers. Hochhartes Schneiden erfordert eine spezifische Kornstruktur. Kann ein Lieferant das Verhältnis der Korngröße von Kobalt zu Wolframkarbid nicht erklären, werden seine Werkzeuge wahrscheinlich Probleme mit komplexen, wärmebehandelten Werkstoffen haben. Wahre Stabilität basiert auf empirischen Daten, nicht auf mündlichen Versprechungen.
Sichtprüfung: Überprüfung der Entlastungswinkel und der Gleichmäßigkeit
Die Qualität eines Werkzeugs lässt sich anhand seiner physikalischen Details professionell beurteilen. Bei HRC65-Fräsern ist der Stirnflächenfreiwinkel das entscheidende Kriterium. Unter 50-facher Vergrößerung sollte man auf unregelmäßige Rundungen oder Grate an den Schneidkanten achten. Sind diese vorhanden, hinterlässt das Werkzeug Stufenspuren oder überschneidet den Übergang zwischen Wand und Boden. Ein echtes Präzisionswerkzeug zeichnet sich durch extrem scharfe, symmetrische geometrische Flächen aus, die für eine gleichmäßige Schnittkraft sorgen.
Verwenden Sie ein Werkzeugvoreinstellgerät, um die Laufgenauigkeit zu prüfen. Beträgt die Rundlaufabweichung zwischen vier Schneiden mehr als 0.003 mm, erledigen nur eine oder zwei Schneiden die gesamte Arbeit. Dies verkürzt die Standzeit und führt zu abwechselnd hellen und dunklen Streifen auf der Hochglanzpolitur. Prüfen Sie außerdem die Politur der Nut; sichtbare Schleifspuren begünstigen die Bildung von Aufbauschneiden beim Abtragen harter Späne.
Kosten vs. Effizienz: Bewertung der Bearbeitungsfläche pro Werkzeug
Konzentrieren Sie sich nicht mehr auf den Stückpreis, sondern auf die Bearbeitungsfläche pro Einheit. Berücksichtigen Sie bei der Budgetplanung für eine Formenserie die gesamte Oberfläche, die ein Schaftfräser spiegelglatt bearbeiten kann. Billige Werkzeuge halten unter Umständen nur 10 Minuten, bevor die Beschichtung abblättert. Hochwertige Werkzeuge kosten zwar 20 % mehr, ermöglichen aber 5 Stunden kontinuierliche Bearbeitung ohne Ausfallzeiten.
Um die Stückkosten zu minimieren, sollten Sie ein Modell entwickeln, das Werkzeugkosten, Maschinenstundensätze und die manuelle Polierzeit berücksichtigt. Typischerweise führt eine 10%ige Erhöhung der Werkzeugkosten zu einer 20%igen Effizienzsteigerung und 30% weniger Polieraufwand – ein enormer finanzieller Vorteil. Dies ist der vernünftige Ansatz für jeden etablierten Betrieb.
Jede Zeichnung und jedes Material ist einzigartig. Wenn Sie Probleme mit der Oberflächenqualität haben oder eine spezielle Strategie für hochlegierte Nickellegierungen oder Kaltarbeitsstähle benötigen, besprechen wir gerne Ihre individuellen Anforderungen. Lassen Sie uns gemeinsam herausfinden, wie Sie Ihr Prozesssystem optimieren können.






