


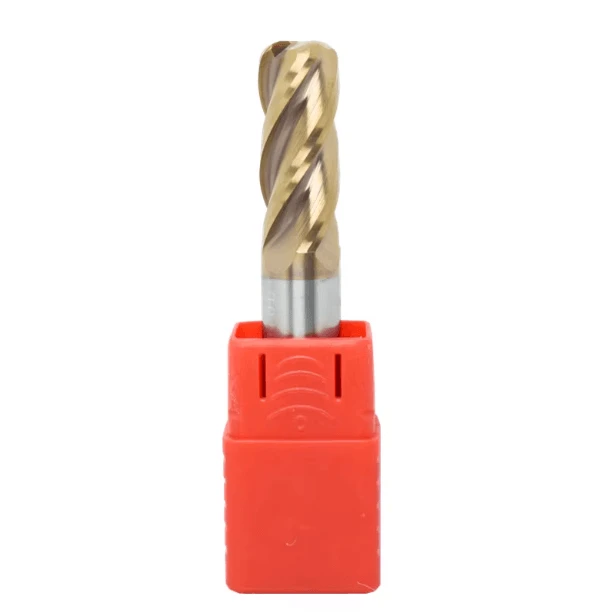
Bei der Serienfertigung von hochpräzisen Teilen für europäische und amerikanische Kunden stoßen wir immer wieder auf ein scheinbar einfaches, aber wiederkehrendes Problem: Die Fasenkanten erreichen nicht den gewünschten „perfekten“ Zustand. Ob wir nun einen Fasenfräser für das schnelle Anfasen von Aluminiumlegierungsteilen oder einen 45°-Fasenfräser für die Montage von Präzisionsteilen aus Edelstahl verwenden – wir stellen fest, dass dasselbe Werkzeug je nach Werkzeugmaschine, Material und sogar Teilecharge deutlich unterschiedliche Ergebnisse liefert.
Durch wiederholte Vor-Ort-Tests mit einem Eckfasenfräser und Standard-Fasenfräsern stellten wir fest, dass selbst geringfügige Unterschiede bei der Werkzeugauswahl, den Schnittparametern, der Maschinensteifigkeit und den Spannmethoden zu Problemen wie Graten, Ausbrüchen oder instabilen Schneidenmaßen führen können. Obwohl Hartmetallwerkzeuge unseres bewährten Lieferanten von Hartmetall-Fasenfräsern eine ausgezeichnete Verschleißfestigkeit aufweisen, lässt sich die von den Kunden geforderte Präzision und Oberflächenqualität nicht erreichen, wenn die Bearbeitungsstrategie nicht optimal abgestimmt ist.
Mit der Zeit erkannten wir, dass eine „perfekte Fase“ nicht allein durch das Schneidwerkzeug erzielt wird. Sie ist vielmehr das Ergebnis einer systematischen Abstimmung von Werkzeug, Werkzeugmaschine, Material und Schnittparametern. Jeder misslungene Fasenvorgang deutet darauf hin, dass ein oder mehrere Aspekte des Prozesses nicht ausreichend berücksichtigt wurden.
Wie wählen wir also den richtigen Fasenfräser für unterschiedliche Werkstoffe, Maschinenmodelle und komplexe Bauteilstrukturen aus, um eine gleichbleibende Schneidenqualität bei gleichzeitiger Aufrechterhaltung der Effizienz zu gewährleisten?
Wie definieren wir eine „perfekte Fasenkante“ in der tatsächlichen Bearbeitung?
Im Laufe unserer langjährigen Erfahrung in der Bearbeitung hochpräziser Teile hat sich unsere Definition einer „perfekten Fasenkante“ weiterentwickelt und geht heute weit über eine bloß glatte Oberfläche hinaus. Sie ist ein umfassender Standard, der die Montage- und Anwendungsanforderungen unserer Kunden vereint. Wir verarbeiten häufig Aluminiumlegierungen, gehärteten Stahl und Präzisionsbauteile aus Edelstahl. Jedes Material birgt spezifische Herausforderungen, wie beispielsweise Gratbildung, Mikrosplitterung oder geringfügige Maßabweichungen beim Schneiden.
Durch den Vergleich der tatsächlichen Leistung verschiedener Fasenfräser haben wir festgestellt, dass die Schneidenqualität nicht nur von der Werkzeugwahl, sondern auch von der Maschinensteifigkeit, der Stabilität der Spannvorrichtung und der Feinabstimmung der Schnittparameter abhängt. Selbst derselbe 45°-Fasenfräser kann je nach Werkzeugmaschine und Charge sehr unterschiedliche Ergebnisse liefern. Dies führte uns zu der Erkenntnis, dass das Erreichen einer perfekten Fase ein kontinuierlicher Anpassungsprozess auf Basis praktischer Erfahrung ist. Vor Ort passen wir Werkzeugtyp, Schnitttiefe, Vorschubgeschwindigkeit und Kühlmittelstrategie in Echtzeit an, um die Anforderungen an Montagegenauigkeit und Oberflächenqualität für jedes Werkstück zu erfüllen.
Häufigste Qualitätsanforderungen von Kunden an Fasen (Keine Grate, keine Ausbrüche, gleichmäßige Abmessungen)
Bei der Bearbeitung hochpräziser Teile für europäische und amerikanische Kunden stehen Gratfreiheit, Ausrissfreiheit und gleichmäßige Fasenmaße an erster Stelle. Beispielsweise können bei Bauteilen für die Luft- und Raumfahrt oder Medizintechnik selbst Grate von wenigen hundert Mikrometern die Montage oder die Weiterverarbeitung beeinträchtigen.
Wir bevorzugen den Einsatz eines Eckfasenfräsers für Eckfasen, um Ausbrüche durch Werkzeugkollisionen zu vermeiden. Zusätzlich ermitteln wir die optimale Schnittgeschwindigkeit und den Vorschub durch praktische Versuche. Die Einhaltung gleichbleibender Fasenmaße über mehrere Stationen hinweg wird oft vernachlässigt, ist aber entscheidend. Dank unserer Erfahrung können wir den Werkzeugverschleiß überwachen und Werkzeugkorrekturen oder -parameter feinjustieren, um sicherzustellen, dass die Kanten jeder Charge innerhalb der vom Kunden akzeptierten Toleranzen bleiben.
Unterschiede bei den Anforderungen an die Kantenqualität je nach Anwendungsszenario (Baugruppen vs. Außenteile)
Der Verwendungszweck des Bauteils hat direkten Einfluss auf die Prioritäten beim Anfasen. Bei Montagekomponenten ist Maßgenauigkeit und Kantenkonstanz wichtiger als die Oberflächengüte. Bei Außenteilen können Glätte und Oberflächenqualität Vorrang vor engen Maßtoleranzen haben.
Aus diesem Grund wählen wir für Baugruppen verschleißfestere Hartmetall-Fasenfräser und kontrollieren die Schnittparameter streng, um die Maßgenauigkeit zu gewährleisten. Für Außenteile verwenden wir gegebenenfalls feinjustierte Fasenfräser mit niedrigeren Drehzahlen, um Grate und Schnittspuren zu minimieren. Dieser Kompromiss ist in der Praxis häufig anzutreffen; beispielsweise können geringfügige Maßabweichungen der Fasen bei Aluminiumplatten für die Lackierung akzeptabel sein, die Kanten müssen jedoch gratfrei bleiben. Diese Einschätzungen basieren auf jahrelanger praktischer Erfahrung und ermöglichen uns schnelle, praxisorientierte Entscheidungen.
Warum verhält sich derselbe Fasenfräser auf verschiedenen Werkzeugmaschinen so unterschiedlich?
Ein häufiges Problem bei der langfristigen Unterstützung im Außendienst besteht darin, dass sich ein und derselbe 45°-Fasenfräser auf verschiedenen Werkzeugmaschinen sehr unterschiedlich verhalten kann. Unterschiede in Steifigkeit, Spindelvibration, Werkzeughaltergenauigkeit und Spannvorrichtungsstabilität führen oft zu kleinen Ausbrüchen oder Graten.
Wir überprüfen die Schnittparameter jeder Maschine und passen Vorrichtungen oder Werkzeughalter bei Bedarf an, um die erwartete Schnittkantenqualität sicherzustellen. Auch die Materialeigenschaften spielen eine wichtige Rolle: Bei Edelstahl kann bereits ein geringer Rundlauffehler zu Ausrissen an den Kanten führen, bei Aluminium hingegen zu Bürstenspuren. Durch die Kombination von praktischer Erfahrung mit der sorgfältigen Abstimmung von Werkzeugauswahl, Schnittparametern und Vorschubwegen erzielen wir maschinenübergreifend gleichmäßige Fasen, anstatt uns allein auf Werkzeugmarke oder -spezifikationen zu verlassen.
Schlüsselfaktoren, die die Fasenqualität beeinflussen
Aus Hunderten von Projekten vor Ort haben wir die Schlüsselfaktoren für die Fasenstabilität in fünf Bereiche unterteilt: Werkzeugtyp, Winkelwahl, Schneidkantenschärfe, Maschinen- und Spannsteifigkeit sowie Materialeigenschaften. Selbst derselbe Fasenfräser kann Grate oder ungleichmäßige Schneiden erzeugen, wenn diese Faktoren nicht optimal aufeinander abgestimmt sind.
In der Praxis ermitteln wir schnell, welches Werkzeug und welche Schnittstrategie für das Werkstück am besten geeignet sind. Kunden stoßen beim Bearbeiten von Ecken mit Standard-Fasenfräsern häufig auf Kollisionen oder Ausbrüche. Dies erinnert uns daran, die tatsächliche Teilegeometrie und die Möglichkeiten der Maschine zu berücksichtigen. Die Feinabstimmung von Eckfasenfräsern für komplexe Positionen gewährleistet Schneidkantenstabilität und Maßgenauigkeit.
Häufige Probleme aufgrund falscher Werkzeugauswahl (Eckenfasenfräser vs. Standard-Fasenfräser)
Viele Kunden verwenden nach wie vor Standard-Fasenfräser für Ecken oder tiefe Aushöhlungen, was zu Ausbrüchen oder Werkzeugstörungen führt. Unsere Erfahrung zeigt, dass Standardfräser aufgrund unzureichender Schnittlänge oder ungeeigneter Schneidengeometrie oft nicht in die Ecken gelangen, was zu Graten oder leichten Werkzeugschäden führt.
Wir wählen Eckfasenfräser anhand der Werkstückgeometrie und des verfügbaren Bearbeitungsraums aus. Dies gewährleistet stabile Ergebnisse bei mehrflächigen Fasen oder engen Ecken. Allerdings müssen Maschinensteifigkeit und Spannvorrichtung das Werkzeug sicher abstützen; andernfalls treten Vibrationen oder Ausbrüche auf. Vor Ort wägen wir Werkzeugstandzeit, Bearbeitungseffizienz und Schneidenqualität ab und treffen fundierte Entscheidungen.
Grenzen des 45-Grad-Fasenfräsers in praktischen Anwendungen
Ein 45°-Fasenfräser ist zwar für die meisten Baugruppen geeignet, stößt aber bei dickwandigem Edelstahl oder komplexen Geometrien an seine Grenzen. Hohe Schnittgeschwindigkeiten können zu Gratbildung oder Mikroausbrüchen führen, was ungleichmäßige Schneidenmaße zur Folge hat. Dem begegnen wir durch reduzierten Vorschub und geringere Schnitttiefe, wodurch wir Werkzeugstandzeit und Effizienz optimieren.
Bei tiefen Kavitäten oder störungsanfälligen Positionen kann der Kontakt der 45°-Werkzeugspitze eingeschränkt sein, sodass ein Eckfasenfräser für störungsfreies Anfasen erforderlich ist. Die Entscheidung hängt von der Bauteilstruktur, der Effizienz und dem gewünschten Ergebnis hinsichtlich der Schneidenqualität ab.
Der Einfluss der Schneidkantenschärfe von Fasenfräsern auf die Schneidenqualität
Schon geringfügige Unterschiede in der Schneidenschärfe können die Qualität der Fasen beeinträchtigen. Scharfe Werkzeuge ermöglichen nahezu gratfreie Aluminiumschnitte, doch Verschleiß bei längeren Produktionsläufen führt zu rauen Kanten. Wir überwachen die Schärfe regelmäßig und tauschen die Werkzeuge aus oder schleifen sie nach, um eine gleichbleibende Qualität zu gewährleisten.
Bei Edelstahl oder hochharten Werkstoffen erhöht eine stumpfe Schneide das Risiko von Ausrissen. Wir kombinieren angepasste Schnittparameter und Kühlstrategien, um den Verschleiß zu verzögern, doch die Erfahrung zeigt, dass die Schneidschärfe maßgeblich für die Qualität der Fasen ist.
Der Einfluss der Werkzeugmaschinensteifigkeit und der Spannmethode auf die Fasenstabilität
Selbst bei Verwendung geeigneter Werkzeuge und Parameter führen unzureichende Maschinensteifigkeit oder instabile Spannvorrichtungen zu Graten und kleineren Ausbrüchen. In einem Luft- und Raumfahrtprojekt erzeugte derselbe 45°-Fasenfräser auf einer Maschine starke Ausbrüche an der Schneidkante, auf einer anderen hingegen nahezu perfekte Kanten.
Wir passen die Schnittstrategien an die Maschineneigenschaften an – wir reduzieren die Schnitttiefe, verringern den Vorschub oder verbessern die Stabilität der Vorrichtung. Die Steifigkeit bestimmt die Fasenqualität oft stärker als theoretische Parameter und ist daher der erste Faktor, den wir bei der Fehlersuche vor Ort prüfen.
Praktische Herausforderungen aufgrund von Materialunterschieden (Aluminium, Edelstahl, gehärteter Stahl)
Das Material hat einen erheblichen Einfluss auf die Qualität der Fasen. Scharfe Werkzeuge und hohe Vorschubgeschwindigkeiten können bei Aluminium zu Drahtziehen führen; Edelstahl kann Kanten ausreißen oder Grate bilden; hochharter Stahl beschleunigt den Werkzeugverschleiß und verursacht Ausbrüche. Wir wählen Fasenfräser, Schnittparameter und Kühlstrategien anhand der Materialeigenschaften aus.
Wir empfehlen außerdem, verschiedene Werkzeuge und Parameter für hochharte oder unregelmäßig geformte Werkstoffe in Serientests zu prüfen. Dieser Ansatz optimiert Werkzeugstandzeit, Effizienz und Schneidenqualität und ermöglicht es uns, die am besten geeignete Bearbeitungslösung zu finden.
Unsere Erfahrung bei der Auswahl des richtigen Fasenfräsers
Durch jahrelange Erfahrung in der Vor-Ort-Bearbeitung haben wir festgestellt, dass die Wahl des richtigen Anfaswerkzeugs oft einen größeren Einfluss auf die Schneidenqualität hat als die Optimierung der Schnittparameter. Wir bearbeiten ein breites Spektrum an Teilen – von Aluminiumlegierungen bis hin zu hochfesten Stahlkomponenten –, die jeweils unterschiedliche Anforderungen an Werkzeugsteifigkeit, Schneidkantengeometrie und Verschleißfestigkeit stellen. Bei der Werkzeugauswahl berücksichtigen wir die Teileform, den Anfaswinkel, die Losgröße und die Maschinenkapazitäten, um sicherzustellen, dass Schneidenqualität und Werkzeugstandzeit innerhalb akzeptabler Grenzen bleiben.
Die Werkzeugauswahl beeinflusst die Produktionseffizienz unmittelbar. Häufig berichten Kunden über ungleichmäßige Werkzeugstandzeiten oder Mängel in der Schneidenqualität. Wir begegnen diesen Problemen durch die sorgfältige Auswahl von Werkzeugtyp, Schneidkantenform und geeigneten Vorschub- und Kühlstrategien. Erfahrungsgemäß ist es zuverlässiger, das Verhalten der einzelnen Werkzeuge auf unterschiedlichen Materialien und Maschinen zu verstehen, als sich ausschließlich auf Herstellerangaben zu verlassen.
Wann muss ein Eckfasenfräser verwendet werden?
In der Praxis kann die Verwendung eines Standard-Fasenfräsers zu Kollisionen oder Ausbrüchen an der Schneide führen, insbesondere bei Teilen mit komplexen Ecken oder tiefen Aussparungen. Beispielsweise beobachteten wir bei der Bearbeitung einer Serie von Luft- und Raumfahrtkomponenten kontinuierliche Ausbrüche beim Einsatz eines Standard-Fasenfräsers an Innenecken. Der Wechsel zu einem Eckfasenfräser und die Anpassung der Schnittbahn beseitigten die Kollisionen und gewährleisteten gleichmäßige Schneidkantenabmessungen.
Vor der Programmierung oder Bearbeitung prüfen wir die Teilegeometrie und die verfügbare Oberfläche. Liegt eine Fase in der Nähe einer Vorrichtung oder besteht Kollisionsgefahr, setzen wir bevorzugt Eckfasenfräser ein. Diese sind zwar etwas teurer, reduzieren aber Nacharbeiten und verbessern die Kantenqualität, was insgesamt ein besseres Preis-Leistungs-Verhältnis bietet. Wir wägen Werkzeugsicherheit und Bearbeitungseffizienz je nach Projektbedingungen sorgfältig ab.
Vorteile und Risiken eines 45-Grad-Fasenfräsers bei der Serienbearbeitung
Für die Serienbearbeitung ist ein 45°-Fasenfräser oft unser bevorzugtes Werkzeug. Sein moderater Schneidenwinkel sorgt für ein ausgewogenes Verhältnis zwischen Schnittgeschwindigkeit und Schneidkantenqualität und macht ihn so effektiv bei Aluminiumlegierungen und Stählen mit niedriger Härte. Durch die Optimierung der Schnittparameter erreichen wir ein effizientes und gleichmäßiges Anfasen bei der Fertigung von Präzisionsbaugruppen.
45°-Werkzeuge stoßen jedoch bei tiefen Kavitäten, engen Innenwinkeln oder hochharten Werkstoffen an ihre Grenzen. Hochgeschwindigkeitsschneiden kann zu geringfügigen Ausbrüchen an der Schneidkante, Drahtziehen oder leichten Maßabweichungen führen. Wir minimieren diese Risiken durch reduzierte Vorschubgeschwindigkeiten, mehrere leichte Schnitte oder angepasste Werkzeugwege – und nehmen dafür einen geringfügigen Effizienzverlust in Kauf, um eine gleichbleibende Schneidkantenqualität zu erzielen.
Wie man feststellt, ob ein kundenspezifischer Fasenfräser benötigt wird
Bei Bauteilen mit komplexer Geometrie oder nicht standardmäßigen Fasenwinkeln lässt sich die erforderliche Genauigkeit mit Standard-Fasenfräsern nicht erreichen. Wir beurteilen die Eignung der Werkzeuge, indem wir vor Ort Schneidkantenlänge, -winkel und -durchmesser messen und gegebenenfalls simulierte Schnitte durchführen. Treten Kollisionen oder Maßabweichungen auf, ziehen wir Sonderanfertigungen in Betracht.
Obwohl Sonderanfertigungen teurer sind, verbessern sie die Schneidkantenqualität und die Werkzeugstandzeit erheblich. Wir besprechen die Bearbeitungsanforderungen und -kosten mit unseren Kunden und stellen sicher, dass Schneidkantengeometrie, Material und Beschichtung optimal auf die jeweilige Bearbeitungsumgebung abgestimmt sind, um die Werkzeugauslastung zu maximieren.
Warum wir Hartmetall-Fasenfräser empfehlen
Langjährige Erfahrung zeigt, dass Hartmetall-Fasenfräser hinsichtlich Verschleißfestigkeit und Schnitthaltigkeit Werkzeugen aus Schnellarbeitsstahl (HSS) überlegen sind. Beispielsweise bleiben bei der Bearbeitung von Edelstahlbauteilen mit einem Hartmetall-Fasenfräser die Schneiden auch nach Hunderten von Werkstücken scharf, während HSS-Werkzeuge bereits nach wenigen Werkstücken Grate und Ausbrüche verursachen können.
Bei der Auswahl von Hartmetall berücksichtigen wir Werkstoff, Fasentiefe und Maschinensteifigkeit. Für leichtes Aluminium oder unkritische Fasen kann HSS ausreichend sein. Für Teile mit hoher Härte oder hohen Präzisionsanforderungen ist Hartmetall fast immer die bessere Wahl – eine Schlussfolgerung, die sich in der Praxis immer wieder bestätigt hat.
Wie man einen zuverlässigen Lieferanten für Hartmetall-Fasenfräser auswählt
Wir haben mit zahlreichen Lieferanten zusammengearbeitet und dabei große Leistungsunterschiede bei Hartmetall-Fasenfräsern festgestellt. Bevor wir eine langfristige Zusammenarbeit eingehen, fordern wir Muster für Vor-Ort-Tests an, um die Schneidenqualität, die Gratbildung und den Werkzeugverschleiß zu beurteilen.
Die Stabilität der Lieferkette und die Chargenkonsistenz sind entscheidend. Einmal erhielt ein Kunde zwei aufeinanderfolgende Chargen Werkzeuge mit drastisch unterschiedlicher Leistung, was zu uneinheitlicher Fasenqualität führte. Eine Partnerschaft mit einem zuverlässigen Lieferanten, kombiniert mit Vor-Ort-Tests und Werkzeugmanagementsystemen, gewährleistet eine gleichbleibende und kontrollierbare Schneidkantenqualität. Dies unterstreicht, dass bei der Lieferantenauswahl neben dem Preis auch Qualität und Stabilität berücksichtigt werden sollten.
Wie Bearbeitungsparameter die Fasenqualität direkt bestimmen
Die Schnittqualität wird selten allein durch das Werkzeug bestimmt. Unserer Erfahrung nach sind Schnittparameter und Materialeigenschaften gleichermaßen entscheidend. Derselbe Fasenfräser kann sich bei unterschiedlichen Spindeldrehzahlen, Vorschüben oder Kühlstrategien sehr unterschiedlich verhalten. Geringfügige Anpassungen können Grate beseitigen oder Ausbrüche verschlimmern, insbesondere bei der Serienbearbeitung von Aluminium- oder Edelstahlteilen.
Die Eigenschaften der Maschinenspindel, die Spannstabilität und die Kühlmethoden beeinflussen die Kräfte am Werkzeug und damit die Schneidenqualität. Vor Ort entwickeln wir kundenspezifische Schnittpläne für Spindeldrehzahl, Vorschub und Schnitttiefe, basierend auf Werkzeuggeometrie, Materialhärte und Werkstückform, anstatt uns auf Standardtabellen zu verlassen. Erfahrungsgemäß sind Parameteroptimierung und Überprüfung vor Ort entscheidend für gleichmäßiges Anfasen.
Unsere üblicherweise verwendeten Spindeldrehzahl- und Vorschubeinstellungen (tatsächliche Messdaten für verschiedene Materialien)
Bei Aluminium verwenden wir höhere Spindeldrehzahlen bei mittleren Vorschubgeschwindigkeiten, um die Schnittleistung eines 45°-Fasenfräsers optimal auszunutzen und gleichzeitig Gratbildung und Drahtziehen zu vermeiden. Bei Edelstahl werden Spindeldrehzahl und Vorschub reduziert, um die Temperatur zu kontrollieren und Ausbrüche an der Schneidkante zu minimieren. Messungen vor Ort zeigten, dass eine Erhöhung der Vorschubgeschwindigkeit um 10 % die durchschnittliche Gratlänge um ca. 0.05 mm erhöhte, was die Notwendigkeit einer sorgfältigen Feinabstimmung unterstreicht.
Bei hochhartem Stahl verwenden wir mehrere flache Schnitte, eine mittlere Spindeldrehzahl und einen reduzierten Vorschub, um eine Werkzeugüberlastung zu vermeiden. Wir pflegen eine empirische Datenbank, um die Anfangsparameter schnell zu ermitteln und gleichzeitig die Flexibilität für eine Feinabstimmung und damit eine gleichbleibende Schneidenqualität zu gewährleisten.
Praxisbeispiel: Kantenausbrüche durch zu hohen Vorschub
Bei der Bearbeitung von Aluminiumrahmenteilen führte die Verwendung eines Standardvorschubs zunächst zu deutlichen Ausbrüchen an den Schnittkanten. Analysen ergaben, dass leichte Werkzeugvibrationen während des Schnitts auftraten, die durch die Weichheit des Aluminiums verstärkt wurden. Eine Reduzierung des Vorschubs um ca. 15 % und eine leichte Erhöhung der Schnittdurchgänge verbesserten die Schnittqualität sofort.
Dieser Fall verdeutlichte, dass selbst bei korrekter Werkzeugauswahl und Maschineneinstellung ein zu hoher Vorschub die Fasenkanten direkt beeinträchtigt. Wir beginnen daher stets mit konservativen Vorschubwerten und optimieren diese anhand der Material- und Maschinenbedingungen.
Analyse der Werkzeugschwingungen aufgrund übermäßiger Schnitttiefe
Bei der Bearbeitung von hochhartem Stahl führte das tiefe Anfasen in einem Arbeitsgang mit einem Eckfasenfräser zu erheblichen Vibrationen, Mikroausbrüchen und Maßabweichungen. Die zu große Schnitttiefe verursachte ungleichmäßige Werkzeugspannungen, die durch die begrenzte Maschinensteifigkeit noch verstärkt wurden und die Schneidkantenqualität beeinträchtigten.
Dem begegnen wir mit mehreren flachen Schnitten, wodurch wir Effizienz und Kantenkonsistenz in Einklang bringen. Das schrittweise Anfasen ist mittlerweile Standard bei komplexen Teilen, um die Qualität zu sichern.
Vergleich der tatsächlichen Auswirkungen von Trockenschneiden und Kühlmittel auf verschiedene Werkstoffe
Trockenschneiden und der Einsatz von Kühlmittel beeinflussen die Schnittqualität maßgeblich. Beim Aluminiumschneiden reduziert Trockenschneiden zwar die Gratbildung, kann aber drahtartige Spuren hinterlassen; geeignetes Kühlmittel verbessert die Oberflächengüte, jedoch können unzureichender Durchfluss oder Sprühwinkel dennoch zu Mikroausbrüchen führen.
Bei Edelstahl und gehärtetem Stahl ist die Kühlung entscheidend. Trockenes Schneiden mit Hartmetall-Schaftfräsern führt zu einem schnellen Anstieg der Werkzeugtemperatur, was den Schneidkantenverschleiß beschleunigt und Ausrisse verursacht. Hochdruckkühlung in Kombination mit kontrolliertem Vorschub gewährleistet eine stabile Schneidkantentemperatur und gleichbleibende Fasenqualität.
Wie man durch Feinabstimmung der Parameter Grate beseitigt (Erfahrung mit der Maschinenjustierung vor Ort)
Grate lassen sich häufig durch Anpassen von Spindeldrehzahl, Vorschub, Schnitttiefe und Werkzeugweg beseitigen oder Ausbrüche reduzieren. Bei Aluminium werden kleinere Grate durch Reduzierung des Vorschubs und Erhöhung der Werkzeugwegüberlappung beseitigt; bei Edelstahl glätten eine Erhöhung des Kühlmittelflusses und eine Reduzierung der Schnitttiefe die Kanten.
Diese Anpassungen berücksichtigen Werkzeugtyp, Maschinensteifigkeit und Material. Wir dokumentieren jede Feinabstimmung vor Ort und erstellen so eine Referenzdatenbank für die zukünftige Serienbearbeitung. Langjährige Erfahrung zeigt, dass subtile Parameteranpassungen vor Ort oft effektiver sind als ein reiner Werkzeugwechsel.
Praktische Techniken zur Vermeidung von Graten und Absplitterungen
In unserer langjährigen Erfahrung mit der Bearbeitung vor Ort haben wir festgestellt, dass Grate und Ausbrüche die häufigsten Probleme beim Anfasen darstellen. Materialart und Werkstückgeometrie beeinflussen die Stabilität der Anfasung maßgeblich. Wir haben erkannt, dass die alleinige Berücksichtigung des Werkzeugtyps oder der Werkzeugspitzengeometrie selten ausreicht, um eine optimale Schnittqualität zu gewährleisten. Ein umfassender Ansatz – der Schnittparameter, Schnittfolge, Spannmethoden und Kühlstrategie einschließt – ist unerlässlich. Durch langjährige Praxis haben wir praxisnahe Verfahren entwickelt, die sich für verschiedene Materialien und Anfaswinkel eignen und Schnittfehler effektiv reduzieren.
Gleichzeitig besprechen wir vor Ort häufig mit unseren Kunden den optimalen Kompromiss zwischen Werkzeugstandzeit und Bearbeitungseffizienz. Unsachgemäße Behandlung von Graten und Ausbrüchen kann die nachfolgende Montage oder Oberflächenbehandlung direkt beeinträchtigen. Daher legen wir Wert darauf, nicht nur den passenden Fasenfräser auszuwählen, sondern auch die Feinjustierung vor Ort und die Werkzeugüberwachung zu kombinieren, um eine gleichmäßige und stabile Schneidkante für jede Teilecharge zu gewährleisten.
Verfahren zum Umgang mit Graten, die beim Anfasen von Aluminiumteilen leicht entstehen
Aluminiumlegierungen, insbesondere dünnwandige oder komplex geformte, neigen zu leichten Graten. Wir beginnen üblicherweise mit der Auswahl eines scharfen 45°-Fasenfräsers, reduzieren den Vorschub leicht und erhöhen die Überlappung der Werkzeugbahn moderat, um einen glatteren Schnitt zu erzielen. Unsere Erfahrung vor Ort zeigt, dass dieses Vorgehen die Gratbildung deutlich reduziert, ohne die Bearbeitungseffizienz zu beeinträchtigen.
Wir überwachen außerdem den Kontaktwinkel zwischen Werkzeug und Werkstück, um ein Schrammen der Schneide an den Seitenwänden zu verhindern. Sollten leichte Grate auftreten, vergrößern wir die Schnittbreite geringfügig oder passen den Werkzeugversatz an, ohne die Gesamtparameter zu verändern. Mit dieser Methode können wir Gratprobleme beim Anfasen von Aluminium in großen Stückzahlen nahezu vollständig eliminieren.
Lösung für Ausrisskanten bei Edelstahl-Fasen
Edelstahlteile neigen häufig zu Ausrissen oder kleinen Ausbrüchen an den Kanten, insbesondere bei hohen Schnittgeschwindigkeiten oder leicht verschlissenen Werkzeugen. Um die Schneidkantentemperatur in einem sicheren Bereich zu halten, reduzieren wir üblicherweise den Vorschub und erhöhen die Kühlmittelzufuhr. Dadurch verringern wir den Kantenverschleiß und verbessern die Schneidkantenstabilität.
Bei komplexen Ecken verwenden wir einen Eckfasenfräser in Kombination mit einer mehrstufigen Flachschnittstrategie, um übermäßige Krafteinwirkung in einem einzigen Arbeitsgang zu vermeiden. Vor Ort stellt sich heraus, dass Ausrisse durch eine Kombination aus Werkzeug, Material und Parametern entstehen und daher eine sorgfältige Feinabstimmung je nach den jeweiligen Gegebenheiten erfordern.
Techniken zur Verhinderung von Absplitterungen bei hochharten Werkstoffen (HRC50+)
Hochharter Stahl oder gehärteter Stahl (HRC 50+) erhöht das Risiko von Kantenausbrüchen. Tiefe Schnitte oder hohe Vorschubgeschwindigkeiten führen leicht zu Mikroausbrüchen. Daher verwenden wir standardmäßig mehrstufige, flache Schnitte, bei denen wir pro Durchgang nur 0.1–0.2 mm abtragen. Dabei achten wir auf scharfe Werkzeuge und eine feste Einspannung, um Ausbrüche zu minimieren.
Kühlmittelzufuhr und Schnittwegoptimierung sind ebenfalls entscheidend. Wir streben einen kontinuierlichen Schnitt, eine gleichmäßige Werkzeugkraft und minimale Vibrationen oder thermische Verformung an und überwachen den Werkzeugverschleiß kontinuierlich. Obwohl dieser Ansatz die Bearbeitungsgeschwindigkeit geringfügig reduziert, verbessert er die Schnittkantenqualität und die Chargenkonsistenz deutlich.
Wann muss das Werkzeug ersetzt werden (Erfahrungsbasierte Kriterien)
Wir verlassen uns bei der Entscheidung über den Werkzeugwechsel nicht allein auf die Anzahl der bearbeiteten Chargen. Stattdessen beobachten wir die Schneidenqualität und den Werkzeugzustand. Wenn sich leichte Grate bilden, die Ausbruchhäufigkeit zunimmt oder Maßabweichungen die Toleranzen überschreiten, ist das Werkzeug zum Austausch oder Nachschleifen geeignet. Eine leichte Abstumpfung der Fasenfräser kann sich beispielsweise durch Drahtziehen bei Aluminium und Ausreißen der Schneiden bei Edelstahl bemerkbar machen.
Vor Ort erfassen wir Werkzeugverbrauch, Materialart und Chargenparameter und kombinieren diese Daten mit unserer Erfahrung, um über den Austausch zu entscheiden. Scharfe Werkzeuge gewährleisten die Schnittqualität und verlängern die Gesamtlebensdauer der Charge. Dadurch werden Nacharbeit und Ausschuss aufgrund von Schneidkantenproblemen vermieden.
Ist eine sekundäre Anfasung oder eine leichte Werkzeugauflage erforderlich?
Bei hochpräzisen Teilen reichen ein einzelner Anfasvorgang möglicherweise nicht aus, um kleinere Grate oder Ausbrüche vollständig zu beseitigen. In solchen Fällen verwenden wir eine zweite Anfasung oder eine leichte Nachbearbeitung. Ein 45°-Fasenfräser oder ein Eckfasenfräser mit kleinem Durchmesser führt Mikroschnitte durch, um Kanten lokal zu korrigieren und so die korrekten Fasenmaße und die Oberflächenglätte zu gewährleisten.
Die Notwendigkeit des Nachfasens hängt vom Material, der Fasenfläche und der Losgröße ab. Bei Aluminium oder niedrighartem Stahl genügt oft ein einziger Durchgang mit Feinjustierung. Bei hochharten Materialien oder komplexen Innenecken ist das Nachfasen in der Regel unerlässlich, um die Montagegenauigkeit und Oberflächenqualität zu gewährleisten. Die Entscheidung hierfür basiert auf praktischen Erfahrungen vor Ort und nicht auf einem festgelegten Verfahren.
Praktische Lösungen zum Anfasen komplexer Werkstücke
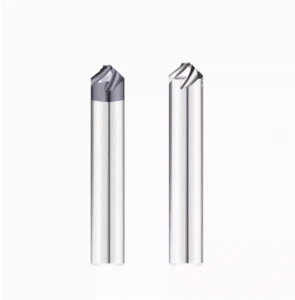
Das Anfasen komplexer Werkstücke stellt oft die größte Herausforderung bei der Werkzeugauswahl und Bearbeitungsstrategie dar. Diese Werkstücke weisen häufig tiefe Kavitäten, Störzonen oder mehrfache Fasenanforderungen auf, wodurch Standardbearbeitungslösungen unzureichend sind. Wir haben festgestellt, dass die Kombination eines Eckfasenfräsers mit sorgfältiger Werkzeugwegplanung die effektivste Methode ist, um die Bearbeitungseffizienz und die Chargenkonsistenz bei gleichbleibender Schneidenqualität zu verbessern.
Unsere Erfahrung zeigt, dass das Anfasen komplexer Werkstücke mehr erfordert als nur die Beurteilung der Werkzeug- und Maschinenleistung. Materialeigenschaften, Maschinensteifigkeit, Werkzeugschärfe und Kühlstrategien müssen gleichermaßen berücksichtigt werden. Vor der eigentlichen Bearbeitung werden üblicherweise Probeschnitte in kleinen Serien durchgeführt, um die Werkzeugleistung in tiefen Kavitäten und mehrflächigen Fasen zu überprüfen und so das Risiko von Nacharbeiten zu minimieren.
Wie man einen Eckfasenfräser für tiefe Kavitäten und Störstellen verwendet
Teile mit tiefen Hohlräumen oder kompakten Strukturen können beim Einsatz herkömmlicher Anfaswerkzeuge zu Werkzeugstörungen oder Kantenausbrüchen führen. In solchen Fällen ist ein Eckanfasfräser unerlässlich. Wir wählen ein Werkzeug mit geeignetem Durchmesser und passender Schneidkantenlänge und passen die Schnittfolge so an, dass ein reibungsloser Eckeinlauf ohne Kontakt mit Vorrichtungen oder Seitenwänden gewährleistet ist.
In einem Luft- und Raumfahrtprojekt führten wiederholte Versuche mit einem Standard-Fasenwerkzeug zu ständigen Ausbrüchen an der Kante. Durch den Wechsel zu einem Eckfasenfräser mit kleinem Durchmesser und die Anpassung des Werkzeugwegs konnten wir die tiefe Kavität erfolgreich anfasen. Die Priorisierung der Werkzeugsteifigkeit und die Bewertung des Schnittwegs sowie die Reduzierung von Vorschub und Schnitttiefe gewährleisten stabile Kanten, ohne auf einen einzigen tiefen Schnitt angewiesen zu sein.
Erfahrungstipp: Simulieren Sie die Werkzeugwege für tiefe Kavitäten immer vor der Serienproduktion, um Kantenfehler zu minimieren.
Wie man Maßkonsistenz beim mehrseitigen Anfasen sicherstellt
Das mehrflächige Anfasen erfordert gleichmäßige Kantenmaße auf allen Flächen und ist daher komplexer als das einflächige Anfasen. Unser Ansatz besteht darin, zunächst einen einheitlichen Werkzeugweg und Schnittparameter auf Basis der Werkstückspannung und der Maschineneigenschaften zu entwickeln. Durch Feinabstimmung der Werkzeugkorrektur oder durch mehrere flache Schnitte werden gleichmäßige Maße und eine hohe Kantenqualität sichergestellt.
Selbst bei Verwendung desselben Fasenfräsers können Unterschiede zwischen einzelnen Bearbeitungsstationen oder Fasenflächen auftreten. Stichprobenprüfungen und die Erfassung von Werkzeugverschleiß und Parameteränderungen liefern empirische Daten für schnelle Anpassungen und gewährleisten so eine gleichbleibende Schneidkantenqualität bei der Serienbearbeitung.
Praxistipp: Die Erstellung eines standardisierten Werkzeugwegs und die Überwachung der Verschleißdaten sind entscheidend für eine vielseitige Fasenkontrolle.
Unterschiede beim Anfasen zwischen 5-Achs- und 3-Achs-Werkzeugmaschinen
Bei 3-Achs-Maschinen ist die Werkzeugkraftrichtung eingeschränkt, wodurch komplexe Ecken und tiefe Kavitäten anfällig für Vibrationen und Gratbildung sind. 5-Achs-Maschinen können das Werkzeug neigen oder drehen, wodurch Interferenzen reduziert und die Kantenqualität verbessert wird.
Bei einer Serie von Luft- und Raumfahrtteilen erzielte das mehrseitige Anfasen auf einer 5-Achs-Maschine stabile Kanten mit minimalem Grat. Dieselben Teile erforderten auf einer 3-Achs-Maschine mehrere Werkzeugwegkorrekturen und eine präzise Tiefen-/Vorschubsteuerung, um eine akzeptable Qualität zu erreichen. Die Wahl des Bearbeitungsverfahrens sollte neben dem Maschinentyp auch die Teilegeometrie, die Losgröße und die verfügbaren Werkzeugmaschinen berücksichtigen.
Praxiserkenntnisse: Die richtige Achsenwahl kann Nacharbeiten reduzieren und eine gleichbleibende Fasenqualität gewährleisten.
Wie man repetitive Bearbeitungsschritte durch Werkzeugwegoptimierung reduziert
Nacharbeiten oder wiederholtes Anfasen sind oft auf eine mangelhafte Werkzeugweggestaltung zurückzuführen. Die Optimierung des Fräserwegs für Fasenfräser umfasst die Anpassung der Schnittreihenfolge, die Minimierung von Leerlaufzeiten, die Erhöhung der Werkzeugwegüberlappung und die Verwendung flacher Schnitte zur Reduzierung von Vibrationen und Graten.
Simulationen und Kleinserienversuche helfen, Werkzeugwege vor der Serienproduktion zu überprüfen. Eine korrekte Planung gewährleistet effiziente und sichere Schnitte, reduziert das Nachfasen und sorgt für gleichmäßige Schnittkanten.
Erfahrungsbericht: Ein gut optimierter Werkzeugweg verbessert sowohl die Kantenqualität als auch die Gesamteffizienz der Bearbeitung.
Die häufigsten Probleme beim Anfasen, die uns bei Kunden vor Ort begegnen
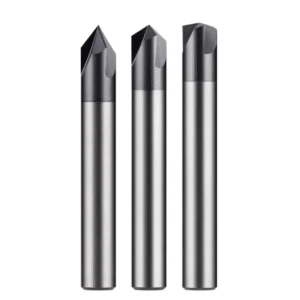
Durch jahrelange Vor-Ort-Betreuung europäischer und amerikanischer Kunden haben sich häufig folgende Probleme gezeigt: Maßabweichungen, Grate oder Ausbrüche, Schwarzfärbung der Schneidkanten und ungleichmäßige Werkzeugstandzeiten. Selbst bei Verwendung desselben Fasenfräsers können Abweichungen bei Teilechargen, Maschinen, Vorrichtungen oder Materialien zu unterschiedlichen Schneidkanten führen. Um die Qualität der Fasenbearbeitung sicherzustellen, sind daher eine präzise Beurteilung vor Ort und schnelle Anpassungen unerlässlich.
Die meisten Probleme sind multifaktoriell bedingt: Werkzeug, Maschine und Parameter spielen dabei eine Rolle. Maßabweichungen treten häufig in Verbindung mit Graten auf; Kantenschwärzung wird oft durch Probleme mit der Schnittgeschwindigkeit oder der Kühlung verursacht; ungleichmäßiger Werkzeugverschleiß kann durch Materialhärte, Maschinenvibrationen oder Chargenunterschiede der Lieferanten bedingt sein. Eine schnelle Ursachenanalyse und Feinabstimmung vor Ort sind daher unerlässlich.
Ursachenanalyse inkonsistenter Fasenabmessungen
Ungleichmäßige Fasenmaße entstehen häufig durch ungleichmäßigen Werkzeugverschleiß oder instabile Maschinenspannung. Beispielsweise führte nach der Bearbeitung dutzender Aluminiumteile mit einem 45°-Fasenfräser geringfügiger Kantenverschleiß zu minimalen Abweichungen, die die Montagetoleranzen überschreiten konnten.
Weitere Ursachen sind unzureichende Maschinensteifigkeit, Abweichungen in der Werkzeughaltergenauigkeit oder lockere Spannvorrichtungen. Tests im kleinen Maßstab, Werkzeugüberwachung und Parameteranpassungen gewährleisten gleichbleibende Fasenabmessungen in der Serienproduktion.
Technischer Einblick: Den Werkzeugverschleiß kontinuierlich überwachen, um eine gleichbleibende Qualität über mehrere Chargen hinweg zu gewährleisten.
Ursachen für Kantenschwärzung oder -verbrennung
Hohe Schnittgeschwindigkeiten oder unzureichende Kühlung können insbesondere bei gehärtetem Stahl zu Schwarzfärbung oder Verbrennungen führen. Selbst hochverschleißfeste Hartmetall-Fasenfräser können bei unzureichender Wärmeabfuhr überhitzen.
Die Kantentemperatur lässt sich durch Reduzierung der Spindeldrehzahl, Erhöhung des Kühlmittelstroms oder Durchführung mehrerer flacher Schnitte steuern. Obwohl sich die Bearbeitungszeit dadurch geringfügig verlängert, verbessert dieses Verfahren die Fasenstabilität und die Oberflächenqualität deutlich.
Bewährte Vorgehensweise: Bei der Bearbeitung von Werkstoffen mit hoher Härte sollte der Wärmekontrolle Priorität eingeräumt werden.
Typische Szenarien für anormalen Werkzeugverschleiß
Übermäßiger Werkzeugverschleiß tritt häufig bei hochharten Werkstoffen, großen Chargen oder ungleichmäßiger Werkzeugbelastung auf. Zu hohe Schnitttiefe oder Vorschubgeschwindigkeit können Mikrorisse oder Ausbrüche verursachen und die Gratbildung verstärken.
Materialinhomogenitäten können den Verschleiß beschleunigen. Die Erfassung von Nutzung, Kantenqualität und Maßänderungen hilft, einen frühzeitigen Austausch zu ermöglichen, die Bearbeitungseffizienz zu sichern und Chargenfehler zu vermeiden.
Profi-Tipp: Regelmäßige Überwachung verhindert ungeplante Nacharbeiten und sichert die Chargenqualität.
Warum es große Leistungsunterschiede zwischen Werkzeugen derselben Charge gibt (Lieferantenproblem)
Selbst identische Hartmetall- Fasenfräser können je nach Charge oder Lieferant erhebliche Unterschiede aufweisen. Manche Werkzeuge bleiben auch nach Dutzenden von Werkstücken scharf, andere können bereits nach wenigen Werkstücken ausbrechen, was die Fasenkonsistenz direkt beeinträchtigt.
Wir führen Stichprobenprüfungen durch, bei denen wir Daten zur Schnittleistung und Werkzeugstandzeit kombinieren, um zuverlässige Lieferanten auszuwählen. Spezifikationen allein reichen nicht aus; Chargenstabilität und tatsächliche Leistung sind entscheidend für die Aufrechterhaltung einer gleichbleibenden Schneidenqualität bei der Serienbearbeitung.
Erfahrungsbericht: Lieferantenprüfung und Vor-Ort-Tests sind entscheidend für eine gleichbleibende Fasenleistung.
Erfahrungsbericht zur Verbesserung der Effizienz und Stabilität beim Anfasen
In unserer langjährigen Praxis der Vor-Ort-Bearbeitung erfordert erfolgreiches Anfasen nicht nur eine gleichbleibende Schneidenqualität, sondern auch eine konstante Bearbeitungseffizienz und eine lange Werkzeugstandzeit. Der Anfaseffekt hängt von der Werkzeugwahl, den Bearbeitungsparametern, der Maschinensteifigkeit und den Materialeigenschaften ab, während Effizienzsteigerungen in der Regel durch eine systematische Strategie und nicht durch einen einzelnen Faktor erzielt werden. Dank unserer umfassenden Erfahrung mit Fasenfräsern und dem Werkzeugmanagement haben wir praktische Methoden entwickelt, um die Effizienz der Serienbearbeitung zu maximieren und gleichzeitig die Schneidenqualität zu gewährleisten.
Wir stellten außerdem fest, dass Werkzeugstandzeit, Werkzeugwechselhäufigkeit und Schneidengüte eng miteinander verknüpft sind. Schnell verschleißende Werkzeuge erhöhen die Ersatzkosten und können zu ungleichmäßigen Fasen führen, was die Montagegenauigkeit beeinträchtigt. Durch die Kombination von Werkzeugverschleißüberwachung, optimierten Schnittparametern und strategischer Werkzeugauswahl etablieren wir einen stabilen und effizienten Fasenprozess für kontrollierbare Ergebnisse in der Serienfertigung.
Wie man die Standzeit von Fasenfräsern bei der Serienbearbeitung verlängert
Um die Werkzeugstandzeit zu verlängern, werden Schnitttiefe, Vorschub und Schnittfolge kontrolliert. Bei Edelstahl oder hochharten Werkstoffen reduziert eine Strategie mit mehreren flachen Schnitten in Kombination mit ausreichender Kühlung den Schneidenverschleiß. Obwohl sich dadurch die Bearbeitungszeit geringfügig verlängert, werden ungleichmäßiger Werkzeugverschleiß und Ausbrüche an der Schneide deutlich verringert.
Die Bearbeitungsparameter werden je nach Chargenmaterial und Werkzeuggeometrie angepasst. Bei Aluminium vertragen scharfe Werkzeuge höhere Schnittgeschwindigkeiten und Vorschübe; bei hochhartem Stahl werden Schnittgeschwindigkeit und Vorschub moderat reduziert, um die Schneidkantenstabilität und die Standzeit des Werkzeugs zu gewährleisten. Die Praxiserfahrung bestätigt, dass die material- und chargenspezifische Parameteroptimierung die effektivste Methode zur Verlängerung der Standzeit von Fasenfräsern ist.
Strategien zur Reduzierung von Werkzeugwechseln
Häufige Werkzeugwechsel verringern die Effizienz und können zu Schwankungen der Fasenmaße führen. Wir minimieren die Wechsel durch:
-
Die Reihenfolge der Werkzeugnutzung rational ordnen.
-
Optimierung der Schnittparameter.
-
Verwendung von Eckfasenfräsern an kritischen Ecken oder Störstellen.
Beispielsweise reduziert die Verwendung eines Hauptfasenfräsers für die meisten Fasen und anschließend eines Eckfräsers für Innenecken die Werkzeugwechsel. Regelmäßige Inspektion und leichtes Nachschärfen ermöglichen zudem die Bearbeitung einer größeren Anzahl von Teilen mit demselben Werkzeugsatz bei gleichbleibender Schneidenqualität.
Praxistipp: Die Werkzeugführung in Kombination mit den Bearbeitungsparametern und der Maschinensteifigkeit ist entscheidend für die Stabilität des Serienanfasens.
Wie man stabile Standards für die Anfasbearbeitung festlegt
Die Standardisierung des Fasenprozesses erfordert die Kombination von Werkzeugauswahl und Bearbeitungsparametern. Wir entwickeln Standards für Spindeldrehzahl, Vorschub und Schnitttiefe für jeden Fasenfräser basierend auf Werkstückmaterial, Fasenwinkel, Maschinensteifigkeit und Vorrichtungseinstellung. Anschließend erfolgt die Feinabstimmung vor Ort, um eine reproduzierbare Parameterbibliothek zu erstellen.
Werkzeugnutzung, Chargenabweichungen und Bearbeitungsergebnisse werden erfasst und in nachfolgende Chargen zurückgeführt, wodurch ein geschlossenes Managementsystem entsteht. Dies gewährleistet gleichbleibende Kantenmaße, reduziert Nacharbeiten und minimiert Werkzeugabfall, wodurch das Chargenfasen sowohl kontrollierbar als auch effizient wird.
Wie wir die Gesamtkosten durch optimierte Werkzeugauswahl senken
Durch die gezielte Auswahl von Werkzeugtyp, Material und Geometrie lassen sich die Gesamtkosten senken, ohne die Schneidkantenqualität zu beeinträchtigen. Bei der Serienbearbeitung von Aluminium oder niedrighartem Stahl reduziert ein scharfer, verschleißfester 45°-Fasenfräser die Anzahl der Bearbeitungsschritte und Werkzeugwechsel und senkt somit Arbeits- und Werkzeugkosten.
Bei komplexen Ecken oder tiefen Hohlräumen verhindern Eckfasenfräser mehrfache Nachbearbeitungen. Obwohl sie einzeln etwas teurer sind, bieten sie insgesamt ein besseres Preis-Leistungs-Verhältnis hinsichtlich Lebensdauer, Effizienz und reduziertem Nachbearbeitungsaufwand.
Praxiserkenntnisse : Durch die Optimierung der Werkzeugkombinationen lassen sich sowohl Kostenkontrolle als auch gleichbleibende Schnittqualität erzielen.
Der Schlüssel zu einer gleichbleibenden Fasenqualität liegt im System, nicht in einem einzelnen Faktor.
Die Qualität von Fasen hängt von einem optimal abgestimmten System ab, nicht von einem einzelnen Element. Werkzeugwahl, Schneidenschärfe, Schnittparameter, Maschinensteifigkeit und Einspannung beeinflussen die Kantenkonsistenz und die Bearbeitungseffizienz. Unsere Erfahrung in der Serienfertigung zeigt, dass die Fasenqualität nur dann wirklich kontrolliert werden kann, wenn Werkzeuge, Parameter, Maschine und Material optimal zusammenwirken.
Wir raten davon ab, sich ausschließlich auf Handbücher oder theoretische Tabellen zu verlassen. Eine systematische Beurteilung anhand von Material, Fasengeometrie und Maschineneigenschaften ist wesentlich effektiver. Kleinere Anpassungen vor Ort erzielen oft bessere Ergebnisse als ein einfacher Werkzeugwechsel. Bei tiefen Kavitäten, Störzonen oder hochharten Werkstoffen ist die Optimierung des Plans durch Probeschnitte, Eckfasenfräser und die Feinabstimmung der Parameter entscheidend.
Schneidwerkzeug, Parameter und Werkzeugmaschine müssen übereinstimmen
Häufige Probleme – Ausbrüche, Grate oder Maßabweichungen – entstehen oft durch unpassende Schneidwerkzeuge, Parameter und unzureichende Maschinensteifigkeit. Beispielsweise kann die Verwendung eines scharfen 45°-Fasenfräsers bei hoher Schnittgeschwindigkeit in hochhartem Stahl dennoch zu Ausbrüchen an der Schneide führen, wenn die Maschinensteifigkeit nicht ausreicht.
Unser Ansatz bewertet zunächst die Werkzeuggeometrie und das Material und kombiniert diese Informationen anschließend mit der Spindelsteifigkeit, der Stabilität der Vorrichtung und den Materialeigenschaften, um einen optimalen Schnittplan mit angepasster Schnittgeschwindigkeit, Vorschub und Schnitttiefe zu erstellen. Bei der Serienbearbeitung komplexer Teile reduziert diese systematische Prüfung die Risiken und gewährleistet ein gleichmäßiges Anfasen.
Warum Erfahrung wichtiger ist als Theorie
Unsere Arbeit mit europäischen und amerikanischen Kunden zeigt, dass viele Probleme beim Anfasen nicht vollständig theoretisch gelöst werden können. Derselbe Fasenfräser kann sich auf verschiedenen Werkzeugmaschinen oder Materialchargen unterschiedlich verhalten. Erfahrung und Urteilsvermögen vor Ort helfen, die Ursachen schnell zu erkennen. Die Feinabstimmung von Vorschub, Schnitttiefe oder Schnittfolge führt oft zu besseren Ergebnissen als die theoretischen Parameter.
Bei instabilen Chargenfasen sind Probeschnitte, Parameteranpassung und Kantenbeobachtung nach wie vor die effektivste Vorgehensweise. Praktische Erfahrung ermöglicht eine Optimierung, die auf spezifische Materialien, Zeichnungen und Betriebsbedingungen zugeschnitten ist und so stets gleichbleibende und zuverlässige Ergebnisse gewährleistet.






