



Letzten Monat schickte uns ein deutscher Formenbauer per E-Mail Fotos von zwei abgebrochenen Vollhartmetall-Gewindefräsern, die in Sacklöchern zerbrochen waren, sowie eines verschrotteten pulvermetallurgischen Werkzeugeinsatzes. Das Werkstück bestand aus vakuumgehärtetem Kaltarbeitsstahl mit einer hohen Härte von HRC 65. Die Bearbeitung erfolgte mit den im Katalog üblichen Schnittgeschwindigkeiten und Vorschüben. Das Werkzeug splitterte beim ersten Durchgang und brach beim zweiten Durchgang vollständig ab.
Seit über 16 Jahren fertigen wir Zerspanungswerkzeuge und beheben Fehler in Fertigungsbetrieben in ganz Europa und Nordamerika – und dieses Problem tritt immer wieder auf. Standard-Schnittregeln versagen oberhalb von HRC60. Die Bearbeitung verlagert sich von sauberem Spanabtragen hin zu Hochdruckreibung und Mikrospaltung. Bei der Bearbeitung von ultraharten Stählen führen Katalogtabellen und Standard-CAM-Zyklen unweigerlich zu Werkzeugbruch.
Der Erfolg bei 65 Rockwell hängt von einer präzise eingestellten Schnittdynamik ab, nicht allein von der Beschichtungsdicke. Sie müssen die interne kreisförmige Interpolations-Vorschubkompensation, den exakt geregelten Vorschub pro Zahn (fz) und eine stabile Bearbeitungseinrichtung beherrschen. Wenn Sie Ausschussteile im Wert von Tausenden von Euro vor sich haben, fragen Sie sich: Wurde die Beschichtung durch zu hohe Schnittgeschwindigkeit verbrannt, oder war Ihre programmierte Vorschubgeschwindigkeit von Anfang an falsch?
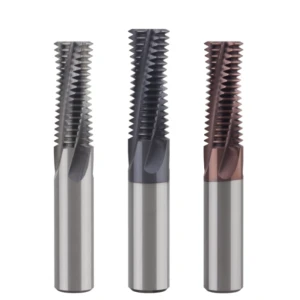
Bearbeitung von gehärtetem Stahl: Warum führen Standardparameter beim CNC-Gewindefräsen unweigerlich zu Ausbrüchen an den Kanten bei HRC65?
Die Verwendung von Katalogvoreinstellungen oder Standard-CAM-Nummern in einer HRC65-Konfiguration führt unweigerlich zu einem Werkzeugbruch. Viele Zerspanungsmechaniker versuchen, einfach die Spindeldrehzahl zu reduzieren und den Hohlraum mit Kühlmittel zu fluten. Bei dieser Härte lässt diese Vorgehensweise jedoch keinerlei Spielraum für Fehler. Die Streckgrenze des Substrats übersteigt deutlich die Belastungsgrenze herkömmlicher Schneidkanten.
Standardparameter für das CNC-Gewindefräsen basieren auf duktiler Scherung, nicht auf ultraharten Metallen. Bei HRC 65 erfährt die Schneide keine gleichmäßige, progressive Spanbelastung, sondern ist starken, hochfrequenten Stoßzyklen ausgesetzt. Diese heftige mechanische Belastung, kombiniert mit extremer lokaler Reibungswärme, führt zu schnellem Schneidenbruch und katastrophalem Ausbrechen.
Eine häufige Fehlerquelle für westliche Kunden: Vernachlässigung des Werkzeugrundlaufs und der Maschinensteifigkeit, was zu Überlastung und Mikroausbrüchen an einzelnen Schneidkanten führt.
Bei der Fehlersuche an Feldeinrichtungen in Nordamerika und Deutschland prüfen wir als erstes den Rundlauf mit einer Messuhr an der Werkzeugspitze. Viel zu viele Betriebe verwenden fünf Jahre alte Standard-BT40-ER-Spannzangen mit einem radialen Gesamtrundlauf von über 0.015 mm (0.0006 Zoll). Während Aluminium oder Baustahl diesen Rundlauf tolerieren, ist er bei extrem harten Werkstoffen fatal.
Die tatsächliche Spanbelastung pro Zahn beträgt bei diesen Bearbeitungen oft nur 0.005 bis 0.008 mm. Bei einem Werkzeugrundlauf von 0.010 mm nimmt eine einzelne Schneide nahezu die gesamte Schnittlast auf. Die meisten Reklamationen über defekte Werkzeuge oder unerklärliche Spitzenbrüche sind tatsächlich auf einen unzureichenden Rundlauf des Halters zurückzuführen, der einen einzelnen Zahn sofort überlastet und zum Ausfall mehrerer Zähne führt.
Der drastische Unterschied bei den Anforderungen an die Biegefestigkeit – Gewindefräsen SKD11 (HRC 60–62) vs. Werkstücke, gehärtet auf HRC 65+
Bediener fragen uns oft, warum das Gewindefräsen von SKD11 bei HRC 60–62 problemlos verläuft, während der Wechsel zu einem Stempel mit HRC 65 den Fräser zerstört. Die Antwort liegt im drastischen Abfall der Bruchzähigkeit ( KIC ) des Materials. Bei HRC 60 weist SKD11 noch genügend Matrixduktilität auf, um unter Standardbelastung kontrollierbare, halbkontinuierliche Späne zu erzeugen.
Sobald ein Werkzeugstahl durch Tieftemperatur- oder Hochtemperaturhärten auf HRC65 gebracht wird, sinkt die plastische Verformung nahezu auf null. Es werden keine Metallfasern mehr geschnitten, sondern ultraharte Primärkarbide zerkleinert. Unter einem Werkstattmikroskop zeigt HRC60 normalen Flankenabrieb, während HRC65 durch ungepufferte mechanische Stöße ausgedehnte Mikrorisse entlang der Schnittlinie erzeugt.
Substrat- und Beschichtungsauswahl für Hartmetall-Gewindefräser beim Hartfräsen: Die Schwelle für die Schlagfestigkeit bei Verwendung von ultrafeinkörnigem Hartmetall und AlTiN/TiAlSiN-Verbundbeschichtungen
Die Auswahl von Werkzeugen für extreme Härte erfordert ein ausgewogenes Verhältnis zwischen Verschleißfestigkeit und Schlagzähigkeit. Viele Anwender entscheiden sich fälschlicherweise für die härtesten, aber sprödesten verfügbaren Wolframkarbid-Sorten. Für unsere speziell entwickelten Hartmetall-Gewindefräser mit einer Härte von HRC65 wählen wir ein ultrafeines Korngefüge von 0.2–0.4 μm, halten den Kobaltgehalt jedoch bei 10–12 %, um die entscheidende Biegefestigkeit zu gewährleisten.
Bei Beschichtungen zersetzt sich herkömmliches einlagiges AlTiN unter Trockenreibungshitze von 900 °C rasch. Wir verwenden daher siliziumdotierte Nanokompositbeschichtungen wie TiAlSiN oder AlCrSiN mit einer Härte von über HV3600. Das zusätzliche Silizium bildet beim Schneiden eine amorphe SiO₂-Sperrschicht, die den Wärmetransfer in das Substrat verhindert und die Rothärte erhält, sodass die scharfe Schneide Verformungen widersteht.
Berechnung der Gewindefräsparameter: Kernformeln und praktische Kompensationsregeln
Werkstattmechaniker fragen sich oft, warum stabile Schnittdaten vom Drehen oder Planfräsen Gewindefräser bereits nach einer halben Bohrung zerstören. Gewindefräsen ist ein simultaner, dreiachsiger, spiralförmiger Interpolationsprozess. Dabei entstehen geometrische Verzerrungen durch momentane Eingriffswinkel, Spanabfuhr und Konturradien. Werden diese mechanischen Faktoren nicht berücksichtigt, wird die Anpassung von Schnittgeschwindigkeit und Vorschub zu reinem Raten.
Die korrekte Berechnung der Gewindefräsparameter erfordert ein ausgewogenes Verhältnis zwischen Schnittgeschwindigkeit, Spanbelastung und Geometrie des Interpolationspfads. Bei der Bearbeitung extrem harter Materialien führen bereits kleine Berechnungsfehler zu erheblichen Verformungskräften. Selbst eine Abweichung des Vorschubs von fünf Mikrometern kann den Schnittdruck über die Schergrenze des Werkzeugs ansteigen lassen und so einen sofortigen Bruch verursachen.
Berechnung der Schnittgeschwindigkeit und Spindeldrehzahl: Ermittlung der effektiven Schnittgeschwindigkeit (Vc) und Spindeldrehzahl (S) für das Gewindefräsen bei HRC65
Bei der Einstellung der Schnittgeschwindigkeit für HRC65-Stahl halbieren Sie die Standardwerte für vorgehärteten Stahl. Unser Referenzbereich liegt zwischen 25 und 45 m/min. Verfügt Ihr Bearbeitungszentrum über eine hervorragende dynamische Auswuchtung und minimalen Überhang, können Sie 50 m/min testen. Bei älteren Maschinen mit geringen Spindelvibrationen bietet ein Bereich von 20 bis 25 m/min eine sicherere Einstellung.
Verwenden Sie die Standardgleichung S = (1000·Vc)/(π·D), um die Schnittgeschwindigkeit in Spindeldrehzahl umzurechnen. Bei einem 4.5-mm-Fräser, der ein M6-Gewinde mit 35 m/min schneidet, liegt die Spindeldrehzahl bei etwa 2476 U/min. Vermeiden Sie bei der Einstellung der Schnittparameter für HRC65-Gewindefräser eine zu hohe Schnittgeschwindigkeit. Zu hohe Drehzahlen führen zu einer Überhitzung der Schneide und einem schnellen Abtragen der Schutzbeschichtung.
Der fatale Fehler beim Gewindefräsen: Warum die Vorschubgeschwindigkeit an der Werkstückkontur liegen sollte (Ff) Darf niemals als Werkzeugmittelvorschub verwendet werden (Fc)
Bei 70 % unserer Untersuchungen von Produktionsausfällen ist dieser spezifische Vorschubfehler die Ursache. Programmierer berechnen den Konturvorschub Ff an der Schneide und fügen diesen Wert direkt in die G02/G03-Blöcke ein. CNC-Steuerungen führen die Bewegungsbefehle jedoch entlang der Werkzeugmittelachse und nicht am Schnittumfang aus.
Bei der internen spiralförmigen Interpolation beschreibt die Werkzeugspitze einen großen Kreis entlang der Bohrlochwand, während die Mittellinie eine kleinere Bahn beschreibt. Durch die direkte Anwendung des Konturvorschubs $F_f$ auf die Spindelachse wird die Werkzeugspitze gezwungen, sich deutlich schneller als programmiert zu bewegen. Diese geometrische Multiplikation führt zu einem exponentiellen Anstieg der Spanbelastung, wodurch Fräser mit kleinem Durchmesser beim Kontakt mit der Wand brechen.
Formel zur Korrektur des Werkzeugmittelvorschubs: Herleitung des Algorithmus zur Kompensation der Kreisinterpolation für Innen- und Außengewinde
Um Schneidkantenbrüche zu vermeiden, wenden Sie in Ihrem Postprozessor oder manuellen Code eine Werkzeugmittelpunkt-Vorschubkompensation an. Bei Innengewinden entspricht der Durchmesser der Mittellinie dem Nenndurchmesser D_major abzüglich des Werkzeugdurchmessers D_tool . Berechnen Sie die erforderliche Vorschubgeschwindigkeit Ihres Reglers wie folgt:
Bei Außengewinden bewegt sich die Werkzeugmitte auf einem größeren Durchmesser als das Werkstück, wodurch sich das Minuszeichen in ein Pluszeichen ändert. Bei Innenbearbeitungen beträgt der korrigierte Mittelvorschub Fc typischerweise nur 25 % bis 40 % des Schneidvorschubs. Prüfen Sie vor jedem Spindelzyklus, ob der G-Code-Wert $F$ auf das Profil oder die Werkzeugmittellinie abzielt.
Das kritische Zeitfenster für den Vorschub pro Zahn (fz): Zu hohe Reibung führt zu Kaltverfestigung, zu hoher Vorschub hingegen zu Werkzeugbruch.
Die Einstellung der Spanbelastung bei 65-Rockwell-Stahl erfordert enge Toleranzen. Der Arbeitsbereich für den Vorschub pro Zahn beim Gewindefräsen ist eng und liegt zwischen 0.004 mm und 0.012 mm pro Zahn. Übersteigt die Bohrungstiefe das Doppelte des Werkzeugdurchmessers, beginnen Sie die ersten Durchgänge mit 0.005 mm/Zahn. Prozessstabilität und Werkzeugstandzeit haben Vorrang vor der reinen Zykluszeit.
Verringern Sie die Vorschubgeschwindigkeit niemals aus vermeintlicher Sicherheit zu stark. Unter 0.003 mm/Zahn liegt der Vorschub unterhalb des Honradius der Hartmetallschneide. Das Werkzeug reibt dann, anstatt zu scheren, was zu Kaltverfestigung der Werkstückoberfläche führt. Diese Reibung überhitzt die Freifläche und verursacht Ausbrüche an den nachfolgenden Zähnen bereits bei der nächsten Umdrehung.
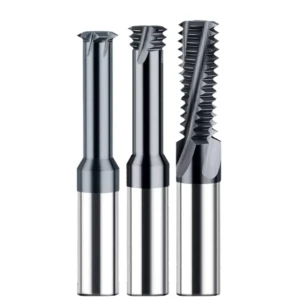
Parameter für Gewindefräsen von gehärtetem Stahl: Mehrstufige inkrementelle Vorschub- und Werkzeugweggestaltung
Der Versuch, in einem Arbeitsgang die volle Gewindetiefe in HRC65-Rohmaterial zu schneiden, führt unweigerlich zu Werkzeugbruch. Der hohe Schnittwiderstand verursacht bei kleinen Schaftdurchmessern sofortige elastische Verformung und Sprödbruch. Für die Herstellung sauberer, spezifikationsgerechter 6H-Gewinde sind dynamische Werkzeugwege erforderlich, die Spanabfuhr, Radialkräfte und Spindelsteifigkeit berücksichtigen.
Bei der Anpassung der Gewindefräserparameter für gehärteten Stahl ist die Reduzierung der Schnittspannung Ihr Hauptziel. Verteilen Sie die Werkzeuglast auf abgestufte radiale Schnitte und verwenden Sie sanfte tangentiale Anfahrten, um die Schneidspitzen zu schützen. Eine strategische Bahnplanung verhindert Werkzeugbruch, beseitigt Verweilspuren und kontrolliert die Gewindekonizität über die gesamte Bohrung.
Die „Goldene Dekrementelle“ Strategie für die radiale Schnitttiefe (ap): Aufteilung des Materialeinsatzes von der Schruppbearbeitung bis zur Endbearbeitung
Die radiale Schnitttiefe bei gehärtetem Stahl darf niemals in gleiche Abschnitte unterteilt werden. Eine Schnitttiefe von 0.6 mm in drei Durchgänge à 0.2 mm überlastet den Fräser im dritten Durchgang. Mit zunehmender radialer Schnitttiefe vergrößert sich der Kontaktwinkel des Fräsers und damit die Eingriffsfläche des Werkzeugs. Gleichmäßige Zustellungen führen dazu, dass Schnittkräfte und Reibung beim letzten Schnitt außer Kontrolle geraten.
Wir verwenden ein striktes, dekrementelles Zustellungsschema mit drei bis vier Durchgängen. Im ersten Durchgang werden 50 % bis 60 % des radialen Materials abgetragen, im zweiten 25 % bis 30 % und im dritten die verbleibenden 10 % bis 15 %. Bei tiefen Bohrungen wird ein letzter Federdurchgang entlang desselben Werkzeugwegs ohne radialen Versatz durchgeführt, um die Werkzeugdurchbiegung zu korrigieren.
Gleichlauffräsen und Ein-/Austrittswege: Wie 180°-Bogenanfahrten Werkzeugspuren und Stoßbelastungen eliminieren
Gleichlauffräsen ist bei HRC65-Stahl zwingend erforderlich, sofern Ihre Maschinenachsen spielfrei sind. Beim konventionellen Fräsen greift der Zahn bei null Spandicke ein und gleitet vor dem Schnitt an der kaltverfestigten Oberfläche entlang. Beim Gleichlauffräsen hingegen erfolgt der Eingriff bei maximaler Spandicke, wodurch die Schnittkräfte in die Maschinenstruktur geleitet und Vibrationen vermieden werden.
Vermeiden Sie geradlinige 90°-Radialbewegungen direkt in die Bohrlochwand. Ein plötzlicher, senkrechter Eingriff belastet die spröde Hartmetallschneide und führt zu Mikroausbrüchen und Rattermarken. Programmieren Sie für Ein- und Austritt stets einen gleichmäßigen 180°-Halbkreis oder einen 90°-Tangentialbogen. Dadurch wird die Werkzeugbelastung progressiv bis zum Maximum erhöht, was eine einwandfreie Gewindeflankenbearbeitung gewährleistet.
Überlegungen zum Schnittwiderstand: Einzelzahn- vs. Vollprofilwerkzeuge in tiefen, gehärteten Bohrungen
Vollprofil-Gewindefräser fertigen Gewinde in einer einzigen 360°-Umdrehung, ihre Anwendung ist jedoch stark durch die Bohrungsgeometrie eingeschränkt. Bei flachen Bohrungen mit weniger als dem 1.5-fachen Durchmesser sind sie zwar effizient, ihre große Kontaktfläche erzeugt jedoch hohe Radialkräfte. Bei tiefen Bohrungen oder großen Gewindesteigungen überschreitet der Schnittdruck mehrerer Zähne schnell die Bruchgrenze der Hartmetallschäfte.
Für tiefe Bohrungen in HRC65-Stahl empfiehlt sich der Einsatz von Gewindefräsern mit einem oder drei Zähnen. Zwar sind bei einem Werkzeug mit einem Zahn mehrere spiralförmige Umdrehungen und längere Laufzeiten erforderlich, jedoch wird der Schnittkontakt auf einen einzigen Punkt beschränkt. Dadurch werden die radialen Ablenkkräfte um über 80 % reduziert. Bei extrem harten Werkstoffen ist die Vermeidung von Werkzeugbruch und Ausschuss der schnellste Weg zur Kostensenkung.

Praxisbeispiel: Ermittlung von Gewindefräsgeschwindigkeiten und -vorschüben für M6×1.0-Innengewinde in gehärtetem Werkzeugstahl HRC65
Formeln sind wertlos, wenn sie an der Maschinensteuerung versagen. Bei Präzisions-Stanzwerkzeugen für die Automobilindustrie sind M6×1.0-Gewinde weit verbreitet und berüchtigt für Werkzeugbruch. Diese Platten werden vakuumgehärtet auf HRC65 mit Tiefen von 10 bis 12 mm. Die Vernachlässigung der Spindeldynamik bei Sacklöchern führt zum Ausschuss hochwertiger Werkzeugblöcke.
Wir haben in unserem Testzentrum einen bewährten Ableitungsprozess etabliert und gleichzeitig die Prototypenentwicklung in Nordamerika und Europa unterstützt. Nachfolgend finden Sie eine praxisnahe Konfiguration, die die Haltersteifigkeit, die radiale Kompensation und die abschließende Ausführung umfasst. Befolgen Sie diese Schritte genau, um zuverlässige Gewindefräsgeschwindigkeiten und -vorschübe festzulegen, bevor Sie den Startknopf drücken.
Initialisierung der Parameter und Überprüfung des Maschinenzustands: Standardkonfiguration mit BT40/HSK63-Spindeln und Schrumpf-Werkzeughaltern
Der mechanische Zustand der Maschine bestimmt Ihre Ausgangswerte. Verwenden Sie für Werkzeugstahl HRC65 eine Direktantriebsspindel BT40 (vorzugsweise mit Doppelkontakt-BBT) oder eine HSK-A63-Spindel. Getriebespindelköpfe weisen Spiel auf, das bei der Mikroschrittinterpolation zu Rattern führt. Wenn Sie einen Standard-BT40-Kegel verwenden müssen, halten Sie den dynamischen Rundlauf unter 0.003 mm.
Werkzeughalter erlauben keine Kompromisse. Verwenden Sie niemals Standard-ER-Spannzangenfutter. Wir empfehlen Schrumpf- oder hochpräzise hydraulische Halter. Für ein M6-Gewinde wählen Sie einen Vollhartmetall-Gewindefräser mit 4.5 mm Durchmesser, drei Schneiden ( z = 3 ) und einem Überhang unter 18 mm. Der Rundlauf an der Werkzeugspitze muss unter 0.005 mm liegen, um eine Zahnüberlastung zu vermeiden.
Praktische Rechenübung: Ermittlung aller Parameter von der Schnittgeschwindigkeit und dem Vorschub pro Zahn bis hin zur interpolierten Vorschubgeschwindigkeit der Maschine (F)
Wir berechnen einen Anlaufschnitt. Bei HRC65-Rohmaterial setzen wir die Schnittgeschwindigkeit konservativ auf Vc = 35 m/min . Mit unserem 4.5-mm-Fräser ( D_tool ) berechnen wir die Spindeldrehzahl:
Wir runden dies auf eine gerade Drehzahl von S = 2500 U/min an der Konsole.
Als Nächstes folgt die Vorschubberechnung. Wir beginnen die ersten Durchgänge mit einer konservativen Spanbelastung von fz = 0.006 mm/Zahn . Der nominale Umfangsvorschub entlang der Werkstückkontur beträgt:
Die Eingabe von 45 mm/min in die G02/G03-Blöcke führt zum sofortigen Werkzeugeinschub. Da die Werkzeugmittellinie im M6-Innengewinde einen deutlich engeren Radius beschreibt ( D = 6.0 mm ), muss eine Mittellinien-Vorschubkompensation angewendet werden.
Die programmierte CNC-Vorschubgeschwindigkeit beträgt F = 11.25 mm/min – genau 25 % der nominalen Schnittgeschwindigkeit.
Kaltluftkühlung vs. Minimalmengenschmierung (MQL): Warum ist die Flutkühlung mit wasserlöslichem Kühlmittel beim Gewindeschneiden von hochhartem Stahl strengstens verboten?
Wenn Bediener glühende Späne sehen, fluten sie die Bohrung instinktiv mit Kühlmittel. Bei HRC65-Stahl führt die Kühlmittelzugabe jedoch sofort zu einem katastrophalen Schneidkantenbruch. Die Spitzentemperaturen übersteigen im Schnitt 800 °C und fallen beim Eintauchen in das Kühlmittel rapide ab. Dieser Temperaturschock erzeugt mikroskopisch kleine Risse senkrecht zur Schneidkante, die das Hartmetall innerhalb von drei Umdrehungen zersplittern lassen.
Wir schreiben die Trockenbearbeitung mit einem Hochdruck-Kaltluftstrahl (0.6+ MPa) direkt in die Bohrung vor. Ziel ist die Spanabfuhr, nicht die Kühlung des Werkzeugs. Das erneute Schneiden eingeschlossener, gehärteter Späne zerstört die empfindlichen Zähne sofort. Für extrem gute Oberflächengüten kann ein leichter Pflanzennebel (MQL) hinzugefügt werden, der Fräser darf jedoch niemals vollständig durchnässt werden.
HRC65 Gewindefräser-Bearbeitungsleitfaden: Fehlerbehebung bei Werkzeugbruch und Gewindelehrenausfällen
Selbst bei präziser Einstellung von Schnittgeschwindigkeit, Vorschub und Werkzeugweg können in der Fertigung Schwankungen auftreten. Die Bearbeitung von Stahl mit einer Rockwell-Härte von 65 testet die Maschinengeometrie, die Spannkraft, den Werkzeugverschleiß und die inneren Spannungen des Werkstücks. Eine Abweichung von fünf Mikrometern kann zu einem festsitzenden Gewindelehren oder einem Schaftbruch führen.
Wir betrachten die Einrichtungsanpassung als einen geschlossenen Engineering-Prozess. Basierend auf Hunderten von Kunden-Audits haben wir diesen praktischen Bearbeitungsleitfaden für HRC65-Gewindefräsmaschinen erstellt. Sollten Sie bei der Bearbeitung auf Probleme stoßen, nutzen Sie diese drei Diagnoseschritte, um die Ursache umgehend zu ermitteln und zu beheben.
Konische Gewinde (oben größer, unten kleiner) und Abweichungen des Flankendurchmessers: Werkzeugdurchbiegung und Implementierung bidirektionaler Werkzeugwege
Bei tiefen Bohrungen ist das Gewinde am Gewindeeingang oft korrekt, klemmt aber in der Mitte. Diese Verjüngung ist selten auf Steigungsfehler der Maschinenachse zurückzuführen, sondern auf radiale Werkzeugdurchbiegung. Unter hohem Schnittdruck in HRC65-Rohmaterial biegt sich der Hartmetallschaft mit kleinem Durchmesser nach innen, wodurch der effektive Schnittradius im Bereich des Bohrungsgrundes verringert wird.
Bei Kegelfehlern den Werkzeugüberhang zunächst um 1 bis 2 mm verkürzen. Ist dies aufgrund des Freiraums nicht möglich, eine Kegelkompensation im CAM-Programm hinzufügen oder bidirektionale Werkzeugwege verwenden. Schruppen Sie von unten nach oben und schlichten Sie anschließend mit einem Gleichlauf von oben nach unten. Optional können Sie am Boden einen Nulltiefen-Federpass durchführen, um die elastische Durchbiegung zu eliminieren.
Analyse von Weißfärbung, Rissen oder Absplitterungen an Gewindeoberflächen: Identifizierung von Mikroverschleißmerkmalen im Zusammenhang mit niedrigen Vorschubgeschwindigkeiten und Beschichtungsablösung
Wenn die Gewindeflanken bei der Inspektion trüb oder weißlich erscheinen, sollte das Werkzeug nicht vorschnell gewechselt werden. Eine polierte, milchige Oberfläche deutet auf einen zu geringen Vorschub pro Zahn hin. Die Spanbelastung ist kleiner als der Schneidkantenradius, was zu Reibung und Kaltverfestigung des Stahls führt. Ausrisse am Gewindegrund weisen auf unzureichende Spanabfuhr und Nachschneiden hin.
Betrachten Sie bei der Untersuchung des Fräsers unter einer Lupe die Verschleißfläche. Gleichmäßiger abrasiver Flankenverschleiß deutet auf gleichmäßige Vorschübe und Schnittgeschwindigkeiten hin. Löst sich die Beschichtung vom Hartmetallsubstrat ab, überhitzt die Schnittzone. Erhöhen Sie umgehend den Kaltluftdruck oder reduzieren Sie die Schnittgeschwindigkeit um 10 %, um die Nanokompositbeschichtung zu schonen.
Fehlerbehebung bei Gewindelehren: Kompensation verschleißbedingter Abweichungen und Behebung von Spiel
Ein ärgerliches Szenario entsteht, wenn die Ausschusslehre ein oder zwei Umdrehungen macht, während die Gutlehre blockiert. Dies tritt auf, wenn Maschinenspiel den kreisförmigen Werkzeugweg in eine Ellipse verwandelt oder wenn Flankenverschleiß den Gewindescheitel verformt. Die Gutlehre blockiert auf der schmalen Achse, während die Ausschusslehre auf der breiten Achse blockiert.
Sollte diese Messabweichung auftreten, korrigieren Sie den radialen Verschleißausgleich in Schritten von 0.005 mm. Falls die „NO-GO“-Messung weiterhin angezeigt wird, überprüfen Sie umgehend das Kugelumlaufspiel der X- und Y-Achse. Durch die Programmierung eines zusätzlichen tangentialen Überlappungsbogens von 15° bis 30° am Ein- und Austritt werden zudem Markierungen für den Übergang zwischen den Quadranten vermieden.
Die Qualität der Wärmebehandlung, die Hartmetallverteilung und die Spindelsteifigkeit variieren von Werkstatt zu Werkstatt. Wenn Sie Probleme mit tiefen Sacklöchern oder der Gewindelehrenprüfung bei gehärtetem Werkzeugstahl haben, teilen Sie uns bitte Ihre Lochtiefe, Werkzeugspezifikationen und die Härte nach der Wärmebehandlung mit, damit wir die Zerspanungsmechanik gemeinsam analysieren können.





