


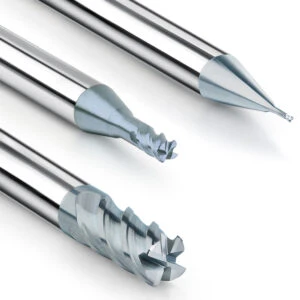
Der Schaftfräser aus Wolframstahl für Edelstahl ist ein universell einsetzbares Hartmetall-Hochgeschwindigkeitsschneidwerkzeug mit hoher Präzision und langer Standzeit. Er zeichnet sich durch hervorragende Eigenschaften wie Verschleißfestigkeit, Temperaturwechselbeständigkeit und Korrosionsbeständigkeit aus. Zu seinen Merkmalen gehören hohe Härte, hohe Festigkeit, gute thermische Stabilität, stabile chemische Eigenschaften und ein günstiger Preis. Dieses Produkt findet breite Anwendung in der Schrupp- und Halbschlichtbearbeitung verschiedener Metallwerkstoffe.
Schwierigkeiten bei der Verarbeitung von Edelstahl
Edelstahl ist ein hochfestes und korrosionsbeständiges Legierungsmaterial, das bei der Verarbeitung oft Probleme mit sich bringt. Da Edelstahl häufig Metallelemente wie Chrom und Nickel enthält, sind seine Härte und Zähigkeit relativ hoch. Gleichzeitig weist er jedoch auch eine gewisse Haftung, eine geringe Wärmeausdehnungsrate und eine schlechte Wärmeleitfähigkeit auf, was die Verarbeitung von Edelstahl erschwert.
Schwer Work Herhärtend
Edelstahl weist eine starke Kaltverfestigung auf. Die erste Wahl ist eine Mischung aus Austenit und Ferrit. Die Härte der gehärteten Schicht ist 1.4- bis 2.2-mal höher als die ursprüngliche Matrixhärte, und die Festigkeit beträgt R = 1470–1960 MPa. Dieser Edelstahltyp weist eine hohe Plastizität und einen hohen Festigkeitskoeffizienten auf. Darüber hinaus ist Austenit instabil und wandelt sich unter Einwirkung von Schnittkräften leicht in Martensit um.
Large Cutting Force
Edelstahl weist eine hohe Plastizität auf, insbesondere austenitischer Edelstahl, dessen Verhältnis von Tiefe zu Länge 2.5-mal so hoch ist wie das von 45#-Stahl. Die plastische Verformung beim Fräsen ist groß, was die Schnittkraft erhöht, eine starke Kaltverfestigung und hohe thermische Festigkeit verursacht und das Einrollen und Brechen des Schnitts erschwert.
Hoch Cutting TTemperatur
Edelstahl weist eine große plastische Verformung und erhöhte Reibung auf und seine Wärmeleitfähigkeit ist relativ gering. Daher ist die Temperatur beim Fräsen von Edelstahl unter den gleichen Bedingungen etwa 200 Grad höher als die von 45#-Stahl.
Schneiden ist Not Easy zu BReak
Bei der Bearbeitung von Edelstahl kommt es leicht zu Verklebungen und Aufbauschneidenbildung. Edelstahl weist eine relativ hohe Plastizität und Zähigkeit auf und bricht beim Fräsen nicht so leicht. Bei hohen Temperaturen und hohem Druck neigt das Werkzeug zu Verklebungsverschleiß und Aufbauschneidenbildung.
Das Tool ist Easy zu WOhr
Natürlich müssen zur Bearbeitung von Edelstahl Fräser verwendet werden, da die TiC-Hartspitzen von Edelstahl leicht zu starkem Schleifverschleiß des Werkzeugs führen können. Bei hohen Geschwindigkeiten, hohen Temperaturen und hohem Druck neigen Schneide und Werkzeug zu Verklebungen, Diffusion und Halbmondverschleiß.
Einfach zu Skreuzen Sie an, Werkzeug
Edelstahl hat eine schlechte Wärmeleitfähigkeit. Die beim Schneiden entstehende Wärme kann nur schwer abgeleitet werden und staut sich leicht zwischen Werkzeug und Werkstück, wodurch Späne an der Klinge haften bleiben und Knötchen bilden. Knötchen verstärken den Werkzeugverschleiß zusätzlich und erhöhen die Schnitttemperatur – ein Teufelskreis.
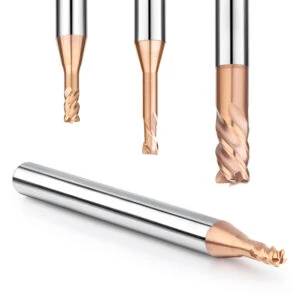
So wählen Sie einen Schaftfräser aus
Wähle die Aangemessen HHärte Anach dem HHärte der Sschmerzlos Steel Pspät
Die Härte von Edelstahlplatten liegt üblicherweise zwischen HV150 und HV200, was hohe Anforderungen an die Auswahl und Härte von Hartmetallfräsern stellt. Um sicherzustellen, dass das Werkzeug der Schnittkraft und Stoßbelastung der Edelstahlplatte während der Bearbeitung standhält und Schärfe und Verschleißfestigkeit behält, ist die Wahl der richtigen Hartmetallfräserhärte sehr wichtig. Daher sollte die Härte des ausgewählten Hartmetallfräsers über HV1600 liegen, um sicherzustellen, dass das Werkzeug ausreichend Härte und Zähigkeit aufweist, um die Schwierigkeiten der Edelstahlbearbeitung zu überwinden und die Bearbeitungsqualität und -effizienz zu verbessern.
Wähle die Aangemessen TOll Shape
Unterschiedliche Bearbeitungstechnologien stellen unterschiedliche Anforderungen an die Werkzeugform. Die passende Werkzeugform sollte entsprechend der jeweiligen Bearbeitungstechnologie ausgewählt werden. Beispielsweise erfordert die Grobbearbeitung eine Werkzeugform mit hoher Festigkeit und hoher Schneidfähigkeit, während die Feinbearbeitung eine Werkzeugform mit hoher Präzision und glatter Oberfläche erfordert. Verschiedene Edelstahlmaterialien stellen unterschiedliche Anforderungen an die Werkzeugform. Die passende Werkzeugform sollte entsprechend dem spezifischen Edelstahlmaterial ausgewählt werden. Beispielsweise sollte für Edelstahl mit höherer Härte eine Werkzeugform mit hoher Festigkeit und guter Verschleißfestigkeit gewählt werden.
Auswählen TOll CHafer AL aut Different Mkrank WArbeitsstücke
Für unterschiedliche Edelstahlwerkstoffe müssen unterschiedliche Werkzeugbeschichtungen gewählt werden. TiN-beschichtete Bohrfräser eignen sich grundsätzlich zum Fräsen von Edelstahlwerkstoffen. Die beim Fräsen von Edelstahl verwendeten Bohrfräser werden mit speziellen Beschichtungen behandelt, um die Verschleißfestigkeit und Korrosionsbeständigkeit zu verbessern. Dadurch erreichen sie eine längere Lebensdauer und bessere Bearbeitungsergebnisse beim Fräsen von Edelstahlwerkstoffen.

Gängige Fräsertypen für die Edelstahlbearbeitung
Hoch Sgepinkelt Steel End Mkrank
Schnellarbeitsstahl-Schaftfräser sind Schaftfräser aus Schnellarbeitsstahl. Sie zeichnen sich durch hohe Härte, Festigkeit und Verschleißfestigkeit aus und werden häufig in verschiedenen Schneid- und Bearbeitungsbereichen eingesetzt. Für die Edelstahlbearbeitung sind Schnellarbeitsstahl-Fräser jedoch nicht immer die beste Wahl. Ihre Kosten sind jedoch deutlich niedriger als die von Hartmetallfräsern. Daher können Schnellarbeitsstahl-Fräser bei geringen Anforderungen an die Bearbeitungsgenauigkeit die Bearbeitungskosten senken. Das Material von Schnellarbeitsstahl-Fräsern ist relativ weich und leicht zu schärfen, was die Lebensdauer des Werkzeugs verlängert. Bei Edelstahl mit höherer Zähigkeit neigen Schnellarbeitsstahl-Fräser weniger zu Kantenausbrüchen, was vorteilhaft ist.
Karbid End MÜbel
Im Vergleich zu Schnellarbeitsstahl-Schaftfräsern weisen Hartmetall-Schaftfräser eine höhere Härte und Zähigkeit auf und können die Härteprobleme von Edelstahl besser bewältigen. Hartmetallfräser haben eine deutlich höhere Härte als Schnellarbeitsstahl-Fräser. Die verwendeten Werkzeugmaterialien sind üblicherweise Wolframkarbid, Titankarbid usw., und die Härte kann HV9000 oder höher erreichen. Die hohe Härte gewährleistet, dass Hartmetallfräser Edelstahl problemlos schneiden können, ohne dass es zu Kantenausbrüchen, Verschleiß und anderen Phänomenen kommt, was die Lebensdauer des Werkzeugs effektiv verlängert. Bei der Bearbeitung von Edelstahl entsteht viel Wärme. Hartmetallfräser sind hitzebeständig und behalten ihre Schärfe und Festigkeit auch bei hohen Temperaturen, wodurch Erweichung des Werkzeugs und Kantenausbrüche durch hohe Temperaturen vermieden werden.
Diamond Cgeölt End MÜbel
Diamantbeschichtete Schaftfräser zeichnen sich durch eine extrem hohe Härte und Verschleißfestigkeit aus und eignen sich für die Bearbeitung von härtestem Edelstahl. Sie sind zudem sehr temperaturbeständig und eignen sich für die Hochgeschwindigkeitsbearbeitung. Die Schneiden diamantbeschichteter Schaftfräser bestehen aus Diamantpartikeln und weisen daher eine extrem hohe Härte und Verschleißfestigkeit auf. Sie halten den hohen Schnittbelastungen und Temperaturen bei der Edelstahlbearbeitung stand, verschleißen nicht so schnell und erhöhen die Werkzeugstandzeit deutlich. Diamant hat eine ausgezeichnete Wärmeleitfähigkeit und hohe Temperaturbeständigkeit und behält auch bei hohen Temperaturen seine Härte und Festigkeit. Daher können diamantbeschichtete Fräser für die Hochgeschwindigkeitsbearbeitung von Edelstahl eingesetzt werden, ohne dass ein Erweichen oder Versagen des Werkzeugs durch hohe Temperaturen befürchtet werden muss. Diamantbeschichtete Schaftfräser sind jedoch teuer und weisen eine zu hohe Härte auf. Bei Edelstahl mit geringerer Härte kann es leicht zu Werkzeugverschleiß und Absplitterungen kommen.
Passende Schnittparameter
Beim Fräsen von Edelstahl sollte eine geringere Schnittmenge bzw. Vorschubmenge verwendet werden, da Edelstahl einen geringen Wärmeausdehnungskoeffizienten aufweist und sich leicht thermisch verformen lässt. Gleichzeitig sollte die Anzahl seitlicher Bewegungen des Werkzeugs reduziert werden, um die Stabilität des Werkzeugs zu gewährleisten und ein Wackeln und Schwingen des Werkzeugs zu vermeiden, das die Fräsqualität beeinträchtigt. Gleichzeitig sollte das Werkzeug scharfe Zähne aufweisen und die Fräsgeschwindigkeit und der Vorschub kontrolliert werden, um optimale Fräsergebnisse und eine optimale Bearbeitungsqualität zu gewährleisten.
Zuschneiden Sgepinkelt
- Schnellarbeitsstahlfräser: Bei austenitischem Edelstahl (z. B. 304, 316) liegt die Schnittgeschwindigkeit des Schnellarbeitsstahlfräsers üblicherweise zwischen 20 und 40 m/min. Bei martensitischem Edelstahl (z. B. 416, 420) sollte die Schnittgeschwindigkeit auf 15 bis 25 m/min reduziert werden.
- Hartmetallfräser: Bei austenitischem Edelstahl liegt die Schnittgeschwindigkeit des Hartmetallfräsers üblicherweise zwischen 60 und 80 m/min. Bei martensitischem Edelstahl sollte die Schnittgeschwindigkeit auf 40 bis 60 m/min reduziert werden.
- Diamantbeschichteter Fräser: Diamantbeschichtete Fräser sind sehr verschleißfest und eignen sich zum Hochgeschwindigkeitsfräsen von Edelstahl. Bei austenitischem Edelstahl liegt die Schnittgeschwindigkeit diamantbeschichteter Fräser üblicherweise zwischen 120 und 150 m/min. Bei martensitischem Edelstahl sollte die Schnittgeschwindigkeit auf 80 bis 100 m/min reduziert werden.
Newsfeed Rate:
- Ein geringerer Vorschub führt zu einer glatteren Oberfläche, erhöht aber auch die Schnittkraft. Dies liegt daran, dass ein geringerer Vorschub eine höhere Schnittbelastung an jeder Schneide bewirkt. Ein zu geringer Vorschub kann die Schnittkraft zu hoch sein und Werkzeugbruch oder Vibrationen verursachen.
- Ein höherer Vorschub führt zu einer raueren Oberfläche, verringert jedoch auch die Schnittkraft. Dies liegt daran, dass ein höherer Vorschub die Schnittbelastung an jeder Schneide reduziert. Ist der Vorschub jedoch zu hoch, kann die Schneide das Material möglicherweise nicht effektiv abtragen, was zu einer Verschlechterung der Bearbeitungsqualität führt.
- Für Edelstahl wird generell ein Vorschub von 0.01 bis 0.2 mm/Zahn empfohlen. Der spezifische Wert sollte entsprechend der Materialhärte, dem Werkzeugmaterial, der Schnittgeschwindigkeit und den Bearbeitungsanforderungen angepasst werden.
axial DTiefe von Cut
- Eine größere axiale Schnitttiefe verbessert die Bearbeitungseffizienz, da pro Schnitt mehr Material abgetragen werden kann. Dies führt jedoch auch zu einer Erhöhung der Schnittkraft. Dies liegt daran, dass eine größere axiale Schnitttiefe eine erhöhte Schnittbelastung an jeder Schneide zur Folge hat. Eine zu große axiale Schnitttiefe kann zu einer zu hohen Schnittkraft führen, was zu Werkzeugbruch oder Vibrationen führen kann.
- Eine geringere axiale Schnitttiefe führt zu einer geringeren Bearbeitungseffizienz, verringert aber auch die Schnittkraft. Dies liegt daran, dass eine geringere axiale Schnitttiefe zu einer geringeren Schnittbelastung an jeder Schneide führt. Ist die axiale Schnitttiefe jedoch zu gering, kann die Schneide das Material möglicherweise nicht effektiv entfernen, was zu einer längeren Bearbeitungszeit führt.
- Für Edelstahl wird generell eine axiale Schnitttiefe von 0.1 bis 0.5 mm empfohlen. Der spezifische Wert sollte entsprechend der Materialhärte, dem Werkzeugmaterial, der Schnittgeschwindigkeit, dem Vorschub und den Verarbeitungsanforderungen angepasst werden.
Zu den häufig verwendeten Werkzeugen für das Fräsen von Edelstahl zählen hauptsächlich Schnellarbeitsstahl-Schaftfräser, Hartmetall-Schaftfräser und beschichtete Schaftfräser mit legiertem Bohrer. Bei der Werkzeugauswahl müssen Faktoren wie die Härte der Edelstahlplatte, die Werkzeugform und die Werkzeugbeschichtung berücksichtigt werden. Gleichzeitig sollten beim Fräsen verschiedene Faktoren wie Zerspanungsvolumen, Vorschubvolumen, Werkzeugstabilität, Fräsgeschwindigkeit und Vorschubgeschwindigkeit berücksichtigt werden, um die Fräsqualität und die Bearbeitungseffizienz sicherzustellen.






