


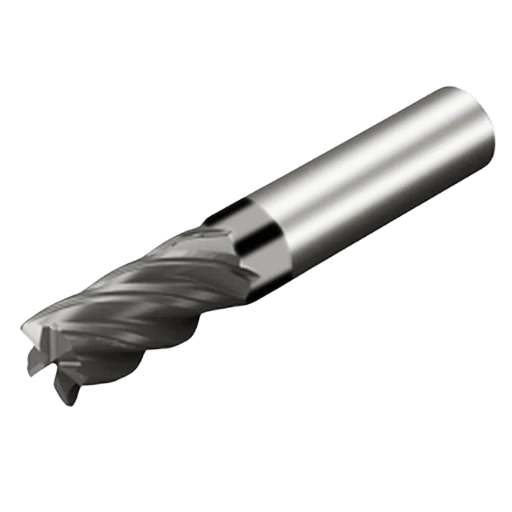
In der CNC-Bearbeitung gilt Edelstahl als schwer zerspanbarer Werkstoff. Seine hohe Festigkeit, die Neigung zur Kaltverfestigung und die geringe Wärmeleitfähigkeit stellen hohe Anforderungen an die Auswahl und den Einsatz der Schneidwerkzeuge. Ob im Formenbau, in der Präzisionskomponentenfertigung oder in der Medizin- und Lebensmittelindustrie – die Wahl des optimalen Fräsers für Edelstahl beeinflusst maßgeblich die Bearbeitungseffizienz, die Oberflächenqualität und die Werkzeugstandzeit.
Viele Zerspanungsmechaniker – sowohl Anfänger als auch erfahrene Profis – stehen oft vor ähnlichen Herausforderungen: Welcher Fräser eignet sich am besten für Edelstahl? Welche Schnittgeometrie ist optimal? Welche Beschichtung bietet beste Verschleißfestigkeit und Antihaftwirkung? Dieser Leitfaden beantwortet diese Fragen durch die Analyse der Eigenschaften von Edelstahl und gibt praktische Hinweise zur Werkzeugauswahl, einschließlich Geometrie, Material und der besten Schaftfräserbeschichtung für Edelstahl.
Warum Edelstahl spezielle Schneidwerkzeuge erfordert
Schneideigenschaften von Edelstahl
Edelstahl ist ein zähes Material, dessen Bearbeitung zahlreiche Herausforderungen mit sich bringt. Dazu gehören:
-
Kaltverfestigung: Werden die Schnittparameter nicht korrekt gesteuert, verfestigt sich das Material schnell. Dies kann dazu führen, dass das Werkzeug wiederholt auf einer bereits verfestigten Oberfläche schneidet, was den Verschleiß und den Schnittwiderstand erhöht – insbesondere bei geringem Vorschub oder intermittierendem Schnitt.
-
Geringe Wärmeleitfähigkeit: Die beim Schneiden entstehende Wärme wird nicht leicht abgeführt. Stattdessen sammelt sie sich in der Schnittzone und an der Spanfläche an, was zu einer Erweichung der Werkzeugschneide, zu Glühen und sogar zu Mikrorissen führen kann.
-
Aufbauschneide (BUE): Edelstahl neigt dazu, an Schneidwerkzeugen zu haften, wodurch sich eine Aufbauschneide bildet, die die Schneidgeometrie verzerrt und zu Oberflächenrauheit und Werkzeugausbrüchen führt.
Aufgrund dieser Herausforderungen sind Standard-Schaftfräser oft unzureichend. Werkzeugmaterial, Kantengeometrie und Beschichtungsauswahl sind entscheidend, um die thermische Stabilität zu erhalten und ein Anhaften beim Schneiden zu vermeiden.
Häufige Probleme durch falsche Werkzeugauswahl
Die Wahl des falschen Schaftfräsers für Edelstahl kann mehrere schwerwiegende Folgen haben:
-
Verkürzte Werkzeugstandzeit: Ohne ausreichende Hitzebeständigkeit oder verschleißfeste Beschichtungen neigen Werkzeuge zu vorzeitigem Verschleiß, Absplitterungen und Ausfällen.
-
Mangelhafte Oberflächenqualität: Eine unzureichende Werkzeuggeometrie oder Schneidenanzahl kann zu Vibrationen, Oberflächenverbrennungen oder Maßungenauigkeiten führen – insbesondere beim Schlichtfräsen.
-
Geringe Produktivität: Werkzeuge, die nicht für Edelstahl optimiert sind, erfordern oft reduzierte Schnittgeschwindigkeiten und Vorschübe, was den Durchsatz begrenzt und die Zykluszeit verlängert.
Um diese Probleme zu vermeiden, sollten Sie immer Fräsern den Vorzug geben, die speziell für Edelstahl entwickelt wurden – Werkzeuge, die thermische Beständigkeit, effiziente Spanabfuhr und Antihaftwirkung bieten.
Welche Hauptmerkmale zeichnen den besten Schaftfräser für Edelstahl aus?
Werkzeugmaterial: Hartmetall wird bevorzugt
Hartmetall-Schaftfräser sind aufgrund ihrer höheren Warmhärte, Verschleißfestigkeit und Schnittstabilität im Vergleich zu Schnellarbeitsstahl (HSS) die erste Wahl für Edelstahl. Insbesondere ultrafeinkörniges Hartmetall mit hohem Kobaltgehalt widersteht der Kaltverfestigung und Adhäsionsneigung von Edelstahl.
Wenn Sie sich also fragen, welches Material sich am besten zum Fräsen von Edelstahl eignet, ist ultrafeines Hartmetall die Antwort – insbesondere für Anwendungen mit den Güten 304, 316 oder Duplex.
Optimale Schneidenanzahl und Schneidgeometrie
Edelstahl erzeugt lange, durchgehende Späne. Zu viele Spanräume oder unzureichender Spanraum können zu Spanstau und BUE-Bildung führen. Allgemeine Empfehlungen:
-
2–3 Schneiden: Ideal zum Nutenfräsen oder Seitenfräsen, bieten eine hervorragende Spanabfuhr.
-
4 Schneiden: Besser geeignet für hochpräzises Planfräsen oder die Bearbeitung von Hohlräumen, bietet erhöhte Stabilität.
Wählen Sie hinsichtlich der Geometrie Werkzeuge mit:
-
Hohe Steigungswinkel (40°–45°): Tragen zur Reduzierung der Schnittkräfte bei, fördern den Spanfluss und minimieren die Wärmeentwicklung.
-
Große Spanwinkel: Reduzieren den Werkzeugdruck und verbessern die Schärfe, was beim Schneiden von gehärteten oder zähen Edelstählen entscheidend ist.
Werkzeugaufbau und Serienauswahl
-
Vollhartmetall-Schaftfräser: Bieten hohe Steifigkeit und Präzision, ideal für unterbrechungsfreies Schneiden, dünnwandige Strukturen und Arbeiten mit hoher Genauigkeit.
-
Wendeschneidplattenfräser: Bieten eine höhere Wirtschaftlichkeit bei der Grobbearbeitung oder Serienfertigung. Der Wendeschneidplattenwechsel ist schneller und kostengünstiger.
Zusätzliche Strukturoptionen:
-
Kurze Flötenlänge: Für Steifigkeit und Vibrationskontrolle.
-
Langreichweite / Lange Nut: Für tiefe Hohlraum- oder Seitenwandfräsungen.
-
Rundkopf-Schaftfräser: Hervorragend geeignet für Formhohlräume, Fasen und glatte Übergänge.
Passen Sie die Struktur Ihres Fräsers an die Geometrie Ihres Teils, die Steifigkeit der Werkzeugmaschine und die erforderliche Oberflächenbeschaffenheit an.
Welcher Fräser ist der beste für Edelstahl?
Bestes Werkzeug zum Schruppen von Edelstahl
Beim Schruppen sind die Fräser hohen Schnittkräften, Hitze und gehärteten Zonen ausgesetzt. Empfohlene Eigenschaften:
-
Abgeschrägte Schneidkanten: Verstärken die Werkzeugschneide und reduzieren Ausbrüche.
-
Dicke Kernkonstruktion: Erhöht die Steifigkeit und minimiert die Durchbiegung unter Last.
-
Wendeschneidplatten-Schaftfräser: Bieten Langlebigkeit und Wirtschaftlichkeit für Grobbearbeitungen, insbesondere mit verstärkten Wendeschneidplatten.
Wenn Sie sich fragen, welcher Schaftfräser sich am besten zum Schruppen von Edelstahl eignet, sollten Sie hochfeste Vollhartmetall- oder Wendeschneidplattenfräser in Kombination mit einem Hochdruck-Kühlsystem in Betracht ziehen, um die Spanabfuhr zu verbessern und die Wärme zu kontrollieren.
Bestes Werkzeug zum Veredeln von Edelstahl
Beim Fertigfräsen sind enge Toleranzen und eine hervorragende Oberflächengüte erforderlich. Priorisieren Sie:
-
Rundkopf-Schaftfräser: Ausgewogene Balance zwischen Festigkeit und Oberflächenqualität für Formen und gekrümmte Oberflächen.
-
Scharfe Schneiden mit Mikro-Spanwinkeln: Reduzieren die Schnittkraft und verbessern die Schneidenqualität.
-
3- oder 4-schneidige Werkzeuge mit hoher Spirale: Ideal für dünne Wände, kleine Bohrungen oder die Bearbeitung von Konturen.
Für beste Ergebnisse verwenden Sie Werkzeuge mit scharfen Kanten, hitzebeständigen Beschichtungen und polierten Nuten, um Reibung und Anhaften zu reduzieren – perfekt für spiegelglatte Oberflächen oder feine Details.
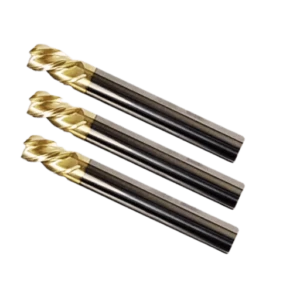
Welche Beschichtung eignet sich am besten für Schaftfräser aus Edelstahl?
Die anspruchsvollen Bearbeitungsanforderungen für Edelstahl erfordern hitzebeständige, gleitfähige und antihaftende Beschichtungen. Die Wahl der optimalen Schaftfräserbeschichtung für Edelstahl kann die Werkzeugstandzeit deutlich verlängern und die Oberflächengüte verbessern.
Übersicht gängiger Beschichtungen
-
TiAlN (Titan-Aluminium-Nitrid): Hervorragend geeignet für das Trocken- und Halbtrockenschneiden bei hohen Temperaturen. Ideal für allgemeine Arbeiten an 304/316-Stahl.
-
AlTiN (Aluminium-Titan-Nitrid): Durch den höheren Aluminiumanteil bildet es unter Hitzeeinwirkung eine schützende Al₂O₃-Schicht und eignet sich daher perfekt für aggressive oder harte Edelstahlsorten.
-
TiSiN (Titan-Silizium-Nitrid): Bietet extreme Härte und Verschleißfestigkeit, ideal für die Hochgeschwindigkeitsbearbeitung von Formstahl.
-
nACo (Nano-Beschichtung): Nanostrukturierte Beschichtung mit hoher Schmierfähigkeit und Temperaturwechselbeständigkeit, geeignet für zähe, klebrige Edelstahlsorten.
-
DLC (Diamond-Like Carbon): Extrem niedrige Reibung bei mäßiger Hitzebeständigkeit; ideal für die präzise Bearbeitung von medizinischen oder Mikrobauteilen bei niedrigen Drehzahlen.
Es gibt keine Universalbeschichtung. Wählen Sie basierend auf Ihrer Bearbeitungsstrategie, der Werkstückqualität und den Kühlmittelbedingungen.
Schlüsselfaktoren bei der Auswahl von Beschichtungen
Betrachten Sie das folgende:
-
Hitzebeständigkeit (800–1100°C): Verhindert Materialermüdung beim Schneiden bei hohen Temperaturen.
-
Gleitfähigkeit: Reduziert Reibung und Anhaften und beugt so BUE vor.
-
Antihaftwirkung: Besonders wichtig bei austenitischen Edelstählen.
-
Haftfestigkeit der Beschichtung: Gewährleistet die Haltbarkeit der Beschichtung auch bei unterbrochenen oder langsamen Schnitten.
Für die meisten Anwendungen mit Edelstahl sind mehrlagige Nanobeschichtungen mit hoher Wärmebeständigkeit und geringer Reibung die optimale Wahl.
Empfohlene Beschichtungs- und Substratkombinationen
Die Kombination der richtigen Beschichtung mit dem richtigen Substrat maximiert die Leistung:
-
TiAlN + Ultrafeines Hartmetall: Ausgewogene Zähigkeit und Verschleißfestigkeit – ideal für die allgemeine Bearbeitung von Edelstahl.
-
AlTiN + Nanocarbid: Hochgeschwindigkeits- und Hochleistungsschneiden – perfekt für Formen oder die Serienfertigung.
-
nACo / TiSiN + Mikrokornkarbid: Optimiert für schwierige Legierungen (z. B. schwefel-/nickelhaltiger Edelstahl).
-
DLC + Mikro-Schneidwerkzeuge: Optimal für die ultrafeine Oberflächenbearbeitung von medizinischen Bauteilen oder Mikrokomponenten. In Kombination mit einem Mikro-Spankopf reduzieren sich die Schnittkräfte.
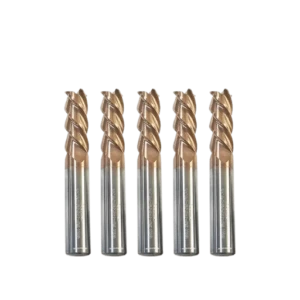
Analyse eines tatsächlichen Falls: Leistung verschiedener Schaftfräser bei Edelstahl
Bei der Auswahl eines Schaftfräsers für Edelstahl ist es oft schwierig, die tatsächliche Leistung eines Werkzeugs allein anhand technischer Daten oder Katalogbeschreibungen genau zu beurteilen. Daher bietet eine fallbasierte Analyse wertvollere Erkenntnisse. Der folgende Vergleich bewertet die tatsächliche Werkzeugleistung anhand von drei Schlüsseldimensionen: Edelstahlmaterial, Werkzeugdesign und reale Bearbeitungsparameter.
Unterschiede in der Werkzeugleistung: Edelstahl 304 vs. 316
Obwohl es sich bei beiden um austenitische rostfreie Stähle handelt, unterscheidet sich das Fräsverhalten von 304 und 316 erheblich:
-
Edelstahl 304 : Bekannt für seinen hohen Chromgehalt und seine hohe Duktilität, neigt Edelstahl 304 bei Hochgeschwindigkeitsfräsbearbeitungen zu starker Kaltverfestigung . Dies beschleunigt den Werkzeugverschleiß, insbesondere bei Schruppbearbeitungen.
-
Edelstahl 316 : Durch den Zusatz von Molybdän für verbesserte Korrosions- und Hitzebeständigkeit ist Edelstahl 316 noch schwieriger zu bearbeiten. Seine höhere Schnittviskosität erhöht die Wahrscheinlichkeit von Aufbauschneidenbildung und Ausbrüchen an der Schneidkante.
Praxistests zeigen, dass Schaftfräser mit identischer Geometrie und Beschichtung bei der Bearbeitung von Edelstahl 316 im Vergleich zu Edelstahl 304 typischerweise eine um 15 % bis 25 % kürzere Standzeit aufweisen. Daher sollte die Antwort auf die Frage „Welchen Schaftfräser sollte ich für Edelstahl 304 verwenden?“ oder „Welches Werkzeug eignet sich am besten zum Fräsen von Edelstahl 316?“ die Antihaftwirkung, die Wärmeableitung und die Schneidkantenschärfe berücksichtigen.
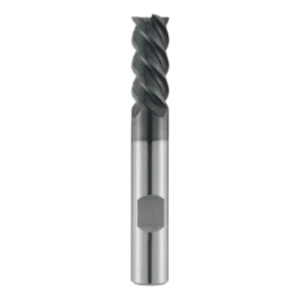
Praxisnaher Parametervergleich: Spindeldrehzahl, Vorschub und Schnitttiefe
Beim Fräsen von Edelstahl wirken sich die Parametereinstellungen direkt auf die Standzeit und die Bearbeitungsstabilität aus. Nachfolgend finden Sie einen Vergleich dreier typischer Bearbeitungsstrategien unter gleichen Materialbedingungen (Edelstahl 304):
| Bearbeitungsstrategie | Spindelgeschwindigkeit (U/min) | Vorschub pro Zahn (fz, mm/Zahn) | Axiale Schnitttiefe (ap, mm) | Bearbeitungsfeedback |
|---|---|---|---|---|
| Konservativ | 3200 | 0.04 | 0.4 | Hohe Stabilität und langsamer Werkzeugverschleiß, aber geringe Effizienz |
| Empfohlen | 4500 | 0.06 | 0.6 | Ausgewogene Effizienz und Standzeit; geeignet für die Massenproduktion |
| Aggressive | 6000 | 0.08 | 1.0 | Hohe Bearbeitungsgeschwindigkeit, aber erhöhter Werkzeugverschleiß; erfordert leistungsstarkes Kühlsystem |
Weitere Hinweise:
-
Die Bearbeitungsstabilität korreliert positiv mit Spindellastschwankungen.
-
Wenn unter aggressiven Bedingungen keine effiziente Kühlung und keine hochhitzebeständigen Beschichtungen (wie etwa TiSiN) verwendet werden, kann es zu Oberflächenverbrennungen und vorzeitigem Werkzeugausfall kommen.
-
Die empfohlene Strategie bietet einen ausgewogenen Ansatz für Vorschub, Geschwindigkeit und Wärmemanagement und stellt somit eine zuverlässige Grundlage für die meisten Fräsaufgaben mit Edelstahl dar.
Diese Daten bieten praktische Einblicke zur Beantwortung von Fragen wie „Empfohlene Parameter für das Fräsen von Edelstahl“ und helfen Anfängern, eine rationale Denkweise bei der Festlegung der Bearbeitungsparameter zu entwickeln.
Zusammenfassung und Vorschläge zur Werkzeugauswahl
Bei Edelstahl – einem der am schwierigsten zu bearbeitenden Werkstoffe – ist die Wahl des richtigen Schaftfräsers entscheidend für eine hohe Bearbeitungseffizienz und Produktqualität. Von den Materialeigenschaften über die Werkzeugstruktur bis hin zur Beschichtungstechnologie wirkt sich jede Wahl direkt auf Standzeit, Schnittstabilität und Oberflächengüte aus.
Die folgenden Richtlinien basieren auf typischen Branchenanwendungen, logischen Auswahlstrategien und häufigen Missverständnissen, um CNC-Ingenieuren und Einkaufsfachleuten praktische, szenariobasierte Empfehlungen zu geben.
Empfehlungen zur Werkzeugauswahl für bestimmte Branchen
Verschiedene Branchen erfordern unterschiedliche Werkzeugeigenschaften. Hier finden Sie Best-Practice-Vorschläge für gängige Edelstahlanwendungen:
-
Formenbau (zB 420/440 Edelstahl)
Verwenden Sie hochfeste Vollhartmetall-Schaftfräser mit kurzer Nut. Verwenden Sie vorzugsweise Beschichtungen wie AlTiN oder TiSiN, die auch bei dauerhaft hohen Temperaturen und Stoßbelastungen eine gute Leistung erbringen. -
Herstellung medizinischer Geräte (z. B. Edelstahl 316L)
Achten Sie auf Oberflächengüte und Maßgenauigkeit. Wählen Sie einen Rundfräser mit mikropositivem Spanwinkel und hochschmierenden Beschichtungen wie DLC. Verwenden Sie niedrige Vorschübe und flache Schnitte für mehr Stabilität. -
Lebensmittelausrüstungsindustrie (z. B. Edelstahl 304/316)
Vereinen Sie Chargeneffizienz und universelle Einsatzmöglichkeiten. Wählen Sie 3- oder 4-schneidige Steilspiralfräser mit TiAlN- oder nACo-Beschichtung für eine gute Spanabfuhr und lange Standzeiten. -
Luft- und Raumfahrt und hitzebeständige Teile (z. B. 17-4PH, Inox-Serie)
Wählen Sie Nanolegierungssubstratwerkzeuge mit hochhitzebeständigen Beschichtungen wie TiSiN. Verwenden Sie konservative Parameter, um die Wärmeentwicklung während der Bearbeitung zu reduzieren.
Die Abstimmung der Werkzeuge auf die Matrix aus Industrie-, Material- und Prozesszielen trägt dazu bei, Spekulationen zu reduzieren und Werkzeugverschwendung oder Bearbeitungsfehler zu vermeiden.
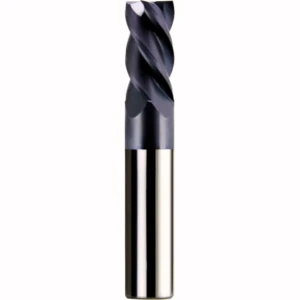
Rückblick: Fünf Schlüsseldimensionen für die Werkzeugauswahl
In diesem Leitfaden werden fünf wiederkehrende Entscheidungsfaktoren bei der Auswahl eines Fräsers aus rostfreiem Stahl hervorgehoben:
-
Werkzeugsubstrat
Wählen Sie Hartmetallsubstrate mit ultrafeinen Körnern oder Nanolegierungen, um die Absplitterungsbeständigkeit und thermische Stabilität zu verbessern. -
Geometrie
Verwenden Sie Designs mit hoher Dralllänge und großem Spanwinkel, um die Spanabfuhr und Kühlung zu unterstützen. Für die Schlichtbearbeitung werden Rundschneidgeometrien bevorzugt. -
Flötenzählung
-
2–3 Schneiden : Am besten geeignet zum Schruppen; gewährleistet den Spanabtransport.
-
3–4 Nuten : Besser für die Endbearbeitung; verbessert die Oberflächenqualität.
-
-
Beschichtungstechnik
Passen Sie die Beschichtungen anhand von Geschwindigkeit, Kühlmittel und Materialhärte an Ihren Betrieb an (AlTiN, TiSiN, nACo, DLC). -
Anwendungstauglich
Berücksichtigen Sie Materialviskosität, Teilehärte, Kühlmittelzufuhr und Werkzeugmaschinensteifigkeit, um eine stabile Leistung sicherzustellen.
Anstatt dem „stärksten“ Werkzeug hinterherzujagen, sollte man immer die am besten geeignete Lösung auf der Grundlage mehrerer Leistungsdimensionen anstreben.
Häufige Missverständnisse und wie man sie vermeidet
Auch bei Premium-Werkzeugen unterlaufen Maschinisten und Einkäufern häufig vermeidbare Fehler bei der Werkzeugauswahl oder -anwendung:
-
Mythos Nr. 1: Je teurer die Beschichtung, desto besser
Hochwertige Beschichtungen wie TiSiN oder DLC können eine schlechte Leistung erbringen, wenn sie nicht zum Substrat oder den Betriebsbedingungen passen. Verwenden Sie Beschichtungen auf Grundlage der Anwendungsanforderungen – nicht des Prestiges. -
Mythos Nr. 2: Mehr Flöten bedeuten bessere Ergebnisse
Bei der Bearbeitung von Edelstahl behindern zu viele Nuten den Spanfluss und führen zu Verstopfungen. Wählen Sie die Nutenanzahl immer nach Schnitttiefe und Vorschubgeschwindigkeit. -
Mythos Nr. 3: Ein Werkzeug, ein Parametersatz
Jedes Werkzeugdesign und jede Beschichtung hat einen bestimmten Sweet Spot. Das blinde Kopieren von Parametern zwischen verschiedenen Werkzeugen kann zu Fehlern führen. Optimieren Sie die Ergebnisse anhand von Tests und Spezifikationen. -
Mythos Nr. 4: Kühlung ist nicht wichtig
Edelstahl erzeugt intensive, lokal begrenzte Hitze. Ohne ausreichende Kühlung oder Schmierung können selbst die besten Beschichtungen beschädigt werden. Verwenden Sie vorzugsweise interne Kühlmittel- oder MMS-Systeme. -
Mythos Nr. 5: Die Marke garantiert Leistung
Innerhalb einer Marke können sich verschiedene Werkzeugserien in Design, Material und Geometrie erheblich unterscheiden. Bewerten Sie Werkzeuge immer anhand technischer Daten und der tatsächlichen Leistung – nicht nur anhand von Logos.
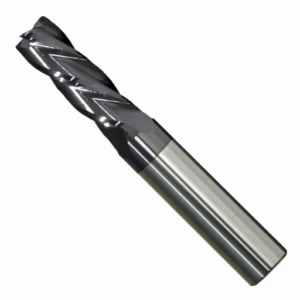
FAQ: Häufige Fragen zu Schaftfräsern aus Edelstahl
F1: Welcher Schaftfräser eignet sich am besten für die Bearbeitung tiefer Hohlräume in Edelstahl?
A: Das Fräsen tiefer Kavitäten erfordert eine ausgezeichnete Spanabfuhr und Werkzeugsteifigkeit. Wählen Sie einen 3- oder 4-schneidigen Schaftfräser mit großer Ausladung und einem hohen Spiralwinkel (ca. 45°). Dies fördert den Spanauswurf aus engen Nuten und reduziert die thermische Belastung.
Wählen Sie für Beschichtungen AlTiN oder TiSiN aufgrund ihrer hohen Hitzebeständigkeit. Verwenden Sie nach Möglichkeit eine Innenkühlung oder MMS, um die Stabilität weiter zu verbessern.
Empfohlene Werkzeuge:
-
OSG AE-LNBD-H
-
SAMHO-WERKZEUG
F2: Was soll ich tun, wenn sich die Beschichtung während der Bearbeitung ablöst?
A: Eine Ablösung der Beschichtung ist in der Regel auf übermäßige Hitze, Überlastung des Werkzeugs oder mangelnde Verträglichkeit zwischen Beschichtung und Substrat zurückzuführen.
Schritte zur Fehlerbehebung:
-
Achten Sie auf aggressive Schnittgeschwindigkeiten oder Vorschübe.
-
Wechseln Sie zu einem für Edelstahl optimierten Werkzeug (z. B. Hartmetall + AlTiN/TiSiN).
-
Verbessern Sie die Kühlmittelstrategie – vermeiden Sie Trockenschnitte oder Thermoschocks.
-
Überprüfen Sie den Zustand der Werkzeugkante. Durch Nachschleifen kann die Beschichtungshaftung verringert werden.
Wenn es nach dem Verlust der Beschichtung zu Absplitterungen oder Brüchen kommt, deutet dies wahrscheinlich auf eine Nichtübereinstimmung zwischen der Werkzeugkonstruktion und den tatsächlichen Schnittbedingungen hin.
F3: Warum ist die Werkzeuglebensdauer so uneinheitlich?
A: Eine instabile Werkzeugstandzeit ist oft auf systembedingte Ungleichgewichte bei den Bearbeitungsbedingungen zurückzuführen.
Häufige Ursachen:
-
Verwendung von generischen Fräsern ohne optimierte Kantenstärke oder Nutengeometrie.
-
Aggressive Vorschübe/Geschwindigkeiten außerhalb des vorgesehenen Bereichs des Werkzeugs.
-
Eine schlechte Werkstückspannung oder Spindelinstabilität führt zu Vibrationen.
-
Ungeeignete Beschichtungsauswahl oder Betrieb außerhalb des idealen Temperatur-/Geschwindigkeitsbereichs.
Führen Sie eine vollständige Systemprüfung durch – Werkzeug, Maschine, Kühlmittel, Parameter, Material – und führen Sie eine Verschleißanalyse durch, um eine Diagnose zu stellen.
F4: Gibt es kostengünstige Schaftfräser für Edelstahl?
A: Ja. Folgende Optionen bieten hohe Leistung und ein gutes Preis-Leistungs-Verhältnis:
-
SAMHO SHTI Serie (China): Hartmetall in Nanoqualität mit SH-Beschichtung; ideal für mittelschwere 304/316-Belastungen.
-
YG-1 INOX-PRO Serie (Korea): Optimierte Geometrie für austenitischen Edelstahl; bietet ein ausgewogenes Verhältnis zwischen Leistung und Preis.
-
SANDVIK CoroMill Plura HMI: Höchste Langlebigkeit für komplexe Profile und Schruppbearbeitung – höhere Anschaffungskosten, aber exzellenter langfristiger ROI.
-
Kennametal KCPM15 Serie: Starke Kantenverstärkung, geeignet für Edelstahl-Produktionslinien.
Tipp: Wählen Sie das Werkzeug passend zur Steifigkeit Ihrer Maschine, dem benötigten Volumen und der Materialgüte. Ein gutes Preis-Leistungs-Verhältnis bedeutet Wert pro Teil, nicht nur einen niedrigen Preis.






