



Wir haben kürzlich ein Projekt zur Bearbeitung von Graphitelektroden durchgeführt. Der Kunde verwendete Standard-Hartmetall-Schaftfräser. Während die ersten Werkstücke zufriedenstellend waren, beschleunigte sich der Werkzeugverschleiß mit zunehmender Stückzahl. Es traten bald Ausbrüche an den Kanten und kleinere Oberflächenfehler auf. Der Kunde testete verschiedene Werkzeugspezifikationen, die Probleme blieben jedoch bestehen. Einige Werkzeuge boten zwar eine gute Verschleißfestigkeit, aber eine geringe Effizienz, während andere zwar eine hohe Oberflächenqualität erzielten, jedoch keine gleichbleibende Standzeit aufwiesen.
Dies ist eine wiederkehrende Herausforderung bei der praktischen Graphitbearbeitung. Häufig liegt das Problem in der Unsicherheit bezüglich der Auswahlkriterien. Faktoren wie Graphitdichte, Korngröße, Bearbeitungseigenschaften und Bearbeitungsvorgänge verändern die Betriebsbedingungen. Sich allein auf Werkzeugdurchmesser, Schneidenzahl oder Preis zu verlassen, führt oft zu unpassenden Werkzeugen.
Wir bewerten eine Kombination von Faktoren für Graphitschneidwerkzeuge. Dazu gehören Materialeigenschaften, Bearbeitungsstufen, Schnittkräfte und Anforderungen an die Verschleißfestigkeit. Bei der Schruppbearbeitung stehen Abtragsleistung und Werkzeugstabilität im Vordergrund. Die Schlichtbearbeitung konzentriert sich auf Schneidkantenintegrität, Maßgenauigkeit und Oberflächenqualität.
Bei hochdichtem Graphit sind diamantbeschichtete Schaftfräser oft leistungsfähiger als herkömmliche unbeschichtete Hartmetallwerkzeuge. Allerdings sind diamantbeschichtete Werkzeuge keine Universallösung für alle Anwendungen. Abweichungen in Werkzeuggröße, Schneidenanzahl und Geometrie beeinflussen die Bearbeitungssteifigkeit und den Spanabtransport direkt.
Eine ganzheitliche Bewertung ist für eine optimale Standzeit von Graphit- Schaftfräsern unerlässlich . Die Auswahl der richtigen Graphit-Schneidwerkzeuge hängt von der Abstimmung von Material, Aufgabe und Beschichtung ab. Die idealen Schrupp- und Schlichtfräser für Graphit unterscheiden sich je nach den spezifischen Projektanforderungen.
Ausgehend von unserer praktischen Erfahrung analysieren wir, wie die richtigen Graphit-Schneidwerkzeuge, Schaftfräser und diamantbeschichteten Werkzeuge ausgewählt werden. Wir untersuchen Faktoren, die Werkzeugverschleiß, Bearbeitungsqualität und Standzeit beeinflussen. Die Wahl eines Werkzeugs, das optimal auf die jeweiligen Betriebsbedingungen abgestimmt ist, ist wichtiger als der Kauf eines teureren Werkzeugs.

Auswahl des richtigen Werkzeugs für die Graphitbearbeitung: Wie wählt man das passende Werkzeug für die CNC-Graphitbearbeitung aus?
Bei der Bearbeitung von Graphit fragen wir Kunden selten zuerst nach der Anzahl der Schneiden oder dem Werkzeugdurchmesser. Stattdessen untersuchen wir das Werkstück, die Graphitdichte, die Kornstruktur und die Anforderungen an die Oberflächenbeschaffenheit. Da Graphit spröde ist und feinen Staub erzeugt, hängen Werkzeugverschleiß und Ausbrüche an der Schneidkante sowohl von den Materialeigenschaften als auch von den Betriebsbedingungen ab.
Die Auswahl effektiver Graphitschneidwerkzeuge erfordert einen ganzheitlichen Ansatz, der über den bloßen Vergleich von Preis und Härte hinausgeht. Wir bewerten Werkzeugmaterial, Schneidengeometrie, Nutenform und Bearbeitungsschritte anhand der konkreten Projektanforderungen. Die Abstimmung der richtigen Graphitschneidwerkzeuge auf die jeweiligen Betriebsbedingungen gewährleistet optimale Effizienz und eine gleichbleibende Werkzeugstandzeit.
Warum ist die Auswahl von Schneidwerkzeugen für Graphit wichtiger als die Auswahl von Werkzeugen für Standardmaterialien?
Ein Kunde, der Graphitelektroden bearbeitete, verwendete zunächst Standard-Hartmetall-Schaftfräser für die Schruppbearbeitung. Die Maßhaltigkeit schien zwar zufriedenstellend, doch der Schneidkantenverschleiß nahm mit steigendem Produktionsvolumen rapide zu. Der Kunde ging davon aus, dass ein verschleißfesteres Werkzeug das Problem beheben würde, doch der Verschleiß blieb auch ohne Anpassung der Werkzeugabmessungen und Bearbeitungsparameter bestehen.
Graphitstaub führt zu kontinuierlichem abrasivem Verschleiß der Schneidkante, was Ausbrüche und lokale Brüche zur Folge hat. Bei hochdichten Graphit- und Präzisionsgraphitelektroden priorisieren wir Verschleißfestigkeit und Schneidkantenstabilität gegenüber maximalen Schnittgeschwindigkeiten. Die Überwachung spezifischer Werkzeugverschleißmuster ist weiterhin entscheidend für den langfristigen Bearbeitungserfolg.
Welche Faktoren sollten bei der Auswahl von Graphitschneidwerkzeugen berücksichtigt werden?
Zunächst klären wir grundlegende Fragen zu Graphitsorten, Dichte, Korngröße und ob es sich um Schruppen oder Schlichten handelt. Details wie Bearbeitungstiefe, Wandstärke und schmale Nuten bestimmen den idealen Werkzeugdurchmesser, die Anzahl der Schneiden, das Substratmaterial und die Beschichtungsanforderungen.
Die Zustandsprüfung der Werkzeuge nach der Bearbeitung dient als Grundlage für die zukünftige Anpassung unserer Graphit-Schneidwerkzeuge. Bei Ausbrüchen an der Schneidkante optimieren wir die Schneidengeometrie und die Schnittkräfte, während allgemeiner Verschleiß auf die Wahl der Beschichtung und des Materials hinweist. Die optimale Balance zwischen Schruppstabilität und Schlichtschnitthaltigkeit gewährleistet eine zuverlässige Werkzeugleistung in allen Produktionsphasen.
Der Zusammenhang zwischen Graphitsorte, Bearbeitungsverfahren und Werkzeugauswahl
Unterschiedliche Graphitsorten weisen einzigartige Dichten, Korngrößen und Mikrostrukturen auf, die die Abtragsdynamik und den Werkzeugverschleiß beeinflussen. Versagt ein Werkzeug bei einer neuen Graphitsorte, analysieren wir die Materialeigenschaften, bevor wir auf einen Werkzeugdefekt schließen.
Die Bearbeitungsmethoden bestimmen, ob beim Schruppen die Abtragsleistung im Vordergrund steht oder beim Schlichten die Oberflächengüte. Für Projekte mit hochdichtem Graphit bieten diamantbeschichtete Schaftfräser für Graphit eine überlegene Standzeit. Die Abstimmung von Graphitsorte, Bearbeitungsmethoden und Werkzeugauswahl gewährleistet optimale Bearbeitungsergebnisse für jede Anwendung.

Ausführlicher Leitfaden zur Auswahl der richtigen Graphit-Schaftfräser für die CNC-Bearbeitung
Die Auswahl von Graphit-Schaftfräsern geht weit über die bloße Einhaltung der Grundmaße gemäß Kundenzeichnung hinaus. Bei komplexen Projekten mit tiefen, schmalen Nuten scheitern die ersten Werkzeugauswahlen häufig an unerwarteten Problemen mit der Spanabfuhr und schnellem Schneidkantenverschleiß. Um eine stabile Bearbeitung zu gewährleisten, sollten Werkzeugmaterial, Schneidenanzahl, Schneidengeometrie, Schneidkantengestaltung und Werkzeugabmessungen ganzheitlich bewertet werden, anstatt die Prozesse nachträglich anzupassen.
Da Graphit extrem abrasiv ist, kommt es bei der kontinuierlichen Produktion zu ständigem Kantenverschleiß, Mikroausbrüchen und Maßgenauigkeitsverlusten an den Werkzeugen. Die vorherige Analyse des jeweiligen Bearbeitungsauftrags ermöglicht es den Ingenieuren, die optimale Werkzeugstruktur zu ermitteln. Diese proaktive Strategie gewährleistet langfristige Zuverlässigkeit, minimiert ungeplante Ausfallzeiten und garantiert hervorragende Oberflächengüten bei unterschiedlichsten Anwendungen mit Graphitelektroden.
Auswahl des idealen Materials für Graphit-Schaftfräser
Hartmetallwerkzeuge und diamantbeschichtete Werkzeuge sind die beiden gängigsten Optionen für die Bearbeitung von Graphit. Hartmetall-Schaftfräser sind nach wie vor praktisch für Kleinserien und geringe Schnittkräfte, bei denen die Werkzeugkosten sorgfältig kalkuliert werden müssen. Hochdichte Graphitwerkstoffe erfordern jedoch diamantbeschichtete Werkzeuge, um dem starken abrasiven Verschleiß über lange Produktionszyklen standzuhalten.
Durch die Abstimmung der Beschichtungsleistung auf die tatsächlichen Projektanforderungen lassen sich unnötige Werkzeugkosten vermeiden. Kleine Teile mit flachen Nuten rechtfertigen selten hochwertige Diamantbeschichtungen, während die Serienbearbeitung von hochdichten Graphitelektroden stark von fortschrittlichen Beschichtungen abhängt, um die Schneidkanten zu erhalten. Die Auswertung realer Verschleißmuster trägt dazu bei, die kostengünstigste und langlebigste Materiallösung zu ermitteln.
Optimierung der Nutenzahl und Geometrie für die Graphitbearbeitung
Eine Erhöhung der Schneidenzahl zur Effizienzsteigerung führt bei der Graphitbearbeitung aufgrund des eingeschränkten Partikelabtransports oft zu Problemen. Mehrschneidige Werkzeuge scheinen zwar vorteilhaft, doch benötigt feiner Graphitstaub ausreichend Spanraum, um Verstopfungen und Werkzeugbruch in tiefen Kavitäten zu vermeiden. Schneidengeometrie und Spanraum müssen daher ebenso wichtig sein wie die reine Anzahl der Schneidkanten.
Für Schruppbearbeitungen sind robuste Schneidengeometrien erforderlich, die einen schnellen Materialabtrag und eine stabile Spanabfuhr gewährleisten. Im Gegensatz dazu profitieren Schlichtbearbeitungen von einer höheren Schneidenzahl, um die Schnittkontinuität zu verbessern und eine überlegene Oberflächenqualität zu erzielen. Die Überprüfung der Spanabfuhrwege verhindert wiederkehrende Reibung durch eingeschlossene Graphitspäne beim Tiefnutfräsen.
Beherrschung modernster Geometrie und Werkzeugsteifigkeit
Schneidkantenform, Steigungswinkel, Kerndicke und Spanwinkel beeinflussen die Schnittdynamik an der Werkzeug-Graphit-Grenzfläche direkt. Unzureichende Steifigkeit oder ungeeignete Schneidkantenprofile führen häufig zu Ausbrüchen beim Bearbeiten dünnwandiger Graphitelektroden. Selbst geringfügiger Schneidkantenverschleiß beim Schlichten kann die Maßgenauigkeit und Oberflächengüte schnell beeinträchtigen.
Die gezielte Bewertung der Werkzeuggeometrie für enge Schlitze, tiefe Kavitäten oder dünnwandige Strukturen gewährleistet optimale Steifigkeit und Spanabfuhr. Werkzeuge mit identischem Substrat weisen bei unterschiedlichen geometrischen Konfigurationen deutlich unterschiedliche Verschleißmuster auf. Gezielte Testschnitte sind daher unerlässlich, um die optimale Schneidengeometrie für anspruchsvolle Anwendungen in der Praxis zu validieren.
Bestimmung der richtigen Graphit-Schaftfräsergröße
Die Wahl des kleinstmöglichen Durchmessers für schmale Nuten beeinträchtigt häufig die Werkzeugsteifigkeit und verkürzt die Standzeit. Ein ausgewogener Ansatz erfordert die rückwärtsgerichtete Planung ausgehend von den spezifischen Bearbeitungsmerkmalen, Nutbreiten und erforderlichen Tiefen. Die Anpassung der Werkzeugwege und Bearbeitungszugaben in Verbindung mit der Durchmesserwahl gewährleistet eine optimale Werkzeugsteifigkeit während des gesamten Bearbeitungsprozesses.
Durch die optimale Balance zwischen Steifigkeit und Zugänglichkeit wird vorzeitiger Werkzeugverschleiß bei der Bearbeitung komplexer Werkstückgeometrien verhindert. Schaftfräser mit kleinem Durchmesser ermöglichen den Zugang zu filigranen Details, erfordern jedoch eine präzise Kontrolle der Schnittkräfte und Auskragungslängen. Die Wahl des größtmöglichen Durchmessers maximiert die strukturelle Stabilität und gewährleistet eine gleichbleibende Bearbeitungsleistung bei allen Graphitbauteilen.
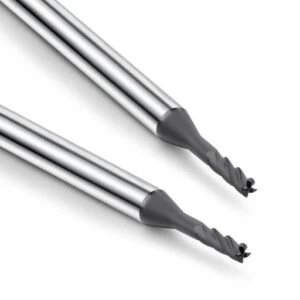
Diamantbeschichtete Schaftfräser für Graphit vs. Hartmetall-Schaftfräser für Graphit
Die Auswahl zwischen diamantbeschichteten und Hartmetallwerkzeugen für die Graphitbearbeitung erfordert die Bewertung der Gesamtleistung über den gesamten Lebenszyklus und nicht nur der anfänglichen Zerspanungsleistung. Unbeschichtete Hartmetall-Schaftfräser weisen bei der kontinuierlichen Graphitelektrodenproduktion häufig einen schnellen Schneidkantenverschleiß auf, was zu häufigen Maschinenstillständen führt. Die Beurteilung der kumulativen Zerspanungskapazität, der Maßhaltigkeit und der Oberflächenverschlechterung im Laufe der Zeit gewährleistet die optimale Werkzeugauswahl für anspruchsvolle Fertigungsumgebungen.
Die alleinige Fokussierung auf die Werkzeugkosten verdeckt häufig die Gesamtproduktionseffizienz und die Teilequalität. Hochdichte Graphitwerkstoffe, lange Produktionszyklen und strenge Toleranzanforderungen erfordern robuste diamantbeschichtete Schaftfräser für Graphitanwendungen . Die Berücksichtigung dieser Betriebsvariablen hilft den Entwicklungsteams, zuverlässige Werkzeugwechselintervalle festzulegen und die Gesamtproduktivität der Bearbeitung zu maximieren.
Wann sollte man einen diamantbeschichteten Schaftfräser für Graphit wählen?
Bei der Bearbeitung hochdichter Werkstoffe, langen Bearbeitungszeiten oder der Fertigung großer Stückzahlen ist der Einsatz diamantbeschichteter Schaftfräser gegenüber Graphit unerlässlich. Ausfallzeiten und häufiges Nachjustieren, die bei herkömmlichen Hartmetallwerkzeugen erforderlich sind, treiben die Betriebskosten schnell in die Höhe. Die Berücksichtigung der tatsächlichen Schnittkräfte und des gesamten Werkstückvolumens gewährleistet einen messbaren Return on Investment der Beschichtung.
Kleinserien, flache Taschenbearbeitungen oder kurze Bearbeitungszeiten rechtfertigen selten die höheren Kosten diamantbeschichteter Werkzeuge. Die Validierung der Werkzeugleistung durch kontrollierte Testbearbeitungen bestätigt, ob Spezialbeschichtungen tatsächlich Effizienzgewinne erzielen. Die Abstimmung der Werkzeugspezifikationen auf die spezifischen Projektanforderungen vermeidet unnötige Werkzeugkosten, ohne die Qualität des Endprodukts zu beeinträchtigen.
Was sind die Vorteile von diamantbeschichteten Graphit-Schaftfräsern?
Diamantbeschichtungen schützen die Schneidkante vor dem starken abrasiven Verschleiß durch feine Graphitpartikel beim Fräsen. Standard-Hartmetall-Schaftfräser neigen unter dauerhaft hoher Belastung häufig zu schnellem Kantenverschleiß, Mikroausbrüchen und lokalem Versagen. Hochwertige Beschichtungen verbessern die Verschleißfestigkeit und erhalten die strukturelle Integrität und Dimensionsstabilität über lange Lebensdauern.
Haftung der Beschichtung, Schnitthaltigkeit und Substrathärte bestimmen die Gesamtleistung bei der Hochgeschwindigkeitsbearbeitung von Graphit. Moderne Beschichtungen können jedoch übermäßigen Überhang, falsche Werkzeugabmessungen oder ungeeignete Schnittparameter nicht kompensieren. Die Bewertung diamantbeschichteter Graphit-Schaftfräser als Teil eines integrierten Bearbeitungssystems gewährleistet vorhersagbare, hochpräzise Ergebnisse.
Wann sollte man Hartmetall-Schaftfräser für Graphit wählen?
Hartmetall-Schaftfräser sind nach wie vor eine wirtschaftliche Wahl für Kleinserien, flache Nutenfräsarbeiten und Bearbeitungen mit begrenzten Schnitttiefen. Bei kurzen Bearbeitungszeiten überwiegen die anfänglichen Einsparungen bei der Anschaffung die längere Standzeit teurer Diamantbeschichtungen. Durch ein effektives Kostenmanagement ohne Einbußen bei der Werkstückqualität bleiben die Gewinnmargen bei Spezialaufträgen erhalten.
Die Auswahl von Hartmetall-Schaftfräsern für Graphit erfordert die Analyse der Substrathärte, des Schneidenzustands und der zu erwartenden Verschleißraten. Ein Wechsel zu beschichteten Alternativen ist erst dann notwendig, wenn beschleunigter Werkzeugverschleiß den Produktionsablauf stört oder Maßtoleranzen beeinträchtigt. Die Erfassung der tatsächlichen Werkzeugstandzeit hilft Betrieben, den optimalen Zeitpunkt für den Wechsel der Werkzeugtechnologie zu bestimmen.
Wie wählt man zwischen diamantbeschichteten und unbeschichteten Graphit-Schaftfräsern?
Vergleichende Tests mit identischen Werkstoffgüten, Werkzeugwegen und Schnittparametern decken die tatsächlichen Leistungstrends verschiedener Schaftfräsertypen auf. Die Erfassung von Schneidkantenverschleiß, Maßabweichungen und Oberflächengütekennwerten über längere Testläufe liefert verwertbare Daten zur Prozessoptimierung. Die Priorisierung empirischer Fertigungsdaten gegenüber Herstellerangaben eliminiert Unsicherheiten bei der Werkzeugauswahl.
Bei der Kleinserienfertigung liegt der Fokus auf der Minimierung der Werkzeugkosten, während die Großserienfertigung Stabilität und eine vorhersehbare Werkzeugstandzeit erfordert. Der Einsatz diamantbeschichteter Graphit-Schaftfräser behebt Produktivitätsengpässe, die durch häufige Werkzeugwechsel und Maßkorrekturen entstehen. Die Abstimmung des Werkzeugs auf den jeweiligen Bearbeitungsmaßstab gewährleistet maximale Effizienz und gleichbleibende Bearbeitungsqualität.
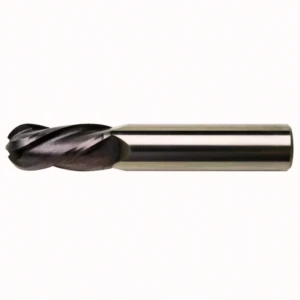
Wie wählt man einen Graphit-Schruppfräser aus?
Die Auswahl von Graphit-Schruppfräsern erfordert ein ausgewogenes Verhältnis zwischen hoher Abtragsrate und struktureller Stabilität bei aggressiven Zerspanungsvorgängen. Große Aufmaße bei Graphitrohlingen verleiten Anwender oft dazu, Vorschub und Schnittgeschwindigkeit zu maximieren, was häufig zu vorzeitigem Schneidenbruch oder starkem abrasivem Verschleiß führt. Werkzeugsteifigkeit, Spanabfuhr und Graphitstaubbildung sind für den Erfolg beim Schruppen weitaus wichtiger als die reine Schnittgeschwindigkeit.
Die vorherige Ermittlung des gesamten Materialvolumens ermöglicht es Ingenieuren, einen robusten Graphit-Schruppfräser auszuwählen, der hohen Schnittbelastungen standhält. Tiefe Kavitäten, dünne Wände und komplexe Geometrien erfordern sorgfältige Justierungen, um die Schneidkantenstabilität über längere Produktionszyklen hinweg zu gewährleisten. Die Festlegung einer stabilen Schruppstrategie sichert einen effizienten Materialabtrag und erhält gleichzeitig die optimale Werkzeugstandzeit für die nachfolgenden Schlichtbearbeitungen.
Für welche Bearbeitungsszenarien eignen sich Graphit-Schruppfräser?
Graphit-Schruppfräser eignen sich hervorragend für Fräsbearbeitungen mit hohem Aufmaß, bei denen große Materialmengen effizient von Rohlingen abgetragen werden müssen. Der Einsatz von Schlichtfräsern für den ersten Materialabtrag führt zu schneller thermischer Zersetzung und extremem Schneidenverschleiß unter hohen Schnittbelastungen. Durch die Verwendung spezieller Schruppgeometrien wird das Primärprofil schnell erzeugt und empfindliche Schneidkanten werden geschützt.
Das Fräsen tiefer Kavitäten und die umfangreiche Materialabtragung bei der Graphitelektrodenherstellung erfordern spezielle Schruppfräser, um die Prozessstabilität zu gewährleisten. Ein ausreichendes Schneidengefälle verhindert, dass sich feiner Graphitstaub in tiefen Kavitäten ablagert und eliminiert so Sekundärreibung und Thermoschocks. Die sorgfältige Steuerung des Werkzeugüberhangs beim Schruppen beugt Werkzeugbruch in engen Bereichen vor.
Welche Werkzeugparameter sollten bei Graphit-Schruppfräsern Priorität haben?
Kerndicke, Spiralwinkel, Schneidenanzahl und Gesamtdurchmesser des Werkzeugs sind entscheidende Parameter bei der Optimierung von Graphit-Schruppfräsern für abrasive Umgebungen. Mehrschneidige Fräser können den Spanabfuhrraum einschränken, weshalb optimierte Zwei- oder Dreischneidgeometrien für die Beseitigung dichter Graphitpartikelansammlungen überlegen sind. Ein ausreichend großer Spanabfuhrraum verhindert Staubansammlungen und verlängert die Standzeit deutlich.
Die Kontrolle der axialen und radialen Schnitttiefe sowie der Vorschubgeschwindigkeit verhindert übermäßige Durchbiegungen bei aggressiven Schruppbearbeitungen von Graphit. Ein zu großer Überhang beeinträchtigt die Steifigkeit erheblich und führt zu harmonischen Schwingungen, die die Mikroausbrüche an der Schneidkante beschleunigen. Die Überprüfung der Werkzeugspannung und der effektiven Schnittlänge gewährleistet maximale Stabilität, bevor die Spindeldrehzahl erhöht wird.
Wie lässt sich die Materialabtragsrate (MRR) und die Werkzeugstandzeit bei Graphit-Schruppfräsern in Einklang bringen?
Die Maximierung der Abtragsrate ohne Überwachung der Standzeit von Graphit-Schruppfräsern führt häufig zu geringerer Produktivität durch ständige Werkzeugwechsel. Zu hohe Vorschubgeschwindigkeiten beschleunigen den Flankenverschleiß und machen Zeitgewinne durch häufige Maschinenkalibrierung und ungeplante Stillstandszeiten zunichte. Ein ausgewogener Ansatz optimiert die Spanbelastung pro Zahn und gewährleistet so einen vorhersehbaren und stabilen Verschleißverlauf.
Die Bewertung der Werkzeugleistung anhand des abgetragenen Gesamtvolumens anstatt der reinen Bearbeitungszeit liefert ein realistisches Maß für die Gesamteffizienz. Bei vorzeitigem Werkzeugverschleiß lässt sich die Rentabilität der Graphitfertigung in großen Stückzahlen durch Anpassung von Substraten, Beschichtungen und Schnittparametern wiederherstellen. Ein optimales Verhältnis zwischen Materialabtragsrate (MRR), Werkzeugverschleiß und Teilekosten gewährleistet eine nachhaltige Leistung in der Fertigung.

Wie wählt man einen Graphit-Schaftfräser aus?
Bei der Endbearbeitung von Graphitbauteilen ist es wichtiger, die Maßgenauigkeit, Konturtreue und Oberflächenqualität über die Abtragsrate zu stellen. Im Gegensatz zur Schruppbearbeitung entstehen Bearbeitungsfehler wie lokale Mikroausbrüche häufiger durch geringfügigen Werkzeugverschleiß, unzureichenden Überstand oder fehlerhafte Werkzeugwege als durch zu hohes Aufmaß. Die richtige Balance zwischen Werkzeugsteifigkeit und Schneidkantenerhaltung gewährleistet gleichbleibende Oberflächengüten auch bei anspruchsvollen Elektrodenanwendungen.
Die vorherige Festlegung der erforderlichen Endtoleranzen und Oberflächengüte ermöglicht es Ingenieuren, den optimalen Graphit-Schaftfräser für Präzisionsaufgaben auszuwählen. Standardisierte Strukturbauteile erlauben kostengünstige Werkzeugwahl, während komplizierte Kavitäten und Konturen eine hohe Schnitthaltigkeit erfordern. Die Minimierung von Restfehlern im letzten Bearbeitungsgang gewährleistet eine vorhersehbare Bauteilqualität und vermeidet kostspielige Nacharbeiten.
Für welche Bearbeitungsszenarien eignen sich Graphit-Schaftfräser?
Graphit-Schlichtfräser erzielen die besten Ergebnisse, wenn sie nach dem Schruppen eingesetzt werden, nachdem der Großteil des Materials abgetragen wurde. Ein gleichmäßiger Aufmaßanteil gewährleistet, dass das Schlichtwerkzeug vorhersehbare Schnittkräfte aufnimmt und nicht einem hohen Volumendruck ausgesetzt ist. Dieses schrittweise Vorgehen verhindert vorzeitigen Schneidkantenbruch an empfindlichen Seitenwänden, kleinen Verrundungen und komplexen Geometrien.
Dünnwandige Elektroden und enge Schlitze erfordern eine präzise Kontrolle des Werkzeugdurchmessers und der Überhanglänge, um Vibrationsfehler zu vermeiden. Werkzeuge mit kleinem Durchmesser ermöglichen zwar den Zugang zu komplexen Strukturen, ihre geringere Steifigkeit erhöht jedoch das Risiko von Oberflächenschwingungen und Kantenausbrüchen. Die Priorisierung der strukturellen Stabilität gegenüber minimalen Werkzeugabmessungen gewährleistet eine fehlerfreie Konturwiedergabe bei der Präzisionsbearbeitung von Graphit.
Wie wählt man einen Graphit-Schlichtfräser anhand der Anforderungen an die Oberflächengüte aus?
Die Beurteilung der Oberflächenqualität erfordert die Überwachung des Werkzeugverschleißes, der Bearbeitungsspuren und der Schneidkantenintegrität über längere Produktionsläufe hinweg anstatt an Einzelteilen. Die anfängliche Oberflächengüte verschlechtert sich häufig, da Mikroverschleiß die Schneidkante während der kontinuierlichen Serienfertigung abstumpft. Der alleinige Ausgleich des Verschleißes durch Änderung der Vorschubgeschwindigkeit löst selten die zugrunde liegenden Stabilitätsprobleme.
Die Erzielung erstklassiger Oberflächen hängt maßgeblich von der Werkzeuggeometrie, dem Rundlauf und der Einhaltung optimaler Restaufmaße ab. Die Wahl eines Graphit-Schlichtfräsers mit außergewöhnlicher Schnitthaltigkeit gewährleistet eine gleichbleibende Oberflächenqualität vom ersten bis zum letzten Werkstück. Eine scharfe, stabile Schneide liefert deutlich bessere Ergebnisse als das Überschreiten der sicheren Betriebsgrenzen der Schnittparameter.
Sind diamantbeschichtete Graphit-Schaftfräser für die Präzisionsbearbeitung von Graphit geeignet?
Diamantbeschichtete Werkzeuge zeichnen sich durch ihre hervorragende Eignung für die Präzisionsbearbeitung von Graphit aus, da sie über lange Produktionszyklen hinweg eine hohe Schnitthaltigkeit und Maßstabilität gewährleisten. Feine Graphitpartikel stumpfen unbeschichtete Substrate schnell ab, was trotz anfänglicher Erfolge zu Maßabweichungen bei nachfolgenden Werkstücken führt. Hochwertige Diamantbeschichtungen minimieren diesen abrasiven Verschleiß und sind daher ideal für die Herstellung von Elektroden mit hoher Dichte.
Die Vorteile der Beschichtung gehen schnell verloren, wenn übermäßiger Werkzeugüberstand, unrealistische Schnittzugaben oder Maschinenrundlauf die Einrichtung beeinträchtigen. Die Bewertung diamantbeschichteter Optionen erfordert die Analyse des gesamten Bearbeitungssystems, einschließlich Maschinensteifigkeit und Werkzeuggeometrie. Die Validierung der Leistungsfähigkeit durch kontinuierliche Praxistests gewährleistet, dass diese fortschrittlichen Werkzeuge höchste Präzision und langfristige Kosteneffizienz bieten.
Wie beurteilt man den Verschleiß und die Standzeit von Graphit-Schaftfräsern?
Die Beurteilung des Verschleißes von Graphit-Schaftfräsern erfordert die Überwachung der Veränderungen über den gesamten Nutzungszyklus hinweg und nicht nur die Erfassung der Betriebsstunden. Schneidkantenabnutzung und Mikroausbrüche entwickeln sich schleichend und beeinträchtigen schließlich die Maßhaltigkeit und Oberflächengüte, lange bevor es zu einem Totalausfall kommt. Die Überwachung der kumulativen Leistung verhindert kostspielige Nacharbeiten, die durch den Einsatz von Werkzeugen über ihre optimale Lebensdauer hinaus entstehen.
Eine umfassende Bewertung beinhaltet die gleichzeitige Analyse von Abrasionsverschleiß, Beschichtungsbeeinträchtigung, Schnittkräften und Werkzeugüberstand. Ein Werkzeug erreicht seine Funktionsgrenze, wenn es die strengen Teiletoleranzen oder Anforderungen an die Oberflächenqualität nicht mehr erfüllt. Die Festlegung datengestützter Austauschkriterien gewährleistet eine gleichbleibende Fertigungsqualität bei der Produktion von Graphitelektroden in großen Stückzahlen.
Was sind die Hauptursachen für den Verschleiß von Graphit-Schaftfräsern?
Die kontinuierliche abrasive Reibung durch feinen Graphitstaub ist die Hauptursache für Werkzeugverschleiß bei der Zerspanung. Wenn abrasive Partikel durch die Schnittzone strömen, runden sich die Schneidkanten allmählich ab und verlieren ihre Schärfe. Hohe Schnittkräfte, ein zu großer Werkzeugüberstand und eine eingeschränkte Spanabfuhr beschleunigen diesen Verschleißprozess zusätzlich.
Neben der Materialabrasivität führen eine suboptimale Werkzeuggeometrie und aggressive Schnittparameter zu schädlicher Beanspruchung der Schneidkante. Die Wahl falscher Werkzeugdurchmesser oder zu hoher Vorschübe verursacht Mikroausbrüche und vorzeitigen Verschleiß. Die Berücksichtigung von Steifigkeit und Staubabsaugung neben der Werkzeugauswahl minimiert den Verschleiß insgesamt.
Wie erkennt man den Verschleiß von Graphit-Schaftfräsern?
Die Prüfung von Werkstückabmessungen, Oberflächenbeschaffenheit und Bearbeitungszeiten deckt Werkzeugverschleiß lange vor der Wirksamkeit einer Sichtprüfung auf. Abweichungen von Toleranzen, erhöhte Rauheit oder unerwartete Verzögerungen im Bearbeitungsprozess deuten auf eine Verschlechterung der Schneidkante hin. Die Überwachung dieser subtilen Indikatoren verhindert die Fertigung von Präzisionsbauteilen aus Graphit außerhalb der Spezifikationen.
Die direkte Untersuchung der Schneidkante mittels Mikroskopie in der Fertigungshalle ermöglicht die Identifizierung lokaler Beschädigungen, Abnutzungserscheinungen und Beschichtungsabplatzungen. Die Korrelation des visuellen Werkzeugverschleißes mit der Qualität des Fertigteils liefert präzise Kennzahlen zur Bestimmung des optimalen Austauschzeitpunkts. Die kontinuierliche Überwachung stellt zuverlässige Daten für die Planung proaktiver Werkzeugwechsel bereit.
Wie beeinflusst die Diamantbeschichtung die Standzeit von Graphit-Schaftfräsern?
Diamantbeschichtete Schaftfräser verbessern die Verschleißfestigkeit bei der Bearbeitung hochabrasiver Graphitwerkstoffe über lange Produktionszyklen hinweg deutlich. Die harte Beschichtung schützt das darunterliegende Hartmetallsubstrat vor der ständigen erosiven Wirkung feiner Kohlenstoffpartikel. Die tatsächliche Standzeit diamantbeschichteter Graphit-Schaftfräser hängt jedoch maßgeblich von der Haftung der Beschichtung, der Substratqualität und der Gesamtsteifigkeit der Aufspannung ab.
Moderne Beschichtungen verlängern zwar die Wartungsintervalle, können aber grundlegende Prozessprobleme wie übermäßigen Überhang oder falsche Schnittparameter nicht beheben. Die Bewertung diamantbeschichteter Werkzeuge erfordert die Überprüfung der Dimensionsstabilität nach der Bearbeitung und der Schnitthaltigkeit anhand realer Testreihen. Die optimale Abstimmung der Beschichtungsleistung auf die Bearbeitungsbedingungen maximiert die Rentabilität der Investition.
Wie lässt sich die Standzeit von Graphit-Schaftfräsern verlängern?
Die Optimierung des gesamten Bearbeitungssystems behebt häufig vorzeitigen Werkzeugverschleiß, ohne dass sofort teure Werkzeuge angeschafft werden müssen. Durch die Anpassung der Werkzeugspannung zur Minimierung des Überhangs, die Verfeinerung der Schnittwege und die Gewährleistung einer effizienten Staubabsaugung wird die Stabilität deutlich verbessert. Die Beseitigung der zugrundeliegenden Umweltursachen schützt die Schneidkanten vor unnötiger mechanischer Belastung und Temperaturschocks.
Die Verlängerung der Standzeit von Graphit-Schaftfräsern hängt von der Abstimmung der Substratspezifikationen auf die Graphitsorten und der Sauberhaltung der Bearbeitungszonen ab. Detaillierte Protokolle, die die Stückzahlen mit den Verschleißmustern korrelieren, helfen Ingenieuren, sinnvolle Werkzeugwechselintervalle festzulegen. Eine proaktive Systemoptimierung gewährleistet eine vorhersehbare Leistung und senkt die gesamten Fertigungskosten.
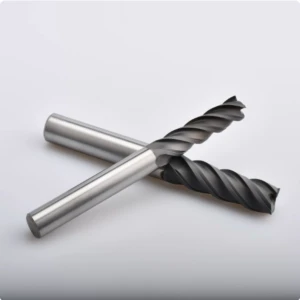
Wie wählt man die richtige Größe für Graphit-Schaftfräser?
Die Wahl der passenden Graphit-Schaftfräsergröße allein anhand der minimalen Nutbreite in der Zeichnung führt häufig zu Bearbeitungsfehlern. Obwohl ein Werkzeug physisch in eine enge Aussparung passt, verursachen Probleme wie unzureichende Steifigkeit und zu großer Überstand schnellen Spitzenverschleiß und Mikroausbrüche. Für eine erfolgreiche Elektrodenfertigung ist es daher unerlässlich, über die reine Freigängigkeit hinauszugehen und die tatsächliche strukturelle Stabilität zu gewährleisten.
Bei der Auswahl der richtigen Größe für Graphit-Schaftfräser sollten Nutbreite, Bearbeitungstiefe, Überhanglänge und Werkstückgeometrie gleichermaßen berücksichtigt werden. Wir empfehlen, von spezifischen Merkmalen auszugehen, um die optimalen Durchmesser für Schrupp- und Schlichtbearbeitungen zu ermitteln. Die korrekte Dimensionierung gewährleistet vorhersehbare Schnittkräfte, reduziert den Verschleiß und garantiert hervorragende Oberflächengüten.
Wie wählt man die Größe eines Graphit-Schaftfräsers anhand der Bearbeitungstiefe aus?
Die Bearbeitung tiefer Kavitäten von Graphitelektroden stellt oft eine Herausforderung dar, wenn die Kavitätenbreite zwar dem Werkzeug entspricht, die effektive Schnittlänge jedoch zu kurz ist. Eine einfache Vergrößerung des Werkzeugüberhangs zur Erzielung größerer Reichweite verringert die Steifigkeit und führt zu Rattermarken, Maßabweichungen und Ausbrüchen an der Schneidkante. Ingenieure müssen daher das Verhältnis zwischen Werkzeugdurchmesser, Schneidenlänge und Werkzeugweg sorgfältig analysieren.
Bei tiefen Fräsarbeiten ist die tatsächliche Schnitttiefe zu überprüfen und der Werkzeugüberhang durch mehrstufige Bearbeitungsvorgänge auf ein absolutes Minimum zu reduzieren. Sofern die Werkstückgeometrie es zulässt, sollten zunächst Schruppwerkzeuge mit größerem Durchmesser eingesetzt werden, bevor für die Feinbearbeitung schlankere Werkzeuge verwendet werden. Dieses schrittweise Vorgehen gewährleistet maximale Steifigkeit und verhindert vorzeitigen Werkzeugverschleiß bei längeren Bearbeitungszeiten.
Wie wählt man die Größe von Graphit-Schaftfräsern anhand der Nutbreite und der Bearbeitungsmerkmale aus?
Die Auswahl des Werkzeugdurchmessers für filigrane Graphitelektroden erfordert besondere Aufmerksamkeit hinsichtlich schmaler Schlitze, enger Innenradien, dünner Wände und komplexer Konturen. Die alleinige Berücksichtigung der Schlitzbreite abzüglich eines geringen Spielraums vernachlässigt kritische Faktoren wie Abtragsmenge und Seitenkräfte. Eine umfassende Bewertung von Schnitttiefe und Aufmaß verhindert Werkzeugbruch.
Präzisionshohlräume profitieren erheblich von einer mehrstufigen Werkzeugstrategie, die grobes Abtragen mit gezielter Feinbearbeitung kombiniert. Werkzeuge mit kleinem Durchmesser ermöglichen zwar den Zugang zu engen Ecken, reagieren aber sehr empfindlich auf Spindelrundlauf und Schnittkräfte. Die Priorisierung robuster Werkzeugleistung gegenüber der Bequemlichkeit eines einzelnen Werkzeugs gewährleistet eine gleichbleibende Maßgenauigkeit über komplexe Strukturen hinweg.
Wie wählt man zwischen kleinen und großen Graphit-Schaftfräsern?
Die ausschließliche Verwendung von Schaftfräsern mit kleinem Durchmesser für ein komplexes Elektrodenprojekt verlängert die Bearbeitungszeit drastisch und beschleunigt den Werkzeugverschleiß über größere Bereiche. Die Aufteilung der Bearbeitung auf robuste Schruppwerkzeuge und spezialisierte Detailfräser führt zu einer deutlich höheren Effizienz. Die Abstimmung des Werkzeugdurchmessers auf den jeweiligen Bearbeitungsbereich maximiert die Gesamtproduktivität der Werkstatt.
Bei der Bewertung von kleinen und großen Graphit-Schaftfräsern müssen Zugänglichkeit und Biegesteifigkeit als separate Leistungskriterien betrachtet werden. Fräser mit großem Durchmesser bieten außergewöhnliche Zerspanungsleistungen und strukturelle Stabilität, während kleine Werkzeuge enge Radien und präzise Taschen bearbeiten. Die optimale Werkzeugstandzeit wird durch die Wahl der Bearbeitungsmethode anhand der Geometrie und nicht anhand der praktischen Anwendbarkeit gewährleistet.
Wie beeinflussen die Abmessungen von Graphit-Schaftfräsern Steifigkeit, Präzision und Werkzeugstandzeit?
Der Werkzeugdurchmesser bestimmt direkt die Biegesteifigkeit. Fräser mit kleinem Durchmesser neigen bei großen Auskragungen stark zu Durchbiegung und Vibrationen. Diese mikroskopischen Durchbiegungen verschlechtern die Oberflächengüte und führen bei kritischen Schlichtbearbeitungen zu allmählichen Maßabweichungen. Die Kontrolle der Schnittkräfte und Auskragungslängen ist daher entscheidend für die Einhaltung enger Toleranzen bei Graphitbauteilen.
Bei der Auswahl der richtigen Größe für Graphit-Schaftfräser müssen Erreichbarkeit, Stabilität, Präzision und Verschleißverhalten sorgfältig abgewogen werden. Größere Durchmesser sind nicht immer optimal, wenn sie den Zugang zu komplexen Strukturen erschweren, genauso wie zu kleine Fräser keine überragende Genauigkeit garantieren. Die ideale Größe bietet ein ausgewogenes Verhältnis zwischen Stabilität und Erreichbarkeit für langfristige Zuverlässigkeit.

Leitfaden zur Auswahl von Graphit-Schneidwerkzeugen: Wie wählt man das richtige Werkzeug für unterschiedliche Bearbeitungsanforderungen?
Praxisnahe CNC-Projekte zeigen, dass eine einzige Werkzeugspezifikation nicht für alle Herausforderungen der Graphitbearbeitung ausreicht. Ein universeller Ansatz führt häufig zu Kantenausbrüchen oder Oberflächenstreifen beim Übergang vom Schruppen zum Schlichten. Die Verwendung eines umfassenden Leitfadens zur Auswahl von Graphitschneidwerkzeugen gewährleistet die korrekte Kategorisierung der Bearbeitungsaufgaben nach Materialdichte, Aufmaß und Bearbeitungsstufen.
Ingenieure müssen Werkzeuggeometrie, Substratmaterial, Steifigkeit und die zu erwartende Werkzeugstandzeit gleichzeitig bewerten, anstatt sich auf Schätzungen zu verlassen. Hochdichte Graphitbauteile und empfindliche Elektroden erfordern spezielle Werkzeugstrategien, um Maßgenauigkeit und Oberflächenintegrität zu gewährleisten. Die frühzeitige Bewertung dieser Variablen verhindert unerwartete Werkzeugausfälle und vermeidet kostspielige Produktionsstillstände.
Wie wählt man ein Graphitschneidwerkzeug für hochdichten Graphit aus?
Die Bearbeitung von hochdichtem Graphit führt zu starkem abrasivem Verschleiß, der Standard-Hartmetallschneiden im Dauerbetrieb schnell verschleißt. Die Überwachung der Leistungsentwicklung bei ersten Testschnitten zeigt, ob ein Upgrade auf Spezialwerkzeuge unbedingt erforderlich ist. Die Auswahl des idealen Graphitschneidwerkzeugs für hochdichten Graphit hängt maßgeblich von einem ausgewogenen Verhältnis zwischen Anschaffungskosten und langfristiger Verschleißfestigkeit ab.
Das Erhöhen der Schnittparameter ohne Berücksichtigung der Materialhärte führt häufig zu vorzeitigem Mikroausbrechen und Werkzeugversagen. Anwender sollten die Beschichtungsintegrität, die Schnitthaltigkeit und die tatsächlichen Schnittkräfte prüfen, bevor sie die Parameter für die Bearbeitung hoher Materialdichten endgültig festlegen. Erfahrungswerte aus der Praxis haben bei der Auswahl abriebfester Substrate stets Vorrang vor Herstellerangaben.
Wie wählt man einen Graphit-Schaftfräser für die Bearbeitung von Graphitelektroden aus?
Die Herstellung von Graphitelektroden erfordert die strikte Einhaltung enger Toleranzen, scharfer Kanten und tiefer Kavitätenprofile. Der Versuch, sowohl grobes Material abzutragen als auch feine Konturen mit einem einzigen Werkzeug zu bearbeiten, beschleunigt den Verschleiß und beeinträchtigt die Gesamtstabilität der Abmessungen. Der Einsatz eines speziellen Graphit-Schaftfräsers für die Bearbeitung von Graphitelektroden löst diese komplexen geometrischen Herausforderungen effektiv.
Eine gestaffelte Mehrwerkzeugstrategie trennt die Grobbearbeitung von der Feinbearbeitung des Profils, um die empfindlichen Schneidkanten zu schützen. Werkzeuge mit größerem Durchmesser tragen grobes Material schnell ab, während schlanke Schaftfräser enge Nuten und kleine Innenradien bearbeiten. Dieses strukturierte Vorgehen erhält die Schneidkantenintegrität und gewährleistet eine gleichbleibende Elektrodenprofilgenauigkeit über alle Fertigungsläufe hinweg.
Wie wählt man Graphit-Schaftfräser für Schruppen, Vorschlichten und Schlichten aus?
Die Bearbeitung von Werkstücken aus Graphitrohlingen bis zu den endgültigen Abmessungen erfordert einen sorgfältig abgestimmten, mehrstufigen Arbeitsablauf. Beim Schruppen liegt der Fokus auf maximaler Abtragsrate, was hohe Steifigkeit und effiziente Spanabfuhrkanäle voraussetzt. Der Einsatz zuverlässiger Graphit-Schaftfräser für Schruppen, Vorschlichten und Schlichten verhindert übermäßige Temperaturschocks und mechanische Belastungen.
Die Vorbearbeitung stabilisiert das Restmaterial und schafft so vorhersehbare Bedingungen für die finale Oberflächenbearbeitung. Im Schlichtprozess stehen Kantenschärfe, präzise Maßhaltigkeit und eine optimale Oberflächenstruktur im Vordergrund, nicht die reine Schnittgeschwindigkeit. Diese Segmentierung des Bearbeitungsprozesses schützt die Werkzeuge vor vorzeitigem Verschleiß und gewährleistet optimale Bauteilqualität.
Wie wählt man diamantbeschichtete Schaftfräser für die hochpräzise Graphitbearbeitung aus?
Hochpräzise Graphitbauteile erfordern außergewöhnliche Dimensionsstabilität über lange, kontinuierliche Produktionsläufe. Die anfänglichen Oberflächenergebnisse können irreführend sein, wenn schneller abrasiver Verschleiß in späteren Bearbeitungszyklen zu starken Konturabweichungen führt. Die Prüfung eines speziellen diamantbeschichteten Schaftfräsers für Graphit gewährleistet langfristige Schnitthaltigkeit und zuverlässige Toleranzkontrolle.
Moderne Beschichtungen können grundlegende Einrichtungsfehler wie übermäßigen Werkzeugüberstand oder Maschinenrundlauf nicht kompensieren. Ingenieure müssen Substratqualität, Beschichtungshaftung und Spindelsteifigkeit als Bestandteile eines einheitlichen Bearbeitungssystems bewerten. Die Validierung der Werkzeugleistung durch kontrollierte Versuche in der Fertigung gewährleistet optimale Präzision und maximale Produktionseffizienz.
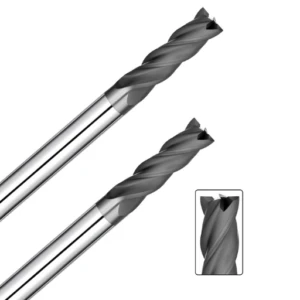
SAMHO Hersteller von diamantbeschichteten Graphit-Schaftfräsern
Die Auswahl von Schneidwerkzeugen erfordert die Bewertung spezifischer Betriebsparameter und reicht nicht aus, sich allein auf Produktnamen zu verlassen. Graphitdichte, Bearbeitungsstufen, Werkzeugabmessungen und Auskragungslängen bestimmen maßgeblich den Bearbeitungserfolg. Die Festlegung klarer Projektparameter beugt vorzeitigem Werkzeugverschleiß vor und gewährleistet optimale Fertigungsabläufe.
Die Zusammenarbeit mit einem zuverlässigen Hersteller von diamantbeschichteten Graphit-Schaftfräsern nach SAMHO-Norm beginnt mit der Analyse Ihrer exakten Werkstückspezifikationen und Bearbeitungsherausforderungen. Die Bereitstellung detaillierter Materialgüten und Zeichnungsanforderungen ermöglicht es unseren Ingenieuren, maßgeschneiderte Werkzeuglösungen zu empfehlen. Dieser strukturierte Ansatz eliminiert Unsicherheiten und garantiert höchste Maßhaltigkeit für anspruchsvolle Anwendungen.
Warum sollten Sie sich für diamantbeschichtete Graphit-Schaftfräser von SAMHO entscheiden?
Die Bewertung fortschrittlicher Werkzeuge erfordert die Analyse des Schneidkantenzustands und der Verschleißfestigkeit über längere Produktionsläufe. Die Herstellung von hochdichtem Graphit erfordert eine außergewöhnliche Verschleißfestigkeit, um enge Toleranzen einzuhalten und Maschinenstillstandszeiten zu minimieren. Die Bewertung der kumulativen Lebenszyklusleistung gewährleistet maximalen Nutzen für die Serienfertigung von Elektroden.
Die Prüfung diamantbeschichteter Graphit-Schaftfräser von SAMHO unter realen Fertigungsbedingungen löst hartnäckige Produktivitätsengpässe wie schnellen Werkzeugverschleiß. Bei geringen Stückzahlen sind Standard-Hartmetallfräser möglicherweise die bessere Wahl, während Serienfertigungen von hochwertigen Diamantbeschichtungen deutlich profitieren. Empirische Testschnitte bleiben die zuverlässigste Methode zur Überprüfung der Werkzeugleistung.
Wie ermittelt SAMHO die richtige Werkzeuglösung für die Graphitbearbeitung?
Die Werkzeugauswahl erfordert eine systematische Prüfung der Materialdichte, der Bearbeitungsschritte und der geometrischen Merkmale. Durch die Abstimmung von Werkzeugsubstrat, Schneidenanzahl und Beschichtungsanforderungen wird vorzeitiger Schneidkantenverschleiß bei der Bearbeitung mit hohem Arbeitsdruck verhindert. Diese umfassende Bewertung identifiziert die Hauptursachen des Verschleißes, bevor jegliche Modifikationen endgültig festgelegt werden.
Die Weitergabe detaillierter Schnittparameter, aktueller Werkzeugspezifikationen und bekannter Leistungsprobleme beschleunigt die Fehlersuche. Die Diagnose von Faktoren wie Spindelrundlauf und Werkzeugsteifigkeit stellt sicher, dass Werkzeugmodernisierungen messbare Verbesserungen bringen. Kompetenter technischer Support sorgt für eine optimale Abstimmung der Werkzeugstruktur auf Ihre spezifischen Betriebsbedingungen.
SAMHO Graphit-Schaftfräser: Größen und Anpassungsmöglichkeiten
Nicht übereinstimmende Werkzeugdimensionen führen beim Fräsen tiefer Kavitäten häufig zu starkem Rattern, Durchbiegung und vorzeitigem Mikroausbrechen. Kleine Durchmesser ermöglichen zwar den Zugang zu komplexen Konturen, erfordern aber ein sorgfältiges Management von Überhängen und Schnittkräften. Die richtige Balance zwischen Zugänglichkeit und struktureller Steifigkeit ist entscheidend für die erfolgreiche Bearbeitung komplexer Konturen.
Durch die präzise Anpassung der SAMHO-Graphit-Schaftfräser an Nutbreiten und Bearbeitungstiefen werden häufige Konstruktionsfehler vermieden. Die Anpassung der effektiven Schneidenlängen und Schaftdurchmesser gewährleistet optimale Ergebnisse in engen Nuten und dünnwandigen Strukturen. Der Abgleich der Werkzeuggeometrie mit den Projektzeichnungen sichert einen zuverlässigen, vibrationsfreien Betrieb.
Wie wählt man den richtigen SAMHO Graphit-Schaftfräser für die CNC-Graphitbearbeitung aus?
Die Festlegung Ihrer Werkzeugstrategie erfordert die Überprüfung des gesamten Bearbeitungsprozesses, vom Schruppen bis zum Schlichten. Projekte mit hochdichtem Graphit erfordern höchste Verschleißfestigkeit, während bei komplexen Konturen die Schneidkantensteifigkeit Priorität hat. Die Abstimmung des Werkzeugs auf die jeweilige Bearbeitungsphase gewährleistet eine gleichbleibende Oberflächenqualität.
Die Bewertung Ihrer Anwendung anhand bewährter CNC-Bearbeitungskriterien zeigt, ob Anpassungen an der Werkzeuggeometrie oder den Beschichtungsspezifikationen erforderlich sind. Die Bereitstellung umfassender Projektdetails ermöglicht präzise Empfehlungen für Ihren nächsten Einsatz von SAMHO-Diamant-beschichteten Graphit-Schaftfräsern. Praxistests an realen Werkstücken liefern die zuverlässigsten und langfristig besten Fertigungsergebnisse.

Häufig gestellte Fragen: Auswahl von Graphitschneidwerkzeugen
Die Auswahl optimaler Graphitschneidwerkzeuge erfordert die Bewertung der Materialverträglichkeit, der Bearbeitungsschritte, der Werkzeuggeometrie und der zu erwartenden Werkzeugstandzeit. Da keine universelle Spezifikation für jede Anwendung geeignet ist, ist eine systematische Bewertung unerlässlich für gleichbleibende Fertigungsergebnisse.
Die Analyse spezifischer Konstruktionszeichnungen, der Graphitdichte und tatsächlicher Verschleißmuster gewährleistet eine präzise Werkzeugauswahl. Durch die Abstimmung dieser kritischen Betriebsvariablen werden Unsicherheiten vermieden und die Effizienz in der Fertigung maximiert.
Welches ist das beste Graphitschneidwerkzeug?
Es gibt kein einzelnes Design, das in jeder Fertigungsszenario das absolut beste Graphitschneidwerkzeug darstellt. Hochdichte Materialien und lange Produktionsläufe erfordern fortschrittliche diamantbeschichtete Optionen für überlegene Verschleißfestigkeit.
Hartmetallalternativen bleiben für Anwendungen mit kurzen Zyklen und geringer Belastung, bei denen die Anschaffungskosten minimiert werden müssen, weiterhin praktikabel. Die optimale Auswahl erfolgt durch eine umfassende Bewertung der Materialeigenschaften, der Aufmaße und der Präzisionsanforderungen.
Welcher Graphit-Schaftfräser eignet sich am besten für die CNC-Bearbeitung?
Bei Schruppbearbeitungen stehen Werkzeugsteifigkeit, effiziente Spanabfuhr und hohe Abtragsraten im Vordergrund. Schlichtbearbeitungen erfordern strikte Schneidkantenstabilität, Maßhaltigkeit und überlegene Oberflächenqualität.
Der optimale Graphit-Schaftfräser für die CNC-Bearbeitung hängt von der Nutbreite, der Bearbeitungstiefe, dem Werkzeugüberhang und den Toleranzvorgaben ab. Die vorherige Bewertung der Anforderungen gewährleistet eine optimale Werkzeugleistung.
Ist ein diamantbeschichteter Schaftfräser besser für Graphit geeignet?
Diamantbeschichtete Schaftfräser eignen sich hervorragend für die Bearbeitung von hochdichtem Graphit und die Serienfertigung aufgrund ihrer außergewöhnlichen Verschleißfestigkeit. Die ständige Einwirkung von feinem Kohlenstaub führt bei längeren Bearbeitungszyklen zu einem raschen Verschleiß herkömmlicher Hartmetall-Schneidkanten.
Leichte, flache Schnitte rechtfertigen selten die Kosten hochwertiger Diamantbeschichtungen. Vergleichstests unter identischen Produktionsbedingungen zeigen, ob Spezialbeschichtungen tatsächlich einen Return on Investment (ROI) erzielen.
Welcher Graphit-Schaftfräser ist der beste?
Für die Bearbeitung mit hohem Aufmaß ist ein hochwertiger Graphit-Schruppfräser erforderlich, um über lange Standzeiten eine gleichbleibende Abtragsrate zu gewährleisten. Werkzeugsteifigkeit, optimierte Schneidengeometrie und eine robuste Kernstärke verhindern ein plötzliches Versagen unter hoher Belastung.
Die Steuerung der Schnittparameter anhand der Materialdichte verhindert vorzeitiges Ausbrechen der Schneidkante bei aggressiven Schruppbearbeitungen. Die Priorisierung eines stabilen Materialabtrags gewährleistet eine vorhersehbare Leistung bei großen Graphitrohlingen.
Welcher Graphit-Schaftfräser ist der beste für die Schlichtbearbeitung?
Bei der Endbearbeitung kommt es vor allem auf Konturtreue, Maßgenauigkeit und Oberflächenbeschaffenheit an. Die Auswahl des optimalen Graphit-Schaftfräsers erfordert eine sorgfältige Analyse der Schneidkantenqualität und des Rundlaufs.
Geringer Kantenverschleiß im Dauerbetrieb führt zu allmählichen Maßabweichungen und Oberflächenverschlechterungen. Die Überwachung der Kantenstabilität gewährleistet die Einhaltung enger Toleranzen bei Präzisionsgraphitelektroden.
Wie lange hält ein Graphit-Schaftfräser?
Die tatsächliche Werkzeugstandzeit variiert je nach Graphitdichte, Produktionsvolumen, Werkzeugdurchmesser und Schnittparametern. Die Erfassung des gesamten abgetragenen Materialvolumens liefert einen zuverlässigen Messwert zur Beurteilung der Werkzeugstandzeit.
Ein Werkzeug erreicht seine Austauschgrenze, sobald die Oberflächengüte oder die Maßhaltigkeit beeinträchtigt ist. Vorausschauender Austausch verhindert kostspielige Nacharbeiten an Präzisionsbauteilen.
Was verursacht den Verschleiß von Graphit-Schaftfräsern?
Kontinuierliche abrasive Reibung durch feinen Graphitstaub treibt den primären Werkzeugverschleiß beim Zerspanen an. Zu großer Überhang, hohe Schnittkräfte und unzureichende Spanabfuhr beschleunigen den Flankenverschleiß.
Durch die Behebung systematischer Einstellfehler und die Vermeidung von Materialabrieb wird vorzeitiger Werkzeugverschleiß verhindert. Die direkte Abstimmung der Werkzeugsubstrate auf die Betriebsbedingungen gewährleistet zuverlässige Leistung.
Wie wähle ich die richtige Größe für einen Graphit-Schaftfräser?
Die Auswahl geeigneter Werkzeuggrößen erfordert eine Rückrechnung von Nutbreiten, Innenradien und Bearbeitungstiefen. Die Wahl des kleinsten verfügbaren Durchmessers beeinträchtigt häufig die Steifigkeit und verkürzt die Lebensdauer.
Die optimale Balance zwischen Zugänglichkeit und Biegestabilität gewährleistet eine vibrationsfreie Bearbeitung. Optimale Dimensionierung sichert hohe Präzision und außergewöhnliche Oberflächenqualität auch bei komplexen Geometrien.






