



In der modernen CNC-Bearbeitung hat sich der Eckradiusfräser (auch R-Winkel-Schaftfräser genannt) aufgrund seiner Kombination aus Festigkeit und hervorragender Oberflächengüte zu einem der am häufigsten verwendeten Werkzeuge für die Bearbeitung von gehärtetem Stahl und Aluminiumlegierungen entwickelt. Im Vergleich zu herkömmlichen Flachfräsern zeichnet sich der Eckradiusfräser durch eine abgerundete Werkzeugspitze aus, wodurch Spannungsspitzen effektiv reduziert und die Standzeit verlängert werden. Er eignet sich besonders gut für die Vor- und Schlichtbearbeitung von hochharten Werkstoffen.
Für Fertigungsunternehmen, die effiziente Bearbeitung und hochwertige Oberflächen anstreben, beeinflusst die Wahl des richtigen Hartmetall-Eckfräsers nicht nur die Bearbeitungseffizienz, sondern auch die Produktkonsistenz und die Produktionskosten. Bei der Aluminiumbearbeitung ist die richtige Abstimmung von R-Winkelgröße, Nutendesign und Oberflächenbehandlung (z. B. Polieren oder DLC-Beschichtung) entscheidend für Hochgeschwindigkeitsschnitte mit minimaler Spanhaftung.
Angesichts der Vielzahl an Anbietern und Herstellern von Eckradius- Schaftfräsern ist die Wahl eines Lieferanten mit zuverlässiger Technologie und gleichbleibender Qualität eine wichtige Beschaffungsentscheidung. Dieser Artikel analysiert systematisch, wie der am besten geeignete R-Winkel-Schaftfräser für Werkstücke aus gehärtetem Stahl oder Aluminiumlegierungen ausgewählt wird. Dabei werden Aspekte wie Materialeigenschaften, Bearbeitungsanforderungen, Parameteroptimierung und die Auswahl der Lieferkette berücksichtigt. So können Sie Ihre Bearbeitungseffizienz steigern und die Rentabilität Ihrer Werkzeuginvestition maximieren.

Was ist ein R-Winkel-Schaftfräser? Warum eignet er sich für harten Stahl und Aluminium?
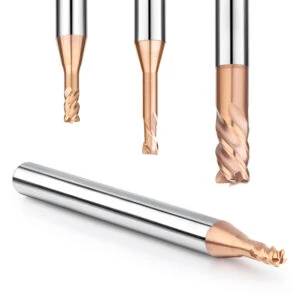
In der CNC-Präzisionsbearbeitung ist ein Eckradiusfräser ein Schaftfräser mit einem kleinen Radius an der Schneidespitze. Im Gegensatz zu herkömmlichen Vierkantfräsern, die eine scharfe 90-Grad-Ecke bilden, weist der R-Winkelfräser einen abgerundeten Bogen (typischerweise R0.2 bis R1.0 mm) an der Werkzeugspitze auf, was die Absplitterungsbeständigkeit und die Gesamthaltbarkeit des Werkzeugs deutlich verbessert.
Bei der Bearbeitung von Werkstoffen mit hoher Härte (wie gehärtetem Gesenkstahl und wärmebehandeltem Stahl über HRC 60) und duktilen Aluminiumlegierungen sorgt diese Radiusstruktur für Schnittstabilität bei hohen Geschwindigkeiten und Vorschüben. Daher werden R-Winkelfräser häufig im Formenbau, bei Automobilkomponenten und in der Präzisionsbearbeitung eingesetzt. Ob Hartmetall-Eckfräser für gehärteten Stahl oder Hochgeschwindigkeits-Radiusfräser für Aluminium mit integrierter Schrupp- und Schlichtbearbeitung – das R-Winkel-Design bietet klare praktische Vorteile.
Werkzeugkonstruktionsmerkmale der R-Winkel-Struktur
Die Rolle des Spitzenübergangsbogens
Der R-Winkel-Schaftfräser erreicht durch einen kleinen Radiusbogen an der Werkzeugspitze einen sanften Übergang von der Schneide zur axialen Richtung. Dieses abgerundete Design verteilt die Schnittkräfte auf eine größere Fläche, reduziert Spannungskonzentrationen, minimiert das Risiko von Absplitterungen und Mikrorissen und erhöht die Werkzeugfestigkeit. Dies ist besonders wichtig für Werkzeuge für gehärteten Stahl, die oft mit Hochleistungsbeschichtungen wie TiAlN oder TiSiN kombiniert werden, um hohen Temperaturen und längeren Schnitten standzuhalten.
Vergleich von Stärke und Stabilität: Vierkantfräser vs. R-Winkelfräser
Im Vergleich zu herkömmlichen Vierkantfräsern bieten R-Winkelfräser eine höhere strukturelle Stabilität bei der Bearbeitung. Die scharfen Ecken von Flachfräsern sind beim Vorschub und bei Kurvenfahrten anfällig für Stoßschäden. Die Bogenstruktur von R-Winkelwerkzeugen hingegen dämpft die Kräfte effektiver und verringert so das Bruchrisiko.
Bei der Aluminiumbearbeitung verringern polierte oder DLC-beschichtete R-Winkelfräser die Spanhaftung erheblich, verbessern die Oberflächengüte und verlängern die Werkzeuglebensdauer.
Vorteile bei der Bearbeitung von gehärtetem Stahl und Aluminium
Reduzieren Sie Spannungskonzentrationen und verlängern Sie die Werkzeuglebensdauer
Gehärteter Stahl und andere zähe Materialien neigen zu lokalem Verschleiß und Absplitterungen an der Werkzeugspitze. Das R-Winkel-Design leitet Hitzestau und Stoßbelastungen ab und verhindert so vorzeitige Schneidkantenschäden. Bei Hochgeschwindigkeits- und Hochvorschuboperationen erhöhen Hartmetall-Eckfräser mit Radiuskanten die Standzeit einzelner Zähne und die Gesamtlebensdauer des Werkzeugs erheblich.
Verbessern Sie die Oberflächenqualität und Schnittstabilität
Ob beim Schlichten von Formhohlräumen in gehärtetem Stahl oder beim Hochgeschwindigkeitskonturieren von Aluminiumschalen – R-Winkelfräser bieten höchste Oberflächenintegrität und gleichmäßige Profile. Die abgerundeten Ecken reduzieren Werkzeugspuren und Stufenmuster und minimieren oder eliminieren so den Polierbedarf. Für Anwendungen, die spiegelglatte Oberflächen erfordern, stehen hochwertige Eckradiusfräser mit spiegelpolierten Kanten zur Verfügung.
Wie wählt man die passende R-Winkelgröße und das passende Material basierend auf dem Werkstück aus?
Bei der Auswahl eines Hartmetall-Eckfräsers kommt es nicht nur auf Geometrie und Nutenanzahl an, sondern auch auf die Abstimmung von R-Winkelradius, Substratmaterial und Beschichtungsart auf das Werkstück. Die Abstimmung dieser Faktoren auf Materialeigenschaften und Schnittbedingungen optimiert Bearbeitungseffizienz, Standzeit und Oberflächenqualität.
Wichtige Überlegungen zu gehärtetem Stahl (z. B. HRC 60+)
Empfohlene R-Winkelgröße (R0.2 bis R1.0 mm)
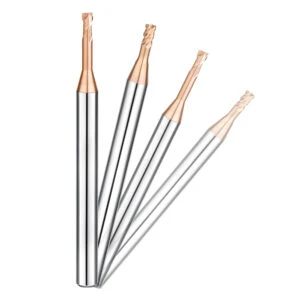
Bei der Bearbeitung von gehärteten Stählen, wie wärmebehandeltem Formstahl über HRC 60, besteht bei einem zu kleinen R-Winkel die Gefahr von Spitzenabsplitterungen, während ein zu großer R-Winkel die Detailgenauigkeit beeinträchtigen kann. Ein Radius zwischen 0.2 und 1.0 mm sorgt für ein ausgewogenes Verhältnis von Festigkeit und Präzision.
Bei hochpräzisen Formhohlräumen oder komplexen Oberflächen reduzieren feinere Radien (0.2 bis 0.5 mm) die Schnittbelastung und erhalten gleichzeitig scharfe Details. Bei der Grobbearbeitung größerer Flächen erhöht ein Radius von 0.8 bis 1.0 mm die Haltbarkeit der Spitze.
Empfohlenes Substrat und Beschichtung: Mikrokorn-Wolframkarbid mit TiSiN oder TiAlN
Das Schneiden von gehärtetem Stahl erfordert Werkzeuge mit außergewöhnlicher Warmhärte und Verschleißfestigkeit. Ultrafeinkörnige Wolframkarbidsubstrate bieten überlegene Zähigkeit und Festigkeit. TiSiN- und TiAlN-Beschichtungen bieten Oxidationsbeständigkeit und Härteerhalt bei Temperaturen über 800 °C und sind daher Standard für Hartmetall-Eckfräser zur Bearbeitung von gehärtetem Stahl.
Zur Verbesserung der Bearbeitungsstabilität und Verlängerung der Werkzeuglebensdauer wird eine Kühlung durch Ölnebel oder Minimalmengenschmierung (MMS) empfohlen.
Wichtige Überlegungen zu Aluminiumlegierungen (z. B. 6061, 7075)
Größerer R-Winkel (R1.0 bis R2.0) wird empfohlen, um die Aufbauschneidenbildung zu reduzieren
Die Duktilität und die thermische Erweichung von Aluminium führen zu Problemen mit der Spanhaftung, insbesondere bei der Hochgeschwindigkeitsbearbeitung. Ein größerer Eckenradius (1.0 bis 2.0 mm) stärkt die Schneide und reduziert den Werkstückdruck, wodurch Aufbauschneidenbildung und Spananhaftung minimiert werden.
Große Radien glätten zudem die Eckenübergänge in den Werkzeugbahnen und verbessern so den Werkzeugfluss bei der Außenkonturbearbeitung und der Eckenreinigung von Hohlräumen. Die Kombination mit 3- oder 4-schneidigen Ausführungen kann Vorschub und Oberflächengüte weiter verbessern.
Empfohlene Oberflächenbehandlung: Spiegelpolieren ohne Beschichtung oder DLC-Beschichtung
Um die Spanhaftung an Aluminium zu minimieren und die Spanabfuhr zu maximieren, sollten die Werkzeugnuten hochglanzpoliert sein. Für die Aluminiumbearbeitung werden im Allgemeinen unbeschichtete oder DLC-beschichtete R-Winkelfräser bevorzugt.
DLC-Beschichtungen bieten sehr geringe Reibung und hervorragende Antihafteigenschaften und eignen sich ideal für die Bearbeitung von Aluminiumlegierungen in Luft- und Raumfahrtqualität wie 6061 und 7075 unter Hochgeschwindigkeits-Trocken- oder Minimalschmierbedingungen. Unbeschichtete, spiegelpolierte Fräser zeichnen sich durch ihre Schärfe aus, insbesondere für die Feinbearbeitung.
Die richtige Abstimmung von R-Winkel-Größe, Beschichtung und Trägermaterial ist entscheidend für eine effiziente Bearbeitung und gleichbleibende Standzeit. Ob bei der Bearbeitung von gehärtetem Stahl mit Hartmetall-Eckfräsern oder der Hochgeschwindigkeitsbearbeitung von Aluminium mit hochglanzpolierten Radiusfräsern – eine materialorientierte, gezielte Auswahl erschließt die Vorteile von R-Winkel-Schaftfräsern in vielfältigen Anwendungen.
Empfehlungen zur Parameterauswahl für R-Winkel-Fräser (Drehzahl, Vorschub, Schnitttiefe)
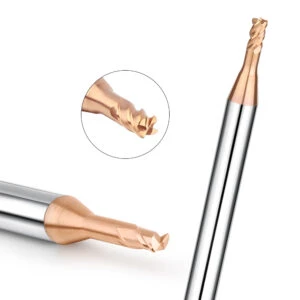
Die Einstellung der richtigen Schnittparameter ist entscheidend für die maximale Leistung von R-Winkel-Schaftfräsern. Ob beim Hochleistungsschneiden von gehärtetem Stahl oder beim Hochgeschwindigkeits-Schlichten von Aluminiumlegierungen – Standzeit, Oberflächenqualität und Effizienz hängen maßgeblich von Spindeldrehzahl (U/min), Vorschub und Schnitttiefe ab.
Bei der Parameterauswahl müssen Materialart, Maschinensteifigkeit, Kühlmethode und Werkzeugdurchmesser berücksichtigt werden. Flexible Anpassungen sind wichtiger als das starre Festhalten an Formeln.
Empfohlene Schnittparameter für gängige Materialien
Für gehärteten Stahl (z. B. HRC 60-Formstahl):
-
Werkzeugdurchmesser: 6 mm
-
Spindeldrehzahl: 8,000 – 12,000 U/min
-
Vorschub pro Zahn: 0.01 – 0.03 mm/Zahn
-
Axiale Schnitttiefe: 0.05 – 0.2 mm
-
Radiale Schnittbreite: 0.3 – 0.5 × Werkzeugdurchmesser
-
Empfohlene Beschichtungen: TiSiN, AlTiN
-
Kühlung: Ölnebel oder MMS
Diese Parameter, die typischerweise für die Vor- und Schlichtbearbeitung verwendet werden, optimieren das Verhältnis von Schnittkraft und thermischer Verformung. Weitere Informationen zur Feinabstimmung finden Sie unter Stichworten wie Eckradius, Schaftfräserdrehzahl und Vorschubeinstellungen für gehärteten Stahl .
Für Aluminiumlegierungen (z. B. 6061, 7075):
-
Werkzeugdurchmesser: 6 mm
-
Spindeldrehzahl: 15,000 – 24,000 U/min
-
Vorschub pro Zahn: 0.05 – 0.15 mm/Zahn
-
Axiale Schnitttiefe: 0.3 – 0.8 mm
-
Radiale Schnittbreite: 0.5 – 1.0 × Werkzeugdurchmesser
-
Empfohlene Beschichtungen: Unbeschichtet oder DLC
-
Kühlung: Luftkühlung oder MMS
Die Hochgeschwindigkeitsbearbeitung von Aluminium zeichnet sich durch flache Schnitte und eine hohe Spanabfuhr aus und eignet sich für spiegelpolierte Radiusfräser aus Hartmetall oder DLC-beschichtete Werkzeuge.
Ausgleich von Werkzeuglebensdauer und Bearbeitungseffizienz
Während die Maximierung der Produktionseffizienz wichtig ist, senkt eine längere Werkzeuglebensdauer die Gesamtkosten. Wichtige Empfehlungen:
-
Die Schnittkraft muss kontrolliert werden, um Überlastung zu vermeiden: Zu hoher Vorschub oder zu große Schnitttiefe erhöhen zwar die Abtragsrate, führen aber zu Kantenausbrüchen und thermischer Ermüdung. Mehrfachschnitte und schichtweises Bearbeiten sind daher vorzuziehen.
-
Parameter nach Bearbeitungsstufe anpassen:
-
Schruppen: Priorisieren Sie höheren Vorschub und höhere Tiefe für den Materialabtrag
-
Schlichten: Fokus auf leichtere Schnitte und höhere Geschwindigkeiten für eine bessere Oberflächenqualität
-
-
Werkzeugverschleiß überwachen und Werkzeugwechsel planen: Gleichmäßige Verschleißraten gewährleisten und vorzeitiges Abstumpfen oder plötzlichen Bruch vermeiden. Mithilfe von Klang, Oberflächenbeschaffenheit und Messungen den optimalen Werkzeugwechsel vorhersagen und so Ausfallzeiten und Ausschuss reduzieren.

So wählen Sie den richtigen R-Winkel-Schaftfräser aus, um Ihre Wettbewerbsfähigkeit im Bereich der Bearbeitung zu verbessern
In der CNC-Präzisionsbearbeitung hat sich der Eckradiusfräser zu einem unverzichtbaren Werkzeug für die Bearbeitung wichtiger Materialien wie gehärtetem Stahl und Aluminiumlegierungen entwickelt. Seine Vorteile hinsichtlich Festigkeit, Oberflächengüte und Standzeit machen ihn zur idealen Wahl sowohl für hochpräzise als auch für hocheffiziente Bearbeitungen. Dieser Artikel bietet eine umfassende Anleitung zur Auswahl des am besten geeigneten Eckradiusfräsers basierend auf unterschiedlichen Bearbeitungsanforderungen, einschließlich Werkzeugkonstruktionsprinzipien, Materialanpassung, Empfehlungen zu Schnittparametern und Lieferantenbewertung.
Auswahl für gehärteten Stahl (HRC60 und höher)
- Empfohlenes Werkzeug: Hartmetall-Eckfräser mit Feinstkorn-Hartmetall + TiSiN- oder TiAlN-Beschichtung.
- R-Radius: R0.2 bis R1.0 mm, einstellbar je nach Konturgenauigkeit und Bearbeitungsstand.
- Schnittstrategie: Kontrollierte Schnittlast beibehalten. Durch leichtes Schneiden und kühlmittelunterstützte Strategien wird die Werkzeuglebensdauer verlängert.
Auswahl von Aluminiumlegierungen (6061, 7075 usw.)
- Empfohlenes Werkzeug: DLC-beschichtete Radiusfräser mit großem R-Radius und spiegelpolierter Oberfläche.
- Bearbeitungsmethode: Ideal für Hochgeschwindigkeits- und Flachschnitte. Verwendung mit Druckluft oder Minimalmengenschmierung (MMS), um die Spanhaftung zu minimieren und die Spanabfuhr zu verbessern.
So wählen Sie einen zuverlässigen Lieferanten und Hersteller von Eckradiusfräsern aus
In der CNC-Industrie beeinflusst die Auswahl eines zuverlässigen Lieferanten für Eckradiusfräser maßgeblich die Verarbeitungsqualität, die Produktionseffizienz, die Werkzeugkostenkontrolle und die Lieferzeiten. Für die Massenproduktion und hochpräzise Anwendungen sind Konsistenz, Werkzeugstandzeit und Lieferzuverlässigkeit entscheidend. Daher ist die Beschaffung bei einem erfahrenen und qualitätsgeprüften Hersteller von Eckradiusfräsern eine zentrale Aufgabe für jeden Beschaffungsingenieur.
Standards zur Identifizierung hochwertiger Lieferanten
Unabhängige Forschungs- und Entwicklungs- sowie Beschichtungskapazitäten
Ein professioneller Hersteller sollte über umfassende Systeme zur Werkzeugkonstruktion, Nutoptimierung und Beschichtungsentwicklung verfügen. Bei R-Winkel-Schaftfräsern steigern die proprietäre R-Übergangsgeometrie, die Kontrolle der Schneidkantenschärfe und kundenspezifische Beschichtungen die Leistung deutlich.
Führende Hersteller betreiben eigene PVD-, TiAlN- und TiSiN-Beschichtungsanlagen und können Beschichtungen auf Basis von Materialien wie gehärtetem Stahl oder Aluminium individuell anpassen. Unternehmen mit F&E-Kapazitäten unterstützen Kunden zudem bei der Bearbeitungsprüfung und im technischen Service.
Standardisierte QC- und Schneidtestprotokolle
Zuverlässige Lieferanten befolgen strenge Qualitätssysteme von der Rohstoffprüfung bis zur Validierung der Schneidleistung. Bei Eckradiusfräsern müssen die genauen R-Radius-Abmessungen mittels optischer Inspektion, Laser-Werkzeugmesstechnik oder 3D-Projektoren überprüft werden. Hochwertige Lieferanten bieten zudem empfohlene Schnittparameter und Prüfberichte zur Unterstützung der Prozessintegration an.
Gängige Beschaffungskanäle: Marken, Distributoren oder Direktfabriken
Markenstabilität vs. Fabrikpreisvorteil
Premium-Weltmarken wie YG, OSG und Kennametal bieten Zuverlässigkeit und After-Sales-Support, sind aber teurer. Viele kleine und mittelgroße Werkstätten bevorzugen mittlerweile chinesische Hersteller von Eckradiusfräsern, da diese ein besseres Preis-Leistungs-Verhältnis und eine schnellere Lieferung bieten.
Hochwertige chinesische Fabriken liefern importvergleichbare Qualität, unterstützen OEM/ODM-Projekte und bieten eine schnellere, auf individuelle Bedürfnisse zugeschnittene Lieferung.
Anpassung und schneller Liefersupport
Für nicht standardisierte Werkstücke und spezielle R-Winkel ist die Fähigkeit zur individuellen Werkzeugherstellung entscheidend. Führende Hersteller bieten schnelle Prototypenfertigung (innerhalb von 48 Stunden) und Massenproduktion innerhalb von 7 Tagen. Ein strukturierter Kommunikationsablauf, Zeichnungsvalidierung und technischer Support zeichnen einen professionellen Hersteller ebenfalls aus.
Bei der Auswahl des richtigen R-Winkel-Fräser-Lieferanten müssen dessen technische Fähigkeiten, Qualitätskontrollsysteme, Servicebereitschaft und Fertigungsflexibilität bewertet werden. Wählen Sie Hersteller mit unabhängiger Forschung und Entwicklung, praxisnahem Schneid-Feedback und skalierbarer Produktion, um eine langfristige Lieferstabilität zu gewährleisten.

Leitfaden zur Auswahl eines Eckradius-Schaftfräsers in China: So bewerten Sie einen qualifizierten Hersteller
Angesichts der steigenden Nachfrage nach Hochleistungs-Schneidwerkzeugen wenden sich viele CNC-Unternehmen chinesischen Herstellern von Eckradiusfräsern zu. China bietet mittlerweile ausgereifte Produktionssysteme, flexible Liefermöglichkeiten und eine hohe Kostenkontrolle. Es ist jedoch entscheidend, fähige Langzeitpartner mit unterschiedlichen Fabrikstandards zu finden.
Wichtige Überlegungen: Produktionskapazität und Automatisierung
Ausstattung: 5-Achsen-Schleifmaschinen und automatische Inspektion
Bewerten Sie die Produktionslinie einer Fabrik anhand von Geräten wie fünfachsigen CNC-Schleifmaschinen (z. B. Walter, Rollomatic) für präzise R-Übergänge und Kantengeometrie. Automatisierte Prüfwerkzeuge (z. B. Zoller, PG1000) gewährleisten Maßgenauigkeit und Chargenkonsistenz.
Samho Tool beispielsweise ist mit in Deutschland gefertigten Schleifmaschinen und Bildinspektionssystemen ausgestattet. Ihre Werkzeuge erfüllen strenge Normen hinsichtlich Rundlaufgenauigkeit, Radiusgenauigkeit und Kantenqualität – Standards, die in hochpräzisen Anwendungen mit Formenstahl, Aluminium und Graphit weit verbreitet sind.
OEM/ODM-Fähigkeit
Flexibilität bei der Anpassung ist ein wichtiges Zeichen für die Reife der Fabrik. Führende Fabriken bieten OEM- und ODM-Services an und können so schnell nicht standardisierte Schaftfräser nach Kundenzeichnungen oder speziellen Bearbeitungsanforderungen herstellen.
Samho Tool unterstützt standardmäßige und kundenspezifische Lösungen für Unternehmen, die Formen verarbeiten, bietet spezielle Beschichtungen, benutzerdefinierte Nutgeometrien und Rapid Prototyping (5–7 Arbeitstage) und ist damit ein vertrauenswürdiger Partner für internationale Käufer.
Anfrage- und Musterprüfprozess
Prototyping in kleinen Chargen und Tests in der Praxis
Die anfängliche Zusammenarbeit sollte Kleinserienversuche und zustandsabhängige Tests umfassen. Seriöse Lieferanten stellen während der Testphase Produktdatenblätter, empfohlene Parameter und Informationen zur Materialverträglichkeit bereit. Hersteller wie Samho Tool liefern oft bereits im ersten Versuch Werkzeugqualität auf Produktionsniveau.
Wichtige Prüfmetriken: Größe, Toleranz, Konzentrizität, Beschichtungshaftung
Bewerten Sie diese Kriterien:
- Maßgenauigkeit (Länge, Schnittdurchmesser, ±0.01 mm)
- Tatsächlicher vs. angegebener R-Radius
- Konzentrizität (Rundlauf ≤ 0.005 mm)
- Beschichtungshaftung (überprüft durch Mikroskop oder Kratzprobe)
Top-Hersteller stellen Maßprüfberichte, Konzentrizitätsprüfungen und sogar Zertifizierungen durch Dritte zur Verfügung, um eine nachvollziehbare und gleichbleibende Chargenqualität zu gewährleisten.
Kurz gesagt: Achten Sie bei der Bewertung chinesischer R-Winkel-Fräserhersteller nicht nur auf Preis und Lieferzeit. Konzentrieren Sie sich auf die technische Ausstattung, die Qualitätskontrollsysteme, die Forschungs- und Entwicklungskompetenz und die Reaktionsschnelligkeit. Hersteller wie Samho Tool – mit 5-Achsen-Schleifen, automatisierter Qualitätskontrolle, schneller Probenahme und technischem Support – sind ideale langfristige CNC-Partner.

Wählen Sie den richtigen R-Winkel-Schaftfräser, um Ihre Bearbeitungskapazität zu steigern
Eckradiusfräser spielen in der CNC-Bearbeitung aufgrund ihrer verbesserten Festigkeit, Oberflächengüte und Langlebigkeit bei harten Stahl- und Aluminiumwerkstoffen eine entscheidende Rolle. Dieser Leitfaden bietet eine detaillierte Strategie zur Auswahl der richtigen Werkzeugstruktur, der passenden Materialien, der Optimierung der Schnittparameter und der Bewertung zuverlässiger Lieferanten.
Zusammenfassende Empfehlungen:
- Für gehärteten Stahl (HRC60+): Verwenden Sie TiSiN/TiAlN-beschichtete Hartmetall-Schaftfräser mit einem Radius von R0.2–R1.0 mm. Achten Sie auf leichtes Schneiden und sorgen Sie für Kühlung.
- Für Aluminium (6061/7075): Wählen Sie DLC-beschichtete Werkzeuge mit großem Radius und polierten Nuten für Spankontrolle und Hochgeschwindigkeits-Finishing.
Beschaffungsteams sollten Folgendes bewerten:
- Ausstattungsniveau und Automatisierungsmöglichkeiten
- Beschichtungs- und F&E-Kapazitäten
- Bewährte QC-Systeme und Unterstützung bei Schneidtests
- OEM/ODM-Flexibilität und Lieferleistung
Indem Sie die Werkzeugleistung an Ihren tatsächlichen Bearbeitungsbedarf anpassen und Partner auswählen, die gleichbleibende Qualität und technischen Support bieten können, können Sie die Effizienz verbessern, die Werkzeugkosten senken und sich in der modernen Fertigung einen Wettbewerbsvorteil verschaffen.






