


In der CNC-Bearbeitung sind Schruppfräser unverzichtbare Werkzeuge, um die Zerspanungsleistung zu maximieren und die Zykluszeiten zu verkürzen. Unterschiedliche Werkstoffe weisen spezifische Härte, Zähigkeit, Wärmeleitfähigkeit und Schneideigenschaften auf. Die Wahl des richtigen Schruppfräsers ist entscheidend für eine höhere Bearbeitungseffizienz, längere Werkzeugstandzeiten und eine gleichbleibende Oberflächenqualität.
Ob beim Schruppen von Stahl, Aluminium, Edelstahl, gehärtetem Stahl, Formstahl oder Titan – Ingenieure müssen Werkzeuggeometrie, Material, Beschichtung und Schnittparameter sorgfältig berücksichtigen. Bei Formstahl muss das Werkzeug eine hohe Härte und Verschleißfestigkeit aufweisen. Bei der Bearbeitung von Titanlegierungen ist besonderes Augenmerk auf die Reduzierung der Schnittwärme und die Vermeidung von Aufbauschneidenbildung zu legen.
Dieser Leitfaden erläutert systematisch die Auswahl von Schruppfräsern für verschiedene Materialien anhand von Materialeigenschaften, Werkzeugdesign, Beschichtungsauswahl und Bearbeitungsstrategien. Die Beachtung dieser Empfehlungen hilft Ingenieuren und Einkäufern, kostengünstige und leistungsstarke Werkzeugentscheidungen zu treffen.

Funktion, Aufbau und Vorteile von Schruppfräsern
Schruppfräser sind hocheffiziente Schneidwerkzeuge, die in der ersten Bearbeitungsphase große Materialmengen schnell abtragen. Sie schaffen ein stabiles Werkstück für nachfolgende Schlichtbearbeitungen. Im Vergleich zu Schlichtfräsern stehen bei Schruppfräsern die Materialrückgewinnung und Werkzeughaltbarkeit im Vordergrund, nicht die Oberflächengüte.
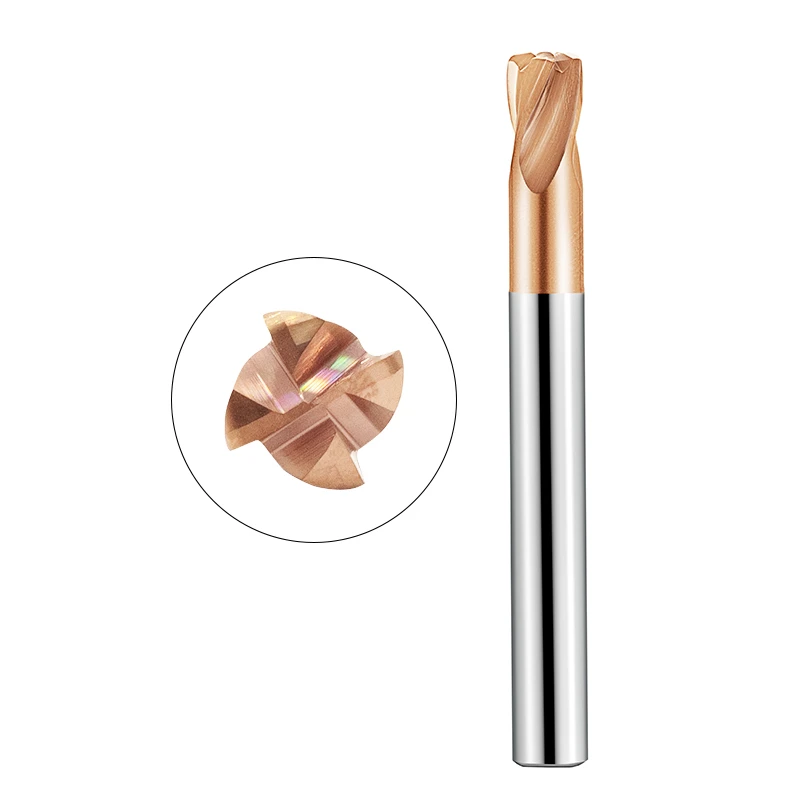
Diese Werkzeuge verfügen üblicherweise über eine gezackte oder gewellte Kante, die die Späne in kleinere Abschnitte zerlegt, den Schnittwiderstand verringert, die Schnitttemperatur senkt und die Werkzeuglebensdauer verlängert. Schruppfräser verbessern die Schnittleistung und reduzieren gleichzeitig die Belastung der Werkzeugmaschine, unabhängig davon, ob Stahl, Aluminium, Edelstahl, gehärteter Stahl, Formstahl oder Titanlegierungen bearbeitet werden.
Was ist ein Schruppfräser?
Schruppfräser sind für hohe Vorschübe, tiefe Schnitte und schnellen Materialabtrag ausgelegt. Zu den üblichen Merkmalen gehören:
-
Gezahnte Nuten : Zerteilen die Späne in kleinere Abschnitte für einen besseren Späneabtransport.
-
Hohe Spiralwinkel (35°–45°) : Verbessern die Schnittglätte und den Spanfluss, insbesondere bei duktilen Metallen wie Aluminium und Kupfer.
-
Dicker Kern und robuste Schneide : Bieten Steifigkeit und Widerstandsfähigkeit gegen Ausbrüche beim Schneiden harter Materialien wie Stahl, gehärtetem Stahl und Formstahl.
Aufgrund dieser Eigenschaften eignen sich Schruppfräser ideal zum Schruppen von Formen, zur Vorbearbeitung mechanischer Teile und zum Fräsen struktureller Komponenten, bei denen ein hoher MRR und eine hohe Werkzeughaltbarkeit entscheidend sind.
Unterschiede zwischen Schrupp- und Schlichtfräsern
Der Hauptunterschied liegt in den Bearbeitungszielen:
-
Schruppen : Durch große Schnitttiefen und hohe Vorschubgeschwindigkeiten wird überschüssiges Material schnell abgetragen. Die Oberflächengüte ist rau, aber die Effizienz ist sehr hoch.
-
Endbearbeitung : Hierbei liegt der Fokus auf Präzision und Oberflächenqualität; es werden geringere Schnitttiefen und niedrigere Vorschubgeschwindigkeiten verwendet.
Beim Schruppen von Edelstahl beispielsweise maximieren Schruppfräser den Materialabtrag, um Material schnell zu entfernen, während beim Schlichten Kugelfräser oder andere Schlichtwerkzeuge für eine hochpräzise Oberflächenbearbeitung eingesetzt werden. Effektives Schruppen reduziert die Gesamtbearbeitungszeit und minimiert den Verschleiß der Schlichtwerkzeuge.
Gängige Materialien und Beschichtungen für Schruppfräser
Die Werkzeugleistung hängt sowohl vom Material als auch von der Beschichtung ab:
-
HSS : Gute Zähigkeit, niedrige Kosten, geeignet für die Bearbeitung von langsam rotierenden Stählen.
-
Hartmetall : Hohe Härte und Verschleißfestigkeit; ideal für Stahl, Edelstahl und Aluminiumlegierungen bei höheren Drehzahlen.
-
PCD : Extrem verschleißfest, hervorragend geeignet für Aluminium, Kupferlegierungen und nichtmetallische Werkstoffe.
-
CVD : Hohe Verschleißfestigkeit, geeignet für abrasive Werkstoffe wie hochsiliziumhaltige Aluminiumlegierungen.
-
TiAlN- und AlTiN-Beschichtungen : Hohe Temperatur- und Oxidationsbeständigkeit, ideal für Stahl, gehärteten Stahl und Titanlegierungen.
Die richtige Abstimmung von Werkzeugmaterial und Beschichtung verbessert die Schneidleistung und verlängert die Werkzeuglebensdauer. Beispielsweise werden beschichtete Hartmetallwerkzeuge häufig zum Schruppen von gehärtetem Stahl verwendet, während AlTiN-beschichtete Werkzeuge für Titanlegierungen bevorzugt werden, um Hitze zu widerstehen und Materialanhaftungen zu verhindern.

Zu berücksichtigende Faktoren bei der Auswahl eines Schruppfräsers
Die Wahl des richtigen Schruppfräsers beeinflusst die Bearbeitungseffizienz, die Werkzeugstandzeit, die Oberflächenqualität und die Produktionskosten. Für eine korrekte Auswahl müssen Werkzeuggeometrie, Material und Beschichtung, Schnittparameter, Kühlung/Schmierung und die Steifigkeit der Werkzeugmaschine berücksichtigt werden.
Materialart und Härte
Unterschiedliche Materialien beeinflussen die Schnitteigenschaften und die Werkzeuganforderungen:
-
Stahl : Mittlere Härte; Hartmetallwerkzeuge mit TiAlN- oder AlTiN-Beschichtungen bieten ein ausgewogenes Verhältnis zwischen Verschleiß- und Hitzebeständigkeit.
-
Aluminium : Geringe Härte, hohe Duktilität; Werkzeuge benötigen große Spiralwinkel, breite Nuten und scharfe Schneidkanten, um ein Festfressen zu verhindern.
-
Edelstahl : Verhärtet leicht durch Kaltverformung, schlechte Wärmeleitfähigkeit; hochfeste Werkzeuge mit hitzebeständigen Beschichtungen reduzieren die Schnittwärme.
-
Gehärteter Stahl : Sehr hart; erfordert Hartmetall- oder PCBN-Werkzeuge mit hochharten Beschichtungen; kleinere Schnitte und mehrere Durchgänge verwenden.
-
Formstahl : Legiert und verschleißfest; Werkzeuge müssen ein Gleichgewicht zwischen Verschleißfestigkeit und Absplitterungsbeständigkeit aufweisen.
-
Titanlegierungen : Geringe Wärmeleitfähigkeit, anfällig für Werkzeughaftung; daher hitzebeständige, antihaftbeschichtete Werkzeuge und niedrige Schnittgeschwindigkeiten verwenden.
Werkzeugdurchmesser, Zähnezahl und Klingenprofil
Die Werkzeuggeometrie beeinflusst die Effizienz und die Werkzeuglebensdauer:
-
Durchmesser : Größere Durchmesser ermöglichen einen höheren Materialabtrag, erfordern aber eine höhere Maschinensteifigkeit.
-
Zähnezahl : Weniger Zähne (2–3) eignen sich für weiche Metalle wie Aluminium; mehr Zähne (4+) eignen sich für härtere Metalle wie Stahl und verbessern die Stabilität.
-
Klingenprofil : Gezahnte Nuten verringern den Schnittwiderstand beim Schruppen; flache Klingen sorgen bei Bedarf für höhere Genauigkeit.
Schnittparameter: Geschwindigkeit, Vorschub und Schnitttiefe
Für ein stabiles und effizientes Schruppen sind die richtigen Parameter entscheidend:
-
Drehzahl (U/min) : Abhängig vom Material und Werkzeug; Aluminium kann mit hohen Drehzahlen bearbeitet werden; Stahl und Titan erfordern niedrigere Drehzahlen, um die Wärmeentwicklung zu reduzieren.
-
Vorschub pro Zahn (fz) : Zu geringer Vorschub verlangsamt den Schnitt; zu hoher Vorschub birgt die Gefahr von Ausbrüchen.
-
Schnitttiefe und Schnittbreite (ap & ae) : Beim Schruppen wird üblicherweise eine große Schnitttiefe für eine hohe Materialabtragsrate (MRR) verwendet; harte Werkstoffe erfordern eine geringere Schnitttiefe und mehrere Durchgänge.
Kühlung und Schmierung
Effektive Kühlung verlängert die Werkzeuglebensdauer:
-
Trockenschneiden : Geeignet für Aluminium und Gusseisen; erfordert eine gute Spanabfuhr.
-
Flutkühlmittel (Nassschneiden) : Reduziert Temperatur und Verschleiß bei Stahl, Edelstahl und gehärtetem Stahl.
-
MQL : Ideal für Titan und Hochtemperaturlegierungen; reduziert Wärmeentwicklung und Werkzeughaftung.
Steifigkeit und Klemmung von Werkzeugmaschinen
Stabile Maschinen und Werkstückspannungen sorgen für Sicherheit und Effizienz:
-
Maschinensteifigkeit : Ermöglicht tiefere Schnitte und höhere Vorschübe.
-
Werkzeughalter und Spannvorrichtungen : Präzisionshalter reduzieren den Rundlauffehler und verlängern die Werkzeugstandzeit.
-
Vorrichtungsdesign : Die Befestigung der Werkstücke verhindert Vibrationen und Bewegungen während des Schneidprozesses.
Auswahlhilfe für Schruppfräser für verschiedene Materialien
Beim CNC-Fräsen variieren die Schneideigenschaften verschiedener Materialien erheblich. Die Auswahl des richtigen Schruppfräsers ist entscheidend für die Optimierung von Bearbeitungseffizienz, Standzeit und Oberflächenqualität. Materialien wie Stahl, Edelstahl, Aluminium, gehärteter Stahl, Formstahl und Titanlegierungen stellen jeweils individuelle Anforderungen hinsichtlich Härte, Zähigkeit, Wärmeleitfähigkeit und Verarbeitungsstrategien. Für optimale Ergebnisse ist eine präzise Abstimmung von Werkzeuggeometrie, Material und Beschichtung erforderlich.
Schruppfräser für Stahl
Schnitteigenschaften und Herausforderungen
Stahl weist eine mäßige Härte und einen hohen Schnittwiderstand auf und erzeugt bei hohen Schnittgeschwindigkeiten erhebliche Wärme. Eine schlechte Spanabfuhr beschleunigt den Werkzeugverschleiß und verringert die Bearbeitungsstabilität.
Geeignete Werkzeugmaterialien und Beschichtungen
Hartmetallwerkzeuge mit TiAlN- oder AlTiN-Beschichtungen verbessern die Verschleiß- und Hitzebeständigkeit und gewährleisten stabiles Schneiden über lange Zyklen.
Empfohlene Schnittparameter und -strategien
-
Mittlere Spindeldrehzahlen und große Schnitttiefen.
-
Hohe Vorschubgeschwindigkeiten für maximale MRR.
-
Nassschneiden zur Reduzierung der Schnitttemperaturen und Verlängerung der Werkzeuglebensdauer.
Tipp: Wählen Sie Werkzeuge mit ausreichender Steifigkeit, um die Durchbiegung bei tiefen Schnitten zu minimieren.
Schruppfräser für Aluminium
Anforderungen an Spanabfuhr und Antihaftbeschichtung
Aufgrund seiner hohen Duktilität ist Aluminium anfällig für BUE, was sich auf die Oberflächenqualität und die Werkzeugschärfe auswirkt.
Empfehlungen zur Werkzeuggeometrie
-
Große Spiralwinkel und breite Nuten für eine verbesserte Spanabfuhr.
-
Scharfe Schneidkanten verhindern das Festkleben von Material.
Hochgeschwindigkeitsbearbeitung und Kühlung
-
Setzen Sie Hochgeschwindigkeitsschneiden in Kombination mit MMS ein.
-
Hält die Schneidzone sauber und verhindert BUE.
Tipp: Polierte Rillen können Reibung und Wärmeentwicklung weiter reduzieren.
Schruppfräser für Edelstahl
Challenges
Edelstahl härtet leicht aus und weist eine geringe Wärmeleitfähigkeit auf, wodurch sich die Schnittwärme in der Nähe der Kante konzentriert und das Risiko von Absplitterungen steigt.
Empfohlene Werkzeuge und Beschichtungen
Hochfeste Hartmetallwerkzeuge mit TiAlN-, AlTiN- oder AlCrN-Beschichtungen verbessern die Hitzebeständigkeit und reduzieren das Festkleben.
Schnittstrategien
-
Niedrigere Spindeldrehzahlen bei höheren Vorschubgeschwindigkeiten.
-
Verwenden Sie Nassschneiden, um die Hitzestauung zu verringern und die Kantenschärfe zu erhalten.
Schruppfräser für gehärteten Stahl
Werkzeuganforderungen
Gehärteter Stahl erfordert Werkzeuge mit hoher Druckfestigkeit, Verschleißfestigkeit und Hitzebeständigkeit.
Bearbeitungsstrategien
-
Hohe Geschwindigkeit, geringe Schnitttiefe mit mehreren Durchgängen.
-
Sorgen Sie für die Stabilität der Maschine, um ein Absplittern der Kanten zu verhindern.
Beschichtung und Materialauswahl
-
AlCrN-Beschichtungen vertragen hohe Schnitttemperaturen.
-
PCD-Werkzeuge eignen sich hervorragend für die Hochgeschwindigkeitsbearbeitung, sind aber teurer.
Schruppfräser für Formenstahl
Wesentliche Überlegungen
Formenstahl gibt es in allen Ausführungen, von vorgehärtetem Stahl bis hin zu wärmebehandeltem Stahl mit hoher Härte. Dabei müssen sowohl Härte als auch Zähigkeit berücksichtigt werden.
Strategien zur Vibrationsreduzierung
-
Verwenden Sie starre Werkzeughalter und eine stabile Klemmung.
-
Optimieren Sie die Schnittwege (z. B. Gleichlauffräsen), um Vibrationen zu reduzieren.
Übergang vom Schruppen zum Schlichten
-
Beginnen Sie mit Wellenkantenfräsern zum Schruppen.
-
Wechseln Sie zum Schlichten zu Flachkanten- oder Kugelfräsern, um Oberflächen- und Formgenauigkeit sicherzustellen.
Schruppfräser für Titanlegierungen
Challenges
Titanlegierungen weisen eine geringe Wärmeleitfähigkeit und eine hohe Haftung auf, was zu Hitzestau und beschleunigtem Werkzeugverschleiß führt.
Werkzeuggeometrie und Beschichtungsempfehlungen
-
Scharfe Schneidkanten mit großen Spanwinkeln.
-
Beschichtungen: AlTiN oder TiB₂ für Hitzebeständigkeit und reduziertes Anhaften.
Bearbeitungsstrategien
-
Niedrige Geschwindigkeit, mittlerer Vorschub, geringe Schnitttiefe.
-
Hochdruckkühlmittel zur Reduzierung der Temperaturen in der Schneidzone und zur Vermeidung thermischer Risse.

Tipps zur Wartung und Verlängerung der Lebensdauer von Schruppfräsern
Schruppfräser sind hohen Kräften und Hitze ausgesetzt. Richtige Wartung und optimierte Bearbeitungsparameter verlängern die Werkzeuglebensdauer und verbessern die Bearbeitungsstabilität.
Tägliche Übungen:
-
Identifizieren Sie Verschleißarten (Absplitterung, Aufbauschneidenbildung, Schneidkantenverschleiß).
-
Überprüfen und schärfen Sie Werkzeuge regelmäßig.
-
Optimieren Sie die Schnittparameter, um Spannung und Temperatur zu reduzieren.
Identifizierung von Werkzeugverschleißarten
Abplatzen: Zu hohe Vorschubgeschwindigkeiten, unzureichende Steifigkeit oder Stöße führen zu punktuellen Kantenschäden.
BUE: Kommt häufig bei Metallen mit geringer Härte wie Aluminium vor; verringert die Schärfe und erhöht die Schnittfestigkeit.
Schneidkantenverschleiß: Durch längeren Gebrauch wird das Werkzeug stumpf, wodurch die Schnitttemperaturen und die Oberflächenrauheit steigen.
Tipp: Analysieren Sie die Verschleißart, um Zuführung, Kühlung oder Beschichtung für eine optimale Leistung anzupassen.
Regelmäßige Inspektion und Nachschärfen
Frequenz: Basierend auf Material, Bearbeitungszeit und Werkstückanzahl (z. B. alle 8 Stunden oder nach einer Charge).
Inspektionsmethoden: Lupe, Mikroskop oder Werkzeugtester. Auf Kantenverschleiß, abblätternde Beschichtung und Spanansammlung prüfen.
Nachschärfen: Leicht stumpfe Werkzeuge mit Spezialschärfern restaurieren, ggf. neu beschichten.
Schnittparameter optimieren
-
Spindeldrehzahl (U/min), Vorschubgeschwindigkeit, Tiefe (Ap) und Schnittbreite (Ae) sind entscheidende Faktoren.
-
Reduzieren Sie die Wärme bei Materialien mit geringer Wärmeleitfähigkeit.
-
Machen Sie lieber mehrere flache Schnitte als einzelne tiefe Schnitte.
-
Passen Sie die Werkzeuggeometrie dem Material an (Zähnezahl, Spiralwinkel).
-
Verwenden Sie MMS, Hochdruckkühlung oder optimierte Beschichtungen, um den Werkzeugverschleiß zu verzögern.

Häufige Probleme und Lösungen
Selbst bei Verwendung des richtigen Schruppfräsers und der richtigen Schnittparameter können häufige Probleme auftreten, wie z. B. eine schlechte Spanabfuhr, eine übermäßige Oberflächenrauheit oder eine verkürzte Werkzeugstandzeit. Diese Probleme verringern nicht nur die Bearbeitungseffizienz, sondern können auch zu vorzeitigem Werkzeugausfall, geringerer Werkstückgenauigkeit und sogar zu Maschinenvibrationen oder Ausfallzeiten führen. Nachfolgend finden Sie eine detaillierte Analyse dieser Probleme mit praktischen Lösungen.
Schlechte Spanabfuhr
Beim Schruppen – insbesondere bei der Bearbeitung von Weichmetallen wie Aluminiumlegierungen oder Kupfer – spielen die Gestaltung der Spannut des Werkzeugs und die Schneidmethode eine entscheidende Rolle für die Spanabfuhr. Spanansammlungen oder -blockaden erhöhen die Schnittwärme und können zu BUE führen, was die Schnittstabilität beeinträchtigt.
Ursachenanalyse:
-
Der Spiralwinkel oder die Spannut ist zu eng, was einen gleichmäßigen Spanfluss verhindert.
-
Die Vorschubgeschwindigkeit ist zu hoch, wodurch die Späne die Nutkapazität überschreiten.
-
Unzureichende oder schlecht gerichtete Schneidflüssigkeit.
Solutions:
-
Verwenden Sie einen Schruppfräser mit breiten Spannuten und scharfen Schneidkanten.
-
Steilspiralwerkzeuge können die Spanabfuhr beim Hochgeschwindigkeitsschneiden von Aluminium verbessern.
-
Passen Sie Vorschubgeschwindigkeit und Schnitttiefe an, um lange, gekräuselte Späne zu vermeiden.
-
Verwenden Sie Hochdruckkühlmittel oder Luftstrahlen, um die Spanabfuhr zu unterstützen, insbesondere in tiefen Hohlräumen.
Übermäßige Oberflächenrauheit
Während das Schruppen in erster Linie dem schnellen Materialabtrag dient, erschwert eine übermäßige Oberflächenrauheit die Schlichtvorgänge und kann zusätzliche Durchgänge erforderlich machen.
Häufige Ursachen:
-
Starker Werkzeugverschleiß oder stumpfe Schneidkanten.
-
Ungeeignete Schnittparameter (zu hoher Vorschub oder niedrige Spindeldrehzahl).
-
Werkzeugklappern verursacht sichtbare Schnittlinien.
-
Unzureichende Werkstückspannsteifigkeit.
Optimierungsvorschläge:
-
Überprüfen Sie regelmäßig den Verschleiß des Werkzeugs und ersetzen oder schärfen Sie es bei Bedarf nach.
-
Erhöhen Sie die Spindeldrehzahl moderat und optimieren Sie die Vorschubgeschwindigkeit, um einen gleichmäßigen Schnitt zu gewährleisten.
-
Verbessern Sie die Steifigkeit von Maschine und Vorrichtung, um Vibrationen zu reduzieren.
-
Verwenden Sie einen Wellenkanten-Schruppfräser, um den Schnittwiderstand zu verringern und die Oberflächengüte zu verbessern.
Kurze Werkzeuglebensdauer
Eine verkürzte Werkzeugstandzeit erhöht die Produktionskosten und verringert die Bearbeitungseffizienz. Bei HSS-Schruppwerkzeugen und Hartmetall-Schruppfräsern sind Schnittwärme, Verschleißmuster und falsche Bearbeitungsparameter die Hauptfaktoren.
Tipps zur Fehlerbehebung:
1. Verschleißart beachten:
-
Kantenausbrüche: Verursacht durch zu hohe Vorschubgeschwindigkeit oder Aufprall auf harte Stellen.
-
Aufbauschneiden: Verursacht durch unzureichende Kühlung oder ungeeignete Schnittgeschwindigkeit.
-
Schneidkantenverschleiß: Verursacht durch harte Materialien oder unpassendes Werkzeugmaterial.
2. Schnittparameter prüfen:
-
Eine zu hohe Spindeldrehzahl beschleunigt die Oxidation der Beschichtung.
-
Eine zu große Schnitttiefe überlastet das Werkzeug.
3. Kühlung und Schmierung bewerten:
-
Verwenden Sie MMS oder Hochdruckkühlmittel zum Schneiden bei hohen Temperaturen.
-
Vermeiden Sie Trockenschneiden mit Materialien mit geringer Wärmeleitfähigkeit wie Titanlegierungen oder Edelstahl.
Lösung:
-
Wählen Sie Werkzeuge mit geeigneten Beschichtungen (z. B. TiAlN, AlCrN oder DLC) für das Werkstückmaterial.
-
Optimieren Sie die Schnittparameter, um die Werkzeugbelastung und die Wärmeentwicklung zu reduzieren.
-
Verbessern Sie das Kühlsystem, um die Temperatur in der Schneidzone unter Kontrolle zu halten.
-
Bei Materialien mit hoher Härte sollten Sie für eine längere Werkzeuglebensdauer die Verwendung von PCD-Schruppfräsern in Erwägung ziehen.

Zusammenfassung und Empfehlungen
Die Wahl des richtigen Schruppfräsers beeinflusst die Schnittleistung, die Standzeit, die Oberflächenqualität und die Gesamtbearbeitungskosten. Wichtige Richtlinien:
-
Stahl: HSS-Co oder Hartmetall mit TiAlN/AlTiN-Beschichtung. Mittlere bis hohe Geschwindigkeiten, mittlere Schnitttiefen.
-
Aluminium: Große Nuten, scharfe Kanten, hohe Drehzahlen bei gleichzeitiger Kühlung.
-
Edelstahl: Zähes Hartmetall mit TiAlN/AlCrN. Geringer Vorschub, hohe Kühlmittelzufuhr.
-
Gehärteter Stahl: Ultrafeines Hartmetall/PCD mit AlCrN. Geringe Schnitttiefe, stabile Werkzeugwege.
-
Formenstahl: Achten Sie auf Vibrationsfestigkeit. Verwenden Sie Übergangsfräser vom Schruppen zum Schlichten.
-
Titanlegierungen: Hitzebeständiges Hartmetall, hohe Kühlmittelzufuhr, niedrige Schnitttemperaturen.
Gesamtansatz:
-
Passen Sie die Werkzeuggeometrie, die Kantengestaltung und die Beschichtung an das Material an.
-
Optimieren Sie Geschwindigkeit, Vorschub und Tiefe dynamisch.
-
Sorgen Sie für eine effiziente Kühlung und Spanabfuhr.
-
Werkzeuge regelmäßig prüfen und nachschärfen.
-
Koordinieren Sie Werkzeugwege und CAM-Programmierung, um Vibrationen und unnötige Belastungen zu reduzieren.
Die richtige Auswahl des Schruppfräsers kombiniert Materialeigenschaften, Werkzeugkonstruktion, Beschichtung, Schnittparameter und Kühlstrategie – und gewährleistet so eine effiziente, kostengünstige und qualitativ hochwertige CNC-Bearbeitung.






