


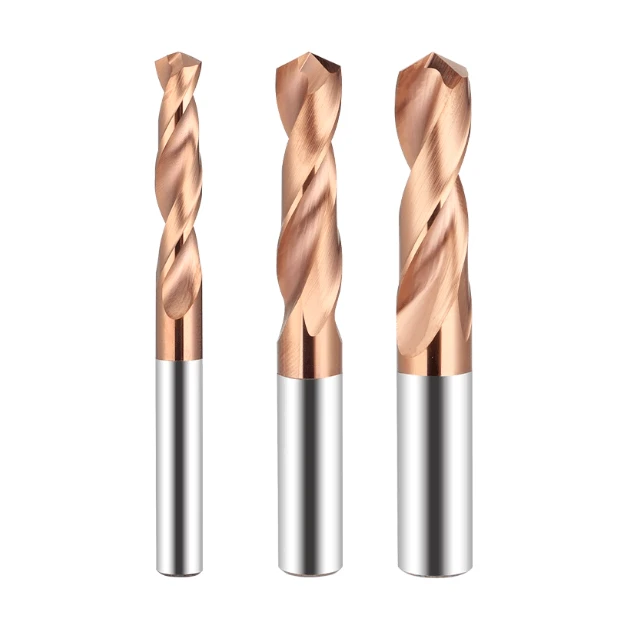
Das Bohren von gehärtetem Stahl zählt zu den anspruchsvollsten Bearbeitungsvorgängen in der Metallbearbeitung. Aufgrund seiner extremen Verschleiß- und Verformungsbeständigkeit – insbesondere bei Werkstoffen mit einer Härte von HRC 65 – können Bohrer während des Betriebs stumpf werden, ausbrechen oder sogar brechen. Daher ist die Wahl der richtigen Bohrer für gehärteten Stahl entscheidend für eine höhere Bohrleistung und längere Werkzeugstandzeit.
Für erfolgreiches Bohren von gehärtetem Stahl ist die richtige Auswahl von Bohrermaterial, Beschichtung, Schnittgeschwindigkeit, Vorschub und Kühlmethode unerlässlich. Bei extrem harten Werkstücken ist oft die Verwendung eines speziellen HRC65-Bohrers oder von Sonderanfertigungen für gehärteten Stahl von einem zuverlässigen Lieferanten notwendig, um eine stabile und präzise Bearbeitung zu gewährleisten.
Darüber hinaus ist die Beherrschung der korrekten Bohrtechniken ebenso wichtig. Vorbohren von Pilotlöchern, Stufenbohren und ausreichende Kühlung können die Wärmeentwicklung und Reibung deutlich reduzieren, Werkzeugschäden vorbeugen und eine gleichbleibende Bohrlochqualität gewährleisten.
Kernprobleme beim Bohren von gehärtetem Stahl
Die Bearbeitung von gehärtetem Stahl ist deutlich schwieriger als die von Kohlenstoffstahl oder niedriglegiertem Stahl. Seine hohe Verschleißfestigkeit und Festigkeit erhöhen den Schnittwiderstand, wodurch der Bohrprozess anfälliger für Wärmeentwicklung, Reibung und beschleunigten Werkzeugverschleiß wird. Da gehärteter Stahl eine höhere Schnittkraft erfordert, können ungeeignete Bohrparameter zu verminderter Stabilität oder sogar zum Bruch des Bohrers führen. Um die Genauigkeit zu gewährleisten und die Werkzeugstandzeit zu verlängern, ist die Wahl des richtigen Werkzeugmaterials und der passenden Beschichtung – in Kombination mit optimierter Drehzahl und Vorschubgeschwindigkeit – entscheidend für effizientes Bohren.
Die hohe Härte und die Bearbeitungsschwierigkeiten von gehärteten Stahlwerkstoffen
Gehärteter Stahl erreicht üblicherweise eine Härte von HRC 50 und höher, bestimmte Werkzeugstähle sogar HRC 65. Eine hohe Härte erschwert die Spanbildung und erhöht die Wahrscheinlichkeit von Spanstau, Wärmestau und Schnittinstabilität. Beim Bohren auf hartem Untergrund muss der Bohrer deutlich höheren axialen und radialen Kräften standhalten. Ist die Geometrie oder das Material des Bohrers ungeeignet, kann es zu Ausbrüchen oder Verformungen der Schneidkante kommen, was die Bearbeitungsgenauigkeit verringert. Der Einsatz von Hartmetall- oder beschichteten Bohrern – in Kombination mit Vorbohren und segmentiertem Bohren – kann die Schnittschwierigkeiten effektiv reduzieren.
Der Einfluss hoher Temperaturen auf die Lebensdauer von Bohrmeißeln
Übermäßige Hitze beim Bohren ist eine der Hauptursachen für Werkzeugverschleiß. Der höhere Schnittwiderstand von gehärtetem Stahl führt zu einem raschen Temperaturanstieg, der die Schneidkante erweichen, abrasiven Verschleiß verursachen oder sogar Mikrorisse hervorrufen kann. Ausreichende Kühlung, kontrollierte Schnittgeschwindigkeiten und die Vermeidung von längerer Reibung können die Werkzeugstandzeit deutlich verlängern und die Bohrstabilität gewährleisten.
Häufige Ausfallarten von gewöhnlichen Bohrern beim Bohren von gehärtetem Stahl
Standardmäßige HSS-Bohrer oder unbeschichtete Bohrer verschleißen beim Bohren von gehärtetem Stahl typischerweise schnell. Häufige Fehlerursachen sind Ausbrüche an der Schneidkante, ungleichmäßiger Spitzenverschleiß, Verstopfung der Spannuten und thermische Erweichung. Diese Probleme reduzieren nicht nur die Effizienz, sondern können auch zu schlechter Oberflächengüte und instabilen Bohrlochdurchmessern führen. Für hochharte Stähle sind daher Bohrer mit spezieller Wärmebehandlung oder fortschrittlichen Beschichtungen – und in manchen Fällen sogar vollständig kundenspezifische Bohrer – erforderlich, um sicheres und gleichmäßiges Bohren zu gewährleisten.

Die richtige Bohrerart auswählen
Beim Bohren von hochhartem Stahl beeinflussen Material und Geometrie des Bohrers maßgeblich die Bearbeitungseffizienz und die Bohrungsgenauigkeit. Unterschiedliche Bohrermaterialien und -beschichtungen weisen erhebliche Unterschiede in Verschleißfestigkeit, Hitzebeständigkeit und Schneidleistung auf. Die Wahl des richtigen Bohrers trägt dazu bei, den Werkzeugverschleiß zu minimieren, die Maßgenauigkeit zu gewährleisten und die Produktivität zu steigern, während gleichzeitig die Werkzeugkosten gesenkt werden. In der Praxis sollte die Auswahl auf der Stahlhärte, dem Bohrungsdurchmesser, dem Produktionsvolumen und der Kühlleistung basieren.
Vorteile und Vorsichtsmaßnahmen bei der Verwendung von Hartmetallbohrern in gehärtetem Stahl
Hartmetallbohrer eignen sich aufgrund ihrer hohen Härte und Verschleißfestigkeit hervorragend für Anwendungen mit gehärtetem Stahl. Sie behalten ihre scharfe Schneide auch bei hohen Temperaturen, wodurch Abweichungen im Bohrlochdurchmesser reduziert und die Oberflächengüte verbessert werden. Allerdings sind sie auch spröder als andere Werkstoffe. Um thermische Risse zu vermeiden, sind eine ausreichende Kühlung, moderate Schnittgeschwindigkeiten und kontrollierte Vorschübe unerlässlich. Beim Tiefbohren oder Hochgeschwindigkeitsbohren werden Pilotbohrungen und ein segmentierter Vorschub für optimale Ergebnisse dringend empfohlen.
Anwendbarkeit und Kosteneffizienz von Kobaltstahl-Bohrmeißeln
Kobaltbohrer sind eine kostengünstige Option zum Bohren von mittelhartem, gehärtetem Stahl, insbesondere bei der Klein- bis Mittelserienfertigung. Sie zeichnen sich durch höhere Zähigkeit aus und sind vibrationsbeständiger, ohne auszubrechen. Bei extrem harten Werkstoffen wie HRC65-Stahl sind sie jedoch unter Umständen nicht optimal geeignet. Durch Anpassung der Schnittgeschwindigkeit, Verwendung geeigneter Schmierstoffe und Überwachung des Verschleißes lassen sich die Leistung deutlich verbessern und die Standzeit verlängern.
Leistungsfähigkeit von HRC65-Bohrern bei der Bearbeitung extrem harter Werkstoffe
Für extrem harte Werkstoffe bieten Bohrer der Güteklasse HRC65 überragende Verschleißfestigkeit und Schnittstabilität. Sie behalten ihre scharfen Schneiden auch unter hoher Belastung und tragen so zur Minimierung von Bohrabweichungen und zur Sicherstellung präziser Lochdurchmesser bei. Eine genaue Steuerung von Drehzahl, Vorschub und Kühlung ist jedoch unerlässlich. Diese Bohrer finden breite Anwendung in der Luft- und Raumfahrtindustrie, im Formenbau und im Präzisionswerkzeugbau.
Wann man maßgefertigte Bohrer für Lieferanten von gehärtetem Stahl auswählen sollte
Wenn Standardbohrer die erforderliche Genauigkeit, Bohrtiefe oder Materialhärte nicht erreichen, sind Spezialbohrer die beste Lösung. Ein spezialisierter Anbieter kann Bohrer entwickeln, die exakt auf das Werkstückmaterial, die Bohrtiefe, die Lochtoleranz und die Bearbeitungsbedingungen abgestimmt sind. Solche Spezialwerkzeuge enthalten oft hochentwickelte Hartmetalllegierungen und Mehrschichtbeschichtungen, die auch unter extremen Bedingungen – insbesondere beim Bohren von Stahl mit einer Härte von HRC 65 oder höher – hervorragende Leistung bieten.

Wichtige Bearbeitungsparameter, die das Bohren von gehärtetem Stahl beeinflussen
Die Schnittparameter spielen eine entscheidende Rolle für Bohrgenauigkeit, Effizienz und Werkzeugstandzeit. Schnittkraft, Wärmeentwicklung und Spanabfuhr hängen eng mit Drehzahl, Vorschub und Bohrtiefe zusammen. Falsche Parametereinstellungen können zu schnellem Werkzeugverschleiß, Ausbrüchen, schlechter Oberflächengüte oder zu großen Bohrungen führen. Die Optimierung dieser Parameter – insbesondere bei Verwendung von HRC65- oder Spezialbohrern – kann die Bearbeitungsschwierigkeiten deutlich reduzieren und die Gesamteffizienz steigern.
Drehzahlkontrolle zur Vermeidung von Verbrennungen
Zu hohe Drehzahlen erhöhen die Reibungswärme, wodurch sich die Schneidkante erhitzt und Verbrennungen, Erweichungen oder Mikrorisse entstehen können. Dies ist besonders kritisch bei Hartmetall- und HRC65-Bohrern. Eine kontrollierte Schnittgeschwindigkeit und ausreichend Kühlschmierstoff tragen dazu bei, die Wärmeentwicklung zu reduzieren, die Schneidkantenschärfe zu erhalten und die Bohrlochqualität zu verbessern.
Der Einfluss der Vorschubgeschwindigkeitseinstellungen auf die Schnittstabilität
Die Vorschubgeschwindigkeit hat einen entscheidenden Einfluss auf die Schnittstabilität und den Spanabtransport. Eine zu geringe Vorschubgeschwindigkeit erhöht Reibung und Wärmeentwicklung und beschleunigt so den Schneidkantenverschleiß; eine zu hohe Vorschubgeschwindigkeit erhöht die Schnittkraft und kann zu Werkzeugdurchbiegung oder Ausbrüchen führen. Die Wahl der geeigneten Vorschubgeschwindigkeit in Abhängigkeit vom Werkzeugmaterial und Bohrungsdurchmesser – und die Verwendung von segmentiertem Vorschub bei tiefen Bohrungen – kann die Bearbeitungsstabilität verbessern und eine gleichbleibende Leistung gewährleisten.
Auswahl der geeigneten Schnitttiefe und des segmentierten Bohrverfahrens
Zu große Schnitttiefe erhöht die Wärmeentwicklung und den Schnittwiderstand, was insbesondere bei gehärtetem Stahl zu Werkzeugbruch oder instabilen Bohrungsdurchmessern führen kann. Segmentiertes Bohren reduziert die Belastung durch schrittweisen Materialabtrag, verbessert den Spanabtransport und verringert die Wärmeentwicklung. Die Wahl einer geeigneten Schnitttiefe, basierend auf der Werkzeugleistung und der Materialhärte, trägt zur Verlängerung der Werkzeugstandzeit und zur Sicherstellung einer präzisen Bohrungsgeometrie bei.
Kühl- und Schmierstrategien
Beim Bohren von gehärtetem Stahl ist ein effizientes Wärmemanagement unerlässlich. Eine optimale Kühlung senkt die Schnitttemperatur, minimiert den Schneidenverschleiß, verbessert den Spanabtransport und stabilisiert die Bohrlochabmessungen. Verschiedene Kühl- und Schmierverfahren – Flüssigkeitskühlung, Hochdruckkühlung, Sprühkühlung oder Gaskühlung – bieten unterschiedliche Leistungseigenschaften. Die Wahl des geeigneten Verfahrens in Abhängigkeit von der Materialhärte, dem Bohrermaterial und der Bohrlochtiefe ist entscheidend für gleichbleibende Ergebnisse.
Wie man eine Kühlmethode zum Bohren von gehärtetem Stahl auswählt
Die Kühlmethode muss auf Bohrtiefe, Materialhärte und Wärmeentwicklung abgestimmt sein. Flüssigkühlmittel bieten eine effiziente Wärmeabfuhr, während Luft- oder Nebelkühlung für flache Bohrungen oder leichte Bearbeitungsvorgänge geeignet sind. Bei Werkstoffen mit einer Härte von HRC65 und ähnlichen ist häufig eine konzentrierte Flüssigkeitskühlung oder Hochdruckkühlung erforderlich, um die Temperatur zu kontrollieren und thermische Risse zu vermeiden.
Unterschiede zwischen ölbasierten Kühlmitteln und Hochdruckkühlung
Ölbasierte Kühlmittel bieten eine hervorragende Schmierung, reduzieren Reibung und Schnittkräfte und eignen sich daher für kleine bis mittlere Bohrungsdurchmesser. Allerdings leiten sie Wärme langsamer ab. Hochdruckkühlsysteme erzeugen einen starken Wasserstrahl, der die Wärmeabfuhr und den Späneabtransport verbessert und sie somit besonders effektiv für tiefe Bohrungen oder extrem harte Werkstoffe macht.
Techniken zur Reduzierung hoher Temperaturen und zur Verlängerung der Bohrerstandzeit
Die Temperaturkontrolle ist entscheidend für die Werkzeugstandzeit beim Bohren von gehärtetem Stahl. Wichtige Strategien sind segmentiertes Bohren, Reduzierung der Schnittgeschwindigkeit, Optimierung des Vorschubs und Sicherstellung einer kontinuierlichen Kühlmittelzufuhr. Regelmäßige Verschleißprüfung und rechtzeitiges Nachschärfen beugen Schneidkantenverschleiß vor. Die Kombination dieser Techniken mit Hochleistungsbohrern aus HRC65 oder Spezialbohrern gewährleistet gleichbleibende Bohrqualität und lange Werkzeugstandzeiten bei Anwendungen mit hohen Härtegraden.

Techniken zur Sicherstellung der Bohrmeißelstabilität
Die Stabilität hat entscheidenden Einfluss auf die Bohrgenauigkeit, die Oberflächengüte und die Werkzeugstandzeit bei der Bearbeitung von hochhartem Stahl. Selbst bei Verwendung von Hochleistungsbohrern (HRC65) oder Sonderanfertigungen können Probleme wie Vibrationen, Rundlauffehler oder unzureichende Steifigkeit zu Bohrlochabweichungen, beschleunigtem Verschleiß und Werkstückschäden führen. Durch die Optimierung der Spannmethoden, die Kontrolle der Bohrbedingungen und den Einsatz effektiver Vorpositionierungstechniken lässt sich die Bohrstabilität deutlich verbessern und somit sowohl die Bearbeitungseffizienz als auch die Bearbeitungskonstanz sicherstellen.
Wie man den Rundlauffehler reduziert, um die Bohrgenauigkeit zu verbessern
Rundlauffehler erhöhen den Schnittwiderstand, verringern die Maßgenauigkeit und beschleunigen den Schneidenverschleiß. Um Rundlauffehler zu minimieren, verwenden Sie ein hochsteifes Bohrfutter und stellen Sie vor dem Bohren die korrekte radiale Konzentrizität sicher. Prüfen Sie außerdem den Bohrerverschleiß und tauschen Sie beschädigte Werkzeuge vor Beginn der Bearbeitung aus. Bei der Bearbeitung von gehärtetem Stahl ab HRC 65 tragen segmentiertes Bohren und Vorbohren zu einer gleichmäßigeren Verteilung der Schnittkräfte bei und verbessern so die Geradheit und die Gesamtstabilität des Bohrlochs.
Die Bedeutung von Vorrichtungen und Werkstückspannmethoden
Eine korrekte Einspannung reduziert Vibrationen deutlich und trägt zur Aufrechterhaltung der Bohrgenauigkeit bei. Bei der Bearbeitung von hochhartem Stahl müssen die Spannvorrichtungen ausreichend steif sein und das Werkstück möglichst nah am Bohrpunkt abstützen. Dies verhindert Verschiebungen durch ungleichmäßige Kräfte. Zusätzliche Stützen und Positioniervorrichtungen verbessern die Stabilität weiter, insbesondere bei der Verwendung von HRC65-Bohrern oder Sonderbohrern für tiefe Bohrungen oder komplexe Werkstückgeometrien.
Die Notwendigkeit der Vorpositionierung oder des Ausrichtens vor der Bearbeitung
Die Vorpositionierung – beispielsweise durch Zentrieren oder Anspitzen – sorgt für einen stabilen Eintrittspunkt des Bohrers und reduziert so Gleiten und Exzentrizität. Dies ist besonders wichtig bei der Verwendung von Präzisionsbohrern oder Hochleistungswerkzeugen für HRC65-Stahl. Eine korrekte Vorpositionierung minimiert das Risiko von Ausbrüchen an der Schneidkante durch konzentrierte Schnittkräfte. In Kombination mit geeigneten Schnittparametern sowie effektiver Kühlung und Schmierung trägt dieser Schritt entscheidend zu einer hochpräzisen Bohrungsbearbeitung bei.
Praktische Schritte zum Bohren von hochhartem Stahl
Das Bohren von hochhartem Stahl ist ein anspruchsvoller Prozess mit mehreren Schritten, darunter Werkstückvorbereitung, Auswahl des Bohrers, Parametereinstellung und Kühlungsmanagement. Selbst mit HRC65-Bohrern oder Sonderanfertigungen können Fehler zu beschleunigtem Verschleiß, Maßabweichungen oder mangelhafter Oberflächenqualität führen. Ein systematisches Bohrverfahren reduziert Bearbeitungsrisiken, steigert die Effizienz und verlängert die Werkzeugstandzeit.
Vorbereitung und Oberflächenbehandlung vor dem Bohren
Eine sorgfältige Oberflächenvorbereitung gewährleistet einen stabilen Start beim Bohren. Durch die Reinigung des Werkstücks, um Zunder, Grate und Öl zu entfernen, wird der Bohreingriff verbessert und Vibrationen werden minimiert. Die Verwendung eines vorgebohrten Führungslochs oder das Markieren der Bohrposition entsprechend der Materialhärte hilft, einen präzisen Eintrittspunkt zu bestimmen, insbesondere bei der Bearbeitung von Stahl mit einer Härte von HRC 65 oder höher. Eine korrekte Einspannung und die Überprüfung des Schneidkantenzustands des Bohrers sind ebenfalls unerlässlich für eine reibungslose und präzise Bearbeitung.
Arbeitsanweisungen für das Bohren von gehärtetem Stahl
Beginnen Sie mit einem Pilotloch bei niedriger Drehzahl und erhöhen Sie die Schnitttiefe anschließend schrittweise mittels eines segmentierten Bohrverfahrens. Dies verhindert übermäßige Wärmeentwicklung und reduziert das Risiko von Ausbrüchen an der Bohrkante. Schnittgeschwindigkeit und Vorschub müssen sorgfältig kontrolliert werden. Zur Aufrechterhaltung der thermischen Stabilität sollte ein Kühlmittel auf Ölbasis oder unter Hochdruck verwendet werden. Ein reibungsloser Späneabtransport und die regelmäßige Reinigung des Bohrlochbereichs sind unerlässlich. Die Überwachung des Bohrerverschleißes während des gesamten Prozesses gewährleistet die zuverlässige Leistung sowohl von HRC65-Bohrern als auch von Sonderwerkzeugen.
Einstellmethoden für unterschiedliche Härtegrade
Die Schnittparameter müssen an die Härte des Materials angepasst werden.
-
Bei mäßig gehärtetem Stahl können Schnittgeschwindigkeit und Vorschub erhöht werden, um die Produktivität zu steigern.
-
Bei extrem harten Werkstoffen (HRC65+) sollte die Spindeldrehzahl reduziert, die Schnitttiefe minimiert und segmentiertes Bohren angewendet werden, um die Wärmeansammlung und die Schnittkraft zu verringern.
Die Auswahl des richtigen Bohrermaterials und der richtigen Beschichtung auf Basis der Härteanforderungen trägt dazu bei, die Werkzeugstandzeit zu verlängern und die Bohrgenauigkeit sowie eine gleichmäßige Oberflächengüte zu gewährleisten.

Häufige Probleme und deren Behebung bei der Bearbeitung von hochhartem Stahl
Selbst bei Verwendung hochwertiger HRC65-Bohrer oder kundenspezifischer Werkzeuge können Probleme wie schneller Verschleiß, Durchmesserabweichungen und mangelhafte Oberflächengüte auftreten. Diese Probleme sind häufig auf falsche Parameter, unzureichende Kühlung, Werkzeuginstabilität oder Bedienungsfehler zurückzuführen. Durch systematische Fehlersuche und gezielte Anpassungen lassen sich diese Probleme effektiv beheben und eine stabile Bearbeitungsleistung gewährleisten.
Behandlungsmethoden für Bohrerschwärzung, Rauchentwicklung und Überhitzung
Schwarze Verfärbungen oder Rauchentwicklung deuten auf übermäßige Hitze in der Schnittzone hin, meist verursacht durch hohe Spindeldrehzahl, unzureichende Kühlmittelzufuhr oder erzwungenes Schneiden. Abhilfe schaffen unter anderem die Reduzierung der Drehzahl, die entsprechende Erhöhung des Vorschubs oder der Einsatz eines hocheffizienten, ölbasierenden Kühlmittels mit Hochdruckzufuhr. Segmentiertes Bohren und regelmäßiges Abtransportieren der Späne tragen zusätzlich zur Vermeidung von thermischer Überlastung bei. Diese Maßnahmen verlängern die Werkzeugstandzeit und gewährleisten gleichzeitig eine gleichbleibende Bohrgenauigkeit.
Ursachen für Bohrerabsplitterungen und -brüche sowie entsprechende Lösungsansätze
Ausbrüche oder Brüche entstehen typischerweise durch zu hohe Schnittkräfte, Fehlausrichtung beim Bohren oder die Verwendung ungeeigneter Werkzeuge für ultraharte Werkstoffe. Bei der Bearbeitung von Stahl mit einer Härte von HRC 65 oder höher kann eine zu hohe Schnitttiefe oder außermittiges Bohren die Schneidkante leicht beschädigen. Abhilfe schaffen Hochleistungs-Hartmetall- oder Spezialbohrer, die Optimierung der Schnittparameter, das segmentierte Bohren und die sichere Einspannung von Bohrer und Werkstück, um Werkzeugversagen zu vermeiden.
Methoden zur Fehlerbehebung bei instabilem Lochdurchmesser oder mangelhafter Oberflächenqualität
Instabilitäten des Bohrlochdurchmessers oder raue Oberflächen entstehen häufig durch Rundlauffehler des Bohrers, falsche Parameter, unzureichende Kühlmittelzufuhr oder Spanablagerungen. Zur Fehlerbehebung gehören die Überprüfung der Bohrerschärfe und -konzentrizität, die Kontrolle der Spindeldrehzahl und des Vorschubs sowie die Sicherstellung einer korrekten Kühlmittelzufuhr. Eine verbesserte Spanabfuhr und die Überwachung des Bohrerverschleißes tragen zur Wiederherstellung der Bohrlochgenauigkeit und Oberflächenqualität bei und gewährleisten eine stabile Werkzeugleistung beim Bohren von hochhartem Stahl.

Wie man die Lebensdauer von Bohrern für gehärteten Stahl verlängert
Das Bohren von gehärtetem Stahl erfordert Werkzeuge mit außergewöhnlicher Verschleißfestigkeit und thermischer Stabilität. Selbst hochwertige HRC65- oder Spezialbohrer können bei mangelnder Pflege schnell verschleißen. Durch korrektes Schärfen, sachgemäße Lagerung und rechtzeitigen Austausch oder die Aufrüstung der Werkzeuge lässt sich die Standzeit deutlich verlängern, die Bearbeitungskosten senken und eine gleichbleibende Leistung gewährleisten.
Richtige Schärf- und Pflegemethoden
Eine scharfe Schneide ist entscheidend für die optimale Leistung des Bohrers. Bei gehärtetem Stahl sollte das Schärfen mit Präzisionsschleifmaschinen erfolgen, um die korrekte Geometrie und die richtigen Schneidwinkel zu gewährleisten. Regelmäßige Kontrollen auf Mikrorisse, Verbrennungen oder Beschädigungen der Beschichtung ermöglichen ein rechtzeitiges Eingreifen. In Kombination mit präzise kontrollierten Schnittparametern und ausreichender Kühlung tragen diese Maßnahmen dazu bei, den Werkzeugverschleiß zu verlangsamen und eine stabile Bearbeitung von hochhartem Stahl sicherzustellen.
Geeignete Lagerungs- und Reinigungsverfahren
Die korrekte Reinigung und Lagerung von Bohrern hat direkten Einfluss auf deren Standzeit und die Bearbeitungsergebnisse. Nach der Bearbeitung müssen Späne, Öl- und Kühlmittelreste gründlich entfernt werden, um Korrosion und Oxidation zu vermeiden. Bohrer sollten trocken und bei gleichbleibender Temperatur gelagert und vor Beschädigungen der Schneidkante geschützt werden. Bei Werkzeugen, die über mehrere Produktionszyklen hinweg verwendet werden, sorgen separate Fächer oder Schutzkoffer dafür, dass Hartmetall- oder Spezialbohrer ihre Präzision und Schärfe für zukünftige Einsätze behalten.
Wann man Bohrer austauschen oder aufrüsten sollte
Trotz ordnungsgemäßer Wartung sollten Bohrer mit starkem Verschleiß, abgebrochenen Kanten, erhöhter Maßabweichung oder verminderter Bohrleistung ausgetauscht oder aufgerüstet werden. Für extrem harte Werkstoffe wie HRC65-Stahl bieten speziell angefertigte Hochleistungsbohrer oft eine höhere Standzeit und Stabilität als Standardwerkzeuge. Die regelmäßige Überprüfung des Werkzeugzustands und die Festlegung von Austauschintervallen basierend auf Produktionsvolumen und Teileanforderungen tragen dazu bei, Ausfallzeiten zu minimieren und eine gleichbleibende Bohrlochqualität zu gewährleisten.
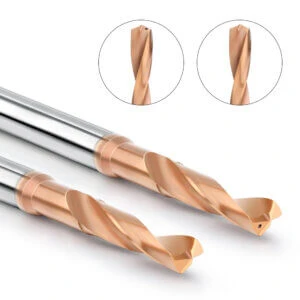
Auswahl eines zuverlässigen Lieferanten von kundenspezifischen Bohrern für gehärteten Stahl
Die Wahl eines zuverlässigen Lieferanten ist bei der Bearbeitung von hochhartem Stahl, insbesondere von Werkstoffen mit einer Härte von HRC 65 und höher, von entscheidender Bedeutung. Selbst bei optimierten Verfahren und sorgfältiger Parameterkontrolle können minderwertige Werkzeuge zu Ausbrüchen, Verschleiß und Bohrlochinstabilität führen. Die Zusammenarbeit mit einem professionellen Lieferanten gewährleistet den Zugang zu Hochleistungsbohrern, die speziell für gehärteten Stahl entwickelt wurden, sowie zu technischem Support und kundenspezifischen Lösungen, die die Bearbeitungssicherheit und -effizienz verbessern.
Fachkompetenz des Lieferanten beim Bohren von gehärtetem Stahl
Ein qualifizierter Lieferant bietet Bohrermaterialien, -geometrien und -beschichtungen, die speziell auf Anwendungen mit gehärtetem Stahl zugeschnitten sind. Er kennt die Schneideigenschaften von ultraharten Werkstoffen und kann je nach Bohrungsgröße, Toleranzanforderungen und Produktionsvolumen geeignete Lösungen empfehlen. Seine Expertise trägt dazu bei, häufige Bearbeitungsprobleme wie Überhitzung, Ausbrüche und Durchmesserabweichungen zu vermeiden und so die Werkzeugstabilität und -lebensdauer zu verbessern.
Vorteile von kundenspezifischen Bohrern bei schwierigen Bearbeitungsanwendungen
Spezialbohrer bieten Vorteile hinsichtlich Verschleißfestigkeit, thermischer Stabilität, Spanabfuhr und Bruchsicherheit, insbesondere bei Tiefbohrungen oder speziellen Geometrien. Sie sind auf spezifische Härtegrade und Bearbeitungsanforderungen ausgelegt und übertreffen Standardbohrer bei der Bearbeitung von hochhartem Stahl. In Kombination mit optimierten Parametern, effektiven Kühlstrategien und geeigneter Spannvorrichtung gewährleisten sie stabile Bohrungsdimensionen, verbesserte Oberflächenqualität und höhere Produktivität.
Wie man die Produktqualität und -stabilität eines Lieferanten beurteilt
Bei der Auswahl eines Lieferanten sollten Sie auf die Qualität des Bohrmaterials, die Konsistenz der Wärmebehandlung und die Beschichtungstechnologie achten. Prüfen Sie die Anpassungsmöglichkeiten für Werkstoffe mit einer Härte von HRC 65 oder höher und untersuchen Sie das Qualitätsmanagementsystem, die Lieferzuverlässigkeit und den technischen Support. Kleinserienversuche oder die Analyse realer Bearbeitungsfälle helfen zu überprüfen, ob die Bohrer auch unter anspruchsvollen Bearbeitungsbedingungen Präzision, Effizienz und eine lange Lebensdauer gewährleisten. Ein zuverlässiger Lieferant sichert eine gleichbleibende Werkzeugleistung und minimiert gleichzeitig die Bearbeitungsrisiken.






