


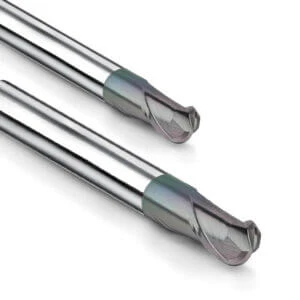
Die Verbesserung der CNC-Fräsgenauigkeit hängt von vielen Faktoren ab. Der Schlüssel liegt im Werkzeugdesign, der Auswahl der Bearbeitungsparameter und der Vibrationskontrolle. Der Drallwinkel des Werkzeugs beeinflusst direkt den Spanabtrag und die Oberflächenrauheit, während Vorschub und Werkzeugstandzeit die Bearbeitungsqualität maßgeblich beeinflussen. Darüber hinaus sind Werkzeugmaschinenvibrationen ein wichtiger Faktor, der die Bearbeitungsgenauigkeit beeinflusst. Ursachen hierfür können falsches Spannen, falsche Werkzeugauswahl oder Probleme mit der Werkzeugübertragung sein. Durch optimierte Werkzeugauswahl, Vibrationsreduzierung und Kontrolle der Bearbeitungsparameter können Bearbeitungsgenauigkeit und Oberflächenqualität effektiv verbessert werden.
Spiralwinkelproblem am Werkzeug
Die für Werkzeugmaschinen spezifizierten Schrägungswinkel werden derzeit in 30°, 45° und 60° unterteilt und haben unterschiedliche Anwendungsmöglichkeiten. Der 30°-Schrägungswinkel ist hinsichtlich der Spanabfuhr besser als die beiden anderen, erschwert jedoch das Zerspanen härterer Werkstücke sowie das Fräsen von Löchern und Nuten. Werkzeuge mit einem Schrägungswinkel von 45° haben eine höhere Leistung und können Nuten bearbeiten, die bearbeitete Oberfläche wirkt jedoch sehr rau. Werkzeuge mit einem Schrägungswinkel von 60° bearbeiten größere Flächen und werden am häufigsten für die Seitenbearbeitung eingesetzt. Mit zunehmendem Schrägungswinkel kann die Bearbeitungskraft erhöht werden, und für die Bearbeitung härterer Werkstücke kann eine schärfere Klinge verwendet werden, die bearbeitete Oberfläche wird jedoch rauer.

Die Futtergröße spiegelt den Verarbeitungseffekt wider
Beim Fräsen ist es für die Erzeugung unterschiedlicher Oberflächenstrukturen notwendig, häufig zwischen verschiedenen Fräsmessern zu wechseln. Unterschiedliche Bearbeitungsvorgänge mit verschiedenen Fräsmessern führen bei unterschiedlichen Drehzahlen zu unterschiedlichen Oberflächeneffekten. Um die experimentellen Daten zu vergleichen, wurde daher im Experiment die Drehzahl des Fräsmessers konstant gehalten und die Vorschubgeschwindigkeit variiert. Gleichzeitig wurde die Vorschubgeschwindigkeit bei veränderter Drehzahl konstant gehalten. Abschließend lässt sich feststellen, dass eine hohe Drehzahl und eine niedrige Vorschubgeschwindigkeit die Oberflächenrauheit verbessern. Um in der Praxis eine noch bessere Oberflächenrauheit zu erzielen, muss daher der Vorschub reduziert werden. Beim Einbau des Werkzeugs sind zudem verschiedene Aspekte zu beachten, wie beispielsweise die korrekte Montage.
Einfluss der Klingennutzungshäufigkeit
Bei häufig verwendetem Werkzeug kommt es häufig zu irreversiblen Schäden wie Absplitterungen und Verformungen. Die Hauptursache für Verschleiß ist die Reibung beim Klingenwechsel. Die Oberflächenrauheit der Werkstücke verändert sich deutlich, was die Bearbeitungsleistung deutlich reduziert. Bei unbearbeiteten Werkstücken können sich Spuren auf der bearbeiteten Oberfläche bilden, am häufigsten Grate. Diese entstehen durch den bereits erwähnten Klingenverschleiß. Die einfachste Lösung ist ein Werkzeugwechsel. Eine Erhöhung der Kühlschmierstoffmenge ist ebenfalls eine gute Lösung.

Auswirkungen mechanischer Schwingungen
Gründe für die VIntegration von CNC Machine Tools
Unsachgemäße Bedienung beim Spannen der Teile: Bei der Bearbeitung von Teilen mit komplexen Formen oder zu kleinen oder unregelmäßigen Teilen können Fehler bei der Bedienung auftreten, die dazu führen, dass sich die Teile während der Bearbeitung lösen.
Falsche Werkzeugauswahl: Beispielsweise kann es bei der Bearbeitung harter Materialien leicht zu Vibrationen kommen, wenn das Werkzeug einen kleinen Spiralwinkel aufweist. Eine falsche Werkzeugauswahl führt während der Bearbeitung zu Vibrationen.
Zu viel Bearbeitung in kurzer Zeit: Im tatsächlichen Betrieb muss sich die Lineargeschwindigkeit des Werkzeugs an die Oberflächenbreite und die Vorschubgeschwindigkeit des zu bearbeitenden Werkstücks anpassen. Der große Unterschied zwischen Werkzeugdrehzahl und Schnittgeschwindigkeit beeinträchtigt den Schnittwiderstand des Werkzeugs und wird so zu einer Vibrationsquelle. Darüber hinaus muss im tatsächlichen Betrieb verstärkt auf die Häufigkeit des Werkzeugwechsels geachtet werden. Selbst bei standardisiertem Betrieb kommt es unweigerlich zu Werkzeugschäden.
CNC-Fräsmaschinen verursachen auch Vibrationen während der mechanischen Übertragung, was sich auf das Werkzeug auswirkt. Wenn die Wartungsarbeiten nicht durchgeführt werden oder ein Problem mit dem Schmiersystem vorliegt, wird die Hardware beschädigt, was zu Vibrationen führt.
Mechanischer Übertragungsfehler derselben CNC-Werkzeugmaschine. CNC-Maschinen wirken sich bei unterschiedlichen numerischen Einstellungen unterschiedlich auf die Spindel aus. Unterschiedliche Spindeldrehzahlen führen zu unterschiedlichem Gleiten der Klinge, was zu einer schlechten Schneidwirkung führt.

Das IEinfluss von Vibration der CNC Machine TOll Iselbst
Vibrationen während der Bearbeitung verursachen Probleme wie Wellen, die nach der Bearbeitung nicht mehr auftreten sollten. Dies beeinträchtigt die Oberflächengenauigkeit der bearbeiteten Oberfläche und erhöht die Oberflächenrauheit der bearbeiteten Teile. Gleichzeitig führen Probleme wie die relative Verschiebung zwischen Werkstück und Werkzeug zu einer stärkeren Verformung des Werkstücks und beeinträchtigen die Rauheit und Maßgenauigkeit der bearbeiteten Oberfläche, sodass das fertig bearbeitete Teil nicht die tatsächlich erforderliche Genauigkeit erreichen kann.
Wenn die Werkzeugmaschine vibriert, wird auch die Lebensdauer des Werkzeugs beeinträchtigt. Dies kann zu einer Behinderung des normalen Schneidens des Werkzeugs, erhöhten Werkzeugschäden und leichtem Absplittern führen. Das Aufrechterhalten dieses Zustands führt zu ungenauen Bearbeitungen.
So erreichen Rerziehen oder Esehen Ebegrenzen VVibration
Einspannen des Werkstücks: Beim Einspannen des Werkstücks sollte es an einer Stelle mit guter Steifigkeit und geringer Verformung eingespannt werden, um die durch die Schnittkraft verursachten Vibrationen zu reduzieren.
Werkzeugauswahl: Für die Bearbeitung von Kunststoffen sollten Legierungswerkzeuge mit höherer Härte verwendet werden, für die Bearbeitung von spröden Materialien sollten Legierungswerkzeuge mit höherer Verschleißfestigkeit verwendet werden. Materialien mit hoher Vibrationsfestigkeit werden häufig für die Grobbearbeitung verschiedener Metalle mit hoher Härte verwendet; Materialien mit Korrosionsbeständigkeit werden für die Feinbearbeitung während des Gebrauchs verwendet.
Im tatsächlichen Betrieb kann die Steifigkeit des Werkzeugs erhöht werden, um Beschädigungen zu widerstehen, indem die Nutzungsdauer des Fräsers verringert wird.
Bei der Auswahl von Werkzeugen mit unterschiedlichen Spiralwinkeln und Schneidenzahlen ist zu beachten, dass es sinnvoll ist, ein Werkzeug mit größerem Spiralwinkel und höherer Schneidenzahl zu wählen, wenn das Werkzeug einen stärkeren Widerstand aufweisen muss.
Durch die Verwendung verschiedener Methoden zur Reduzierung der Rotations- oder Vorschubgeschwindigkeit des Arbeitswerkzeugs können beim Programmieren die Auswirkungen von Vibrationen verringert werden.






