


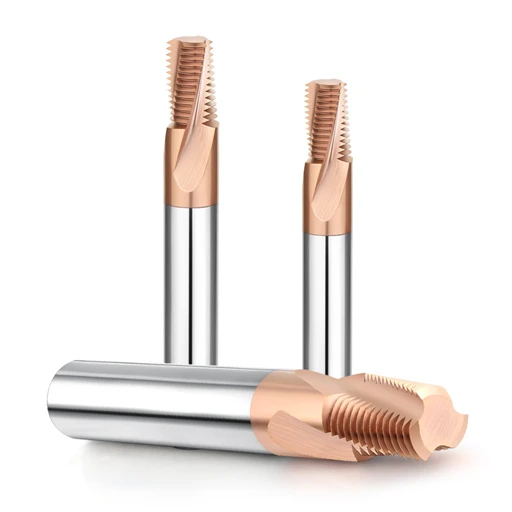
Letzten Monat schickte ein Kunde aus Stuttgart eine dringende E-Mail bezüglich einer Charge neu gekaufter Hartmetall-Gewindefräser für Hochdruckventilgehäuse aus 42CrMo4-Stahl. Die Maschinenbediener waren frustriert, da die Gewindelehre bereits nach zwei Gewindegängen blockierte, obwohl die Oberfläche makellos aussah.
Als Ingenieure mit über 15 Jahren Erfahrung in der Entwicklung von Schneidwerkzeugen und im praktischen CNC-Werkstattbetrieb ist uns dieses Szenario unzählige Male begegnet. Es handelt sich um einen typischen Fall, der uns häufig bei realen Projekten zum Gewindefräsen von Stahl begegnet. Viele Kollegen, die von traditionellen Gewindebohrern umsteigen, tappen in eine typische Falle: Sie gehen fälschlicherweise davon aus, dass die Gewinde innerhalb der Toleranz liegen, solange der Programmcode korrekt ist und das Werkzeug keine sichtbaren Verschleißspuren aufweist.
Die Realität ist weitaus komplexer. Bei der Bearbeitung von hochhartem, vorgehärtetem Stahl (z. B. für Anwendungen, die einen HRC55-Gewindefräser erfordern) oder konischen amerikanischen Rohrgewinden (mit einem NPT-Gewindefräser) beeinflussen Faktoren wie hohe Zugfestigkeit, Schnittwärme und die Klemmsteifigkeit des Werkzeughalters die mikroskopische Qualität unmittelbar. Ob Sie nun Kleinserien von Prototypen fertigen oder Produktionslinien mit großem Durchsatz und Gewindefräsern betreiben – ein gründlicher Prozess zur Nachprüfung und Fehlerdiagnose ist Ihr wichtigster Schutz.
Wenn wir Werkstücke allein aufgrund von Messergebnissen aussortieren, ohne die Ursachen von Maßabweichungen – wie Werkzeugradiuskompensationsfehler, Werkzeugdurchbiegung und Beschichtungsverschleiß – zu untersuchen, bleiben wir auf Vermutungen angewiesen. Lässt sich bei einem Gut/Ausschuss-Test an einem Stahlteil sofort erkennen, ob es sich um Werkzeugdurchbiegung, einen Fehler im Gewindeflankenwinkel oder um fehlerhafte Gewinde am Grund einer Sackbohrung handelt?
Gewindelehrenprüfung: Schulung westlicher Kunden zur Verwendung von Lehren zur Fehlerbehebung bei der Durchbiegung von Hartmetall-Gewindefräsern
Im Gespräch mit technischen Vorgesetzten in Europa und den USA stellten wir fest, dass viele erfahrene Zerspanungsmechaniker bei der Prüfung von Messlehren frustriert sind. Da sie die unkomplizierte Handhabung herkömmlicher Gewindebohrer gewohnt sind, gehen sie oft davon aus, dass ein Hartmetall-Gewindefräser zu klein ist, wenn die Messlehre klemmt. Unsere Erfahrung zeigt jedoch, dass selbst die hohe Steifigkeit von Hartmetall geringfügige Durchbiegungen, die durch den Schnittwiderstand in hochfestem Stahl verursacht werden, nicht vollständig eliminieren kann.
Um dieses Problem zu lösen, raten wir Werkstätten stets, Gewindelehren nicht nur als Werkzeuge zur Beurteilung von Bauteilen zu betrachten, sondern als Sensoren zur Diagnose der Schnittbedingungen. Aufgrund des Elastizitätsmoduls des Materials weisen Stahlteile bei der 3-achsigen Spiralinterpolation spezifische Widerstandseigenschaften auf. Unsere Aufgabe besteht darin, mithilfe standardisierter Lehrenprüfung Verformungen aufgrund unzureichender Systemsteifigkeit zu identifizieren und diese anschließend präzise im CNC-System zu kompensieren.
Gut/Ausschuss-Lehre klemmt auf halbem Weg? Die Wahrheit über Werkzeugdurchbiegung bei der Bearbeitung von mittelgekohltem Stahl
Bei der Bearbeitung von Ventilkörpern aus 4140-Stahl durch einen Kunden im Mittleren Westen der USA klemmte die Gutlehre nach drei Umdrehungen auf halbem Weg fest. Die Werkzeugvoreinstellung zeigte jedoch keinerlei Probleme mit dem Teilkreisdurchmesser des Werkzeugs an. Nach der Fehlersuche an der Maschine bestätigten wir die Ursache: die typische radiale Werkzeugdurchbiegung, die bei Gewindefräsern für Stähle häufig auftritt. Mit zunehmender Eindringtiefe des Fräsers in das Bohrloch führt der wachsende Überhang zu seitlichen Schnittkräften an der Werkzeugspitze, wodurch der Teilkreisdurchmesser am Bohrlochgrund kleiner als die Bohrungsöffnung wird.
Um dieses Problem mit der Konizität zu beheben, raten wir dringend davon ab, die globalen Koordinaten der Maschine zu verändern, da dies die Öffnung zu weit macht und der Boden außerhalb der Toleranz liegt. Unsere Lösung besteht darin, einen „Federpass“-Befehl in das Makroprogramm oder die CAM-Software zu integrieren, um das Werkzeug ohne zusätzlichen Vorschub entlang desselben Pfades zu führen. Dieser Nachbearbeitungsgang entfernt das Material, das aufgrund der elastischen Rückstellung des Werkzeugs nicht abgetragen wurde, sodass die Lehre reibungslos bis zum Boden gleiten kann.
Erkenntnisse zur Feinabstimmung des Flankendurchmessers beim Gewindefräsen von HRC55-Gewinden in gehärtetem Stahl
Die Bearbeitung von vorgehärtetem Werkzeugstahl mit Härtegraden zwischen HRC50 und HRC55 stellt jede Werkstatt vor eine Herausforderung. Ein schwedischer Werkzeughersteller stieß auf dieses Problem beim Einsatz eines HRC55-Gewindefräsers an Stanzwerkzeugen für die Automobilindustrie. Die hohe Streckgrenze verhinderte das Einführen des Gutlehrdorns. Unter diesen Bedingungen entsteht ein intensiver, hoher Druck auf das Hartmetallsubstrat, der zum Bruch des Teilkreisdurchmessers oder zum Abplatzen der Werkzeugbeschichtung durch Thermoschock führen kann.
Bei Gewinden mit außerhalb der Toleranz liegenden Abmessungen in solch harten Stählen setzen wir auf ein mikroinkrementelles Kompensationsverfahren. Nach Überprüfung der dynamischen Auswuchtung der Maschinenspindel und der Spannkraft des Halters weisen wir die Bediener an, den Werkzeugverschleißkompensationswert im CNC-System schrittweise um 0.005 mm zu reduzieren. Die Verfeinerung des Gewindeprofils durch mehrere Probeschnitte verhindert, dass aggressive Anpassungen den Gewindewinkel verzerren oder die Schneidkante beschädigen.
Warum die „Drei-Draht-Methode“ für die Erstmusterprüfung von Gewindefräsern im Großhandel unerlässlich ist
Als Werkzeughersteller führen wir vor dem Versand aller Großbestellungen strenge 100%-Kontrollen mit optischen Messsystemen durch. Wenn ausländische Fertigungsbetriebe diese Gewindefräser jedoch in Produktionslinien mit hoher Auslastung einsetzen, bestehen wir darauf, dass deren Qualitätssicherungsabteilungen bei der Erstmusterprüfung die Dreidrahtmethode anwenden. Denn die Werksprüfungsdaten spiegeln lediglich die Geometrie des Werkzeugs wider, während die Erstmusterprüfung die Abmessungen des Gesamtsystems unter realen Werkstattbedingungen aufzeigt.
Die Stärke der Dreidraht-Messmethode liegt in ihrer Unempfindlichkeit gegenüber Störungen durch kleine Grate an der Gewindeoberfläche oder Profilwinkelabweichungen. Sie liefert die präziseste Abbildung der tatsächlich in das Stahlwerkstück eingeschnittenen Nuttiefe. Der Vergleich dieser Daten mit Standardparametern ermöglicht es dem Bediener, die Schneidleistung des Werkzeugs auf seiner spezifischen Maschine vorherzusagen und so eine solide Grundlage für die Verschleißkompensation vor der Serienbearbeitung zu schaffen.
Dichtflächen und Spezialgewinde: Unsere praktischen Leckageverhütungsstandards für die Inspektion von NPT-Gewindefräsern
Bei der Fertigung von Rohrleitungen und Hydraulikventilen ist die Gewindeprüfung grundlegend anders als bei herkömmlichen mechanischen Verbindungen. Häufig beobachten wir bei Kunden aus der Fluidtechnik, dass Bauteile zwar mit einer Standard-Gewindelehre problemlos geprüft werden, aber dennoch bei Druckprüfungen mit 20 MPa Öl an den Gewindeflanken austritt. Bei der Bearbeitung dieser 1:16-Kegelgewinde mit einem NPT-Gewindefräser muss die Prüfung über die reine Überprüfung des Flankendurchmessers hinausgehen, um eine perfekte Metall-auf-Metall-Pressdichtung zu gewährleisten.
Standardmäßige Gewindeprüfverfahren liefern lediglich lokal begrenzte Querschnittsdaten und erfassen nicht die Profilkontinuität über die gesamte Kegelfläche. Daher empfehlen wir unseren Kunden, im Rahmen der Qualitätskontrolle mehrere praktische Prüfverfahren zur Querverifizierung einzusetzen. Dieser proaktive Ansatz ermöglicht es Betrieben, potenzielle Leckagerisiken – wie sie beispielsweise durch minimale Verzögerungen bei der Maschineninterpolation oder Unregelmäßigkeiten im Werkzeugweg entstehen – vor der Montage vollständig zu eliminieren.
NPT-Gewindefräser: Kegel und Profil – Vermeidung von Montageleckagen mithilfe von L1/L3-Stufenlehren
Wir unterstützten einst einen texanischen Hersteller von Ölfeldanlagen beim Einsatz eines NPT-Gewindefräsers an dickwandigen Stahlrohrfittings. In der Werkstatt wurde berichtet, dass die Teile zwar die Standardprüfung mit der L1-Dichtungslehre bei handfestem Anziehen bestanden, die tatsächliche Montage jedoch bei Hochdruck-Dichtheitsprüfungen eine Ausfallrate von 5 % aufwies. Wir empfahlen ein kombiniertes Verfahren mit der L3-Dichtungslehre, die drei Gewindegänge tiefer reicht, und stellten fest, dass die unzureichende Systemsteifigkeit dazu führte, dass sich die tieferen Gewindegänge locker und trompetenförmig verformten.
Die alleinige Verwendung der L1-Lehre reicht bei konischen Rohrgewinden nicht aus; Sie müssen die Abweichung der Gewindegänge zwischen L1- und L3-Lehrdornen vergleichen. Weicht die Stufentiefendifferenz von den Standardwerten ab, deutet dies auf eine Gewindekegelverformung hin, die sich nicht nachträglich durch PTFE-Band oder Dichtmittel beheben lässt. Um dies zu korrigieren, nehmen wir im CNC-Programm minimale Anpassungen der Neigung des Z-Achsen-Werkzeugwegs am Einlaufradius und Auslaufpunkt vor, um sicherzustellen, dass jeder Gang perfekt zum Kegel passt.
Beobachtung von Fehlern im ersten und letzten Gewindegang von Stahlrohrverbindungsstücken mithilfe eines optischen Komparators
In der Serienfertigung – insbesondere bei Sacklochverschraubungen mit geringem Werkzeugspielraum – stellen das erste und letzte Gewinde die größten Schwachstellen hinsichtlich der Leckagevermeidung dar. Beim Einsatz eines Stahlgewindeschneiders in hochfestem Kohlenstoffstahl führen unsachgemäße Einlaufwinkel oft zu einer Abflachung der Gewindespitze oder zu Spänen, die beim Zurückdrehen das endgültige Gewindeprofil beschädigen. Diese mikroskopischen Defekte sind mit herkömmlichen Gewindelehren kaum erfühlbar, bieten aber ideale Eintrittspforten für Leckagen von Hochdruckflüssigkeiten.
Unser Standardverfahren zur Diagnose schwer auffindbarer Leckagen besteht darin, das Werkstück mittels Drahterodieren längs zu schneiden und das Profil unter einem optischen Komparator bei 20-facher Vergrößerung zu untersuchen. Diese Projektion zeigt deutlich das tatsächliche, in den Stahl geschnittene Profil. Der Vergleich mit einer Standardvorlage zeigt sofort, ob der erste Gewindegang glatt ist oder ob das Endgewinde Grate aufweist. Die Identifizierung dieser Unregelmäßigkeiten ermöglicht es uns, die Werkzeugeintrittswinkel im Programm anzupassen oder den Spanwinkel der Schneide feinabzustimmen, um Fehler direkt an der Quelle zu beheben.
Oberflächenrauheit und mikroskopische Defekte: Diagnose von Beschädigungen an Stahlgewindeschneidern anhand von Spänen und Gewindeoberflächen
Bei unseren regelmäßigen Rundgängen durch die Werkstatt scherzen wir oft, dass Späne und Werkstückoberflächen die „Haut“ und die „Vitalfunktionen“ der Werkzeugmaschine sind. Viele Ingenieure konzentrieren sich ausschließlich darauf, ob das Gewinde die Lehre passiert, und übersehen dabei völlig subtile Merkmale wie feine Grate oder einen matten Glanz an den Gewindeflanken. Beim Einsatz eines Stahlgewindeschneiders auf zähem legiertem oder gehärtetem Stahl zeigen sich selbst geringfügiger Kantenverschleiß, Mikroausbrüche oder thermische Glühungen sofort in der Oberflächenrauheit.
Unsere Erfahrung in der Fehlerdiagnose in der Fertigung zeigt, dass die Analyse von Gewindeflankenmustern mit einer hochauflösenden Lupe und die Auswertung der Spanmorphologie eine vergleichbare Genauigkeit wie teure Labortests aufweisen. Beim Schneiden von Stahl entsteht intensive Scherwärme; stumpft die Schneide ab, ändert sich die Materialverformung von sauberem Scheren zu kraftvollem Extrudieren. In diesem Fall beobachten wir mikroskopische Defekte, um festzustellen, ob das thermodynamische Gleichgewicht des Systems gestört ist. So können wir eingreifen, bevor es zum vollständigen Werkzeugversagen kommt.
Vermeidung von Gewindeoberflächenrissen: Ableitung des Verschleißes der Hartmetall-Gewindefräserbeschichtung aus der Flankenoberfläche
Wir haben kürzlich einem britischen Getriebehersteller bei der Behebung eines schwerwiegenden Defekts geholfen: Innengewinde in hochfestem 30CrMnSiA-Baustahl fühlten sich rau an, obwohl sie die Lehrenprüfung bestanden hatten. Wir bauten den Gewindefräser aus Hartmetall aus und untersuchten ihn unter einem Inspektionsmikroskop. Dabei stellten wir fest, dass sich die Beschichtung an der Freifläche vollständig abgelöst hatte, was zu geringfügigen plastischen Verformungen des Substrats führte. Dieser direkte Metall-auf-Metall-Kontakt aufgrund des Beschichtungsdefekts war die Ursache für die Oberflächenrisse.
Beim Bearbeiten von Stahl mit Hartmetall-Seitenschneidplatten dient die Beschichtung (z. B. TiAlN oder AlCrN) sowohl als Wärmebarriere als auch zur Reibungsminderung und sorgt so für einen reibungslosen Spanabtransport. Wenn Sie feststellen, dass die Gewindeflanken stumpf oder rau werden – selbst wenn die Maße innerhalb der Toleranz liegen –, signalisiert dies, dass die Beschichtung Ihres Werkzeugs verschlissen ist. Wir empfehlen, das Werkzeug frühzeitig auszutauschen oder die Schnittgeschwindigkeit um 10–15 % zu reduzieren, anstatt zu versuchen, die letzten Teile mit maximaler Kraft zu fertigen und dabei Ausschuss zu riskieren.
Das Risiko von Aufbauschneiden am Grund von Sacklöchern in Stahl: Erkennen und Vermeiden von Gewindeunregelmäßigkeiten und Ausbrüchen am Endgewinde
Das Gewindeschneiden in Sacklöchern ist bekanntermaßen schwierig, insbesondere bei der Bearbeitung von niedriggekohlten oder unlegierten Stählen, die stark zur Adhäsion neigen. Ein italienischer Kunde, der Hydraulikzylinderfüße bearbeitet, stellte fest, dass die Gewindequalität an der Öffnung einwandfrei war, die letzten zwei bis drei Gewindegänge am Grund jedoch stets unvollständige Profile und gelegentliche Ausbrüche aufwiesen. Durch Beobachtung des Spanabtransports vor Ort schlossen wir, dass sich an den Werkzeugspitzen am Grund des Lochs eine Aufbauschneide bildete.
Beim Gewindefräsen von Stahl in Sacklöchern entstehen im Bearbeitungsbereich extreme Hitze und hoher Druck, da die interne Kühlung den begrenzten Raum nicht effektiv abführen kann. Dadurch verschweißen sich winzige Stahlspäne mit der Werkzeugspitze und bilden eine Aufbauschneide, die den ursprünglichen Spanwinkel verändert und das Grundgewinde verformt. Beim schnellen Rückzug des Werkzeugs bricht diese Aufbauschneide ab und reißt dabei oft ein Stück aus der Hartmetallspitze. Um dieses Risiko zu minimieren, empfehlen wir einen gestuften Vorschub oder eine Verweilzeit von 0.2 Sekunden, um die Späne mit Druckluft abzublasen.
Praxis in der Werkstatt: Unsere dreistufige Feinabstimmungsmethode für Maschinenbediener
Alle Diagnoseergebnisse von Gewindelehrenprüfungen müssen letztendlich in konkrete Einstellungen am CNC-Steuerungsfeld umgesetzt werden. Durch unsere jahrelange technische Unterstützung westlicher Betriebe vor Ort haben wir festgestellt, dass selbst erfahrene Ingenieure der Versuchung erliegen, bei Abweichungen der Gewindetoleranzen Abkürzungen zu nehmen, beispielsweise durch die Änderung globaler Koordinatensysteme. Diese groben Anpassungen führen häufig zu neuen geometrischen Fehlern und beeinträchtigen die Maßbeziehungen anderer wichtiger Werkstückmerkmale.
Um diesem Problem zu begegnen, haben wir ein standardisiertes Feinjustierungsverfahren für das Gewindefräsen von Stahl entwickelt, das auf Maschinenkinematik und Materialmechanik basiert. Wir empfehlen unseren Kollegen, diesen Ansatz anhand der Maschinensteifigkeit und der Einrichtungsbedingungen ihrer eigenen Werkstatt zu evaluieren und in ihre Standardarbeitsanweisungen für die Qualitätsprüfung zu integrieren. Diese Methode nutzt datengestützte Steuerung, um jede Abweichung im Mikrometerbereich zu minimieren, die beim Gewindefräsen von Stahl in anspruchsvollen Werkstoffen auftritt.
Schritt 1: Korrekte Einstellung der Werkzeugradiuskompensation (Verschleißausgleich) im CNC-System basierend auf der Messwertrückmeldung
Wenn die Prüfung ergibt, dass die „Gut“-Lehre klemmt, die „Ausschuss“-Lehre aber einen zu großen Flankendurchmesser anzeigt, ist der sicherste Punkt für die Feinjustierung die Werkzeugradius-Verschleißkorrektur. Bei der Bearbeitung von Standard-Kohlenstoffstahl und zu engen Gewinden kann ein negativer Verschleißkorrekturwert wie z. B. -0.01 mm eingegeben werden. Dadurch verschiebt die Maschine die Bahn des Hartmetall-Gewindefräsers während des Werkzeugkorrekturbefehls G41 leicht nach außen, ohne die ursprüngliche Geometrieeinstellung zu verändern.
Wir weisen die Bediener regelmäßig darauf hin, dass Verschleißkorrekturen schrittweise und in kleinen Schritten und nicht abrupt erfolgen sollten. Nach jeder Anpassung des Verschleißkorrekturwerts führen Sie einen Probeschnitt an einem einzelnen Werkstück durch und messen Sie erneut mit Ihren Gut/Ausschuss-Lehren, um sicherzustellen, dass sich der Teilkreisdurchmesser linear verändert. Diese rationale Vorgehensweise bei der Maschineneinrichtung hilft Ihnen, den Ausschuss teurer Werkstücke durch versehentliches Überdrehen aufgrund unüberlegter Messungen zu vermeiden.
Schritt 2: Anwendung der „Spring Pass“-Technik auf HRC55-vorgehärtetem Stahl zur Beseitigung von Interferenzen
Die alleinige Anpassung der Exzenterwerte behebt nicht immer das Problem der Werkzeugdurchbiegung von Hartmetallwerkzeugen unter hohen radialen Schnittkräften. Wenn Sie einen HRC55-Gewindefräser für gehärteten Werkzeugstahl verwenden oder Probleme mit Rattern in tiefen Bohrungen haben, versuchen Sie, die Maschine anzuweisen, den ursprünglichen Pfad ohne Änderung der Radiuskompensation nachzufahren. Bei der Bearbeitung von hochhartem Stahl führt die Streckgrenze des Materials zu einer Verformung des gesamten Systems unter Last, wodurch geringe Mengen ungeschnittenen Materials zurückbleiben.
Der Vorteil der Federpasstechnik liegt darin, dass sie weder die Schnitttiefe erhöht noch die thermische Belastung erhöht. Stattdessen nutzt sie die natürliche elastische Rückstellung des Werkzeugs, um die durch vorherige Werkzeugdurchbiegung entstandenen Materialreste sauber abzutragen. Kundenfeedback zeigt, dass ein oder zwei zusätzliche Nachbearbeitungsdurchgänge ein reibungsloses Passen von Werkzeugen mit geringem Durchmesser ermöglichen, die Oberflächengüte der Freifläche verbessern und verfestigte Schichten entfernen, wodurch die Werkzeugstandzeit verlängert wird.
Schritt 3: Sicherstellung absoluter Nullpunktgenauigkeit mit einem Werkzeugvoreinstellgerät beim Austausch von Gewindefräsern in der Serienfertigung
In der Großserienfertigung kommt es aufgrund von Bauteiltoleranzen häufig zu Produktionsengpässen beim Werkzeugwechsel. Bei Projekten mit hohem Durchsatz, die einen häufigen Austausch von Gewindefräsern erfordern, ist ein strenges Kontrollverfahren zur Nullpunktabweichung mithilfe präziser Werkzeugvoreinstellgeräte unerlässlich. Obwohl in unserem Werk enge Profiltoleranzen eingehalten werden, kann die dynamische Auswuchtung durch die thermische Ausdehnung der Spindel bei hohen Drehzahlen oder durch geringfügige manuelle Spannabweichungen beeinträchtigt werden.
Nach dem Einbau eines neuen Werkzeugs empfehlen wir, die statische axiale Länge und den Radialradius zu messen und gleichzeitig den dynamischen Rundlauf mithilfe einer Messuhr zu überprüfen. Weichen die neu bearbeiteten Teile von denen vor dem Werkzeugwechsel ab, sollten Sie das Spannmoment oder die thermische Verformung in Betracht ziehen, bevor Sie die Werkzeugqualität infrage stellen. Bei komplexen Projekten mit einem NPT-Gewindefräser und strengen Dichtungsanforderungen bitten wir Sie, uns Ihre Betriebsbedingungen, Zeichnungen und Werkstoffgüten mitzuteilen, damit wir gemeinsam optimale Prozesslösungen erarbeiten können.






