


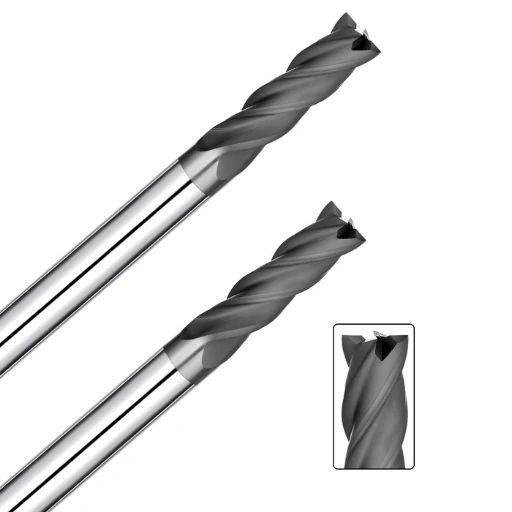
Die effiziente Nutzung diamantbeschichteter Fräser ist in der Präzisionsfertigung unerlässlich, um die Bearbeitungseffizienz, Stabilität und Kostenkontrolle zu verbessern. Diese Werkzeuge werden aufgrund ihrer hohen Verschleißfestigkeit, geringen Oberflächenreibung und der Fähigkeit, auch bei längerer Bearbeitung Maßgenauigkeit zu gewährleisten, häufig zum hochpräzisen Schneiden von Graphitelektroden, Verbundwerkstoffen und hochharten Nichtmetallen eingesetzt. Um maximale Effizienz zu erzielen, ist ein tiefes Verständnis der Werkzeugbeschichtungsstruktur, der Geometrie, der Schnittparameter und der Prozessplanung erforderlich. Diese Faktoren beeinflussen die Leistung diamantbeschichteter Schaftfräser direkt , insbesondere bei komplexen Formen und unter kontinuierlicher Hochbelastung.
Bei der Bearbeitung verschleißanfälliger Werkstoffe wie Graphitformen und -elektroden reduziert der Einsatz diamantbeschichteter Schaftfräser die Schneidkantenabstumpfung deutlich. Dies führt zu glatteren Oberflächen und stabileren Abmessungen. Im Vergleich zu herkömmlichen Hartmetallwerkzeugen ist die Standzeit unter gleichen Bedingungen um ein Vielfaches länger, wodurch Produktionszyklen besser planbar und die Fertigungseffizienz insgesamt höher wird. Um die Produktivität weiter zu optimieren, arbeiten viele Unternehmen mit Anbietern kundenspezifischer CNC-Diamantfräser zusammen und passen Werkzeuggeometrie, Beschichtungsschichten und Schneidkantenverstärkungstechniken individuell an, um in spezifischen Anwendungen höhere Effizienz und Stabilität zu erzielen.
Von der Prozessplanung und Parameteroptimierung bis zur Werkzeugauswahl ist jeder Aspekt eng mit der Effizienzsteigerung verknüpft. Die vollständige Integration der Werkzeugeigenschaften mit den Materialeigenschaften, den Bearbeitungspfaden und der Anlagenleistung ist unerlässlich, um die Vorteile diamantbeschichteter Fräser optimal zu nutzen und gleichzeitig höchste Präzision zu gewährleisten.
Wichtige Faktoren bei der Auswahl hocheffizienter diamantbeschichteter Fräser
Die Auswahl hocheffizienter diamantbeschichteter Fräser erfordert eine umfassende Bewertung unter Berücksichtigung verschiedener Faktoren wie Materialeigenschaften, Werkzeugstruktur, Beschichtungsprozess und Anwendungszweck. Unterschiedliche Materialien und Bauteile stellen spezifische Anforderungen, während Beschichtungsqualität, Schneidengeometrie und Werkzeugverschleißfestigkeit den Bearbeitungsrhythmus, die Schnittstabilität und die Gesamtbetriebskosten direkt beeinflussen. Die präzise Abstimmung der Werkzeugleistung auf die Bearbeitungsanforderungen gewährleistet ein stabiles Schneiden in hochharten Werkstoffen, Graphitelektroden und Verbundwerkstoffen, verbessert die kontinuierliche Bearbeitungsfähigkeit und reduziert Ausfallzeiten durch Werkzeugverschleiß.
Auswahl des richtigen Diamantbeschichtungstyps basierend auf dem Bearbeitungsmaterial
Unterschiedliche Werkstoffe erfordern Beschichtungen mit unterschiedlichen Verschleißfestigkeits- und Haftungseigenschaften. Nichtmetallische oder stark abrasive Werkstoffe profitieren von Oberflächenbehandlungen mit hoher Verschleißfestigkeit und geringer Reibung, um die Schneidkantenschärfe zu erhalten. Bei der Bearbeitung von Graphit, Elektroden oder Keramik reduziert die geeignete Beschichtung den abrasiven Verschleiß durch Staub, erhöht die Werkzeugstandzeit und beugt vorzeitigem Ausfall vor. Für hochharte Verbundwerkstoffe sind Beschichtungen mit verstärkten Haftschichten und hoher Hitzebeständigkeit erforderlich, um die Stabilität beim Hochgeschwindigkeitsschneiden zu gewährleisten.
Der Einfluss der Werkzeuggeometrie auf die Bearbeitungseffizienz
Die Werkzeuggeometrie – einschließlich Schneidkantenform, Nutenform, Spiralwinkel und Schaftfräserprofil – beeinflusst den Schnittwiderstand und die Oberflächengüte. Schärfere Schneiden reduzieren die Schnittkraft und erhöhen die Spindeleffizienz, während optimierte Nuten die Späne- und Staubabfuhr verbessern, insbesondere bei Graphit oder spröden Werkstoffen. Eine durchdachte Geometrie gewährleistet Stabilität bei der Hochgeschwindigkeitsbearbeitung, sorgt für gleichmäßigere Werkzeugwege und trägt zur Gesamteffizienz der automatisierten Bearbeitung bei.
Leistungsunterschiede zwischen einschichtigen und mehrschichtigen Beschichtungen in verschiedenen Anwendungsszenarien
Einschichtige Beschichtungen bieten geringe Reibung und eignen sich für hochpräzise Oberflächen oder leichte Schnitte, wobei die Schärfe auch bei kleinen Konturen erhalten bleibt. Mehrschichtige Beschichtungen zeichnen sich durch ihre hervorragende Verschleißfestigkeit und den Schutz vor Mikrorissen bei der Langzeitbearbeitung aus. Unterschiede in der Beschichtungsstruktur beeinflussen die Maßhaltigkeit in der Serienfertigung und die Stabilität des Produktionsrhythmus.
Gründe für die Wahl von diamantbeschichteten Schaftfräsern für die Graphitbearbeitung
Graphit ist stark abrasiv und führt daher zu schnellem Verschleiß, Abstumpfung oder Ausbrüchen herkömmlicher Werkzeuge. Für Graphit optimierte Werkzeuge zeichnen sich durch eine längere Standzeit in staubigen Umgebungen aus, reduzieren die Werkzeugwechselhäufigkeit und minimieren Bearbeitungsfehler wie Ausbrüche oder Eckenbrüche. Die spezielle Geometrie verbessert den Spanabtransport und sorgt für glattere Oberflächen. Diese Werkzeuge eignen sich ideal für die Elektrodenbearbeitung, die Kantenreinigung von Formen und die Hochgeschwindigkeits-Konturierung und minimieren Maßabweichungen zwischen Teilechargen.
Vorteile von kundenspezifischen Werkzeugen in der Präzisionsbearbeitung
Standardwerkzeuge bieten bei komplexen oder eng tolerierten Teilen oft nicht das optimale Verhältnis von Effizienz und Präzision. Die individuelle Anpassung durch erfahrene Zulieferer ermöglicht die Abstimmung von Schneidkantengeometrie, Beschichtungsdicke, Schaftstruktur oder Nutenform auf Material, Maschinen und Schnittbedingungen. Kundenspezifische Lösungen verbessern die Bearbeitungskonsistenz, reduzieren die Werkzeugtestzeiten und bilden eine zuverlässige Grundlage für die Serienfertigung, insbesondere für Graphitelektroden, hochpräzise Formen und hochwertige nichtmetallische Bauteile.
Optimierung der Schnittparameter zur Verbesserung der Bearbeitungseffizienz
Eine rationale Konfiguration der Schnittparameter ist entscheidend für höhere Effizienz und längere Werkzeugstandzeiten. Durch die Anpassung von Spindeldrehzahl, Vorschub, Schnitttiefe und Seitenkraft werden Werkzeugverschleiß reduziert, die Oberflächenqualität verbessert und die Auswirkungen von Wärme und Vibrationen auf die Genauigkeit minimiert. Die Parameteroptimierung basierend auf Materialhärte und Wärmeleitfähigkeit gewährleistet eine stabile und kontinuierliche Bearbeitung. In Kombination mit präziser Spannvorrichtung und optimiertem Kühlschmierstoffmanagement verbessern diese Strategien sowohl die Effizienz als auch die Oberflächengüte.
Rationelle Abstimmung von Spindeldrehzahl und Vorschubgeschwindigkeit
Effizienz und Schnittqualität hängen von der optimalen Abstimmung von Spindeldrehzahl und Vorschub ab. Unterschiedliche Werkstoffe weisen spezifische Toleranzen auf; ein ausgewogenes Verhältnis von Drehzahl und Vorschub reduziert Reibung, Wärmeentwicklung und vorzeitigen Werkzeugverschleiß. Bei hochharten oder spröden Werkstoffen sorgt eine Erhöhung der Spindeldrehzahl bei gleichzeitig reduziertem Vorschub für Stabilität. Bei Graphit oder Verbundwerkstoffen verringern eine moderate Drehzahlreduzierung und eine gleichmäßige Vorschubsteuerung die Staubentwicklung und das Verstopfen durch Partikel.
Optimierungsstrategien für Schnitttiefe und Seitenkantenbelastung
Die Schnitttiefe beeinflusst die Spandicke und die Werkzeugbeanspruchung. Zu hohe Seitenkräfte führen zu Ausbrüchen oder Vibrationen. Schicht- oder Stufenschnitte reduzieren die Beanspruchung bei gleichbleibender Effizienz. Die Feinabstimmung von Schnitttiefe und Seitenkraft gewährleistet Maßgenauigkeit und Oberflächengüte und minimiert den Einfluss von Vibrationen auf die Stabilität.
Wie man die Oberflächenqualität durch Reduzierung der Werkzeugreibung verbessert
Reibung erhöht den Energieverbrauch und die Oberflächenrauheit. Durch die Wahl geeigneter Beschichtungen, die Kontrolle der Schnittgeschwindigkeit und den Einsatz von Kühlmittel oder Trockenschneiden lassen sich Reibung reduzieren, die Effizienz steigern und die Werkzeugschneiden schützen. Intermittierende Schnitt- und Schmierstrategien verringern die Wärmeentwicklung, verbessern die Oberflächenqualität und beugen Mikrorissen vor.
Spezielle Parametereinstellung für die Hochgeschwindigkeitsbearbeitung
Hochgeschwindigkeitsschneiden erzeugt Wärme und Zentrifugalkräfte. Die Anpassung von Spindeldrehzahl, Vorschub und Schnitttiefe in Kombination mit gezielter Kühlung stabilisiert den Schnitt, reduziert den Verschleiß und gewährleistet eine hocheffiziente Bearbeitung. Bei spröden oder harten Werkstoffen verhindert eine sorgfältige Bahnplanung Spanstau und -bruch.
Richtige Methoden zur Reduzierung der Staubbelastung bei der Graphitbearbeitung
Graphitstaub beeinträchtigt die Schnittstabilität und -genauigkeit. Durch Anpassen der Parameter, den Einsatz einer Staubabsaugung oder Nassschneiden lassen sich diese Störungen reduzieren. Korrekter Vorschub und Schnitttiefe in Kombination mit Mehrschneidenwerkzeugen gewährleisten einen gleichmäßigen Spanfluss, reduzieren den Verschleiß und sichern Oberflächengüte und Maßhaltigkeit.
Methoden zur Verlängerung der Werkzeugstandzeit durch Verwendung diamantbeschichteter Fräser
Bei der Hochpräzisionsbearbeitung beeinflusst die Werkzeugstandzeit direkt die Produktionseffizienz und die Teilequalität. Durch die wissenschaftliche Steuerung der Schnittbedingungen, die Optimierung der Bearbeitungsstrategien und die Auswahl geeigneter Kühlmethoden lässt sich der Werkzeugverschleiß deutlich reduzieren. Dies minimiert auch das Bruchrisiko bei der Bearbeitung von hochharten, spröden oder graphitähnlichen Werkstoffen. Ein stabiler Schnitt und die Reduzierung der thermischen Spannungsansammlung sind Schlüsselfaktoren für eine lange Werkzeugstandzeit. Die Kombination von Programmoptimierung, Schnittwegplanung und Werkzeugüberwachungssystemen gewährleistet zudem, dass diamantbeschichtete Fräser effizient arbeiten und gleichzeitig Produktionskosten und Ausfallzeiten reduziert werden.
Die richtige Kühlmethode für optimale Werkzeugstandzeit auswählen
Kühlstrategien beeinflussen Werkzeugverschleiß und Oberflächengüte direkt. Bei Werkstoffen mit hoher Wärmeleitfähigkeit oder langen, kontinuierlichen Schnitten senkt Flüssigkeitskühlung oder Minimalmengenschmierung (MMS) die Werkzeugtemperatur und verhindert das Ablösen der Beschichtung. Im Gegensatz dazu ist Trockenschneiden für Graphit und andere wasserabsorbierende Werkstoffe vorzuziehen, da es das Quellen des Materials verhindert, die Staubanhaftung reduziert und das Korrosionsrisiko senkt. Die Wahl der richtigen Kühlmethode in Kombination mit optimierten Schnittparametern verlängert die Werkzeugstandzeit und gewährleistet gleichzeitig stabile Bearbeitungsbedingungen.
Reduzierung von Werkzeugausbrüchen und Oberflächenmikrorissen
Ausbrüche und Mikrorisse entstehen häufig durch Überlastung, Vibrationen oder thermische Spannungskonzentrationen. Durch die Kontrolle der Schnitttiefe und der Seitenkantenbelastung sowie die Optimierung der Werkzeugwege und des Vorschubs lassen sich die momentanen Kräfte auf das Werkzeug minimieren. Gleichmäßiger Schnitt und die Bearbeitung mehrerer Schichten reduzieren die Spannungskonzentrationen zusätzlich und beugen Brüchen vor. Bei spröden Werkstoffen sind die Anpassung der Spindeldrehzahl und der Ausgleich der Schnittkräfte ebenfalls wirksame Strategien zur Verlängerung der Werkzeugstandzeit.
Verschleißüberwachung und Planung von Austauschzyklen
Der Werkzeugverschleiß variiert mit den Materialeigenschaften. Hochharte Werkstoffe neigen zu Ausbrüchen an den Schneidkanten, während die Bearbeitung von Graphit zu lokalen Ablösungen der Beschichtung führen kann. Die regelmäßige Inspektion der Schneidkanten, die Überwachung der Oberflächenqualität und der Einsatz eines Werkzeugstandzeitmanagementsystems ermöglichen eine rationale Planung der Werkzeugwechselzyklen. Dies gewährleistet eine gleichbleibende Bearbeitungsgenauigkeit, verhindert Ausschuss und verbessert die Gesamteffizienz der Produktion.
Verringerung der Auswirkungen von Graphitstaub auf den Beschichtungsverschleiß
Graphitstaub haftet an Werkzeugbeschichtungen und beschleunigt den Verschleiß. Der Einsatz effizienter Staubabsaugsysteme, die Optimierung der Schnittparameter sowie die Anpassung von Schnitttiefe und Vorschub tragen zu einem reibungslosen Spanabtransport und zur Reduzierung der Staubansammlung bei. Mehrschneidige Werkzeuge und intermittierende Schnitttechniken minimieren zudem die lokale Reibung und verlängern die Lebensdauer der Beschichtung, insbesondere bei der Bearbeitung von Graphitelektroden.
Minimierung des Werkzeugverschleißes durch Programmoptimierung
Schnittweg, Schnittfolge und Vorschubstrategie beeinflussen Werkzeugbelastung und Spannungsverteilung direkt. Optimierte Programme verhindern übermäßige Spannungen, reduzieren wiederholtes Schneiden und minimieren Wärme- und Vibrationseffekte. Darüber hinaus ermöglicht die Verwendung von Bearbeitungssimulationen und Werkzeugstandzeitprognosemodellen die Voreinstellung der Werkzeugwege. Dadurch wird sichergestellt, dass diamantbeschichtete Schaftfräser für eine hocheffiziente Bearbeitung optimal eingestellt bleiben und ihre Lebensdauer deutlich verlängert wird.
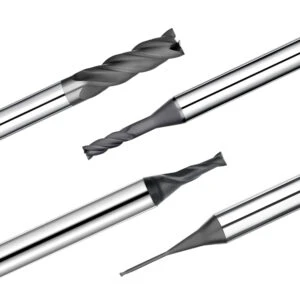
Technische Verfahren zur Verbesserung der Bearbeitungskonsistenz und -stabilität
Bei der Hochpräzisionsbearbeitung beeinflussen Konsistenz und Stabilität direkt die Maßgenauigkeit, die Oberflächenqualität und die Gesamteffizienz der Produktion. Durch die Optimierung der Vorrichtungskonstruktion, die Kontrolle von Maschinenschwingungen und die Anpassung von Werkzeugwegen und Schnittfolgen lassen sich Bearbeitungsabweichungen und Ausschussraten deutlich reduzieren. Bei spröden Werkstoffen wie Graphit verringert die Aufrechterhaltung stabiler Schnittbedingungen Ausbrüche an der Schneidkante und Mikrorisse und verlängert gleichzeitig die Werkzeugstandzeit. Der Einsatz fortschrittlicher CAM-Software und präziser Werkzeugkompensationsstrategien gewährleistet gleichbleibende, hochpräzise Ergebnisse bei der Bearbeitung komplexer Teile.
Verbesserung der Frässtabilität durch Verwendung starrer Vorrichtungen
Die Steifigkeit der Vorrichtung ist entscheidend für gleichmäßige Werkzeugkräfte und die Minimierung von Vibrationen. Hochsteife, präzisionspositionierbare Vorrichtungen verhindern Werkstückbewegungen und Mikrovibrationen beim Hochgeschwindigkeitsschneiden und der Tiefenbearbeitung und verbessern so die Schnittleistung und Oberflächenqualität. Bei dünnwandigen oder spröden Werkstoffen reduzieren steife Vorrichtungen Spannungskonzentrationen und beugen so lokalen Rissen und Defekten vor.
Kontrolle der Empfindlichkeit diamantbeschichteter Werkzeuge gegenüber Spindelrundlauf
Rundlaufungenauigkeiten oder Vibrationen der Spindel können diamantbeschichtete Werkzeuge erheblich beeinträchtigen und zu Schneidkantenbeschädigungen und Oberflächenkratzern führen. Regelmäßige Spindelprüfungen, sachgemäße Wartung und die Auswahl hochpräziser Spindeln reduzieren ungleichmäßige Werkzeugkräfte und Bearbeitungsabweichungen. In Kombination mit optimierten Schnittparametern und Werkzeugwegplanung verbessert dies die Prozessstabilität.
Optimierung von CAM-Parametern für glatte Werkzeugwege
Gleichmäßige Werkzeugwege sind für eine gleichbleibende Bearbeitungsqualität unerlässlich. Die Optimierung der Schnittwege, die Kontrolle von Winkeländerungen und die Aufrechterhaltung eines kontinuierlichen Vorschubs reduzieren Werkzeugkraftschwankungen und Vibrationseffekte. Bei komplexen Konturen verbessert eine gleichmäßige Bewegung die Genauigkeit, verlängert die Werkzeugstandzeit und gewährleistet eine gleichmäßige Oberflächengüte.
Aufrechterhaltung stabiler Abmessungen durch präzise Werkzeugeinstellung und Kompensation
Präzise Werkzeugeinstellung und Kompensation korrigieren Abweichungen in Echtzeit und gewährleisten so genaue Schnittpositionen. In Kombination mit Maschinenkoordinatensystemen und Simulationsverifizierung werden Maßfehler minimiert und die Teilekonsistenz verbessert. Bei Graphit oder spröden Werkstoffen verhindert die Kompensation lokales Überschneiden und sichert eine hohe Präzision.
Reduzierung von Kantenbrüchen bei der Graphitbearbeitung
Schneidkantenbruch entsteht häufig durch Vibrationen, Späneansammlungen und ungleichmäßige Werkzeugkräfte. Die Anpassung von Schnittgeschwindigkeit, Vorschub und Schnitttiefe sowie der Einsatz von Schichtschnitten und optimierter Werkzeuggeometrie gewährleisten einen gleichmäßigen Späneabtransport und reduzieren Kraftschwankungen. Hochsteife Spannvorrichtungen, präzise Werkzeugeinstellungen und ein effektives Kühlmanagement minimieren Schneidkantenbruch zusätzlich und verbessern die Oberflächenqualität und -konsistenz.
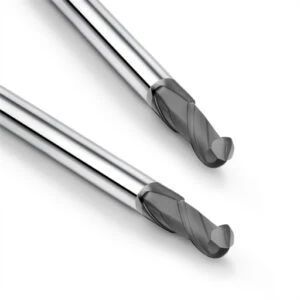
Exklusive Anwendungsstrategien für diamantbeschichtete Schaftfräser für Graphit
Die Bearbeitung von Graphit ist spröde und neigt zu Partikelablösung und Staubentwicklung. Daher sind ein stabiler Schnitt und optimierte Werkzeugwege unerlässlich. Durch die Anpassung der Werkzeuggeometrie, der Schnittparameter und der Spanabfuhr lässt sich die Effizienz steigern und gleichzeitig Schneidkantenverschleiß und -bruch reduzieren. Im Formenbau, bei der Bearbeitung von Graphitelektroden und der hochpräzisen Teilefertigung gewährleisten spezielle Strategien einen stabilen Schnitt, verlängern die Werkzeugstandzeit und verbessern die Teilegenauigkeit und Oberflächengüte.
Verständnis der Graphitpartikelstruktur und des Werkzeugverschleißes
Die lockere Partikelstruktur und ungleichmäßige Härte von Graphit können zu lokalem Verschleiß und Mikrorissen führen. Durch die Analyse von Partikeldichte und -größe lassen sich Schnittgeschwindigkeit, Vorschub und Schnitttiefe so anpassen, dass stabile Werkzeugkräfte gewährleistet sind. Dieser Ansatz reduziert schnellen Schneidkantenverschleiß und verbessert so die Bearbeitungskontinuität und Oberflächenqualität.
Implementierung von Bearbeitungspfadstrategien zur Reduzierung von Kantenausbrüchen
Kantenausbrüche entstehen häufig durch Vibrationen und ungleichmäßige Kräfte. Glatte Werkzeugwege, Schichtschnitte und mehrstufige Tiefeneinstellungen reduzieren Ausbrüche und Eckenbrüche. In Kombination mit der richtigen Schnittgeschwindigkeit und dem passenden Vorschub sorgen diese Maßnahmen für glatte Kanten und höhere Werkstückgenauigkeit.
Durchführung von Hochgeschwindigkeits-Eckenreinigungen bei der Graphitformenbearbeitung
Die Kantenbearbeitung gewährleistet die Teilegenauigkeit und Passgenauigkeit. Hochgeschwindigkeitsschnitte und optimierte Winkel ermöglichen einen schnellen Kantenabtrag bei minimaler Werkzeugbelastung und Vibrationen. Mehrschneidige Werkzeuge und optimale Vorschubgeschwindigkeiten erhalten die Schärfe, verlängern die Werkzeugstandzeit und verbessern die Oberflächengüte und Maßgenauigkeit.
Entwicklung rationaler Späneabfuhrwege zur Verlängerung der Werkzeuglebensdauer
Graphitspäne können an Werkzeugen haften bleiben und dadurch die Schnittstabilität und den Schneidkantenverschleiß beeinträchtigen. Durch die Gestaltung glatter Späneabfuhrwege wird die Späneansammlung verhindert, lokaler Verschleiß und Wärmeentwicklung reduziert und die Werkzeugstandzeit verlängert. Intermittierendes Schneiden und kontrollierte Schnitttiefe verbessern die Bearbeitungsstabilität zusätzlich.
Anpassung der Werkzeugspezifikationen für die Elektrodenbearbeitung
Die Elektrodenbearbeitung erfordert hohe Genauigkeit und Oberflächengüte. Die Auswahl der Werkzeuge anhand von Durchmesser, Schneidengeometrie und Beschichtungsdicke in Kombination mit optimierten Schnittparametern und Spanabfuhrstrategien gewährleistet Stabilität und lange Standzeit. Bei dichten Graphitelektroden reduziert diese spezielle Konfiguration den Schneidenverschleiß, verbessert die Konsistenz und garantiert hochpräzise Ergebnisse.
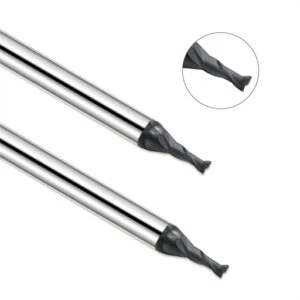
Wie man einen hochwertigen Lieferanten für kundenspezifische CNC-Diamantfräser auswählt
Die Wahl des richtigen Werkzeuglieferanten ist entscheidend für die hochpräzise Bearbeitung und gewährleistet Effizienz, Teilequalität und Produktionsstabilität. Qualitativ hochwertige Lieferanten bieten Werkzeuge mit gleichmäßigen Beschichtungen, präziser Geometrie und hoher Verschleißfestigkeit. Darüber hinaus bieten sie kundenspezifische Konstruktionen, Musterprüfungen und umfassenden Kundendienst. Die Bewertung der Fertigungsprozesse, der Materialprüfungsmöglichkeiten und der Kommunikationspraktiken eines Lieferanten trägt dazu bei, den Werkzeugausschuss zu reduzieren, die Bearbeitungskonsistenz zu verbessern, die Entwicklungszyklen neuer Produkte zu verkürzen und eine effiziente Produktion zu erreichen.
Bewertung der Gleichmäßigkeit und Haftung der Beschichtung von Lieferanten
Die Gleichmäßigkeit und Haftung von Werkzeugbeschichtungen beeinflussen die Werkzeugstandzeit und die Zerspanungsleistung unmittelbar. Prüfen Sie die Beschichtungsintegrität, führen Sie mikroskopische Haftungsprüfungen durch und überprüfen Sie die vom Lieferanten bereitgestellten Daten zur Beschichtungsdicke und -härte. Hochwertige Beschichtungen mit starker Haftung reduzieren den Schneidkantenverschleiß und gewährleisten eine gleichbleibende Leistung bei der Bearbeitung unter hoher Belastung.
Überprüfung der geometrischen Genauigkeit des Werkzeugs und der Kantenbearbeitung
Werkzeuggeometrie und Schneidenqualität sind entscheidend für gleichmäßige Bearbeitung und Oberflächengüte. Messen Sie Werkzeugdurchmesser, Toleranzen, Schneidenwinkel und Schärfe und vergleichen Sie die Werte mit den Prüfberichten des Lieferanten. Präzise Geometrie und hochwertige Schneidenbearbeitung reduzieren Vibrationen und Materialausbrüche und verbessern so die Stabilität des Bearbeitungsprozesses.
Überprüfung der Prüfberichte des Lieferanten für Bearbeitungsmaterialien
Zuverlässige Lieferanten stellen Leistungsdaten für verschiedene Werkstoffe bereit, darunter Verschleißeigenschaften, Schnittkräfte und Kennzahlen zur Oberflächenqualität. Die Prüfung dieser Berichte stellt sicher, dass die Werkzeuge die Anforderungen für die jeweiligen Werkstoffe erfüllen. Bei Graphit, hochharten oder spröden Werkstoffen minimiert die Auswertung von Materialprüfberichten das Ausprobieren verschiedener Ansätze und verbessert die Produktionseffizienz.
Management von kundenspezifischer Werkzeugkonstruktion und Kommunikation
Sonderwerkzeuge erfordern eine präzise Spezifikation von Durchmesser, Schneidkantenform, Beschichtung und Länge. Lieferanten müssen über einen strukturierten Konstruktionsprozess und technischen Support verfügen. Eine klare Kommunikation über Werkstoffe, Bearbeitungsanforderungen und Schnittbedingungen gewährleistet eine optimale Werkzeugkonstruktion. Die Bestätigung der Ergebnisse von Mustern und die Anpassung der Schneidkantengeometrie oder der Beschichtungsdicke sind entscheidend für beste Ergebnisse.
Nutzung des Kundendienstes der Lieferanten und der Musterprüfung
Qualifizierte Lieferanten bieten Musterprüfung, Vorproduktionsverifizierung und technischen Support. Testschnitte, die Überwachung der Werkzeugstandzeit und die Anpassung der Schnittparameter reduzieren Produktionsrisiken und gewährleisten die Teilegenauigkeit. Ein umfassender Kundendienst bietet Beratung zum Werkzeugwechsel, technische Schulungen und Unterstützung bei der Fehlerbehebung für eine langfristige Produktionsstabilität.
Verbesserung der Gesamteffizienz der Bearbeitung aus Sicht des Produktionsmanagements
Die Optimierung von Werkzeugen und Maschinen allein reicht nicht aus, um die Produktionseffizienz zu maximieren. Ein wissenschaftliches Produktionsmanagement integriert Werkzeugstandzeit, Schnittparameteroptimierung, Bearbeitungsstabilität und kundenspezifische Werkzeuganwendung, um die Konsistenz zu verbessern, Ausschuss zu reduzieren und Produktionszyklen zu verkürzen. Der Aufbau eines systematischen Werkzeugmanagementsystems, die Optimierung von Werkzeugkombinationen für die Serienfertigung und die Kontrolle von Produktionsschwankungen durch Standardisierung und Bestandsmanagement sind dabei entscheidend. Sorgfältige Werkzeugprüfung und Prozessplanung reduzieren die Rüstzeiten und gewährleisten eine stabile und effiziente Bearbeitung.
Aufbau einer Werkzeugnutzungsdatenbank für die Lebensverfolgung
Die Standzeit, die Einsatzbedingungen und das verarbeitete Material jedes Werkzeugs werden erfasst. Dies ermöglicht eine wissenschaftliche Vorhersage der Werkzeugwechselzyklen und vermeidet vorzeitigen Ausschuss oder übermäßigen Verschleiß. Die Kombination aus Beschichtungsgleichmäßigkeit, Schneidkantenpräzision und graphitspezifischen Verschleißeigenschaften trägt zur Standardisierung des Werkzeugeinsatzes, zur Maximierung der Standzeit und zur Verbesserung der Produktionsstabilität bei.
Auswahl der optimalen Werkzeugkombination für die Stapelverarbeitung
Unterschiedliche Materialien, Bauteilgrößen und Komplexitätsgrade erfordern maßgeschneiderte Werkzeugkombinationen. Analysieren Sie Chargenmerkmale, Werkzeugleistung und Schnittwege, um die optimale Kombination auszuwählen. In Verbindung mit Parameteroptimierung und Spanabfuhrstrategien reduziert dies Werkzeugverschleiß und Bearbeitungsabweichungen bei gleichbleibender Effizienz.
Kostenreduzierung und Verringerung von Bearbeitungsschwankungen durch Standardisierung
Die Standardisierung von Werkzeugen reduziert Lagerbestände, Rüstzeiten und Bearbeitungsfehler. Vereinheitlichung von Werkzeugspezifikationen, Beschichtungen und Schneidkantenparametern minimiert Leistungsschwankungen. In Kombination mit kundenspezifischen Werkzeugstrategien und graphitspezifischen Lösungen senkt die Standardisierung die Kosten und gewährleistet gleichzeitig hochpräzise Ergebnisse.
Bestandsmanagement zur Verhinderung von Leistungseinbußen bei Werkzeugen
Die Lagerbedingungen beeinflussen die Beschichtungs- und Kantenqualität unmittelbar. Um Leistungseinbußen vorzubeugen, sollten Temperatur- und Feuchtigkeitskontrolle, FIFO-Lagerung (First In, First Out) und Stichprobenprüfungen durchgeführt werden. In Kombination mit der Unterstützung der Lieferanten gewährleistet ein effizientes Bestandsmanagement optimale Schnittleistung und gleichbleibende Bearbeitungsqualität.
Verkürzung der Prozessplanungszeit durch Werkzeugtests
Werkzeugtests validieren Bearbeitungspläne, optimieren Schnittparameter und passen Werkzeugwege an. Systematische Aufzeichnungen und Datenanalysen ermöglichen schnelle Prozessanpassungen und verkürzen die Teileinstandsetzung. Der Einsatz hochsteifer Vorrichtungen, optimierter Werkzeugwege und graphitspezifischer Strategien gewährleistet geringere Produktionsrisiken und eine gleichbleibende Teilequalität und steigert so die Gesamteffizienz der Bearbeitung.






