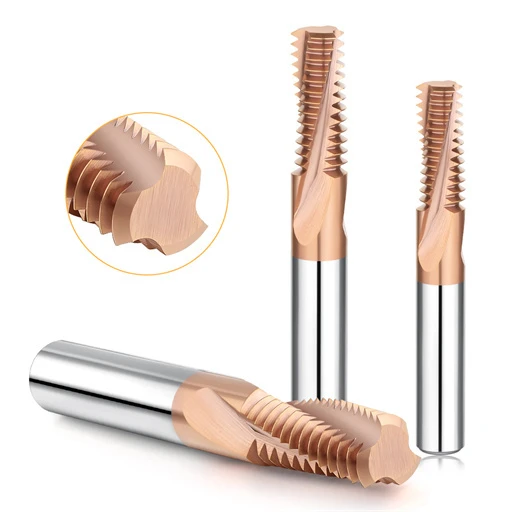
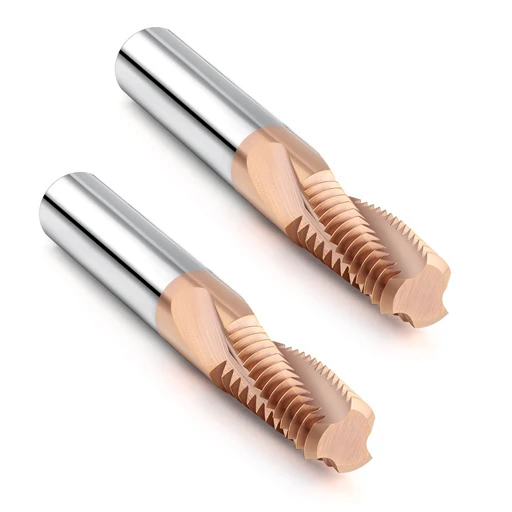
Dieses Szenario ereignete sich in unserer Werkstatt während einer technischen Telefonkonferenz mit einem deutschen Formenbauer. Es ging um einen SKD11-Schiebeeinsatz mit einer auf HRC 65 wärmebehandelten Oberfläche und M6×1.0-Sacklöchern. Der Bediener verbrauchte drei brandneue Hartmetall-Gewindefräser hintereinander; keiner schaffte mehr als das achte Loch. Unter unserem 200-fach vergrößernden Tischmikroskop stellten wir massive Ausbrüche an der Spanfläche und Mikrorisse in der Beschichtung anstelle des üblichen Flankenverschleißes fest. Die Werkstatt verbrauchte hochwertige Werkzeuge wie billige Wegwerfeinsätze.
Dies ist ein wiederkehrendes Problem, mit dem unser Außendienstteam in US-amerikanischen und europäischen Werken konfrontiert ist. Gehärtete Formstähle (HRC 60–65) machen das Gewindefräsen zu einer extremen Belastung durch mechanische Einwirkung und Hitze. Viele Zerspanungsmechaniker reduzieren instinktiv die Spindeldrehzahl oder bestellen Spezialbeschichtungen, um den Verschleiß der Gewindefräser zu verringern. Das hat meist kontraproduktive Folgen: Die reduzierte Drehzahl führt zu Kantenglättung, während hohe Spanbelastungen das spröde Hartmetall brechen lassen.
Um den Verschleiß von Gewindefräsern aus gehärtetem Stahl zu reduzieren und die Werkzeugstandzeit zu verlängern, ist ein ausgewogener Prozess anstelle einzelner Optimierungen erforderlich. Dies bedeutet mikrogehonte negative Spanwinkel, hitzebeständige Nanokompositbeschichtungen und eine Werkzeugaufnahme von unter 0.003 mm. Vor allem aber ist es notwendig, von geraden Eintauchgängen auf rollende Bogenbahnen und Mehrfachprofilierung umzusteigen.
Wenn Ihre Bearbeitungsmaschine ständig Fräser bricht oder Gewindelehren nach zwölf Teilen blockieren, unterbrechen Sie den Zyklus. Ist der Fräser tatsächlich verschlissen – oder werden die Zähne durch den harten linearen Eingriff beschädigt?

Analyse des Gewindefräserverschleißes in gehärtetem Stahl: Identifizierung von Ursachen und Ausfallarten
Werfen Sie einen defekten Fräser nicht einfach weg und starten Sie den Zyklus nicht blind mit einem neuen. Prüfen Sie die Schneidkanten vorher mit einer Taschenlupe oder einem Mikroskop. Beim Schneiden von Material mit einer Härte über HRC 62 entstehen Grenzflächentemperaturen und mechanische Spannungen, die die Schneidkanten schnell zerstören. Oft wird der Werkzeuglieferant für jeden Ausfall verantwortlich gemacht. Sie müssen thermische Abplatzungen von mechanischen Beschädigungen unterscheiden; andernfalls bleiben Bahnkorrekturen und Verschleißkompensationen reine Spekulation.
Die Fehleranalyse beim Hartfräsen ist im Grunde Reverse Engineering. Jeder Kratzer, jede weiße Linie oder jeder abgebrochene Zahn weist auf einen spezifischen Bahnfehler oder einen Einrichtungsfehler der Maschine hin. In unserer Praxis ist die frühzeitige Erkennung dieser Mikroverschleißmarkierungen entscheidend für den Erhalt der Hartmetallwerkzeuge. Sie ist zudem die einzige zuverlässige Methode, um die Hauptursachen für den Verschleiß von Gewindefräsern bei der Serienfertigung gehärteter Formeinsätze zu ermitteln.
Unterscheidung zwischen Kraterabrieb und Mikrochip-Beschädigung: Diagnose direkt in der Werkstatt
Sie müssen Kratererosion und Kantenausbrüche sofort unterscheiden. Kraterverschleiß entsteht an der Spanfläche durch chemische Diffusion und Späneabfuhr und tritt etwas hinter der Schneide auf. Ausbrüche entstehen, wenn sprödes Mikrokorn-Hartmetall unter kurzzeitiger mechanischer Belastung bricht. Wenn Ihr Fingernagel an einer gezackten, sägezahnartigen Kante hängen bleibt, handelt es sich um Ausbrüche und nicht um normalen abrasiven Verschleiß.
Wir betrachten diesen Unterschied als einen klaren betrieblichen Kompromiss. Kraterverschleiß an der Schneidkante ist oft akzeptabel, solange er hinter der Schneidkantenpräparation bleibt. Eine bereits 0.02 mm kleine Ausrisskante führt zu einem sofortigen Anstieg des Schnittwiderstands. Diese lokal begrenzte Kraft kann die gesamte Schneidkante innerhalb von zwei Gewindegängen zum Bruch bringen. Bei starkem Verschleiß des Gewindefräsers sollte man die Eintrittsinterpolation glätten, anstatt willkürlich Schnittfläche abzutragen.
Untersuchung der Hauptursachen von abnormalem Flankenverschleiß beim Gewindefräsen SKD11
Die Bearbeitung von hochgehärtetem Werkzeugstahl führt oft zu aggressivem Flankenverschleiß deutlich schneller als erwartet. Beim Gewindefräsen von SKD11-Stahl entstehen glänzende und ungleichmäßige Verschleißspuren selten allein durch hohe Spindeldrehzahlen. Sie resultieren aus ultraharten eutektischen Karbiden mit einer Härte von über HRC70, die in die Stahlmatrix eingebettet sind. Durch die leichte Werkzeugverformung mittels Schnittkräften verringert sich das Flankenspiel, wodurch die eingeschlossenen Karbidpartikel zu abrasivem Schleifmittel werden.
Bei Vor-Ort-Besichtigungen prüfen wir zwei Hauptursachen: die Qualität des Vorbohrers und das Überhangverhältnis des Werkzeugs. Selten liegt das Problem an mangelnder Hartmetall-Rothärte. Stumpfe Bohrer hinterlassen eine starke Kaltverfestigung an den Wänden des Pilotlochs. Ein zu großer Überhang führt zu einer Verbiegung des Werkzeugs, wodurch die Zähne an der Wand entlanggleiten, anstatt das Material zu schneiden. Diese Mikroreibung verringert den Werkzeugspielraum und blockiert Gewindelehren bereits nach fünf Bohrungen.
Warum blättern Beschichtungen vorzeitig ab? Der Einfluss der Substrathärte und des Temperaturschocks auf den Verschleiß von Gewindefräsern in gehärtetem Stahl
Beim Schneiden von ultraharten Metallen nutzen sich Beschichtungen selten gleichmäßig ab; sie blättern in Platten ab. Um diesen spezifischen Verschleiß an Gewindefräsern aus gehärtetem Stahl zu verstehen, muss die Beschichtung und das Hartmetallsubstrat als ein unter Last stehendes, zusammenhängendes System betrachtet werden. Nanokompositbeschichtungen bieten zwar eine außergewöhnliche Warmhärte, die Reibungstemperatur in der Kontaktzone erreicht jedoch leicht über 800 °C. Besitzt das darunterliegende Hartmetall keine Druckfestigkeit, verformt es sich mikroskopisch und die dünne, spröde Schicht bricht ab.
Thermische Schocks durch Kühlmittel sind noch zerstörerischer. Zerspanungsmechaniker verwenden oft Emulsionsschmierung, um die Wärmeentwicklung zu reduzieren. Unterbrechungen beim Schneiden führen jedoch zu extremen Temperaturwechseln zwischen 1000 °C und Umgebungstemperatur. Diese Ausdehnungsspannungen verursachen Risse in der Grenzfläche zwischen Beschichtung und Substrat, die quer verlaufen. Sofern die Späneabfuhr in Sacklöchern nicht unbedingt Flüssigkeitsdruck erfordert, sollte zur Vermeidung von thermischem Abplatzen auf trockene Kaltluft oder Mikro-Mengenschmierung (MQL) umgestellt werden.

Werkzeugkörperauswahl und geometrische Gestaltung: Optimierungsstrategien für Gewindefräswerkzeuge bei der Bearbeitung ultraharter Werkstoffe
Bei HRC65 führen mikroskopische Werkzeugfehler unter Schnittdruck zu massiven Ausfällen. Standardfräser zerbrechen sofort beim Kontakt mit hochhartem Formstahl. Die Bearbeitung ultraharter Metalle erfordert weit mehr als nur die Wahl eines härteren Hartmetallrohlings. Werkzeugkernsteifigkeit, Schneidkantenpräparation und Eigenschaften der Dünnschichtbeschichtung müssen optimal aufeinander abgestimmt sein.
Jede Wahl des Schleifmittels erfordert einen Kompromiss. Scharfe Kanten führen bei harten Hartmetallen zu Ausbrüchen, während stark abgeschliffene Werkzeuge extreme Hitze an der Schnittstelle erzeugen. Dicke Kerne erhöhen zwar die Biegefestigkeit, behindern aber den Spanabfluss und bergen das Risiko schädlicher Spanansammlungen. Die Verwendung spezieller Gewindefräswerkzeuge ist nach wie vor die zuverlässigste Methode, um eine gleichbleibende Werkzeugstandzeit vor dem nächsten Maschinenzyklus zu gewährleisten.
Priorität auf Steifigkeit: Wie kurznutige, verjüngte Designs und Linksgewinde-/Rechtsgewinde-Geometrien den Rundlauf bei Gewindefräsern reduzieren
Das Einbringen von Langnutfräsern in tiefe Sacklöcher führt unweigerlich zu Werkzeugbruch. Wir schreiben daher Kurznutfräser mit verjüngtem Schaft für das Gewindeschneiden in tiefen Löchern vor. Durch die Begrenzung der Schneidkanten auf zwei oder drei Teilungen wird der Biegemomentarm unter Last verkürzt. Diese einfache Änderung eliminiert den hohen Radialschub und ermöglicht so ein Arbeiten ohne gravierende Verformung des Gewindefräsers .
Die Spindelsteifigkeit bestimmt auch die Spiralrichtung. Bei leichteren Maschinen verwenden wir häufig eine Linksgewindespirale mit Rechtsdrehung. Diese Konfiguration wandelt die Zugkräfte nach unten in einen Schub gegen den Spindelkonus um. Das Werkzeug sitzt fest im Halter, wodurch Vibrationen während der Spiralinterpolation vermieden werden, vorausgesetzt, die Druckluft in der Werkstatt sorgt für einen ausreichenden Späneabfluss.
Negativer Spanwinkel in Kombination mit einer Mikro-Fase (T-Land): Nutgeometrie zur Verbesserung der Schlagfestigkeit bei CNC-Gewindefräsern
Positive Spanwinkel versagen vollständig, sobald die Stahlhärte HRC60 überschreitet. Unsere Werkzeugschleifversuche zeigen, dass ein radialer negativer Spanwinkel von -5° bis -10° unerlässlich ist. Diese negative Geometrie lenkt die resultierenden Schnittkräfte in den festen Kern des Werkzeugs. Sie tauscht zerstörerische Zugspannung gegen Druckscherung und erhält so das spröde Mikrokorn-Hartmetall bei unterbrochenen Schnitten intakt.
Auch bei negativem Spanwinkel ist eine präzise Mikrofase (T-Fase) an der Schneide erforderlich. Beim Schleifen eines Hochleistungs-CNC-Gewindefräsers wird eine 0.015 bis 0.03 mm breite Fase mit einem Winkel von 15° angebracht. Anschließend werden die Schleifgrate durch Mikrohonen entfernt. Diese Verbundschneide verteilt den anfänglichen Spanaufprall gleichmäßig über den Radius und verhindert so, dass Hartmetalle die Zahnspitzen abbrechen.
Kontrolle der Schichtdicke für Nanokompositbeschichtungen zur Verschleißbeständigkeit beim Gewindefräsen mit HRC65-Gewinde
Dickere Beschichtungen garantieren keine längere Werkzeugstandzeit beim Fräsen von gehärtetem Stahl. Dicke Schichten speichern Zugspannungen und stumpfen präzise gehonte Schneidkanten ab. Unter starker mechanischer Belastung platzen dicke Beschichtungen zudem ab und reißen dabei das darunterliegende Hartmetall mit ab. Für diese anspruchsvollen Bearbeitungsprozesse begrenzen wir die Gesamtdicke der Dünnschichtabscheidung strikt auf 1.5 bis 2.5 Mikrometer.
Siliziumdotierte Nanokompositbeschichtungen wie AlTiSiN zeichnen sich durch ihre hervorragende Hitzebeständigkeit aus. Die Temperaturen in der Schnittzone überschreiten regelmäßig 900 °C, wodurch sich aus dem Silizium eine selbstheilende, amorphe Siliziumdioxidschicht bildet. Diese Schutzschicht verhindert thermische Oxidation und isoliert das Schneidsubstrat. Die geringe Schichtdicke in Kombination mit hoher Haftung verhindert Flankenabrieb und beugt so vorzeitigem Verschleiß des HRC65-Gewindefräsers vor.

Jenseits der Lehrbuchformeln: Praktische Gewindefräsgeschwindigkeiten, Vorschübe und Werkzeugwege
Standardformeln aus Bearbeitungshandbüchern versagen bei HRC65-Sacklöchern kläglich. Programmierer, die Vorschübe direkt anhand generischer Softwaretabellen berechnen, riskieren innerhalb von Sekunden geschmolzene Schneidkanten oder abgebrochene Fräser. Die Bearbeitung ultraharter Werkstoffe erfordert ein ausgewogenes Verhältnis zwischen lokaler Scherwärme und den Belastungsgrenzen der Schneidkante. Gehärteter Werkzeugstahl kann nicht wie herkömmliche vorgehärtete Legierungen behandelt werden.
Praxiserprobte Bearbeitungsparameter erfordern einen flexiblen Arbeitsbereich anstelle starrer Tabellen. Die Vorschübe müssen anhand der Werkzeugmittellinienbahnen und des tatsächlichen Umfangskontakts neu berechnet werden; Einzelpassstrategien sind zu vermeiden. Die Festlegung und Einhaltung disziplinierter Gewindefräsgeschwindigkeiten und -vorschübe wandelt unvorhersehbare Gewindeschneidvorgänge in einen wiederholbaren, stabilen Fertigungsprozess um.
Schnittgeschwindigkeit steuern: Unterhalb der thermischen Überhitzungsschwelle bleiben
Zu hohe Schnittgeschwindigkeiten bei gehärtetem Stahl führen zu schnellem Verschleiß. Kaltarbeitsstähle und pulvermetallurgische Legierungen leiten Wärme schlecht, wodurch sich direkt an der Schneide starke Reibung einlagert. In unseren Feldversuchen führte ein Vorschub von über 50 m/min zu einer Erweichung der Beschichtungsgrenzflächen und plastischer Verformung an der Spanfläche.
Um das Hartmetallsubstrat zu schützen, halten wir die Schnittgeschwindigkeit konstant zwischen 25 und 45 m/min. Auch bei Innengewinden mit kleinem Durchmesser sind trotz hoher Spindelleistung strenge Drehzahlbegrenzungen erforderlich. Die Anpassung der Wärmeentwicklung an die Wärmeabfuhr des Werkzeugs verhindert einen unkontrollierten thermischen Durchbruch und bildet somit unsere erste Verteidigungslinie gegen starken Verschleiß an Gewindefräsern aus gehärtetem Stahl.
Vorschub pro Zahn (fz) und radiale Schnitttiefe (ae): Mehrfachdurchgangsstrategien zur Vermeidung von Werkzeugausbrüchen
Der Vorschub pro Zahn erfordert eine sorgfältige Kalibrierung. Ein Vorschub unter 0.003 mm führt dazu, dass die Schneidkanten an der Bohrlochwand reiben und diese verfestigen, anstatt das Material abzutrennen. Umgekehrt verursachen zu hohe Vorschübe Bruch der Hartmetallzähne an harten Einschlüssen. Wir halten einen effektiven Vorschub zwischen 0.008 und 0.02 mm pro Zahn ein, um die minimale Spanabschergrenze nicht zu überschreiten.
Um mit optimalen Spanbelastungen sicher zu arbeiten, wird die radiale Schnitttiefe ( ae ) auf mehrere Durchgänge verteilt. HRC65-Gewinde dürfen niemals in einem einzigen Durchgang mit hoher Spantiefe geschnitten werden. Wir programmieren drei Stufen: 60 % Schnitttiefe beim Schruppen, 30 % beim Vorschlichten und einen 10 % Schlichtschnitt (0.02–0.05 mm) zur Korrektur der Werkzeugdurchbiegung. Dieses gestaffelte Vorgehen reduziert die Biegebelastung und verhindert Ausbrüche an der Schneidkante vollständig.
Verzicht auf linearen Einlauf: Die greifbaren Vorteile von Bogeneinlauf- (Roll-in-)Verfahren zur Verlängerung der Standzeit von Gewindefräsern
Lineare radiale Eingriffe direkt in die Bohrlochwand erhöhen die Werkzeugausfallrate. Das direkte Eindringen des Fräsers in das Werkstück erzeugt einen starken 90°-Eintrittsstoß. Dieser plötzliche Aufprall wirkt wie ein Hammerschlag auf spröde Hartmetallzähne und erzeugt unsichtbare Mikrorisse auf der Spanfläche, noch bevor der normale Fräsvorgang beginnt.
Wir programmieren für alle gehärteten Teile einen tangentialen Einrollbogen von 90° oder 180°. Durch das gleichmäßige Anfahren entlang des Bogens werden die Späne allmählich verdickt und die Schnittkräfte linear aufgebaut. Das Werkzeug verlässt das Werkstück auf einer passenden tangentialen Bahn ohne Verweilmarken. Der gleichmäßige kreisförmige Eingriff eliminiert Stoßbelastungen und verlängert so die Standzeit Ihres Gewindefräsers deutlich.
Kühlmethoden und dynamische Steifigkeit von Werkzeugmaschinen: Wichtige Prozessdetails zur Verlängerung der Standzeit von Gewindefräsern
Zerspanungsmechaniker konzentrieren sich oft ausschließlich auf die Werkzeuggeometrie und vernachlässigen dabei die Maschinensteifigkeit und -kühlung. Über 30 % der vorzeitigen Werkzeugausfälle sind auf Schwingungen durch die Spannvorrichtung oder Temperaturschocks zurückzuführen. Bei einer Härte von HRC 65 reichen bereits mikroskopische Schwingungen von wenigen Mikrometern aus, um Schneidkanten zu brechen. Temperaturspitzen in engen Sacklöchern ruinieren schnell eine ansonsten optimale Schneidkantenpräparation.
Spindelsteifigkeit und Spanabfuhr sind die Grundlage für stabiles Gewindefräsen. Durchbiegung der Spannvorrichtung oder unzureichende Wärmeabfuhr beeinträchtigen selbst die besten Hartmetallsubstrate. Eine optimierte Kühlvorrichtung und eine verbesserte Werkzeugbalance führen zu sofortigen Ergebnissen. Dieser Ansatz maximiert die Schnittleistung und verlängert die Standzeit des Gewindefräsers, ohne dass teurere Werkzeugsorten erforderlich sind.
Flüssigkühlmittel vermeiden: Die Vorteile von Minimalmengenschmierung und Hochdruck-Kaltluft zur Vermeidung von Rissen beim Gewindefräsen bei HRC65
Das Einspritzen von wasserlöslichem Kühlmittel in kleine Bohrungen begünstigt thermische Spannungsrisse. Unter unseren Inspektionsmikroskopen zeigen defekte Fräser regelmäßig kammartige thermische Risse an den Schneidkanten. Der Hochgeschwindigkeitskontakt erhitzt die Zähne auf nahezu 1,000 °C, bevor das kalte Kühlmittel sie während der Rotation abkühlt. Dieser zyklische Temperaturschock reißt die schützende Dünnschichtbeschichtung vollständig vom Substrat ab.
Beim Gewindefräsen von HRC65-Gewinden verzichten wir vollständig auf Kühlschmierstoffe . Wir setzen stattdessen auf Minimalmengenschmierung (MMS) in Kombination mit einem Kaltluft-Wirbelstrahl. Mikrotröpfchen reduzieren die Reibung, während trockene Hochdruckluft feine, abrasive Späne aus den Sacklochgrundflächen entfernt. Durch die Aufrechterhaltung einer stabilen, trockenen Schnittzone werden thermische Ermüdung und Zahnausbrüche verhindert.
Werkzeugrundlaufgenauigkeit bis auf 0.003 mm begrenzen: Die entscheidende Rolle von hydraulischen und Schrumpfpassungs-Werkzeughaltern bei der Reduzierung des Gewindefräserverschleißes an gehärtetem Stahl
Ein Rundlauffehler von 0,01 mm mag bei Baustahl noch tolerierbar sein, zerstört aber die Fräser in gehärtetem Material. Zu großer Rundlauffehler konzentriert die gesamte Schnittkraft während der Interpolation auf einen einzelnen Zahn. Dieser überlastete Zahn bricht sofort, wodurch die verbleibenden Schneiden ungleichmäßige Stöße aufnehmen müssen, bis das Werkzeug bricht. Wir halten den gesamten radialen Rundlauffehler bei jeder Maschineneinrichtung unter 0.003 mm.
Wir ersetzen herkömmliche ER-Spannzangenfutter durch hydraulische Halter oder Schrumpfsysteme mit kurzem Überhang. Hydraulische Halter dämpfen hochfrequente Schwingungen, während Schrumpfsysteme eine hohe, konzentrische Spannkraft gewährleisten. Die gleichmäßige Spanverteilung über alle Schneiden verhindert ungleichmäßigen Verschleiß. Diese präzise Balance beugt vorzeitigem Verschleiß des Gewindefräsers aus gehärtetem Stahl vor und sorgt für gleichbleibende Gewindesteigungsdurchmesser.
Kontrolle der Pilotlochtoleranzen und der Kaltverfestigung: Vermeidung von „vorzeitigem Ausfall“ von Gewindefräsern
Die Qualität der Pilotbohrung ist beim Hartfräsen oft der am meisten unterschätzte Risikofaktor. Abgenutzte Vorbohrer erzeugen zu hohe Schubkräfte, die zu einer Kaltverfestigung der Bohrlochwände führen. Diese Verfestigungsschicht ist deutlich härter als das Werkstückmaterial. Beim Eindringen in diese harte Schicht steigt das Drehmoment sprunghaft an und zerstört die empfindlichen Schneidspitzen bereits beim ersten Gewindegang.
Wir prüfen den Bohrerverschleiß sorgfältig, um Extrusionsbohrungen vor dem Gewindeschneiden zu vermeiden. Zudem legen wir die Durchmesser der Pilotbohrungen nahe der oberen Toleranzgrenze fest, um einen Gewindeeingriff von 60 % bis 70 % zu erreichen. Durch leichtes Aufweiten der Bohrung wird die erforderliche Auszugsfestigkeit sichergestellt und gleichzeitig die hohen Kantenspannungen reduziert. Diese einfache Einstellung verschafft Ihrem Gewindefräser den nötigen Freiraum für ein reibungsloses Abscheren des Materials.
Fallstudie: Wie man die Standzeit von Gewindefräsern beim Bearbeiten von M6-Gewinden in SKD11 verdreifacht
Die Theorie aus dem Labor ist bedeutungslos, solange die Parameter nicht unter realen Spindelbelastungen funktionieren. Die Kombination von Mikrofasen, dünnen Beschichtungen, Einrollbahnen und Minimalmengenschmierung (MQL) ergibt ein integriertes Schneidsystem. Um chronischen Werkzeugbruch zu beheben, sind selten neue Werkzeugmaschinen nötig. Es genügt eine präzise und systematische Bereinigung versteckter Einrichtungsfehler in Ihrem bestehenden Produktionsablauf.
Durch die Vermeidung von Kaltverfestigung im Bohrungsbereich, die Verringerung des Spindelrundlaufs und die Aufteilung der Schnitte in mehrere Durchgänge werden die Schneidzähne vor Stoßbelastungen geschützt. Die direkte Anwendung dieser Methode auf wärmebehandelte Serienteile reduziert die Werkzeugkosten erheblich. Noch wichtiger ist, dass sie eine gleichbleibende Präzision gewährleistet und so die Standzeit von Gewindefräsern auch bei langen Produktionsläufen nachweislich und messbar verlängert.
Behebung eines Engpasses: Die Erfahrungen eines europäischen Formenherstellers mit CNC-Gewindefräsern
Ein deutscher Präzisionsformenbauer hatte Schwierigkeiten mit M6-Sacklöchern in vakuumgehärtetem SKD11-Stahl (HRC 65). Die Tiefe betrug 12 mm. Die Maschinenbediener verwendeten ER20-Spannzangenfutter, Langnutfräser, gerade Radial-Eintauchwege und Kühlmittelzufuhr. Ab dem achten Loch brachen alle CNC-Gewindefräser stark aus. Gewindelehren blockierten in der Mitte der Tiefe, was alle 30 Minuten zu Maschinenstillständen führte.
Unsere Vor-Ort-Inspektion deckte sofort drei kritische Schwachstellen auf. Erstens zeigten Messuhren einen dynamischen Rundlauffehler von 0.012 mm an der Werkzeugspitze an, wodurch ein einzelner Zahn überlastet wurde. Zweitens verursachte das zu stark zugeführte Kühlmittel einen heftigen Temperaturschock, der die Beschichtung beschädigte. Drittens führte der geradlinige radiale Eingriff zu massiven Drehmomentspitzen, die die Hartmetallzähne zersplitterten. Der gesamte Prozess zerstörte das Werkzeug, bevor es überhaupt zu nennenswertem Verschleiß kommen konnte.
Verschleißvergleich und tatsächliche Werkzeugstandzeit nach der Umstellung auf eine dreistufige Spiral-/Bogen-Eintrittsstrategie und optimierte Gewindefräsgeschwindigkeiten und -vorschübe
Wir haben die Vorrichtung mit Schrumpfpassungshaltern mit kurzem Überhang optimiert und den Rundlauf auf unter 0.002 mm begrenzt. Die Kühlschmierung wurde durch trockene Kaltluft (0.4 MPa) und pflanzenbasierte Minimalmengenschmierung ersetzt. Lineare Einlaufbereiche wurden durch 180°-Einrollbögen in drei Durchgängen (55 %, 35 % und 10 %) ersetzt. Abschließend wurden die Schnittgeschwindigkeit und der Vorschub beim Gewindefräsen neu berechnet und die Schnittgeschwindigkeit bei korrekter Spanbelastung auf 32 m/min reduziert.
Die Ergebnisse waren sofort sichtbar: Zahnausbrüche verschwanden vollständig und wurden durch gleichmäßigen Flankenverschleiß an allen Schneiden ersetzt. Die Werkzeugstandzeit stieg von 8 auf 28 Bohrungen pro Werkzeug – mehr als eine Verdreifachung – bei einer 100%igen Gewindeprüfquote. Sollten Sie bei Werkzeugstählen mit einer Härte von HRC60+ mit gebrochenen Schneidwerkzeugen zu kämpfen haben, überprüfen Sie den Rundlauf, vermeiden Sie thermische Einwirkung und reduzieren Sie den Eintrittsschlag. Senden Sie uns Ihre Werkstückmaterialdaten, Bohrungstoleranzen oder Zyklusdaten, und wir helfen Ihnen, die optimalen Werte zu ermitteln.