



Eines der frustrierendsten Szenarien in jeder Werkstatt tritt in der Endphase der Fertigung hochwertiger Formeinsätze auf. Das Werkstück ist bereits auf HRC65 gehärtet und hat Dutzende von Bearbeitungsstunden hinter sich. Ein Bediener versucht, einen Gewindebohrer einzutreiben, doch dieser bricht am Grund des Bohrlochs ab. Ein anderer versucht es mit einem Standard-Hartmetallfräser, aber die Zähne brechen nach zwei Umdrehungen ab. Dies ist kein Einzelfall; es ist ein wiederkehrendes Problem, für das wir Präzisionsformenbauer in Nordamerika und Europa Lösungen finden.
Extremwerkstoffe wie vollständig gehärtetes S136, D2 oder SKD11 lassen kaum Spielraum für Fehler. Traditionelles Gewindeschneiden führt zu massiven Ausschussraten, und das Ausbrennen gebrochener Werkzeuge durch EDM-Sprengungen verlängert die Durchlaufzeiten erheblich. In solchen Fällen ist ein spezieller Gewindefräser aus HRC65-Hartmetall mit ultrafeinem Submikron-Substrat und Hochtemperaturbeschichtung die einzig zuverlässige Lösung.
Ob beim Bohren tiefer Sacklöcher oder beim Einhalten enger Toleranzen der Klasse 3B auf UNC/UNF-Gewindefräsmaschinen – jedes Detail zählt. Werkzeugüberhang, tatsächliche Spanbelastung pro Zahn und Spindeldrehmomentgrenzen bestimmen direkt die Werkzeugstandzeit und die Genauigkeit der Gewindesteigung.
Wenn Sie vor einem teuren, gehärteten Werkstück mit engen Toleranzen stehen, hat Ihre Werkstatt dann wirklich den richtigen Werkzeugweg und die richtige Werkzeuggeometrie eingestellt – oder riskieren Sie immer noch eine empfindliche Schneide?
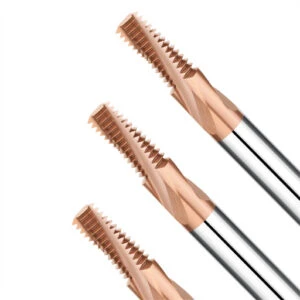
Die Bearbeitung gehärteter Bauteile meistern: Kernmaterial und Steifigkeit von Gewindefräsern für wärmebehandelten Stahl
Wenn die Werkstückhärte HRC60 übersteigt, verliert das Metall nahezu seine gesamte Fähigkeit zur plastischen Verformung. Der Schnittwiderstand und die thermischen Spitzenwerte steigen in der Schnittzone sprunghaft an. Viele Betriebe versuchen, gehärteten Werkzeugstahl mit Parametern zu bearbeiten, die für vorgehärtetes Material ausgelegt sind. Die Folge sind sofortige Werkzeugdurchbiegung, Rattern oder katastrophales Schneidenbruch. Die Auswahl eines geeigneten Gewindefräsers für wärmebehandelten Stahl erfordert ein ausgewogenes Verhältnis zwischen Hartmetallkorndichte und Querschnittsfestigkeit des Werkzeugkerns.
Bei Spindeln mit hohem Rundlauf oder großem Überhang verbiegen sich Standard-Spiralnuten. Unsere Fräser sind mit einem großen Kerndurchmesser ausgestattet, um maximale statische und dynamische Steifigkeit zu gewährleisten. Ungleiche Spiralwinkel verhindern harmonisches Rattern beim Eintritt in den Werkstück. Bei Werkstoffen mit HRC65 führen mikroskopische Werkzeugdurchbiegungen zu Kegelfehlern und Flankenbruch. Die Steifigkeit des Werkzeugkerns hat stets Vorrang vor breiten Spanabfuhrnuten.
Gewindefräswerkzeuge aus Vollhartmetall in HRC65-Formstählen: Ultrafeinkörnige Substrate
Die Bearbeitung von HRC65-Pulvermetallurgie- oder Kaltarbeitsstählen erzeugt hohe Scherspannungen an der Schneidkante. Standardmäßige Hartmetallsorten mit einer Korngröße von 0.6 µm entwickeln bereits nach wenigen Durchgängen Mikrorisse entlang der Korngrenzen. Unsere Versuche zeigen, dass Vollhartmetall-Gewindefräser mit Substraten im Submikrometerbereich von 0.2 bis 0.4 µm diese Belastung am besten bewältigen. In Kombination mit einem optimierten Kobaltbinder bieten sie die erforderliche Biegefestigkeit, um Ausbrüchen zu widerstehen.
Selbst submikronäres Hartmetall verträgt keine unsachgemäße Schneidkantenpräparation. Melden Anwender vorzeitiges Abplatzen der Schneidkante, zeigen Untersuchungen unter Vergrößerung meist Grate oder rasiermesserscharfe Kanten. Wir wenden ein kontrolliertes Mikrohonen oder eine leichte negative T-Fase an der Schneidkante an. Diese Mikropräparation erhöht die radiale Schnittkraft um 3 bis 5 %, verhindert aber Mikroausbrüche. Sie sorgt für stabile Gewindeprofile auch bei großen Produktionsserien.
Hochtemperatur-Trockenbearbeitung und Luftkühlung für eine lange Standzeit von Hartmetall-Gewindeschneidern
Das Überfluten des Schnitts mit wasserlöslichem Kühlmittel ist ein häufiger Fehler bei der Bearbeitung harter Stähle. Kalte Flüssigkeit, die auf eine 900 °C heiße Schnittzone trifft, verursacht einen starken Temperaturschock. Dieser Temperaturwechsel führt schnell zu netzartigen Mikrorissen entlang der Schneidkante. Um die Standzeit von Hartmetall-Gewindeschneidern zu maximieren, sollte man trocken mit Druckluft arbeiten. In Kombination mit einer hitzebeständigen AlTiN- oder Nanokompositbeschichtung, die für Temperaturen über 1100 °C ausgelegt ist, sorgt dies für eine optimale Wärmeabfuhr der Späne.
Die Geometrie der Spannuten steuert den Spanabtransport. Gehärteter Stahl erzeugt kurze, spröde Späne, die das Bohrloch sofort verlassen müssen. Wir polieren die Spannutenflächen auf Hochglanz, um die Reibung beim Gleiten der Späne am Werkzeug zu reduzieren. Druckluft befördert die pulverförmigen Späne ohne Verstopfungen aus. Verstopfen die Späne das Bohrloch, führt ein erneutes Schneiden zum Abtragen der Beschichtung und beschleunigt den abrasiven Flankenverschleiß.
Kontrolle der Radialdurchbiegung mit einer Hartmetall-Gewindefräsmaschine für S136-Stahl und D2/SKD11
Gehärtete Edelstahl-Formstähle wie S136 vereinen hohe Zugfestigkeit mit Abrasionshärte, während D2 und SKD11 große Chromkarbide enthalten. Beide erzeugen beim Gewindefräsen hohe Seitenkräfte. Der häufigste Fehler bei Hartmetall-Gewindefräsern für S136-Stahl ist eine übermäßige radiale Durchbiegung nach dem Fräsen in einem Arbeitsgang. Dadurch entsteht ein konisches Loch – oben breit und unten schmal –, wodurch der Gutlehre-Lehrdorn auf halber Höhe blockiert.
Wir empfehlen mehrere radiale Durchgänge mit gleichmäßiger Materialabtragung. Halten Sie den Werkzeugüberhang (L/D-Verhältnis) nach Möglichkeit unter 2.5×. Bei tiefen Bohrungen wechseln Sie von Vollprofilfräsern zu Einpunktfräsern, um den radialen Eingriffswinkel zu verringern. Drei oder vier leichtere Durchgänge verlängern zwar die Zykluszeit geringfügig, gewährleisten aber den korrekten Teilkreisdurchmesser und vermeiden Ausschuss.
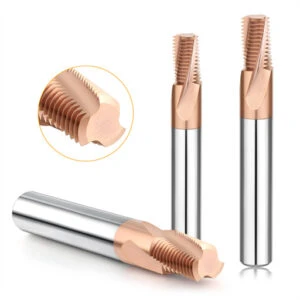
Praktische Werkzeugauswahl: Ein Werkstattvergleich von einzahnigen und vollverzahnten Gewindefräsern
Ein klassischer Streitpunkt in der Fertigungshalle: Programmierer drängen auf mehrschneidige Vollwerkzeugwerkzeuge, um die Zykluszeiten drastisch zu verkürzen, während Zerspanungsmechaniker, die gehärtete Blöcke bearbeiten, von starkem Rattern und Durchbiegungen berichten. In unserer technischen Beratung für Dutzende von Betrieben konnte sich keine der beiden Konstruktionen eindeutig durchsetzen. Die Entscheidung hängt letztendlich vom optimalen Verhältnis zwischen radialer Eingriffsfläche und Seitenschneiddruck ab. Bei extrem harten Materialien entscheidet die Werkzeuggeometrie darüber, ob die Gewinde die Toleranzen einhalten oder das Werkstück Ausschuss ist.
Prüfen Sie vor dem Einrichten stets die Lochtiefe und die Streckgrenze des Materials. Ein Vollprofilschneider schneidet das gesamte Gewinde in einem einzigen 360°-Drehschnitt. Ein Einpunktschneider arbeitet sich Steigung für Steigung durch das Loch. Bei HRC 65 führen selbst geringfügige Abweichungen im Schnittwinkel zu massiven Spitzen im Schnittwiderstand. Das Verständnis der Werkzeugkinematik ist der beste Schutz vor festsitzenden Lehren.
Gewindefräsmaschinen mit einem Zahn: Lösungen für hohe L/D-Verhältnisse, gehärtete tiefe Bohrungen und vielseitige Steigungen
Beim Fräsen von Sacklöchern mit einem L/D-Verhältnis von über 3:1 in gehärteten Wendeschneidplatten empfehlen wir stets einen Gewindefräser mit einem einzigen Zahn. Durch die geringe Schneidfläche werden die seitlichen Schnittkräfte auf einen Bruchteil der Belastung eines Vollprofilfräsers reduziert. Diese geringe Belastung verhindert selbsterregte Werkzeugschwingungen, auch bei Verwendung verlängerter Werkzeughalter. Das Ergebnis ist ein sauberes, makelloses Gewindeprofil bis zum Lochgrund.
Neben der Vermeidung von Rattern bieten Einpunktwerkzeuge unübertroffene Flexibilität in der Fertigung. Da das Werkzeugprofil nicht an eine feste Steigung gekoppelt ist, deckt ein einziger Fräser metrische Grob-, Fein- oder Sondersteigungen ab, sofern der Flankenwinkel übereinstimmt. In Formenbaubetrieben mit hoher Variantenvielfalt und geringen Stückzahlen stellen diese Fräser die ultimative Absicherung dar. Zwar benötigen sie mehr Zeit zum Aufschneiden, eliminieren aber Ausschuss bei tiefen Kavitäten nahezu vollständig.
Gewindefräsmaschinen mit Vollverzahnung: Serienfertigung, hohe Durchsatztoleranzen und Spindeldrehmomentgrenzen
Bei der Serienfertigung mit Gewindetiefen unter 2×D ist der Vollzahn-Gewindefräser nach wie vor führend in puncto Zykluszeit. Seine axial gestapelten Zähne bearbeiten die gesamte Gewindetiefe in einem einzigen 360°-Drehvorgang mit kurzen Ein- und Auslaufkurven. Bei Bauteilen für die Automobilindustrie oder in Produktionsläufen mit Hunderten von Gewindebohrungen senkt dieser schnelle Werkzeugweg die Bearbeitungskosten pro Bohrung erheblich.
Vollflächige Werkzeuge erfordern jedoch eine hohe Spindelleistung. Mehrere Zähne, die gleichzeitig in gehärteten Stahl eingreifen, erzeugen hohe tangentiale Drehmomente. Bei Maschinen mit einer zu leichten Spindel oder unzureichendem Drehmoment im unteren Drehzahlbereich führt der Eintrittsstoß zu sofortigem Spindelverzug und Teilkreisverformung. Bei gehärteten Werkstücken reduzieren wir die Umfangsgeschwindigkeit um 10 %, um das Spindeldrehmoment zu erhalten und so unrunde Teilkreisdurchmesser zu vermeiden.
Schnittwiderstand und Rundlaufkompensation: Auswahl von Hartmetall-Gewindefräsern nach Maschinensteifigkeit
Die Hardware Ihrer Maschine bestimmt die Grenzen Ihrer Werkzeuge. Bei der Auswahl von Hartmetall-Gewindefräsern für Kundenaufträge prüfen wir zunächst Spindelkonus und dynamische Wuchtung. Leichte Kegel wie BT30 stoßen bei den Radialkräften von Mehrzahnfräsern an ihre Grenzen und verursachen übermäßigen Rundlauffehler an der Werkzeugspitze. Doppelkontaktspindeln wie BBT40 oder HSK-A63 bieten die notwendige starre Spannvorrichtung, um Mehrzahnfräser vibrationsfrei zu halten.
Radiale Werkzeugdurchbiegungen lassen sich auch im CNC-Programm korrigieren. Falls Ihre Einrichtung ein leichtes Abrutschen des Werkzeugs zeigt, programmieren Sie eine Mehrpass-Routine mit progressiven radialen Zustellungen. Entfernen Sie zunächst das Rohmaterial, lassen Sie 0.02 mm für einen Schlichtgang stehen und fügen Sie einen Mikro-Konusversatz entlang der Z-Achse hinzu. Die Kombination dieser Programmiertricks mit der Steifigkeit Ihrer Maschine gewährleistet einen zuverlässigen Gewindelehrensitz.
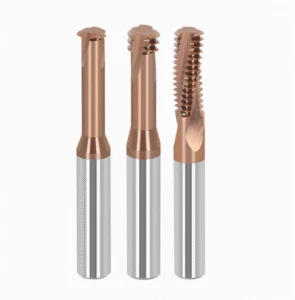
Hochpräzisionssteuerung für UNC/UNF-Gewindefräsen
Beim Export von Präzisionsteilen an nordamerikanische Kunden aus der Luft- und Raumfahrt, der Energiebranche oder der Medizintechnik dominieren Unified National-Gewinde (UN). Häufig beobachten wir, dass Betriebe Passungen der Klasse 2B oder 3B wie Standard-Metrikgewinde mit 60°-Winkel behandeln. Das Ergebnis ist vorhersehbar: Die Ausschusslehre stoppt, die Gutlehre klemmt jedoch auf halber Höhe. Das Schneiden von UN-Innengewinden in HRC65-Stahl lässt keinerlei Spielraum für Werkzeugdurchbiegung oder Profilfehler.
Zollgewinde (grob und fein) unterscheiden sich erheblich in Steigung und Zähnezahl pro Zoll (TPI). Dies erfordert eine hohe Interpolationsauflösung Ihrer CNC-Steuerung bei der Drei-Achs-Bearbeitung. In unseren Feldversuchen hängt die Einhaltung der 3B-Toleranzen mit einem UNC/UNF-Hartmetall-Gewindefräser von der räumlichen Werkzeugwegplanung ab. Das optimale Verhältnis von Wurzelfreiraum und Flankenschnittdruck entscheidet darüber, ob die Teile die KMG-Prüfung beim ersten Test bestehen.
Bearbeitung von Zollgewinden: Flankendurchmesser und Toleranzen an Gewindespitze und -grund mit UNC/UNF-Hartmetall-Gewindefräsern
Feingewinde (UNF) weisen flachere Profile auf, wodurch die Scherspannung auf eine kleinere Eingriffsfläche konzentriert wird. Grobgewinde (UNC) erfordern tiefere Einpunkt-Schnitte, was zu einem stärkeren Werkzeugrückstoß führt. Um die strengen Toleranzen der Klasse 3B einzuhalten, darf niemals ein metrischer 60°-Fräser verwendet werden. Ein spezieller UNC/UNF-Gewindefräser aus Hartmetall verfügt über präzisionsgeschliffene, ebene Gewindespitzen und abgerundete Gewindegrundflächen, wodurch ein Verklemmen des Prüflehren durch fehlerhafte Gewindegrundflächen verhindert wird.
Die Rückfederung der Flanke ist ein weiterer entscheidender Faktor bei gehärteten Werkstoffen. Anstatt den exakten Nennteildurchmesser zu programmieren, kompensieren wir den Werkzeugradius um 0.01 mm nach oben. Der Schnittwiderstand drückt das Werkzeug genau so weit zurück, dass das Gewinde exakt im optimalen Schnittpunkt sitzt. Dadurch wird ein Festklemmen der Gutlehren verhindert und der Teildurchmesser bleibt sicher außerhalb der Toleranzgrenzen der Ausschusslehren.
Gewindeschneiden in Sacklöchern: Spielraumgestaltung und Vermeidung von Ausbrüchen
Zeichnungen für Verteilerblöcke und Formplatten fordern oft die volle Gewindetiefe bis zur Bohrspitze. Häufig wird der Fräser senkrecht nach unten getrieben, wodurch die untere Schneide auf die Späne oder den Bohrkegel trifft. Für enge Sacklöcher müssen die Werkzeuge eine Hinterschneidung an der Unterseite und eine minimale Stirnfase aufweisen. Diese enge Anordnung hält den gewindelosen Spalt am Boden unter 0.5 Steigungen.
Der Werkzeugweg darf nicht direkt in den Bohrlochgrund eindringen. Halten Sie stets einen Abstand von 0.3 mm bis 0.5 mm zwischen Werkzeugspitze und vorgebohrtem Grund ein. Achten Sie darauf, dass die Werkzeugvorderseite niemals über Späne oder den Bohrkegel schleift. Falls die Zeichnung vollflächige Gewinde erfordert, bohren Sie vor dem Gewindefräsen mit einem Hartmetallbohrer mit flachem Boden, um den Gewindesitz freizubohren.
Geschichtete spiralförmige Interpolation: Sanftes Einrücken und spurenfreier Rückzug
Gehärteter Stahl splittert sofort, wenn ein Werkzeug direkt in die Seitenwand eindringt. Programmieren Sie daher stets einen gleichmäßigen tangentialen 90°- oder 180°-Bogen über eine spiralförmige Interpolation. Dadurch erhöht sich die Spandicke stufenweise von null bis zur Zielspanbelastung. Bei Stählen mit einer Härte über HRC 60 sollte der Radialschnitt in drei oder vier Durchgänge unterteilt werden: Schruppen, Vorschlichten und ein abschließender Federschnitt, um die Schnittkräfte gleichmäßig zu verteilen.
Das Zurückziehen des Werkzeugs erfordert die gleiche Sorgfalt. Unerfahrene Programmierer ziehen das Werkzeug oft direkt nach dem Schnitt entlang der X/Y-Achse in die Mittelstellung zurück. Jede noch so große Werkzeugabweichung zieht den Fräser über die bearbeitete Flanke und beschädigt den Teilkreisdurchmesser. Fahren Sie daher immer mit einem tangentialen Austrittsbogen von der Wand ab, kehren Sie zur Mittelstellung zurück und fahren Sie dann im Eilgang entlang der Z-Achse aus.
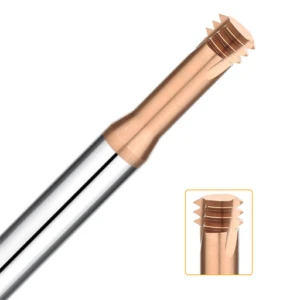
Schnittparameterbibliotheken und Fertigungsoptimierung: Praktische Anwendung von Drehzahlen, Vorschüben und Werkzeugwegen für Hartmetall-Gewindefräser
Viele Bediener verwenden instinktiv die im Katalog angegebenen Drehzahlen für gehärtete Werkstoffe und beobachten dann, wie die Werkzeugspitzen glühen oder die Spindeln kreischen. Bei der Optimierung von Hartmetall-Gewindefräsmaschinen ist der häufigste Fehler die Vernachlässigung der Umrechnung des Innenvorschubs. CNC-Steuerungen berechnen den Vorschub am Werkzeugmittelpunkt, nicht an der Werkzeugschneide. Wird die Werkzeugwegkompensation bei kleinen Bohrungen vernachlässigt, steigt die tatsächliche Schnittkraft um das Dreifache über die programmierten Werte.
Gehärtetes Material erfordert eine dynamische, schrittweise Parameteranpassung. Spindelbalance, Führungsbahnsteifigkeit und Werkstückspannung beeinflussen die Werkzeugstandzeit maßgeblich. Wir empfehlen moderate Schnittgeschwindigkeiten in Kombination mit gezielter Spanabfuhr. Vermeiden Sie unbedingt, dass eine Hartmetallschneide an einer HRC65-Oberfläche reibt oder diese poliert. Reibung ohne Schnitt führt innerhalb weniger Minuten zu schneller Schneidkantenermüdung und Mikroausbrüchen.
Radiale Mehrfachdurchgangsstrategie: Vorschub pro Zahn (fz) und Mehrfachdurchgangseinstellungen für hochharte Werkstoffe
Das Erzeugen der vollen Gewindetiefe in einem einzigen Durchgang über HRC60 hinaus führt unweigerlich zum Werkzeugversagen. Bei gehärteten Werkzeugstählen wenden wir daher ein mehrstufiges Verfahren mit 3 bis 4 radialen Zustellungen an. Im ersten Durchgang werden 50 % des Materials abgetragen, im zweiten 30 %, im dritten 15 % und im letzten, federnden Durchgang 5 % (ca. 0.015 bis 0.02 mm). Dieses gestaffelte Belastungsmuster reduziert die Werkzeugdurchbiegung auf ein Minimum.
Der Vorschub pro Zahn ( fz ) ist entscheidend für den Erfolg bei der Bearbeitung von hochharten Werkstücken. Wir weisen Zerspanungsmechaniker stets darauf hin, den Vorschub pro Zahn (fz ) niemals zu niedrig einzustellen. Sinkt der Vorschub bei gehärteten Schichten unter 0.005 mm pro Zahn, reibt die Schneide, anstatt zu schneiden. Die Reibung steigt sprunghaft an und verbrennt die Beschichtung. Ein gleichmäßiger, scharfkantiger Spanaufbau gewährleistet eine saubere Scherung und führt die Wärme im Span ab.
| Bearbeitungsdurchgang | Radialer Schaft entfernt (ae) | Schnittgeschwindigkeit Vc (m/min) | Vorschub pro Zahn fz (mm/z) | Prozessziel |
| Durchgang 1: Raues Spiel | 50 % volle Gewindetiefe | 35 – 45 | 0.015 – 0.025 |
Gleichmäßiger Bogeneinlauf, entfernt dicken Kernmaterial
|
| Durchgang 2: Halbfertigstellung | 30 % volle Gewindetiefe | 40 – 50 | 0.015 – 0.020 |
Gleicht das Wandmaterial aus, stabilisiert die Schnittlast
|
| Phase 3: Profilerstellung | 15 % volle Gewindetiefe | 40 – 50 | 0.010 – 0.015 |
Legt den wahren Teilkreisdurchmesser fest, eliminiert die Wandverjüngung
|
| Pass 4: Frühlingspass | 5 % (ca. 0.02 mm) | 45 – 55 | 0.005 – 0.008 |
Entfernt mikroskopisch kleine Grate und gewährleistet die Passgenauigkeit der Messuhr.
|
Praktische Bewertung von Werkzeugspannsystemen: Der Einfluss von Schrumpf- und Hydraulikfuttern auf die Gewindeoberflächenrauheit
Verwenden Sie für kleine Gewindefräser in gehärtetem Stahl Standard-ER-Spannzangenfutter, tauschen Sie diese umgehend aus. Standard-Spannzangenfutter weisen regelmäßig einen dynamischen Rundlauf von über 0,01 mm bei hohen Drehzahlen auf. Bei HRC65-Rohmaterial führt dieser Rundlauf dazu, dass ein einzelner Zahn die gesamte Schnittlast allein tragen muss. Wir erleben regelmäßig, dass Werkzeuge innerhalb von Sekunden brechen, nur weil ein Zahn durch den Rundlauf überlastet wurde.
Schrumpffutter und hochpräzise hydraulische Spannfutter sind unerlässlich. Schrumpffutter bieten extreme Steifigkeit und schlanke Profile für Arbeiten in engen Hohlräumen. Hydraulische Spannfutter dämpfen hochfrequente Schwingungen und erzeugen so spiegelglatte Gewindeflanken. Stellen Sie Ihre Werkzeuganordnung präzise ein und achten Sie auf einen Rundlauffehler an der Spitze von unter 0.003 mm. Dieser eine Schritt verhindert Rattermarken und unebene Gewindespitzen.
Gewindelehre versagt bei der Prüfung? Fehlerbehebung bei Profilverformungen und Kegelfehlern
Wenn die Ausschusslehre stoppt, die Gutlehre aber nach zwei Umdrehungen klemmt, ändern Sie nicht die programmierte Gewindesteigung. Die Gewindesteigung ist selten falsch; die Durchbiegung des Werkzeugschafts verursacht eine Kegelform am Bohrungsgrund. Die Lösung ist einfach: Programmieren Sie eine Gegenkegelkompensation in Ihr Unterprogramm oder führen Sie einen Nulltiefen-Federdurchgang entlang desselben Pfades durch, um das durchgebogene Material abzutragen.
Wenn die Gutlehre eindringt, die Ausschusslehre aber über drei Viertel hinausdreht, wurde der Schneidvorgang ausgeführt, wodurch die Kante beschädigt oder abgerissen wurde. Stumpfe Kanten erzeugen hohen Druck, der das Material zu Graten verformt und den Teilkreisdurchmesser verzerrt. Falls die Ausschussprüfung fehlschlägt, prüfen Sie, ob die Druckluft die Späne aus der Bohrung entfernt hat, und überprüfen Sie anschließend das Achsenspiel der Maschine während der Kreisinterpolation.
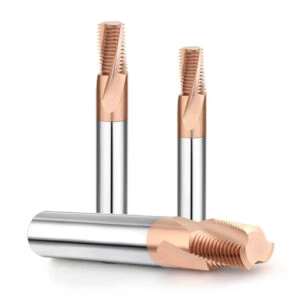
B2B-Beschaffung und technische Bewertung: Eine Checkliste zur Einholung genauer Angebote für Hartmetall-Gewindefräser
Im technischen Kundendienst ist die größte Herausforderung eine vage Anfrage wie: „Angebot für M6-Gewindefräser für gehärteten Stahl“. Ohne Angaben zur Materialhärte, zum Verhältnis von Bohrungstiefe zu Durchmesser und zu den Spezifikationen der Maschinenspindel führt jede schnelle Angebotserstellung lediglich zu Werkzeugbruch. Um ein präzises Angebot für Hartmetall-Gewindefräser zu erhalten , ist eine frühzeitige technische Abstimmung zwischen Ihren Fertigungsingenieuren und unserem Werkzeugteam unerlässlich.
Eine strukturierte technische Überprüfung vermeidet unnötige Kosten durch Versuch und Irrtum vor der Metallbearbeitung. Wenn Sie Bearbeitungen an gehärteten Formstählen, Superlegierungen für die Luft- und Raumfahrt oder gehärtetem Edelstahl durchführen, überprüfen Sie Ihre Einrichtung systematisch. Prüfen Sie die Wärmebehandlungszertifizierung des Werkstücks, die Spindelrundlaufgrenzen und die erforderlichen individuellen Halsöffnungen. Eine gründliche Parameterprüfung im Vorfeld gewährleistet einen reibungslosen Betrieb Ihres Spezialfräsers bereits beim ersten Testschnitt.
Auswahlfehler vermeiden: Wichtige Toleranzen und Härteparameter, die vor der Anforderung eines Angebots für Hartmetall-Gewindefräser überprüft werden sollten
Werkzeugfehler beginnen meist mit allgemeinen Härteangaben. Ein Werkstück mit HRC 58 verhält sich hinsichtlich seitlichem Rückstoß und Hartmetallabrieb völlig anders als eines mit HRC 65. Ebenso unterscheidet sich ein Standard-Spielraum von 6H erheblich von einer Passung der Klasse 3B für die Luft- und Raumfahrt. Bevor Sie ein Angebot für einen Hartmetall-Gewindefräser anfordern, überprüfen Sie die genauen Angaben in Ihrer Zeichnung: Handelt es sich um einen Standardspielraum oder um eine enge Passung unter zyklischer Ermüdung?
Beim Schneiden von S136-, D2- oder Kaltarbeitsstählen mit einer Härte über HRC60 geben Sie bitte die erforderliche Gewindetiefe und die maximale Bohrungstiefe für das Pilotloch an. Dies ermöglicht es uns, einen Kern mit dickem Steg für die Trägersteifigkeit zu konstruieren oder die Flankenverzahnung anzupassen, um die Materialrückfederung zu kompensieren. Die Angabe exakter Härtebereiche, Tiefen-Durchmesser-Verhältnisse und Prüfnormen für die Messlehre vermeidet Ausschuss in der Produktion bereits vor Beginn der Serienfertigung.
Anpassung von Hartmetall-Gewindefräsern für westliche Märkte: Wichtige Überlegungen für nicht standardmäßige Steigungen und vergrößerte Halsweite.
Bei Stanzwerkzeugen und Verteilerblöcken für die Automobilindustrie stoßen Zerspanungsmechaniker häufig auf Stufen, schräge Eingänge oder enge Entlastungsnuten. Standardwerkzeughälse aus Katalogen schleifen oft an den Hohlraumschultern. Reichen Standardwerkzeuge nicht aus, erfordert die Entwicklung kundenspezifischer Hartmetall-Gewindefräser ein ausgewogenes Verhältnis zwischen Halslänge und dynamischer Werkzeugsteifigkeit. Schon eine Verlängerung der Halslänge um 5 mm erhöht die Biegemomente an der Spitze exponentiell, wodurch die Übergangswinkel entscheidend werden.
Bei tiefen Bohrungen mit einem Längen-Durchmesser-Verhältnis (L/D) über 3:1 oder komplexen Mehrganggewinden senden Sie uns bitte Ihre 3D-CAD-Schnittzeichnungen oder Detailzeichnungen der Bohrungen. Wir können den Werkzeugfreiraum berechnen, konkave Endaussparungen für Sackgewinde hinzufügen oder die Spiralwinkel der Nuten anpassen, um Rattern bei tiefen Bohrungen zu minimieren. Echte technische Unterstützung bedeutet mehr als nur die Ermittlung von Teilenummern – es bedeutet, dass zwei Bearbeitungsspezialisten eine präzise Werkzeugeinstellung exakt auf Ihre Maschinenspindel und Ihr gehärtetes Werkstück abstimmen.





