



Ein Produktionsleiter einer deutschen Druckgießerei schickte uns ein Foto: Ein Formkern mit 62 HRC im Wert von über 40,000 € war völlig zerstört. Ein M10-Gewindebohrer war in einem Sackloch bündig abgebrochen, und das Ausbrennen mittels Funkenerosion beeinträchtigte die Präzision der Lochwand. In über 16 Jahren Erfahrung in der Unterstützung von Maschinenbaubetrieben in Nordamerika und Europa sehen wir diesen kostspieligen Ausfall fast monatlich.
Sobald die Stahlhärte 58 HRC übersteigt, steigt das Gewindeschneiddrehmoment exponentiell an. Da der Späneabtransport nahezu unmöglich ist, ist ein Gewindebohrerbruch nur noch eine Frage der Zeit. Deshalb empfehlen wir unseren Kunden nach umfangreichen Praxistests, für gehärteten Stahl auf einen Vollgewindefräser mit HRC65-Gewindeschneidplatte umzusteigen.
Im Gegensatz zum Gewindeschneiden nutzt ein Hartmetall-Gewindefräser die spiralförmige Interpolation für leichte, intermittierende Schnitte. Druckluft oder Kühlmittel spülen feine Späne sofort ab und verhindern so Spänestau. Dank der mehrreihigen Vollverzahnung wird das gesamte Gewinde in nur 1.5 Durchgängen fertiggestellt – und enge Gut/Ausschuss-Teilkreisdurchmesser in H13, D2 oder S7 werden ohne den schnellen Flankenverschleiß von Einpunktwerkzeugen erreicht.
Dennoch ist der richtige Fräser nur die halbe Miete. In unseren Kundentests schaffte ein Betrieb über 350 Bohrungen pro Werkzeug, während bei einem anderen die Spitze bereits nach weniger als 40 Bohrungen aufgrund von Toleranzen bei der Pilotbohrung, Spindelrundlauf oder radialen Zustellungsfehlern ausbrach. Wenn Sie mit hohen Ausschussquoten bei gehärtetem Stahl zu kämpfen haben, ist Ihnen dann schon einmal ein unerwarteter Werkzeugausbruch passiert – selbst bei exakter Einhaltung der Katalogvorgaben für Schnittgeschwindigkeit und Vorschub?
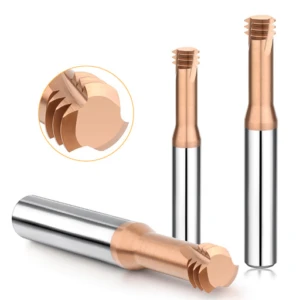
Warum wir Gewindebohrer durch maßgefertigte HRC65-Vollzahn-Gewindefräser für gehärtete Formstähle ersetzt haben
In europäischen und nordamerikanischen Formenbaubetrieben beobachten wir immer wieder ein Problem: Teile, die auf 55–65 HRC wärmebehandelt wurden, benötigen dennoch Präzisionsgewinde. Das Gewindeschneiden bei dieser Härte ist ein reines Glücksspiel. Bricht ein Hartmetallgewindebohrer am Grund eines Sacklochs ab, kostet die Funkenerosion stundenlange Arbeitszeit und beschädigt oft benachbarte Kühlkanäle – was zum Verlust des gesamten Formeinsatzes führt.
Nach umfangreichen Tests an unseren eigenen Maschinen und in den Produktionslinien unserer Kunden haben wir Gewindebohrer mit einer Härte über 58 HRC vollständig aus dem Sortiment genommen. Stattdessen verwenden wir nun maßgefertigte Gewindefräser mit Vollverzahnung für HRC 65. Obwohl ein Gewindefräser in der Anschaffung teurer ist als ein Gewindebohrer, senkt allein der Wegfall eines Ausschusses in der Form die Kosten pro Bohrung erheblich.
Die wahren Kosten von Gewindebohrerbrüchen über 60 HRC: Schneidtests aus unserer Werkstatt
Um einem skeptischen Schweizer Präzisionsbetrieb die Zykluszeiten zu beweisen, führten wir M8×1.25-Sacklochtests in gehärtetem H13 (60 HRC) und D2 (62 HRC) durch. Beschichtete Hartmetallgewindebohrer erhöhten die Spindelbelastung ab dem vierten Gewindegang sprunghaft, wodurch spröde Späne in die Nuten gedrückt wurden, bis der Gewindebohrer 12 mm tief brach. Mit unserem Gewindefräser für gehärteten Werkzeugstahl bot der kleinere Fräserdurchmesser ausreichend Platz für die Kühlmittelzufuhr, um die feinen Späne abzuführen und die Spindelbelastung unter 18 % zu halten.
Verlangsamt das Gewindefräsen Ihre Bearbeitungszeit? Fräser mit einfachem Profil benötigen mehrere Durchgänge, was die Bearbeitungszeit verlängert. Unser Vollprofilfräser hingegen fertigt das Gewinde in nur 1.5 Umdrehungen – das dauert etwa 9 Sekunden pro Loch und ist damit nur zwei Sekunden langsamer als das Gewindeschneiden. Selbst wenn das Werkzeug einmal verschleißt oder bricht, lässt sich der Schaft einfach mit einer Pinzette herausziehen, und das Werkstück kann gerettet werden.
Spezifikationen für Gewindefräser aus Hartmetall: Wie wir Mikroausbrüche vermeiden
Anfangs bereitete uns die Mikroausbrüche an der Werkzeugspitze bei gehärtetem Stahl die größten Probleme. Standardmäßige 0.4-µm-Hartmetallrohlinge zeigten bereits nach weniger als 25 Bohrungen in 64 HRC M2-Werkzeugstahl ein unregelmäßiges Ausbrechen der Schneidkante. In Zusammenarbeit mit unserem Pulvermetallurgie-Lieferanten wechselten wir zu einem 0.2 µm dicken Submikron-Substrat mit 10 % Kobaltanteil. Dadurch erhielt die Schneide die notwendige Querfestigkeit, um auch bei unterbrochenen Schnitten standzuhalten.
Ein zähes Substrat allein kann der Hitze der Schnittzone von 900 °C in 65 HRC-Stahl nicht standhalten. Nach dem Schleifen jedes Hartmetall-Gewindefräsers wenden wir eine spezielle Mikrobürsten-Schneidenpräparation an, um einen gleichmäßigen Schneidkantenradius von 0.008–0.012 mm zu erzielen. In Kombination mit einer hochsiliziumhaltigen AlTiSiN-Nanokompositbeschichtung ermöglicht diese Geometrie die Herstellung von über 300 Gewindebohrungen pro Fräser in 62–65 HRC-Stahl.
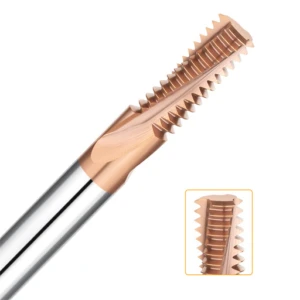
Gewindefräsmaschine mit Vollverzahnung vs. Gewindefräsmaschine mit einfachem Profil: Praktische Auswahl basierend auf Zykluszeit und Profilgenauigkeit
Bei der technischen Unterstützung von Betrieben in Nordamerika und Europa ist die Wahl zwischen Gewindefräsern mit Vollverzahnung und solchen mit einfachem Profil ein häufig diskutiertes Thema. Viele Zerspanungsmechaniker verwenden für jede Steigung Fräser mit einfachem Profil oder setzen Vollverzahnungswerkzeuge auf Maschinen mit geringer Steifigkeit ein. Die Folge sind entweder übermäßig lange Bearbeitungszeiten oder zu hohe radiale Schnittkräfte, die den Flankendurchmesser außerhalb der Toleranz verjüngen.
Keine der beiden Geometrien ersetzt die andere – die richtige Wahl hängt von den Gegebenheiten in der Fertigung ab. Bei der Prozessplanung sollten Sie lediglich Losgröße, effektive Gewindetiefe und Spindelkegelsteifigkeit berücksichtigen, um die passende Geometrie zu finden.
Wann ist ein Gewindefräser mit Vollverzahnung unerlässlich?
Bei der Optimierung der Zykluszeiten für einen nordamerikanischen Hersteller von Hydraulikverteilern und Getrieben stellten wir fest, dass dieser M12×1.5-Gewinde in HRC60-Legierungsstahl mit einem Gewindefräser mit einprofiligem Gewinde fertigte. Mit 45 Sekunden pro Bohrung führte dies zu einem Engpass in der gesamten Fertigungszelle. Nach Prüfung des monatlichen Produktionsvolumens von 15,000 Stück und der Spindelsteifigkeit der HSK-A63-Maschine stellten wir auf einen Gewindefräser mit Vollverzahnung um. Dieser fräst das gesamte Profil in 1.5 spiralförmigen Durchgängen und reduziert die Zykluszeit auf unter 8 Sekunden.
Neben der hohen Bearbeitungsgeschwindigkeit bieten mehrreihige Fräser eine unübertroffene Profilkonstanz bei der Serienfertigung. Da eine 5-Achs-Werkzeugschleifmaschine die gesamte Steigung und den Wurzelradius in einer Aufspannung formt, sind Werkzeugkorrekturen nach dem Anbohren des Pilotlochs kaum noch nötig. Betriebe erzielen regelmäßig eine Ausbeute von über 99.5 % beim ersten Durchgang mit Gut/Ausschuss-Gewindelehren.
Warum Werkzeuge mit einheitlichem Profil bei tiefen Bohrungen, groben Steigungen und wenig steifen Aufspannungen die Nase vorn haben
Dennoch raten wir von Vollprofilfräsern ab, wenn die physikalischen Gegebenheiten dagegen sprechen. Letzten Monat benötigte ein deutscher Formenbauer M16×2.0-Gewinde mit einer Tiefe von 3.5×D in einem 62 HRC-Formeinsatz. Nach Prüfung der Zeichnung rieten wir von einem Vollprofilfräser ab und empfahlen stattdessen einen Hartmetall-Gewindefräser mit Einzelprofil und mehrstufiger radialer Zustellung.
Vollzahnfräser greifen die gesamte Zahnreihe gleichzeitig ein und erzeugen dadurch hohe radiale Schnittkräfte. Sobald der Überhang das Dreifache des Durchmessers (3×D) überschreitet – oder bei Verwendung einer leichteren BT30-Spindel – führt diese radiale Belastung zu Werkzeugdurchbiegung und Rattern, was ein konisches Gewinde zur Folge hat. Ein Profilfräser greift jeweils nur eine Zahnreihe ein. Dies erfordert zwar einige Sekunden mehr Bearbeitungszeit, ermöglicht aber eine präzise Toleranzkontrolle und die Flexibilität, mehrere Durchmesser mit gleicher Steigung zu bearbeiten.
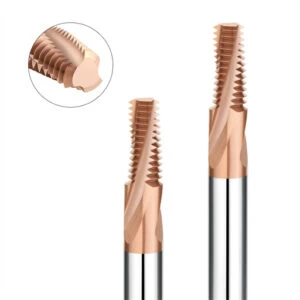
Fallstudien zu hochharten Werkstoffen: Fehlersuche bei H13-Werkzeugstahl und NPT-Kegelgewinden
In unseren Kundenausfallanalysen zeigte sich, dass über 70 % der Ausschussteile gehärteter Gewinde auf zwei Konfigurationen zurückzuführen sind: zähe, abgeschreckte Warmarbeitsstähle und 1:16-Kegelgewinde für Dichtungsrohre. Programmierer verwenden häufig Standardvorschübe für Baustahl oder ignorieren die Änderung des radialen Eingriffs entlang eines Kegels, wodurch bereits das erste Teil Ausschuss ist.
Um Ihnen bei der Fertigung Ihrer ersten Musterstücke zu helfen, haben wir zwei bewährte Fertigungsrichtlinien aus europäischen Druckgießereien und nordamerikanischen Fluidkraftwerken zusammengetragen. Nutzen Sie diese Parameter für Anwendungen mit gehärteten H13- und NPT-Vollprofil-Gewindefräsmaschinen als Ausgangspunkt und passen Sie sie anschließend an die Gegebenheiten Ihrer Maschine an.
Gewindefräswerkzeug für gehärteten Stahl H13 (58–62 HRC): Vermeidung von Aufbauschneiden und thermischen Rissen
H13-Stahl, gehärtet und angelassen auf 58–62 HRC, behält seine hohe Warmhärte und extreme Metallhaftung, wodurch Späne schnell in die Nuten eingeschweißt werden oder thermische Ermüdungsrisse entstehen. Bei der Optimierung eines Gewindefräsers für gehärteten H13-Stahl in einer italienischen Druckgießerei fixierten wir die Schnittgeschwindigkeit (Vc) auf 35–48 m/min und den Vorschub pro Zahn (fz) auf 0.02–0.035 mm/z. Vorsichtshalber sollte der Vorschub nie zu gering sein, da die Reibung an kaltverfestigtem Stahl die Beschichtung schnell abträgt.
Die Wahl des Kühlmittels ist entscheidend für den Erfolg. Verwenden Sie niemals Emulsionskühlmittel für gehärtetes H13, da die schnelle Erhitzung und Abschreckung zu Mikrorissen an den Hartmetallschneiden führt. Verwenden Sie stattdessen 20+ bar Direktöl oder Kaltluft mit Minimalmengenschmierung (MQL), um glühende Späne aus Sacklöchern zu entfernen und gleichzeitig die Schnitttemperaturen stabil zu halten.
Beseitigung von Übergangsmarken und Kegelfehlern mit einer NPT-Vollprofil-Gewindefräsmaschine
Konische Rohrgewinde greifen entlang eines Kegels zunehmend tiefer ein und erzeugen so einen hohen Radialdruck, der sichtbare Spuren und Leckstellen hinterlässt. Bei der Behebung von Leckagen an 1/2-14 NPT-Gewinden in HRC60-Stahl in einem nordamerikanischen Ventilblock-Hersteller stellten wir fest, dass das Fräsen in einem Durchgang den Fräser am Gewindegrund ablenkte und dadurch den L1-Teilungsdurchmesser zu klein machte. Durch den Wechsel zu einem dreistufigen radialen Fräsverfahren (60 % Schruppen, 30 % Vorschlichten, 10 % Fertigen) mit unserer NPT-Vollprofil-Gewindefräsmaschine konnte die Ablenkung im letzten Durchgang nahezu auf null reduziert werden.
Die Werkzeugwegeingabe ist auch bei der NPT-Spiralinterpolation von entscheidender Bedeutung. Viele Programmierer tauchen direkt von der Bohrungsmitte in die konische Wand ein, wodurch ein Aufprallpunkt entsteht, der Hartmetallkanten in gehärtetem Stahl beschädigt. Programmieren Sie daher immer einen tangentialen Ein- und Auslaufbogen mit einem Eintrittsradius von mindestens dem 1,2- Fachen des Fräserradius und aktivieren Sie die Fräserkompensation G41/G42 für einen nahtlosen Übergang.
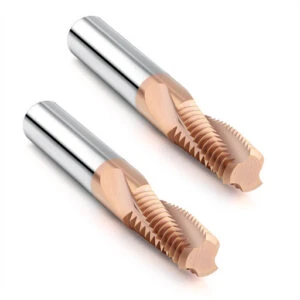
Checkliste für die Einrichtung vor Ort zur Verlängerung der Lebensdauer von HRC65-Gewindefräsern um 40 %
Bei der Vor-Ort-Diagnostik in Betrieben in Nordamerika und Europa beobachten wir häufig deutliche Unterschiede. Dieselbe Charge von HRC65-Gewindefräsern kann in einem Formenbaubetrieb über 400 Sacklöcher produzieren, während sie in einem anderen bereits nach weniger als 50 Löchern ausbricht. Die Bediener geben üblicherweise der Werkzeughärte die Schuld, doch unsere Messuhren und Mikroskope belegen, dass über 90 % der Ausfälle auf Rundlauffehler der Spannvorrichtung, falsche Werkzeugwegrichtung oder verschlissene Zentrierbohrer zurückzuführen sind.
Gehärteter Stahl lässt praktisch keinen Spielraum für Fehler – jede Ungenauigkeit der Spannvorrichtung oder Materialabweichung wird direkt an der Werkzeugspitze verstärkt. Befolgen Sie unsere praxiserprobte Checkliste unten, um diese Variablen zu minimieren und die Standzeit Ihres Werkzeugs um über 40 % zu verlängern.
Vier versteckte Faktoren, die die Standzeit von Gewindefräsern verkürzen: Rundlauffehler, Gleichlauffräsen und Pilotbohrungen
Um die Standzeit von Gewindefräsern zu verlängern , messen Sie zunächst den Rundlauf (TIR) an der Werkzeugspitze. Verwenden Sie anstelle von Standard-ER-Spannzangen Schrumpf- oder Hydraulikhalter, um den Rundlauf unter 0.005 mm zu halten. Werte über 0.01 mm führen dazu, dass ein oder zwei Zähne die gesamte Stoßbelastung aufnehmen und frühzeitig Spanbildung verursachen. Programmieren Sie Rechtsgewinde stets im Gleichlauffräsverfahren, damit die Schneide bei maximaler Spandicke eintritt und nicht an kaltverfestigtem Stahl reibt.
Vergessen Sie niemals den Hartmetallbohrer, der Ihre Pilotbohrung schneidet. Viele Betriebe bohren so lange, bis er fast plan ist, wodurch sich der Bohrungsdurchmesser um 0.05 mm verringert. Dieser minimale Verlust verdoppelt sofort die Radialbelastung an den Zahnwurzeln Ihrer Gewindefräse und kann die Spitze abbrechen – prüfen Sie daher die Pilotbohrungen alle 50 Teile mit einer Stiftlehre.
Verschleißgrenzen und Nachschleifen: Wann ein Werkzeug ausgetauscht werden sollte, bevor es ausbricht
Warten Sie niemals, bis sich eine Ausschusslehre verklemmt oder ein Werkzeug bricht, bevor Sie die Spindel stoppen. Bis dahin haben innere Ermüdungsrisse das Hartmetallsubstrat bereits unbrauchbar gemacht, sodass ein Nachschleifen nicht mehr möglich ist. Weisen Sie Ihre Bediener an, die Spanfarbe zu beobachten und auf das Schnittgeräusch zu achten: Normale Späne mit 60 HRC sehen silbergrau oder hellgelb aus, während tiefblauviolette Späne in Verbindung mit einem scharfen Quietschen bedeuten, dass die Beschichtung beschädigt ist und Sie sofort stoppen müssen.
Falls Sie ein tragbares Digitalmikroskop besitzen, markieren Sie eine harte rote Linie für den Austausch des Schneidwerkzeugs bei einer Verschleißflankenbreite (VB) von 0.08–0.12 mm. Durch das Entfernen des Schneidwerkzeugs vor einem Ausbrechen wird das Gewinde Ihres Werkstücks geschützt und der Hartmetallkern erhalten. In unserer Schleiferei kann das Schneidwerkzeug nachgeschliffen und neu beschichtet werden, um über 85 % seiner ursprünglichen Leistung wiederherzustellen.
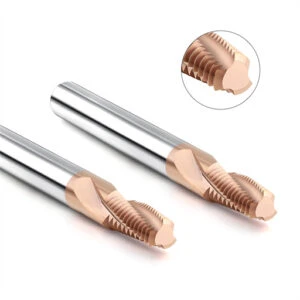
Direkt vom Hersteller: Großhandel mit Hartmetall-Gewindefräsern – Qualitätskontrolle und OEM-Standards ab Werk
Nachdem wir Probleme wie Gewindebohrerbruch, Aufbauschneiden bei H13-Gewindebohrern, NPT-Leckagen und Rundlauffehler in der Fertigung behoben hatten, stellten wir fest, dass die letzte Hürde oft in der Lieferkette liegt. Viele automatisierte Fertigungslinien laufen bei Probeschnitten einwandfrei, nur um bei Nachbestellungen Abweichungen im Teilkreisdurchmesser oder frühzeitiges Ausbrechen zu beobachten. Die Ursachenforschung zeigt in der Regel, dass ein Handelsvermittler Aufträge an verschiedene kleine Betriebe mit uneinheitlichen Hartmetallsorten und Schleiftoleranzen weitergibt.
Als Direktvertriebshersteller von Hartmetall-Gewindefräsern mit 16 Jahren Erfahrung im Schleifen wissen wir, dass die kontinuierliche Produktion höchste Chargenkonstanz erfordert. Standard-Katalogfräser decken rund 70 % der täglichen Aufträge ab, während die verbleibenden 30 % – mit tiefen Kavitäten, kundenspezifischen Profilen oder extremer Härte – eine enge Zusammenarbeit mit der Entwicklungsabteilung für eine optimale Lösung erfordern.
Vom 5-Achs-Schleifen zur Laserinspektion: Einhaltung einer Profilgenauigkeit von ±0.005 mm
Bei gehärtetem Stahl führen kumulative Teilungs- oder Halbwinkelfehler von über 0.01 mm zu einer ungleichmäßigen Schnittlastverteilung zwischen der ersten und letzten Zahnreihe. Auf unseren 5-Achs-CNC-Werkzeugschleifmaschinen von Walter und ANCA ist daher alle 15 Werkzeuge ein obligatorischer Abrichtvorgang mit Diamantscheiben vorgeschrieben. Dies verhindert, dass geringfügiger Scheibenverschleiß den Eckenradius verringert oder den Teilungsdurchmesser während der Bearbeitung verändert.
Nach der AlTiSiN-Beschichtung wird jeder Fräser in unserem klimakontrollierten Labor einer 100%igen Qualitätskontrolle mit berührungslosen Laserprofilometern und 100-facher optischer Projektion unterzogen. Nur Werkzeuge, die eine Abweichung von ±0.005 mm bei Rundlaufgenauigkeit, Teilung und Profilgenauigkeit aufweisen, erhalten einen rückverfolgbaren Laser-Chargencode. So ist gewährleistet, dass Ihre Nachbestellungen sechs Monate später mit exakt denselben Maschineneinstellungen gefertigt werden.
OEM-Vollzahn-Gewindefräser – Kundenspezifische Anfertigung: Zeichnungen innerhalb von 48 Stunden und Muster innerhalb von 7 Tagen
Tiefe Formhohlräume führen häufig dazu, dass Standardwerkzeugschäfte mit den Bauteilwänden kollidieren, während zähe Legierungen angepasste Spiral- oder Kühlmittelaustrittswinkel erfordern. Unser OEM-Service für Gewindefräser mit Vollverzahnung verbindet Sie direkt mit unseren Anwendungstechnikern: Senden Sie uns Ihre Bauteilzeichnung oder Ihr 3D-Modell, und wir liefern Ihnen innerhalb von 48 Stunden eine 3D-Interferenzprüfung und eine formale Werkzeugzeichnung. Anschließend erhalten Sie innerhalb von 7 Werktagen Testmuster.
Beim Gewindeschneiden von gehärtetem Stahl – von der Auswahl der Gewindebohrer und der Berücksichtigung des L/D-Verhältnisses bis hin zur Einhaltung eines Rundlaufs von 0.005 mm und dem Gleichlauffräsen – kommt es letztendlich auf die Abstimmung der Werkzeuggeometrie auf die Maschinensteifigkeit an. Bearbeiten Sie Stähle mit einer Härte von 55–65 HRC, haben Sie Probleme mit undichten NPT-Anschlüssen und schwankender Werkzeugstandzeit? Dann nutzen Sie unsere Checkliste, um zunächst den Spindelrundlauf und die Kühlmittelzufuhr zu überprüfen. Alternativ können Sie uns Ihre Teilezeichnungen und Schnittdaten zusenden, damit wir gemeinsam eine gezielte Prozessanalyse durchführen können.





