



Ein Kunde brachte uns kürzlich einen anspruchsvollen Gewindeschneidauftrag mit wärmebehandeltem SKD11-Werkzeugstahl (HRC 62). Standard-Gewindebohrer brachen fast sofort, während Allzweck-Hartmetall-Schaftfräser starken Flankenverschleiß aufwiesen und deutliche Rattermarken hinterließen. Bei der Bearbeitung von hochharten Werkstoffen führen solche Ausfälle zu Produktionsstillständen und einem raschen Anstieg des Ausschusses.
Bei Werkstückhärten über HRC60 oder nahe HRC65 erfordert das Gewindefräsen von gehärtetem Stahl ein präzises Gleichgewicht zwischen Schnittkraft, Werkzeugverschleiß und Oberflächengüte. Herkömmliche Gewindeschneidverfahren führen zum Verklemmen, da sich das Material nicht plastisch verformen lässt. Der Einsatz spezieller HRC65-Gewindefräser eliminiert das Risiko von Gewindebohrerbrüchen, schützt hochwertige Schneideisen und gewährleistet die Gewindesteigungsgenauigkeit auch bei Sacklochkonfigurationen.
Ein massives Hartmetallsubstrat mit ultrafeiner Submikrometer-Kornstruktur ist unerlässlich, um mikroskopische Ausbrüche an der Schneidkante unter hohen Radialbelastungen zu verhindern. In Kombination mit einer hochaluminiumhaltigen PVD-Beschichtung wie AlTiN oder TiAlSiN bildet das Werkzeug eine schützende Oxidschicht, die Temperaturen von über 900 °C standhält. Ein vergrößerter Kerndurchmesser in Verbindung mit negativen radialen Spanwinkeln trägt zur Stabilisierung der Schneidkante in gehärtetem Werkzeugstahl bei.
Die Werkzeugwegstrategie beeinflusst die Werkzeugstandzeit maßgeblich. Programmieren Sie stets eine tangentiale Bogenbewegung beim Ein- und Ausfahren, um Stoßbelastungen der Schneidzähne zu vermeiden. Bei Werkstoffen über HRC60 sollte die Gewindetiefe in mehrere radiale Schnitte aufgeteilt werden, anstatt in einem einzigen kreisförmigen Schnitt zu schneiden. Dies reduziert die Durchbiegung, gewährleistet enge Steigungstoleranzen und sorgt für handliche Späne.
Die Wahl des Kühlmittels ist ein weiterer häufiger Fehlerpunkt in der Fertigung. Beim Gewindefräsen von SKD11-Stahl bei HRC 62–65 ist die Trockenbearbeitung mit Hochdruckluft oft der Kühlmittelflutung überlegen. Kalte Luft entfernt gehärtete, abrasive Späne sofort und verhindert gleichzeitig einen Thermoschock, der zu Mikrorissen an den Hartmetallschneidekanten führen kann.
Für reproduzierbare Ergebnisse beim Gewindefräsen von gehärtetem Stahl kommt es nicht auf maximale Vorschübe an. Entscheidend ist die Kombination einer optimalen Werkzeuggeometrie mit einer stabilen Aufspannung und kontrollierten radialen Zustellungen. Durch die Kontrolle der Schnittkräfte und der Wärmeentwicklung schützen Sie Ihr Werkzeug, gewährleisten enge Gewindepassungen und vermeiden kostspielige Nacharbeiten beim Gewindeschneiden.
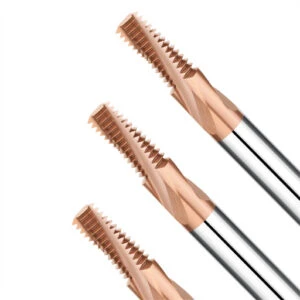
Was ist ein HRC65-Gewindefräser für gehärteten Stahl?
Ein Gewindefräser mit HRC65 ist ein speziell für Werkstoffe mit einer Härte über HRC60 entwickelter Vollhartmetallfräser. Bei hochharten Werkzeugstählen kommt es bei Standardwerkzeugen schnell zu Ausbrüchen, da die Schnittkräfte am Grund tiefer Bohrungen sprunghaft ansteigen. Die Wahl des richtigen Werkzeugs erfordert die Beurteilung der Werkstückhärte, der Kerndicke der Nut und der Gesamtsteifigkeit der Werkzeugmaschine.
Bei Stählen mit einer Härte von HRC 62 oder höher hängt der Erfolg von der Stabilität des Mikrokornsubstrats und der Schneidenpräparation ab. Das Fräserprofil muss einen ausgeprägten negativen Spanwinkel aufweisen, um Ausbrüchen an der Schneide unter hohem Radialdruck entgegenzuwirken. Die Kombination eines ultrafeinen Hartmetallsubstrats mit modernen PVD-Beschichtungen ermöglicht ein stabiles Gewindefräsen bei extremen Härtegraden ohne vorzeitigen Werkzeugverschleiß.
HRC65 Gewindefräser vs. Vollhartmetall-Gewindefräser
Der Unterschied zwischen einem Gewindefräser für HRC65 und einem herkömmlichen Vollhartmetall-Gewindefräser liegt in der gezielten Konstruktion. Beide Werkzeuge verwenden zwar einen Hartmetallkörper, Standard-Hartmetallfräser sind jedoch für weichere, vorgehärtete Stähle um HRC50 ausgelegt. Ihnen fehlt die spezielle Schneidkantenbearbeitung und die hitzebeständige Nanokompositbeschichtung, die für extreme Härte erforderlich sind.
Bei der Bearbeitung gehärteter Stähle wie wärmebehandeltem SKD11 kommt es bei Standard-Gewindefräsern aus Hartmetall zu schnellem Flankenverschleiß und Rattern. Ein HRC65-Fräser verfügt über einen verstärkten Stegkern und gehonte Schneidkanten. Diese steife Geometrie reduziert die Werkzeugdurchbiegung bei der kreisförmigen Interpolation unter hohem Druck und gewährleistet so die gleichbleibende Präzision Ihrer Teilkreisdurchmesser.
Warum man eine Gewindefräsmaschine für gehärteten Stahl verwendet
Das Gewindefräsen von gehärtetem Stahl eliminiert die hohen Ausschussrisiken, die bei herkömmlichen Gewindebohrern auftreten. Wenn ein Gewindebohrer in einem teuren, wärmebehandelten Formhohlraum festfrisst und bricht, ist das Abbrennen durch Funkenerosion meist die einzige Lösung. Gewindefräser arbeiten mit spiralförmiger Interpolation, sodass ein abgebrochener Schneidkopf einfach zurückgezogen werden kann, ohne das Werkstück zu beschädigen.
Darüber hinaus ermöglicht das Gewindefräsen CNC-Maschinenbedienern die präzise Steuerung der radialen Schnitttiefe durch Mehrpassprogrammierung. So lassen sich Sacklöcher bis zum Grund ohne Spielraumprobleme mit Gewinde versehen. Dieses Verfahren minimiert die Schnittkräfte, verbessert die Spanabfuhr und gewährleistet enge Gewindetoleranzen bei hochwertigen Bauteilen.
Gewindefräsen HRC62 vs. HRC65 gehärteter Stahl
Die Bearbeitung von HRC62-Stahl lässt einen gewissen Spielraum, doch die Bearbeitung auf HRC65 verändert die Schnittdynamik grundlegend. Bei HRC65 entstehen in gehärtetem Stahl hohe Temperaturen in der Scherzone, wodurch die Schneidkanten extrem stoßempfindlich werden. Selbst geringfügige Spindelungenauigkeiten oder aggressive Radialzustellungen führen zu sofortigem Ausbrechen der Schneidkante und zu einer Verjüngung der Schneidkante.
Beim Übergang von HRC62 zu HRC65 müssen Sie die Schnitttiefe und die radiale Schnitttiefe pro Durchgang verringern. Halten Sie den Werkzeugüberhang so kurz wie möglich, verwenden Sie Druckluftkühlung und überwachen Sie den Werkzeugverschleiß während der gesamten Produktionsreihe. Konstante Prozessstabilität und eine präzise Werkzeugspannung gewährleisten die Einhaltung Ihrer Gewindefrästoleranzen.
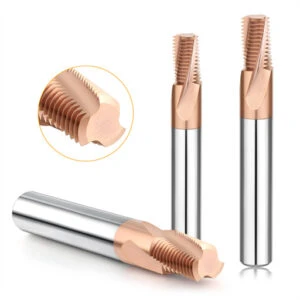
Wie funktioniert das Gewindefräsen von gehärtetem Stahl der Härte HRC62–HRC65?
Das Gewindefräsen von gehärtetem Stahl der Härte HRC62–HRC65 erfordert eine präzise, spiralförmige Interpolation, um exakte Innengewinde ohne Überlastung der Schneidkante zu erzeugen. In extremen Härtebereichen können hohe Schnittdrücke und kurzzeitige Stoßbelastungen zu schnellem Ausbrechen der Schneidkante führen. Die optimale Abstimmung von Spanabfuhr, Zahneingriff und Schnitttiefe gewährleistet eine vorhersehbare Werkzeugstandzeit und enge Toleranzen.
Zerspanungsmechaniker müssen die Schnittkräfte hinsichtlich Werkzeugüberhang, Teilungsgeometrie und Maschinensteifigkeit so steuern, dass ein Werkzeugdurchbiegen verhindert wird. Leichte, mehrstufige Schnitte reduzieren die Scherkräfte und gewährleisten die Teilungsgenauigkeit über die gesamte Produktionsreihe hinweg. Eine konsequente Prozesssteuerung sichert die zuverlässige Werkzeugleistung bei der Bearbeitung von hochharten Werkzeug- und Formteilen.
Gewindefräsen HRC62 Stahl Schneidmechanismus
Beim Gewindefräsen von HRC62-Stahl verteilt der Fräser die Schnittkräfte über mehrere Schneiden mittels einer programmierten Spiralbahn. Feine, pulverförmige Späne deuten auf einen sauberen Schervorgang hin, während gezackte Späne auf zu hohen Radialdruck oder Rundlauffehler schließen lassen. Die Überwachung der Spindelbelastung und des Zustands der Frässpitze hilft dem Bediener, Mikroausbrüche zu erkennen, bevor diese zu einer Kegelabweichung führen.
Die Werkzeugeinsatzstrategie steuert die Schneidkantenintegrität direkt beim Eintritt, der kreisförmigen Interpolation und dem Rückzug. Ein gleichmäßiger Einlaufbogen verhindert den Eintrittsstoß, die Hauptursache für Ausbrüche an Hartmetallzähnen. Die Kombination aus kurzem Werkzeugüberhang und stabilen hydraulischen Haltern stabilisiert den Schneidmechanismus in gehärteten Werkstoffen.
Gewindefräsen von gehärtetem Stahl im Vergleich zum konventionellen Gewindeschneiden
Das Gewindefräsen von gehärtetem Stahl bietet im Vergleich zum konventionellen Gewindeschneiden unter hohen Torsionsbelastungen eine deutlich höhere Prozesssicherheit. Klemmt sich ein Vollhartmetall-Gewindebohrer in einem tiefen Bohrloch fest, ist für dessen Entfernung oft ein zerstörendes Abbrennen mittels Funkenerosion erforderlich. Ein Gewindefräser hingegen nutzt einen kleineren Durchmesser als das Bohrloch, wodurch ein sicheres Zurückziehen ohne Beschädigung teurer Werkstücke ermöglicht wird.
Konventionelle Gewindebohrer stoßen bei Stählen mit einer Härte über HRC60 an ihre Grenzen, da sie mit Spanbildung und hoher Reibung zu kämpfen haben. Das Gewindefräsen verteilt die Schnittkraft auf mehrere radiale Durchgänge und ist daher ideal für Sacklöcher und enge Toleranzen. Dank dieser Flexibilität können CNC-Bediener die Flankendurchmesser präzise über den Werkzeugverschleiß anpassen, anstatt Werkzeuge wechseln zu müssen.
Gewindefräsen SKD11 bei HRC60–65
Die Bearbeitung von wärmebehandeltem SKD11 bei HRC 60–65 erfordert die Anpassung der Schnittdaten an das Verschleißbild der Hartmetalle. Der hohe Chromcarbidgehalt macht SKD11 abrasiv und beschleunigt den Flankenverschleiß bei zu hohen Schnittgeschwindigkeiten. Eine stabile Einspannung, geringer radialer Eingriff und konstante Druckluftstrahlen schützen die Schneidkante vor thermischer Zersetzung.
Bei SKD11-Stahl mit kleinem Innendurchmesser wird die Durchbiegung verstärkt, weshalb minimaler Werkzeugüberhang und extrem geringer Rundlauffehler unerlässlich sind. Zerspanungsmechaniker sollten vor der Serienproduktion Testläufe durchführen, um die Oberflächengüte und die Stabilität des Flankendurchmessers zu überprüfen. Durch die Priorisierung der Aufspannsteifigkeit gegenüber hohen Vorschubgeschwindigkeiten lassen sich reproduzierbare Gewindeformen in harten Werkzeugstählen erzielen.
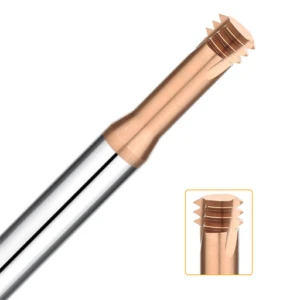
Geometrie und Beschichtungsauswahl für HRC65-Gewindefräser
Die Bearbeitung von gehärtetem Stahl im HRC-Bereich 60–65 erfordert die Betrachtung des Schneidwerkzeugs als integriertes System. Das Hartmetallsubstrat fängt Stoßbelastungen ab, die Werkzeuggeometrie verteilt die Schnittkräfte, und die Beschichtung reduziert Scherwärme und Reibung. Selbst bei identischen CNC-Programmen beschleunigt eine ungeeignete Werkzeuggeometrie den Schneidkantenverschleiß und verursacht erhebliche Abweichungen des Teilkreisdurchmessers.
Bei der Auswahl eines Gewindefräsers für HRC65 müssen Zerspanungsmechaniker Kerndicke, Schneidenanzahl und Schneidenbearbeitung an die Werkstückhärte anpassen. Hochharte Werkzeugstähle erzeugen enorme Radialdrücke, die Schwächen der Fräserkonstruktion sofort offenbaren. Die Werkzeugkonstruktion, abgestimmt auf Werkstückhärte, Bohrungstiefe und Maschinensteifigkeit, gewährleistet eine gleichbleibende Standzeit und stabile Gewindequalität.
Vollhartmetall-Gewindefräser-Substrat
Für die Bearbeitung hochharter Werkstoffe benötigt ein Vollhartmetall-Gewindefräser eine ultrafeine, submikronäre Wolframkarbid-Sorte. Korngröße und Kobaltanteil müssen ein optimales Verhältnis zwischen extremer Härte und Bruchzähigkeit gewährleisten, um Mikroausbrüche bei unterbrochenen Schnitten zu vermeiden. Standard-Hartmetallsorten sind oft zu spröde, was beim Bearbeiten von wärmebehandeltem SKD11 zu plötzlichem Zahnbruch führen kann.
Die Wahl des Substrats hängt vom Werkzeugdurchmesser und der Betriebssteifigkeit ab. Größere Fräser profitieren von härteren Stahlsorten mit maximaler Verschleißfestigkeit unter hohen Drehmomentbelastungen. Beim Gewindefräsen mit kleinem Durchmesser ist die Bruchzähigkeit entscheidend, um Spindelschwingungen zu absorbieren und so die langfristige Schneidkantenstabilität in gehärtetem Stahl HRC65 zu gewährleisten.
Anzahl der Nuten und Geometrie der Schneide
Die Anzahl der Schneiden und die Schneidenbearbeitung bestimmen direkt die Werkzeugsteifigkeit und den Spanabfuhr beim Gewindefräsen von hochharten Legierungen. Eine höhere Schneidenzahl steigert die Zerspanungsleistung und die Festigkeit des Kerns, verringert aber die Spannuten. Bei tiefen Sacklöchern verhindern weniger Schneiden Spanbildung und somit vorzeitiges, katastrophales Versagen im Inneren des gehärteten Werkstücks.
Die Schneidkantengeometrie muss einen verstärkten negativen Spanwinkel und einen präzisionsgeschliffenen Mikroradius aufweisen. Eine zu scharfe Schneide bricht unter hoher Scherbeanspruchung sofort, während übermäßiges Honen die Schnittkräfte und die Reibungswärme erhöht. Die richtige Balance zwischen Schneidkantenpräparation und einem dicken Stegkern minimiert die Werkzeugdurchbiegung und erhält die korrekte Gewindeprofilgeometrie.
Beschichtungsauswahl für gehärteten Stahl HRC 65
Hochleistungsfähige PVD-Beschichtungen verlängern die Werkzeugstandzeit, indem sie beim Schneiden von gehärtetem Stahl HRC65 eine thermische Barriere gegen extreme Reibung bilden. Nanokomposit-Beschichtungen wie AlTiN, AlCrN und TiSiN bieten überragende Warmhärte und Oxidationsbeständigkeit oberhalb von 900 °C. Diese Wärmeschutzschichten verhindern, dass Wärme in das Hartmetallsubstrat eindringt und somit vorzeitiges Schneidenbruch entsteht.
Selbst die beste Beschichtung kann übermäßigen Spindelrundlauf oder falsche Schnittparameter in der Fertigung nicht ausgleichen. Passen Sie die Beschichtungszusammensetzung an Ihre Bearbeitungsumgebung an, egal ob Sie mit trockener Druckluft oder Minimalmengenschmierung arbeiten. Eine stabile Kombination aus robustem Hartmetall, präziser Geometrie und fortschrittlicher PVD-Beschichtung garantiert vorhersehbare Ergebnisse bei der Hartfräsbearbeitung.
Parameter für das Gewindefräsen von HRC65-Gewinden: Schnittgeschwindigkeit, Vorschub und Schnitttiefe
Bei der Festlegung der Parameter für das Gewindefräsen von HRC65-Gewinden führt die Anwendung von Standarddaten für Stahl zwangsläufig zu schnellem Schneidenverschleiß und Steigungsfehlern. Bei einer kürzlich bearbeiteten Charge von HRC62-SKD11-Bauteilen verursachten Standardeinstellungen innerhalb weniger Minuten Ausbrüche an der Gewindespitze. Die Bearbeitung von gehärtetem Stahl erfordert die individuelle Analyse von Schnittgeschwindigkeit, Vorschub und Schnitttiefe, um einen stabilen Bereich zu finden. Universelle Daten sind für extrem harte Werkstoffe nicht anwendbar.
Die tatsächlichen Schnittkräfte variieren stark in Abhängigkeit von Werkzeugüberhang, Maschinensteifigkeit und Gewindesteigung. Bei gehärtetem Stahl HRC65 sollten Sie stets mit konservativen Testschnitten beginnen. Passen Sie die Parameter für das Gewindefräsen von HRC65 schrittweise an die Spindelbelastung, die Spanbildung und den Schneidenverschleiß an. Dieses systematische Vorgehen gewährleistet langfristige Maßstabilität über die gesamte Produktionsserie.
HRC65 Gewindefräsen Schnittgeschwindigkeit und Drehzahl
Die Wahl der korrekten Schnittgeschwindigkeit und Drehzahl beim Gewindefräsen von HRC65-Gewinden bestimmt die Wärmeentwicklung an der Schneide. Zu hoher Materialabtrag führt zu Temperaturspitzen und damit zu einem schnellen thermischen Verschleiß des Hartmetalls. Umgekehrt erzeugt eine zu niedrige Drehzahl dicke Späne, die die feinkörnigen Schneidzähne überlasten und zum Bruch führen. Das richtige Verhältnis zwischen thermischer und mechanischer Belastung ist entscheidend für die Standzeit des Werkzeugs.
Die anfängliche Drehzahl sollte stets auf dem Werkzeugdurchmesser, der Beschichtungsart und der Steifigkeit der Werkzeugmaschine basieren. Bei Testschnitten ist die Spindellastanzeige zu überwachen und das Werkzeug auf abrasiven Verschleiß zu prüfen. Sobald die Schnittgeschwindigkeit stabil ist und die Späne sauber abgeführt werden, kann die Drehzahl schrittweise erhöht werden. Werkzeuge mit kleinem Durchmesser erfordern besondere Aufmerksamkeit, da sie extrem empfindlich auf falsche Schnittgeschwindigkeiten reagieren.
Vorschubgeschwindigkeit und Vorschub pro Zahn bei Gewindefräsern
Die Einstellung der korrekten Vorschubgeschwindigkeit und des Vorschubs pro Zahn beim Gewindefräsen erfordert die Berechnung der tatsächlichen radialen Spanausdünnung während der kreisförmigen Interpolation. Lineare CNC-Vorschubgeschwindigkeiten spiegeln die tatsächliche Belastung an jeder Schneide nicht präzise wider. Zu hohe Vorschubgeschwindigkeiten bei HRC65-Werkstoffen führen sofort zu Rattermarken, Mikroausbrüchen und erheblichen Maßungenauigkeiten.
Häufig beobachten wir, dass Zerspanungsmechaniker zwar ein perfektes Gewinde erzielen, bei nachfolgenden Teilen jedoch aufgrund zu hoher Vorschübe starkes Rattern feststellen. Um dies zu beheben, sollte der Vorschub pro Zahn reduziert und eine Roll-In-Werkzeugbahn verwendet werden, um die Schnittkräfte gleichmäßig zu verteilen. Bei der Anpassung der Vorschubgeschwindigkeit für gehärteten Stahl ist gleichmäßiger Werkzeugverschleiß und stabile Schnittbelastung wichtiger als die reine Zykluszeit.
Radialer Eingriff und axiale Schnitttiefe
Der radiale Eingriff bestimmt den exakten Schnittdruck, der bei jedem Interpolationsdurchgang auf das Werkzeug wirkt. Bei Gewinden aus hochhartem Stahl führt ein zu starker radialer Überstand sofort zum Ablenken des Fräsers und zum Ausbrechen der Hartmetallschneide. Wir empfehlen dringend, die gesamte radiale Schnitttiefe in mehrere, leichtere Durchgänge aufzuteilen. Diese Mehrgangstrategie ist für Gewinde mit kleinem Durchmesser in gehärtetem Stahl HRC65 zwingend erforderlich.
Die axiale Schnitttiefe muss den maximalen Werkzeugüberhang und den Freiraum am Sacklochgrund berücksichtigen. Beim Abwägen von radialem Eingriff und axialer Schnitttiefe sind steife Aufspannungen und eine reibungslose Spanabfuhr zu priorisieren. Zu hohe Abtragsraten beim ersten Werkstück führen oft zu vorzeitigem Verschleiß des Fräsers. Die Gewährleistung einer gleichbleibenden Gewindegenauigkeit über fünfzig Werkstücke hinweg ist der wahre Maßstab für Erfolg.
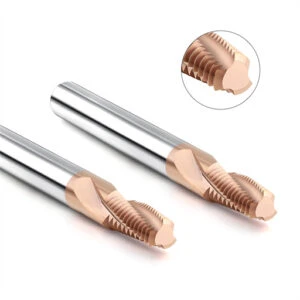
Wie man die Gewindefräsgenauigkeit und die Oberflächengüte für HRC65-Werkstoffe verbessert
Um die Genauigkeit beim Gewindefräsen und die Oberflächengüte von HRC65-Werkstoffen zu gewährleisten, ist es notwendig, über das Schneidwerkzeug selbst hinauszublicken. Ein perfektes erstes Werkstück garantiert keine Chargenkonsistenz bei gehärteten SKD11-Formstählen. Spindelrundlauf, Werkzeugdurchbiegung und Spannmittelverwindung summieren sich und führen bei steigender Schnittbelastung zu Steigungskegeln und Rattermarken.
Um die Genauigkeit beim Gewindefräsen von Stählen mit einer Härte über HRC 62 zu gewährleisten, ist neben der Oberflächengüte auch die Überwachung der Flankendurchmesserabweichung erforderlich. Die Maschinenbediener müssen Werkzeugüberhang, Maschinensteifigkeit und Mehrfachbearbeitungswege optimal aufeinander abstimmen, um Maßabweichungen zu vermeiden. Die Überwachung des Schneidenverschleißes während der gesamten Bearbeitungsserie verhindert fehlerhafte Innengewinde und erhält die spiegelglatte Oberflächenqualität.
Genauigkeit beim Gewindefräsen und Gewindetoleranz
Um bei der Gewindebearbeitung von harten Werkzeugstählen präzise Genauigkeit und Gewindetoleranzen zu erzielen, ist die Beurteilung des gesamten Gewindeprofils erforderlich. Die alleinige Verwendung von Standard-Gut/Ausschuss-Gewindelehren kann frühzeitige Steigungsfehler und fortschreitende Werkzeugdurchbiegungen verschleiern. Die regelmäßige Messung des Flankendurchmessers ermöglicht es dem Bediener, Verschleißkompensationen der CNC-Maschinen zu erkennen und so Abweichungen von den Toleranzen zu vermeiden.
Der Rundlauf (TIR) an der Werkzeugspitze muss unter 0.005 mm liegen, um ungleichmäßige Zahnbelastungen zu vermeiden. Bei Innengewinden mit kleinem Durchmesser führt bereits ein geringer Rundlauf im Werkzeughalter zu verzerrten Gewindeformen und vorzeitigem Kantenbruch. Höchste Positioniergenauigkeit und eine starre Schrumpfpassung gewährleisten die Einhaltung enger Gewindetoleranzen in gehärtetem Stahl HRC65.
Wie sich der Werkzeugweg auf die Gewindegenauigkeit auswirkt
Der programmierte Werkzeugweg bestimmt, wie die Schnittkräfte beim spiralförmigen Interpolieren auf das Werkstück einwirken. Direkte radiale Eintauchvorgänge erzeugen Stoßbelastungen, die Hartmetallzähne brechen und den Gewindespitzenansatz verformen. Ein tangentialer Einrollbogen dämpft den Werkzeugeintritt und verteilt die Scherkräfte gleichmäßig, um die Schneidkantenintegrität zu schützen.
Die Verteilung des gesamten Gewindeprofils auf mehrere radiale Durchgänge verhindert Werkzeugdurchbiegung und Steigungskonus in tiefen Bohrungen. Ein abschließender leichter Federdurchgang beseitigt Durchbiegungsfehler und entfernt verbleibende Mikrograte an den Gewindeflanken. Stabile Gleichlauffräsbahnen erzielen im Vergleich zu Ein-Durchgangs-Programmen eine deutlich höhere Gewindefräsgenauigkeit in gehärteten Werkstoffen.
Wie man Rattern, Grate und schlechte Oberflächengüte reduziert
Um Rattern, Grate und ungleichmäßige Oberflächengüte bei HRC65-Stahl zu vermeiden, ist eine maximale Steifigkeit der Werkzeugmontage entscheidend. Der Werkzeugüberstand sollte so kurz wie möglich sein, und die Werkstückspannung muss hohen radialen Schnittkräften standhalten. Harmonische Schwingungen führen zu schnellem Absplittern der Feinkorn-Hartmetallschneiden, was raue Gewindeflanken und ungleichmäßige Flankendurchmesser zur Folge hat.
Um Gratbildung an Gewindeein- und -austrittspunkten zu vermeiden, programmieren Sie gleichmäßige 90°-Ein- und Ausrollbewegungen. Verwenden Sie eine separate Hochdruck-Druckluftspülung, um abrasive Späne zu entfernen und Nachschneiden in Sacklöchern zu verhindern. Die Kontrolle von Vibrationen und die Optimierung der Späneabfuhr gewährleisten eine makellose Gewindeoberfläche und verlängern die Werkzeugstandzeit erheblich.
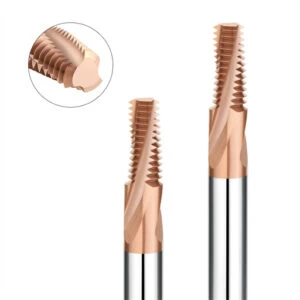
Wie man die Werkzeugstandzeit von HRC65-Gewindefräsern verlängert
Werkzeugverschleiß bei gehärtetem Stahl (HRC62–HRC65) tritt selten ohne Vorwarnung auf; er folgt einem vorhersehbaren Verlauf durch allmählichen Flankenverschleiß. Bei wärmebehandelten SKD11-Bauteilen bleiben anfänglich enge Toleranzen und feine Oberflächen erhalten. Bei längeren Produktionsläufen führt fortschreitender Flankenverschleiß zu Mikrovibrationen, Maßabweichungen und vorzeitigem Werkzeugausfall.
Um die Standzeit Ihres HRC65-Gewindefräsers zu verlängern, ist es wichtig, den Übergang von gleichmäßigem abrasivem Verschleiß zu beschleunigtem Ausbrechen frühzeitig zu erkennen. Anstatt die Fräser auf willkürliche Stückzahlen zu belasten, sollten Sie Spindelbelastungen, Gewindeoberflächenbeschaffenheit und Zahnflankenbeschaffenheit überwachen. Die Einhaltung der Verschleißgrenze des Vollhartmetallwerkzeugs gewährleistet eine planbare und ertragreiche Produktion.
Verschleiß und Ausbrüche am Schneidwerkzeug von HRC65-Gewindefräsern
Die Kontrolle des Verschleißes und der Schneidkantenabsplitterung von HRC65-Gewindefräsern erfordert die Unterscheidung zwischen vorhersehbarem abrasivem Verschleiß und Schäden durch mechanische Stöße. Gehärteter Stahl unterliegt einem natürlichen Abrieb der Schneidkante, plötzliche Ausbrüche deuten jedoch direkt auf einen hohen Werkzeugrundlauf oder Schwingungen hin. Mikrovibrationen in tiefen Bohrungen können spröde Hartmetallspitzen schnell zum Brechen bringen, bevor die normalen Verschleißgrenzen erreicht sind.
Prüfen Sie das Schadensbild unter Vergrößerung, bevor Sie die Vorschub- und Drehzahlparameter ändern. Ausbrüche an den Zahnspitzen deuten auf zu hohen Eintrittsdruck oder Werkzeugdurchbiegung beim spiralförmigen Einlauf hin. Lokalisierter Verschleiß auf einer Seite weist auf einen Rundlauffehler des Werkzeughalters von mehr als 0.005 mm hin, der bei HRC65-Werkstoffen zu einer Überlastung der einzelnen Schneiden führt.
Wie Schnittparameter die Standzeit von Gewindefräswerkzeugen beeinflussen
Die Schnittparameter bestimmen direkt die thermischen und mechanischen Belastungen der Hartmetall-Schneidzähne. Zu hohe Schnittgeschwindigkeiten führen zu Temperaturen an der Schnittfläche, die die Grenzwerte der Beschichtung überschreiten und den abrasiven Verschleiß in HRC65-Stahl beschleunigen. Umgekehrt verursachen zu niedrige Vorschubgeschwindigkeiten Schneidkantenreibung, Polieren und Kaltverfestigung anstelle sauberer, scherender Schnitte.
Passen Sie jeweils nur einen Schnittparameter an und protokollieren Sie dabei Gewindemaße, Zykluszahlen und Flankenverschleiß. Halten Sie den Schnitttiefenverlauf moderat, verteilen Sie die Radialschnitte gleichmäßig und verwenden Sie konstante Luftkühlung, um Thermoschocks zu vermeiden. Ein ausgewogenes Parameterfenster ermöglicht eine deutlich höhere Werkzeugstandzeit als eine bloße Reduzierung der Vorschubgeschwindigkeit.
Wie man Gewindefräserbrüche in gehärtetem Stahl verhindert
Um Gewindefräserbrüche in gehärtetem Stahl zu vermeiden, müssen übermäßige Spanansammlungen und ein zu großer Werkzeugüberstand verhindert werden. Fräser brechen häufig in der Nähe des Bohrlochgrunds, da die Späne nicht entweichen können und von den Schneiden erneut geschnitten werden. Ein kurzer Werkzeugüberstand und die Anwendung von Druckluft unter hohem Druck entfernen die abrasiven Späne zuverlässig aus dem Bohrloch.
Bei Innengewinden mit kleinem Durchmesser empfiehlt sich ein mehrstufiger Werkzeugweg, um den radialen Schnittdruck auf empfindliche Gewindegänge zu reduzieren. Vermeiden Sie geradlinige Eintauchbewegungen und programmieren Sie stattdessen einen sanften tangentialen Bogen in den Schnitt, um Stöße abzufedern. Kontrollierte Radialschnitte in Kombination mit stabilen Hydraulikfuttern verhindern effektiv Werkzeugbruch bei anspruchsvollen Anwendungen mit Härten von HRC 62 bis HRC 65.
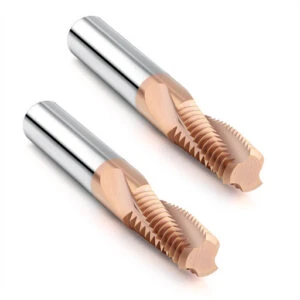
Gewindefräsen vs. Gewindeschneiden für gehärteten Stahl HRC65
Die Entscheidung zwischen einem Gewindefräser für HRC65 und dem Gewindeschneiden für gehärteten Stahl hängt vom Teilewert, der Bohrungsgeometrie und der Prozesssicherheit ab. Bei wärmebehandelten SKD11-Bauteilen um HRC62 klemmen und brechen Gewindebohrer häufig unter extremen Schnittkräften. Abgebrochene Gewindebohrer, die in Sacklöchern festsitzen, erfordern eine kostspielige EDM-Entfernung, was Ausschuss und Produktionsverzögerungen zur Folge hat.
Das Gewindefräsen eliminiert diese Risiken schwerwiegender Ausfälle durch die gezielte Formung des Gewindeprofils mittels kontrollierter spiralförmiger Interpolation. Zerspanungsmechaniker können den Schnittdruck pro Durchgang durch radiale Zustellung in mehreren Durchgängen regulieren. Bei gehärtetem Stahl ab HRC 60 bietet das Gewindefräsen die Prozessstabilität, die Werkzeugwegkontrolle und die Vorhersagbarkeit, die herkömmliche Gewindebohrer nicht bieten.
Gewindefräsen vs. Gewindeschneiden HRC62 gehärteter Stahl
Beim Vergleich von Gewindefräsen und Gewindeschneiden von gehärtetem Stahl HRC62 liegt der entscheidende Unterschied im Umgang mit Torsionsspannungen. Gewindebohrer greifen kontinuierlich mit allen Schneidzähnen ein und erzeugen so in tiefen Bohrungen hohe Reibung und Drehmomente. Ein Vollhartmetall-Gewindefräser hingegen arbeitet mit intermittierendem Schnitt, wodurch Wärme und kleine Späne effizient abgeführt werden können.
Bei der Bearbeitung von Durchgangslöchern in großen Stückzahlen und bei bewährten Einrichtungsmethoden kann das Gewindeschneiden nach wie vor kürzere Zykluszeiten ermöglichen. Für enge Flankendurchmesser, Sacklöcher oder teure Werkzeugstahl-Formhohlräume ist das Gewindefräsen jedoch überlegen. Es erlaubt CNC-Bedienern, Flankendurchmesser über Verschleißausgleiche anzupassen, ohne Werkzeugbruch in HRC62-Stahl zu riskieren.
Warum Gewindefräsen für harte und spröde Werkstoffe geeignet ist
Das Gewindefräsen harter und spröder Werkstoffe ist ideal, da CNC-Werkzeugwege die Scherkräfte auf mehrere Durchgänge verteilen. Gehärtete Stähle weisen eine geringe Duktilität auf, wodurch die Schneidkanten bei plötzlichen Stößen oder starkem radialem Eingriff brechen können. Durch die Programmierung leichter Schnitte und sanfter tangentialer Einrollbewegungen werden die empfindlichen Hartmetallzähne vor mechanischer Belastung geschützt.
Die Kontrolle von Vibrationen ist beim Gewindefräsen harter, spröder Werkstoffe wie wärmebehandelter Werkzeuge unerlässlich. Selbst geringfügiger Spindelrundlauf oder übermäßiger Werkzeugüberstand führen sofort zu Mikroausbrüchen an den Werkzeugflanken. Kurze Überhänge, steife Werkzeughalter und Luftkühlung schaffen ein stabiles Schneidsystem, das die Oberflächengüte und die Schneidengeometrie erhält.
Wann man Gewindefräsen dem Gewindeschneiden vorziehen sollte
Wählen Sie Gewindefräsen anstelle von Gewindeschneiden, wenn die Werkstückhärte HRC60 übersteigt oder die Bohrungstiefe erhebliche Probleme beim Spanabtransport verursacht. Hochwertige Formplatten, Sacklöcher und enge Gewindetoleranzbereiche erfordern die absolute Zuverlässigkeit von Fräswerkzeugen. Darüber hinaus kann ein einziger Gewindefräser verschiedene Gewindedurchmesser mit gleicher Steigung erzeugen, wodurch der Werkzeugbestand reduziert wird.
Konventionelles Gewindeschneiden ist nach wie vor für die Serienfertigung weicher Legierungen geeignet, birgt aber zu hohe Risiken für kritische, gehärtete Bauteile. Besteht die Gefahr, dass ein Werkzeugbruch ein teures, vorbearbeitetes Teil unbrauchbar macht, ist Gewindefräsen die optimale Lösung. Die Abwägung von Werkstückhärte, Zykluszeit und Ausschussrisiko bestätigt, warum Gewindefräser bei der Bearbeitung von Werkstücken mit hoher Härte so effektiv sind.
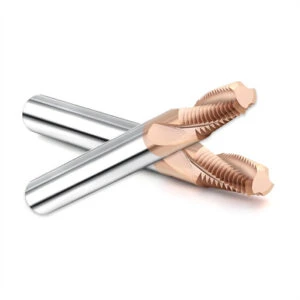
Wie man den besten HRC65-Gewindefräser für gehärteten Stahl auswählt
Die Auswahl des optimalen Gewindefräsers für HRC65-Stahl erfordert die Abstimmung der gesamten Werkzeuggeometrie auf die Bearbeitungsumgebung. In einem kürzlich abgeschlossenen Projekt versuchte ein Kunde, einen handelsüblichen Hartmetallfräser für HRC65 SKD11-Werkzeugstahl einzusetzen. Der Fräser verlor seine Schneide innerhalb von drei Zyklen, was zu einer sofortigen Kegelbildung führte, da der Kern zu dünn war, um der radialen Durchbiegung entgegenzuwirken.
Die Beurteilung eines HRC65-Fräsers umfasst die Prüfung der Werkstückhärte, der Gewindetiefe, der Kegelsteifigkeit der Maschine und des Rundlaufs des Werkzeughalters. Bei harten Stählen im Bereich HRC62–HRC65 ist ein optimales Werkzeug mit ausgewogener Bruchzähigkeit und Verschleißfestigkeit wichtiger als eine hohe Abtragsrate. Ein stabiler, wiederholbarer Prozess ist bei der Bearbeitung teurer, gehärteter Stahlbauteile stets wichtiger als eine hohe Schnittgeschwindigkeit.
Wie man einen Vollhartmetall-Gewindefräser auswählt
Die Auswahl eines Vollhartmetall-Gewindefräsers für hochharte Werkstoffe beginnt mit der Beurteilung des Wolframcarbid-Substrats. Submikron-Kornsorten mit 8 bis 10 % Kobaltbinder bieten das optimale Verhältnis von Warmhärte und Bruchzähigkeit. Standard-Hartmetallsorten sind oft zu spröde, was bei radialen Stoßbelastungen unterbrochener Schnitte zu katastrophalem Zahnausbrechen führt.
Die Aufspannung, der Spindelrundlauf und die Messlänge beeinflussen das Verhalten des Fräsers unter Last maßgeblich. Bei tiefen Bohrungen mit großem Werkzeugüberhang sollten Fräser mit verstärktem Stegkern und gehonten Mikroradien an den Schneidkanten bevorzugt werden. Die Wahl eines Vollhartmetall-Gewindefräsers, abgestimmt auf Ihre spezifische Aufspannung, gewährleistet zuverlässige Leistung und beugt unerwartetem Werkzeugausfall vor.
Wie man den Durchmesser, die Steigung und die Anzahl der Nuten eines Gewindefräsers auswählt
Die Wahl des richtigen Gewindefräser-Durchmessers, der Steigung und der Schneidenzahl erfordert die Beurteilung des Spanraums und der Schnittkräfte. Ein Werkzeugdurchmesser von etwa 60 % bis 70 % des Kernlochdurchmessers gewährleistet ausreichend radialen Freiraum für die Spanabfuhr. Zu große Werkzeuge verringern den Spanraum und führen zu Spanverstopfungen, während zu kleine Fräser sich unter Last verformen und das Gewindeprofil verzerren.
Die Gewindesteigung bestimmt die Profiltiefe, während die Anzahl der Schneiden die Vorschubgeschwindigkeit und das Schneidenvolumen festlegt. Bei der Bearbeitung von abrasivem SKD11-Stahl erhöht eine höhere Schneidenzahl die Steifigkeit, tiefe Sacklöcher erfordern jedoch weniger Schneiden, um ein erneutes Schneiden der Spanung zu verhindern. Berechnen Sie zunächst den benötigten Spanraum und den Werkzeughalterüberstand und legen Sie anschließend die Schneidenzahl anhand der Werkstückhärte fest.
Auswahl von Gewindewalzwerken für HRC62, HRC65 und SKD11
Die Auswahl des Gewindefräsers für HRC62, HRC65 und SKD11 hängt stark von der spezifischen Wärmebehandlung des Werkstücks ab. Stähle mit HRC62 erlauben geringfügige Parameteranpassungen, während eine Erhöhung auf HRC65 die Hartmetallzähne überempfindlich gegenüber Stößen und Vibrationen macht. SKD11 enthält zähe, abrasive Chromkarbide, die den Mikroverschleiß an der Freifläche beschleunigen, wenn die Werkzeuggeometrie keine ausreichende Schneidkantenvorbereitung aufweist.
Bei Gewinden mit kleinem Durchmesser und tiefen Sacklöchern in HRC65-Teilen muss die Vorhersagbarkeit der Werkzeugstandzeit Vorrang vor kurzen Zykluszeiten haben. Überprüfen Sie stets die tatsächliche Kernhärte und die Wärmebehandlungstiefe, bevor Sie Vorschubgeschwindigkeiten und radiale Zustellungen einstellen. Die Verwendung spezieller Gewindefräser für HRC62, HRC65 und SKD11 gewährleistet gleichbleibende Flankendurchmesser auch bei anspruchsvollen Produktionsläufen.
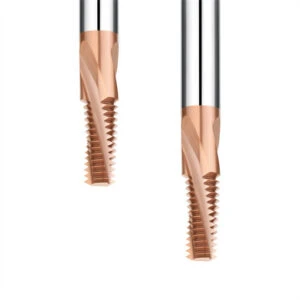
SAMHO HRC65 Gewindefräserhersteller für die Bearbeitung von gehärtetem Stahl
Die Suche nach einem zuverlässigen Hersteller von SAMHO HRC65 Gewindefräsern erfordert die Zusammenarbeit mit Werkzeugingenieuren, die die physikalischen Prinzipien der Bearbeitung hochharter Werkstoffe verstehen. Das Gewindefräsen von Werkstoffen mit Härtegraden von HRC62 bis HRC65 erfordert ein optimales Verhältnis zwischen mikrofeinen Hartmetallsubstraten, Kerndicke der Nut und hitzebeständigen PVD-Beschichtungen. Maschinensteifigkeit und radialer Schnittdruck bestimmen die Standzeit des Werkzeugs bei der Bearbeitung extrem harter Werkzeugstähle.
Bevor Sie einen Werkzeuglieferanten auswählen, analysieren Sie Ihre spezifischen Fertigungsbedingungen: Werkstückhärte, Bohrungstyp, Gewindesteigung und Werkzeugüberhang. Die Identifizierung bestehender Engpässe – wie z. B. Kantenausbrüche, schneller Flankenverschleiß oder Gewindekegel – gewährleistet die korrekte Werkzeuggeometrie. Durch die Bereitstellung Ihrer CAD-Zeichnungen und Einrichtungsparameter können wir eine stabile Hartfräslösung für Sie entwickeln.
Fertigungskapazität für SAMHO HRC65 Gewindefräsmaschinen
Die Bewertung der Fertigungsleistung von SAMHO HRC65-Gewindefräsern erfordert die Betrachtung des gesamten Werkzeugdesigns und nicht nur einzelner Merkmale. Wir fertigen Vollhartmetallfräser mit verstärkten Stegkernen, negativen Spanwinkeln und präzisionsgeschliffenen Schneidkanten, um Stößen standzuhalten. Diese strukturelle Steifigkeit verhindert ein Durchbiegen bei der Hochdruck-Spiralinterpolation von Stählen oberhalb von HRC60.
Unterschiedliche Gewindedurchmesser und Bohrungstiefen erfordern unterschiedliche Werkzeugprofile, um eine effiziente Spanabfuhr zu gewährleisten. Die Bearbeitung von Werkzeugstahl HRC62 erfordert eine andere Schneidengeometrie als das Schneiden von extrem harter (HRC65) Formhohlräumen. Unsere Fertigungsmöglichkeiten ermöglichen die Herstellung von maßgefertigten Fräsern, die genau auf Ihre Anforderungen an Werkstückhärte, Bearbeitungskonus und Zykluszeit abgestimmt sind.
Kundenspezifischer Gewindefräser aus Vollhartmetall für gehärteten Stahl
Wenn Standardwerkzeuge bei tiefen Sacklöchern oder speziellen Gewindesteigungen versagen, ist ein maßgefertigter Vollhartmetall-Gewindefräser für gehärteten Stahl erforderlich. Wir entwickeln kundenspezifische Fräser, indem wir Halsfreistellung, Schneidenanzahl und Kerndurchmesser für Anwendungen mit geringen Toleranzen optimieren. Dieser individuelle Ansatz verhindert Durchbiegung und Rattern des Fräsers und gewährleistet eine präzise Steuerung des Teilkreisdurchmessers bei teuren Werkstücken.
Wenn Sie Gewinde mit Sonderprofilen in gehärteten Schneideisen schneiden, benötigen wir Ihre Teilezeichnungen, die Werkstoffgüte und die Spezifikationen für die Bohrungstiefe. Wir analysieren den Spindelrundlauf, den Werkzeughaltertyp und die Kühlmittelzufuhr, um den optimalen Hartmetallfräser für Ihre Bedürfnisse zu entwickeln. Die präzise Anpassung der Schneidengeometrie und der Beschichtung gewährleistet zuverlässige Ergebnisse ohne Werkzeugbruch.
SAMHO Gewindewalzwerklösungen für HRC62–HRC65 und SKD11
Der langfristige Erfolg bei wärmebehandeltem SKD11 hängt von der Abstimmung der Werkzeuggeometrie auf optimierte CNC-Schnittparameter ab. Der einfache Einsatz eines hochharten Fräsers in einem unerprobten Programm führt häufig zu vorzeitigem Ausbrechen durch fehlerhaften radialen Eingriff. Unsere SAMHO-Gewindefräslösungen für HRC62–HRC65 und SKD11 kombinieren Spezialfräser mit erprobten Drehzahlen, Vorschüben und Werkzeugwegen.
Wir unterstützen Zerspanungsmechaniker bei der Erfassung der tatsächlichen Schnittkräfte, des Spindelrundlaufs und des Flankenverschleißes über die gesamte Produktionsserie hinweg. Durch die Bereitstellung Ihrer Einrichtungsdetails können unsere Anwendungstechniker Ihre Einrollwerkzeugwege, die Schnitttiefe und die Druckluftkühlung optimieren. Diese umfassende Bearbeitungsstrategie garantiert gleichbleibende Gewindegenauigkeit, glatte Oberflächen und eine lange Werkzeugstandzeit.






