



Ende letzten Jahres wurden wir zu einem deutschen Präzisionsformenhersteller gerufen, um ein Problem mit einem Werkzeug zu beheben. Das Team bearbeitete einen auf HRC 64–65.5 gehärteten Einsatz aus pulvermetallurgischem Stahl mit Gewinde. Das Bauteil hatte bereits Dutzende Stunden EDM-Bearbeitung, Feinfräsen und Vakuumwärmebehandlung durchlaufen.
Ein Werkstattmitarbeiter versuchte, mit einem handelsüblichen Gewindebohrer ein 18 mm tiefes Sackloch zu schneiden. Beim zweiten Gewindegang brach das Werkzeug bündig im Bohrloch ab. Das gesamte Werkstück – im Wert von mehreren Tausend Euro – war plötzlich unbrauchbar und musste verschrottet werden, wodurch eine ganze Produktionsschicht zum Erliegen kam.
In unseren 16 Jahren Erfahrung in der Lösung von Bearbeitungsengpässen für europäische und amerikanische Werkzeugmacher begegnen wir diesem Problem immer wieder. Ab einer Härte von HRC 60 verlieren Werkzeugstähle nahezu ihre gesamte plastische Duktilität. Gewindeschneiden führt zu übermäßigem Drehmoment, Spanbildung und Spindelverzögerung, was einen spröden Werkzeugbruch unausweichlich macht.
Deshalb raten wir Herstellern von Präzisionsformen konsequent zu einer speziellen HRC65-Gewindefrässtrategie.
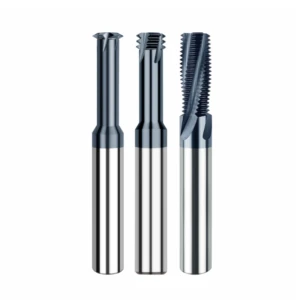
Im Gegensatz zu starren Gewindebohrern nutzt ein Vollhartmetall-Gewindefräser die spiralförmige Interpolation, um die hohen Schnittkräfte in kontrollierte, lokalisierte Scherkräfte umzuwandeln. Dennoch erfordert der Erfolg weit mehr als die Anwendung des Standard-G02/G03-Codes:
-
Steifigkeit vs. Rundlauf: Bei einem dreidimensionalen Überhang führen bereits geringe Rundlaufabweichungen zu zyklischen Ermüdungsspannungen. Wir achten strikt auf einen maximalen Gesamtrundlauf von 0.003 mm an der Werkzeugspitze.
-
Radiale Mehrfachbearbeitungslogik: Bei der Anwendung einer Strategie zum Fräsen von Innengewinden oder Tieflochgewinden führt ein vollständiger Eingriff in einem einzigen Arbeitsgang zu starkem Werkzeugabwurf. Inkrementelle radiale Bearbeitungsgänge sind daher zwingend erforderlich.
-
Thermodynamisches Management: Zu hohe Kühlmittelzufuhr führt zu thermischer Rissbildung an Hartmetallzähnen. Für eine stabile Werkzeugstandzeit sind fein abgestimmte Schnittgeschwindigkeiten in Kombination mit Hochdruckluftkühlung oder Minimalmengenschmierung (MMS) erforderlich.
Wenn ein teurer, hartgefräster Formkern auf Ihrer 5-Achs-Maschine liegt, sind Sie dann bereit, das Risiko einzugehen, dass der gesamte Hohlraum durch einen starren Gewindebohrer beschädigt wird – oder sind Sie bereit, ein bewährtes Gewindefräsverfahren anzuwenden, das eine Kegelfreiheit garantiert?
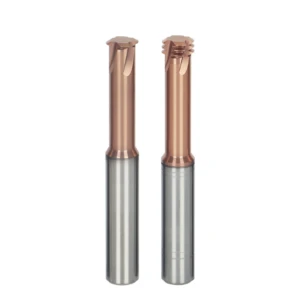
Grundpfeiler des Gewindefräsens in gehärtetem Stahl: Auswahl von Vollhartmetall-Gewindefräsern und Auslegung auf Ausrissbeständigkeit
Wenn die Rohhärte des Werkstücks HRC 60 überschreitet, machen Bediener häufig die Maschinensteifigkeit oder die Schnittgeschwindigkeit für vorzeitigen Verschleiß verantwortlich. In Dutzenden von Supportfällen stellten wir jedoch fest, dass über 70 % der Ausbrüche an der Schneidkante im Frühstadium auf die Verwendung eines Vollhartmetall-Gewindefräsers mit Standard-Stahlmaßstäben zurückzuführen sind. Bei HRC 65 führt das Werkzeug unter starker Reibung eine hochfrequente Mikroscherung aus, wodurch selbst kleinste Spannungsspitzen sofort zu Mikroausbrüchen führen.
Wir bewerten Werkzeuge anhand ihrer Beständigkeit gegen strukturelle Verformung unter seitlicher Schnittbelastung, nicht anhand von Schnittgeschwindigkeiten. Faktoren wie die Bruchzähigkeit der Hartmetallkörner, die Mikrogeometrie der Schneidkanten und die Zahnquerschnitte müssen gegen den abrasiven Verschleiß abgewogen werden. Wenn Sie gehärtete Formkerne mit Gewinden bearbeiten möchten, beginnen Sie mit der genauen Überprüfung des Werkzeugüberhangs und der Nutstruktur.
Um Werkzeugdurchbiegungen zu vermeiden, sollten Sie für HRC65-Formenstahl kurzschneidige, mehrschneidige Vollhartmetall-Gewindefräser verwenden.
Wir haben einmal ein Stanzwerkzeugwerk unterstützt, bei dem HRC-64-Sintermetall-Wendeschneidplatten regelmäßig die Gut/Ausschuss-Prüfungen nicht bestanden. Die Gewinde waren oben zu locker und unten zu fest. Wir stellten fest, dass sie das gesamte Gewinde in einem Arbeitsgang mit einem universellen 3D-Spiralwerkzeug schnitten. Dieser massive radiale Eingriff drückte das schlanke Werkzeug außermittig und erzeugte so eine ausgeprägte Kegelform.
Für diese harten Legierungen schreibt unsere Standardvorgabe einen Vollhartmetall-Gewindefräser mit kurzen Schneiden (1D bis 1.5D) und Halsfreistellung vor. Eine 4- oder 6-schneidige Ausführung verteilt die Schnittkräfte und gewährleistet praktikable Zerspanungsleistungen bei sehr geringer Spanbelastung. Entscheidend ist, dass die kurzen Schneiden maximale Querschnittssteifigkeit bieten und so Durchbiegungen direkt an der Schnittstelle verhindern.
Abstimmung von ultrafeinkörnigen Hartmetallsubstraten mit hochhitzebeständigen Beschichtungen für das Gewindefräsen mit hoher Härte
Zerspanungsmechaniker fragen uns oft, ob submikronäre Hartmetallkorngrößen für Hartstahl immer optimal sind. Bei unseren Werkzeugschleifprozessen erfordert die Auswahl des richtigen Gewindefräsers einen sorgfältig abgewogenen Kompromiss. Wir verwenden Hartmetallkorngrößen von 0.2 bis 0.4 µm mit einem Kobaltgehalt von 8 bis 10 %. Zu wenig Kobalt begünstigt Sprödbrüche, während zu viel die Hochtemperaturhärte beeinträchtigt.
Die Beschichtungschemie ist ebenso entscheidend, und wir haben herkömmliches TiAlN aus dem Verkehr gezogen. Die Temperaturen in der Scherzone überschreiten regelmäßig 900 °C, was zum Ablösen herkömmlicher Beschichtungen führt. Wir setzen daher auf Nanokomposit-Beschichtungen aus TiAlSiN oder AlCrN. Unter Trockenluftzufuhr bilden diese eine amorphe Passivierungsschicht, die Oxidation bis 1100 °C widersteht und gleichzeitig die Reibung unter 0.35 senkt.
Kontrolle der Werkzeughaltersteifigkeit: Die Rundlaufgrenze von 0.003 mm für Schrumpf- und Hydraulikfutter beim Gewindefräsen von gehärtetem Stahl
In führenden Formenbaubetrieben findet man selten Standard-ER-Spannzangenfutter für das Gewindefräsen von gehärtetem Stahl. Bei Werkzeugausfallanalysen beobachten wir regelmäßig, dass zwei Schneiden verschlissen sind, während die beiden anderen einwandfrei bleiben. Die Ursache ist der dynamische Rundlauf. Bei sehr geringen Vorschüben pro Zahn verdoppelt bereits ein Rundlauffehler von 0.008 mm die Belastung einer einzelnen Schneide und führt zu schnellem Ausbrechen.
Unsere Werkstattstandards begrenzen den Rundlauf (TIR) an den Schneidzähnen auf 0,003 mm (3 Mikrometer). Wir verwenden Schrumpfspannfutter oder hochsteife Hydraulikfutter mit kurzem Werkzeugüberstand. Schrumpfspannfutter bieten nahezu perfekte Rundlaufgenauigkeit und überlegene Spannkraft und gewährleisten so eine gleichmäßige Zahnbelastung bei Spiralschnitten. Durch den Austausch verschlissener Spannzangenfutter lassen sich die laufenden Werkzeugkosten deutlich reduzieren.
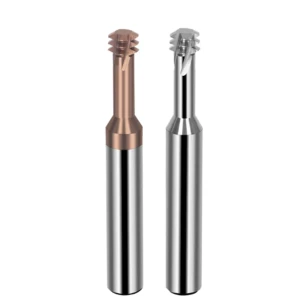
Die grundlegende Logik der Schnittparameter: Optimierung von Schnittgeschwindigkeit und Vorschub beim Gewindefräsen von gehärtetem Stahl
Die Bearbeitung von HRC65-Formenstahl lässt keinen Spielraum für Experimente. Das Innengewindefräsen erfordert eine enge spiralförmige Interpolation, bei der der Kontaktbogen zwischen Werkzeug und Bohrung deutlich größer ist als beim Planfräsen. Wendet man hier die üblichen Fräsparameter für gehärteten Stahl an, schnellen die Reibungsspitzen sofort in die Höhe. Der daraus resultierende Schnittwiderstand verursacht starkes Rattern und zerstört innerhalb von Sekunden ein teures, fertig bearbeitetes Formteil.
Unsere Gewindefrässtrategie für gehärteten Stahl priorisiert thermische Stabilität und Spanbildung gegenüber der reinen Zykluszeit. Wir streben bei HRC65-Teilen keine hohen Zerspanungsraten an. Stattdessen optimieren wir präzise Schnittgeschwindigkeiten, geringe Zahnbelastungen und exakte Vorschubumrechnungen, sodass jede Schneide gleichmäßig abscheren kann, ohne eine verfestigte weiße Schicht zu erzeugen.
Präzise Einstellung der Schnittgeschwindigkeit (Vc) und des Vorschubs pro Zahn (fz) zur Vermeidung von thermischem Verschleiß und Mikroausbrüchen
Wir haben kürzlich in einer Schweizer Werkzeugmacherei für Steckverbinder eine Fehlerdiagnose gestellt. Dort hatte ein Bediener einen Stempelhalter aus HRC65-Stahl mit 80 m/min gefräst. Beide M3-Fräser brannten durch und brachen aus, bevor das zweite Loch fertiggestellt war. Kaltarbeitsstähle mit Zugfestigkeiten über 2200 MPa leiten Wärme nicht effizient über Späne ab. Unsere Tests in der Fertigung haben gezeigt, dass eine Begrenzung der Schnittgeschwindigkeit beim Gewindefräsen auf 35 bis 55 m/min das beste Verhältnis zwischen Schnitthaltigkeit und Durchsatz bietet.
Vermeiden Sie den Anfängerfehler, die Spanabfuhr auf null zu reduzieren. Sinkt der Vorschub pro Zahn ( fz ) unter 0.005 mm/Zahn, reibt das Werkzeug statt zu schneiden, wodurch die Schneidkanten exponentiell schnell abstumpfen. Wir halten fz strikt zwischen 0.008 und 0.02 mm/Zahn. Dadurch kann die mikrogehonte Schneide die Scherebene sauber durchdringen, ohne schädliche radiale Durchbiegung zu erzeugen.
Vorschubumstellung beim Innengewindefräsen (linearer Vorschub vs. kreisförmiger Vorschub) und Werkzeugbruchvermeidung
Dies ist der häufigste Programmierfehler, den wir in Präzisionsbearbeitungsbetrieben feststellen. Programmierer übernehmen oft den vom CAM-System berechneten linearen Vorschub direkt in die CNC-Steuerung. Da die Werkzeugmittellinie einen deutlich engeren Radius als die äußere Schneide beschreibt, steigt die tatsächliche Spanbelastung sprunghaft an. Ohne interne Kompensation des kreisförmigen Vorschubs kann eine geplante Zahnkraft von 0.015 mm auf über 0.04 mm ansteigen und den Fräser sofort beschädigen.
Zum Schutz Ihres Fräsers ist eine mathematische Umrechnung zwischen Längs- und Kreisvorschub erforderlich. Verwenden Sie das klassische Verhältnis: Mittellinienvorschub = Außenkantenvorschub × (D – d) / D, wobei D der Nenngewindedurchmesser und d der Fräserdurchmesser ist. Bei einem M6-Gewinde, das mit einem 4.5-mm-Fräser geschnitten wird, muss der programmierte Mittellinienvorschub auf ca. 25 % des theoretischen Vorschubs reduziert werden.
Technische Optionen für Kühlmittel: Hochdruckluftkühlung, Minimalmengenschmierung und das Verbot von Flüssigkühlmitteln
Manche Zerspanungsmechaniker fluten das Werkzeug sofort mit Kühlmittel, sobald sie Schnitthitze wahrnehmen. Beim Gewindeschneiden in Sacklöchern mit einer Härte von HRC65 ist dies jedoch fatal für die Hartmetallnuten. Gewindefräsen ist ein unterbrochener Schnitt. Wenn heiße Hartmetallzähne zwischen glühenden Scherzonen und kalter Kühlflüssigkeit rotieren, entsteht ein starker Thermoschock. Innerhalb von Sekunden bilden sich kammartige Mikrorisse an der Schneide, die zu katastrophalem Abplatzen führen.
Beim Gewindefräsen von gehärtetem Stahl ist die Verwendung von flüssigen Kühlmitteln strengstens verboten. Arbeiten Sie trocken mit gefilterter Druckluft bei mindestens 6 bar oder verwenden Sie ein Minimalmengenschmiersystem (MQL). Druckluft bläst heiße, gehärtete Späne aus dem Bohrloch und verhindert so ein erneutes Schneiden. Die Zugabe eines leichten Pflanzenölnebels bildet einen robusten Grenzfilm, der die Reibung deutlich reduziert, ohne thermische Mikrorisse zu verursachen.
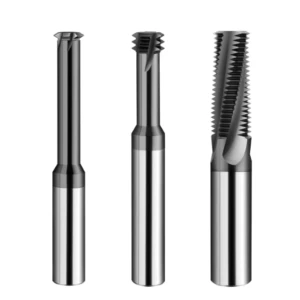
Umgang mit Sacklöchern und tiefen Bohrungen: Praktische Strategien für das Fräsen von Innengewinden und tiefen Gewinden
Das Gewindeschneiden tief in einer fast fertigen Formkavität stellt die Nerven jedes Zerspanungsmechanikers auf die Probe. Tiefe Bohrungen vereinen lange Werkzeugüberhänge, eingeschlossene Späne und fehlende Sichtlinie. Eine einzige Resonanzschwingung oder ein eingeklemmter Span kann gehärtete Seitenwände irreparabel beschädigen. Über 80 % der Werkzeugausfälle, die wir beheben, treten am Grund tiefer Sackgassen unter anormalen Schnittkräften auf.
Unsere Strategie zum Fräsen von Innengewinden behandelt tiefe Strukturen als eigenständige dynamische Systeme und nicht als ausgedehnte flache Bohrungen. Der Erfolg hängt von drei physikalischen Faktoren ab: Dämpfung der Werkzeugdurchbiegung, Programmierung gleichmäßiger Eintrittsbahnen und Gewährleistung einer ausreichenden Spanabfuhr. Verteilen Sie den seitlichen Schnittdruck auf stabile spiralförmige Schnitte, und das Risiko ist minimiert.
Strategie zum Tieflochgewindefräsen für Formhohlräume: Ein radialer Mehrpass-Ansatz
Ein nordamerikanischer Druckgussbetrieb fragte uns kürzlich, warum seine Werkzeuge beim Schneiden von 22 mm tiefen M6-Gewinden in H13-Wendeschneidplatten (HRC 63–65) brachen. Die Programmiermaschine hatte die volle Gewindetiefe in einem einzigen radialen Durchgang gefräst, um Zeit zu sparen. Bei etwa zwei Dritteln der Gewindetiefe verursachte die Seitenbelastung elastisches Biegen, heftiges Rattern und das Abscheren der Nuten. Gewindeschneiden in einem Durchgang bei hohen Tiefen-Durchmesser-Verhältnissen führt zwangsläufig zu extremer Konizität und Werkzeugbruch.
Unsere bewährte Strategie zum Fräsen von Tieflochgewinden basiert auf radialen Mehrfachbearbeitungen. Bei HRC65-Rohmaterial wird die radiale Gewindetiefe in drei oder vier Bearbeitungsgänge aufgeteilt: 55 % Schruppen, 30 % Vorschlichten, 15 % Feinprofilieren und ein unbelasteter Federschnitt. Dieses progressive Verfahren verhindert Werkzeugverrutschen und garantiert exakte zylindrische Flankendurchmesser von der Bohrungsmündung bis zum Bohrungsgrund.
Ein- und Austrittsweggestaltung beim Innengewindefräsen: Verwendung von 90°-Bögen zur Vermeidung von plötzlichen Aufprallkräften
Führen Sie Ihren Gewindefräser niemals senkrecht in eine gehärtete Bohrung ein. Weiche Stähle können den anfänglichen Stoß abfangen, Werkzeugstahl HRC65 jedoch nicht. Dynamometertests zeigen, dass die senkrechten Eintauchkräfte mehr als dreimal so hoch sind wie die stationären Belastungen beim spiralförmigen Schneiden. Diese Stoßwelle kann leicht scharfe Kanten an neuen Hartmetallzähnen beschädigen.
Bei unserer Standardstrategie zum Fräsen von Innengewinden müssen Sie einen tangentialen Ein- und Ausrollbogen von 90° programmieren. Synchronisieren Sie den radialen Eintrittsbogen mit einem axialen Z-Hub, der auf Ihre Gewindesteigung abgestimmt ist. Der Fräser gleitet von null Spandicke in den Schnitt, durchfährt die 360°-Helix und rollt gleichmäßig aus. Dadurch werden Eintrittsstöße vermieden und nahtlose Gewindewände ohne Verweilspuren erzeugt.
Spanabfuhr in Sacklöchern und Eigenspannungsreduzierung: Priorisierung des Gleichlauffräsens und Erhöhung der Toleranzen für Pilotbohrungen
Bei tiefen Sacklöchern ist der Spanabtransport entscheidend für die Werkzeuglebensdauer. Fräsen Sie immer im Gleichlauf von unten nach oben, beginnend am Lochgrund und interpolierend nach oben zum Austritt. Dadurch werden die heißen Späne entlang der Spannuten abgeführt, anstatt sich am Grund anzusammeln. Bohren Sie außerdem nicht blind mit den in allgemeinen Bearbeitungshandbüchern angegebenen Nenn-Pilotbohrungsdurchmessern.
Beim Gewindefräsen von gehärtetem Stahl sollte die Pilotbohrung nahe der oberen Toleranzgrenze vorgebohrt werden – typischerweise 0.05 bis 0.10 mm größer als die Standardwerte in der Tabelle. Bei einem M6-Gewinde begrenzt eine Vorbohrung von 5.10–5.15 mm die Gewindehöhe auf etwa 70 %. Diese geringfügige Änderung reduziert den Eingriff des Werkzeugs in den Gewindegang, schafft Spanraum und verhindert Ausbrüche an der Gewindekante durch erneutes Schneiden von Spänen.
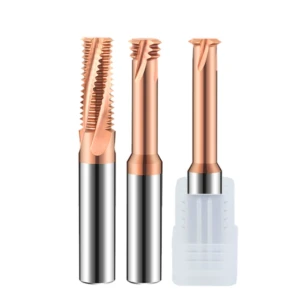
Bearbeitung von Bohrungen mit kleinem Durchmesser: Strategien zur Vermeidung von Werkzeugbruch beim Gewindefräsen in gehärteten Auswerferbolzenlöchern und -einsätzen
Gewinde der Größen M2 bis M4 sind gängig bei Steckverbinderformen und Halbleitereinsätzen. Das Schneiden von Gewinden mit einer Härte von HRC 65 in diesem Mikrometerbereich lässt keinerlei Spielraum für Fehler. Da der Werkzeugkerndurchmesser rapide abnimmt, sinken Torsions- und Biegesteifigkeit sprunghaft. Selbst geringfügige Rundlaufabweichungen der Spindel oder Kühlmittelreste können die Spitze eines Mikro-Fräsers sofort beschädigen.
Beim Fräsen von Gewinden mit kleinem Durchmesser an gehärteten Formeinsätzen sollten die für größere Gewinde üblichen Vorgehensweisen außer Acht gelassen werden. Die Mikrobearbeitung erfordert die Kontrolle der dynamischen Werkzeugdurchbiegung anstelle der statischen Steifigkeit. Die elastische Biegung des Werkzeugs während der Bewegung muss berechnet und die Geometrie des Vorlochs im Vorfeld so gesteuert werden, dass ein Werkzeug, das dünner als ein Draht ist, die Bearbeitung unbeschadet übersteht.
Regeln zur Durchbiegungskompensation und Drehzahlreduzierung beim Gewindefräsen mit kleinem Durchmesser und hohem Überhangverhältnis
Einem Schweizer Hersteller von Mikroformen ist es einmal passiert, dass beim Fräsen von M2.5-Sacklöchern in HRC64-Pulvermetallurgie-Wendeschneidplatten zwei Werkzeuge nacheinander brachen. Um die Kavitätenwände zu bearbeiten, wählten sie eine Mikrofräse mit einem Überhang von nahezu 4D. Bei hohen Schnitttiefen-Durchmesser-Verhältnissen führt bereits eine geringe seitliche Schnittkraft zu starker elastischer Biegung. Wenn das Werkzeug hinter seiner Bahn zurückbleibt und zurückfedert, wird die Zahnfläche überlastet und bricht.
Gemäß unseren Richtlinien für das Gewindefräsen mit kleinem Durchmesser greifen zwei Sicherheitsvorkehrungen gleichzeitig. Erstens werden im CNC-Programm radiale Werkzeugkorrekturen im Mikrometerbereich angewendet, wodurch die Gewindetiefe in vier bis fünf Durchgänge mit einer radialen Zustellung ( ae ) unter 0.015 mm aufgeteilt wird. Zweitens wird die Schnittgeschwindigkeit um 20 bis 30 % reduziert und auf 25 bis 35 m/min gehalten. Durch die wenigen zusätzlichen Sekunden pro Bohrung wird das Herausziehen abgebrochener Mikrowerkzeuge mittels Funkenerosion verhindert.
Beseitigung der Kaltverfestigungsschicht im Pilotloch: Wie sich vorheriges Hartmetallbohren auf die Lebensdauer von Gewindefräsern mit kleinem Durchmesser auswirkt
Wenn Mikrogewindefräser ausbrechen, verändern Bediener häufig die Fräsparameter, ohne die Bohrung zu überprüfen. Unsere Schadensanalysen zeigen, dass vorzeitiger Verschleiß meist auf das Vorbohrloch zurückzuführen ist. Das Bohren von HRC65-Werkzeugstahl mit einem leicht abgenutzten Hartmetallbohrer erzeugt hohe Reibungswärme, wodurch sich an der Bohrungswand eine verfestigte, weiße Schicht bildet, die härter als das Grundmaterial ist.
Wenn ein Vollhartmetall-Gewindefräser in das Bohrloch eintritt, trifft seine feine Schneide beim ersten Durchgang auf diese spröde weiße Schicht, was zu schnellem abrasivem Abstumpfen führt. Daher muss das Vorbohren genauso genau überwacht werden wie der Gewindeschneidvorgang selbst. Kontrollieren Sie den Bohrvorschub, um Kaltverfestigung zu vermeiden, oder reiben Sie das Bohrloch vor dem Gewindeschneiden auf, um eine gleichmäßige Materialstruktur zu gewährleisten.
Fehlerbehebung vor Ort: Häufige Fehler in westlichen Formenbaubetrieben und eine Checkliste zur Optimierung von Gewindefrässtrategien
Bei unseren technischen Supporteinsätzen in europäischen und amerikanischen Formenbaubetrieben hängt der Erfolg selten vom Maschinenpreis ab. Vielmehr kommt es auf systematisches Vorgehen bei der Fehlersuche an. Bei einer Härte von HRC65 verstärkt die hohe Streckgrenze des Materials jeden noch so kleinen Einrichtungsfehler. Werkzeugrundlauf, Überhangdurchbiegung, Bogenvorschubumstellung, Luftstrahlen und Radialbearbeitungen müssen optimal aufeinander abgestimmt sein, um die Werkzeugstandzeit zu verlängern.
Unsere Checkliste für die Gewindefrässtrategie basiert auf einem geschlossenen Diagnosesystem. Bei Schnittanomalien sollten Sie willkürliche Parameteränderungen an der Steuerung vermeiden. Prüfen Sie Maschinendynamik, Haltersteifigkeit und Schnittgeometrie separat. Die Verwendung messbarer physikalischer Kennzahlen zur Ermittlung der Ursache ist der schnellste Weg, teure, gehärtete Wendeschneidplatten zu schützen.
Fehlerbehebung und Werkzeugversatzkorrektur bei Gewindelehrenfehlern und Kegelabweichungen
In der Werkstattprüfung wird häufig berichtet, dass eine Ausschusslehre durchrutscht, während eine Gutlehre auf halber Höhe der Bohrung klemmt. Bei Gewindeverformungen (Konizität oder Steigung) führen Sie unsere dreistufige Prüfung durch: Prüfen Sie den Rundlauf von Spindel und Werkzeugspitze mit einer Messuhr, stellen Sie sicher, dass die Bogenvorschubkompensation im CAM-System aktiviert ist, und vergewissern Sie sich, dass die Schnittkräfte bei radialen Schnitten gleichmäßig verteilt sind.
Bei Problemen mit der Kegelform in tiefen Sacklöchern über 2.5D empfiehlt sich ein unbelasteter Federdurchgang mit leichtem axialem Kegelwerkzeugversatz. Bleibt die Reibung am Gewindescheitelpunkt hoch, vergrößern Sie den Durchmesser der Pilotbohrung um 0.05 mm in Richtung des oberen Grenzwerts. Durch die Anwendung einer Strategie zum Innengewindefräsen mit progressiven Radialdurchgängen wird die Durchbiegung minimiert und sichergestellt, dass Ihre Gewinde die Messprüfung bestehen.
Ableitung von Schnittparametern und Werkzeugwegen aus der metallographischen Morphologie des Werkzeugverschleißes
Abgenutzte Werkzeugschneiden geben direkten Aufschluss über die Schnittmechanik. Wir haben Hunderte stumpfer Schneidkanten unter Werkzeugmachermikroskopen untersucht. Ein gleichmäßiger silbergrauer Verschleißstreifen auf der Freifläche deutet darauf hin, dass Schnittgeschwindigkeit und Schmierung optimal eingestellt sind. Treten kammartige thermische Risse oder Zahnausbrüche auf, ist die Ursache ein Thermoschock durch flüssiges Kühlmittel oder ein zu schwacher Luftstrahl.
Ebenso deutet ein Ausbrechen der ersten Zahnkante auf ein abruptes, lineares Eindringen in die Bohrungswand hin; beheben Sie dies umgehend mit einem tangentialen 90°-Einrollbogen. Wenn Sie zähe Werkstoffe wie Caldie, CarMo oder hochvanadiumhaltige Pulverstähle mit aggressiven Tiefen-Durchmesser-Verhältnissen bearbeiten, senden Sie uns bitte Ihre Teilezeichnungen, Bohrungstiefen und Maschinenspezifikationen. Wir analysieren gerne Ihre Schnittdaten und unterstützen Sie bei der Optimierung Ihrer Maschineneinstellungen.





