


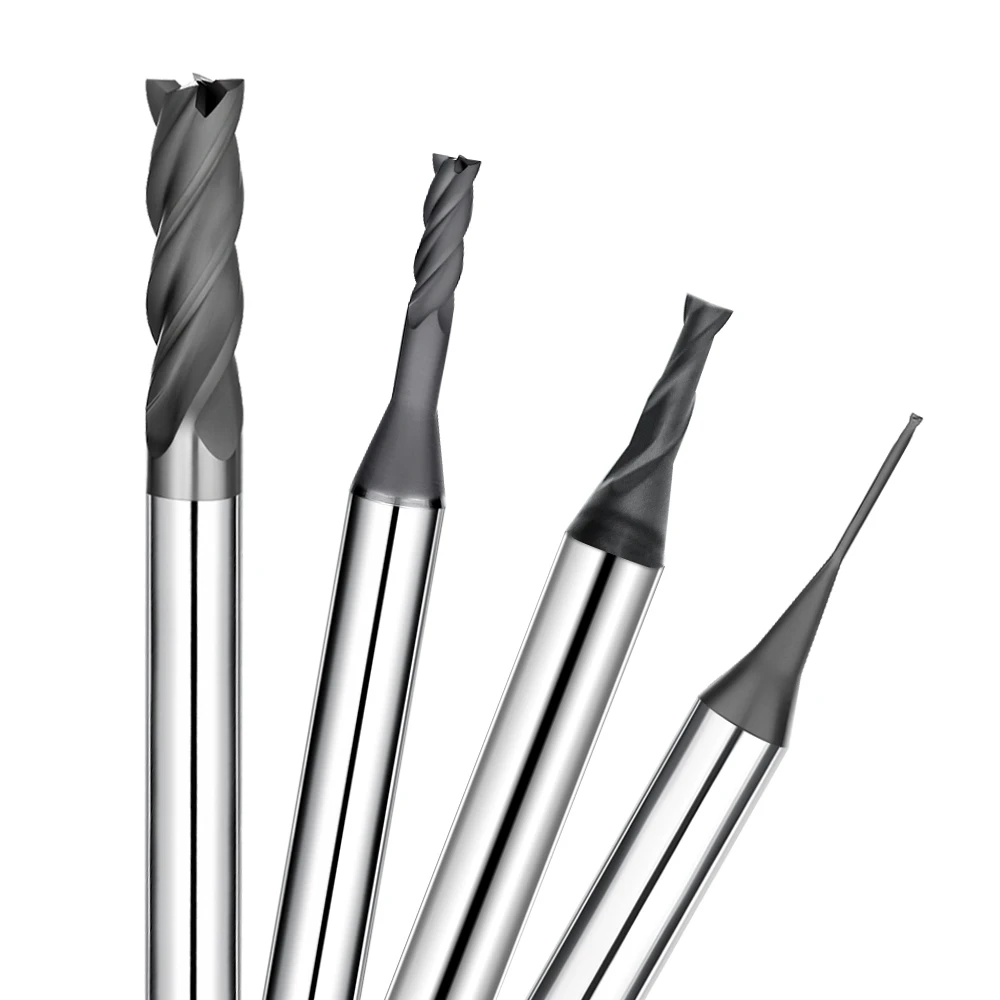
Um ehrlich zu sein, ist das Letzte, was wir in der Welt der Graphitbearbeitung wollen, ein Anruf von einem Kunden, der sagt: „Die Elektrode ist noch nicht einmal fertig, und das Werkzeug ist schon abgebrochen.“
Letzten Monat beauftragte uns ein Formenbauunternehmen aus Detroit mit einem dringenden Projekt, bei dem hochdichte Graphitelektroden mit komplexer Geometrie zum Einsatz kamen. Um Kosten zu sparen, verwendete man standardmäßig beschichtete Hartmetallwerkzeuge. Das Ergebnis? Innerhalb von weniger als 30 Minuten war die Beschichtung der Werkzeugspitze abgenutzt. Dies führte zu massiven Ausbrüchen an den Kanten, wodurch das gesamte Bauteil unbrauchbar wurde. Solche Rückschläge – verursacht durch mangelhafte Kontrolle der Werkzeugstandzeit und der Maßhaltigkeit – sind in professionellen Betrieben leider viel zu häufig.
Mit über zehn Jahren Erfahrung in Forschung, Entwicklung und Fertigung wissen wir, dass die Bearbeitung von Graphit – einem extrem abrasiven, nichtmetallischen Werkstoff – ohne Diamantfräser einem Kampf gegen die Gesetze der Physik gleichkommt. Graphitstaub wirkt wie Schleifpapier und zerstört in kürzester Zeit jede Schneide, die nicht über die nötige Härte verfügt.
Für unsere Kunden in Nordamerika und Europa geht es bei der Auswahl des richtigen Diamantfräsers für Graphit nicht um einen höheren Preis, sondern um die Betriebssicherheit. Insbesondere bei hochpräzisen Kantenbearbeitungen in tiefen Hohlräumen bietet ein Diamant- Schaftfräser eine um ein Vielfaches höhere Verschleißfestigkeit als herkömmliche Werkzeuge. Noch wichtiger ist jedoch seine dauerhafte Schärfe, die Maßabweichungen durch Werkzeugdurchbiegung verhindert.
Dieser Vorteil ist unbestreitbar, wenn komplexe Oberflächen mit einem diamantbeschichteten Vierschneider-Fräser bearbeitet werden. Die Stabilität der Vierschneider-Konstruktion in Kombination mit der geringen Reibung des Diamanten verleiht Graphit eine glänzende Oberfläche, die der von bearbeitetem Metall ähnelt. Dadurch wird das matte, rissige Aussehen vollständig beseitigt.
Als Lieferant von Diamantfräsern mit langjähriger Branchenerfahrung haben wir schon zu viele Arbeitsstunden mit den falschen Werkzeugen vergeudet gesehen. Da die Graphitbearbeitung ein ständiger Kampf gegen Verschleiß ist, warum statten Sie Ihre Maschinen nicht von Anfang an mit den widerstandsfähigsten Fräswerkzeugen aus?
Erkenntnisse aus der Praxis: Der „entscheidende Nachteil“ von Standard-Hartmetall bei der Graphitbearbeitung
In unseren Workshops beobachten wir häufig, dass Einsteiger versuchen, die Werkzeugkosten zu senken, indem sie Standard-Wolframkarbid auf hochreinem Graphit verwenden. Das mag zwar kurzfristig funktionieren, führt aber letztendlich zu erheblichen Produktivitätseinbußen. Standard-Hartmetall besitzt zwar eine gute Zähigkeit, seine Oberflächenhärte ist jedoch der abrasiven Mikrostruktur von Graphit nicht gewachsen.
Wir haben Dutzende vorzeitiger Werkzeugausfälle analysiert. Unsere Ergebnisse zeigen, dass sich die Schneidkanten von Standardlegierungen innerhalb von zehn Minuten vollständig abrunden. Diese Abnutzung führt zu einem sprunghaften Anstieg der Schnittkräfte. Die entstehende Hitze kann nicht durch den Werkzeugstaub entweichen und staut sich im Werkzeug. Dieser Teufelskreis beweist die Unverzichtbarkeit des Diamantfräsers . Kosteneinsparungen durch billige Werkzeuge amortisieren sich stets durch hohe Ausschussquoten und Lohnkosten.
Warum wir unbeschichtete Werkzeuge für die Graphitformenbearbeitung nicht mehr empfehlen
Für die komplexen 3D-Elektroden, die von westlichen Formenbauern verwendet werden, haben wir unbeschichtete Werkzeuge praktisch verboten. Die Graphitbearbeitung erfordert höchste Profilgenauigkeit. Unbeschichtete Werkzeuge weisen eine instabile Verschleißkurve auf; die Maße mögen zu Beginn perfekt sein, aber am Ende des Schlichtprozesses hat der reduzierte Werkzeugdurchmesser die Bauteilintegrität beeinträchtigt.
Wir lehren unsere Kunden, die Gesamtbetriebskosten zu betrachten. Unbeschichtete Werkzeuge sind zwar günstig, hinterlassen aber Riefen und Grate. Dadurch müssen die Mitarbeiter in der Werkstatt stundenlang manuell nachpolieren. Für die automatisierte Fertigung gewährleistet ein hochwertiger Diamant-Schaftfräser eine gleichbleibende Prozessqualität und macht mühsame manuelle Korrekturen überflüssig.
Verschleiß und Absplitterung: Wie die Abrasivität von Graphit ein Werkzeug in sechzig Sekunden zerstört
Die Graphitbearbeitung ist eigentlich kein Schneiden, sondern Hochgeschwindigkeits-Mikroabrasion. Die harten Partikel wirken wie winzige Schleifscheiben auf den Span- und Freiflächen des Werkzeugs. In unseren Labortests führte die Trockenbearbeitung von Graphit mit Standardwerkzeugen innerhalb von nur einer Minute zu einem sprunghaften Anstieg der Spitzentemperatur. Dies erweicht das Substrat und führt zu sichtbarer Ablösung der Beschichtung oder Ausbrüchen an den Kanten.
Dies ist katastrophal beim Bearbeiten schmaler Rippen oder tiefer Nuten. Sobald ein Werkzeug seine Schneide verliert, schneidet es nicht mehr und beginnt, das Material zu extrudieren. Dieser seitliche Druck verursacht Ausbrüche am Boden oder Eckenausbrüche. Verwendet man für Graphit keinen Diamantfräser, folgt dem Knacken eines gebrochenen Werkzeugs oft das Geräusch eines teuren Werkstücks, das im Abfallbehälter landet.
Haben Sie immer noch mit Ausfallzeiten zu kämpfen, weil Sie alle paar Minuten verschlissene Werkzeuge aus Leichtmetall austauschen müssen?
Kernvorteil: Wie Diamantfräser für Graphit die Wirtschaftlichkeit der Zerspanung verändern
In unserer Managementphilosophie ist es ein Fehler, sich nur auf den Preis pro Werkzeug zu konzentrieren. Analysiert man die Kosten pro Teil , zeigt sich, dass die eigentlichen Kosten durch versteckte Ausfallzeiten entstehen. Da Graphit so abrasiv ist, haben Standardwerkzeuge eine sehr kurze Standzeit. Häufige Werkzeugwechsel und -umrüstungen sind wahre Kostenfresser. Unsere Daten belegen, dass ein Diamantfräser für Graphit zwar eine höhere Anfangsinvestition erfordert, die Gesamtkosten pro Teil bei großen Serien aber um über 30 % senkt.
Diese Umstellung ermöglicht eine extreme Prozessstabilisierung. In unbemannten Schichten bearbeiten wir komplexe Werkstücke zuverlässig mit Diamantwerkzeugen, ohne Maßabweichungen befürchten zu müssen. Diese Vorhersagbarkeit bietet Ihnen mehr Flexibilität in der Planung und reduziert den Bedarf an ständiger Überwachung. Wirtschaftlichkeit in der Fertigung bedeutet, die Auslastung Ihrer teuren CNC-Maschinen zu maximieren.
Dimensionskonstanz: Nutzung der Diamanthärte zur Vermeidung von Werkzeugdurchbiegung
Bei tiefen Kavitäten oder dünnen Rippen ist Werkzeugdurchbiegung ein Albtraum für Ingenieure. Standardwerkzeuge verformen sich unter Druck elastisch, was zu schrägen Seitenwänden führt. Wir haben festgestellt, dass Diamant aufgrund seiner extremen Härte und geringen Reibung einen niedrigen und stabilen Schnittwiderstand gewährleistet. Ein Diamant-Schaftfräser minimiert den Rundlauffehler und hält Bohrungsdurchmesser und Nutbreiten über den gesamten Bereich innerhalb von Mikrometertoleranzen.
Wir haben einmal für einen Halbleiterkunden ein Problem mit einer 80 mm tiefen Kavität gelöst. Die Werkzeuge aus einer Legierung schnitten mit zunehmender Tiefe immer schmaler, da die stumpf werdende Schneide die Druckkraft erhöhte und das Werkzeug nach innen drückte. Der Wechsel zu Diamantwerkzeugen sorgte für eine scharfe Schneide und damit für einen sauberen, vertikalen Schnitt. Dieser Ansatz, bei dem die Härte der Werkzeuge gegeneinander abgewogen wurde, eliminierte Nacharbeiten vollständig.
Der Schlüssel zur Oberflächengüte: 4-Schneiden-Diamantbeschichtungen und Materialintegrität
Unter dem Mikroskop zeigt sich, dass die pulvermetallurgische Struktur von Graphit anfällig für Mikroabsplitterungen und -abplatzungen ist. Optisch äußert sich dies in einer Aufhellung oder Rissen. Unsere Tests belegen, dass ein diamantbeschichteter 4-Schneiden-Fräser hier hervorragende Ergebnisse liefert. Die Diamantschicht sorgt für eine hohe Wärmeleitfähigkeit und eine glatte Oberfläche, wodurch Staub schnell abgeführt wird, ohne sich an der Schneide festzusetzen.
Wir sagen oft, dass Graphit, das mit dem richtigen Werkzeug geschnitten wurde, einen „metallischen Glanz“ aufweist. Diese Oberflächenbeschaffenheit bestimmt die Stabilität der elektrischen Entladung beim EDM-Verfahren. Weist die Elektrodenoberfläche Mikrorisse auf, führt dies zu unregelmäßigen Entladungen oder Lichtbogenbildung. Durch die Verwendung nanometerdünner Diamantbeschichtungen schneiden wir Graphitfasern mit chirurgischer Präzision. Wir investieren lieber ein paar Euro mehr in das richtige Werkzeug, als stundenlanges manuelles Polieren zu vergeuden.
Sind Sie immer noch auf die anfänglichen Beschaffungskosten fixiert oder sind Sie bereit für die Vorteile einer überlegenen Oberflächenqualität?
Das ultimative Werkzeug für die Oberflächenbearbeitung: Praxiserfahrung mit dem diamantbeschichteten 4-Schneiden-Fräser
In den letzten Phasen der Graphitbearbeitung sind unsere Anforderungen äußerst hoch. Wir fordern eine außergewöhnlich hohe Oberflächengüte und langfristige Formstabilität. Während viele Betriebe für die Schruppbearbeitung Zwei- oder Dreischneider bevorzugen, um den Spanabtransport zu optimieren, setzen wir für die Schlichtbearbeitung stets auf einen diamantbeschichteten Vierschneider-Fräser. Die Vierschneider-Struktur ermöglicht eine höhere Schnittüberlappung. Bei gleichem Vorschub ergibt sich dadurch eine deutlich geringere Restspitzenhöhe. Das Ergebnis ist eine so feine Oberfläche, dass sie sich wie ein Spiegel anfühlt.
Wir haben die Schwingungsspektren verschiedener Schneidenanzahlen beim Seitenwandfräsen analysiert. Dank seiner überlegenen radialen Symmetrie wirkt das Vierschneiden-Design harmonischen Schwingungen entgegen. Diese Stabilität ist entscheidend bei der Bearbeitung dünnwandiger Graphitbauteile – teilweise mit Wandstärken unter 0.5 mm. Als spezialisierter Lieferant von Diamantfräsern wissen wir, dass bei der Präzisionsbearbeitung Stabilität wichtiger ist als Geschwindigkeit. Ein gleichmäßiger Schnitt verlängert die Spindelstandzeit und gewährleistet, dass jedes Detail den geometrischen Toleranzen Ihrer Zeichnungen entspricht.
Die Vorschublogik hinter dem 4-Schneiden-Design: Warum wir 4-Schneiden-Fräser für die Seiten- und Bodenbearbeitung priorisieren
Beim Seitenfräsen bestimmen die Zustellungstiefe und der Vorschub pro Zahn die Effizienz. Wir verwenden diamantbeschichtete 4-Schneiden-Fräser, da sie die Zykluszeiten durch einen höheren Gesamtvorschub verkürzen, ohne einzelne Schneiden zu überlasten. Die Diamantbeschichtung reduziert die Reibung an der Spanfläche drastisch, sodass Graphitpartikel beim Abtrennen sofort abrutschen. Dadurch werden Rattermarken – jene störenden Oberflächenunebenheiten, die durch Schwankungen der Schnittkraft entstehen – vermieden.
Für hochhartes, feinkörniges Graphit empfehlen wir eine „leichte und schnelle“ Vorgehensweise: Reduzieren Sie die Schnitttiefe pro Schneide, erhöhen Sie aber den Gesamtvorschub. Dadurch wird ein kontinuierlicher Mehrschneiden-Schnitt ermöglicht und die Belastung der empfindlichen Graphitkanten minimiert. Erfahrungsgemäß erzielt diese Methode eine deutlich bessere Ebenheit der Bodenfläche als das aggressive Bearbeiten mit einem Zweischneider. Sobald Sie einen perfekt ebenen Boden sehen, der keinerlei manuelles Schleifen erfordert, werden Sie den Wert dieser Vorgehensweise zu schätzen wissen.
Ausgewogene Spanabfuhr und Schnittkräfte: Fallstricke, die es bei 4-schneidigen Werkzeugen zu vermeiden gilt
Der häufigste Fehler von Ingenieuren bei 4-schneidigen Werkzeugen ist die unreflektierte Anwendung von Formeln für Standard-Hartmetall. Dies führt meist zu verstopften Schneiden. Diamantbeschichtungen sind zwar gleitfähig, Graphitpulver kann sich jedoch bei hohen Schnittgeschwindigkeiten verdichten. Wenn sich der Spanraum verdichtet, steigen die Schnittkräfte sprunghaft an, was zum Werkzeugbruch führen kann. Bei der Einrichtung dieses Diamant-Schaftfräsers legen wir daher besonderen Wert auf thermisches Gleichgewicht. Lokale Pulververklumpungen durch Wärmeentwicklung beim Tiefnutfräsen müssen unbedingt vermieden werden.
Eine weitere Fehlerquelle ist die Vernachlässigung des Verhältnisses von Drehzahl zu Maschinensteifigkeit. Bei Drehzahlen über 20,000 U/min reagieren 4-schneidige Werkzeuge extrem empfindlich auf Rundlauffehler. Ungleichmäßiger Verschleiß deutet in der Regel auf eine zu geringe Spannkraft oder eine ungleichmäßige Auswuchtung des Werkzeughalters hin, nicht auf das Werkzeug selbst. Wir empfehlen eine konservative Anfangsschnitttiefe unter Beobachtung der Späne. Idealerweise sollten Graphitspäne fein, körnig und trocken sein. Verfärben sie sich dunkel, wurde die zulässige Temperaturgrenze überschritten. In diesem Fall ist die Anpassung des Vorschubs deutlich effektiver als eine blinde Reduzierung der Spindeldrehzahl.
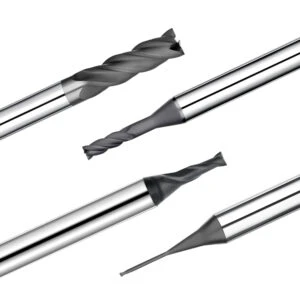
Leitfaden für Ingenieure zur Werkzeugauswahl: Wie man einen Hochleistungs-Diamant-Schaftfräser erkennt
Nach jahrelanger Erfahrung in der Werkzeugherstellung wissen wir, dass ein hochwertiges Werkzeug weit mehr ist als nur ein Trägermaterial mit einer glänzenden Beschichtung. Viele Ingenieure konzentrieren sich auf den Glanz der Diamantoberfläche, doch die wahre „innere Festigkeit“ bleibt verborgen. Ein Hochleistungs-Diamant-Schaftfräser muss geometrische Präzision und mikroskopische physikalische Eigenschaften in Einklang bringen. Ist die Kornstruktur des Trägermaterials ungleichmäßig oder die Oberflächenbehandlung mangelhaft, versagt die Beschichtung im Moment des Kontakts mit dem Material – wie ein Baum ohne Wurzeln.
Wir empfehlen unseren Kollegen, zwei Faktoren zu priorisieren: dynamische Auswuchtung und Schneidkantenkonsistenz. Die Graphitbearbeitung erfolgt mit extrem hohen Geschwindigkeiten, wodurch selbst geringste Ungenauigkeiten zu einer enormen Aufprallkraft führen. Unsere Vorversandkontrollen zeigen, dass Werkzeuge mit Langzeitstabilität stets Schneidkanten aufweisen, die einer strengen mikroskopischen Optimierung unterzogen wurden. Die Wahl eines hochwertigen Werkzeugs ist im Grunde eine Versicherung gegen Ausschuss in der gesamten Charge.
Haftung der Substratbeschichtung: Schneidtests zur Erkennung eines zum Ablösen neigenden Werkzeugs
Das Ablösen der Beschichtung ist der ärgerlichste Fehler bei der Graphitbearbeitung. Um unsere neuen Chargen zu testen, verlassen wir uns nicht nur auf Ritztests im Labor, sondern führen auch „Extremschneidtests“ durch. Dabei bearbeiten wir extrem hartes Graphit mit hohem Vorschub im Stufenschnittverfahren. Durch die Beobachtung mikroskopischer Veränderungen an der Schneide nach wechselnder thermischer Belastung können wir feststellen, ob die chemische Bindung zwischen der Beschichtung und dem Hartmetallsubstrat fest ist.
Wenn Sie während des Betriebs eine graue Verfärbung der Werkzeugspitze oder unregelmäßige Kratzer am Werkstück feststellen, blättert die Beschichtung wahrscheinlich ab. Optimale Haftung wird durch eine gründliche Entfernung des Kobalts von der Substratoberfläche vor der Beschichtung erreicht. Unsere Daten zeigen, dass Diamantpartikel wie Wurzeln im Substrat verankert sein müssen, um über viele Stunden zu halten. Diesen leistungsorientierten Standard setzen wir ein, um unsere anspruchsvollen Kunden in Nordamerika und Europa bestmöglich zu betreuen.
Spezielle Geometrie für Graphit: Warum die Kantenbearbeitung so wichtig ist
Anfänger denken oft, je schärfer das Werkzeug, desto besser – und streben nach einer haarfeinen Schneide. Bei spröden Materialien wie Graphit ist eine übermäßig scharfe Schneide jedoch zerbrechlich. Die Geometrie unserer Diamantfräser beinhaltet daher eine dezente Kantenverstärkung. Durch kontrolliertes Mikrostrahlen oder Bürsten erzeugen wir einen Radius im Mikrometerbereich (Honen). Dies erhöht die Bruchfestigkeit der Schneide deutlich.
Dieser Radius erfordert präzise Ingenieursarbeit. Ist er zu groß, entsteht übermäßige Hitze; ist er zu klein, kann er die Beschichtung nicht ausreichend schützen. Wir haben einmal ein Projekt für ein Halbleiterbauteil optimiert und festgestellt, dass diese spezielle Behandlung die Werkzeugschärfe bewahrte und gleichzeitig die Späneansammlung drastisch reduzierte. Diese Detailgenauigkeit unterscheidet einen echten Anbieter von Diamantfräsern von einem Generalisten. Wir stumpfen das Werkzeug nicht ab; wir verteilen die Schnittkräfte gleichmäßig, um die Diamantbeschichtung bei hohen Drehzahlen zu schützen.
Haben Sie sich angesichts einer Unmenge technischer Daten jemals gefragt, warum zwei Werkzeuge, die auf dem Datenblatt identisch aussehen, in der Praxis so unterschiedliche Leistungen erbringen?
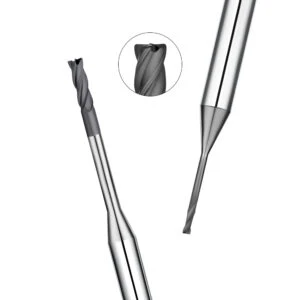
Ein genauer Blick auf Lieferketten: Technische Kriterien für die Auswahl eines professionellen Lieferanten von Diamantfräsern
Aus unserer Sicht sollte ein Lieferant eine Erweiterung Ihres Bearbeitungsteams sein und nicht nur ein Versandlager. Viele Betriebe konzentrieren sich ausschließlich auf den Stückpreis im Angebot und übersehen dabei die versteckten Risiken. Die Kernkompetenz eines professionellen Lieferanten von Diamantfräsern liegt in der Gewährleistung einer gleichbleibenden Beschichtungsqualität. Bei der Graphitbearbeitung ist das Phänomen der „Mystery Box“ ein Albtraum: Eine Charge hält 100 Stunden, die nächste versagt bereits nach 50 Stunden. Diese Instabilität bringt automatisierte Abläufe durcheinander und verursacht Verluste, die den Werkzeugpreis bei Weitem übersteigen.
Wir sind überzeugt, dass die Rückverfolgbarkeit des Substrats und die Einhaltung der Chargenstandards für Beschichtungen die besten Kriterien zur Bewertung eines Lieferanten darstellen. Hervorragende Lieferanten legen proaktiv die physikalischen Grenzen ihrer Produkte offen, anstatt pauschale Versprechungen zu machen. Als Hersteller bevorzugen wir Partner mit unabhängigen Laboren, die detaillierte Schnittanalysen durchführen. In der Präzisionsfertigung haben harte Fakten mehr Gewicht als mündliche Zusicherungen.
Warum ein Lieferant, der die Logik der Bearbeitungsprozesse versteht, Ihnen 30 % Ihres Werkzeugbudgets einsparen kann
Kosteneinsparung bedeutet nicht nur, die Stückpreise zu senken. Wenn wir Effizienzstrategien für unsere Kunden entwickeln, optimieren wir zunächst Werkzeugwege und -parameter. Ein erfahrener Lieferant weiß: Wenn Ihre Maschine nicht stabil genug ist, ist selbst das teuerste Werkzeug rausgeschmissenes Geld. Wir konnten einmal einem Kunden helfen, Werkzeugbruch um 30 % zu reduzieren, indem wir lediglich die Spindeldrehzahlen und Vorschubmultiplikatoren feinjustierten – ohne das Werkzeug selbst auszutauschen. Diese praxisorientierte Unterstützung führt zu echten, spürbaren Einsparungen.
Wenn ein Lieferant Ihre Anforderungen versteht – egal ob Sie schnelles Schruppen oder hochpräzises Feinschleifen priorisieren –, werden seine Empfehlungen deutlich zielgerichteter. Die Vermeidung von Überdimensionierung und die Auswahl des richtigen Produkts für Ihre spezifische Konfiguration sind der Schlüssel zu dieser 30%igen Kostenreduzierung. Das beste Werkzeug ist nicht immer das teuerste; es ist dasjenige, mit dem Sie beruhigt schlafen können, während die Maschine läuft. Diese anwendungsorientierte Beschaffung ist das oberste Ziel der schlanken Produktion.
Drei Schlüsselparameter für kundenspezifische Lösungen
Bei der Bearbeitung von Sonderanfertigungen fragen wir nie nur nach dem Durchmesser. Wir analysieren drei Kernparameter. Erstens die Shore-Härte und die Korngröße des Graphits. Der Spanwinkel eines Diamant-Schaftfräsers muss an unterschiedliche Materialdichten angepasst werden. Verwendet man eine Standardgeometrie für ultrafeinen, hochharten Graphit, löst sich die Beschichtung unweigerlich vorzeitig ab.
Zweitens prüfen wir die maximale Drehzahl Ihrer Maschine und den Rundlauf des Werkzeughalters. Bei der Hochgeschwindigkeitsbearbeitung von Graphit ist die dynamische Auswuchtung von höchster Priorität. Wenn Sie eine kleine BT30-Spindel verwenden, legen wir besonderen Wert auf eine vibrationsdämpfende Werkzeugkonstruktion. Schließlich berücksichtigen wir die Umgebungsbedingungen – Trockenbearbeitung oder Ölnebelbearbeitung. Dies bestimmt den erforderlichen Poliergrad für die Schneiden. Als erfahrener Lieferant ist es unser Ziel, sicherzustellen, dass unsere Werkzeuge ab dem Moment ihrer Anlieferung in Ihrer Werkstatt einen Mehrwert für Ihre Produktion generieren.
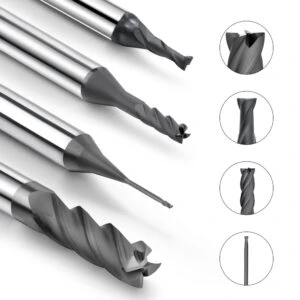
Wiederherstellung von Effizienz und Vorhersagbarkeit bei der Graphitbearbeitung
Die Graphitbearbeitung sollte kein Glücksspiel sein, sondern eine präzise und berechenbare Methode. Oftmals liegt die Ursache für mangelnde Effizienzsteigerung nicht in der Maschine oder dem Bediener, sondern in einem Kontrollverlust über den Schnittwiderstand zu Beginn des Prozesses. Durch systematisches Werkzeugmanagement und den Einsatz hochwertiger Diamantfräser schaffen wir Ordnung im Arbeitsablauf.
Der Vorteil dieser Vorgehensweise liegt darin, dass die ständigen Reparaturen in der Fertigung der Vergangenheit angehören. Anstatt sich Gedanken über die Reparatur eines beschädigten Teils zu machen, minimieren Sie das Risiko bereits während der Programmierung durch die Optimierung von Parametern und Werkzeugauswahl. Wir raten unseren Kollegen, den Gesamtwert eines Werkzeugs zu betrachten. Wenn Ihr Diamantfräser für Graphit jeden Bearbeitungsschritt zuverlässig absolviert, haben Sie Ihre Zeitpläne, die Qualität und die Kosten optimal im Griff.
Lassen Sie Werkzeuge nicht zum Produktionsengpass werden
In einer automatisierten Fertigung bedeutet jede Minute Spindellaufzeit einen Kostenfaktor. Wenn Sie ständig Werkzeugwechselalarme erhalten oder sich scheuen, höhere Vorschubgeschwindigkeiten zu verwenden, ist Ihre aktuelle Konfiguration wahrscheinlich der Flaschenhals. Die wahre Grenze liegt oft nicht in der Maschine selbst, sondern in einem Verschleißteil, das der Belastung nicht gewachsen ist.
Als Ingenieure mit jahrelanger Praxiserfahrung wissen wir, dass jede Werkstatt einzigartig ist. Wenn Sie mit schwierigen Graphitsorten oder unmöglichen Toleranzen in tiefen Kavitäten zu kämpfen haben, kontaktieren Sie uns. Bringen Sie Ihre spezifischen Parameter, Zeichnungen oder sogar Fotos von defekten Werkzeugen mit.
Wir bevorzugen diese Art des zielgerichteten technischen Dialogs. Als Lieferant von Diamantfräsern liegt unser Wert darin, Sie dabei zu unterstützen, das optimale Verhältnis zwischen Effizienz und Werkzeugstandzeit zu finden.
Da wir alle nach höchster Präzision in der Fertigung streben, sind Sie bereit, sich uns bei der nächsten technischen Herausforderung anzuschließen?






