


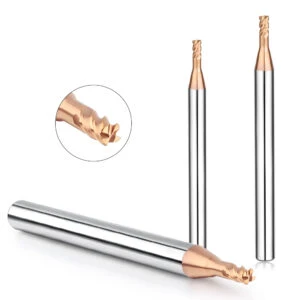
Nachdem die CNC-Bearbeitungstechnologie in der Industrie und im Maschinenbau weit verbreitet war, entwickelte sich das CNC-Fräsen zum wichtigsten Bearbeitungsverfahren für viele komplexe Teile. Durch die Kombination von Datenprogrammierung und CNC-Ausrüstung werden Präzisionsteile verarbeitet, was die Produktions- und Verarbeitungseffizienz im Maschinenbau verbessert. Um sich jedoch weiter an die Bedürfnisse des aktuellen Marktes anzupassen, qualitativ hochwertigere Teilematerialien zu verbessern und qualitativ hochwertigere CNC-Programme zu analysieren und zu untersuchen, ist dies auch ein Thema, dem sich Techniker widmen müssen.
Daher müssen beim Zerspanungsprozess nicht nur die Bearbeitungsparameter der Werkstücke, sondern auch die Größe des Fräsers , die Werkzeugbahn, die Schnittmenge und weitere Faktoren kontrolliert werden, die die Qualität und Effizienz der Materialbearbeitung beeinflussen. Insbesondere bei komplexen Werkstoffen mit gekrümmten Teilen ist heutzutage eine präzise Bearbeitung mittels Teileprogrammierung in der CNC-Maschine und die Auswahl geeigneter Schnittparameter unerlässlich. Dies sind wichtige Faktoren für die Sicherstellung der Bearbeitungsqualität.
Die Bedeutung der Analyse und Optimierung von Schnittparametern
In der Geschichte der Maschinenbauentwicklung nehmen Schnittdatenbanken in der Maschinenbauindustrie eine sehr wichtige Stellung ein. In den letzten Jahren wurde im Zuge der industriellen Systementwicklung in China eine grundlegende technische Schnittdatenbank aufgebaut. Die anfänglichen Schnittdateneinstellungen werden üblicherweise durch viel Übung ermittelt. Die für das Experiment erforderlichen Bedingungen entsprechen in der Regel den Grundbedingungen der aktuellen Verarbeitung. Daher müssen die vorherigen Parameter nach einer Aktualisierung der technischen Ausrüstung neu optimiert und neu gestaltet werden. Daher ist eine Aktualisierung der einmal erstellten Schnittdatenbank schwieriger. Einige vorhandene Datenbanken veralten und können nicht mehr verwendet werden. Wenn die Schnittdaten nicht mit der Aktualisierung der technischen Ausrüstung aktualisiert werden können, können sie die Produktion und Verarbeitung von Materialteilen nicht steuern, und es entsteht zudem eine große Ressourcenverschwendung.
Mit der Marktentwicklung wird auch die technische Ausstattung vieler Fertigungsbetriebe ständig weiterentwickelt und verbessert. Werden die entsprechenden Schnittparameter nicht optimiert und synchron eingestellt, beeinträchtigt dies die Effizienz und Qualität der nachfolgenden Materialproduktion und -verarbeitung. Ausgehend von den oben genannten Faktoren sind die Optimierung der Auswahl der mechanischen Ausrüstung und die Einstellung der Schnittparameter die Herausforderungen für Fertigungsunternehmen, deren wichtige Rolle und Bedeutung sie haben.
Erstens: Durch die sinnvolle Auswahl mechanischer Bearbeitungsgeräte und die Optimierung der Schnittparameter können Techniker bei der Aktualisierung der Gerätetechnologie passende Datenprogramme verwenden, um sicherzustellen, dass Effizienz und Qualität von Produktion und Bearbeitung nicht beeinträchtigt werden. Zweitens: Bei der Datenprogrammierung unter Berücksichtigung der Schnittparameter können Datenmodell und Algorithmus gleichzeitig untersucht und optimiert werden, wodurch der Zusammenhang zwischen Programmierdaten und Schnittprozess klarer wird. Drittens: Die Optimierung von Datenmodellen und Schnittparametern kann die Bearbeitungszeit von Werkzeugmaschinen effektiv verkürzen und die Produktions- und Bearbeitungseffizienz verbessern, während gleichzeitig der Materialabfall reduziert wird.
Schnittparameter sind im Allgemeinen Ressourcen, die mit der Innovation technischer Geräte kontinuierlich optimiert und angepasst werden müssen. Das heimische Industriesystem befindet sich derzeit in der Phase der industriellen Modernisierung, und es gibt viele Probleme bei der Optimierung der Schnittparameter, die gelöst werden müssen. Viele wichtige technische Knotenpunkte erfordern zudem eine kontinuierliche Erforschung und Optimierung durch Techniker. Nur durch langfristige Forschung und Analyse kann die Effektivität der Datenparameter schrittweise verbessert werden.
Forschungsstand zur Geräteauswahl und Schnittparametern
Bei der Verarbeitung von Metallverbundwerkstoffen hat sich das Schneiden mittlerweile als praktikabelstes Verfahren etabliert. In vielen Fabriken macht die spanende Bearbeitung bereits die Hälfte des Arbeitsaufwands aus, und die meisten Werkstoffteile werden spanend hergestellt und bearbeitet. Die Qualität und Effizienz der aktuellen spanenden Bearbeitung ist jedoch nach wie vor ein wichtiger Forschungsgegenstand, der optimiert und gelöst werden muss.
Eine sinnvolle Auswahl von Schnittdaten und -geräten kann die Effizienz steigern. Bei der Serienfertigung mancher traditioneller Teile sind Prozesstests erforderlich, um spezifische Schnittparameter festzulegen. Bei Einzelteilen sind die Erfahrung und das Können der Techniker erforderlich, um den Schnitt zu testen. Ob am Ende ein effektives Endprodukt entsteht, hängt vom Können der Techniker ab. Bei diesen Tests entstehen zwangsläufig viele fehlerhafte Produkte und Ausschuss. Daher untersuchen viele Fabriken derzeit, wie der Einsatz von UG, CAM und anderer Software optimiert werden kann.
Eine sinnvolle Festlegung der Schnittparameter wirkt sich direkt auf Kosten, Produktionseffizienz, Qualität und Gewinn des Werks aus. Die Einstellung der Schnittparameter unterliegt jedoch häufig zahlreichen internen und externen Faktoren, wie Verarbeitungsanforderungen, Materialeigenschaften, Werkzeugauswahl und -verwendung, Genauigkeit und Leistung der Werkzeugmaschine sowie dem beruflichen Niveau des technischen Personals. Diese Faktoren wirken sich direkt auf die Gestaltung und Formulierung der Schnittparameter aus. Daher muss das technische Personal bei der Optimierung der Schnittparameter ein Datenmodell zur Optimierung der Parametereinstellung erstellen. Dabei werden hauptsächlich drei Aspekte der Parametereinstellung berücksichtigt: Entwurfsvariablen, Zielfunktionen und Einschränkungen. Die derzeit am häufigsten verwendeten Methoden zur Optimierung der Schnittparametereinstellungen sind lineare Programmierung, Koordinatenrotationsmethode und grafische Methode.
Optimierung der Geräteauswahl und Schnittparametereinstellung in der Materialbearbeitung
Auswählen Cutting Tools Anach dem MMaterialien PVerarbeitung Profile
Bei konkaven Bearbeitungsflächen im zu bearbeitenden Metallwerkstoff sollte für die Schlicht- oder Vorschlichtbearbeitung ein Kugelkopffräser gewählt werden, um eine gute Oberfläche zu erzielen. Für die Schruppbearbeitung kann ein Planfräser verwendet werden. Bei konvexen Bearbeitungsflächen ist für die Schruppbearbeitung ein Rundkopffräser erforderlich, da die geometrischen Gegebenheiten des Rundfräsers oft besser geeignet sind als die des Planfräsers. Beim Schlichten sollte der Radius einiger Werkzeuge kleiner als der Rundradius des Werkstücks sein, insbesondere an Ecken. Um den Bogen zu interpolieren, ist ein Werkzeug mit einem Radius kleiner als der Eckradius zu wählen. Dadurch wird verhindert, dass es bei geradlinigen Interpolationsvorgängen zu Überbearbeitungen und Materialschäden kommt.
Das SWahl von Cutting Tools Ssollte sein Bbasierend auf der PPrinzip von Lgroß zu SEinkaufszentrum
Bei komplexen Teilen gibt es viele Oberflächenarten. Insbesondere bei der Bearbeitung komplexer gekrümmter Teile kann ein Schneidwerkzeug oft nicht die gesamte Teilebearbeitung durchführen. Wählen Sie daher bei der Werkzeugauswahl Werkzeuge mit größerem Durchmesser, egal ob zum Schlichten oder Schruppen. Denn je kleiner der Radius des Werkzeugs ist, desto länger ist der Bearbeitungsweg, den es durchlaufen muss. Dies verringert die Bearbeitungseffizienz. Außerdem verschleißt ein Werkzeug mit kleinerem Radius stärker.
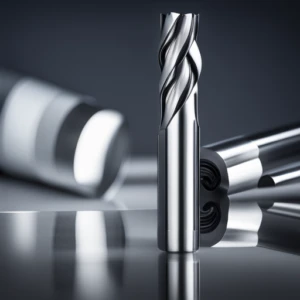
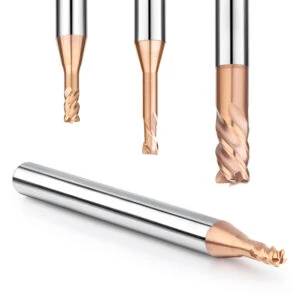
Auswahl des Planfräsers. Planfräser gehören zu den am häufigsten verwendeten Werkzeugen und zeichnen sich durch die größte Schnittleistung aus. Ihr Hauptvorteil liegt in der hohen Schnittleistung und damit in der höheren Bearbeitungseffizienz im Vergleich zu anderen Werkzeugen. Die Oberfläche des bearbeiteten Werkstücks ist relativ glatt und nicht zu rau. Planfräser zeichnen sich zudem durch hohe Temperaturbeständigkeit aus. Daher werden sie häufig für Hexaeder und einige großflächige Stufenwerkstücke verwendet. Bei der Bearbeitung von Rohformen oder Formhohlraumnuten mit Planfräsern sollten Sie darauf achten, keine vertikalen, schrägen oder spiralförmigen Zuführverfahren zu verwenden. Solche Zuführverfahren können die Maschinenspindel beschädigen und die Lebensdauer der Maschinenkomponenten verkürzen. Daher ist in der Regel ein seitliches Zuführverfahren von außen am Werkstück erforderlich.
Schruppfräser. Schruppfräser werden üblicherweise zur Werkstückumformung eingesetzt. Die Hauptvorteile sind das große Schnittvolumen, die tiefe Schnitttiefe und der geringe Schneidwiderstand. Sie werden hauptsächlich zum Fräsen von Stufen, Sockeln und anderen Werkstücken verwendet.
Feinfräser. Feinfräser werden üblicherweise für die Feinbearbeitung verwendet. Nach der Bearbeitung mit diesem Werkzeugtyp ist die Oberfläche des Werkstücks im Allgemeinen glatter und ebener, und die Maßgenauigkeit der Bearbeitung ist höher. Wenn einige Werkstücke im letzten Bearbeitungsprozess geformt werden sollen, wird dieser Werkzeugtyp verwendet, um das Aussehen und die angemessene Größe der bearbeiteten Teile zu maximieren. Daher werden Feinfräser üblicherweise für die Feinbearbeitung von Werkstücken wie Formkernen und Formböden verwendet.
Ausrangierter Schaftfräser. Dieser Werkzeugtyp wird üblicherweise bei hoher Geschwindigkeit und hoher Rate verwendet. Es ist ein gängiges Bearbeitungsverfahren in der Leichtzerspanung. Dieser Werkzeugtyp wird in der Regel eher in NC-Kursen eingesetzt. Das Werkzeug selbst wird ebenfalls in zwei Typen unterteilt: grob und fein. Das grobe Werkzeug wird üblicherweise zum Entgraten verwendet, das feine Werkzeug zum Schlichten der Werkstückunterseite.
Berücksichtigung der Schnitttiefe. Die Schnitttiefe bezieht sich im Allgemeinen auf die Oberflächenschicht des zu schneidenden Werkstücks in einem Vorschub. In den meisten Fällen wird Millimeter als Tiefeneinheit verwendet. Aufgrund der Steifigkeit und Festigkeit der Werkzeugmaschine wird die Schnitttiefe bei der Bearbeitung einiger Materialteile auch in Abhängigkeit von der Werkzeugmarke und den Materialeigenschaften berücksichtigt. Beim Schneiden müssen einige Positionen im Bereich von ca. 0.4 mm bis 1.2 mm freigehalten werden. Auch beim Schlichten wird die Bearbeitungszugabe je nach Marke und Maßgenauigkeit des Werkzeugs freigehalten, was ca. 0.02 mm bis 0.05 mm beträgt. Beim Schlichten ist das Verarbeitungsprinzip zu beachten: Beschneiden der Unterseite ohne Beschneiden der Kanten bzw. Beschneiden der Kanten ohne Beschneiden der Unterseite.
CHoose Rrunde Nase End MÜbel During Rgenug MSchmerzen von PArzt
Aufgrund der Eigenschaften von Eckradiusfräsern kann der Schneidenwinkel beim Kontakt mit dem Werkstück während des Schneidvorgangs innerhalb eines Bereichs von 90° variieren. Eine kontinuierlichere Schnittkraftänderung innerhalb des Bearbeitungsbereichs ermöglicht eine flexiblere Bearbeitung. Dies trägt zu einer verbesserten Bearbeitungsqualität und einer längeren Werkzeugstandzeit bei. Darüber hinaus sind die Schnittbedingungen bei der Schruppbearbeitung mit einem Rundfräser besser als bei einem Kugelfräser.
Optimierung von Cutting Parameter SEttings
Das oben Gesagte hat deutlich gemacht, dass die Einstellung der Schnittparameter für die Materialteilbearbeitung wichtig ist, insbesondere für die Bearbeitungsqualität und -effizienz. In CAM-Software beispielsweise betreffen die zu steuernden Schnittparameter hauptsächlich die Spindeldrehzahl, die Tiefe und Breite des Werkzeugschnitts usw.
Einstellung der Spindeldrehzahl. Bei der Steuerung der Spindeldrehzahl einer Werkzeugmaschine wird üblicherweise die Schnittgeschwindigkeit zur Berechnung und Einstellung verwendet. Die häufig verwendete Berechnungsformel lautet n = 1000 VC/πd, wobei d den Werkzeugdurchmesser und vc die Schnittgeschwindigkeit darstellt. Im Bearbeitungsprozess hängt die Wahl der Schnittgeschwindigkeit oft von der Lebensdauer des Werkzeugs ab. Sobald die verwendeten Materialien, Werkzeuge und Bearbeitungsstrukturen klar sind, wird die Schnittgeschwindigkeit zu einem direkten Faktor, der die Lebensdauer des Werkzeugs beeinflusst, und eine ungeeignete Schnittgeschwindigkeit verkürzt die Lebensdauer des Werkzeugs direkt. Insbesondere bei der Endbearbeitung einiger Materialformen ist es notwendig, einen Werkzeugwechsel während der Bearbeitung zu vermeiden, da sonst die Bearbeitungsqualität beeinträchtigt wird.
Verschiedene Faktoren der Vorschubgeschwindigkeit in der Spindeldrehzahl: T=0.3D, T bezeichnet die Absenktiefe jedes Werkzeugs in der Z-Achse. P=0.7D, P bezeichnet die Vorschubgeschwindigkeit jedes Werkzeugs. Unter T=R2=0.2mm, unter R3=0.5mm, P=0.1D, also die Endgeschwindigkeit F=S*FZ*Z, FZ bezeichnet die Schnittmenge pro Zahn, Z bezeichnet die Anzahl der Zähne und F bezeichnet die Vorschubgeschwindigkeit. Natürlich kann die Formel in unterschiedlichen Programmen unterschiedlich sein. Einige Formeln lauten: F=nzf. In dieser Formel bezeichnet n die Spindeldrehzahl, z bezeichnet die Anzahl der Fräserzähne und f bezeichnet den Vorschub pro Zahn. Die Einstellung des Vorschubs pro Zahn wird auch in Abhängigkeit von den Materialeigenschaften, der Qualität und der Struktur des Werkzeugs berücksichtigt. Normalerweise gilt: Je höher die Festigkeit des Werkstücks, desto kleiner der Vorschub pro Zahn. Die Techniker müssen die Parametereinstellung auf Grundlage der tatsächlichen Bearbeitungsanforderungen berücksichtigen.
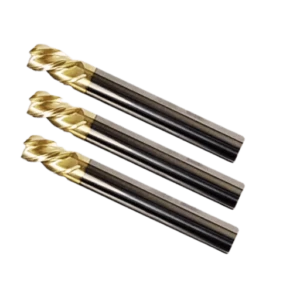
Vorschubgeschwindigkeit und Werkzeugeinstich. Die Wahl der Vorschubgeschwindigkeit wirkt sich direkt auf die Oberflächenglätte und Präzision der bearbeiteten Teile aus. Die häufig verwendete Formel zur Parameterberechnung lautet f = nzf, wobei n die Spindeldrehzahl, z die Anzahl der Fräszähne und f der Vorschub pro Zahn ist. Der Vorschub pro Zahn wird von vielen Faktoren beeinflusst, vor allem vom Werkzeugmaterial, der Fräserstruktur und den mechanischen Eigenschaften während der Bearbeitung. Bei höherer Festigkeit des Werkstückmaterials ist der erforderliche Vorschub pro Zahn geringer. Manche Fräser aus Legierungen weisen eine höhere Härte auf als herkömmliche Fräser aus Stahl. Bei höheren Anforderungen an Genauigkeit und Präzision bei der Oberflächenbearbeitung sollte die Vorschubgeschwindigkeit entsprechend reduziert werden.
Einstellung von Schnittmenge und Schrittweite. Bei der CNC-Bearbeitung von Werkstücken mit gekrümmten Oberflächen ist die Bearbeitung aufgrund der unterschiedlichen Krümmungen und Radien der Werkstückoberflächen sehr aufwendig und muss daher vom Planfräsen unterschieden werden. Beispielsweise empfiehlt sich bei der Bearbeitung von Rohlingen das Schichtschnittverfahren, bei dem jede Schicht kreisförmig oder spiralförmig geschnitten wird. Der Winkel sollte unter 15° liegen, die Schnitttiefe darf maximal 10 % der Gesamtlänge des Werkstücks betragen, und der Schrittweite jeder Materialschicht muss der Formgröße entsprechen, üblicherweise etwa 70 % des Werkzeugdurchmessers.
Wählen Sie eine kleinere Schnittmenge und einen schnellen Vorschub, um die Qualität des Werkstücks zu gewährleisten. Wählen Sie für einige komplexe Materialmodelle geeignete Werkzeuge, um die Bearbeitung separat durchzuführen und so die Bearbeitungseffizienz zu gewährleisten. Die Größe der Schnittmenge wird auch von Werkstück, Werkzeugmaschine und Werkzeug beeinflusst. Daher ist bei der Wahl der eigentlichen Bearbeitung zu berücksichtigen, dass diese Werkzeuge den Anforderungen der Bearbeitungstechnologie und der Steifigkeit gerecht werden.
Bei der Bearbeitung sollte die maximale Schnittmenge gewählt werden, um die Bearbeitungseffizienz und -qualität sicherzustellen. Um sicherzustellen, dass die Bearbeitungsgenauigkeit und die Oberflächenrauheit der Teile den Bearbeitungsanforderungen entsprechen, ist außerdem eine gewisse Bearbeitungszugabe erforderlich. Bei einigen Schruppbearbeitungsprozessen erfolgt die Entfernung der Zugabe üblicherweise durch Schichtschneiden und anschließend durch CAM-Programmierung. Dies erfordert, dass Techniker die spezifische Schnitttiefe und die maximale Schrittweite des Werkzeugs situationsabhängig berücksichtigen. Diese Dateneinstellungen wirken sich direkt auf die Form des Werkstücks aus.
Beim Schlichten ist die Wahl der passenden Schnitttiefe erforderlich. Bei der Einstellung der Schnitttiefe muss in der Regel die Oberflächenrauheit des Werkstücks berücksichtigt werden. Bei der CAM-Programmierung bietet das allgemeine Programm zwei Parameter zur Steuerung der Oberflächenrauheit, hauptsächlich die Resthöhe und die Schrittweite. Die Steuerung der Schrittweite beeinflusst die Oberflächenrauheit des bearbeiteten Werkstücks zusätzlich. Je kleiner die Schrittweite, desto geringer ist in der Regel die Oberflächenrauheit des fertigen Werkstücks. Durch die Einstellungsprobleme verringert sich jedoch die Bearbeitungseffizienz, was die Bearbeitungszeit zusätzlich verlängert.
Daher ist es bei der tatsächlichen Bearbeitung auch notwendig, die Bearbeitungsanforderungen zu berücksichtigen und die Schrittweite nicht zu niedrig einzustellen. Im tatsächlichen Bearbeitungsprozess können Sie das Vorschlichtverfahren oder das Schlichtverfahren verwenden, um den Werkzeugweg anzupassen und so den Oberflächenzustand des bearbeiteten Teils zu verbessern. Wenn die Resthöhe zur Steuerung der Rauheit der bearbeiteten Oberfläche des Teils verwendet wird, wird die Layoutbreite automatisch entsprechend der Form des Werkstücks angepasst.
Berücksichtigung der Schnittgeschwindigkeit. Die Schnittgeschwindigkeit bezeichnet im Allgemeinen die lineare Geschwindigkeit des Spindelwerkzeugs während der Rotation. Die Einstellung der Schnittgeschwindigkeit hängt von der Qualität des Werkzeugs selbst sowie den Eigenschaften, der Haltbarkeit, den Verarbeitungs- und Abkühlungsbedingungen der Materialteile ab. Die Schnittgeschwindigkeit von Schnellarbeitsstahl liegt in der Regel bei 20–130 m/min, von Hartmetall bei 20–160 m/min und von Wolframstahl bei 30–150 m/min. Abhängig von den Materialeigenschaften wird die Schnittgeschwindigkeit entsprechend der tatsächlichen Situation angepasst.
Vorschubregelung. Bezeichnet im Allgemeinen die Distanz, die das Werkzeug in einer Minute in Vorschubrichtung zurücklegt. Die Faktoren, die die Vorschubgeschwindigkeit beeinflussen, sind hauptsächlich Werkzeugstärke, Maschinenleistung, Bearbeitungsgenauigkeit und Oberflächenglätte des Werkstücks. Die Überlagerung dieser Faktoren wirkt sich auch direkt auf die Vorschubgeschwindigkeitsregelung aus. Normalerweise liegt die Vorschubgeschwindigkeit von Bearbeitungsmaschinen bei 30–1400 mm/min. Einige Hochgeschwindigkeits- und Hochleistungsbearbeitungsmaschinen erreichen sogar 150–2000 mm/min.
Bei der Materialbearbeitung von Werkstücken beeinflussen hauptsächlich Schneidwerkzeuge, die Leistung der Werkzeugmaschine und die Werkstückumgebung die Schneidparameter. Jeder Faktor hat einen unterschiedlichen Einfluss auf die Schneidparameter. Dieser Artikel fasst einige dieser Faktoren zusammen, analysiert Schneidwerkzeuge und Werkstückmaterialien und erläutert deren spezifischen Einfluss auf die Schneidparameter. Die mechanische Bearbeitung wird sich in Zukunft in Richtung hoher Präzision und Effizienz weiterentwickeln. Neben der kontinuierlichen Optimierung der technischen Ausrüstung ist es notwendig, sich auf die Erstellung und Nutzung von Schnittdatenmodellen zu konzentrieren, um die Qualität und Effizienz der Materialbearbeitung zu verbessern.






