


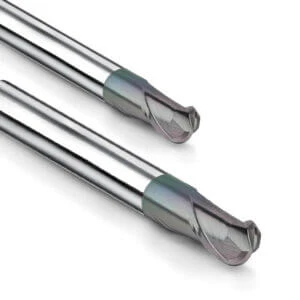
Der Fräser ist ein rotierendes Werkzeug mit mehreren Zähnen, wobei jeder Zahn einem auf der rotierenden Oberfläche des Fräsers befestigten Drehmeißel entspricht. Beim Fräsen sind die Schneidkanten, die am Schnitt beteiligt sind, länger, es gibt keinen Leerlauf und die Schnittgeschwindigkeit (Vc) ist höher, was zu einer höheren Produktivität führt. Viele Fräsertypen weisen unterschiedliche Strukturen und ein breites Anwendungsspektrum auf. Je nach Verwendungszweck lassen sie sich in drei Kategorien einteilen: Fräser für die Bearbeitung von Ebenen, Fräser für die Bearbeitung von Nuten und Fräser für die Bearbeitung von Formflächen. Fräser mit Standardabmessungen sind genormt und werden üblicherweise von spezialisierten Werkzeugherstellern gefertigt. Im Folgenden werden die Eigenschaften einiger gängiger Fräser und ihre Anwendungsbereiche vorgestellt.
Zylinderfräser
Der Zylinderfräser ist wie folgt aufgebaut. Er besteht in der Regel aus Schnellarbeitsstahl mit spiralförmigen Schneidkanten auf der Zylinderoberfläche und ohne sekundäre Schneidkanten. Die Spiralzähne schneiden beim Schneiden allmählich in das Werkstück hinein und wieder heraus, sodass der Schneidvorgang relativ gleichmäßig verläuft. Er wird hauptsächlich zur Bearbeitung schmaler Flächen mit einer Breite kleiner als die Länge des Fräsers auf Horizontalfräsmaschinen verwendet.
Je nach Bearbeitungsanforderungen werden Zylinderfräser in grobe und feine Zähne unterteilt. Grobe Zähne haben große Spanrillen und werden für die Grobbearbeitung verwendet, während feine Zähne für die Feinbearbeitung verwendet werden. Wenn der Außendurchmesser des Fräsers groß ist, wird er häufig zu einem eingelegten Zahn verarbeitet.

Planfräser
Planfräser: Die Hauptschneide ist auf der Oberfläche des Zylinders oder Kegels verteilt, die Endschneide ist die Nebenschneide, und die Achse des Fräsers steht senkrecht zur zu bearbeitenden Oberfläche. Je nach Material der Zähne kann man zwischen Schnellarbeitsstahl und Hartmetall unterscheiden. Die meisten Fräser haben eine hülsenförmige Zahnstruktur, und der Fräserkörper besteht aus 40Cr.
Im Vergleich zu Schnellarbeitsstahlfräsern erreichen Hartmetall-Planfräser höhere Fräsgeschwindigkeiten und eine bessere Oberflächenqualität. Sie können Werkstücke mit harter Außenhaut und gehärteten Schichten bearbeiten und sind daher weit verbreitet. Hartmetall-Planfräser lassen sich je nach Einbauart der Schneiden und Zähne in drei Typen unterteilen: Integralfräser, maschinengeklemmte Fräser und Wendeschneidfräser.
Planfräser werden hauptsächlich auf Vertikal- oder Horizontalfräsmaschinen zur Bearbeitung von Stufenflächen und Ebenen eingesetzt. Sie eignen sich besonders für die Bearbeitung größerer Ebenen. Planfräser mit einem Hauptablenkwinkel von 90° können breitere Stufenflächen an der Unterseite fräsen. Bei der Bearbeitung von Ebenen mit Planfräsern werden mehr Zähne gleichzeitig bearbeitet. Zudem wirkt die Nachschneide, wodurch die Oberflächenrauheit der Bearbeitung verringert wird. Dadurch kann eine größere Schnittmenge bearbeitet werden, die Produktivität ist hoch und der Einsatzbereich ist groß.

End Mills
Der Schaftfräser ist das am häufigsten verwendete Fräswerkzeug in der CNC-Bearbeitung. Seine Hauptschneide befindet sich auf der zylindrischen Oberfläche, während die Nebenschneide auf der Stirnfläche verteilt ist. Die Hauptschneide ist in der Regel spiralförmig, was die Schnittstabilität erhöht und die Bearbeitungsgenauigkeit verbessert. Da ein herkömmlicher Schaftfräser keine Schneide in der Mitte der Stirnfläche besitzt, kann er beim Bearbeiten nicht axial vorgeschoben werden. Die Stirnfläche dient hauptsächlich zur Bearbeitung der dazu senkrechten Fläche.
Um die Spanaufrollung zu verbessern, den Spanraum zu vergrößern und Spanstau zu vermeiden, ist die Anzahl der Zähne relativ gering und der Radius des Spanrillenbogens größer. Die Zähnezahl eines grobzahnigen Schaftfräsers beträgt in der Regel Z=3–4, die eines feinzahnigen Schaftfräsers Z=5–8, die Hülsenstruktur Z=10–20 und der Radius des Spanrillenbogens r=2–5 mm. Bei großem Durchmesser des Schaftfräsers kann auch eine ungleiche Teilung verwendet werden, um die Schwingungsdämpfung zu verbessern und den Schneidprozess zu stabilisieren.
Schaftfräser mit kleineren Durchmessern werden üblicherweise zu Griffen verarbeitet. Schaftfräser mit Durchmessern von φ2 bis φ71 mm haben Zylinderschäfte; Schaftfräser mit Durchmessern von φ6 bis φ63 mm haben Morse-Schubschäfte. Schaftfräser mit Durchmessern von φ25 bis φ80 mm haben 7:24-Kegelschäfte mit Schraubenlöchern zum Festziehen des Werkzeugs. Schaftfräser mit Durchmessern von φ40 bis φ160 mm können zu Hülsenstrukturen verarbeitet werden.
Schaftfräser werden hauptsächlich zum Bearbeiten von Nuten, Stufenflächen und Formflächen mithilfe von Formen verwendet. Darüber hinaus gibt es grobzahnige Schaftfräser mit großem Spiralwinkel, Maisfräser, Hartmetall-Schaftfräser mit gewellter Kante usw. Sie haben größere Durchmesser, können große Vorschübe verarbeiten und sind hochproduktiv.

Dreiseitiger Kantenfräser
Dreikantfräser lassen sich in geradverzahnte Dreikantfräser und versetztverzahnte Dreikantfräser unterteilen. Sie werden hauptsächlich auf Horizontalfräsmaschinen zur Bearbeitung von Stufenflächen und flachen Nuten eingesetzt, die ein oder beide Enden durchdringen. Neben der Hauptschneide am Umfang verfügen Dreikantfräser auch über beidseitige Nebenschneiden. Dies verbessert die Schnittbedingungen, erhöht die Schneidleistung und reduziert die Oberflächenrauheit. Allerdings verändert sich die Breite nach dem Nachschleifen stark, und der gezahnte Dreikantfräser kann dieses Problem lösen.
Sägeblattfräser
Der Sägeblattfräser ist wie folgt aufgebaut. Der Sägeblattfräser selbst ist sehr dünn und hat nur Zähne am Umfang. Er dient zum Abtrennen von Werkstücken und zum Fräsen schmaler Nuten. Um ein Einklemmen des Fräsers zu vermeiden, nimmt seine Dicke vom Rand zur Mitte hin ab, wodurch auf beiden Seiten ein sekundärer Ablenkwinkel entsteht.
Keilnutfräser
Keilnutfräser. Er ähnelt optisch einem Schaftfräser, weist jedoch nur zwei Spiralzähne am Umfang auf. Die Schneiden seiner Endzähne reichen bis zur Mitte, ähnlich wie bei einem Schaftfräser und einem Bohrer. Daher kann beim Fräsen von beidseitig blockierten Keilnuten ein entsprechender axialer Vorschub erfolgen. Er wird hauptsächlich zur Bearbeitung von runden, geschlossenen Keilnuten verwendet. Bei der Bearbeitung sind mehrere vertikale und Längsvorschübe erforderlich, um die Keilnutbearbeitung abzuschließen.






