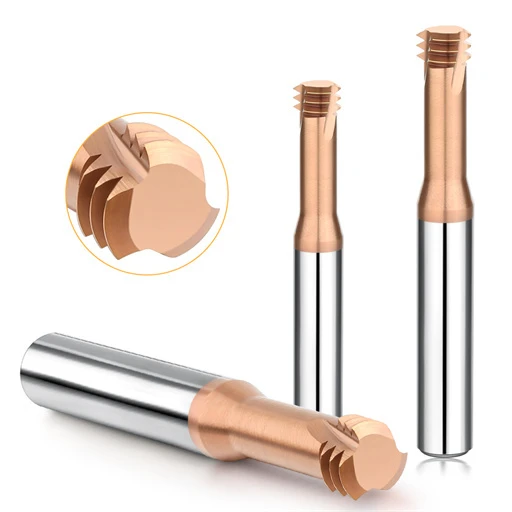
Das Schneiden von Stahl ist ein entscheidender Arbeitsschritt in der modernen Fertigung und unerlässlich für die Herstellung präziser Teile und Strukturen für die Automobil- und Luftfahrtindustrie. Ingenieure und Zerspanungsmechaniker finden in diesem Beitrag wertvolle Einblicke in die Grundlagen des Stahlfräsens . Dieser Leitfaden beschreibt die Methoden und Aspekte, die für eine erfolgreiche Bearbeitung erforderlich sind, und stattet Fachleute optimal aus. Dieser Artikel bietet Ihnen hilfreiche Tipps zur Verbesserung Ihrer Fräsfertigkeiten, sei es zur Steigerung der Produktionseffizienz oder zur Erzielung perfekter Oberflächen.
Wie funktioniert der Fräsprozess bei Stahl?

Das Stahlfräsen ist ein subtraktives Fertigungsverfahren, bei dem ein rotierendes Mehrschneidwerkzeug, meist ein Schaftfräser, zum Einsatz kommt . Zunächst wird das Stahlwerkstück in die Fräsmaschine eingespannt, um jegliche Bewegung während des Bearbeitungsprozesses zu verhindern. Die Maschine rotiert das Schneidwerkzeug und verschiebt gleichzeitig das Werkstück entlang einer vorgegebenen Achse. Dieses Verfahren erfüllt die erforderlichen Standards, sei es zum Formen, Bohren oder Konturieren des Materials mithilfe von Schmierstoff und einem Schaftfräser. Wichtige Aspekte sind die geeignete Werkzeugauswahl und das Verhältnis von Schnittgeschwindigkeit und Vorschub sowie der Einsatz von Kühlsystemen zur Temperaturregulierung und Qualitätsverbesserung.
Den Fräsvorgang verstehen
Der Bearbeitungsprozess umfasst mehrere Komponenten, die für eine präzise Bearbeitung zusammenwirken. Dies sind das Schneidwerkzeug, das Werkstück und die Fräsvorrichtung. Die Fräsvorrichtung ist am wichtigsten, da sie die erforderliche Bewegung und Unterstützung gewährleistet. Das Schneidwerkzeug bearbeitet entfernbares Material, häufig Schnellarbeitsstahl oder Hartmetall. Das Werkstück sollte ausreichend ausgerichtet und fest eingespannt sein, um Fehlpassungen oder Defekte zu vermeiden. Im Idealfall führt eine bessere Kontrolle von Vorgängen wie Vorschub, Spindeldrehzahl und Werkzeugweg zu präzisen und hochwertigen, nicht zusammengesetzten Oberflächen. Durch den sachgemäßen Einsatz dieser Komponenten ist eine zeitnahe und präzise Durchführung der Fräsvorgänge möglich.
Die Rolle von Fräsmaschinen beim Stahlfräsen
Fräsmaschinen sind im Stahlfräsprozess unverzichtbar, da sie das Material präzise schneiden und so die gewünschte Form und Größe des Stahlteils erreichen. Sie verwenden rotierende Schneidwerkzeuge, die Präzision bei der Großserienproduktion garantieren. Zu den Hauptvorteilen zählen die minimal konstruierten Formen, die engen Toleranzen und die glatte Oberfläche. Ihre Flexibilität ermöglicht zudem vielfältige Bearbeitungsvorgänge, darunter Schlitzen, Formen und Bohren, was sie in der Fertigungs- und Maschinenbaubranche unverzichtbar macht.
Auswahl des richtigen Schneidwerkzeugs für Stahl
Bei der Auswahl eines Schneidwerkzeugs für Metalle wie Stahl sollten Sie die Härte des Materials, die erforderliche Genauigkeit und die Anwendungsanforderungen berücksichtigen. Solche Werkzeuge bestehen vorzugsweise aus Hartmetall, da dieses fest und wärmeunelastisch ist – wichtige Eigenschaften für die Bearbeitung von hartem Stahl. Werkzeuge aus Schnellarbeitsstahl (HSS) eignen sich auch für allgemeine Schneidwerkzeuge, wenn die Schnittgeschwindigkeiten nicht sehr hoch sind. Unter anderem kann eine Titannitrid-Beschichtung die Lebensdauer des Werkzeugs erhöhen und die Reibung reduzieren. Wählen Sie stets ein Werkzeug, das hinsichtlich Geometrie, wie z. B. Schneidenwinkel oder Nutenform, für die jeweilige Bearbeitung – sei es Bohren, Fräsen oder Schlitzen – geeignet ist.
Welche verschiedenen Stahlsorten werden beim Fräsen verwendet?

Stahlsorten in Fräsanwendungen
Der Leitfaden zum Stahlfräsen beschreibt verschiedene Stahlkategorien, die beim Drehen von Stahllegierungen verwendet werden, darunter Kohlenstoffstahl, Legierungsstahl, Werkzeugstahl, rostfreier Stahl und Schnellarbeitsstahl.
- Kohlenstoffstahl: Wirtschaftlich und leicht zu bearbeiten – aufgrund seiner Eignung als Allzweckwerkzeug oder für Anwendungen mit geringer Belastung.
- Legierter Stahl: Wenn andere Elemente wie Chrom, Nickel oder Molybdän eingearbeitet werden, um die Festigkeit, Zähigkeit und Verschleißfestigkeit zu erhöhen, eignet sich legierter Stahl am besten für bestimmte anspruchsvolle Fräsaufgaben.
- Werkzeugstahl: Mit seiner definierten Härte und Verschleißfestigkeit kann dieser Stahl sowohl für Schneid- als auch für langlebige Werkzeuge verwendet werden und bietet scharfe Kanten, die für Maschinen mit hoher Schlagkraft geeignet sind.
- Edelstahl: Edelstahl ist äußerst langlebig und wird in Anwendungen eingesetzt, bei denen Hygiene, Oxidation der Kerne oder Korrosion ein Problem darstellen.
- Schnellarbeitsstahl (HSS): HSS wurde entwickelt, um extremen Temperaturen und hohen Geschwindigkeiten standzuhalten, was diesen Stahl äußerst nützlich für die Herstellung von Wellenfräsern zum Fräsen macht.
Die Auswahl der oben genannten Materialien richtet sich nach der Elastizität und der Art und Weise, wie das Metall bei einer Operation eingesetzt wird.
Einfluss des Kohlenstoffgehalts auf das Mahlen
Der Kohlenstoffgehalt hat einen erheblichen Einfluss auf die für Fräsverfahren verwendeten Metalle. Der Kohlenstoffanteil beeinflusst Härte, Zugfestigkeit und Verschleißfestigkeit und bestimmt das Endmaterial beim Fräsen. Ein höherer Kohlenstoffanteil führt im Allgemeinen zu einer höheren Härte und Zugfestigkeit der Metallmatrix aufgrund der darin enthaltenen Eisenkarbidstrukturen. Ein höherer Kohlenstoffgehalt kann jedoch auch die Duktilität verringern und das Material anfälliger für Spannungsrisse machen.
Kohlenstoffarme Stähle beispielsweise haben in der Regel einen Kohlenstoffgehalt von maximal 0.3 %. Dadurch sind sie weich, aber schwächer und somit leichter zu bearbeiten. Dies kann bei längeren Fräsvorgängen zu schnellem Werkzeugverschleiß führen. Widerstandsfähigere Stähle mit mittlerem Kohlenstoffgehalt und 0.3 bis 0.6 % Kohlenstoff bieten einen Ausgleich. Sie sind besser bearbeitbar und erhöhen die Bauteilfestigkeit. Dadurch eignen sie sich für Baugruppen, die höheren mechanischen Belastungen ausgesetzt sind. Für eine noch höhere Zugfestigkeit enthalten kohlenstoffreiche Stähle über 0.6 % Kohlenstoff. Diese werden üblicherweise präventiv gehärtet, Präzisionsfräsen ist jedoch entscheidend für einen guten Zusammenhalt und eine geringere Werkzeugleistung.
Neue Entwicklungen in der Materialwissenschaft haben gezeigt, dass die Optimierung des Kohlenstoffanteils für bestimmte Fräsanwendungen notwendig ist. Bei Präzisionsarbeiten werden Legierungsbehandlungen und ein kontrollierter Kohlenstoffanteil angewendet, um eine hohe Härte, aber keine Sprödigkeit zu erreichen. Erkenntnisse deuten darauf hin, dass eine Reduzierung des Kohlenstoffanteils und die Zugabe von Chrom oder Molybdän die Materialleistung verbessern, ohne die Zerspanbarkeit zu beeinträchtigen. Diese Strategie zeigt sich am deutlichsten in aktuellen Fräsprozessen, bei denen Zerspanbarkeit und Festigkeit die beiden wichtigsten Kriterien sind.
Warum die Härte beim Stahlfräsen wichtig ist
Die Härte der verwendeten Materialien bestimmt maßgeblich die Effektivität und Haltbarkeit von Werkzeugen und Geräten zum Stahlfräsen. Werkzeuge mit höherer Härte sind nachweislich verschleiß- und verformungsbeständiger bei Hochdruckanwendungen, was für die Bearbeitung hochfester Stähle erforderlich ist. Untersuchungen haben ergeben, dass Stähle mit einer Härte zwischen 40 und 55 auf der Rockwell-C-Skala gute Eigenschaften aufweisen, die sie für Maschinen effizient machen, da sie verschleißfest, aber nicht spröde genug sind, um beim Fräsen zu brechen.
Der Einsatz von Hartmetallfräsern unterstützt die Werkzeugentwicklung, da die richtige Härte dem Werkstückmaterial entspricht. Harte Werkzeuge aus Stahl verschleißen sehr schnell oder reißen thermisch, wenn sie weiches, heißes oder unsachgemäß behandeltes Material fräsen. Darüber hinaus verbessert die Anwendung von Wärmebehandlungsverfahren wie Abschrecken und Härten nachweislich die Härtegleichmäßigkeit der Stahlschichten, was die Bearbeitbarkeit verbessert und den Werkzeugverschleiß um bis zu 30 % reduziert. Unter Anwendung all dieser Techniken ist die Modifizierung der Härte durch Legierungszusammensetzung und Behandlungsverfahren der beste Weg, Stahlfräsvorgänge wirtschaftlich und effizient zu steuern.
Welche Fräsmaschinen eignen sich am besten für Stahl?

Vorteile von CNC-Fräsmaschinen
Die CNC-Maschinen wurden so konzipiert, dass sie durch automatisierte Prozesse eine höhere Präzision gewährleisten und manuelle Fehler so weit minimieren, dass Toleranzen von bis zu ±0.001 Zoll erreicht werden. Dank der Programmierbarkeit verarbeiten CNC-Maschinen vielseitige geometrische Manipulatoren und komplexe, optimierte Designs mit beispielloser Leichtigkeit und ermöglichen so eine deutliche Verbesserung der Produktionsraten.
Eines ihrer bemerkenswerten Merkmale ist ihre Modularität für viele Stahlklassen. Dies ermöglicht den Einsatz in der Automobil-, Luft- und Raumfahrt- sowie Bauindustrie, beispielsweise die flexible Bearbeitung von Kohlenstoff- und legiertem Stahl. Moderne CNC-Werkzeuge sind mit Echtzeit-Feedback- und Steuerungsmechanismen ausgestattet, die Schnittgeschwindigkeiten und Vorschubgeschwindigkeiten je nach Materialeigenschaften anpassen. Dies führt zu einer Reduzierung des Werkzeugverschleißes um fast 25 %. Darüber hinaus verhindert diese beispiellos fortschrittliche Automatisierung manuelle Eingriffe, die zu potenziell gefährlichen Situationen führen würden, und sorgt so für ein höheres Maß an Sicherheit.
Ein weiterer Vorteil der Kombination von leistungsstarker Software mit CNC-Werkzeugen, wie beispielsweise der Vorab-Tonung von CNC-Fräsvorgängen , besteht darin, dass sich im eigentlichen Prozess verbesserte und optimierte Ergebnisse erzielen lassen. Dies reduziert den Materialverbrauch und ermöglicht ein wirtschaftlicheres Verfahren mit geschätzten 15 % weniger Materialabfall. Zusammenfassend lässt sich anhand dieser Definitionen leicht nachvollziehen, wie integrierte Stahlbearbeitungsmaschinen hohe Genauigkeit mit kosteneffektiven Maßnahmen und gesteigerter Effizienz verbinden.
Vergleich von vertikalen und horizontalen Fräsmaschinen
Vertikale und horizontale Fräsmaschinen sind aus der modernen Zerspanung nicht mehr wegzudenken und bieten je nach Anwendung und Produktionsziel jeweils spezifische Vorteile. Vertikale Fräsmaschinen verfügen über eine vertikal angeordnete Spindel zum Bohren, Schlitzen oder Fräsen ebener Flächen. Ihre kompakte Bauweise benötigt weniger Stellfläche und erleichtert so die Aufstellung in Werkstätten, insbesondere bei beengten Platzverhältnissen. Horizontale Fräsmaschinen hingegen verfügen über eine horizontal ausgerichtete Spindel und eignen sich daher besser für anspruchsvolle Schneidarbeiten, wie beispielsweise die Bearbeitung großer, sperriger Materialien.
Die wichtigsten Unterschiede liegen auch in der Werkzeugausstattung und der Vielseitigkeit. Vertikale Maschinen verwenden stets kleinere und günstigere Werkzeuge, die sich bei Bedarf leichter austauschen lassen, was solche Arbeiten erleichtert. Horizontale Maschinen verfügen über robustere Fräser und mehrere Werkzeugschlitze, die bei Fräsarbeiten höhere Drehmomente aufnehmen können. Horizontale Maschinen reduzieren die Materialabtragszeit bei großem Maßstab um bis zu 30 % und steigern so die Produktivität in der Luft- und Raumfahrt- sowie der Automobilindustrie.
Darüber hinaus verfügen viele moderne horizontale mobile Geräte über integrierte Paletten, sodass das Werkstück ohne manuelles Drehen bearbeitet werden kann. Dies verbessert die Genauigkeit und minimiert die bisherige Leerlaufzeit. Dennoch sind Vertikalfräsen nach wie vor die bevorzugte Fräsmaschine für Entwicklung, einfachere Einrichtung und die Herstellung von Prototypen oder Kleinserien. Die Wahl zwischen Vertikal- und Horizontalfräsmaschinen richtet sich daher letztlich nach dem zu verwendenden Material, der Genauigkeit und Komplexität der Teile sowie dem Produktionsvolumen.
Die Bedeutung der Wartung von Fräswerkzeugen
Fräswerkzeuge sollten für eine verbesserte Qualität, Langlebigkeit und Leistung regelmäßig gewartet werden. Verschleiß, Absplitterungen oder Verformungen der Schneidkanten, die bei Routineinspektionen festgestellt werden, bestimmen die Präzision der Maschinen und verhindern unnötige Maschinenausfälle. Es wurde berichtet, dass schlecht gewartete Werkzeuge zu einem Effizienzverlust von bis zu zwanzig Prozent führen und gleichzeitig die Kosten für Ersatz und Ausschuss erhöhen können. Regelmäßiges Schärfen, Reinigen und Schmieren sollte ebenfalls zu den bewährten Verfahren gehören, um Reibung und Hitzeentwicklung während des Gebrauchs zu minimieren und so die Lebensdauer der Werkzeuge zu verlängern. Darüber hinaus kann der Verschleiß von Werkzeugmaschinen mithilfe von Systemen wie der Werkzeugzustandsüberwachung in Echtzeit aus der Ferne beurteilt werden, um die Produktivität zu maximieren und gleichzeitig Werkzeugausfälle zu minimieren. Kosteneffizienz und Betriebssicherheit in einer Fertigungsumgebung lassen sich durch einen proaktiveren Ansatz bei der Werkzeugwartung verbessern.
Wie wählt man den richtigen Schaftfräser für Stahl aus?

Faktoren, die die Auswahl des Schaftfräsers beeinflussen
- Materialverträglichkeit: Der Schaftfräser muss für die Stahlbearbeitung geeignet geschliffen sein. Das Werkzeug muss die erforderliche Härte und Verschleißfestigkeit aufweisen, um der Zähigkeit des Materials standzuhalten.
- Beschichtungstyp: Wählen Sie einen Schaftfräser mit einer Beschichtung aus Titanaluminiumnitrid (TiAlN), da dies die Hitzebeständigkeit erhöht und die Reibung bei der Hochgeschwindigkeitsbearbeitung verringert.
- Nutenausführung: Wählen Sie einen Schaftfräser mit der passenden Nutenanzahl für Stahlfräsarbeiten. Vierschneidige Ausführungen sind in der Regel ideal, da sie ausreichende Festigkeit bieten und eine ausreichende Spanabfuhr ermöglichen.
- Schneidengeometrie: Schaftfräser mit scharfen Schneiden Kanten sind vorzuziehen, da sie weniger Werkzeugverschleiß verursachen und sauberere Oberflächen erzeugen.
- Werkzeugdurchmesser und -länge: Schließlich sollten Durchmesser und Länge des Schaftfräsers für die jeweilige Bearbeitungsaufgabe geeignet, aber stark genug sein, um die Durchbiegung zu minimieren.
- Kompatibilität von Spindeldrehzahl und Vorschubgeschwindigkeit: Der ausgewählte Schaftfräser muss mit der in der Maschine verfügbaren Drehzahl und der erforderlichen Vorschubgeschwindigkeit gut funktionieren, um die Produktivität zu maximieren.
Einfluss der Beschichtung auf die Werkzeugstandzeit
Die modernen Beschichtungen von Schaftfräsern sorgen für längere Lebensdauer und steigern die Gesamtleistung der Maschinen. Titanaluminiumnitrid, AlCrN und diamantähnliche Kohlenstoffbeschichtungen werden häufig bei hochwertigen Werkzeugen eingesetzt. Dies ist hilfreich, da solche Beschichtungen die Verschleißfestigkeit verbessern, die Reibung reduzieren und die thermische Stabilität erhalten, indem sie als Puffer zwischen Schneidwerkzeug und Werkstück fungieren.
Beispielsweise halten TiAlN-beschichtete Hochgeschwindigkeitswerkzeuge aufgrund ihrer außergewöhnlichen Oxidationsbeständigkeit hohen Temperaturen bei der Stahlbearbeitung stand. Untersuchungen deuten darauf hin, dass TiAlN-Beschichtungen bei intensiver Zerspanung von Vorteil sein können, da sie die Lebensdauer der Werkzeuge um 20 bis 50 Prozent verlängern können. AlCrN-Beschichtungen hingegen zeichnen sich durch eine bessere Beständigkeit gegen Mikroabsplitterungen und eine höhere Zähigkeit bei unterbrochenen Schnitten aus, was auch bei komplexen Aufgaben eine gleichbleibende Leistung ermöglicht.
Neben herkömmlichen Beschichtungen, die schon länger im Gespräch sind, erfreuen sich Nanobeschichtungen in der Werkzeugtechnik zunehmender Beliebtheit. Dabei werden verschleißfeste Materialschichten abwechselnd aufgetragen, was eine höhere Isolierung und eine geringere Wärmeleitfähigkeit ermöglicht. Diese Entwicklung verkürzt den Werkzeugwechselaufwand erheblich, da die Schneidkanten länger scharf bleiben.
Statistische Daten aus Branchenberichten belegen, wie wichtig die Wahl der richtigen Beschichtung in Abhängigkeit von den Materialeigenschaften und der Bearbeitungsgeschwindigkeit ist. Beispielsweise eignen sich DLC-Beschichtungen hervorragend für Eisenanwendungen, da sie bei der Bearbeitung von Aluminiumlegierungen eine bis zu dreimal höhere Standzeit als unbeschichtete Werkzeuge ermöglichen.
Alles in allem fördern Beschichtungen die Produktivität, die Qualität der Oberflächenbeschaffenheit und die Kosteneffizienz. Dies ist der wichtigste Aspekt moderner Werkzeuglösungen.
Bedeutung modernster Geometrie
Die Qualität von Schneidwerkzeugen wirkt sich direkt auf die Bearbeitungseffizienz und die Produktionsqualität aus. Daher spielt die Geometrie in diesem Prozess eine entscheidende Rolle. Die Geometrie von Schneidwerkzeugen ist verantwortlich für die Spanbildung, deren Wärmeableitung und den Werkzeugverschleiß. Spanwinkel, Freiwinkel und Kantenradius sind so ausgelegt, dass Werkzeuge für ein Material mit der gewünschten Oberflächengüte geschnitten werden können.
Positive Spanwinkel gelten als effiziente Fräser, da sie den Kraft- und Energiebedarf verringern und sich daher hervorragend für weichere Materialien wie Aluminiumlegierungen eignen. Werkzeuge, die mit harten oder abrasiven Materialien arbeiten, profitieren von negativen Spanwinkeln, da diese ihre Widerstandsfähigkeit gegen Verformungen bei höheren Belastungsgrenzen erhöhen. Ein kleinerer Kantenradius ermöglicht schärfere Schnitte und glatte Oberflächen, erhöht jedoch den Verschleiß, während größere Kantenradien die Langlebigkeit der Werkzeuge erhöhen.
Experimente und Computersimulationen haben gezeigt, dass optimierte Schneidkantenwinkel bei der Hochgeschwindigkeitsbearbeitung den Materialabtrag um 30 Prozent steigern können. Werkzeuge mit variablem Dralldesign reduzieren Vibrationen beim Einsatz von Nutfräsern in Stahl effektiv, was zu einer verbesserten Oberflächenintegrität und längeren Werkzeugstandzeiten führt. Diese Durchbrüche zeigen auch, wie wichtig die Geometriemodifikation von Schneidkanten zur Steigerung von Produktivität und Präzision durch Anpassung an die jeweilige Anwendung ist.
Welche Herausforderungen treten beim Stahlwalzwerk häufig auf?

Behebung von Problemen mit der Oberflächenbeschaffenheit
Probleme beim Polieren von Stahloberflächen können durch Werkzeugverschleiß, Materialeigenschaften und Maschinenparameter entstehen. Um eine optimale Oberflächenpolitur zu erzielen, müssen jedoch zahlreiche Parameter wie Schnittgeschwindigkeit, Vorschub und Schnitttiefe kontrolliert werden. Laut dieser Studie lässt sich die Oberflächenrauheit bei mittelgekohlten Stählen durch eine geeignete Schnittgeschwindigkeit von 150 bis 300 Metern pro Minute deutlich reduzieren. Darüber hinaus verbessert die Beschichtung von Fräswerkzeugen mit Materialien wie TiAlN die Oberflächengüte , indem der Werkzeugverschleiß minimiert und die Wärmeentwicklung bei Hochgeschwindigkeitsbearbeitungen verringert wird.
Ein weiterer wichtiger Faktor, der die Oberflächengüte beeinflusst, ist Werkzeugvibration oder Rattern. Variable Nutengeometrie oder dynamische Schwingungsdämpfungsvorrichtungen reduzieren Rattern um 50 Prozent und ermöglichen so eine bessere Oberflächengüte. Darüber hinaus reduziert die Arbeit mit Kühlmittelflutung oder modifizierten MMS-Verfahren die Wärmeentwicklung und ermöglicht eine bessere Oberflächenintegrität sowie eine längere Werkzeugstandzeit und damit eine längere Einsatzfähigkeit.
Abschließend lässt sich sagen, dass die gewählte Wendeschneidplattengeometrie von größter Bedeutung ist. Wendeschneidplatten mit positivem Spanwinkel und gehonter Schneide weisen Berichten zufolge eine geringere Oberflächenrauheit auf, da sie ein saubereres Scheren des Materials ermöglichen. Diese Techniken und Echtzeit-Überwachungssysteme ermöglichen es Herstellern, Probleme mit der Oberflächengüte effektiver zu lösen und die Präzision beim Stahlfräsen zu erhöhen.
Umgang mit der Effizienz der Materialentfernung
Die Optimierung von Parametern wie optimalem Vorschub, Werkzeugauswahl und Werkzeugwegstrategien kann die Abtragsleistung in einem Bearbeitungsprozess steigern. Meiner Meinung nach würde ich zunächst die Bearbeitungsparameter bewerten, um ein angemessenes Verhältnis zwischen Abtragsleistung (MRR) und Werkzeugstandzeit zu erreichen. Der Einsatz von Hochgeschwindigkeitsbearbeitungsverfahren und adaptiven Werkzeugwegen im Stahlzerspanungsprozess ist oft wirtschaftlich, da er die Effizienz bei gleichbleibender Genauigkeit steigert. Darüber hinaus würde ich den Einsatz von Hochleistungs-Zerspanungswerkzeugen mit Beschichtungen in Betracht ziehen, die Reibung und Hitze im Werkzeug begrenzen und so zu einer längeren Lebensdauer und gleichmäßigeren Ergebnissen führen. Dies kann bei Stahl mit höherer Abtragsleistung und entsprechender Überwachung und Optimierung von Prozessen wie dem Fräsen durchgeführt werden.
Gewährleistung der Haltbarkeit von Werkzeugstahl
Um die Haltbarkeit von Werkzeugstahl weiter zu erhöhen, würde ich mich stärker auf die Optimierung der Wärmebehandlung konzentrieren, da diese entscheidend für die erforderliche Zähigkeit und Härte ist. Regelmäßige Wartungs- und Inspektionspläne sind entscheidend, um Verschleiß und Ausfallsicherheit zu gewährleisten. Darüber hinaus halte ich die Auswahl der richtigen Stahlsorte und Beschichtungen, die die Verschleißfestigkeit weiter erhöhen und die Reibung verringern, für oberste Priorität. Diese Strategien tragen dazu bei, die Haltbarkeit von Werkzeugstahl über längere Zeiträume zu erhalten.
Häufig gestellte Fragen (FAQs)
F: Beschreiben Sie den Stahlwalzprozess und seine Bedeutung.
A: Stahlfräsen ist eine Bearbeitungsart, bei der rotierende Werkzeuge eingesetzt werden, um das Stahlwerkstück zu formen. Dadurch können Stahlbauer Komponenten und Baugruppen herstellen, die eine bestimmte Form oder präzise Verarbeitung erfordern. Fräsen ist zweifellos eines der vielseitigsten Bearbeitungsverfahren und ermöglicht die Herstellung komplexer geometrischer Formen und glatter Oberflächen auf Stahlbauteilen.
F: Welche Fräsverfahren würden Sie für Stahl empfehlen?
A: Stahl kann mit verschiedenen Methoden gefräst werden, darunter Planfräsen, Umfangsfräsen und Schaftfräsen. Planfräsen wird für ebene Flächen, Umfangsfräsen zum Schneiden der Außenkanten eines Werkstücks und Schaftfräsen zum Erstellen von Schlitzen, Taschen und Konturen verwendet. Bei Stahlwerkstücken wird jede Methode zusammen mit den entsprechenden Schneidwerkzeugen und -techniken eingesetzt, um das gewünschte Ergebnis zu erzielen.
F: Ist es möglich, alle Stahlsorten zu fräsen?
A: Das Fräsen ist für jeden Stahl möglich, wobei manche Stähle einfacher sind. Das Fräsen von Stählen mit niedrigem und mittlerem Kohlenstoffgehalt ist einfacher als das Fräsen von Stählen mit hohem Kohlenstoffgehalt und legierten Stählen, da letztere deutlich härter sind. Mit den entsprechenden Schneidwerkzeugen und hochwertigen Schmiermitteln lassen sich jedoch auch Stähle mit hoher Härte effizient und einfach fräsen. Die Eigenschaften des jeweiligen Stahls spielen bei der Wahl der Fräsmethode immer eine Rolle.
F: Was genau ist CNC-Metallfräsen und wie unterscheidet es sich vom manuellen Verfahren des Stahlfräsens?
A: CNC-Fräsen nutzt Technologie zum Schneiden von Stahlteilen. Es ist für solche Aufgaben programmiert, was es vom manuellen Fräsen unterscheidet. Letzteres hängt ausschließlich von den Fähigkeiten und Fertigkeiten des Bedieners ab, da es keine festen Vorgaben gibt. Programme für CNC-Stahlfräsen sind computergestützt und vordefiniert. Dies ermöglicht nahtlose Übergänge des Schneidwerkzeugs und seiner Bewegung und erhöht so Effizienz und Genauigkeit. Kein Wunder, dass CNC-Maschinen heute in Werkstätten zur Stahlbearbeitung fester Bestandteil sind.
F: Was sind Plan- und Schaftfräser und warum werden sie häufig beim Fräsen von Stahl verwendet?
A: Die am häufigsten verwendeten Werkzeuge beim Stahlfräsen sind Wendeschneidplatten, Planfräser und Schaftfräser. HSS und Hartmetall gehören zu den am häufigsten verwendeten Materialien für diese Werkzeuge. Wendeschneidplattenfräser gibt es in zwei Ausführungen: mit zwei oder vier Schneiden und als Kugelkopffräser, die für unterschiedliche Fräszwecke eingesetzt werden. Die Stahlsorte beeinflusst somit die Art des verwendeten Fräsers, die gewünschte Oberflächengüte und die Art der Fräsbearbeitung.
F: Erklären Sie den Aufbau einer Vertikalfräsmaschine und ihr Funktionsprinzip zum Fräsen von Stahl.
A: Vertikale Fräsmaschinen unterscheiden sich von horizontalen dadurch, dass die vertikalen Spindeln nach oben und unten ausgerichtet sind und das Schneidwerkzeug halten und drehen. Das Werkstück ist auf dem Tisch fixiert und kann sich um drei Achsen bewegen. Beispielsweise wird beim Stahlfräsen der rotierende Fräser in das Werkstück eingetaucht, und die entstehende Scherkraft entfernt das unerwünschte Material, um die gewünschte Form zu erreichen. Vertikales Fräsen ist vielseitiger und wird auch zum Planfräsen, Bohren und Bearbeiten vertikaler Oberflächen an Metallteilen eingesetzt.
F: Welche Faktoren sollte man berücksichtigen, bevor man sich für den richtigen Schaftfräser für Stahl entscheidet?
A: Neben Härte, Oberflächenbeschaffenheit und Fräsart spielen bei der Auswahl auch die Anzahl der Schneiden, die Beschichtung und das Fräsmaterial des Schaftfräsers eine Rolle. Beispielsweise werden häufig Schaftfräser mit zwei oder vier Schneiden und Beschichtung eingesetzt, da sie aus besser gefrästem Stahl bestehen und dadurch verschleißfester sind als Polierwerkzeuge. Beachten Sie unabhängig von der Stahlsorte die Empfehlungen des Herstellers.
F: Wie wichtig ist die Schmierung beim Stahlfräsen?
A: Beim Stahlfräsen wirkt Schmierung als Schutzmittel, das die Reibung zwischen Schneide und Werkstück reduziert und die Wärmeentwicklung sowie den Späneabtransport fördert. Dies ermöglicht eine verbesserte Oberflächengüte, die wiederum die Werkzeuglebensdauer und die Schnittgeschwindigkeit maximiert und gleichzeitig eine höhere Schmierung ermöglicht. Je nach zu fräsendem Stahl und Fräsart können MMS-Techniken, Kühlmittelzufuhr oder eine Kombination aus beidem erforderlich sein.
F: Sind beim Stahlfräsen bestimmte Schritte erforderlich?
A: Der Arbeiter muss die erforderliche Schutzkleidung tragen, darunter Schutzbrille, Gehörschutz und geschlossene Schuhe. Ein sicheres Werkstück und eine ordnungsgemäß eingespannte Maschine mit Schutzvorrichtungen sind ebenfalls erforderlich. Beim Fräsen ist auf herumfliegende Späne zu achten und diese nicht zu entfernen, während die Maschine in Betrieb ist und direkten Kontakt mit dem Werkstück hat. Beachten Sie unbedingt die Betriebsanleitungen für Not-Aus-Maßnahmen und halten Sie alle Sicherheitsvorschriften des Arbeitsplatzes oder Maschinenherstellers ein.
F: Wie haben sich die Stahlbearbeitungsprozesse mit der Einführung von Fräsmaschinen angepasst?
A: Die ersten Prototypen der perfektionierten Fräsmaschine unterschied sich geringfügig von dem, was heute üblich ist, da manuelle und CNC-Systeme sowie neue Methoden der Stahl- und Komponentenbearbeitung beherrscht wurden. Historisch gesehen waren manuelle Maschinen von grundlegender Bedeutung und konnten nur von qualifizierten Fachkräften bedient werden. Computergesteuerte Fräsmaschinen hingegen verfügen über etabliertere Systeme, die eine unbegrenzte, komplexe Fertigung, Geschwindigkeit und Stahlpräzision ermöglichen als je zuvor. Diese Innovation ermöglicht es, die Produktion zu beschleunigen, die Haltbarkeit fertiger Produkte zu erhöhen und scheinbar unrealistische oder unrealistische Teile zu reproduzieren.
Referenzquellen
1. Vergleich der Oberflächenbeschaffenheit von JIS SDK61-Formstahl nach trockenem Hochgeschwindigkeitsfräsen und nach Hochgeschwindigkeitsfräsen mit Kühlmittel
- Autoren: T. Le et al.
- Veröffentlichungsdatum: 2022
- Zusammenfassung: In dieser Arbeit untersuchen wir die Ergebnisse des trockenen Hochgeschwindigkeitsfräsens und des Hochgeschwindigkeitsfräsens mit Kühlflüssigkeit an JIS SDK61-Formstahl und bewerten die Unterschiede in der Oberflächenbearbeitung. Die Ergebnisse zeigen, dass das gewählte Fräsverfahren die Oberflächenqualität des fertigen Werkstücks entscheidend beeinflusst.
- Methodik: Bei der Forschung wurde ein hochpräziser genetischer Oberflächenhomogenisator verwendet, der mit einem 1 mm breiten Schneidkopf ausgestattet war, der sich mit 600 U/min drehte und im Hochgeschwindigkeitsmodus betrieben wurde, um die Schneidezeit anhand der Oberflächenelastizitätstextur der Stücke zu ermitteln (Le et al., 2022).
2. Einfluss von Schnittdetails auf die Oberflächengenauigkeit während der Bearbeitung von AISI 1045-Stahl durch Fräsen
- Autoren: D. Trung
- Veröffentlichungsdatum: 2020
- Zusammenfassung: Die Studie untersucht die Auswirkungen der Schnittgeschwindigkeit, des Vorschubs und der Schnitttiefe als Schnittparameter auf die Oberflächenrauheit des Stahls AISI 1045 während Fräsvorgängen.
- Methodik: Zur Planung der Experimente wurde das Box-Behnken-Design verwendet. Für die Oberflächenrauheitsindizes wurden Vorhersagemodelle mithilfe von Response-Surface-Modellierung und Johnson-Transformationstechniken erstellt (Trung, 2020).
3. Parameterauswahl zur Gewährleistung einer multikriteriellen Optimierung von Taguchi in Kombination mit der Data Envelopment Analysis Ranking-Methode beim Fräsen von SCM440-Stahl
- Autoren: NL Khanh
- Veröffentlichungsdatum: 2021/XNUMX/XNUMX
- Zusammenfassung: Die Forschung verfolgt die beiden Ziele, die Oberflächengüte zu optimieren und die Materialabtragsrate MRR beim Fräsen von SCM440-Stahl zu maximieren. Sie unterstreicht außerdem die Nützlichkeit der Anwendung der Taguchi-Methode in Verbindung mit der Data-Envelopment-Analyse für die multikriterielle Optimierung.
- Methodik: Die Autoren erstellten eine experimentelle Matrix mit dem Taguchi-Ansatz und interpretierten dann die Ergebnisse, um die besten Mahlparameter zu ermitteln, die eine bessere Leistung erzielen (Steel. & Khanh, 2021).
4. Hochwertige Stahlfräser vom chinesischen Hersteller SAMHO