



Letzte Woche kontaktierte uns ein deutscher Kunde, der sich auf Fahrgestellkomponenten für Nutzfahrzeuge spezialisiert hat. Seine CNC-Bearbeitungsanlage bearbeitete eine Charge von 12 mm dicken Q355B-Stahlplatten mit 14-mm-HSS-Bohrern. Der Bohrvorgang verlief zwar problemlos, doch die dicken, gehärteten Extrusionsgrate an den Bohrlochaustritten zwangen ihn zu einem kostspieligen manuellen Entgratungsschritt, wodurch fast 30 % des Projektgewinns verloren gingen.
Dies ist keineswegs ein Einzelfall. In den vergangenen 15 Jahren haben wir als Werkzeugmaschineningenieure mit unzähligen Präzisionsfertigungsbetrieben in den USA und Europa zusammengearbeitet. Dabei haben wir festgestellt, dass fast jeder beim Bearbeiten von hochfesten Stahlplatten in dieses versteckte Kostenloch gerät.
Die erste Reaktion vieler Werkstattmeister lautet: „Warum tauscht man nicht einfach den HSS-Bohrer gegen einen Hartmetallbohrer aus?“
Als professionelle Bohrerhersteller wissen wir, dass die Umstellung auf Hartmetallbohrer für Stahl der entscheidende erste Schritt zur Lösung ist. Die hohe Härte und überlegene Steifigkeit von Hartmetall reduzieren die durch Werkzeugdurchbiegung verursachten Austrittsgrate deutlich.
Es wäre jedoch naiv anzunehmen, dass der Kauf eines hochwertigen Hartmetallbohrers und der unreflektierte Betrieb der Maschine Grate vollständig eliminieren. Die Gratkontrolle ist ein komplexes System, das Werkzeuggeometrie, Schnittparameter, Kühlmitteldruck und die thermoplastische Verformung des Stahls selbst umfasst.
Ist der Spitzenwinkel falsch oder wird die Vorschubgeschwindigkeit beim Durchbruch nicht reduziert, presst selbst das teuerste Werkzeug den Stahl aus dem Bohrloch. Kennen Sie als Zerspanungsmechaniker, der ständig mit verschiedenen Stahlbohrern arbeitet, dieses frustrierende Szenario, bei dem die Beseitigung der Grate Sie fast zur Verzweiflung bringt?
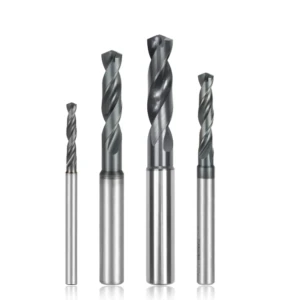
Warum haben herkömmliche HSS-Bohrer Schwierigkeiten, Grate an Stahlplatten zu kontrollieren?
Bei Werkstattbesuchen beobachten wir häufig, wie Techniker versuchen, minderwertige Bohrungen durch Reduzierung der Spindeldrehzahl oder häufiges Nachschleifen von Standard-HSS-Bohrern zu retten. Sowohl aus materialmechanischer als auch aus praktischer Sicht sind diese Bemühungen wenig zielführend. Bei der Bearbeitung von mittel- bis hochfesten Stahlplatten erschweren die physikalischen Grenzen herkömmlicher HSS-Werkzeuge eine zufriedenstellende Gratkontrolle.
Als Ingenieure in der Forschung und Entwicklung von Schneidwerkzeugen wissen wir, dass die Qualität eines Bohrlochs maßgeblich von der Schnittdynamik im Moment des Durchbruchs abhängt. HSS-Bohrer weisen keine Rothärte auf und neigen unter hoher Hitze zu elastischer Verformung, wodurch es schwierig ist, die Schneide im Dauerbetrieb scharf zu halten. Mit zunehmender Abnutzung des Werkzeugs ändert sich die Interaktion mit dem Stahl vom Schneiden zum Extrudieren – die Hauptursache für die großen, harten Austrittsgrate.
Materialsteifigkeit und der Glüheffekt: „Werkzeugdurchbiegung“ und Extrusion am Austrittspunkt
Bei einem kürzlich abgeschlossenen Projekt zur Herstellung von Automobilchassis stieß ein Kunde, der Standard-HSS-Bohrer für die Serienfertigung einsetzte, auf extrem hartnäckige, aufgeweitete Austrittsgrate. Dies lag daran, dass HSS im Vergleich zu anderen Bohrertypen einen relativ niedrigen Elastizitätsmodul aufweist . Unter den immensen axialen Schnittkräften erfährt der Bohrer kurz vor dem Durchbruch durch die Stahlplatte eine minimale elastische Knickung – die sogenannte „Werkzeugdurchbiegung“.
Wenn die stumpfe Spitze die letzten Metallfasern nicht sauber durchtrennt, drückt sie mit ihrer stumpfen, erhitzten Meißelkante den restlichen Stahl aus dem Bohrloch. Durch die starke Reibung bei hohen Temperaturen verformt sich das Metall thermoplastisch und haftet beim Abkühlen am Bohrlochrand. Wir haben versucht, verschiedene Schnittparameter anzupassen, aber die bloße Änderung der Maschineneinstellungen kann die Ursache dieser Grate nicht beseitigen.
Eine praxisnahe Kostenanalyse für westliche Kunden: Effizienz- und Entgratungskostenvergleich – HSS- vs. Hochleistungs-Hartmetallbohrer
Einkaufsleiter in westlichen Betrieben schrecken oft vor dem hohen Anschaffungspreis von Vollhartmetallbohrern zurück. Wir analysierten jedoch reale Daten eines US-amerikanischen Kunden, der Baustahlplatten bearbeitet: Dessen Produktionslinie fertigte täglich Tausende von Bohrungen. HSS-Werkzeuge waren zwar kostengünstig, doch die ständigen Stillstandszeiten für Werkzeugwechsel oder Nachschleifen alle paar Dutzend Bohrungen – in Verbindung mit dem erforderlichen manuellen Entgraten – führten zu einem aufgeblähten Produktionszyklus.
Auf unsere Empfehlung hin stellte die Werkstatt ihre gesamte Produktion auf Hochleistungs-Hartmetallbohrer um. Obwohl die Kosten pro Werkzeug höher waren, reduzierte die höhere Schnittgeschwindigkeit und der schnellere Vorschub des Hartmetalls die Bearbeitungszeit pro Bohrung um über 60 %. Noch wichtiger war jedoch, dass durch die nahezu vollständige Vermeidung von Austrittsgraten das manuelle Entgraten entfiel. Dadurch sparte der Kunde innerhalb von nur drei Monaten Zehntausende von Dollar an Lohnkosten.
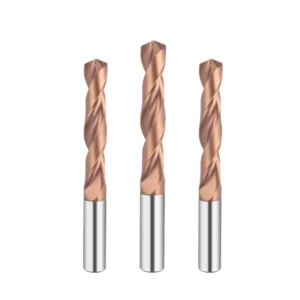
Auswahl der richtigen Bohrer für verschiedene Stahlplattenmaterialien
Im Laufe unserer jahrelangen Entwicklung kundenspezifischer Schneidwerkzeuge haben wir unsere Kollegen immer wieder darauf hingewiesen, dass Stahlblech kein einheitliches Material ist. Die Materialpalette reicht von gewöhnlichem, kohlenstoffarmem Baustahl bis hin zu hochfestem legiertem Stahl und weist erhebliche Unterschiede in Duktilität, Härte und Kaltverfestigung auf. Die Annahme, dass eine einzige Werkzeuggeometrie für alle Bohrarbeiten an Stahlblech geeignet ist, führt mit hoher Wahrscheinlichkeit zu häufigem Ausbrechen des Bohrers oder zu dicken Metallgraten am Bohrlochaustritt.
Als Verfahrenstechniker müssen wir lernen, die geeigneten Bohrertypen anhand der Materialmikrostruktur auszuwählen. Bei weichen, duktilen und zähflüssigen Stählen ist die Schneidleistung das wichtigste Kriterium. Bei harten, verschleißfesten Stählen mit geringer Wärmeleitfähigkeit hingegen ist die Hitzebeständigkeit der Schneidkante und die Stabilität der Beschichtung entscheidend für die Gratbildung am Bohrlochaustritt.
Warum unterscheiden sich die Geometrien von Bohrern für dünne Bleche und mitteldicke bis dicke Platten so drastisch?
In der Fertigungshalle ist die Bearbeitung eines 2 mm dünnen Blechs etwas völlig anderes als die Bearbeitung einer 30 mm dicken Platte. Wir haben einmal ein Projekt für einen westlichen Kunden durchgeführt, bei dem das Bohren dünner Stahlbleche immer wieder zu starken, trichterförmigen Ausrissen an der Austrittsstelle führte. Dies geschieht, weil die axiale Schnittkraft von Standardbohrern das Blech nach unten drückt und es kurz vor dem Durchbruch verformt.
Um diese elastische Verformung in dünnen Blechen zu minimieren, empfehlen wir, den Spitzenwinkel zu vergrößern oder eine spezielle Geometrie mit einer Räumschneide zu verwenden. Bei mitteldicken bis dicken Blechen führen die langen Schnittwege und der begrenzte Spanabfuhrraum dazu, dass wir steife Werkzeugkonstruktionen mit breiteren Spannuten bevorzugen. Dies verhindert, dass Späne die Lochwände erneut beschädigen, und beweist, dass die Blechdicke die grundlegende Logik der geometrischen Werkzeugkonstruktion bestimmt.
Leistungsunterschiede zwischen Hartmetallbohrern mit Innen- und Außenkühlung hinsichtlich der Minimierung von Austrittsgraten
Beim Bohren von Stahlplatten sind hohe Temperaturen in der Schneidzone die Hauptursache für thermoplastische Verformung und Gratbildung. Vergleichende Labortests zeigen, dass beim Bohren von hochkohlenstoffhaltigem Stahl mit einem handelsüblichen Hartmetallbohrer mit Außenkühlung das Kühlmittel nur schwer die Schneidspitze erreicht. Der Gegendruck der Späne blockiert den Kühlmittelfluss mit zunehmender Bohrtiefe, was zu einem starken Temperaturanstieg am Bohrlochgrund führt.
Im Gegensatz dazu erzielen Hartmetallbohrer mit internen Kühlkanälen eine deutlich bessere Kontrolle der Austrittsgrate. Hochdruckkühlmittel wird direkt an die Spitze geleitet, wodurch die Schnittwärme sofort abgeführt und lokales Erweichen des Materials verhindert wird. Kann die Ausrüstung Ihrer Werkstatt keinen konstanten Druck von mindestens 20 bar aufrechterhalten, stellt eine Kombination aus externer Kühlung und einem speziellen, stufenweisen Verzögerungsprozess eine praktikable Alternative dar.
Unterstützung europäischer Kunden bei der Realisierung von einstufigem Bohren und Entgraten mit kundenspezifischen, nicht standardisierten Stufenbohrern
Manchmal reicht die bloße Anpassung der Parameter von Standardwerkzeugen nicht aus, um die hohen Anforderungen westlicher Kunden an gratfreie Ergebnisse zu erfüllen. Letztes Jahr wandte sich ein italienischer Hersteller von Hydraulikkomponenten an uns, da das manuelle Entgraten nach dem Bohren den Engpass in seiner automatisierten Produktionslinie darstellte. Nach Prüfung der Bauteilzeichnungen entwickelten wir einen speziell angefertigten, mehrstufigen Bohrer.
Diese speziellen Stufenbohrer verfügen über eine hinter der Hauptschneide angeordnete Schneide, die speziell zum Anfasen und Abscheren von Austrittsfasern entwickelt wurde. Sobald die Hauptschneide in die Stahlplatte eindringt, entfernt die nachfolgende Stufenschneide präzise den Grat und erzeugt so eine perfekte 45°-Fase. Dank dieser kombinierten Geometrie können Anwender Bohren und Entgraten in einem Arbeitsgang durchführen und zeitaufwändige Nachrüstungen vermeiden.
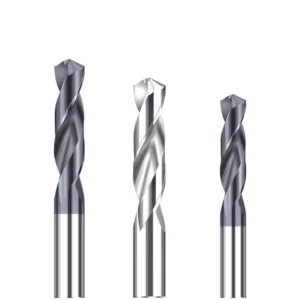
CNC-Parameter anpassen: Wie bohrt man gratfreie Löcher mit einem Hartmetallbohrer?
In unserer langjährigen Erfahrung mit der Fertigungsplanung begegnen wir immer wieder Kunden, die zwar hochwertige Vollhartmetallbohrer kaufen, aber veraltete Bearbeitungsparameter verwenden. Als Branchenkollege wissen Sie, dass hochwertige Hardware nur die halbe Miete ist. Ohne das Wissen, wie man die CNC-Parameter an die jeweiligen Betriebsbedingungen anpasst, können selbst die besten Werkzeuge ihre volle Leistung bei der Gratunterdrückung nicht entfalten.
In der Fertigung erfordert die Anpassung der Schnittparameter mehr als nur die Einstellung von Spindeldrehzahl oder Vorschub am Bedienfeld. Es gilt, ein optimales Gleichgewicht zwischen Maschinenstabilität, Werkzeugstandzeit und Werkstückoberflächenqualität zu finden. Durch die präzise Steuerung der dynamischen Kräfte, die beim Durchdringen der Platte auf die Schneide wirken, erzielen wir mit einem hochwertigen Hartmetallbohrer nahezu gratfreie Ergebnisse.
Den kritischen Punkt überwinden: Vorschubgeschwindigkeiten am Austritt optimieren, um Grate zu minimieren
Die effektivste Strategie zur Vermeidung von Austrittsgraten liegt oft in der Prozesssteuerung kurz vor dem Durchbruch des Bohrers. Wir unterstützten einen westlichen Kunden bei der Optimierung des Bearbeitungsprogramms für sein großes Portalbearbeitungszentrum. Während der Bohrer normal nach unten vorrückt, wird ein standardmäßig hoher Vorschub beibehalten, um die Effizienz zu gewährleisten. Die Parameter werden jedoch unmittelbar vor dem Durchbruch angepasst.
Wenn nur noch etwa 1 bis 1.5 mm Material über der Grundfläche verbleiben, reduzieren wir mithilfe eines Makroprogramms den Vorschub sofort um 50 bis 70 %. Bei den üblicherweise hohen Vorschüben fehlt dem ausdünnenden Restmaterial die nötige Stabilität, es drückt nach außen und verursacht scharfe Grate. Durch die Reduzierung des Vorschubs am Austritt hat die äußere Schneide des Hartmetallbohrers für Stahl ausreichend Zeit für einen präzisen und sauberen Schnitt.
Der direkte Einfluss der Schnittgeschwindigkeit (SFM) und der Oberflächengeschwindigkeit auf Extrusionsgrate bei Hartmetallbohrern
Neben der Vorschubgeschwindigkeit hat die Spindeldrehzahl einen signifikanten physikalischen Einfluss auf die Leistung eines Hartmetallbohrers bei der Bearbeitung von Stahlblechen. Bei der Inbetriebnahme vor Ort für einen Landmaschinenhersteller beobachteten wir, wie Techniker die Spindeldrehzahlen extrem erhöhten, um enge Zeitpläne einzuhalten. Dies führte zu Bohrlochaustrittsstellen mit massiven Graten und stark bläulich verfärbten und kaltverfestigten Kanten.
Zu hohe Schnittgeschwindigkeiten erzeugen intensive Reibungswärme, die die thermische Belastungsgrenze der Beschichtung überschreitet und dazu führt, dass der Stahl lokal in einen Zustand hoher Plastizität eintritt. Unter dem Druck der stumpfen Schneide des Bohrers sammelt sich dieses erweichte Metall entlang der Spankammern nach oben und erstarrt zu hartnäckigen Auspressgraten. In der Praxis bevorzugen wir eine moderate Schnittgeschwindigkeit, um die hohe Härte des Hartmetalls auszunutzen, ohne übermäßige Wärmeentwicklung zu verursachen.
Erkenntnisse zur Feinabstimmung von Kühlmitteldruck und -konzentration bei der Bearbeitung von hochharten Bohrmeißelstählen
Bei der Bearbeitung von hochharten Bohrstahlsorten – wie z. B. vergüteten Stählen – entscheiden die physikalischen Eigenschaften des Kühlschmierstoffs oft über Erfolg oder Misserfolg am Bohrlochaustritt. Während viele Betriebe üblicherweise Emulsionskonzentrationen um die 5 % verwenden, erweist sich diese Standardeinstellung häufig als unzureichend für harte, spröde Stähle, die zu thermischen Rissen neigen. Wir konnten Probleme mit Gratbildung am Bohrlochaustritt erfolgreich lösen, indem wir die Konzentration des wasserlöslichen Kühlschmierstoffs auf 10–12 % erhöht haben.
Eine höhere Konzentration verbessert die Hochdruckschmierung an der Schnittstelle und verringert so die Wahrscheinlichkeit, dass Metallpartikel an der Bohrerspitze haften bleiben. Falls Ihre Werkzeugmaschinen über eine Spindeldurchführungskühlung verfügen, empfehlen wir dringend, den Kühlmitteldruck auf mindestens 30 bar einzustellen. Diese hohe Aufprallkraft unterdrückt die Schnittwärme und spült entstehende Mikrograte mithilfe des Hochdruckstroms sofort nach dem Durchbruch des Werkzeugs ab.

Bohrerverschleiß und Schneidkantengeometrie: Eine von Ingenieuren oft übersehene Hauptursache für Grate
Bei der Fehlersuche in der Fertigung beobachten wir häufig, dass sich Kollegen ausschließlich auf Spindeldrehzahlen oder Kühlschmierstoffe konzentrieren und den Werkzeugverschleiß in Echtzeit außer Acht lassen. Tatsächlich bestimmen bereits geringfügige Veränderungen der Schneidkante direkt, wie das Metall bricht und fließt. Ist die anfängliche Schneidengeometrie ungünstig gewählt oder wird die Schneidkantenabstumpfung nicht ausreichend berücksichtigt, wird ein sauberer Austrittsschnitt an einer Stahlplatte unabhängig von der Maschinensteifigkeit schwierig.
Als Fachleute, die täglich mit der Metallbearbeitung zu tun haben, wissen wir, dass Werkzeugverschleiß nicht gleichmäßig verläuft. Insbesondere beim Bohren von Stahlplatten in großen Stückzahlen und unter hoher Belastung verschlechtert jede Abweichung in der Mikrogeometrie der Hauptschneide den Spanabtransport. Der daraus resultierende Anstieg der Axialkraft äußert sich oft als länglicher Grat an der Werkstückunterseite, lange bevor ein stumpfes Werkzeug mit bloßem Auge erkennbar ist.
135° Doppelspitzenwinkel vs. 140° Standardspitzenwinkel: Welche Hartmetallbohrerstruktur unterdrückt am besten Grate an Stahlplatten?
Bei der Auswahl eines Hochleistungs-Hartmetallbohrers bestimmt der Spitzenwinkel die Verteilung der Schnittkräfte beim Durchbohren des Stahls. Herkömmliche 140°-Bohrer mit festem Spitzenwinkel arbeiten zuverlässig bei Standard-Baustahl, jedoch durchdringt die gesamte Schneide die Bodenfläche nahezu gleichzeitig. Dadurch konzentriert sich der axiale Schub unmittelbar am Austrittsrand des Bohrlochs und führt häufig zur Bildung eines dicken, extrudierten Grates.
Um diese Kraftkonzentration zu reduzieren, empfehlen wir für die Bearbeitung hochfester Stahlplatten eine 135°-Doppelpunktwinkelstruktur. Diese Konstruktion verfügt über einen Übergangswinkel nahe dem Außenumfang, der kurz vor dem Durchbruch eine reibahlenartige Schlichtwirkung an der Lochwand ausübt. Durch die Segmentierung des Schneidprozesses wird die axiale Reißkraft deutlich verringert, wodurch diese Konstruktion unsere erste Wahl für ein optimales Verhältnis von Werkzeugstandzeit und Gratbildung darstellt.
Mikrosplitterung erkennen: Wie lässt sich anhand der Gratmorphologie feststellen, wann ein Bohrer nachgeschliffen werden muss?
Bei vollautomatisierten Produktionslinien ist es unpraktisch, den Betrieb zur mikroskopischen Werkzeugprüfung zu unterbrechen. Die Morphologie des Austrittsgrats dient jedoch als intuitiver Indikator. Beobachten wir bei der Linienprüfung, dass die normalerweise gleichmäßigen, feinen und spröden Grate plötzlich größer, faserig oder zackig werden, deutet dies wahrscheinlich auf Mikroausbrüche an der Schneidkante hin.
Solche Mikroausbrüche beeinträchtigen die Schneidkantenschärfe und die Beschichtungsintegrität, wodurch der Schnittwiderstand an dieser Stelle exponentiell ansteigt. Wird nicht umgehend reagiert, beispielsweise indem der Hartmetallbohrer zum Nachschleifen entnommen wird, verstärkt sich die Reibung im beschädigten Bereich und es kommt zu einem Werkzeugausfall. Die Fähigkeit, Schneidkantenverschleiß anhand subtiler Veränderungen der Gratbildung zu erkennen, ist eine unerlässliche Kernkompetenz in der Fertigung.
Die Sicht eines Bohrerherstellers: Wie lässt sich die Kompetenz eines Lieferanten im Bereich der gratfreien Werkzeugkonstruktion beurteilen?
Nachdem wir die Parametereinstellungen und die Auswahl der Schneidkantengeometrie besprochen haben, müssen wir uns nun dem Kern der Lieferkette zuwenden. Als Branchenkollegen mit jahrelanger praktischer Erfahrung wissen wir, dass es heutzutage eine Vielzahl von Bohrmeißelherstellern auf dem Markt gibt. Allerdings besteht eine erhebliche technische Lücke zwischen der präzisen Ausführung von Standardbohrvorgängen und der Entwicklung kundenspezifischer Werkzeuge zur Vermeidung von Graten bei bestimmten Stahlsorten.
Bei der Werkzeuglieferung an B2B-Kunden raten wir technischen Einkäufern und Prozessmanagern häufig, sich nicht allein auf den Stückpreis zu konzentrieren. Die Kernkompetenz eines kompetenten Werkzeuglieferanten liegt in seiner Fähigkeit, die Prinzipien der Zerspanungsmechanik in die mikroskopische Schneidenbearbeitung zu integrieren. Um einen Hersteller zu bewerten, achten Sie auf seine Fähigkeit, die Schneidengeometrie und das Spanabfuhrvolumen in Abhängigkeit von der Maschinensteifigkeit und Spindelleistung Ihrer Werkstatt zu optimieren.
Warum müssen kompetente Bohrerhersteller über Präzisionsbeschichtungs- und Schneidkantenbearbeitungstechnologien für Stahlanwendungen verfügen?
Bei Projekten mit hochfesten Stahlplatten, die zur Kaltverfestigung neigen, sollten Sie besonders auf die Schneidkantenbearbeitung und die Nanobeschichtung des Lieferanten achten. Viele glauben fälschlicherweise, schärfere Bohrer seien immer besser; tatsächlich sind ungeschärfte, rasiermesserscharfe Hartmetallschneiden beim Kontakt mit zähem Stahl sehr anfällig für mikroskopische Ausbrüche. Führende Bohrerhersteller schärfen die Schneidkante vor der Beschichtung im Mikrometerbereich und erzeugen so einen glatten, gleichmäßigen Radius.
Diese mikroskopische Kantenverstärkung – kombiniert mit Präzisionsbeschichtungen wie AlCrN, die eine außergewöhnliche Warmhärte bieten – sorgt dafür, dass der Hartmetallbohrer für Stahl seine Geometrie auch unter starker Hitzeeinwirkung beibehält. Weisen die Bohrer eines Lieferanten bereits nach wenigen Dutzend Bohrungen umfangreiche Beschichtungsablösungen auf, deutet dies in der Regel auf mangelhafte Honprozesse und unzureichende Haftung der Beschichtung hin.
Fallstricke bei der B2B-Beschaffung vermeiden: Wie man von Bohrmeißelherstellern authentische Prüfberichte zur Gratvermeidung anfordert?
Wenn Sie einen langfristigen strategischen Partner für Ihre Hauptproduktionslinien suchen, sollten Sie potenzielle Bohrerhersteller nach auf spezifische Werkstoffe zugeschnittenen Schneidprüfungsberichten fragen. Ein wirklich aussagekräftiger Bericht zur Gratbildung geht weit über eine trockene Auflistung von Parametern oder vage Aussagen zu einer langen Standzeit hinaus. Er sollte vielmehr die Entwicklung der Gratbildung unter verschiedenen axialen Schubkräften klar dokumentieren und Daten zur geometrischen Konsistenz nach mehrmaligem Nachschleifen liefern.
Jede Werkstatt hat ihre eigenen Betriebsbedingungen, weshalb es schwierig ist, die erfolgreichen Parameter anderer auf die eigenen Maschinen zu übertragen. Wenn Sie Probleme mit Austrittsgraten, Zykluszeiten oder Spanbruch bei hochfestem Stahl haben, teilen Sie uns bitte Ihre spezifischen Gegebenheiten vor Ort, Ihre Bearbeitungszeichnungen und die verwendeten Stahlsorten mit, damit wir gemeinsam eine Lösung finden können.






