


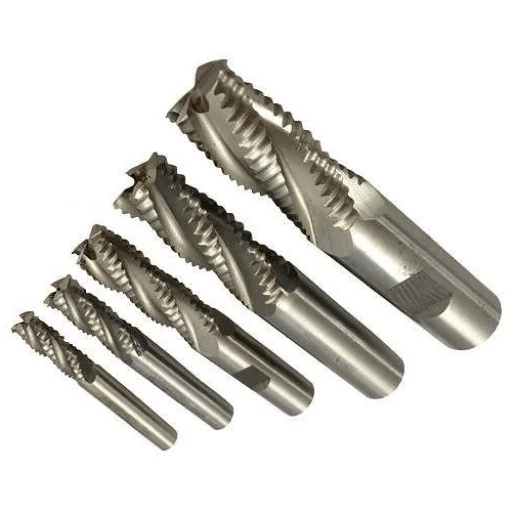
Was ist ein Schruppfräser und wie funktioniert er?
Ein Schruppfräser, auch Längsfräser genannt, ist ein Schneidwerkzeug, das vorwiegend in der Fräsbearbeitung eingesetzt wird. Er verfügt über mehrere gezahnte Schneidkanten, die die auf den Fräser ausgeübte Kraft verteilen, wodurch die Spanbelastung reduziert, die Spanabfuhr optimiert und das Risiko eines Werkzeugausfalls minimiert wird. Der Schruppfräser entfernt schnell große Materialmengen und bereitet das Werkstück so auf den Schlichtfräser vor, der die endgültigen Abmessungen und die Oberflächengüte erzielt. Dieses Werkzeug eignet sich besonders für die CNC-Bearbeitung, da es höhere Vorschübe als Standardfräser ermöglicht und so Produktivität und Effizienz steigert.
Aufbau und Funktion eines Schruppfräsers verstehen
Der Schruppfräser besteht typischerweise aus folgenden Hauptkomponenten:
- Schaft: Der Schaft ist die Seite des Schaftfräsers, die im Werkzeughalter der CNC-Maschine befestigt wird. Der Schaft muss stabil konstruiert sein, da Instabilität zu Ungenauigkeiten beim Fräsen führen kann.
- Flöten: Dabei handelt es sich um tiefe, spiralförmige Nuten, die am Fräser entlanglaufen und in denen sich die Späne bilden. Schruppfräser haben in der Regel mehr Nuten als normale Schaftfräser, was den schnellen Materialabtrag unterstützt.
- Innovativ, auf dem neuesten Stand: Dies ist die scharfe Kante der Spannuten, die in das Werkstück schneidet. Bei Schruppfräsern sind die Schneidkanten gezahnt, wodurch die auf das Werkzeug ausgeübte Kraft verteilt wird.
- Ende und Tipp: Das Ende des Fräsers ist entweder flach (Vierkantfräser) oder abgerundet (Kugelfräser), während die Spitze die Fähigkeit bestimmt, in das Material einzutauchen (mittig schneidend oder nicht mittig schneidend).
Das Verständnis dieser Komponenten kann Ihnen bei der Auswahl des geeigneten Schruppfräsers für Ihre spezifische Fräsbearbeitung helfen. Es trägt auch dazu bei, die Funktion des Werkzeugs zu optimieren und so die Produktivität und Lebensdauer des Werkzeugs zu erhöhen.
Worin unterscheiden sich Schruppfräser von Standard-Schaftfräsern?
Schruppfräser und Standard-Schaftfräser unterscheiden sich in mehreren Punkten:
- Design: Der auffälligste Unterschied liegt in ihrer Konstruktion. Schruppfräser haben gezackte Schneidkanten, im Gegensatz zu den glatten Kanten von Standardfräsern. Durch diese einzigartige Konstruktion kann das Werkzeug höhere Schnittkräfte aufnehmen und eignet sich daher ideal für anspruchsvolle Materialabtragsarbeiten.
- Anzahl der Flöten: Schruppfräser haben typischerweise mehr Nuten als Standardfräser. Mehr Nuten bedeuten mehr Schneidkanten und damit einen schnelleren Materialabtrag.
- Oberflächenfinish: Aufgrund ihrer aggressiven Schneidwirkung hinterlassen Schruppfräser im Vergleich zu Standardfräsern oft eine rauere Oberfläche am Werkstück. Daher ist oft ein Schlichtfräser erforderlich, um die endgültigen Abmessungen und die Oberflächengüte zu erzielen.
- Vorschubgeschwindigkeiten: Dank ihrer robusteren Konstruktion und der höheren Anzahl an Schneidkanten können Schruppfräser höhere Vorschübe bewältigen als Standardfräser. Dadurch steigern sie die Produktivität bei CNC-Bearbeitungen enorm.
- Anwendung: Schruppfräser werden hauptsächlich zum Entfernen großer Materialmengen in den Anfangsphasen des Fräsprozesses verwendet, während Standard-Schaftfräser je nach spezifischer Konstruktion und Material häufig sowohl für Schrupp- als auch für Schlichtarbeiten eingesetzt werden.
Das Verständnis dieser Unterschiede ist für die Optimierung der Werkzeugauswahl und der Fräsvorgänge von entscheidender Bedeutung und maximiert so die Produktivität, Kosteneffizienz und Werkzeuglebensdauer.
Auswahl des passenden Schruppfräsers für bestimmte Werkstoffe
Um den geeigneten Schruppfräser für bestimmte Materialien auszuwählen, müssen Sie die Stärken und Schwächen der unterschiedlichen Schaftfräsermaterialien kennen.
Schnellarbeitsstahl (HSS): Für allgemeine Anwendungen sind HSS-Schaftfräser eine praktische Wahl. Sie bieten ein ausgewogenes Verhältnis von Langlebigkeit und Wirtschaftlichkeit und eignen sich daher für eine breite Palette von Werkstoffen, insbesondere für Baustahl und Nichteisenmetalle.
Kobalt-Hochleistungsschnellstahl (HSCO): HSCO-Schaftfräser stellen eine Weiterentwicklung von HSS dar. Durch die Zugabe von Kobalt werden die Hitze- und Verschleißbeständigkeit erhöht, was insbesondere bei der Bearbeitung anspruchsvoller Werkstoffe wie Edelstahl oder exotischer Legierungen von Vorteil ist.
Hartmetall: Hartmetall-Schaftfräser bieten überlegene Härte und Hitzebeständigkeit und sind daher optimal für die Bearbeitung harter Werkstoffe wie gehärteter Stahl oder Gusseisen geeignet. Allerdings können sie spröde sein und sind daher möglicherweise nicht die beste Wahl für Anwendungen mit hoher Stoßbelastung.
Keramik: Keramische Schaftfräser bieten eine ausgezeichnete Hitzebeständigkeit und eignen sich für die Hochgeschwindigkeitsbearbeitung von Gusseisen und gehärteten Stählen. Sie sind jedoch spröde und können in instabilen Bearbeitungsumgebungen unter Umständen nicht optimal funktionieren.
Die Wahl des Schruppfräsers hängt vom zu bearbeitenden Material, den Möglichkeiten der Werkzeugmaschine und der gewünschten Oberflächengüte ab. Um optimale Werkzeugleistung und Lebensdauer zu erreichen, ist es wichtig, Härte und Zähigkeit des Fräsermaterials auf die Bearbeitbarkeit des Werkstückmaterials abzustimmen.
Wichtige Merkmale, auf die Sie bei einem hochwertigen Schruppfräser achten sollten
Schneidenanzahl: Eines der ersten Merkmale, die zu berücksichtigen sind, ist die Schneidenanzahl. Schaftfräser mit weniger Schneiden (zwei oder drei) ermöglichen eine höhere Spanabnahme und einen schnelleren Materialabtrag. Mehr Schneiden (vier bis sechs) hingegen erzeugen eine glattere Oberfläche und eignen sich ideal für das Schlichtfräsen.
Beschichtung: Hochwertige Schaftfräser verfügen häufig über Beschichtungen, die ihre Haltbarkeit und Hitzebeständigkeit erhöhen. Beispielsweise kann eine Titannitrid-Beschichtung (TiN) die Werkzeugstandzeit verlängern und höhere Vorschubgeschwindigkeiten ermöglichen.
Spiralwinkel: Der Spiralwinkel beeinflusst die Schnittkraft und die Temperatur. Ein kleinerer Winkel ist ideal für schwer zerspanbare Werkstoffe, während ein größerer Winkel die Oberflächenqualität verbessern kann und für leicht zerspanbare Werkstoffe geeignet ist.
Fräserdurchmesser: Der Fräserdurchmesser beeinflusst die Festigkeit des Werkzeugs und die Oberflächengüte des Werkstücks. Größere Durchmesser bieten mehr Stabilität, sind aber möglicherweise nicht für filigrane oder präzise Arbeiten geeignet.
Schnittlänge: Die Schnittlänge beeinflusst sowohl die Oberflächengüte als auch die Späneabfuhr. Eine kürzere Schnittlänge ermöglicht zwar einen höheren Vorschub, führt aber möglicherweise nicht zur gewünschten Schnitttiefe.
Wenn Sie diese wichtigen Merkmale berücksichtigen, können Sie einen hochwertigen Schruppfräser auswählen, der für bestimmte Anwendungen die bestmögliche Leistung bietet.
Tipps zur Leistungsmaximierung von Schruppfräsern
Die richtige Werkzeugwegstrategie wählen: Die Implementierung des optimalen Werkzeugwegs ist entscheidend für die Leistung von Schruppfräsern. Entscheiden Sie sich für eine Strategie, die einen konstanten Werkzeugeingriff ermöglicht, wie z. B. das Hocheffizienzfräsen (HEM).
Vorschub und Drehzahl richtig einstellen: Genaue Vorschub- und Drehzahleinstellungen, die auf Material, Werkzeug und Schnittart abgestimmt sind, können die Werkzeugleistung verbessern und Werkzeugausfälle verhindern.
Entscheiden Sie sich für das Gleichlauffräsen: In den meisten Fällen kann das Gleichlauffräsen, bei dem das Werkstück in die gleiche Richtung wie die Drehung des Fräsers geführt wird, dazu beitragen, die Spanbelastung zu reduzieren und die Werkzeugstandzeit zu verlängern.
Regelmäßige Wartung: Durch die regelmäßige Inspektion und Wartung des Werkzeugs können Sie Verschleißerscheinungen frühzeitig erkennen und das Werkzeug ersetzen, bevor es ausfällt.
Kühlmittel sachgemäß verwenden: Durch den sachgemäßen Einsatz von Kühlmitteln lassen sich die Wärmeentwicklung minimieren und der Späneabtransport verbessern, wodurch die Lebensdauer des Werkzeugs verlängert wird.
Bedenken Sie, dass die maximale Leistung von Schruppfräsern nicht nur von den Funktionen des Werkzeugs abhängt, sondern auch davon, wie Sie das Werkzeug verwenden.
Wie wählen Sie den besten Schruppfräser für verschiedene Materialien aus?

Zu berücksichtigende Faktoren bei der Auswahl eines Schruppfräsers für Aluminium
Bei der Auswahl eines Schruppfräsers für Aluminium sollten mehrere Faktoren berücksichtigt werden:
Beschichtungsart: Da Aluminium ein Nichteisenmetall ist, empfiehlt sich die Verwendung von Schaftfräsern mit einer für solche Werkstoffe geeigneten Beschichtung. Unbeschichtete oder mit ZrN beschichtete Schaftfräser sind aufgrund ihrer inhärenten Nichtreaktivität mit Aluminium ideal.
Anzahl der Schneiden: Schaftfräser für Aluminium haben typischerweise weniger Schneiden (zwei oder drei), wodurch größere Spankammern entstehen und ein besserer Spanabtransport ermöglicht wird.
Steigungswinkel: Für Aluminium wird ein hoher Steigungswinkel (in der Regel 45 Grad oder mehr) empfohlen, da dies zu einer effizienten Spanabfuhr beiträgt.
Schnittdurchmesser: Der Schnittdurchmesser sollte anhand des Umfangs Ihres Projekts und der geplanten Schnitttiefe gewählt werden. Größere Durchmesser ermöglichen breitere Schnitte, erfordern jedoch unter Umständen leistungsstärkere Maschinen für einen effektiven Betrieb.
Geometrie des Schaftfräsers: Bei Aluminium ist es oft ratsam, ein Werkzeug mit scharfer, spitzer Schneide anstelle eines Radius- oder Kugelendes zu wählen, da eine scharfe Schneide das Risiko eines Aufbauschneideneffekts verringert.
Denken Sie daran, dass es bei der Auswahl eines Schruppfräsers für Aluminium wichtig ist, die Funktionen des Werkzeugs auf die spezifischen Bearbeitungsanforderungen von Aluminium abzustimmen, um optimale Leistung und Langlebigkeit des Werkzeugs sicherzustellen.
Welche Schruppfräser eignen sich am besten zum Schneiden von Stahl?
Beim Schneiden von Stahl sind einige Arten von Schruppfräsern aufgrund ihrer Festigkeit, Hitzebeständigkeit und Haltbarkeit anderen überlegen:
Beschichtungsart: Titannitrid- (TiN) oder Titanaluminiumnitrid-Beschichtungen (TiAlN) eignen sich aufgrund ihrer hervorragenden Verschleißfestigkeit und Hitzebeständigkeit optimal für Stahl. Diese Beschichtungen verhindern zudem vorzeitigen Verschleiß des Werkzeugs und verlängern dessen Lebensdauer erheblich.
Anzahl der Schneiden: Für Stahl ist ein Schaftfräser mit vier Schneiden in der Regel ideal. Die zusätzlichen Schneiden bieten mehr Schneidkanten, was die Schnittgeschwindigkeit und die Oberflächengüte verbessert. Für Nutenfräsen oder wenn die Spanabfuhr wichtig ist, kann jedoch ein Werkzeug mit weniger Schneiden erforderlich sein.
Spiralwinkel: Für das Schneiden von Stahl wird ein niedrigerer Spiralwinkel, typischerweise zwischen 30 und 40 Grad, empfohlen. Er sorgt für eine bessere Oberflächengüte und Stabilität, was bei der Bearbeitung von steiferen Materialien wie Stahl unerlässlich ist.
Schnittdurchmesser: Wie bei Aluminium sollte der Schnittdurchmesser auf den Umfang Ihres Betriebs und die Schnitttiefe abgestimmt sein. Größere Durchmesser ermöglichen breitere Schnitte, erfordern aber unter Umständen leistungsstärkere Maschinen.
Geometrie von Schaftfräsern: Für die Stahlbearbeitung ist ein Werkzeug mit abgerundeter oder kugelförmiger Schneide oft besser geeignet als eines mit scharfer Schneide. Diese Bauart hält den Belastungen beim Schneiden komplexerer Werkstoffe stand und verringert das Risiko von Werkzeugbruch.
Denken Sie unbedingt daran, dass diese allgemeinen Empfehlungen zwar Ihre Wahl beeinflussen können, der beste Schruppfräser zum Schneiden von Stahl jedoch immer von Ihren spezifischen Bearbeitungsanforderungen und den Eigenschaften der Stahlsorte abhängt, mit der Sie arbeiten.
Auswahl des geeigneten Schruppfräsers für Hochgeschwindigkeitsbearbeitungsanwendungen
Für die Hochgeschwindigkeitsbearbeitung ist eine spezielle Auswahl an Schruppfräsern erforderlich, um Effizienz und Präzision zu gewährleisten. Folgende Faktoren sind zu berücksichtigen:
Werkstoffspezifische Werkzeuge: Die Wahl des Schaftfräsers sollte primär vom zu bearbeitenden Werkstoff abhängen. So eignen sich beispielsweise HSS-Fräser gut für die Bearbeitung weicherer Werkstoffe, während Hartmetall-Schaftfräser aufgrund ihrer höheren Hitze- und Verschleißbeständigkeit optimal für komplexere Werkstoffe sind.
Beschichtung: Bestimmte Beschichtungen wie Titannitrid (TiN) oder Titancarbonitrid (TiCN) können bei Hochgeschwindigkeitsanwendungen von Vorteil sein. Diese Beschichtungen reduzieren Reibung und Wärme und verlängern dadurch die Standzeit des Werkzeugs.
Werkzeuggeometrie: Ein großer Spiralwinkel ist für die Hochgeschwindigkeitsbearbeitung empfehlenswert, da er den Spanabtransport verbessert und somit das Risiko von Spanwiederschnitten verringert. Darüber hinaus kann ein Werkzeug mit Eckradius die bei der Hochgeschwindigkeitsbearbeitung entstehenden hohen Schnittkräfte aufnehmen und dadurch das Risiko von Werkzeugbruch reduzieren.
Schneidenanzahl: Bei der Hochgeschwindigkeitsbearbeitung kann eine höhere Schneidenanzahl die Produktivität durch schnellere Vorschubgeschwindigkeiten steigern. Es ist jedoch unerlässlich, dies mit einer ausreichenden Spanabfuhr in Einklang zu bringen, um Werkzeugschäden zu vermeiden.
Denken Sie daran: Bei der Wahl des geeigneten Schruppfräsers kommt es auf die Art des Bearbeitungsprozesses, das zu bearbeitende Material und die Leistungsfähigkeit Ihrer Maschine an. Berücksichtigen Sie diese Faktoren stets im Zusammenhang, um die optimale Auswahl zu treffen.
Vorteile der Verwendung von Hartmetall-Schruppfräsern für verschiedene Materialarten
Die Verwendung von Hartmetall-Schruppfräsern bietet bei allen Materialarten erhebliche Vorteile, vor allem aufgrund ihrer hervorragenden Härte und Wärmebeständigkeit.
Gehärtete Stähle: Bei gehärteten Stählen bieten Hartmetall-Schaftfräser im Vergleich zu HSS-Fräsern eine überlegene Schneidleistung. Dies ermöglicht höhere Bearbeitungsgeschwindigkeiten ohne übermäßigen Werkzeugverschleiß und führt zu einem effizienteren Bearbeitungsprozess und einer längeren Werkzeugstandzeit.
Nichteisenmetalle: Hartmetall-Schaftfräser eignen sich auch hervorragend für Nichteisenmetalle wie Aluminium und Kupfer. Diese Metalle neigen zum Anhaften, was zu Ablagerungen am Werkzeug führen kann. Die Verschleiß- und Hitzebeständigkeit von Hartmetall trägt dazu bei, dieses Problem zu minimieren und sorgt für sauberere Schnitte und glattere Oberflächen.
Kunststoffe und Verbundwerkstoffe: Bei Kunststoffen und Verbundwerkstoffen sind Hartmetall-Schaftfräser aufgrund ihrer scharfen Schneidkanten und ihrer hohen Bearbeitungsgeschwindigkeit besonders effektiv. Sie ermöglichen saubere, präzise Schnitte bei minimalem Risiko des Schmelzens oder der Verformung.
Hochtemperaturlegierungen: Hochtemperaturlegierungen stellen aufgrund ihrer Festigkeit und Hitzebeständigkeit eine erhebliche Herausforderung dar. Hier kommt die überlegene Hitzebeständigkeit von Hartmetall-Schaftfräsern zum Tragen, die eine Hochgeschwindigkeitsbearbeitung ermöglicht, ohne Werkzeug oder Werkstück zu beschädigen.
Zusammenfassend lässt sich sagen, dass Hartmetall-Schruppfräser zwar eine höhere Anfangsinvestition erfordern, ihre Haltbarkeit, Effizienz und Vielseitigkeit bei verschiedenen Materialien jedoch langfristig zu erheblichen Einsparungen und verbesserten Bearbeitungsergebnissen führen können.
Was sind die wesentlichen Merkmale eines Hochleistungs-Schruppfräsers?
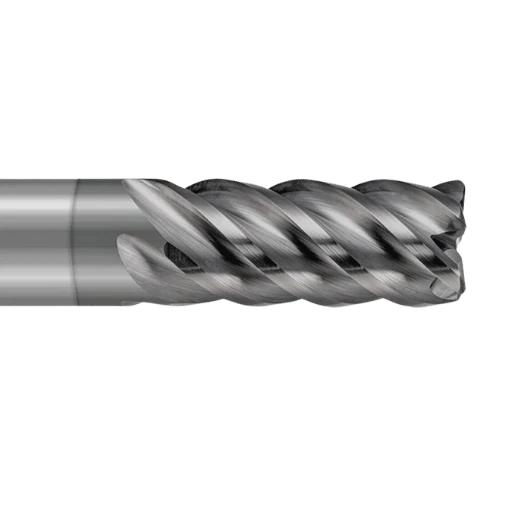
Die Bedeutung des Spiralwinkels beim Schruppen von Schaftfräsern verstehen
Der Drallwinkel von Schruppfräsern spielt eine entscheidende Rolle für Schnittkräfte, Spanbildung und Standzeit. Er ist der Winkel zwischen Schneide und Werkzeugachse. Ein niedrigerer Drallwinkel, typischerweise im Bereich von 30 bis 40 Grad, verleiht der Schneide mehr Festigkeit und eignet sich daher für starre Materialien und hohe Schnittlasten. Ein höherer Drallwinkel hingegen, typischerweise zwischen 45 und 60 Grad, ermöglicht eine bessere Spanabfuhr, reduziert Wärme und Reibung und eignet sich daher besser für weichere Materialien und die Hochgeschwindigkeitsbearbeitung. Daher kann die Wahl eines Schruppfräsers mit einem auf Material und Bearbeitungsvorgang abgestimmten Drallwinkel die Effizienz und Qualität der Ergebnisse maßgeblich beeinflussen.
Vorteile der Verwendung von Schaftfräsern mit Spezialbeschichtungen für Schruppanwendungen
Schaftfräser mit Spezialbeschichtungen bieten erhebliche Vorteile beim Schruppen. Beschichtungen wie TiN (Titannitrid), TiCN (Titancarbonitrid) und TiAlN (Titanaluminiumnitrid) erhöhen die Härte des Werkzeugs deutlich, reduzieren den Verschleiß und verlängern die Standzeit, insbesondere bei der Bearbeitung harter oder abrasiver Werkstoffe. Diese Beschichtungen zeichnen sich zudem durch eine hervorragende Hitzebeständigkeit aus und schützen das Werkzeug vor den hohen Temperaturen beim Hochgeschwindigkeits-Schruppen. Dadurch werden thermische Verformungen reduziert und die Schnittgenauigkeit erhalten. Darüber hinaus reduzieren sie die Reibung, verbessern den Spanfluss und verhindern Spananhaftungen, wodurch vorzeitiger Werkzeugausfall vermieden werden kann. Der Einsatz von Schaftfräsern mit Spezialbeschichtungen kann somit zu einer verbesserten Bearbeitungseffizienz, kürzeren Werkzeugwechselzeiten und einer höheren Oberflächengüte des Werkstücks führen.
Verbesserung der Schneidleistung durch das richtige Nutendesign bei Schruppfräsern
Die Nutengestaltung von Schruppfräsern spielt eine entscheidende Rolle für die Verbesserung der Schneidleistung. Mit Optionen von zwei bis hin zu mehreren Nuten kann die Gestaltung den Materialabtrag, die Spanabfuhr und die Wärmeableitung erheblich beeinflussen. Zweischneidige Fräser bieten größere Nutenflächen für die Spanabfuhr und eignen sich daher ideal für Nutenfräs- und Bohranwendungen, bei denen die Spanabfuhr entscheidend ist. Bei hohem Materialabtrag können sie jedoch an ihre Grenzen stoßen. Fräser mit mehr Nuten hingegen haben eine geringere Spantragfähigkeit, bieten aber eine höhere Oberflächengüte. Sie eignen sich am besten für Schlichtbearbeitungen oder die Bearbeitung steiferer Materialien. Daher kann eine sorgfältige Auswahl der Nutengestaltung, basierend auf der spezifischen Bearbeitungsoperation und den Materialeigenschaften, die Schneidleistung optimieren und zu hervorragenden Bearbeitungsergebnissen führen.
Bedeutung der Zahngeometrie für eine optimale Spanabfuhr
Die Zahngeometrie eines Schaftfräsers ist ein weiterer entscheidender Faktor für die Spanabfuhr. Sie umfasst im Wesentlichen zwei Aspekte: Spanwinkel und Freiwinkel. Der Spanwinkel, also die Ausrichtung der Schneide zur Radiallinie, beeinflusst die Scherwirkung beim Schneiden. Ein positiver Spanwinkel beispielsweise macht den Schneidvorgang gleichmäßiger und kraftsparender, was zu mehr kleineren Spänen führt, die leichter abgeführt werden können. Der Freiwinkel zwischen Werkzeugflanke und Werkstück verhindert hingegen, dass der nichtschneidende Teil des Werkzeugs am Werkstück reibt und reduziert so die Wärmeentwicklung. Zusammenfassend lässt sich sagen, dass eine geeignete Kombination aus Span- und Freiwinkel, abgestimmt auf spezifische Materialeigenschaften und Bearbeitungsanforderungen, eine effiziente Spanabfuhr gewährleisten und so die Lebensdauer und Leistung des Schaftfräsers verbessern kann.
Einflussfaktoren auf die Standzeit und Vibrationsfestigkeit von Schruppfräsern
Mehrere Variablen können die Lebensdauer und Vibrationsfestigkeit von Schruppfräsern beeinflussen.
Erstens spielt das Material des Werkzeugs selbst eine wichtige Rolle. Schaftfräser aus Schnellarbeitsstahl (HSS) sind in der Regel hitzebeständiger und verschleißen daher mit der Zeit weniger. Hartmetallwerkzeuge hingegen bieten eine höhere Härte und Schnittgeschwindigkeit, können aber auch bruchanfälliger sein.
Zweitens kann die Beschichtung des Schaftfräsers dessen Härte, Hitzebeständigkeit und Verschleißfestigkeit verbessern und so die Standzeit verlängern. Beispielsweise kann eine Beschichtung mit Titannitrid (TiN) die Abriebfestigkeit eines Schaftfräsers deutlich erhöhen.
Drittens beeinflussen Vorschub und Schnittgeschwindigkeit maßgeblich die Werkzeugstandzeit und Vibration. Ein hoher Vorschub kann zu vorzeitigem Werkzeugverschleiß und erhöhter Vibration führen, während ein niedriger Vorschub zu ineffizientem Schneiden und Hitzestau führen kann.
Schließlich kann die Stabilität der Maschine und des Werkstückaufbaus Vibrationen beeinflussen. Ein stabiler Aufbau minimiert Vibrationen, was zu gleichmäßigerem Schneiden und längerer Werkzeugstandzeit führt. Zusammenfassend lässt sich sagen, dass das Verständnis und die Kontrolle dieser Faktoren die Leistung und Lebensdauer eines Schruppfräsers deutlich verbessern können.
Tipps zur Maximierung der Effizienz und Standzeit von Schruppfräsern

Richtige Techniken zur Spankontrolle mit Schruppfräsern
Eine effektive Spankontrolle ist für optimale Leistung mit Schruppfräsern entscheidend. Hier sind einige grundlegende Methoden:
- Optimierte Vorschübe und Schnittgeschwindigkeiten: Durch die Anpassung dieser Parameter an die Materialhärte und die Werkzeughaltbarkeit können Spangrößen und -formen besser kontrolliert werden. Beachten Sie, dass ein höherer Vorschub typischerweise größere Späne erzeugt, die zusätzliche Spanabfuhrmaßnahmen erfordern können.
- Richtige Kühlmittel: Der Einsatz geeigneter Kühlmittel kann die Spanabfuhr unterstützen, insbesondere bei tieferen Schnitten oder der Bearbeitung steiferer Materialien. Sie verhindern außerdem, dass sich die Späne an den Schneidkanten festsetzen, und erhöhen so die Lebensdauer des Werkzeugs.
- Werkzeugwegstrategien: Die Implementierung effizienter Werkzeugwegstrategien wie Hochgeschwindigkeitsbearbeitung kann zu einer gleichmäßigen Spandicke führen, die Vorhersagbarkeit der Spanbildung verbessern und die Spankontrolle erleichtern.
- Spanbrecher: Die Verwendung von Schaftfräsern mit Spanbrechergeometrie kann kleinere, besser handhabbare Späne fördern, die Effizienz der Spanabfuhr erhöhen und das Risiko eines erneuten Spanschneidens verringern.
Zusammenfassend lässt sich sagen, dass Maschinisten durch die Umsetzung dieser Strategien die Spanproduktion besser steuern und so letztendlich die Funktionalität und Langlebigkeit ihrer Schruppfräser verbessern können.
Wie beheben wir häufige Probleme mit Schruppfräsern?

Umgang mit Fräserdurchbiegung und Rattern
Fräserdurchbiegung und Rattern beim Schruppen können die Qualität des Endprodukts erheblich beeinträchtigen. Dieses Problem lässt sich durch den Einsatz steiferer Werkzeuge, die Verringerung der Überhanglänge, die Implementierung adaptiver Werkzeugwege oder eine Reduzierung der Schnitttiefe beheben.
Strategien gegen übermäßigen Werkzeugverschleiß und vorzeitigen Werkzeugausfall
Übermäßiger Verschleiß kann zu vorzeitigem Werkzeugausfall führen. Um dies zu vermeiden, stellen Sie sicher, dass Vorschub und Schnittgeschwindigkeit auf das zu bearbeitende Material abgestimmt sind. Auch die richtige Kühlmittelzufuhr kann den Verschleiß reduzieren, indem sie das Werkzeug kühl hält und die Reibung minimiert. Es wird empfohlen, das Werkzeug regelmäßig auf Verschleißerscheinungen zu überprüfen.
Fehlerbehebung bei Problemen mit der Oberflächenbeschaffenheit
Wenn beim Schaftfräsen eine schlechte Oberflächengüte ein Problem darstellt, sollten Sie die Schnittparameter anpassen. Ein langsamerer Vorschub oder eine höhere Spindeldrehzahl können die Oberflächengüte oft verbessern. Zusätzlich kann ein Schruppfräser mit feiner Teilung von Vorteil sein.
Behebung von Problemen mit der Spanabfuhr und Bearbeitungsrückständen
Spanabfuhr und Bearbeitungsrückstände können bei Schruppfräsern problematisch sein. Kühlmittel, Druckluft oder Absaugsysteme können die Spanabfuhr unterstützen. Darüber hinaus können effiziente Werkzeugwegstrategien, die die Schnittkräfte gleichmäßig verteilen, die Wahrscheinlichkeit eines erneuten Spanabtrags verringern.
Umgang mit Werkzeugbrüchen und Ermittlung der Grundursachen
Bei einem Werkzeugbruch ist es entscheidend, die Ursache zu ermitteln. Mögliche Ursachen sind zu hohe Schnittkräfte, falsche Schnittparameter oder eine Werkzeugdurchbiegung. Sobald die Ursache identifiziert ist, können entsprechende Korrekturmaßnahmen ergriffen werden, wie z. B. die Anpassung von Drehzahl und Vorschub, die Verwendung eines anderen Werkzeugmaterials oder einer anderen Beschichtung oder die Änderung des Werkzeugwegs.
Häufig gestellte Fragen
F: Was ist ein Schruppfräser?
A: Ein Schruppfräser ist ein Schneidwerkzeug, das beim Fräsen zum schnellen und effizienten Abtragen großer Materialmengen eingesetzt wird. Seine grobe Zahngeometrie zerteilt die Späne in kleinere Segmente. Dies führt zu geringerem Schnittdruck und ermöglicht höhere Vorschübe und Geschwindigkeiten.
F: Welche Vorteile bietet die Verwendung eines Schruppfräsers?
A: Mit einem Schruppfräser können Sie große Materialmengen schneller und effizienter abtragen als mit herkömmlichen Fräsern. Er reduziert außerdem den Schnittdruck und verlängert die Werkzeuglebensdauer.
F: Welche unterschiedlichen Beschichtungsarten sind für Schruppfräser erhältlich?
A: Zu den verschiedenen Beschichtungsarten für Schruppfräser gehören TiCN (Titancarbonitrid), TiAlN (Titanaluminiumnitrid) und AlTiN (Aluminiumtitannitrid). Diese Beschichtungen verbessern die Leistung des Werkzeugs und verlängern seine Lebensdauer.
F: Wie unterscheidet sich die Zahngeometrie eines Schruppfräsers von der eines Standardfräsers?
A: Die Zahngeometrie eines Schruppfräsers ist mit einer groben Teilung versehen. Dies hilft dabei, die Späne in kleinere Segmente zu zerlegen und so den Schnittdruck zu senken. Im Gegensatz dazu kann ein Standardfräser für Schlichtanwendungen eine feine Teilung aufweisen.
F: Welche Materialien werden normalerweise zur Herstellung von Schruppfräsern verwendet?
A: Schruppfräser bestehen üblicherweise aus Vollhartmetall, das eine hohe Härte und Verschleißfestigkeit bietet. Sie können auch mit verschiedenen Materialien beschichtet werden, um ihre Leistung und Haltbarkeit weiter zu verbessern.
F: Welchen Einfluss hat der Spiralwinkel eines Schruppfräsers auf seine Leistung?
A: Der Spiralwinkel eines Schruppfräsers, der normalerweise zwischen 30° und 45° liegt, beeinflusst die Fähigkeit des Werkzeugs, Späne effektiv abzutransportieren und sorgt für Stabilität während des Schneidvorgangs, insbesondere beim Entfernen großer Materialmengen.
F: Was sind die typischen Anwendungen von Schruppfräsern?
A: Schruppfräser werden häufig bei Hochgeschwindigkeitsfräsarbeiten eingesetzt, insbesondere in der Luft- und Raumfahrt, der Automobilindustrie sowie im Formen- und Matrizenbau, wo ein effizienter Materialabtrag unerlässlich ist.
F: Was sind die Unterschiede zwischen Schruppfräsern mit Standardlänge und Stumpflänge?
A: Schruppfräser mit Standardlänge haben eine größere Nutlänge und Reichweite und eignen sich für tiefere Fräsvorgänge, während Schruppfräser mit Stumpflänge kürzer sind und sich ideal für flacheres Fräsen oder Fräsen mit begrenzter Tiefe eignen.
F: Welchen Einfluss hat das 4-Schneiden-Design eines Schruppfräsers auf seine Leistung?
A: Das 4-schneidige Design eines Schruppfräsers bietet mehr Spanraum und eine verbesserte Spanabfuhr, was einen effizienteren Materialabtrag und eine bessere Oberflächengüte bei Fräsvorgängen ermöglicht.
F: Was sollte bei der Auswahl eines Schruppfräsers beachtet werden?
A: Bei der Auswahl eines Schruppfräsers sollten Faktoren wie Materialtyp, Schnittparameter, Beschichtungsoptionen und spezifische Anwendungsanforderungen berücksichtigt werden, um optimale Leistung und Werkzeuglebensdauer sicherzustellen.
Referenzen
- Huanatools - Rund ums Schruppen des Schaftfräsers: Eine vollständige Anleitung: Bespricht die gezackten Schneidkanten von Schruppfräsern und ihre Auswirkungen auf den Bearbeitungsprozess.
- UKO Blog - Was wissen Sie über Schruppfräser?: Dieser Blogbeitrag befasst sich eingehend mit den Konstruktionsmerkmalen von Schruppfräsern, wie z. B. scharfen Riffelungen und Spiralwinkeln.
- Mittelschruppen Schaftfräser: Ein unverzichtbares Werkzeug für die Präzisionsfertigung: Der Artikel betont die besonderen Schneidkanten von Schruppfräsern und ihre Rolle in der Präzisionsfertigung.
- Praktischer Maschinist - Vorwalzwerke: In diesem Forenthread wird die Verwendung von Schruppfräsern zum Entfernen großer Metallmengen diskutiert.
- Hobby-Maschinist - Schruppfräser: Im Forumsthread wird erklärt, wie Schruppfräser verwendet werden, um einen Schnitt aufzufüllen, während Schlichtfräser die verbliebenen gezackten Spuren entfernen.
- Speedtiger Werkzeuge - Master Guide zum Schruppen und Schlichten von Schnitten in der Bearbeitung: Der Leitfaden bietet ein tiefgreifendes Verständnis von Schruppfräsern, einschließlich ihrer Verwendung beim CNC-Fräsen.
- Huanatools - Schrupp- vs. Schlichtfräser: Worin besteht der Unterschied?: In diesem Artikel werden Schrupp- und Schlichtfräser verglichen und die jeweilige Rolle jedes einzelnen Fräsers im Bearbeitungsprozess erläutert.
- Ewige Werkzeuge - Schaftfräser – Der Leitfaden für Fräswerkzeuge: Dieser Leitfaden behandelt alles rund um Fräser, einschließlich der Besonderheiten von Schruppfräsern.
- ThomasNet - Schruppfräser verstehen: Ein informativer Artikel, der sich mit dem Design und der Anwendung von Schruppfräsern in verschiedenen industriellen Umgebungen befasst.
- Researchgate - Eine Studie zur Leistung von Schruppfräsern: Eine wissenschaftliche Forschungsarbeit, die die Leistung von Schruppfräsern unter verschiedenen Bearbeitungsbedingungen untersucht.
Leseempfehlung: Die besten Schaftfräser für Stahl: Top-Empfehlungen und Tipps






