


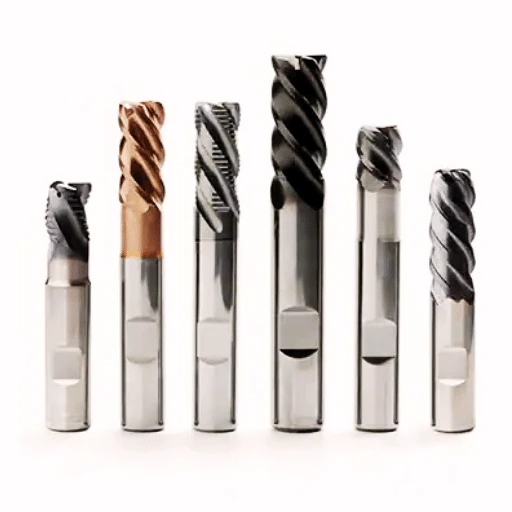
Bei der CNC-Bearbeitung sind Schruppen und Schlichten mehr als nur aufeinanderfolgende Schritte – sie sind kritische Phasen, die sich direkt auf die Werkzeugstandzeit, die Oberflächenqualität und die Gesamtbearbeitungseffizienz auswirken. Häufige Bearbeitungsprobleme wie Maßabweichungen, Grate und vorzeitiger Werkzeugverschleiß sind oft darauf zurückzuführen, dass für jeden Schritt nicht die richtige Werkzeugstrategie angewendet wird.
In diesem Artikel beleuchten wir die grundlegenden Unterschiede zwischen Schruppen und Schlichten hinsichtlich Werkzeugkonstruktion, Schnittparametern und Prozessanforderungen. Sie erfahren, warum für jede Bearbeitungsstufe ein spezieller Hartmetall-Schaftfräser benötigt wird und erhalten praktische Einblicke in die Werkzeugauswahl und -anwendung, um die Konsistenz und Kosteneffizienz Ihrer Produktion zu verbessern.
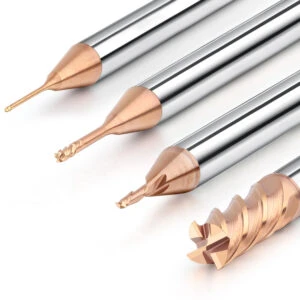
Den Unterschied zwischen Schruppen und Schlichten beim CNC-Fräsen verstehen
Schruppen und Schlichten dienen beim CNC-Fräsen grundlegend unterschiedlichen Zwecken. Jeder Schritt erfordert spezifische Werkzeuge, Strategien und Schnittparameter. Das Verständnis dieser Unterschiede ist entscheidend für die Optimierung der Produktivität, die Verlängerung der Werkzeugstandzeiten und die Erzielung hervorragender Oberflächengüten.
Was ist Schruppen?
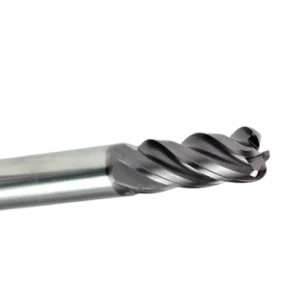
Beim Schruppen geht es primär darum, schnell große Materialmengen abzutragen, um die Grundform des Werkstücks zu erzeugen. Um den Spanabtransport zu verbessern und den Schnittwiderstand zu verringern, verfügen Schruppfräser häufig über Spanbrecher oder Wellenschneide.
Wichtige Merkmale des Schruppens:
-
Nutzt hohe Materialabtragsraten (MRR) durch große Schnitttiefe (ap) und hohen Vorschub pro Zahn (fz).
-
Die Anforderungen an Präzision und Oberflächengüte sind minimal; Geschwindigkeit und Effizienz haben Vorrang.
-
Belässt ein vordefiniertes Materialaufmaß (normalerweise 0.2–0.5 mm) für den Schlichtdurchgang.
Was ist Finishing?
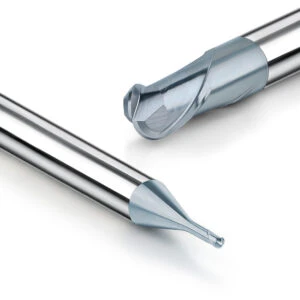
Im Gegensatz zum Schruppen konzentriert sich das Schlichten auf die Verbesserung der Maßgenauigkeit und Oberflächenqualität. In dieser Phase werden üblicherweise Hartmetall-Schlichtfräser eingesetzt. Sie verfügen über scharfe Schneidkanten und eine hohe geometrische Genauigkeit und eignen sich für die Bearbeitung hochpräziser Konturen und hochglänzender Oberflächen.
Wichtige Merkmale der Veredelung:
-
Nutzt geringe Schnitttiefen und niedrige Vorschubgeschwindigkeiten in Kombination mit hohen Spindeldrehzahlen.
-
Konzentriert sich auf Maßgenauigkeit und Oberflächenrauheit (Ra).
-
Entscheidend bei Anwendungen wie Formhohlräumen, Luft- und Raumfahrtstrukturen und medizinischen Teilen, die eine hohe Konsistenz und feine Details erfordern.
Die Verwendung eines speziellen Hartmetall- Schaftfräsers für die Endbearbeitung hilft, Grate, Hitzespuren und Maßabweichungen zu vermeiden – häufige Ursachen für Qualitätsprobleme und Nacharbeiten.
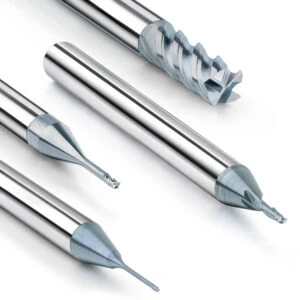
Hauptunterschiede zwischen Schrupp- und Schlichtfräsern
In der CNC-Bearbeitung übernehmen Schrupp- und Schlichtwerkzeuge nicht nur unterschiedliche Bearbeitungsaufgaben, sondern unterscheiden sich auch erheblich in ihrer Konstruktion, ihren Schnittparametern und ihrer Wirtschaftlichkeit. Das Verständnis der wesentlichen Unterschiede hilft Ingenieuren, fundiertere Entscheidungen bei der Werkzeugauswahl und Prozessoptimierung zu treffen. Dadurch verbessern sich die Bearbeitungseffizienz und die Oberflächenqualität des Endteils.
Werkzeuggeometrie und Nutendesign
Schruppwerkzeuge verfügen üblicherweise über eine Wellenkanten- oder Spanbrecherkonstruktion. Ihre Hauptfunktion besteht darin, die Späne zu brechen und den Abfluss zu beschleunigen, um Überhitzung und Bearbeitungsstörungen durch Spanansammlungen zu vermeiden. Diese Konstruktion eignet sich für hochintensive Arbeitsbedingungen wie schwere Zerspanung und grobe Konturentfernung, insbesondere bei der Bearbeitung von Kohlenstoffstahl, Edelstahl oder Gusseisen.
Im Gegensatz dazu legen Hartmetall-Schlichtfräser mehr Wert auf die Schärfe und geometrische Genauigkeit der Klinge. Sie verfügen in der Regel über mehr Schneiden (z. B. 4, 6 oder sogar 8), um die Schnittstabilität zu verbessern und die Oberflächenrauheit zu verringern. Sie eignen sich besonders für die hochpräzise Bearbeitung von Aluminiumlegierungen, hochharten Formstählen und Luftfahrtmaterialien.
Schnittparameter und Vorschubstrategie
Die Werkzeugeinstellungen beim Schruppen zielen in der Regel auf eine maximale Zerspanungsleistung ab. Daher wird häufig eine Kombination aus größeren Schnitttiefen, höheren Vorschüben pro Zahn und mittleren bis niedrigen Drehzahlen verwendet. Beim Schruppen ist die Werkzeugbelastung toleranter, es treten jedoch auch häufiger Vibrationen und eine erhöhte Maschinenbelastung auf.
Schlichtwerkzeuge erfordern eine extrem hohe Schnittstabilität und Maßkontrolle. Daher wird beim Einsatz eines Hartmetall-Schaftfräsers für den Schlichtdurchgang folgender Einsatz empfohlen:
- Hohe Spindeldrehzahl.
- Geringer Vorschub (insbesondere bei der Bearbeitung kleiner Details oder dünnwandiger Teile).
- Extrem geringe Schnitttiefe (normalerweise <0.5 mm).
Solche Einstellungen können Grate und Bearbeitungslinien minimieren und die Oberflächenkonsistenz verbessern.
Standzeit und Wirtschaftlichkeit
Bei der tatsächlichen Bearbeitung verkürzt ein falscher Werkzeugeinsatz (z. B. Schruppwerkzeuge zur Schlichtbearbeitung) die Werkzeugstandzeit erheblich und beeinträchtigt sogar die Maßgenauigkeit und Oberflächenqualität der Teile. Beispielsweise kann die Verwendung einer groben Schneide zur Schlichtbearbeitung zu Schleifspuren an der Oberfläche, Mikrorissen oder sogar zum Verschrotten des gesamten Teils führen.
Obwohl die Kosten für einen speziellen Hartmetall-Schlichtfräser für die hochpräzise Bearbeitung etwas höher sind, bietet er erhebliche Vorteile hinsichtlich der Konsistenz wiederholter Bearbeitungen, der Maßkontrolle und der Oberflächengüte. Langfristig verbessert die sinnvolle Arbeitsteilung und der Einsatz von Schrupp- und Schlichtwerkzeugen nicht nur die Produktionseffizienz, sondern reduziert auch die Gesamtkosten und den Nachbearbeitungsaufwand.
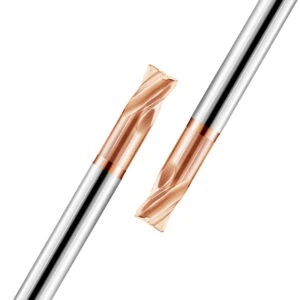
Warum Sie nicht denselben Schaftfräser sowohl zum Schruppen als auch zum Schlichten verwenden sollten
Bei der CNC-Bearbeitung ist die Behandlung von Schruppen und Schlichten als zwei unabhängige Bearbeitungsschritte nicht nur sinnvoll für die Prozessoptimierung, sondern auch ein Grundprinzip zur Sicherstellung der Bearbeitungsqualität und Kostenkontrolle. Um Zeit oder Lagerbestand zu sparen, versuchen manche Anwender, den gesamten Bearbeitungsprozess mit einem Standard-Schaftfräser abzuschließen. Diese Vorgehensweise bringt jedoch oft eine Reihe negativer Folgen mit sich, die die Qualität und Produktionseffizienz des Endprodukts beeinträchtigen.
Probleme mit Vibrationen und Oberflächenbeschaffenheit
Schruppwerkzeuge verfügen in der Regel über eine hohe Schnittfestigkeit und gute Spanabfuhr, ihre Schneidkanten eignen sich jedoch nicht für eine hochwertige Oberflächenbearbeitung. Bei der Schlichtbearbeitung neigen solche Werkzeuge dazu, Ratterspuren oder wellenförmige Werkzeugspuren auf der Werkstückoberfläche zu erzeugen, was zu einer Oberflächenrauheit außerhalb des Toleranzbereichs führt.
Im Gegensatz dazu verfügen Hartmetall-Schlichtfräser für die Hochglanzoberflächenbearbeitung in der Regel über schärfere Schneidkanten, eine höhere geometrische Genauigkeit und eine geringere Rundlaufgenauigkeit. Sie können Bearbeitungsvibrationen effektiv unterdrücken und so die Schnittstabilität und Konturkonsistenz verbessern.
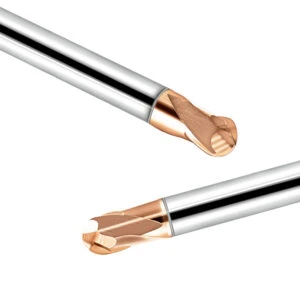
Frühzeitiger Werkzeugverschleiß und Bruch
Die geometrische Gestaltung jedes Werkzeugs ist für eine bestimmte Bearbeitungslast optimiert. Wird der Schaftfräser für die Leichtbearbeitung in einer Schruppumgebung eingesetzt, ist das Werkzeug übermäßigen Seitenkräften und thermischen Belastungen ausgesetzt, die leicht zu Kantenausbrüchen oder thermischen Ermüdungsrissen führen können. Im Gegensatz dazu beschleunigt die Verwendung eines Schruppwerkzeugs zum Bearbeiten feiner Konturen den Verschleiß durch Kantenabstumpfung und Vibrationsverstärkung.
Durch die Verwendung eines speziellen Hochleistungs-Hartmetall-Schlichtfräsers kann die Standzeit des Werkzeugs erheblich verlängert, die Häufigkeit des Werkzeugwechsels verringert und die Steuerbarkeit des gesamten Produktionszyklus verbessert werden.
Beeinträchtigte Maßgenauigkeit
Präzisionsbearbeitung erfordert Toleranzen von bis zu ±0.01 mm. Schruppwerkzeuge sind für diese Genauigkeit nicht ausgelegt. Selbst bei präzisem Werkzeugweg können mangelhafte Kantenführung und Rundlaufabweichungen zu Abweichungen führen, insbesondere bei Anwendungen, die enge Passungen oder gleichmäßige Bewegungen erfordern.
Spezielle Hartmetall-Schaftfräser ermöglichen Feineinstellungen per CNC-Steuerung und gewährleisten eine hohe geometrische Genauigkeit – ideal für Matrizen, Luft- und Raumfahrtkomponenten und medizinische Geräte.
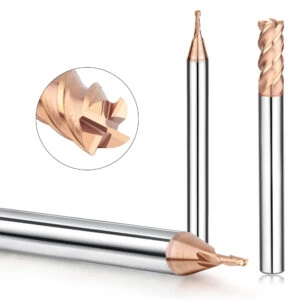
So wählen Sie den richtigen Hartmetall-Schaftfräser für jede Bearbeitungsstufe
Im CNC-Bearbeitungsprozess unterscheiden sich die Prozessziele Schruppen und Schlichten grundlegend, daher sollte auch die Werkzeugauswahl unterschiedlich sein. Eine sinnvolle Verwendung von Hartmetall-Schaftfräsern zum Schruppen und Schlichten verbessert nicht nur die Schneidleistung, sondern verlängert auch die Werkzeugstandzeit, verbessert die Teilegenauigkeit und optimiert die Gesamtbearbeitungskosten. Im Folgenden werden die wichtigsten Werkzeugeigenschaften für die beiden Bearbeitungsstufen analysiert.
Werkzeugeigenschaften zum Schruppen
Beim Schruppen steht der schnelle Materialabtrag im Vordergrund, daher muss das Werkzeug über eine hohe Festigkeit, gute Wärmeableitung und Spanbruchleistung verfügen.
- Gute Spanabfuhrfähigkeit: Beim Schruppen fällt eine große Menge an Spänen an. Durch die Verwendung eines großen Spanraums oder eines Spanbrecherdesigns kann die Spanansammlung verringert und ein Verklemmen des Werkzeugs sowie eine Ansammlung von Hochtemperaturwärme vermieden werden.
- Starke Vibrationsbeständigkeit: Die Wellenkante und das Design mit variabler Steigung können die durch Laständerungen beim Schneiden verursachten Vibrationen wirksam unterdrücken und die Stabilität verbessern.
Verschleißfeste Beschichtung (z. B. TiAlN-Beschichtung): Die Titanaluminiumnitrid-Beschichtung weist eine ausgezeichnete Hitze- und Oxidationsbeständigkeit auf und eignet sich besonders für Hochgeschwindigkeitsschneid- oder Trockenbearbeitungsumgebungen.
Diese Konstruktionsmerkmale ermöglichen Schruppfräsern eine hohe Bearbeitungsstabilität bei hohen Vorschüben und tiefen Schnitten. Geeignet für schwer zu bearbeitende Werkstoffe wie Gusseisen, legierten Stahl und Edelstahl.
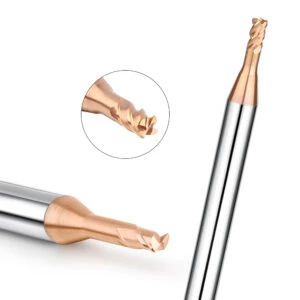
Werkzeugeigenschaften für die Endbearbeitung
In der Endbearbeitungsphase liegt der Schwerpunkt eher auf der Oberflächenqualität und Maßgenauigkeit, daher muss das Werkzeug über eine extrem hohe geometrische Genauigkeit und Schnittkontrollfähigkeiten verfügen.
- Hohe Kantenschärfe: Scharfe Schneidkanten können plastische Materialverformungen und Bearbeitungsrückstände reduzieren und so eine bessere Oberflächenrauheit erzielen.
- Hervorragende Rundlaufkontrolle: Bei Schlichtwerkzeugen wird normalerweise ein Mittenpositionierungsschleifen oder eine Präzisionsschaftverbindung verwendet, um sicherzustellen, dass der Rundlauf des Werkzeugs während der Rotation minimiert und die Konturgenauigkeit verbessert wird.
- Geeignet für hochpräzise Verarbeitung: Für Anwendungen mit ±0.01 mm oder noch strengeren Toleranzanforderungen sollte ein spezieller Hartmetall-Schlichtfräser für enge Toleranzen ausgewählt werden, um Verarbeitungskonsistenz und Maßkontrolle zu gewährleisten.
Darüber hinaus werden Spezialwerkzeuge für die hochpräzise Endbearbeitung häufig mit reibungsarmen Beschichtungen (wie DLC, AlTiN) ausgestattet, um die Bearbeitungsqualität weiter zu verbessern. Es eignet sich insbesondere für Werkstücke, die extrem empfindlich auf Oberflächenbedingungen reagieren, wie z. B. Formen, Strukturteile für die Luftfahrt und medizinische Geräte.
Praktische Ratschläge von CNC-Bearbeitungsexperten
Im eigentlichen CNC-Bearbeitungsprozess ist theoretisches Wissen wichtig, doch was sich wirklich auf die Produktausbeute und -effizienz auswirkt, ist oft die praktische Erfahrung dieser „Experten“. Insbesondere beim Umschalten zwischen Schruppen und Schlichten spielt die Steuerungsstrategie der Schnittparameter eine entscheidende Rolle. Und die detaillierte Bearbeitung des letzten Schlichtwegs entscheidet oft über Erfolg oder Misserfolg der endgültigen Oberflächenqualität und Maßgenauigkeit.
Wann sollte vom Schruppen zum Schlichten gewechselt werden?
Der Schlüssel zur Beurteilung des Wechsels vom Schruppwerkzeug zum Schlichtwerkzeug hängt von der verbleibenden Materialstärke, der Stabilität des Werkstücks und den endgültigen Toleranzanforderungen ab.
- Wenn die verbleibende Bearbeitungsmenge nach dem Schruppen zwischen 0.2 mm und 0.5 mm liegt und keine nennenswerte Verformung des Werkstücks vorliegt, kann mit der Endbearbeitung begonnen werden.
- Bei einem zu frühen Wechsel werden die Schrupprückstände nicht beseitigt, wodurch leicht Oberflächenkratzer oder lokale Erhebungen entstehen können.
- Wenn der Wechsel zu spät erfolgt, kann die Werkzeugbelastung den Standard überschreiten, was die Lebensdauer und die Bearbeitungswirkung des Hartmetall-Schlichtfräsers für den Schlichtdurchgang beeinträchtigen kann.
Eine bewährte Vorgehensweise besteht darin, die verbleibende Toleranz mithilfe einer Simulationssoftware oder einer Interferenzerkennung genau zu bestimmen und den Werkzeugweg und die Vorschubmethode gezielt einzustellen, um sicherzustellen, dass der „Umschaltpunkt“ sowohl sicher als auch effizient ist.
Optimierung der Schnittparameter für jede Stufe
In der Schruppphase wird empfohlen, einen hohen Vorschub, eine niedrige Spindeldrehzahl, eine große Schnitttiefe und eine große Breite zu verwenden, um die Materialabtragsrate zu maximieren.
In der Endphase sollten Sie Folgendes verwenden:
- Höhere Spindeldrehzahl.
- Kleine Vorschubgeschwindigkeit (z. B. 0.02–0.06 mm/Zahn pro Zahn).
- Sehr geringe Schnitttiefe (<0.3 mm).
Insbesondere bei Verwendung des besten Hartmetall-Schlichtfräsers für spiegelähnliche Oberflächen wird empfohlen, „gleich hohe Schritte“ oder „spiralförmige Schlichtbahnen“ zu verwenden, um eine konsistente Werkzeugspurrichtung und eine bessere Kontrolle der Oberflächenrauheit zu erreichen.
Darüber hinaus wird je nach Material (z. B. 7075-Aluminium und H13-Stahl) empfohlen, unterschiedliche SFM- und Schneidflüssigkeitsdurchflussraten zu testen, um die optimale Parameterkombination zu finden.
Vermeidung von Oberflächenschäden beim letzten Durchgang
Beim Ausführen des letzten Schlichtwegs können selbst geringfügige Werkzeugrundläufe, Schnittvibrationen oder Bahnüberlappungsfehler zu Oberflächenkratzern, vergrößerten Werkzeugspuren oder thermischen Verfärbungen führen.
Der Schlüssel zur Vermeidung dieser Probleme besteht darin:
- Verwenden Sie ein Schlichtwerkzeug für die Präzision des letzten Durchgangs mit hervorragender Rundlaufkontrolle, um eine stabile Werkzeugspitzenbahn sicherzustellen.
- Werkzeugvorwärmung: Bevor Sie den letzten Weg offiziell einschlagen, lassen Sie die Spindel im Leerlauf „warmlaufen“, um Fehler durch Wärmeausdehnung zu reduzieren.
- Bahnoptimierung: Vermeiden Sie Bahnkreuzungen und übermäßige Werkzeugrücklaufwinkel. Verwenden Sie die Strategie „Gleichlauffräsen“, um die Schnittkräfte zu verringern und die Oberflächenkonsistenz zu verbessern.
Angemessene Verzögerung: Durch eine angemessene Reduzierung der Vorschubgeschwindigkeit im letzten Pfad können Oberflächenkratzer wirksam vermieden werden, insbesondere beim Bearbeiten von Spiegeln oder Hohlräumen mit gekrümmten Oberflächen.
Fazit: Das richtige Werkzeug für die jeweilige Aufgabe lohnt sich immer
Nach einer eingehenden Analyse der Unterschiede zwischen Schrupp- und Schlichtprozessen können wir ein Kernprinzip klarstellen: Kein Schaftfräser kann alles. Ob Schnittkraftkontrolle, Oberflächenqualitätssicherung, Maßgenauigkeit und Standzeit. Die Ausstattung jeder Stufe mit einem speziellen Hartmetall-Schaftfräser ist die Grundlage für eine stabile und effiziente Produktion.
Zusammenfassung der wichtigsten Punkte:
- Bei Schruppwerkzeugen sollte Wert auf eine starke Spanabfuhr, eine Antivibrationsstruktur mit hohem Vorschub und eine hochtemperaturbeständige Beschichtung gelegt werden.
- Bei der Endbearbeitung sollten Sie Modelle mit scharfen Schneidkanten, guter Rundlaufkontrolle und hoher geometrischer Genauigkeit wählen.
- Durch die Verwendung des empfohlenen Hartmetall-Schaftfräsers zur Verbesserung der Oberflächengüte kann die Oberflächenschleifzeit effektiv reduziert und die Gesamtausbeute verbessert werden.
- Die richtige Werkzeugwechselstrategie passt zum Verarbeitungspfad, wodurch die Stückkosten der gesamten Chargenproduktion erheblich gesenkt und gleichzeitig die Prozesskonsistenz verbessert werden können.
Auf lange Sicht ist dies eine kostengünstigere Option
Obwohl eine Feinklassifizierung in der Anfangsphase des Werkzeugkaufs das Budget zu erhöhen scheint, lohnt sich eine umfassende Kalkulation im Hinblick auf längere Werkzeugstandzeiten, verbesserte Verarbeitungskonsistenz und reduzierte Ausschussrate. Die Wahl eines kostengünstigen Hartmetallfräsers für das Präzisionsfräsen trägt dazu bei, langfristig eine höhere Kostenrendite zu erzielen.






