


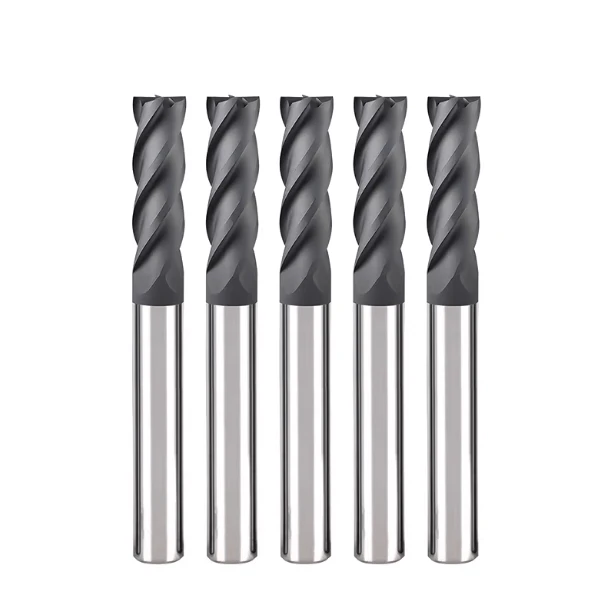
Beim Aufbau einer automatisierten Linie für einen deutschen Automobilzulieferer zur Verarbeitung von Aluminiumoxid-Substraten (Al₂O₃) stießen wir auf ein bekanntes Problem. Um schnellere Zykluszeiten zu erreichen, verwendeten die Ingenieure die Parameter von hochhartem Stahl direkt auf CVD-diamantbeschichteten Werkzeugen. Innerhalb von drei Minuten kam es zu Mikroabplatzungen an den Schneidkanten, starke Ausbrüche beschädigten die Substrate, und die gesamte Charge musste verworfen werden.
In über fünfzehn Jahren B2B-Feldsupport haben wir diesen Fehler immer wieder gesehen: die Logik des Metallschneidens auf spröde Keramik anzuwenden.
Als Hersteller von Diamant -Schaftfräsern, der Präzisionsbetriebe in ganz Europa und Nordamerika beliefert, kennen wir diese Probleme aus eigener Erfahrung. Ingenieure wählen entweder aus Angst übermäßig konservative Parameter, was den Verschleiß durch Trockenreibung beschleunigt, oder sie erhöhen die Drehzahl zu stark. Dieser Temperaturschock zerstört hochwertige Diamant-Hartmetall-Schaftfräser sofort.
Die erfolgreiche Bearbeitung von Keramiken wie Zirkonoxid oder Aluminiumoxid erfordert ein präzises Zusammenspiel: hohe Spindeldrehzahlen bei gleichzeitig geringen Schnitttiefen, um im duktilen Bereich zu arbeiten. Ob Sie einen starren Diamant-Vierschneider-Schaftfräser zum Seitenfräsen oder einen Diamant-Rundfräser zum Abbau von Eckspannungen verwenden – die Parameter bestimmen die Standzeit des Werkzeugs.
Dieser Leitfaden fasst zehntausend Stunden praktischer Erfahrung aus Tests und Fehlerbehebung in praxiserprobten Regeln zusammen. Wenn Sie Ihren Diamantfräser für Keramikanwendungen optimal nutzen oder kostengünstige Diamantfräser aus China evaluieren möchten, sparen Ihnen diese praxiserprobten Richtlinien Tausende an Ausschuss.
Wenn Ihr diamantbeschichteter Schaftfräser zu rattern oder auszubrechen beginnt, liegt die Ursache selten in der Beschichtung selbst. Vielmehr führt wahrscheinlich der Vorschub pro Zahn dazu, dass das Material seine Bruchzähigkeitsgrenze überschreitet.
Probleme in der Werkstatt: Warum Schnittgeschwindigkeiten und Vorschübe bei der Keramikbearbeitung oft Werkzeuge ruinieren
Seit über sechzehn Jahren bieten wir technischen Support in Europa und den USA und haben dabei ein klares Muster in der Fertigung festgestellt. Fast 70 % der Fehler bei der Keramikbearbeitung sind auf falsche Schnittgeschwindigkeiten und Vorschübe zurückzuführen, nicht auf Werkzeugdefekte. Programmierer, die mit der Metallbearbeitung vertraut sind, wenden oft die Logik von Stahl- oder Titanbearbeitungsprogrammen auf harte Keramik an. Dadurch wird ein hochwertiger Diamantfräser innerhalb weniger Minuten zerstört.
Keramik weist im Vergleich zu herkömmlichen Metallen eine geringere Wärmeleitfähigkeit und plastische Verformbarkeit auf. Bei falsch eingestellten Schnittparametern kommt es zu massiven Schnittkräften und Wärmestau an der Schneide. Häufig geben Anwender dem Werkzeughersteller die Schuld für vorzeitige Ausbrüche. Eine kurze Überprüfung der CAM-Parameter deckt jedoch meist die wahre Ursache auf: eine fehlerhafte Schnittlogik.
Die Sprödigkeitsfalle von Zirkonoxid und Aluminiumoxid: Aufschlüsselung der Schnittkräfte
Bei der Unterstützung eines nordamerikanischen Medizintechnikherstellers von orthopädischen Zirkonoxid-Komponenten (ZrO2) stießen wir auf einen typischen Ausfallmechanismus. Der Kunde berichtete, dass sein Diamant-Schaftfräser beim Eingriff sofort ausbrach, da er von mangelnder Steifigkeit des Werkzeugs ausging. Mithilfe eines Dynamometers vor Ort maßen wir normale Schnittkräfte, die dreimal höher waren als die Tangentialkräfte. Diese ungleichmäßige Spannungsverteilung führte zu starkem Ausbrechen der Korngrenzen.
Sowohl Aluminiumoxid (Al₂O₃) als auch Zirkonoxid weisen eine hohe Härte, aber eine extrem geringe Bruchzähigkeit auf. Bei zu großer radialer Schnitttiefe wird das Material an der Schneide gequetscht, anstatt sauber abgetrennt zu werden. Wir raten unseren Kunden daher stets, die normalen Schnittkräfte zu überwachen. Sobald die Grenze zwischen sprödem und duktilem Verhalten überschritten wird, ist ein katastrophales Ausbrechen der Schneide unvermeidlich.
Die Kosten der blinden Anwendung von Hartmetallparametern auf Diamantwerkzeuge
Ein europäischer Hersteller versuchte, die Abtragsrate von Keramikbauteilen durch den Einsatz gehärteter Stähle zu steigern. Um die Wärmeentwicklung zu reduzieren, senkten sie die Spindeldrehzahl und erhöhten den Vorschub pro Zahn. Diamant oxidiert jedoch an Luft oberhalb von 600–700 °C. Die dabei entstehende Reibung führte zu extremen Unterschieden in der Wärmeausdehnung zwischen der Diamantbeschichtung und dem Hartmetallsubstrat, wodurch sich die Beschichtung ablöste.
Hartmetallsubstrate und Diamantschichten reagieren sehr unterschiedlich auf thermische Belastung. Bei plötzlichen Temperaturspitzen beim Schneiden ohne ausreichende Wärmeableitung entstehen starke Scherspannungen an der Grenzfläche. Wir weisen Zerspanungsmechaniker darauf hin, dass eine einfache Reduzierung der Spindeldrehzahl bei gleichzeitiger Erhöhung der Schnitttiefe das Werkzeug nicht schützt. Im Gegenteil: Starke thermische Belastungen können ein teures diamantbeschichtetes Werkzeug sofort zerstören.
Zerkleinern vs. Mikroschneiden: Wie Geschwindigkeit und Vorschub die Mikrorissbildung bestimmen
Die Präzisionsbearbeitung von Keramik erfordert das Arbeiten unterhalb der kritischen Schnitttiefe des Materials. Bleibt der Vorschub pro Zahn (IPT) in einem präzisen Bereich im Mikrometerbereich, verhält sich die Keramik duktil. Überschreitet der Vorschub diesen Schwellenwert jedoch geringfügig, geht das Bearbeitungsverhalten in spröden Bruch über. In Werkstattversuchen beobachteten wir, dass Bediener den Vorschub zur Geräuschreduzierung zu stark reduzierten, was zu starker Reibung und beschleunigtem Verschleiß führte.
Durch die Abstimmung von Schnittgeschwindigkeit und Vorschub pro Zahn lassen sich Reibungswärme, Spanabfuhr und Mikrorisse regulieren. Hohe Vorschübe führen zu tiefen Mikrorissen im Werkstück. Umgekehrt bewirken extrem niedrige Vorschübe, dass die Schneide nahezu sofort plan geschliffen wird. Optimal ist es, die Schnittgeschwindigkeit zu erhöhen, um die Schnittzone weicher zu machen, während gleichzeitig ein geringer Vorschub beibehalten wird.
Praktische Parametertabelle: Empfohlene Parameter für Keramik-Schaftfräser
Durch jahrelange Erfahrung im Aufbau von Schnittdatenbanken für globale Hersteller haben wir eine absolute Regel festgestellt: Universelle Keramikparameter existieren nicht. Parametertabellen von Zulieferern spiegeln oft ideale Laborbedingungen wider. In der realen CNC-Bearbeitung mit geringem Spindelrundlauf (über 0.003 mm) sinkt die Werkzeugstandzeit deutlich. Zerspanungsmechaniker benötigen praxisnahe Richtlinien, die den Materialabtrag maximieren, ohne das Werkzeug zu beschädigen.
Wir trennen die Parameter für Schrupp- und Schlichtbearbeitungen stets, da die physikalischen Belastungen völlig unterschiedlich sind. Neben der grundlegenden Spindeldrehzahl (U/min) und dem Vorschub (FPM) erfordert eine erfolgreiche Einrichtung die Steuerung der axialen Schnitttiefe (ADOC) und der dynamischen Werkzeugwege. Die Beherrschung dieser Variablen gewährleistet eine sichere und vorhersagbare Bearbeitung verschiedenster technischer Keramiken.
Schruppparameter: Optimierung des Materialabtrags und des Substratschutzes
Die größte Herausforderung beim Schruppen von Keramik besteht darin, den Materialabtrag zu maximieren, ohne den Hartmetallschaft unter starker Belastung zu beschädigen. Bei der Optimierung von Siliziumnitrid-Ventilkernen (Si₃N₄) für einen deutschen Industriekunden erzeugten herkömmliche, hohe Schnittgeschwindigkeiten enorme Normalkräfte. Diese Kräfte drangen in die Beschichtung ein und brachen die Hartmetallbasis. Wir lösten dieses Problem durch den Einsatz von Hochgeschwindigkeits-Trochoidfräsen mit geringem radialem Eingriff.
Für die Schruppbearbeitung sollten Schnittgeschwindigkeiten zwischen 120 und 180 m/min bei einem Vorschub von 0.008 bis 0.015 mm pro Zahn eingehalten werden. Die radiale Schnitttiefe sollte unter 8 % bis 12 % des Werkzeugdurchmessers liegen, um die Kontaktfläche zu minimieren. Diese Strategie der geringen Schnitttiefe leitet die Wärmeentwicklung in die Umgebungsluft ab und verhindert so Thermoschocks und Mikrorisse im Hartmetallsubstrat.
Einstellungen der Bearbeitungsparameter: Vermeidung von Mikrosplittern durch hohe Geschwindigkeiten und Mikrovorschübe
Bei der Endbearbeitung liegt Ihr Hauptaugenmerk auf der Erzielung glatter Oberflächen (Ra ≤ 0.2 μm) und der Vermeidung von Kantenausbrüchen. Bei der Bearbeitung von Aluminiumoxidsubstraten für einen Schweizer Instrumentenhersteller führte die Reduzierung des Vorschubs auf unter 0.003 mm pro Zahn zu einer erfolgreichen Umstellung des Abtragmechanismus auf duktiles Zerspanen. Hohe Spindeldrehzahlen bewirken eine lokale thermische Erweichung und erzeugen so eine saubere, spiegelglatte Oberfläche.
Wir empfehlen Schnittgeschwindigkeiten zwischen 200 und 300 m/min bei Spindeldrehzahlen von 20,000 bis 40,000 U/min, abhängig von der Werkzeuggröße. Die Verwendung von starren 4-schneidigen Diamant-Schaftfräsern bietet deutliche Vorteile und ermöglicht praxisgerechte Tischgeschwindigkeiten bei geringen Vorschubgeschwindigkeiten. Halten Sie die radiale Schnitttiefe stets zwischen 0.02 und 0.05 mm, um Faserausrisse an den Werkstückkanten zu vermeiden.
Geschwindigkeits- und Vorschubregeln für Kurven, Rampen und Sturzfahrten
Unsere Feldmessungen zeigen, dass über 60 % der Ausfälle von Keramikwerkzeugen bei Richtungswechseln oder Eintauchbewegungen auftreten. Beim Eintritt eines Schaftfräsers in eine Innenecke erhöht sich der Werkzeugeingriff sprunghaft, was zu einem starken Anstieg der Schnittkräfte führt. Ebenso erzeugen spiralförmige Eingriffe immense axiale Belastungen an der unteren Schneide. Die Beibehaltung geradliniger Vorschubgeschwindigkeiten beim Durchfahren dieser Bereiche führt zwangsläufig zu vorzeitigem Werkzeugausfall.
Wir empfehlen Programmierern dringend, eine dynamische Vorschubkompensation in ihre CAM-Routinen zu integrieren. Reduzieren Sie die Vorschubgeschwindigkeit bei der Bearbeitung von Innenbögen auf 30–50 % Ihrer Basisgeschwindigkeit. Bei spiralförmigen Rampen (1°–3° Winkel) senken Sie die Vorschubgeschwindigkeit auf 20–30 % und halten Sie gleichzeitig einen hohen Luftstrahldruck aufrecht, um feinen Keramikstaub aus dem Schnittbereich zu entfernen.
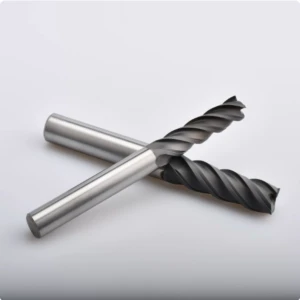
Werkzeuggeometrie und -parameter: Diamant-4-Schneiden-Schaftfräser vs. Rundfräser
In Betrieben in ganz Europa und den USA beobachten wir häufig, dass Bediener für jeden Bearbeitungsvorgang dieselbe Werkzeuggeometrie verwenden. Der Einsatz eines Vierkantfräsers für komplexe Oberflächen oder die Überbeanspruchung tiefer Wände mit einem Zweischneider führt zu geringer Effizienz und unvorhersehbarer Werkzeugstandzeit. Oftmals liegt die Ursache für die schlechte Leistung nicht in falsch berechneten Schnittgeschwindigkeiten und Vorschüben, sondern darin, dass der Einfluss der Werkzeuggeometrie auf die Schnittkraftverteilung und den Spanabtransport ignoriert wird.
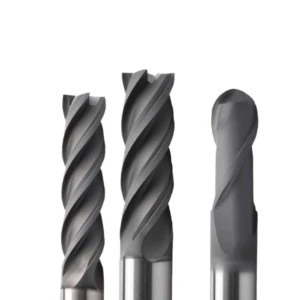
Die Wahl der richtigen Werkzeuggeometrie bestimmt die optimale mechanische Lastverteilung bei der Bearbeitung harter Keramik. Ob ein Vierschneider für feine Oberflächen oder ein Rundfräser zum Schutz empfindlicher Kanten – die Werkzeugstruktur legt die erreichbaren Vorschubgeschwindigkeiten und Schnitttiefen fest. Die Anpassung der Werkzeugausstattung an die Werkstückgeometrie ist stets der erste Schritt zur Stabilisierung der Schnittparameter.
Spanabfuhr vs. Steifigkeit: Wann ist ein Diamant-Vierschneider-Schaftfräser die richtige Wahl?
Bei der Unterstützung eines britischen Luft- und Raumfahrtzulieferers im Bereich Titanoxid/Aluminiumoxid-Verbundwerkstoffe stellten wir fest, dass dieser zur Vermeidung von Verstopfungen zweischneidige Fräser für das Seitenfräsen einsetzte. Der dünnere Kern dieser Werkzeuge führte jedoch zu starker Durchbiegung, Rattern und mangelhafter Oberflächengüte. Der Einsatz eines diamantbesetzten vierschneidigen Schaftfräsers erhöhte die Kernsteifigkeit, beseitigte das Rattern und ermöglichte eine Steigerung der Vorschubgeschwindigkeit um 80 %.
Ein diamantbestückter 4-Schneiden-Schaftfräser eignet sich hervorragend für Seitenfräs- und Schlichtbearbeitungen, die geringe Schnittgeschwindigkeiten und hohe Vorschubgeschwindigkeiten erfordern. Bei konstanter Spindeldrehzahl ermöglichen mehr Schneiden höhere Tischvorschübe bei gleichzeitig geringem Vorschub pro Zahn. Beim Tiefnutenfräsen, wo die Spanabfuhr eingeschränkt ist, können sich jedoch in schmalen Schneiden Keramikstaub ansammeln. In beengten Bereichen kann ein aggressiver 4-Schneiden-Fräser das Risiko von Ausbrüchen an der Schneidkante erhöhen.
Vermeidung von Kantenausbrüchen an gekrümmten Oberflächen mit Diamant-Bullnose-Werkzeugen
Bei der 3D-Oberflächenbearbeitung ist die empfindliche 90-Grad-Ecke eines Flachwerkzeugs oft der erste Punkt, der Mikroausbrüche erleidet. Hochgeschwindigkeitsaufnahmen während eines Tests an einem medizinischen Bauteil zeigten, dass scharfe Werkzeugkanten die Schnittkräfte punktuell konzentrieren. Diese lokale Belastung führte schnell zu einer Ablösung der Diamantbeschichtung entlang nicht-planarer Werkzeugwege.
Der Wechsel zu einem Diamant-Rundfräser löste die Probleme mit Spannungskonzentrationen. Der abgerundete Eckenradius verteilt die Schnittkräfte gleichmäßig entlang des Bogens und schützt so die empfindliche Diamantbeschichtung vor hohen Stoßbelastungen. Wir empfehlen die Verwendung von Rundfräsern für 3D-Konturen und spiralförmiges Entgraten, um glatte Oberflächenübergänge zu erzielen und gleichzeitig die Werkzeugstandzeit zu verlängern.
Flache axiale Schnitte und hohe Drehzahlen: Verlängerung der Standzeit von Diamant-Schaftfräsern
Viele Ingenieure wenden in der Metallbearbeitung Strategien an, die eine große axiale Schnitttiefe (ADOC) mit einem geringen radialen Eingriff kombinieren. Bei harter technischer Keramik führt dieser Ansatz zu schnellem Verschleiß der Seitenschneide und Beschichtungsschäden. Tests in Deutschland haben gezeigt, dass eine Reduzierung der ADOC auf 3–5 % des Werkzeugdurchmessers bei gleichzeitiger Erhöhung der Schnittgeschwindigkeit um 30 % die Abtragsrate steigerte und den Schneidkantenverschleiß verringerte.
Diese Strategie mit geringer Schnitttiefe und hoher Schnittgeschwindigkeit maximiert die strukturelle Steifigkeit und Verschleißfestigkeit hochwertiger Diamant-Schaftfräser. Durch die minimale axiale Schnitttiefe werden die primären Schnittkräfte von der seitlichen Biegung auf die axiale Kompression verlagert, wodurch die Zone mit der höchsten Steifigkeit der Spindel optimal genutzt wird. Der Verzicht auf höhere Schnittfrequenzen zugunsten größerer Schnitttiefen reduziert Mikrorisse in harter Keramik und hält gleichzeitig die lokale thermische Spannung im Rahmen.
Kühlung und Spänemanagement: Maximale Werkzeugstandzeit durch Parameteroptimierung
Schnittgeschwindigkeit und Vorschub bestimmen die Schnittgeschwindigkeit eines Werkzeugs, Kühlstrategien hingegen seine Standzeit. Bei der Bearbeitung dichter technischer Keramik führt eine unsachgemäße Kühlmittelzufuhr häufig zu einem Thermoschock, der hochwertige Werkzeuge innerhalb von Minuten unbrauchbar macht. Werden die kurzzeitigen Schnitttemperaturen nicht präzise kontrolliert, können selbst perfekt berechnete Parameter die Schneide nicht mehr retten.
Im Gegensatz zu Metallspänen ist feiner Keramikstaub stark abrasiv und wirkt beim Nachschneiden wie Schleifmittel. Kühlsysteme müssen neben der Temperaturregelung auch eine Hochdruckspülung gewährleisten, um mikroskopischen Staub aus der Schnittzone zu entfernen. Die Synchronisierung von Kühlmitteldruck, -austrittswinkel und -durchfluss mit dem CAM-Pfad ist entscheidend, um das volle Potenzial eines Diamantfräsers auszuschöpfen.
Hochdruckkühlung vs. Nebelkühlung: Praxiserfahrungen zum Thermoschock
Ein Schweizer Hersteller, der Zirkonoxid-Bauteile bearbeitete, hatte mit starker Rissbildung zu kämpfen, als er herkömmliche Kühlschmierstoffe einsetzte. Schwankende Kühlströme spritzten auf die heiße Schnittzone und verursachten einen schnellen Temperaturwechsel zwischen der Diamantschicht und dem Hartmetallsubstrat. Diese Spannungen an der Grenzfläche führten zu großflächigem Abplatzen der Beschichtung. Die Umstellung auf ein kontinuierliches 70-bar-Kühlmittelsystem durch das Werkzeug eliminierte den Temperaturschock und spülte den Schleifstaub sofort weg.
Wenn keine Spindelkühlung möglich ist, stellt die gezielte Minimalmengenschmierung (MMS) mit Hochdruck-Luft-Öl-Nebel eine effektive Alternative dar. Entscheidend für eine erfolgreiche Nebelkühlung ist die absolute Kontinuität des Kühlmittelstroms, da die Mikrotröpfchen die Wärme gleichmäßig und ohne starke Temperaturschwankungen abführen. Eine instabile Flutkühlung ist deutlich schädlicher als ein gleichmäßiger Luftnebel, der ein gleichmäßiges Temperaturprofil bei der Hochgeschwindigkeitsbearbeitung von Keramik gewährleistet.
Strategie für die Trockenbearbeitung: Ausgewogenheit zwischen Staubabsaugung und thermischer Rissbildung
Die Bearbeitung feuchtigkeitsempfindlicher Werkstoffe wie Aluminiumnitrid erfordert Trockenbearbeitungsverfahren, um Verunreinigungen zu vermeiden. In einem deutschen Halbleiterprojekt setzten wir Hochdruckluftstrahlen zur Kühlung der Schnittzone ein. Die größten Herausforderungen bei der Trockenbearbeitung sind die schnelle Wärmeentwicklung und der abrasive Staub, die bei unsachgemäßer Handhabung den Werkzeugverschleiß beschleunigen.
Bei Trockenbearbeitungen positionieren Sie die Hochdruckluftdüsen präzise an der Schnittfläche mit einem Druck von mindestens 6 bis 8 bar. Dadurch entsteht ein Luftschleier, der den Keramikstaub direkt in die Absaughaube befördert. Um eine extreme Hitzeentwicklung und damit eine Beschädigung des diamantbeschichteten Schaftfräsers zu vermeiden, reduzieren Sie die Schnittgeschwindigkeit und verwenden Sie flachere axiale Schnitte, um die Werkzeugintegrität zu erhalten.
Werkzeugwegoptimierung: Wie spiralförmige Rampen die Lebensdauer von Schaftfräsern verdoppeln
Die geometrische Bahn, die ein Werkzeug beim Eindringen in ein Material beschreibt, bestimmt die mechanische Belastung und die Wärmeentwicklung. Programmierer weisen Werkzeuge häufig an, senkrecht in harte Keramikwerkstücke einzutauchen. Diese vertikalen Stöße erzeugen enorme Druckkräfte an der unteren Schneidkante, was bereits nach wenigen Zyklen zu Mikrosplitterungen führt.
Wir schreiben die Verwendung einer flachen Wendelrampe (1°–3°) oder eines tangentialen Bogeneinlaufs für alle Bearbeitungsvorgänge an Keramik vor. Bogeneinlaufbahnen erhöhen den Werkzeugeingriff stufenweise und schaffen so einen wichtigen thermischen und mechanischen Puffer für die Werkzeugbeschichtung. Die Kombination aus sanftem Rampeneinlauf und einer Reduzierung des Vorschubs um 50 % beim ersten Eingriff verhindert Kraftspitzen und verdoppelt die Standzeit Ihres Diamantfräsers.
Fehlerbehebung vor Ort: Anpassen der Parameter basierend auf den Fehlersymptomen
Sechzehn Jahre Erfahrung im CNC-Support haben uns gelehrt, dass selbst perfekte Rezepturen in der Fertigung auf Unregelmäßigkeiten stoßen. Wenn die Maschinensteifigkeit schwankt, sich die Spannvorrichtung verschiebt oder die Härte des Rohmaterials variiert, kann eine schnelle Fehlerbehebung ganze Produktionschargen retten. Bediener tauschen beschädigte Werkzeuge oft sofort aus, nur um festzustellen, dass das neue Werkzeug innerhalb weniger Minuten versagt und so die Beschaffungskosten unnötig in die Höhe treibt.
Die präzise Einstellung der Parameter ist eine unerlässliche Fähigkeit für erfahrene CNC-Ingenieure. Bei Mikroausbrüchen am Werkstück, ungewöhnlichen Schnittgeräuschen oder starkem Verschleiß sollten Sie nicht vorschnell die Werkzeuge wechseln oder die Schuld auf das Rohmaterial schieben. Die Untersuchung der Fehlerursachen hilft Ihnen, die Schnittkräfte und die Wärmeverteilung zu analysieren. Gezielte Anpassungen von Schnittgeschwindigkeit und Vorschub stellen oft die effiziente und stabile Leistung Ihres Werkzeugs wieder her.
Starke Kantenausbrüche: Zu hoher Vorschub oder zu geringe Schnittgeschwindigkeit?
Bei der Unterstützung eines nordamerikanischen Automobilzulieferers im Bereich Aluminiumoxid-Keramiksubstrate lösten wir ein gravierendes Problem mit Kantenausbrüchen. Die Techniker vor Ort vermuteten, dass hohe Schnittgeschwindigkeiten das Material zum Zersplittern brachten, und reduzierten daher die Spindeldrehzahlen, was die Ausbrüche jedoch verschlimmerte. Eine mikroskopische Untersuchung am Werkzeugaustrittspunkt zeigte eine Ausbreitung des Sprödbruchs und bewies damit, dass das Werkzeug die Keramik unter zu hohem Normaldruck zerdrückte.
Kantenausbrüche treten auf, wenn der Vorschub pro Zahn die kritische Duktilitäts-Sprödigkeits-Grenze des Materials überschreitet oder wenn niedrige Schnittgeschwindigkeiten keine lokale thermische Erweichung bewirken. Anstatt die Schnittgeschwindigkeit zu verringern, sollte der Vorschub pro Zahn um 30–50 % reduziert werden, um die Spandicke zu verringern. Gleichzeitig sollten die Spindeldrehzahlen erhöht werden, um die thermische Erweichung bei hohen Geschwindigkeiten zu nutzen und Kantenausbrüche am Werkstück zu verhindern.
Anomales Abblättern der Diamantbeschichtung: Kontrolle der Wärmeentwicklung und Schnitttiefe
Bei der Fehlersuche in der Zirkonoxid-Komponentenfertigung eines europäischen Ventilherstellers stellten wir eine unregelmäßige Werkzeugstandzeit fest. Manchmal konnten die Werkzeuge Dutzende von Teilen bearbeiten; in anderen Fällen blätterten die Diamantbeschichtungen bereits nach wenigen Teilen ab. Mikroskopische Analysen zeigten intakte Hartmetallsubstrate, jedoch eine großflächige Ablösung der Grenzflächenbeschichtung nahe der Schneide, was direkt auf übermäßige lokale thermische Spannungen hindeutet.
Weitflächiges Abblättern der Beschichtung deutet auf extreme Reibungswärme oder eine radiale Schnitttiefe (RDOC) hin, die die Belastbarkeit der Schnittstelle überschreitet. Wir empfehlen, die RDOC um 20–30 % zu reduzieren, um Eingriffswinkel und Reibungsflächen zu verringern. In Kombination mit Hochdruck-Innenkühlung oder gezielten Luftstrahlen wird die Wärme schnell abgeführt und Ihr diamantbeschichteter Schaftfräser vor thermischem Spannungsriss geschützt.
Starke Werkzeugvibrationen: Harmonisierung der Spindeldrehzahl für Keramikwerkzeuge
Vibrationen sind der stille Killer bei der Präzisionsbearbeitung von Keramik. Bei einem deutschen Projekt mit Siliziumnitrid-Bauteilen mit tiefen Kavitäten führten starke, hochfrequente Vibrationen zu Oberflächenschäden und schnellem Werkzeugverschleiß. Spröde Keramiken sind extrem stoßempfindlich; selbst geringe mechanische Resonanzen erzeugen intensive Kraftspitzen, die selbst extrem harte Schneidkanten zerbrechen.
Eine einfache Reduzierung der Vorschubgeschwindigkeit beseitigt Rattern selten; die effektivste Lösung ist die Harmonisierung der Spindeldrehzahl. Durch eine dynamische Variation der Spindeldrehzahl um 5–10 % werden die Schnittkraftharmonischen unterbrochen und die physikalische Rückkopplungsschleife, die Resonanz verursacht, aufgehoben. Der Einsatz eines starren, diamantbeschichteten Hartmetall-Schaftfräsers, die Minimierung des Werkzeugüberhangs und die Verwendung von thermischen Schrumpffuttern eliminieren Vibrationen grundsätzlich.
Realitäten in Beschaffung und Lieferkette: Bewertung von Diamant-Schaftfräsern aus Übersee
Die Betreuung hunderter europäischer und amerikanischer Fertigungskunden über fünfzehn Jahre hinweg zeigte immer wieder dieselbe Frage: „Erreichen Ihre Werkzeuge die Lebensdauer erstklassiger europäischer Werkzeuge?“ Sobald die Ingenieure jedoch Tests direkt an den Maschinen durchführen, verlagert sich ihr Fokus schnell vom Anschaffungspreis hin zu den Gesamtkosten pro Teil und der Chargenkonsistenz. Pragmatische globale Lieferketten beurteilen die Werkzeugqualität anhand ihrer Leistung im realen Produktionsbetrieb.
Der wahre Wert eines Diamant-Schaftfräsers für Keramik geht weit über die nominellen Härtewerte hinaus. Er beruht auf der Aufrechterhaltung stabiler Schnittkräfte und Schneidkantenqualität bei der kontinuierlichen Bearbeitung abrasiver technischer Keramik. Wer sich allein auf niedrige Anschaffungskosten konzentriert und die Geometrieanpassung vernachlässigt, riskiert durch häufige Werkzeugwechsel und Ausschuss höhere Gesamtkosten.
Mehr als nur der Preis: Entscheidende Details bei der Prüfung von Diamantwerkzeugen
Bei der Unterstützung ausländischer Kunden durch Musterprüfungen beurteilen Hersteller Diamantwerkzeuge häufig ausschließlich anhand der anfänglichen Oberflächenrauheit (Ra) und vernachlässigen dabei die Korngröße des Hartmetalls und die Haftung der CVD-Beschichtung. Hochleistungskeramikwerkzeuge erfordern ultrafeine Hartmetallsubstrate mit außergewöhnlicher Querfestigkeit. Darüber hinaus müssen die Substrate vor der Beschichtung gründlich mit Kobalt geätzt werden, um eine robuste chemische und mechanische Verbindung zu gewährleisten.
Sollten erste Werkzeugtests vielversprechende Ergebnisse zeigen, es aber nach wenigen Teilen zu plötzlichen, großflächigen Ablösungen kommen, ist die Freifläche sorgfältig zu untersuchen. Diese Fehlerursache liegt typischerweise in einer mangelhaften Haftung zwischen Substrat und Beschichtung und nicht in einer zu hohen Schnittgeschwindigkeit. Fordern Sie stets verifizierte Daten zur Gleichmäßigkeit der Beschichtungsdicke und zur Substratvorbereitung an, bevor Sie sich endgültig für einen Werkzeuglieferanten entscheiden.
Von der Musterprüfung bis zur Serienproduktion: Kundenspezifische Spezifikationen und Qualitätskontrolle
Als Hersteller von Diamant-Schaftfräsern für hochpräzise Industrien weltweit wissen wir, dass sich der Erfolg von Mustern deutlich von der stabilen Serienproduktion unterscheidet. Kunden erteilen oft Großaufträge aufgrund hervorragender Musterergebnisse, nur um später Schaftbrüche oder Ausbrüche an den Ecken festzustellen. Diese Probleme entstehen, weil handelsübliche Standardwerkzeuge mit Schwankungen in der Maschinensteifigkeit, dem Spindelrundlauf und dynamischen CAM-Werkzeugwegen zu kämpfen haben.
Bei der Bearbeitung komplexer Keramikbauteile, tiefer Kavitäten oder dünner Wände stoßen Standardwerkzeuge oft an ihre Grenzen, um die erforderlichen Abtragsraten zu erzielen. Die direkte Zusammenarbeit mit dem Hersteller ermöglicht die kundenspezifische Optimierung von Sondergeometrien. Die Feinjustierung von Kerndickenverhältnissen, Spannutenkrümmung, Kantenanschlifffasen und Eckradien für Ihre spezifischen Maschinen gewährleistet gleichbleibende Ergebnisse bei hohen Stückzahlen und optimale Werkzeugstandzeiten.
Strategien zur Senkung der Fabrikkosten: Reduzierung der Bearbeitungskosten pro Stück um 40 %
Echte Kostensenkung in der Fertigung lässt sich nicht durch den Kauf billiger Schneidwerkzeuge erzielen. Vielmehr basiert sie auf der Kombination optimierter Schnittparameter, hochwertiger Werkzeuge und intelligenter CAM-Prozesse. Die Anpassung von Spindeldrehzahlen und Mikrovorschüben an das duktile Zerspanungsverhalten des Materials in Verbindung mit dynamischem Trochoidalfräsen verlängert die Werkzeugstandzeit erheblich und reduziert Ausfallzeiten.
Bei geringer Bearbeitungseffizienz oder häufigem Ausbrechen der Schnittkanten an den Austrittspunkten ist die Analyse Ihrer Parameterdatenbank der schnellste Weg zur Verbesserung. Die Erfassung Ihrer spezifischen Schnittbedingungen, Werkstückmaterialien und CAM-Werkzeugwegdateien ermöglicht eine präzise Kraftanalyse und Geometrieanpassung. Die Anwendung dieser bewährten Strategien hilft Ihnen, Ihre Fertigungsparameter zu optimieren und die gesamten Fertigungskosten zu senken.






