


In der modernen Fertigung hat sich die 3D-Oberflächenbearbeitung zu einem Kernprozess in anspruchsvollen Bereichen wie Formenbau, Luftfahrt und Medizintechnik entwickelt. Um diese komplexen Konturen und hohen Anforderungen an die Oberflächenpräzision zu erfüllen, sind Kugelkopffräser aufgrund ihrer einzigartigen Struktur und ihrer Schnitteigenschaften zu einem unverzichtbaren Werkzeug für die Präzisionsbearbeitung und hochwertige Oberflächenbehandlung geworden. Dieser Artikel analysiert systematisch die wichtigsten Vorteile von Kugelkopffräsern in der 3D-Oberflächenbearbeitung – von der Werkzeugstruktur über Leistungsvorteile und häufige Probleme bis hin zu Optimierungsstrategien. Er unterstützt Ingenieure dabei, ein Gleichgewicht zwischen Effizienzsteigerung, Qualitätssicherung und Kostenkontrolle zu finden.
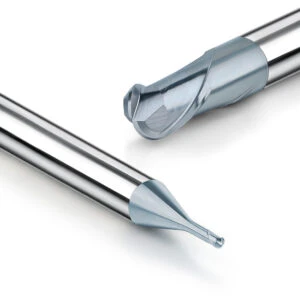
Warum erfordert die 3D-Oberflächenbearbeitung „Kugelkopffräser“?
Mit den steigenden Anforderungen an die Teilekomplexität und Oberflächengenauigkeit in der Fertigung hat sich die 3D-Oberflächenbearbeitung zu einem Kernprozess in anspruchsvollen Bereichen wie dem Formenbau, der Luft- und Raumfahrt und der Medizintechnik entwickelt. Ob bei der präzisen Gestaltung von Freiformflächen oder der Endbearbeitung von Formhohlräumen – die Anforderungen an die Werkzeugleistung und die Werkzeugwegstrategie steigen.
In diesem Kontext hat sich der Kugelkopffräser aufgrund seiner einzigartigen Struktur und seiner Schnitteigenschaften zum bevorzugten Werkzeug in der 3D-Oberflächenbearbeitung entwickelt. Im Vergleich zu Planfräsern passen sich Kugelkopffräser komplexen Konturen besser an und verbessern die Oberflächengüte und -konsistenz bei der Z-Ebenen-Bearbeitung oder der Bearbeitung mit konstanter Wellenform deutlich.
Viele verarbeitende Unternehmen haben jedoch im tatsächlichen Betrieb noch immer mit zahlreichen Schwachstellen zu kämpfen:
- Die Werkzeugspuren sind deutlich zu erkennen, die Genauigkeit schwankt stark und es ist schwierig, die Anforderungen auf Spiegelebene zu erfüllen.
- Die Verarbeitungseffizienz ist gering, insbesondere wenn der Zeitaufwand für die großflächige Bearbeitung zu hoch ist.
- Das Werkzeug verschleißt schnell und bricht leicht, was zu einer schlechten Verarbeitungsstabilität führt.
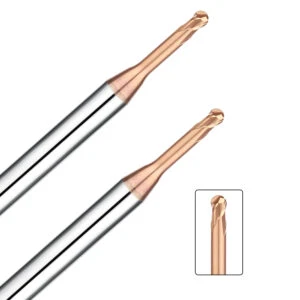
Bei der 3D-Oberflächenbearbeitung bestimmt die Übereinstimmung von Werkzeuggeometrie und Anwendung direkt die Qualität des Endprodukts und die Bearbeitungseffizienz. Der Einsatz eines Kugelkopffräsers, der für die aktuellen Arbeitsbedingungen nicht geeignet ist, bringt oft eine Reihe versteckter Probleme mit sich. Zum Beispiel:
- Schnittstörungen und Bahnüberschnitte: Der falsche Werkzeugspitzenradius oder die falsche Klingenlängenkonfiguration kann leicht zu Störungen auf komplexen Oberflächen oder in Hohlräumen führen. Dies führt zu lokalem Überschnitt und zerstört die geplante Oberflächenkontur.
- Abnormale Oberflächenrauheit: Bei der Verwendung von Nicht-Finishing-Werkzeugen für die Detailbearbeitung liegt dies häufig an unzureichender Werkzeugsteifigkeit oder einem abnormalen Kontaktwinkel. Die Resttextur ist grob und die Wellen sind deutlich sichtbar, und der Ra-Wert kann den Standard nicht erfüllen.
- Akkumulation geometrischer Fehler: Wenn die Rundlaufgenauigkeit des Werkzeugs unzureichend ist oder die tatsächliche Klingenform von den Konstruktionsanforderungen abweicht. Bei mehrachsiger Interpolation oder Spiralbahnen können sich Fehler schichtweise überlagern, was zu einer Gesamtkonturverzerrung führt.
- Die Werkzeugstandzeit wird drastisch verkürzt: Unsachgemäßer Einsatz von Kugelkopfwerkzeugen konzentriert die Schnittkraft auf die Werkzeugspitze, was zu Hitzestau und Mikrorissen führt. In schweren Fällen kann es sogar zu Unfällen wie Absplitterungen und Werkzeugbrüchen kommen, die die Kontinuität der Bearbeitung beeinträchtigen.
Die Ursache dieser Probleme liegt oft nicht in der Ausrüstung selbst. Vielmehr liegen sie in Faktoren wie mangelndem Verständnis der Eigenschaften von Kugelkopfwerkzeugen, ungeeigneten Bahnstrategien und ungünstiger Parameterkonfiguration. Nur durch die Beherrschung der richtigen Anwendungsstrategie für Kugelkopffräser kann deren Potenzial in der 3D-Profilierung und hochpräzisen Oberflächenbearbeitung voll ausgeschöpft werden.
Dieser Artikel analysiert systematisch die Anwendungsvorteile von Kugelkopffräsern in der 3D-Oberflächenbearbeitung. Kombiniert mit praktischen Erfahrungen liefert er eine Reihe von Ideen und Tipps zur Betriebsoptimierung. Er hilft Ihnen, die Effizienz zu steigern, die Präzision zu verbessern und die Werkzeugstandzeit in der tatsächlichen Bearbeitung zu verlängern.
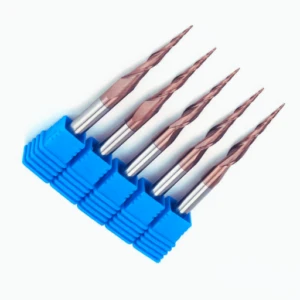
Was ist ein Kugelkopffräser?
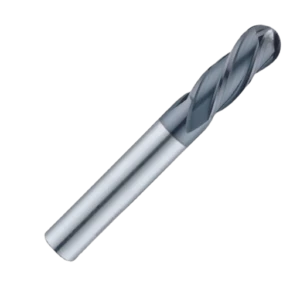
Ein Kugelfräser ist ein Schaftfräser mit kugelförmiger Spitze, der für die Bearbeitung komplexer Oberflächen, Fasen, Hohlräume und Formhohlräume entwickelt wurde. Seine einzigartige Spitzengeometrie ermöglicht kontinuierlichen Kontakt bei der dreidimensionalen Oberflächenbearbeitung. Er reduziert effektiv Konturfehler und stufenförmige Bearbeitungsspuren und spielt eine Schlüsselrolle bei der Formenbearbeitung, der Fünf-Achsen-Bearbeitung und der hochpräzisen Oberflächenbehandlung.
Grundlegende strukturelle Merkmale
Die Spitze eines Kugelfräsers ist halbkugelförmig, was eine mehrachsige Interpolation in verschiedenen Winkeln und Richtungen ermöglicht und ihn somit zum idealen Werkzeug für die Bearbeitung freier Kurven und geneigter Flächen macht. Je nach Anwendungsanforderungen können Kugelfräser mit unterschiedlicher Schneidenanzahl ausgeführt werden. Beispielsweise eignen sich 2 Schneiden für die Schruppbearbeitung mit höherer Spanabnahme, während 4 Schneiden besser für die Schlichtbearbeitung mit hohen Anforderungen an die Oberflächengüte geeignet sind.
Darüber hinaus verfügen einige Varianten, wie etwa Kehlfräser, trotz ihres ähnlichen Aussehens nicht über die Vorteile von Vollkugelfräsern und werden häufig in Übergangsbereichen oder bei Vorschlichtvorgängen eingesetzt.
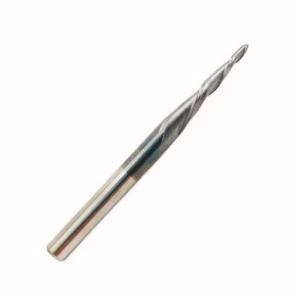
Gängige Materialien und Beschichtungen
Hochleistungs-Kugelkopffräser bestehen üblicherweise aus ultrafeinem Hartmetall, um Verschleißfestigkeit und Absplitterungsbeständigkeit bei hochintensiver Zerspanung zu gewährleisten. Abhängig von den verschiedenen Bearbeitungsmaterialien (wie gehärtetem Stahl, Titanlegierung, Edelstahl usw.) kommen häufig unterschiedliche Beschichtungstechnologien auf der Werkzeugoberfläche zum Einsatz:
- AlTiN (Aluminium-Titan-Stickstoff): geeignet für Hochtemperatur-Trockenschnitt, hohe Verschleißfestigkeit.
- TiSiN (Titan-Silizium-Stickstoff): die erste Wahl für Materialien mit hoher Härte, mit hervorragender Antioxidationsfähigkeit.
- DLC (diamantähnliche Kohlenstoffbeschichtung): Wird zur reibungsarmen Verarbeitung von Aluminiumlegierungen, Graphit usw. verwendet.
Diese Beschichtungen verbessern nicht nur die Standzeit des Werkzeugs, sondern auch die thermische Stabilität und die Möglichkeiten der Oberflächenbehandlung bei der Hochgeschwindigkeitsbearbeitung.
Anwendungsunterschiede beim Flachfräser
Im Vergleich zu Flachfräsern eignen sich Kugelfräser besser für die Bearbeitung komplexer dreidimensionaler Konturen und eignen sich besonders für die Oberflächenbearbeitung, das Anfasen und den Übergang von Hohlraumkrümmungen. Flachfräser eignen sich besser für die Bearbeitung von 2D-Konturen, Stufenflächen, Planschruppen und andere Anwendungen.
Ein wichtiger Unterschied besteht darin, dass der Kontaktpunkt des Kugelkopfwerkzeugs ein Punktkontakt ist und der Bearbeitungspfad weicher ist, der Vorschub jedoch begrenzt ist. Der Flachfräser hingegen hat einen Linienkontakt und ist für Vorgänge mit großer Schnitttiefe und hoher Metallabtragsrate geeignet.
5 Vorteile des Kugelkopffräsers bei der 3D-Oberflächenbearbeitung
Bei der 3D-Konturbearbeitung bieten Kugelkopffräser dank ihrer einzigartigen Spitzenform und ihrer kontinuierlichen Kontaktfähigkeit erhebliche Vorteile. Die folgenden fünf Eigenschaften machen ihren unersetzlichen Schlüsselwert in der modernen CNC-Bearbeitung aus, insbesondere bei der Herstellung komplexer Formen und Freiformflächenteile.
Realisieren Sie die Bearbeitung komplexer Konturen und Freiformflächen
Die kugelförmige Schneide des Kugelkopffräsers passt sich nahtlos an komplexe Geometrien an und bewältigt problemlos Strukturen wie Oberflächenverläufe, Doppelkrümmungen, Fasen und Rillen. Diese Fähigkeit macht ihn zum Werkzeug der Wahl für Oberflächenmodellierung, 3D-Gravur sowie die Herstellung von Klingen und Formhohlräumen.
Sein Punktkontakt-Schneidmechanismus reduziert Schnittstörungen und verleiht dem Werkzeug eine höhere geometrische Flexibilität bei der Pfadanpassung.
Hohe Oberflächengüte und Integrität
Da sich die Schneidspitze im Mittelpunkt der Kugel befindet, kann der Kugelkopffräser bei der Feinbearbeitung kleiner Stufen eine sehr geringe Resthöhe beibehalten und so eine glattere Oberflächenstruktur erzielen.
Insbesondere in Szenarien mit hohen Oberflächenanforderungen wie Präzisionsformen, medizinischen Implantaten und Strukturteilen für die Luft- und Raumfahrt kann der Kugelfräser die Oberflächenintegrität effektiv kontrollieren und die Kosten für das sekundäre Polieren und die Nachbearbeitung senken.
Unterstützung mehrerer Pfadstrategien
Kugelkopffräser eignen sich besonders für die Konturbearbeitung, äquidistante Bahnen und Schrägschnitte unter Fünf-Achs-Kopplung. Diese Bahnformen tragen zur Optimierung des Werkzeugkontaktwinkels und einer stabileren Schnittbelastung bei.
Aufgrund seiner strukturellen Eigenschaften eignet es sich außerdem für Systeme zur automatischen Werkzeugpfadgenerierung und ist äußerst kompatibel mit gängigen Pfadoptimierungsalgorithmen.
Reduzierter Werkzeugwechsel und Workflow-Stabilität
In Szenarien, in denen Schrupp- und Schlichtübergänge erforderlich sind, können Kugelkopffräser mit großer Klingenlänge oder variablem Klingendurchmesser mehrere Prozesse in einer Aufspannung abschließen, wodurch die Anzahl der Werkzeugwechsel erheblich reduziert und die Verarbeitungskontinuität sowie die Werkzeugmaschinenauslastung verbessert werden.
Insbesondere in Bereichen wie Formeinsätzen, tiefen Hohlraumkonturen und konkaven Räumen können durch die Verwendung eines einzelnen Kugelfräsers Fehler beim Werkzeugwechsel und Probleme mit der Werkzeugfehlausrichtung vermieden werden.
Geeignet für Fünf-Achs-Kopplung, optimiert für Mehrachsenbearbeitung
In einer Fünf-Achsen-Bearbeitungsumgebung kann sich der Kugelfräser aufgrund seines ungerichteten sphärischen Endes dem Werkstück in jedem Winkel nähern, wodurch eine Anpassung des Schneidkantenwinkels, eine Vermeidung von Interferenzen und eine hochpräzise Oberflächenverschmelzung erreicht werden.
Beispielsweise ermöglicht der Kugelfräser bei der Bearbeitung tiefer Nuten, schräger Löcher und Fasenübergangsbereiche reibungslose Übergänge ohne Unterbrechung des Bearbeitungspfads und ist ein Kernwerkzeug bei der Bearbeitung komplexer Flugzeugteile und Automobilformoberflächen.
Der Kugelkopffräser zeichnet sich durch seine extrem hohe Anpassungsfähigkeit an komplexe Oberflächen, hochwertige Oberflächen, flexible Bahnstrategien und Mehrachsensteuerung aus. Er ist ein unverzichtbarer Werkzeugtyp in der modernen Präzisionsfertigung. Die Beherrschung seiner Leistungsvorteile und der sinnvolle Einsatz der entsprechenden Werkzeugbahnstrategien und Parametereinstellungen verbessern Ihre 3D-Bearbeitungseffizienz und -qualität erheblich.
Fehlerbehebung und häufige Fehler
Selbst beim Einsatz hochwertiger Kugelkopffräser und optimierter CAM-Bahnen stoßen viele Verarbeiter im Praxisbetrieb auf diverse Probleme. Im Folgenden finden Sie die häufigsten Missverständnisse, die wir vor Ort feststellen, und die entsprechenden Lösungen.
Warum ist Ihre Oberfläche immer noch nicht glatt genug?
Problembeschreibung: Selbst bei einem kleinen Schritt und einem angemessenen Werkzeugweg sind auf der Oberfläche des Teils immer noch sichtbare Schneidspuren oder Ratterlinien vorhanden und der ideale Spiegeleffekt kann nicht erzielt werden.
Häufige Gründe:
- Eine falsche Einstellung der Resthöhe führt zu einer deutlichen Reststruktur auf der Oberfläche.
- Der Vorschub ist zu hoch oder die Spindeldrehzahl reicht nicht aus, das Werkzeug kann nicht stabil schneiden und es bilden sich Grate oder Mikrowellen.
- Der Rundlauf des Werkzeugs wird insbesondere in der Endbearbeitungsphase nicht kontrolliert.
- Die Werkzeugmaschine ist nicht genau und steif genug, was bei hochdynamischer Bearbeitung zu leichten Resonanzen führt.
Optimierungsvorschläge:
- Kontrollieren Sie den Schrittabstand auf 3 %–7 % des Kugelkopfdurchmessers und optimieren Sie gleichzeitig den Z-Schichtabstand.
- Verwenden Sie in der Endbearbeitungsphase eine Strategie mit niedrigem Vorschub und hoher Geschwindigkeit.
- Installieren Sie einen Werkzeugdetektor, um sicherzustellen, dass der Werkzeugrundlauf ≤0.01 mm beträgt.
- Überprüfen Sie die Schmierung der Führungsschienen der Werkzeugmaschine und die Verarbeitungsstabilität, um ein Zurückprallen der Werkzeugmaschine bei einer Unterbrechung der Verarbeitung zu vermeiden.
Warum kann das Kugelkopfwerkzeug beim Bearbeiten von Nuten leicht brechen?
Problembeschreibung: Bei der Bearbeitung von Hohlräumen, Innennuten oder konkaven Bereichen neigen Kugelkopffräser zum Aussplittern oder direkten Bruch, insbesondere Langschneidenfräser.
Häufige Ursachen:
- Der Werkzeugüberhang ist zu lang, was zu einer unzureichenden Steifigkeit führt.
- Eine ungleichmäßige Schnittbelastung führt zu einer übermäßigen lokalen Belastung der Werkzeugspitze.
- Eine unsachgemäße Verwendung des Abwärtsschnittpfads führt dazu, dass sich die Spitze des Kugelkopffräsers in einem nicht idealen Schnittbereich befindet und zur Überlastung neigt.
- Bei mangelhafter Kühlung kommt es zu einem Hitzestau zwischen Werkzeug und Werkstück.
Optimierungsvorschläge:
- Verwenden Sie Kugelfräser mit kurzer Klingenlänge oder konischem Schaft, um die Steifigkeit zu verbessern.
- Um starke axiale Stöße zu vermeiden, verwenden Sie Spiralvorschub oder schrägen Einschnitt.
- Stellen Sie das Verhältnis von Schnitttiefe zu Schnittbreite sinnvoll ein.
- Verbessern Sie die Kühlung, beispielsweise durch den Einsatz von Zerstäubungskühlung oder Hochdruck-Ölnebel.
Lösungen für häufige Werkzeugspuren, Rattermarken und mangelnde Konturgenauigkeit
Problembeschreibung: Bei der Bearbeitung großer gekrümmter Flächen oder freier Kurvensegmente kommt es häufig zu leichtem Stufengefühl, unebenen Kurvenflächen oder Rattermarken, die die sichtbare Qualität beeinträchtigen.
Mögliche Ursachen:
- Irrationale Pfadverschneidung, abrupter Übergang zwischen Höhenlinien und äquidistanten Pfaden.
- Die Werkzeugmaschine reagiert dynamisch verzögert und kann bei abrupten Konturänderungen nicht rechtzeitig angepasst werden.
- Das Werkzeug ist stark abgenutzt oder die Schneide ist stumpf.
Lösungsvorschläge:
- Fügen Sie im CAM-System Einstellungen zur Glättung von Pfadübergängen hinzu.
- Verwenden Sie einen mehrachsigen Neigungswinkel des Werkzeugs, um plötzliche Änderungen des Kontaktwinkels zu reduzieren.
- Überprüfen und ersetzen Sie Werkzeuge regelmäßig und versuchen Sie, für die Endbearbeitung neue Werkzeuge oder spezielle Einwegwerkzeuge zu verwenden.
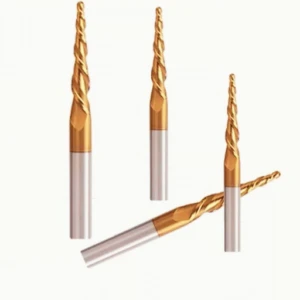
So wählen und optimieren Sie Ihre Lösung zur Verarbeitung von Kugelfräsern
Um das Potenzial von Kugelfräsern in der 3D-Oberflächenbearbeitung voll auszuschöpfen, müssen Werkzeugauswahl, Bahnplanung, Parametereinstellung und Werkzeugwartung als ganzheitliches System optimiert werden. Im Folgenden finden Sie eine praktische und systematische „Vier-in-Eins“-Strategieempfehlung, die Ingenieuren hilft, effizientere, stabilere und kostengünstigere Bearbeitungsergebnisse zu erzielen.
Werkzeugauswahl: Passen Sie die Werkzeugeigenschaften an Materialien und Arbeitsbedingungen an
Bei der Auswahl eines Kugelkopffräsers müssen die Werkzeugparameter je nach Werkstoffart und Bearbeitungsstadium des Werkstücks geklärt werden:
- Anzahl der Schneiden: Für die Grobbearbeitung und den Hochgeschwindigkeits-Späneabtransport werden 2 oder 3 Schneiden empfohlen. Für die Schlichtbearbeitung werden 4 Schneiden verwendet, um die Oberflächenqualität zu verbessern.
- Material und Beschichtung: Für harten Stahl wird vorzugsweise eine TiSiN-Beschichtung verwendet, für Aluminium kommt DLC zum Einsatz; für weiche Materialien kann blankes, ultrafeines Hartmetall gewählt werden.
- Werkzeugwinkel: Die Verwendung eines großen Spiralwinkels oder eines Werkzeugs mit konischem Schaft kann die Vibrationsfestigkeit bei großen Überhängen verbessern.
Pfad: Intelligente Werkzeugpfadplanung mit CAM
Durch präzise CAM-Programmierung können Passfähigkeit und Schnittstabilität des Kugelkopffräsers maximiert werden:
- Bei Freiformflächen wird eine konstante Auskehlung und eine multidirektionale Endbearbeitung verwendet, um die Ansammlung von Werkzeugspuren zu reduzieren.
- Der Z-Level-Pfad eignet sich für die Bearbeitung von Hohlräumen gleicher Höhe, die Resthöhe zwischen den Schichten muss jedoch kontrolliert werden.
- In Szenarien mit mehrachsiger Bearbeitung sollte die Werkzeugneigungsstrategie kombiniert werden, um den Kontaktwinkel und die Werkzeuglebensdauer zu verbessern.
Parameter: Geschwindigkeit, Vorschub und Schnitttiefe sinnvoll einstellen
Die Einstellung der Schnittparameter steht in direktem Zusammenhang mit der Oberflächenqualität und der Werkzeugstandzeit:
- Die Spindeldrehzahl (U/min) sollte dynamisch an den Werkzeugdurchmesser und das Werkstückmaterial angepasst werden.
- Die Vorschubgeschwindigkeit sollte in Kombination mit der Anzahl der Klingen, der Schnittbreite und der Kontaktbogenlänge segmentweise eingestellt werden.
- Verwenden Sie beim Schlichten eine Strategie mit geringer Schnitttiefe und kleinen Schritten, um eine Überhitzung der Werkzeugspitze und Oberflächenwellen zu vermeiden.
Wartung: Der Zustand des Werkzeugs ist genauso wichtig wie das Kühlsystem
- Überprüfen Sie regelmäßig den Werkzeugverschleiß, insbesondere das Abstumpfen der Kanten und das Brechen der Werkzeugspitze.
- Verwenden Sie ein Hochdruckkühl- oder Mikroschmiersystem (MQL), um die Wärmeansammlung und Spanrückhaltung wirksam zu kontrollieren.
- Durch visuelle Werkzeugerkennung und Verschleißaufzeichnungen können die Anzahl plötzlicher Werkzeugbrüche und die Kosten für die Nacharbeit an Werkstücken erheblich gesenkt werden.
Kugelkopffräser zeichnen sich durch hervorragende Anpassungsfähigkeit und Schnittstabilität bei der 3D-Oberflächenbearbeitung aus und sind unverzichtbare Werkzeuge in der modernen Präzisionsfertigung. Durch die richtige Werkzeugauswahl, die Optimierung von Bearbeitungswegen und Parametereinstellungen sowie die Instandhaltung der Werkzeuge lassen sich Bearbeitungseffizienz und Oberflächenqualität deutlich verbessern, was Fertigungsunternehmen zu höherer Produktivität und Wettbewerbsfähigkeit verhilft.






