


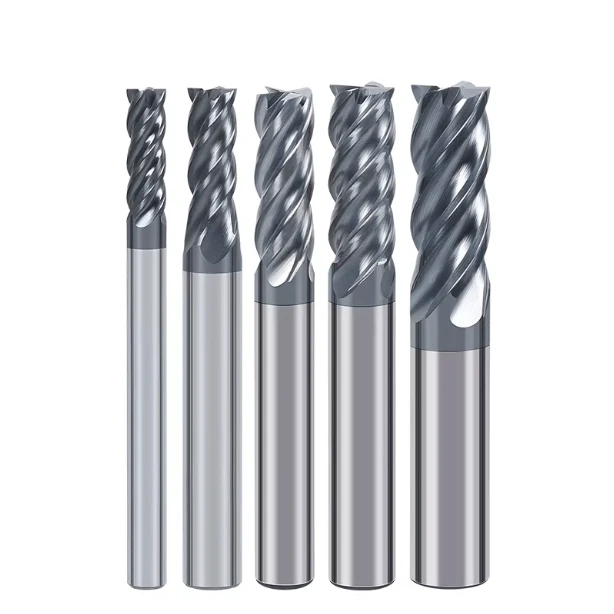
Letzte Woche erreichte uns ein mittelständischer Formenbauer in Deutschland mit einem dringenden Hilferuf. Sie bearbeiteten Präzisionsformen aus S136-Stahl mit HRC55-Schaftfräsern, erreichten aber nicht die geforderte Oberflächengüte. Schlimmer noch: An den Schneidkanten traten ständig Mikroausbrüche auf. Ihr erster Gedanke war, die Fräserlieferanten für die uneinheitliche Beschichtungsqualität verantwortlich zu machen.
Nach der Analyse der Maschinendaten und der Aufnahmen vor Ort kam die Wahrheit ans Licht: Die Werkzeuge waren in Ordnung. Die Ursache lag in der Systemsteifigkeit – ein Faktor, der in Präzisionsfertigungsbetrieben regelmäßig unterschätzt wird.
In meinen 16 Jahren in dieser Branche habe ich dieses Szenario schon hunderte Male erlebt. Wenn Betriebe Schaftfräser für Stahl beschaffen, achten sie penibel auf Härte, Beschichtungen, Vorschub und Drehzahl. Dabei vergessen sie jedoch, dass bei 20,000 U/min selbst eine Abweichung von nur 0.01 mm die vermeintlich hochpräzise Bearbeitung in ein Desaster verwandeln kann.
Für uns als Hersteller ist das Schleifen eines hochwertigen Hartmetall-Schaftfräsers nur die halbe Miete. Die eigentliche Herausforderung besteht darin, die Stabilität des Werkzeugs unter hoher Belastung zu gewährleisten. Diese Stabilität hängt nicht allein von der Kernstärke des Werkzeugs ab, sondern auch von der Spindelspannkraft, dem Halt im Werkzeughalter und der Begrenzung des Überhangs. Beim Bearbeiten harter Werkstoffe verstärkt sich jeder Stabilitätsverlust exponentiell. Wird die Stabilität nicht optimiert, wird selbst der teuerste Schaftfräser zu einem überteuerten Verschleißteil.
In der Welt der Hartstahlbearbeitung sind Steifigkeit und damit Effizienz und Werkzeugstandzeit entscheidend. Als Ingenieure an vorderster Front kämpfen wir nicht nur gegen die Härte des Metalls, sondern auch gegen unsichtbare, minimale Verformungen.
Gibt es in Ihrer Werkstatt derzeit Premium-Fräsmaschinen, die aufgrund subtiler, unentdeckter Vibrationen nicht die gewünschte Leistung erbringen?
Erkenntnisse aus den Szenen mit dem „Katastrophalen Versagen“: Drei fatale Mängel von Stahlfräsern aufgrund unzureichender Steifigkeit
Wenn wir mit Tier-1-Lieferanten in Nordamerika und Europa zusammenarbeiten, ist die schlimmste Nachricht nicht ein Preisstreit, sondern ein Video von einem katastrophalen Maschinenausfall. Wenn eine Fünf-Achs-Maschine laut aufheult und ein Werkstück im Wert von fünfstelligen Beträgen verschrottet, steht die gesamte Produktionslinie still. Meine Erfahrung zeigt, dass die überwiegende Mehrheit der Reklamationen bezüglich Schaftfräsern für Stahl auf einen einzigen Grund zurückzuführen ist: mangelnde Steifigkeit.
Viele Maschinenbediener gehen fälschlicherweise davon aus, dass eine stabile Werkzeugmaschine den Prozess narrensicher macht. Tatsächlich überträgt jedoch jedes Glied von der Spindel bis zur Schneide Spannungen. Wir haben einmal einem US-amerikanischen Kunden geholfen, der Werkzeuge in legiertem Stahl brach. Er nutzte unsere erstklassige Hartmetall-Schaftfräserlinie, vernachlässigte aber die Systemsteifigkeit. Unter Last verhielten sich diese teuren Werkzeuge wie billige Kunststoffstäbe. Dies muss bereits auf der logischen Ebene verhindert werden, bevor die Spindel überhaupt anläuft.
Resonanz (Schlaggeräusche) ist mehr als nur ein unangenehmes Geräusch: Wie sie einen HRC55-Vierkantfräser sofort zerstört.
Beim Bearbeiten von gehärtetem Stahl mit einem HRC55- Schaftfräser entsteht durch Resonanz ein Geräusch, das jedem Ingenieur die Haare zu Berge stehen lässt. Diese Vibrationen setzen das Werkzeug Tausenden von Mikro-Stößen pro Sekunde aus. Da Hartmetall zwar hart, aber spröde ist, blättert die Beschichtung durch diese unregelmäßige Belastung ab und die Schneide splittert. Ihre spiegelglatte Oberfläche verwandelt sich im Nu in eine raue, unebene Fläche.
Wenn Sie ein Rattern hören, reduzieren Sie nicht reflexartig die Drehzahl. Oft ist es sinnvoller, den Vorschub pro Zahn oder die Schnitttiefe anzupassen, um einen optimalen Punkt außerhalb der Resonanzfrequenz der Maschine zu finden. Schneidkantenschutz bedeutet nicht, Kraft zu vermeiden, sondern diese Kraft gleichmäßig und kontinuierlich wirken zu lassen. Wenn die Werkzeugspitze auf dem Werkstück „tanzt“, wird selbst der beste Hartmetall-Schaftfräser versagen.
Kumulative Fehler durch Rundlauffehler: Warum Ihr Schaftfräser ungleichmäßig verschleißt
Wenn Ihr Hartmetall-Schaftfräser nur an ein oder zwei Schneiden starken Verschleiß aufweist, während die anderen wie neu aussehen, liegt ein Problem mit dem Rundlauf vor. Im Präzisionsformenbau finden wir häufig Werkzeughaltersysteme mit minimalen Exzentrizitäten. Einige Mikrometer Abweichung mögen gering erscheinen, doch bei hohen Drehzahlen drückt die Zentrifugalkraft die betroffene Schneide weit über ihre konstruktionsbedingten Grenzen hinaus.
Unsere Labortests zeigen, dass sich die Werkzeugstandzeit bei jeder Erhöhung des Rundlaufs um 0.01 mm um 50 % oder mehr verringert. Wir sind zwar stolz auf die Präzision unserer Schaftfräserfertigung, doch die Rundlaufgenauigkeit Ihres Spannsystems ist die Voraussetzung für den Erfolg. Sollten Sie regelmäßige Streifen auf der Oberfläche feststellen, liegt die Ursache nicht unbedingt im Werkzeug selbst. Prüfen Sie Ihre Spannzange oder Ihren Schrumpfhalter auf Materialermüdung.
Vermeidung von „nudelartiger“ Bearbeitung: Der exponentielle Einfluss des L/D-Verhältnisses
Bei der Bearbeitung tiefer Kavitäten verwenden Bediener häufig Werkzeuge mit großem Ausleger für schwere Zerspanungen. Diese Technik bezeichnen wir als „Nudelbearbeitung“. Dabei ist zu beachten, dass die Werkzeugdurchbiegung proportional zur dritten Potenz der Auslegerlänge ist. Bereits eine Verlängerung eines Hartmetall-Schaftfräsers um wenige Millimeter führt zu einem exponentiellen Abfall seiner Steifigkeit.
Ist ein großer Überhang unvermeidbar, muss die radiale Schnitttiefe (Ae) drastisch reduziert werden, um Materialbruch zu vermeiden. Wir haben unzählige Bruchprobleme durch die Empfehlung von konischen Werkzeughalsdesigns oder mehrschichtigen Bearbeitungsstrategien gelöst. Versuchen Sie nicht, die Gesetze der Physik außer Kraft zu setzen. Nur wenn Sie Ihr Werkzeug innerhalb seines stabilen Überhangbereichs halten, erzielen Sie zufriedenstellende Bearbeitungsergebnisse.
Verbesserung der Steifigkeit von Hartmetall-Schaftfräsern bei der Bearbeitung von Hartstahl durch Prozessoptimierung
Die Standzeit von Werkzeugen in einem sterilen Labor zu testen, ist eine Sache; reale Probleme inmitten von Ölnebel und Lärm einer geschäftigen Werkstatt zu lösen, eine ganz andere. Wir wissen, dass selbst ein Hochleistungs-Hartmetall-Schaftfräser ohne einen durchdachten Bearbeitungsprozess nur etwa 30 % seines Potenzials ausschöpfen kann. Nach Besuchen an Hunderten von Standorten haben wir festgestellt, dass der Schlüssel zu Steifigkeit oft nicht im Kauf teurerer Maschinen liegt, sondern in der Feinabstimmung der oft übersehenen Prozessdetails.
Wir betrachten die Zerspanung als ein ganzheitliches mechanisches System. Jede Änderung – von der Spannstrategie bis zum Schnittweg – wirkt sich direkt auf die Spindelbelastung und die Oberflächengüte aus. Beim Bearbeiten hochharter Werkstoffe setzen wir nicht auf rohe Gewalt. Stattdessen optimieren wir die Kraftvektoren, um die Verformung zu minimieren. Die folgenden Erkenntnisse repräsentieren die „Logik der Fertigung“, die wir aus jahrelanger Erfahrung mit anspruchsvollsten Projekten gewonnen haben.
Überhangkontrolle für HRC55-Vierkantfräser: Die „1-mm“-Regel für Stabilität
Bei der Bearbeitung von gehärtetem Formstahl raten wir unseren Kunden stets: „Wenn Sie den Überhang um 1 mm verkürzen können, tun Sie es.“ Bei einem HRC55-Schaftfräser ist das Grundmaterial zwar extrem hart, aber von Natur aus spröde. Wir haben einmal einen Test an einem Präzisionsprojekt durchgeführt: Durch die Reduzierung des Werkzeugüberhangs um weniger als 2 mm konnten Rattermarken vollständig beseitigt und die Werkzeugstandzeit um fast 30 % erhöht werden.
Das ist keine Zauberei, sondern einfache Physik. Ein Schneidwerkzeug verhält sich wie ein Kragarm. Je kürzer der Überstand, desto besser widersteht es seitlichen Kräften. Dadurch wird verhindert, dass die Schneide an hartem Stahl nachgibt. Wir empfehlen, beim Programmieren einen minimalen Überstand zu priorisieren, auch wenn dies zusätzlichen Zeitaufwand für die Justierung der Vorrichtungen bedeutet. Angesichts der Kosten für ein gebrochenes Werkzeug oder ein Ausschussteil ist diese Investition absolut gerechtfertigt.
Die Kunst der Werkzeughalterauswahl: Warum Schrumpfpassung unser Standard für Stahl ist
In nordamerikanischen High-End-Werkstätten gelten Schrumpfspannfutter als Goldstandard für Schaftfräser in Stahl. Hochleistungs-Spannzangenfutter eignen sich zwar gut für die Schruppbearbeitung, erreichen aber nicht die gleichmäßige 360°-Spannung und den nahezu fehlerfreien Rundlauf der Schrumpfspanntechnologie. Diese Methode verbindet das Werkzeug fest mit der Spindel und maximiert so die statische und dynamische Steifigkeit.
Bei der Fehlersuche beim Tieflochfräsen stellen wir oft fest, dass der Wechsel zu Schrumpfpassungen ein dumpfes, dumpfes Geräusch in einen klaren, gleichmäßigen Klang verwandelt. Dieses Geräusch signalisiert, dass alle Schneidkanten gleichmäßig belastet werden. Schrumpfpassungshalter erfordern zwar höhere Anfangsinvestitionen und enge Schafttoleranzen, aber für eine perfekte Oberflächengüte und eine vorhersehbare Werkzeugstandzeit ist diese „starre Verbindung“ unerlässlich.
Die Synergie von Gleichlauffräsen und Steifigkeit: Physikalische Prinzipien zum Schutz des Schaftfräsers
Wir sind überzeugte Verfechter des Gleichlauffräsens, insbesondere beim Einsatz eines Hartmetall-Schaftfräsers auf hochfestem Stahl. Mechanisch gesehen beginnt das Gleichlauffräsen mit einem dicken, sich verjüngenden Span. Dadurch entsteht ein Kraftvektor, der das Werkzeug in das Werkstück drückt, anstatt es abzuheben.
Dieser Richtungsunterschied reduziert die elastische Durchbiegung beim Eingriff des Werkzeugs in das Material erheblich. Wir haben festgestellt, dass Gleichlauffräsen auch die Kaltverfestigung unterdrückt. Allerdings muss Ihre Maschine spielfrei in der Leitspindel sein, damit sich das Werkzeug nicht eingräbt. Durch die Reduzierung des Seitenschubs nutzen Sie die Physik, um die Belastung des Werkzeugs zu verringern. Sie erkennen den Erfolg daran, dass sich die Späne wie perfekte Kommas abrollen, anstatt zu Staub zermahlen zu werden.
Die grundlegende Rolle der Fertigung: Worauf Sie bei Lieferanten von Schaftfräsern achten sollten
Als Spezialist mit 16 Jahren Berufserfahrung bin ich überzeugt, dass die Steifigkeit eines Werkzeugs in dem Moment festgelegt wird, in dem es die Schleifmaschine verlässt. Viele Käufer lassen sich von Hochglanzbroschüren oder auffälligen Beschichtungen blenden. Doch die wahre Leistungsfähigkeit eines Hartmetall-Schaftfräsers resultiert aus Fertigungsdetails, die mit bloßem Auge nicht sichtbar sind. Steifigkeit beginnt mit der Auswahl des Rohmaterials und der mikroskopischen Schneidengeometrie.
Erstklassige Betriebe legen Wert auf die gleichbleibende Qualität ihrer Lieferanten. Schon eine Abweichung von nur 1 % der Charge von den Toleranzen kann eine automatisierte Fertigungslinie lahmlegen. Bei der Auswahl von Schaftfräser-Lieferanten achten wir auf Schleifdruck, Kühlmittelfiltration und Abrichtfrequenz. Diese oft übersehenen Faktoren entscheiden darüber, ob Ihr Werkzeug zuverlässig arbeitet oder bei anspruchsvollen Aufgaben versagt.
Die Geheimnisse von Substratmaterialien: Warum wir auf ultrafeines Mikrokorn-Hartmetall bestehen
In der Hartmetallbearbeitung kommt es auf die Korngröße an. Bei der Bearbeitung von gehärtetem Stahl erzielen Standardsubstrate oft kein optimales Verhältnis von Härte und Zähigkeit. Wir setzen daher auf ein ultrafeinkörniges Substrat (0.4 µm bis 0.6 µm). Feinere Körner bedeuten eine dichtere Molekularstruktur mit weniger inneren Defekten. Dadurch weist das Werkzeug bei hohen Querkräften einen deutlich höheren Elastizitätsmodul auf.
Warum sehen „Billigwerkzeuge“ identisch aus, brechen aber sofort? Das liegt meist an der Verteilung des Kobaltbindemittels. Sind die Körner nicht fein genug, sammelt sich das Kobalt an Schwachstellen. Wir zahlen einen Aufpreis von 20 % für hochdichte Substrate, weil diese mikroskopische Steifigkeit die letzte Verteidigungslinie gegen katastrophales Werkzeugversagen darstellt.
Ausgewogene Kernstärke und Nutenraum: Das Wesentliche der Werkzeugkonstruktion
Die Konstruktion eines Hochleistungs-Hartmetall-Schaftfräsers ist ein Prozess des Abwägens. Die Kerndicke bestimmt die Biegesteifigkeit des Werkzeugs. Sind die Schneiden für den Spanabtransport zu groß, wird der Kern dünn und biegsam wie ein Weidenzweig. Umgekehrt bietet ein zu großer Kern keinen Platz für die Späne, was zu Verstopfungen und Bruch führt.
Wir bevorzugen eine konische Kernform. Diese verstärkt den Schaftbereich und sorgt so für mehr Steifigkeit bei gleichzeitig optimaler Spanabnahme an der Spitze. Diese Balance dämpft Vibrationen und ermöglicht einen gleichmäßigen Schnitt. Prüfen Sie bei der Werkzeuginspektion, ob das Verhältnis von Spannutentiefe zu Kerndicke optimal ist. Hervorragendes Design ist stets ein Kompromiss zwischen Festigkeit und Materialfluss.
Schneidkanten-Schärfung: Vermeidung von Sprödbrüchen beim Eintritt
Warum brechen brandneue Schaftfräser für Stahl manchmal schon beim ersten Schnitt? Oft sind sie zu scharf. Unter dem Mikroskop zeigt eine frisch geschliffene Schneide eine Reihe winziger Verzahnungen. Treffen diese auf harten Stahl, brechen diese Schwachstellen sofort ab. Wir lösen dieses Problem durch präzises Passivieren (Abziehen) vor dem Beschichten. Wir polieren die rasiermesserscharfe Schneide zu einem mikroskopisch kleinen, abgerundeten Radius (R-Schneide).
Durch das Abziehen wird die mikroskopische Steifigkeit der Schneide deutlich erhöht. Eine abgerundete Schneide mag zwar weniger „scharf“ erscheinen, verteilt aber Wärme und mechanische Spannungen optimal. Sie verhindert das Abblättern der Beschichtung. Bei der Auswahl von Werkzeugen für Hartstahl sollte das Verschleißbild mit einer Lupe überprüft werden. Werkzeuge mit ordnungsgemäßer Passivierung weisen ein gleichmäßiges Verschleißbild auf – ein Kennzeichen stabiler Prozessentwicklung.
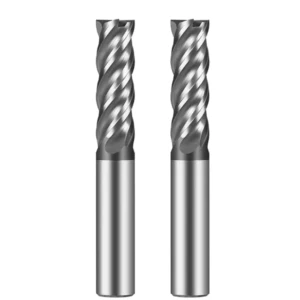
Diagnosehinweise eines erfahrenen Maschinenschlossers: So überprüfen Sie Ihre Steifigkeit in Echtzeit
In unserer Werkstatt sagen wir: Die besten Sensoren sind die Augen und Ohren eines Ingenieurs. Moderne Maschinen verfügen zwar über Lastüberwachung und Sensoren, doch beim Schneiden harter Metalle verlassen wir uns auf subtile Anzeichen, um Risiken frühzeitig zu erkennen. Man muss nicht bis zur Endkontrolle warten, um zu wissen, ob die Steifigkeit den Anforderungen entspricht. Schon in den ersten Minuten gibt die „Vitalität“ des Systems Aufschluss. Diese Diagnosemethoden basieren auf 16 Jahren Erfahrung in Fertigung und Optimierung – einem intuitiven Verständnis von mechanischem Gleichgewicht.
Betreten wir eine unbekannte Werkstatt, achten wir zunächst auf das dynamische Feedback der Maschine. Läuft ein Hartmetall-Schaftfräser einwandfrei, bilden Spanbahn und Schwingungsfrequenz einen harmonischen Rhythmus. Selbst das Sicherheitsglas der Maschine vibriert gleichmäßig und vorhersehbar. Gibt es hingegen Engpässe in der Steifigkeit, fühlt sich das System „nicht richtig“ an. Als Entscheidungsträger müssen Sie diese Signale interpretieren: Arbeiten Sie weiter oder optimieren Sie die Einrichtung? Hier sind drei wichtige Tipps für eine schnelle Diagnose.
H3: Chipmorphologie lesen: Was die Informanten Ihnen sagen
Bei der Bearbeitung von Hartformstählen liefern die Späne die direktesten Informationen. Idealerweise sind die Späne eines HRC55-Schaftfräsers beim Schruppen oder Seitenfräsen gleichmäßig gefärbt, kompakt und elastisch. Sie sollten sich beim Aufnehmen von Wärme natürlich einrollen. Dies zeigt an, dass das Werkzeug das Material effektiv abträgt, anstatt zu rutschen oder sich mit Gewalt durchzuarbeiten. Sehen die Späne wie feiner, pulverförmiger Staub aus oder weisen sie uneinheitliche Farben auf, vibriert die Schneide wahrscheinlich aufgrund mangelnder Steifigkeit.
Wir haben einmal ein Projekt mit H13-Stahl analysiert, bei dem die Späne plötzlich stark fragmentierten und Grate bildeten. Unter starker Vergrößerung stellten wir fest, dass das Werkzeug eine radiale Durchbiegung erfuhr. Dies bedeutete, dass jede Schneide eine unterschiedliche Spanlast aufnahm, was zu massiven Hitzespitzen führte. Merke: Späne sollten Wärme abführen, nicht Bruchstücke der Schneide. Wenn die Spanmorphologie auffällig erscheint, überprüfen Sie umgehend den Werkzeugüberstand. Ihre Werkzeugunterstützung hat wahrscheinlich ihre Grenzen erreicht.
H3: Dem Schnitt lauschen: Die „Schreie“ unzureichender Steifigkeit erkennen
Wer viel Zeit in einer Werkstatt verbringt, lernt den Charakter der Maschine kennen. Ein starrer Hartmetall-Schaftfräser erzeugt ein gleichmäßiges, tiefes Rauschen oder Zischen. Das deutet darauf hin, dass das System in einem stabilen Resonanzbereich arbeitet. Fehlt es dem System jedoch an Steifigkeit – insbesondere in tiefen Nuten –, hört man ein scharfes, durchdringendes Kreischen. Das ist Rattern. Es entsteht durch das hochfrequente Abprallen des Werkzeugs am Werkstück. Jedes Kreischen bedeutet, dass die Werkzeugstandzeit verkürzt wird.
Bei der Beratung nordamerikanischer Betriebe raten wir ihnen, auf Frequenzverschiebungen beim Einstellen der Vorschubgeschwindigkeit zu achten. Bleibt das metallische Kreischen trotz Anpassung der Spindeldrehzahl bestehen, liegt die Ursache wahrscheinlich in der dynamischen Steifigkeit des Werkzeughalters. In solchen Fällen hilft der Wechsel zu einem anderen Schaftfräserhersteller nicht. Überprüfen Sie die Spannkraft oder die Sauberkeit des Spindelkonus. Stabile Bearbeitung sollte „leise“ sein – die Klangreinheit spiegelt die Zuverlässigkeit Ihres Prozesses wider.
H3: Oberflächentexturanalyse: Identifizierung radialer Durchbiegungen anhand von Werkzeugwegspuren
Die letzte Verteidigungslinie ist die Werkstückoberfläche. Selbst bei einem brandneuen Hartmetall-Schaftfräser hinterlässt mangelnde Steifigkeit Spuren. Achten Sie auf Stufen oder Grate an Übergangsstellen oder unregelmäßige Vibrationsspuren an den Seitenwänden. Dies ist Biegeverformung – Durchbiegung. Wenn das Werkzeug den radialen Schnittkräften nicht standhält, biegt es sich nach außen durch und weicht von seiner programmierten Bahn ab.
Oftmals lassen sich diese Unebenheiten schon durch einfaches Überfahren des Werkstücks mit dem Finger feststellen. Bei hochpräzisen Arbeiten kann selbst eine Abweichung von 0.005 mm die Zuteilung des Endbearbeitungsmaterials erheblich beeinträchtigen. Wenn Sie ein schuppenartiges Muster oder Texturlinien mit abruptem Richtungswechsel erkennen, erfährt Ihr Werkzeug eine instabile elastische Verformung. Reduzieren Sie nicht nur den Vorschub, sondern erhöhen Sie die Steifigkeit des gesamten Systems. Oberflächenfehler sind meist nur die Spitze des Eisbergs.
Stabilität kann man nicht kaufen – sie wird geschaffen.
Nach 16 Jahren Werkzeugherstellung ist unsere wichtigste Erkenntnis: Kein Premium-Fräser kann in einem schwachen System Wunder vollbringen. Steifigkeit ist das Ergebnis unzähliger kleiner Entscheidungen. Sie zeigt sich im ultrafeinkörnigen Substrat, das wir als Schaftfräserlieferanten auswählen, und im 1 mm Überhang, den Sie an der Maschine reduzieren. Diese Details sind das Rückgrat Ihrer Produktion. Der Versuch, eine instabile Aufspannung durch einen besseren Hartmetall-Schaftfräser zu kaschieren, führt zu immer geringeren Erträgen.
Wahre Stabilität entsteht durch ein tiefes Verständnis für Mechanik und präzise Beobachtung. Wir kennen die Herausforderung, Geschwindigkeit und Präzision in Einklang zu bringen. Steifigkeit ist ein geschlossener Kreislauf: Er beginnt mit der Optimierung der Kernstärke und endet mit Ihren Einstellungen am CNC-Bedienfeld.
-
Weisen Ihre HRC55-Schaftfräser Mikroausbrüche auf? Überprüfen Sie den Überhang – wahrscheinlich lässt sich die Einstellung optimieren.
-
Ist Ihre Oberflächengüte beim Fräsen von Schnellarbeitsstahl unzureichend? Versuchen Sie es mit Schrumpfpassungshaltern oder berechnen Sie die Radialbelastung Ihrer Gleichlauffräsbahnen neu.
-
Sind Sie von den Herstellerangaben überfordert? Schauen Sie nicht nur in die Kataloge. Konzentrieren Sie sich stattdessen auf die Mikroverstärkung der Kanten und die Gleichmäßigkeit des Untergrunds.
Jede Maschine, jede Zeichnung und jedes Material ist einzigartig. Es gibt keine Patentlösung. Wir laden Sie ein, sich mit Ihren Arbeitsbedingungen, Zeichnungen oder problematischen Materialien an uns zu wenden. Oft liegt die Lösung in einer kleinen Anpassung der Kraftanalyse. Lassen Sie uns über die technischen Details sprechen und die Stabilität finden, die herausragende Ingenieursleistungen ausmacht.






