



Letzten Monat behoben wir in Stuttgart ein schwerwiegendes Problem bei der Nachbearbeitung eines Präzisionsformeinsatzes. Das Teil bestand aus Werkzeugstahl 1.2379 (D2) und war kryogenisch auf 65 HRC gehärtet. Die Zeichnung sah ein M6×1-Innengewinde vor. Das Fertigungsteam stand vor einem massiven Engpass: Ihr Feinkorn-Gewindefräser aus Hartmetall brach , bevor er das dritte Loch fertiggestellt hatte. Das abgebrochene Hartmetall verschmolz tief im Loch, wodurch der 2,000 Euro teure Formeinsatz unmittelbar vom Ausschuss bedroht war.
Seit über sechzehn Jahren unterstützen wir Formenbaubetriebe in Europa und den USA und haben dieses Szenario des sofortigen Ausfalls immer wieder erlebt. Die meisten Zerspanungsmechaniker vermuten instinktiv die Ursache in der Hitzebeständigkeit der Beschichtung, der Spindeldrehzahl oder dem Zahnvorschub. Doch die Analyse des Werkzeugwegs und der Spindelbelastung zeigt ein anderes Bild. Die wahre Ursache liegt selten in der Steigung oder der Schnittgeschwindigkeit. Es ist die oft übersehene, risikoreiche Variable: die radiale Schnitttiefe des Gewindefräsers.
Bei 65 HRC sinkt die Stahldehnung nahezu auf null, und der Schnittwiderstand steigt exponentiell an. Eine Vergrößerung des radialen Eingriffs um nur 0.02 mm führt zu einer sofortigen Ausdehnung des inneren Kontaktbogens. Die Wärme kann nicht mehr mit dem Span entweichen, was zu heftigem Gewindefräser-Rattern führt. Eingeschlossen zwischen hochfrequenten Schwingungen und mechanischer Belastung, erleidet der Kernquerschnitt des Werkzeugs einen schnellen Ermüdungsbruch. Katastrophaler Werkzeugverschleiß und abgebrochene Zähne sind die Folge innerhalb von Millisekunden.
Muss man beim CNC-Gewindefräsen von gehärteten Stählen wirklich im Schneckentempo vorgehen? Oder fehlt Ihrer CAM-Konfiguration einfach ein radiales Eingriffsmodell, das für harte Fräsbelastungen kalibriert ist?
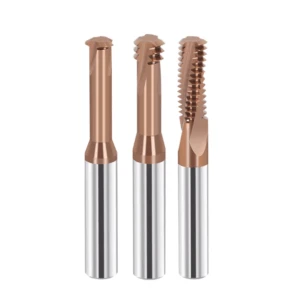
Ein Desaster aus der Praxis: Warum brechen Gewindefräsmaschinen so häufig bei der Bearbeitung von HRC65-Stahl?
Immer wieder beobachten wir, dass Betriebe die Parameter von vorgehärtetem Stahl auf kryogenisch abgeschreckte Werkzeugstähle anwenden. Zerspanungsmechaniker teilen den radialen Zuschlag oft in zwei gleiche Durchgänge auf, in der Annahme, dass eine großzügige Kühlmittelzufuhr und eine niedrigere Drehzahl das Werkzeug schonen. Bei 65 HRC-Stahl ist diese Annahme fatal. Das dichte Karbidnetzwerk lässt keinen Raum für plastische Verformung. Sobald die Radialkraft den kritischen Schwellenwert überschreitet, bricht der Werkzeugkern augenblicklich.
Spindellastmessgeräte bestätigen, dass Werkzeugversagen in Sekundenbruchteilen eintritt. Die Maschinenspindel blockiert nicht; der Schnittwiderstand steigt sprunghaft an, sobald das Werkzeug in den Schnitt eintritt. Durchbiegungen im Mikrometerbereich führen zu ungewollter Spanverdickung, die sich an jedem Zahn verstärkt. Überschreitet die radiale Schnitttiefe Ihres Gewindefräsers die Elastizitätsgrenzen Ihrer Einrichtung, erfährt das Werkzeug einen stumpfen Aufprall anstelle einer sauberen Scherung.
Analyse des Verschleißes von Gewindefräswerkzeugen und des beginnenden Mikroausbrechens: Erkenntnisse aus defekten Werkzeugen, die von westlichen Kunden zurückgegeben wurden
Wenn defekte Werkzeuge in unserem Labor eintreffen, untersuchen wir die Schneidkanten mit einem 3D-Mikroskop mit extrem hoher Schärfentiefe. Die Anwender berichten üblicherweise von abrasivem Verschleiß oder Beschädigungen der Beschichtung. Analysen unter hoher Vergrößerung zeigen jedoch stets schalenförmige Mikroabsplitterungen entlang der geschliffenen Schneidkante. Dieser vorzeitige Verschleiß des Gewindefräsers ist kein abrasiver Verlust, sondern mechanisches Abplatzen, verursacht durch extreme Kontaktspannung.
Beim Fräsen von gehärtetem Stahl überlasten wechselnde Scherkräfte die submikronen Karbidkorngrenzen unter der Beschichtung. Mikrorisse breiten sich entlang dieser Grenzen bereits nach wenigen Umdrehungen aus. Während Ingenieure häufig über AlTiN- versus Silizium-Nanokompositbeschichtungen diskutieren, ist unsere Position klar: Sobald Mikroausbrüche auftreten, kann keine Beschichtung die Schneide mehr retten. Die mechanische Belastung pro Zahn muss reguliert werden.
Steifigkeitsgrenzen und Schnittwiderstand: Die extreme Empfindlichkeit des Gewindefräsens gegenüber der radialen Schnitttiefe (DOC) in gehärtetem Stahl HRC 65
Bei einer Rohhärte von 65 HRC stößt die Scherfestigkeit des Stahls an die Grenzen der Werkzeugsysteme. Jeder Bearbeitungszyklus testet die statische und dynamische Steifigkeit von Halter und Spindel. Da Innengewinde eine konkave Innenkontur aufweisen, ist die Kontaktfläche zwischen Werkzeug und Bohrung deutlich größer als bei der Außenbearbeitung. Folglich führt bereits eine geringfügige Erhöhung der radialen Schnitttiefe beim Gewindefräsen zu einem exponentiellen Anstieg der Ablenkkräfte.
Bei der Zusammenarbeit mit Kunden wägen wir Zykluszeit und Durchbiegungsrisiken sorgfältig ab. Ein größerer radialer Eingriff beschleunigt zwar die Zykluszeit, Überhänge von mehr als 2.5 × D führen jedoch zu hochfrequenten harmonischen Instabilitäten. Wir empfehlen daher stets, kleinere, inkrementelle radiale Schritte durchzuführen, anstatt auf aggressive Schnitte zu setzen. Bei 65 HRC-Formstahl verursacht eine zu hohe Seitenbelastung eine Verjüngung des Teilkreisdurchmessers, starke Vibrationen und katastrophalen Bruch.
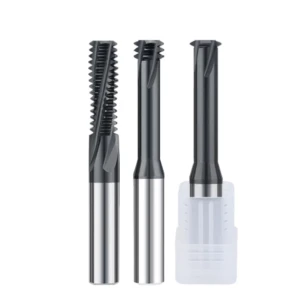
Jenseits der Einpassbearbeitung: Radiale Schnitttiefe und Mehrpass-Schichtstrategien für HRC65-Gewindefräser
In vielen Betrieben versuchen Bediener, das gesamte Gewindeprofil in ein oder zwei Arbeitsgängen zu schneiden, um die Zykluszeit zu verkürzen. Während Standardstähle einen aggressiven Eingriff vertragen, ist dies bei gehärtetem Werkzeugstahl vergleichbar mit dem Eintreiben eines Werkzeugs in massiven Granit. Der Eingriff über das gesamte Profil führt zu einem sprunghaften Anstieg der Schnittkräfte und verdreht die Werkzeugaufnahme und die Spindel. Dies verursacht eine Kegelbildung des Flankendurchmessers und konzentrierte thermische Spannungen am Eintrittspunkt.
Die Bearbeitung von Werkstückstahl mit einer Härte von 65 HRC erfordert ein Umdenken und die Abkehr vom Prinzip „so wenige Durchgänge wie möglich“. Stattdessen muss der Werkzeugweg in eine kontrollierte, mehrstufige Bearbeitungssequenz umgewandelt werden. Durch die Aufteilung der radialen Zustellung bleiben die Scherkräfte deutlich unterhalb der Elastizitätsgrenze des Hartmetalls. Dieser Ansatz reduziert Spindelvibrationsspitzen und sorgt dafür, dass Ihr Gewindefräser für 65 HRC innerhalb eines vorhersehbaren Verschleißbereichs arbeitet, anstatt abrupt zu brechen.
Bewährte Algorithmen für die radiale Schichtung: Ein dekrementelles Schrittfräsmodell für das Gewindefräsen von gehärtetem Stahl
Unsere Feldversuche an gehärteten Werkzeugstählen zeigen eine klare Regel: Verwenden Sie eine Strategie mit abnehmender Zustellung. Während sich das Gewindeprofil vom Gewindescheitel zum Gewindegrund ausbildet, vergrößert sich die Werkzeugkontaktfläche nichtlinear. Gleichmäßige radiale Schritte vervielfachen die seitlichen Schnittkräfte in jedem Zyklus erheblich. Wir wenden ein bewährtes Verhältnis an: 40 % Materialabtrag im ersten Durchgang, 30 % im zweiten, 20 % im dritten und 10 % im abschließenden Kalibrierschnitt.
Beim Gewindefräsen von gehärtetem Stahl müssen die Zustellungsverhältnisse an den Werkzeugüberhang und die dynamische Aufspannsteifigkeit angepasst werden. Überhänge von mehr als 3 × D erfordern fünf bis sechs Durchgänge, um die Radiallast sicher zu verteilen. Die zusätzlichen 15 Sekunden Bearbeitungszeit sind vernachlässigbar. Die Kosten sind deutlich geringer als die für das Entfernen von Hartmetallsplittern aus einem beschädigten Werkzeugbauteil.
Die Tücke des „Federdurchgangs“: Warum ein Durchgang ohne Schnitttiefe die Standzeit von Gewindefräsern bei HRC65-Stahl drastisch reduziert.
Das Durchführen eines Federschnitts mit radialer Schnitttiefe von null ist bei weichen Werkstoffen Standard, um Werkzeugdurchbiegungen zu beseitigen. Bei Werkzeugstahl mit 65 HRC zerstört dieses Verfahren jedoch die Schneidkanten. Bei null Schnitttiefe kann die geschärfte Schneide nicht in die Oberfläche eindringen, um einen Span abzuscheren. Stattdessen reibt sie unter starker Reibung und hohem Druck am gehärteten Werkstück.
Mikroskopische Untersuchungen zeigen extreme thermische Schäden durch diese Trockenreibung. Lokale Hitzespitzen führen zu einer schnellen Ablösung der PVD-Beschichtung und verursachen thermische Mikrorisse an der Schneidkante. Diese Reibung reduziert die Standzeit Ihres Gewindefräsers bereits nach einem einzigen Durchgang erheblich. Halten Sie daher beim letzten Durchgang stets einen minimalen radialen Aufmaß von 0.010 mm bis 0.015 mm ein oder passen Sie stattdessen den Werkzeugradius an.
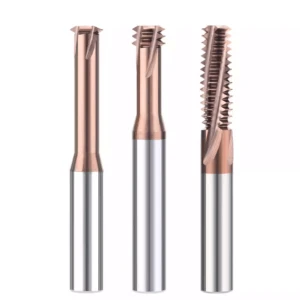
Kontrolle der Maschinen- und Werkzeugsteifigkeit: Steuerung des radialen Eingriffs zur Unterdrückung von Gewindefräserschwingungen
Erfahrene Zerspanungsmechaniker erkennen sofort das charakteristische Geräusch von Instabilität beim Hartfräsen. Einem hohen Quietschen folgen Oberflächenrattern und eine abgebrochene Werkzeugspitze. Die Spindeldrehzahl zu halbieren ist eine gängige, aber falsche Reaktion. Unsere Erfahrung zeigt, dass eine niedrigere Drehzahl oft dazu führt, dass der Schnitt in eine regenerative Ratterzone gerät, wodurch die Werkzeugdurchbiegung noch weiter ansteigt.
Um Rattern zu unterdrücken, muss die physikalische radiale Eingriffsgrenze fixiert werden. Bei 65 HRC nutzen die Schnittkräfte Mikroverformungen im Spindelkonus, Werkzeughalter und Hartmetallschaft aus. Externe Dämpfungsvorrichtungen können dieses Grundproblem nicht lösen. Sie müssen die maximale Schnittkraft beim ersten kreisförmigen Eingriff begrenzen, um das Rattern des Gewindefräsers zu verhindern, bevor sich die Vibrationen auf die Maschinenspindel ausbreiten.
Reduzierung von Rattern beim Gewindefräsen mit großen radialen Überhängen: Feinabstimmung der radialen Schnitttiefe
Tiefe Formhohlräume führen häufig zu Werkzeugüberhängen von mehr als 3×D oder 3.5×D, wodurch die Werkzeugdurchbiegung mit der dritten Potenz dieser Länge multipliziert wird. Bei tiefen Sackbohrungen halten Bediener unter Zeitdruck oft die Vorschübe niedrig, achten aber auf große radiale Zustellungen. Die enge Bohrung behindert den Spanabtransport und drückt das Werkzeug aus der Mitte, bis es heftig zurückprallt.
Unsere Lösung für die Fertigung ist einfach: Reduzieren Sie die radiale Schnitttiefe pro Durchgang auf 0.015 mm bis 0.020 mm. Das Schneiden hauchdünner Späne verringert das Biegemoment am Hartmetallschaft. Durch die Kontrolle dieser Seitenkraft wird starkes Gewindefräser-Rattern bei Werkzeugen mit großer Ausladung verhindert und Schnitte stabilisiert, die sonst sofort brechen würden.
Feldkalibrierungsverfahren für Überhangverhältnisse und Kontaktbögen beim Innengewindefräsen
Beim Innengewindefräsen entsteht ein deutlich größerer Kontaktbogen als beim Außengewindefräsen, da die konkave Bohrungskrümmung den Fräser umschließt. Wählt man einen Werkzeugdurchmesser, der zu nahe am Kerndurchmesser des Gewindes liegt, werden die Zähne des Fräsers sofort überlastet. Dies führt zu sofortiger Spanbildung, starker Wärmeentwicklung und erheblicher Verformung.
Wir weisen Ingenieure an, das Verhältnis von Werkzeug- zu Gewindedurchmesser strikt zwischen 65 % und 75 % zu halten, um ausreichend Freiraum zu gewährleisten. Diese Dimensionierung sollte mit einem tangentialen, spiralförmigen Einlaufweg von 90 Grad anstelle eines geraden Eintauchvorgangs kombiniert werden. Dadurch wird sichergestellt, dass ein Vollhartmetall-Gewindefräser reibungslos in den Schnitt eindringt, die Radialkräfte ausgeglichen bleiben und ein Kegelbruch durch den Eintrittsstoß verhindert wird.
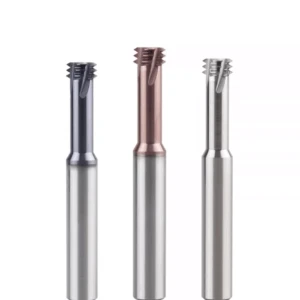
Praxisleitfaden für Außendiensttechniker: Einstellen der wichtigsten Schnittparameter für das CNC-Gewindefräsen von gehärtetem Stahl HRC65
Zerspanungsmechaniker stoßen bei der Bearbeitung von Werkzeugstahl mit 65 HRC und Standard-CAM-Schablonen an ihre Grenzen. Die Bearbeitung harter Teile erlaubt keine Parameterfehler. Zu großer Materialabtrag führt zu extremen Reibungstemperaturen, was den Verschleiß der Beschichtung und die thermische Zersetzung beschleunigt. Umgekehrt führt eine zu geringe Spanabfuhr nicht zu einem sauberen Materialabtrag. Dies verursacht eine sofortige Kaltverfestigung an der Bohrungswand und beschleunigt den Flankenverschleiß.
In europäischen und amerikanischen Fertigungshallen verfolgt unser Team eine konsequente Vorgehensweise: Zuerst wird die Schnittgeschwindigkeit begrenzt, dann wird die Spanbelastung so angepasst, dass die Kräfte stabilisiert werden. Beim Bearbeiten von extremen Legierungen muss die Spanabfuhr mit der Spindel-Servodynamik in Einklang gebracht werden. Schnitttiefe und Vorschubgeschwindigkeit müssen auf das verfügbare Spindeldrehmoment bei niedrigen Drehzahlen abgestimmt sein. Durch die Anwendung eines speziell entwickelten Protokolls für das CNC-Gewindefräsen werden Werkzeugbrüche auf ein absolutes Minimum reduziert.
Von der Spindeldrehzahl bis zur Vorschubkompensation: Ein dynamisches Ausgleichsmodell für Gewindefräsparameter
Zerspanungsmechaniker halten sich oft strikt an die im Handbuch angegebenen Schnittgeschwindigkeiten. Bei Stahl mit einer Härte von 65 HRC halten wir die Schnittgeschwindigkeiten in einem konservativen Bereich von 35 bis 55 m/min, um eine thermische Schneidkantenerweichung zu vermeiden. Die eigentliche Herausforderung besteht in der Kalibrierung des Vorschubs pro Zahn. Die Spanbelastung muss über dem Mikroscherminimum von 0.008 mm liegen, aber deutlich unterhalb der Biegefestigkeit des Werkzeugzahns.
Unser dynamisches System zur Optimierung der Schnittparameter beim Gewindefräsen sorgt für ein ausgewogenes Verhältnis zwischen Werkzeugstandzeit und Zykluszeit. Sollten die Späne schwarz und pulverig erscheinen oder die Spindellast um mehr als 15 % schwanken, reduzieren Sie die Schnittgeschwindigkeit sofort um 10 %. Passen Sie anschließend die Spanabfuhr so an, dass die Schnittgeräusche in ein sauberes Brummen übergehen. Die dynamische Optimierung an der Maschinenkonsole ist den statischen Diagrammwerten deutlich überlegen.
Vorschubberechnungen für die spiralförmige Interpolation mit Außenanschnitt beim CNC-Gewindefräsen
Ein häufiger Programmierfehler beim Innengewindeschneiden ist die Werkzeugvorschubsteuerung basierend auf der linearen Schneidengeschwindigkeit. Die CNC-Steuerung steuert die Werkzeugmittellinie, nicht den äußeren Schneidumfang. Da sich die Werkzeugmittellinie entlang eines kleineren Innenradius als dem tatsächlichen Schneiddurchmesser bewegt, steigt der unkompensierte Schneidenvorschub sprunghaft an. Unkorrigierter Code überlastet die Werkzeugzähne und führt zu Werkzeugbruch.
Programmierer müssen den Werkzeugweg-Mittelvorschub entsprechend dem Verhältnis zwischen Kernbohrungsdurchmesser und Werkzeugdurchmesser skalieren. Führen Sie Schnitte niemals entlang eines geraden 90°-Vektors ein. Programmieren Sie stattdessen immer eine tangentiale, spiralförmige 90°-Einlaufbewegung. Diese kreisförmige Einlaufbewegung erhöht den Schnittwiderstand stufenlos von null auf die Ziellast und verhindert so die beim CNC-Gewindefräsen häufig auftretenden, zerstörerischen Einlaufspitzen.
Eine Perspektive aus Fertigung und Kundendienst: Maximierung der Standzeit von Gewindefräsern durch Prozessüberwachung
Jahrzehntelange Erfahrung in der Werkzeugherstellung hat uns eine entscheidende Regel gelehrt: Kosteneffiziente Bearbeitung basiert auf präziser Werkzeugpositionierung, nicht auf dem Verschleiß von Fräsern. Selbst bei Werkzeugstählen mit 65 HRC erfordern optimale Mehrpass-Strategien eine aktive Prozessüberwachung. Durch die Erfassung von Spindelschwingungen, Mikrorattern und minimalen Werkzeugdurchbiegungen können Sie eingreifen, bevor es zu einem katastrophalen Bruch kommt.
Vorzeitige Werkzeugausfälle lassen sich typischerweise auf thermische Ermüdung und zyklische Biegebelastungen zurückführen, die die Belastungsgrenzen von Hartmetall überschreiten. Bei hohen Ausschussraten an gehärteten Werkzeugen sollten Sie umgehend ein geschlossenes Prozessüberwachungssystem einführen. Die Korrelation der Gewindesteigungsgenauigkeit mit der mikroskopischen Kantenprüfung wandelt reaktive Ausfallzeiten in kontrollierte Produktion um. Diese systematische Vorgehensweise ist nach wie vor die zuverlässigste Methode, die Standzeit von Gewindefräsern zu verlängern.
Verwendung von Gewindelehren zur Diagnose von Überschneiden oder Werkzeugdurchbiegung (Probleme mit der radialen Schnitttiefe)
Gewindelehrdorne dienen als empfindliche Lastsensoren in der Fertigung. Wenn ein Gutlehrdorn klemmt oder ein Ausschusslehrdorn sich locker einführt, korrigieren Bediener häufig blindlings die Verschleißkorrektur. Tatsächlich deutet dies auf eine starke Werkzeugdurchbiegung hin. Radiale Seitenkräfte drücken den Schneidkopf aus der Mitte und erzeugen so einen konischen Flankendurchmesser, der sich unten verjüngt. Die Korrektur der Verschleißkorrektur ohne Berücksichtigung der Durchbiegung führt zu Übermaßschnitten am Gewindeeintritt.
Wenn sich eine Gutlehre nach zwei oder drei Umdrehungen in einem gehärteten Sackloch verklemmt, stoppen Sie und überprüfen Sie die radiale Schnittverteilung. Prüfen Sie, ob die radiale Schnitttiefe Ihres letzten Gewindefräsers den Werkzeugschaft überlastet. Durch Reduzierung des radialen Eingriffs im letzten Durchgang um 0.010 mm bei gleichzeitiger Anpassung des radialen Versatzes lässt sich die Konizität sofort beheben. Die Messung des Lehrenwiderstands ist wesentlich genauer zur Diagnose der radialen Durchbiegung geeignet als das Ausprobieren von Versatzänderungen.
Überwachung des Beschichtungszustands und Steuerung von Kühlmittel/Schmierstoff zur Verlängerung der Lebensdauer von Gewindefräsern
Die Verschleißbreite an der Freifläche ist der wichtigste Referenzwert beim Fräsen gehärteter Stähle. Extreme Kontaktspannungen erzeugen Reibungswärme, die Beschichtungen abträgt und das freiliegende Hartmetall innerhalb von Minuten verschleißt. Viele Betriebe fluten die Bohrung mit wasserlöslichem Kühlmittel. Bei 65 HRC-Stahl führt der Thermoschock durch die unter hohem Druck stehende Flüssigkeit zu Mikrorissen; Druckluft unter hohem Druck oder Minimalmengenschmierung (MQL) sorgen für eine deutlich gleichmäßigere Werkzeugstandzeit.
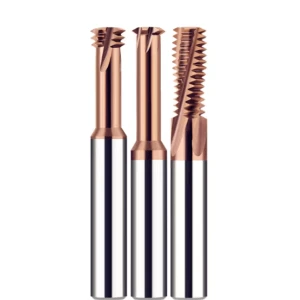
Wenn die Standzeit Ihrer Werkzeuge bei der Bearbeitung gehärteter Gewinde stagniert, prüfen Sie die Schneidkanten mit einer 20-fachen Lupe. Mikroausbrüche an der geschliffenen Schneide oder Flankenverschleiß von über 0.1 mm deuten darauf hin, dass Ihr Vollhartmetall-Gewindefräser ausgedient hat. Bei der Bearbeitung schwieriger gehärteter Bauteile, komplexer tiefer Sacklöcher oder Serienbrüchen teilen Sie uns bitte Ihre Zeichnung und die Legierungsdetails mit, damit wir die Werkzeugwege gemeinsam optimieren können.





