



Letzten Monat analysierten wir einen wiederkehrenden Fehler an einem 5-Achs-Vertikalbearbeitungszentrum in einem Automobilzulieferer in Michigan. Die Maschine fräste M5-Innengewinde in vakuumgehärtetem D2-Werkzeugstahl mit einer Härte von HRC 62. Bereits beim achten Loch brachen die Werkzeugspitzen schlagartig. Der Werkstattingenieur hatte die Schnittgeschwindigkeit ( Vc ) und den Vorschub stark reduziert, doch die Freiflächen brannten und brachen noch schneller.
Unter unserem 200-fachen optischen Mikroskop offenbarten die Rissmuster die wahre Ursache. Es handelte sich nicht um abrasiven Flankenverschleiß durch hohen Materialabtrag. Vielmehr war es mechanische Ermüdung durch Stoßbelastung, verursacht durch ein grundlegendes Ungleichgewicht in der axialen Schnitttiefe beim Gewindefräsen während der spiralförmigen Interpolation. Das Überfahren von HRC60-Spitzen führt zu einem nichtlinearen Anstieg der Scherfestigkeit des Metalls. In diesen Anordnungen erzeugt selbst eine geringfügige Durchbiegung in einem Vollhartmetall-Gewindefräser starkes Rattern.
In den vergangenen Jahrzehnten, in denen wir Präzisionsbetriebe in Nordamerika und Europa unterstützt haben, ist uns dieses Ausfallmuster immer wieder begegnet. Viele Programmierer, die mit vorgehärteten Stählen mit 40–50 HRC vertraut sind, gehen fälschlicherweise davon aus, dass eine Reduzierung der radialen Schnittbreite ( ae ) ausreicht. Bei HRC 62 konzentrieren sich die Schnittkräfte jedoch stark entlang der Schneidkante. Diese lokale Spannung übersteigt leicht die Querfestigkeit gängiger Hartmetallsorten.
Bei extremen Härtegraden stellt sich die Frage: Sollte man das Risiko eines einstufigen Vollschnitts eingehen oder auf Gewindefräsen mit mehreren Durchgängen umsteigen, um die axiale Belastung zu verteilen? Wie lassen sich Gewindetoleranzen im Mikrometerbereich einhalten, ohne Werkzeugstandzeit oder Zykluszeit zu beeinträchtigen? Die Antwort liegt in der Kontrolle der Werkzeugdurchbiegung, der Spanabfuhr und der Einhaltung der Maschinensteifigkeit.
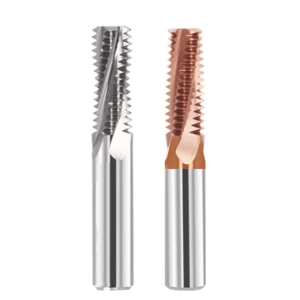
Warum ist die axiale Schnitttiefe oft die Hauptursache für Werkzeugausbrüche bei HRC62-Stahl?
Die Bearbeitung von Kaltarbeitsstählen mit einer Härte über HRC60 offenbart die Grenzen gängiger Fertigungsmethoden. Viele Programmierer reduzieren die Spindeldrehzahl, halten aber den axialen Eingriff hoch und vergessen dabei, dass die Scherfestigkeit in gehärtetem Martensit nichtlinear ansteigt. Ist der axiale Eingriff zu groß, überschreiten die resultierenden Radial- und Axialkräfte leicht die Querfestigkeit des Hartmetallsubstrats.
Bei unseren Außendienstbesuchen in Nordamerika und Europa beobachten wir diese Fehlkalkulation täglich. Eine zu große axiale Gewindefrästiefe bei Mehrfachzahneingriff erzeugt eine minimale elastische Hysterese im Werkzeugschaft. Beim Ein- und Austritt jeder Schneide in den Schnittbereich zersplittert die Schutzbeschichtung durch intensive zyklische Stöße innerhalb von Millisekunden. Dieser Aufprall führt zu submikronen Ermüdungsrissen, lange bevor sich herkömmlicher abrasiver Verschleiß entwickeln kann.
Reale Ausfallmechanismen bei CNC-Gewindefräsern: Mikroausbrüche vs. schneller Flankenverschleiß
Bei einer Werkzeugprüfung in einem Spritzgussunternehmen in Stuttgart führten Techniker vorzeitigen Werkzeugverschleiß auf mangelhafte Beschichtungshaftung zurück. Die Untersuchung des verschlissenen CNC-Gewindefräsers unter einem 3D-Digitalmikroskop zeigte jedoch keinerlei abrasive Riefen an der Freifläche. Stattdessen wies der vordere Zahn deutliche Mikroausbrüche entlang der Schneide auf. Mechanische Stoßbelastung – nicht thermische Reibung – hatte das Werkzeug zerstört.
Die Unterscheidung dieser beiden Versagensarten ist in der Fertigung unerlässlich. Bei HRC62-Stahl erzeugt eine gleichmäßige Schnitttiefe einen gleichmäßigen, polierten Verschleißstreifen an der Flanke. Bei einem plötzlichen Anstieg der Axialkraft beim Eintritt entstehen sofort Kerben in der gehonten Schneide. Da das Werkstück keine Duktilität aufweist, behindern diese Mikrokerben den Spanabtransport und führen beim nächsten Schnitt zum vollständigen Zahnausfall.
Radiale Schichtung und das mechanische Gleichgewicht der axialen Tiefe: Warum gehärteter Stahl den Gesetzen von Baustahl widerspricht
Bei Baustählen und Aluminium ist eine zuverlässige Spanlastberechnung möglich, da die plastische Verformung die Wärmeenergie mit dem Span abführt. Werkzeugstahl HRC62 verhält sich völlig anders. Das Material erzeugt keine kontinuierlichen, spiralförmigen Späne, sondern nur feinen, abrasiven Staub. Der Schnittwiderstand wird ausschließlich durch starren mechanischen Kontakt übertragen, weshalb Standardformeln für den Vorschub pro Zahn hier nicht anwendbar sind.
Unsere Dynamometer-Testergebnisse zeigen ein sensibles Gleichgewicht zwischen radialem Eingriff ( ae ) und axialer Gewindefrästiefe. Um die volle Tiefe in einem Durchgang zu erreichen, muss die radiale Schnittbreite auf unter 0.02 mm reduziert werden. Bei diesem Punkt reibt und poliert die Schneide, anstatt zu schneiden, was zu starker Kaltverfestigung führt. Durch Reduzierung der axialen Schnitttiefe kann eine hohe radiale Scherkraft aufrechterhalten werden, wodurch die Schnittkräfte innerhalb des zulässigen Druckspannungsbereichs bleiben.
Der Kipppunkt für Werkzeugversagen: Vollständiges Ein-Pass-Schleifen im Vergleich zu inkrementellen Mehr-Pass-Strategien
Lässt sich in einem einzigen Spiralschnitt in HRC62-Stahl die volle Gewindetiefe erzielen? Die Antwort hängt von den akzeptablen Werkzeugersatzkosten ab. Bei der Optimierung einer orthopädischen Knochenplattenkonstruktion mit HRC62-Material haben wir die Werkzeugausfallrate genau überwacht. Das Fräsen von Sacklöchern mit einem axialen Eingriff von mehr als dem 1.5-Fachen der Gewindesteigung führte zuverlässig zu Zahnbruch zwischen den Löchern 12 und 15.
Wir haben den Engpass behoben, indem wir den Volltiefenfräsweg durch Gewindefräsen in mehreren Durchgängen ersetzt und das Werkstück axial und radial geteilt haben. Bei Fräsern zwischen 4 mm und 8 mm konnte die Standzeit durch Begrenzung des axialen Schritts auf eine einzelne Gewindesteigung ( 1*P ) auf über 80 fertige Bohrungen verlängert werden. Die dadurch in Kauf genommene kurze Maschinenzykluszeit vermeidet Notfall-Werkzeugwechsel und gewährleistet echte Prozessstabilität.
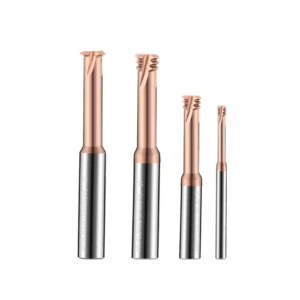
Auswahl und geometrische Überlegungen für Vollhartmetall-Gewindefräser für HRC62-Stahl
Beim Gewindeschneiden von hochharten Legierungen passen viele Zerspanungsmechaniker instinktiv zuerst die Vorschubgeschwindigkeit oder die Spindeldrehzahl an. Ist die Geometrie des Kernwerkzeugs jedoch fehlerhaft, helfen oberflächliche Parameteranpassungen nicht weiter. Beim Überschreiten von HRC60 verstärkt sich jede geometrische Ungenauigkeit unter extremen Scherspannungen. Nutformen und Spanwinkel, die bei vorgehärteten Stählen zuverlässig funktionieren, werden bei Kaltarbeitsstahl zu Schwachstellen.
Unsere technische Unterstützung in europäischen Präzisionswerkzeugwerkstätten zeigt, dass der Erfolg maßgeblich von der optimalen Balance zwischen Substratsteifigkeit, Schneidkantenmikrogeometrie und thermischer Stabilität abhängt. Beim Einsatz eines Vollhartmetall-Gewindefräsers mit HRC62-Schneidwerkzeugen sollte auf extreme Schärfe und vollflächigen Kontakt verzichtet werden. Die Werkzeuggeometrie muss mechanische Stöße beim Eintritt absorbieren und hohe Schnittspannungen sicher in den Werkzeugschaft ableiten.
Ultrafeinkörnige Substrate und oxidationsbeständige Beschichtungen: Die grundlegende Barriere für eine längere Werkzeugstandzeit
Die Kornstruktur des Substrats entscheidet darüber, ob Ihr Werkzeug starker zyklischer mechanischer Belastung standhält. In unseren Bruchlasttests im Labor führte ein Kobaltgehalt von über 10 % zu plastischer Verformung des Hartmetalls unter der extremen Hitze der Schneidzone. Umgekehrt erzeugt ein zu niedriger Kobaltgehalt spröde Schneiden, die beim Kontakt zerbrechen. Wir verwenden submikronäres (0.2–0.4 μm) Wolframkarbid mit 8 % Bindemittel, um die Schneide steif und intakt zu halten.
Beschichtungen müssen bei Trockenfräsen oder Fräsen mit Minimalmengenschmierung (MMS) hohen thermischen Belastungen standhalten. Die Temperaturen in der Kontaktzone überschreiten regelmäßig 900 °C und führen zum sofortigen Ablösen herkömmlicher TiAlN-Einschichtbeschichtungen. Wir empfehlen AlTiSiN-Nanokomposit-Formulierungen, die bei Hitze eine dichte Aluminiumoxidschicht bilden. Hochhaftende Beschichtungen schützen die Schneidkante und maximieren die Standzeit des Gewindefräswerkzeugs im Dauerbetrieb.
Überhang- und Kerndickenmanagement: Warum wir kurzschneidige Vollhartmetall-Gewindefräser mit langem Schaft für gehärteten Stahl empfehlen
Viele Programmierer bevorzugen Gewindefräser mit vollem Profil, um Innengewinde in einem Arbeitsgang fertigzustellen. Allerdings skaliert die Werkzeugdurchbiegung unter hohen Seitenkräften mit der dritten Potenz der Auskragungslänge. Beim Eingriff der gesamten Schneidenlänge in HRC62-Stahlspitzen wirken die Schnittkräfte schlagartig auf mehrere Zähne. Eine Durchbiegung von nur 5 Mikrometern führt zu erheblichen Kegelfehlern und zerstört das Werkzeug durch Rattern.
Bei unseren Konstruktionen setzen wir konsequent auf Kurznutwerkzeuge mit 3 bis 5 aktiven Zähnen und verstärkter Halsfreistellung. Diese robuste Kerngeometrie verleiht dem Vollhartmetall-Gewindefräser maximale Biege- und Torsionssteifigkeit. Ein schrittweises Vorgehen kann die Zykluszeit zwar um Sekunden verlängern, vermeidet aber Ausfallzeiten und Ausschuss.
Praktische Fallstricke bei der Bearbeitung tiefer Sacklöcher: Spanabfuhr und die entscheidende Rolle der Hochdruck-Werkzeugdurchkühlung
Das Gewindeschneiden in Sacklöchern aus gehärtetem Werkzeugstahl birgt ein hohes Risiko des Wiedereinschneidens der Späne. Martensitische Späne aus HRC62-Stahl zerbrechen zu rasiermesserscharfen, abrasiven Mikropartikeln anstatt zu kontinuierlichen Spiralen. Externe Flutdüsen können die Luftströmung nicht durchdringen, sobald die Tiefe 1.5D überschreitet. Eingeschlossene Späne verstopfen den Bohrlochgrund, und der untere Schneidzahn bricht, sobald er auf diese gehärteten Partikel trifft.
Für tiefe Sacklöcher empfehlen wir dringend die Verwendung einer Hochdruck-Durchspindelzufuhr. Die Zufuhr von Kühlmittel (über 40 bar) oder Druckluft direkt durch die Werkzeugspitze sorgt für einen kontinuierlichen Späneabtransport. Durch das Einleiten von Druckluft in den Schnitt werden abrasive Späne aus den Spannuten nach oben befördert. Dieser saubere Abtransport schützt die unteren Schneiden und gewährleistet Prozesssicherheit beim Gewindefräsen von gehärtetem Stahl.
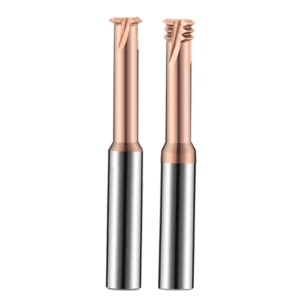
Meisterhaftes Tiefloch- und Miniaturgewindefräsen: Steifigkeits- und Durchbiegungskompensation bei der axialen Bearbeitung
Das Gewindeschneiden unterhalb von M6 in Werkstoffen mit einer Härte von HRC62 verändert die physikalischen Eigenschaften des Schnittvorgangs grundlegend. Größere Werkzeuge können einseitige Belastungen problemlos aufnehmen, Miniatur-Gewindefräser hingegen haben Kerndurchmesser von nur 2 bis 4 mm. Ihr Widerstandsmoment sinkt exponentiell, wodurch sie extrem biegeempfindlich werden. Jede Erhöhung des Schnittwiderstands führt direkt zu Werkzeugdurchbiegung und Gewindeprofilverzerrung.
Unsere Praxiserfahrung bei der Einrichtung von Fertigungslinien für Verbindungselemente in der Luft- und Raumfahrt sowie für orthopädische Implantate zeigt, dass eine hochentwickelte CNC-Dynamik allein Durchbiegungen nicht verhindern kann. Schneidkanten verbiegen sich zwangsläufig beim Scheren von gehärtetem Material im Mikrometerbereich. Um ein Abbrechen von Gewindefräsern mit kleinem Durchmesser zu vermeiden, müssen berechnete Kegelkompensationen und axiale Entlastungen direkt in den CAM-Werkzeugweg und die Controller-Offsets integriert werden.
Axialbearbeitung mit Gewindefräsern für kleine Durchmesser (unter M6): Berechnung der Werkzeugdurchbiegung an der Spitze bei Längen-zu-Durchmesser-Verhältnissen über 2.5
Das Fräsen von M4- oder M5-Sacklöchern mit einem Verhältnis von Tiefe zu Durchmesser von mehr als 2.5D führt häufig zu konischen Gewinden, die die Prüflehre nicht bestehen. Bediener erhöhen oft den globalen radialen Werkzeugversatz ( D- Wert), was zu einem zu tiefen Gewindeeinschnitt und Ausschuss führt. Die Auslenkung des Werkzeugs ist am Lochgrund am größten, wo die Werkzeugspitze den höchsten Schnittwiderstand erfährt und sich von der Wand wegbiegt.
Anstatt auf ebene Ausgleichskurven zu setzen, berechnen wir dynamische Kompensationskurven direkt im G-Code. Bei der Programmierung einer Gewindefräsmaschine mit kleinem Durchmesser unterteilen wir den axialen Interpolationspfad in zwei oder drei vertikale Zonen. Durch die schrittweise Erweiterung des programmierten Radius um 0.006 bis 0.012 mm nahe dem Bohrungsgrund wird die Durchbiegung ausgeglichen. Diese bewährte Korrektur stellt die korrekte zylindrische Toleranz des Teilkreisdurchmessers von oben bis unten wieder her.
Strenge Kontrolle der Gewindefrästiefentoleranz: Praktische Strategien zur Vermeidung von Grundlochinterferenzen und konischen Gewindespitzen
Die Gewindespielräume von Präzisions-Wendeschneidplatten aus HRC62 werden mit engsten Toleranzen eingehalten. Obwohl Gewindefräser näher am Bohrlochgrund arbeiten als herkömmliche Gewindebohrer, lassen die Kegelform der Bohrspitze und die thermische Ausdehnung keinerlei Spielraum für Fehler. Berühren die unteren Zähne den konischen Bohrlochgrund, zerbricht der Hartmetallschaft durch den plötzlichen axialen Aufprall sofort.
Um die enge Toleranz der Gewindefrästiefe einzuhalten, müssen die Bohrtiefenmessungen mit dem Z-Achsen-Programmbezugspunkt synchronisiert werden. Wir legen einen Mindestabstand von mindestens dem 0.5-Fachen der Gewindesteigung über der Bohrspitze fest. Zusätzlich überprüfen die Laser-Werkzeugvoreinstellroutinen axiales Herausziehen und thermische Ausdehnung in Schritten von 0.005 mm, um Kollisionen am Bohrlochgrund zu vermeiden.
Anpassen der Ein- und Austrittsbögen für die spiralförmige Interpolation beim Gewindefräsen von vergüteten Werkstoffen
Die meisten Hartmetallausfälle treten beim Eingriff oder Austritt des Werkzeugs auf, nicht beim eigentlichen spiralförmigen Schnitt. Radiales Eintauchen oder ein abrupter linearer Anlauf erzeugen starke mechanische Stöße auf das HRC62-Material. Ein Stopp beim Austritt ist ebenso schädlich: Die elastische Rückfederung klemmt die Freifläche ein und verursacht Mikroausbrüche an der Hinterkante.
Wir programmieren stets gleichmäßige, spiralförmige Einlaufbögen von 90° oder 180° in Kombination mit aktiver axialer Vorverstellung beim Einlauf. Diese dynamische 3D-Spirale erhöht die Spanbelastung progressiv von null auf den Zielvorschub pro Zahn. Der gleichmäßige Einlauf verhindert Einlaufschwingungen, gewährleistet einen leisen Schnitt und bietet die für das Gewindefräsen von HRC62-Stahl erforderliche Stabilität.
Feldprogrammierung und praktische Anwendung: Strategien zum Mehrfach-Gewindefräsen und Optimierung der Werkzeugstandzeit
Sobald Maschinensteifigkeit und Werkzeugauswahl optimal eingestellt sind, hängt die Produktionszuverlässigkeit bei HRC62-Stahl maßgeblich von der Werkzeugweggestaltung ab. Bediener, die kurze Zykluszeiten anstreben, führen oft Eilgangbearbeitungen ohne Schnitt durch und tauchen dann das Vollprofil in das massive Material ein. Bei HRC62 führt die hohe Scherfestigkeit der Korngrenzen bei jedem Durchgang zu starker zyklischer Ermüdung. Ein aggressiver Ein-Pass-Schnitt garantiert vorzeitiges Ausbrechen der Schneidkante und Maschinenstillstand.
Um den Werkzeugverschleiß vorhersehbar zu gestalten, ist es notwendig, den Schnitt zu unterbrechen und so abrupte Schnittkraftspitzen zu vermeiden. In Formenbaubetrieben in Nordamerika und Europa reduziert das strukturierte Mehrpassfräsen die Auslenkung des Auslegers und verzögert Mikroausbrüche. Zusätzliche Interpolationsdurchgänge verlängern zwar die Bearbeitungszeit pro Bohrung um einige Sekunden, verhindern aber Werkzeugbruch, Durchbrennen beim Erodieren und häufiges Werkzeugwechseln. Diese Zuverlässigkeit verdoppelt regelmäßig den Gesamtdurchsatz einer Charge.
Über den Einzeldurchgang hinaus: Entwicklung einer robusten Mehrpass-Gewindefräsmatrix mit radialer Verjüngung und axialen Inkrementen
Gleichmäßige radiale Zustellungen – beispielsweise drei gleiche Durchgänge à 0.2 mm für eine Tiefe von 0.6 mm – sind eine häufige Fehlerquelle in der Fertigung. Mit fortschreitendem Schnitt nach außen vergrößert sich die Kontaktbogenlänge, was zu einem sprunghaften Anstieg des seitlichen Schnittdrucks in den späteren Durchgängen führt. Bei Formblöcken aus HRC62 schreiben wir eine abnehmende radiale Zustellung vor: 50 % bis 60 % des Gesamtmaterials im ersten Durchgang, 25 % bis 30 % im zweiten Durchgang und eine geringe Restladung im dritten Durchgang.
Bei tieferen Bohrungen mit größerem Überhang wird eine axiale Stufenbearbeitung in den Bearbeitungsprozess integriert. Durch die Aufteilung des Vorgangs in mehrere Gewindefräsdurchgänge bleiben die Schnittkräfte auf eine schmale, starre Kontaktzone beschränkt. Dies verhindert eine gleichzeitige Scherüberlastung entlang der gesamten Schneidkante. Der gestufte Eintritt unterdrückt Schwingungsspitzen beim Eingriff und hält die Schnittkräfte deutlich unterhalb der Elastizitätsgrenze des Hartmetalls.
Kritische Schnittparameter für das Gewindefräsen von gehärtetem Stahl: Vermeidung von Reibung durch minimalen Schnittquerschnitt und minimalen Vorschub pro Zahn
Bei der Bearbeitung von Werkstoffen mit einer Härte von HRC60+ reduzieren Anwender aus Vorsicht oft die Spindeldrehzahl und den Kriechvorschub, was jedoch fast immer kontraproduktiv ist. Vollhartmetallwerkzeuge nutzen die lokale Scherzonenwärme, um gehärtetes Material zu erweichen. Sinkt die Schnittgeschwindigkeit unter 45 m/min, lässt sich der Stahl nicht mehr sauber abscheren, und der Schnitt wird zu einem kalten, abrasiven Hämmern. Wir halten die Schnittgeschwindigkeit zwischen 55 und 75 m/min, um die Scherplastizität zu erhalten, ohne die Beschichtung zu überhitzen.
Der Vorschub pro Zahn ( fz ) hat beim Gewindefräsen von gehärtetem Stahl einen strengen unteren Grenzwert . Jede Schneide weist einen mikroskopisch kleinen, geschliffenen Schneidkantenradius auf. Fällt der programmierte Vorschub unter diesen Radius (unter 0.005 mm/Zahn), wird die Schneide poliert und reibt, anstatt zu schneiden. Diese Reibung führt zu starker Kaltverfestigung und zerstört die Freiflächen innerhalb von Sekunden. Halten Sie fz zwischen 0.015 und 0.03 mm/Zahn, um ein echtes Abscheren zu gewährleisten.
Beseitigung elastischer Durchbiegung im letzten Durchgang: Die Rolle eines Federstichs bei der Erfüllung der Gewindelehrenanforderungen
Ein häufiges Problem bei HRC62-Teilen ist ein Gewinde, das sich an der Mündung mit einer Gutlehre bearbeiten lässt, sich aber im unteren Bereich festklemmt. Dies ist selten auf einen Berechnungsfehler des Radiusversatzes zurückzuführen, sondern auf die Durchbiegung des Schaftes unter hoher Seitenlast. Da gehärteter Stahl eine hohe elastische Rückstellkraft aufweist, federt das verdrängte Material zurück auf den Flankendurchmesser und die Flankenwände, was zu Konizitätsfehlern im Mikrometerbereich führt.
Die sauberste Lösung ist ein Nulltiefen-Federdurchgang, der den finalen Bearbeitungspfad an identischen programmierten Koordinaten wiederholt. Dabei wird kein Material abgetragen; es werden lediglich die elastische Rückfederung und das vom vorherigen Durchgang verbliebene Material entfernt. Durch einen separaten Federdurchgang werden Mikroschritte beim Gewindefräsen in mehreren Durchgängen vermieden, der Flankendurchmesser wird innerhalb der Toleranz gehalten und sichergestellt, dass sich die Gutlehre reibungslos dreht, während die Ausschusslehre sauber stoppt.
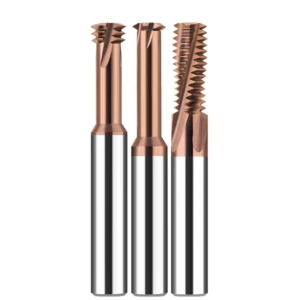
Felddaten aus Europa und den USA: Eine Prozessanalyse – Von 30 aussortierten Bohrungen zur stabilen Produktion von 180 Bohrungen
Daten aus Laborversuchen überstehen die Dynamik der Serienfertigung selten. Bei der Optimierung von Kundenaufträgen in Europa und Nordamerika erfassen wir Spindelbelastung, Werkzeugausfallraten und die tatsächliche Schichtleistung. Bei HRC62-Stahl geht es bei der Parameteroptimierung nicht um spiegelglatte Oberflächen auf Testproben. Vielmehr geht es darum, ein breites Prozessfenster zu schaffen, das Maschinenvibrationen, geringfügige Werkzeugdurchbiegungen und hohe Materialhärte toleriert.
Die Wahl des Substratkorns, kurze Spannuten, Umlenkkorrekturen und radiale Stufen sind Theorie, solange sie nicht an einer Spindel erprobt sind. Die direkte Anwendung dieser Regeln auf die axiale Schnitttiefe beim Gewindefräsen verwandelt einen fehleranfälligen Prozess in einen stabilen, mannarmen Ablauf. Die nachfolgenden Produktionsdaten veranschaulichen, wie die Umstrukturierung des axialen Eingriffs die Wirtschaftlichkeit der Werkzeuge bei gehärteten Formwerkzeugen verbessert.
Vergleich der Maschineneinrichtungsparameter für ein medizinisches Formteil (D2/1.2379, gehärtet auf HRC62)
Wir haben diese Anlage in einem Werkzeugbauunternehmen für orthopädische Instrumente in Minnesota, das vakuumgehärteten Stahl 1.2379 (AISI D2) mit einer Härte von HRC 62 verarbeitet, analysiert. Dort wurden Vollnutwerkzeuge zum Bohren von M4-Sacklöchern in einem Arbeitsgang eingesetzt, wobei die Zähne bereits nach 25 bis 30 Bohrungen ausbrachen. Die Bediener waren permanent mit der Überwachung der Spindel beschäftigt. Wir haben die Werkzeugauswahl, die Kühlmittelzufuhr und die Übergänge optimiert, um eine zuverlässige Produktionsgrundlage zu schaffen.
| Bearbeitungsparameter / Metrisch | Ursprüngliche Ladeneinrichtung | Optimierte Prozesslösung |
| Werkzeugtyp und Geometrie | Miniaturmühle mit vollständigem Profil (3D-Reichweite) | 3-Zahn-Stummelgewindefräser aus Vollhartmetall |
| Schnittgeschwindigkeit (Vc) | 42 m/min (unzureichende Scherwärme) | 65 m/min (stabile plastische Scherzone) |
| Futter pro Zahn (fz) | 0.008 mm/Zahn (Scheuerzone an der Schneide) | 0.022 mm/Zahn (positive Spanbildung) |
| Passstrategie | Spiralinterpolation in einem Durchgang über die gesamte Tiefe |
3 Radialdurchgänge (55 % / 30 % / 15 %) + 1 Federdurchgang
|
| Kühlmittel / Entleerung | Externe Flutung wasserlösliches Kühlmittel | 50 bar Trockenluftstrahl durch die Spindel |
| Werkzeugstandzeit (Löcher pro Werkzeug) | 28–32 Löcher (Bruch des Zahnes) | 180–200 Löcher (vorhersehbarer Flankenverschleiß) |
Während die Zykluszeit pro Bohrung von 14 auf 26 Sekunden anstieg, erhöhte sich der Bruttotagesausstoß im Zweischichtbetrieb um fast 40 %. Durch die Vermeidung von Werkzeugbruch wurden Produktionsstillstände, Werkstückglühen, das Verbrennen von Fragmenten beim Erodieren und wiederholte Werkzeuganschläge vermieden.
Von Werkzeugbruch und Stillstandszeiten bis hin zur unbeaufsichtigten Bearbeitung: Reduzierung der gesamten Schnittkosten durch kontrollierte axiale Schnitttiefe
Wenn Sie bei der Bearbeitung von Stahl mit einer Härte von HRC60+ mit Werkzeugbruch zu kämpfen haben oder bei konischen Teilkreisdurchmessern die Lehren blockieren, sollten Sie Ihren Bearbeitungsprozess kritisch hinterfragen. Erzwingen Sie einen einstufigen Vollschnitt, um zehn Sekunden zu sparen? Ist Ihre Spanabfuhr so gering, dass die Spannuten reiben statt schneiden? Verfangen sich Späne in Sacklöchern aufgrund zu geringen Kühlmitteldrucks?
Bei extrem harten Metallen sind präzise Mehrfachschnitte der schnellste Weg zu zuverlässigen Ergebnissen. Durch die genaue Kontrolle der axialen Gewindefrästiefe vermeiden Sie schädliche Biegemomente am Schaft und entlasten Ihre Bediener von ständigen Nachbesserungen. Wenn Sie Probleme mit zähen Legierungen, engen Steigungstoleranzen oder großen Überhängen haben, überprüfen Sie Ihre Schnittdaten, Teilezeichnungen und Fotos der verschlissenen Werkzeuge. Oft genügt eine einfache Bahnkorrektur oder Versatzkorrektur, um das Problem dauerhaft zu lösen.





