


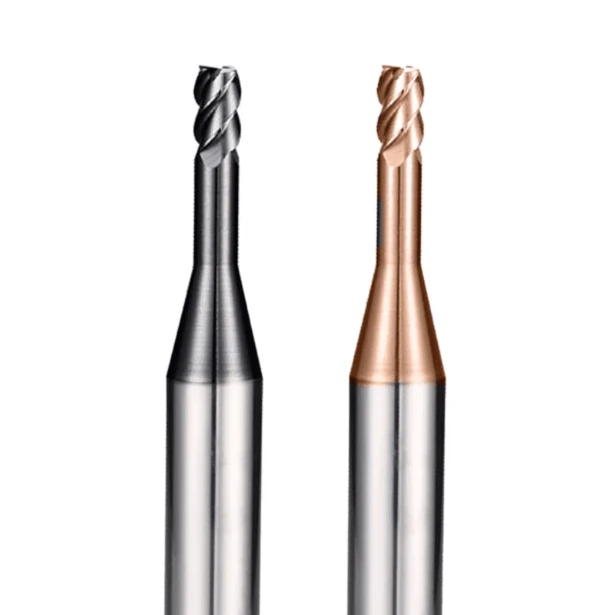
Letzte Woche schickte mir ein langjähriger Partner, der eine Präzisionswerkstatt in Kalifornien betreibt, ein Foto, das eine bekannte Geschichte erzählte. Ein 0.5 mm kleiner Schaftfräser war weniger als zwei Minuten nach Beginn eines Tieffräsvorgangs in einem Bauteil aus Aluminium für die Luft- und Raumfahrtindustrie sauber abgebrochen.
In diesem Mikrometerbereich ist das Werkzeug selbst selten allein schuld. Meistens ist es ein entscheidendes Detail, das übersehen wurde. Als erfahrene Mitarbeiter mit 15 Jahren Erfahrung in der Fertigung von Schaftfräsern mit kleinem Durchmesser in China wissen wir, dass selbst ein Rundlauffehler von 0.0001 mm oder ein geringfügiger Abfall der Spannkraft ein Werkstück im Wert von tausend Dollar unbrauchbar machen kann.
Viele Branchenkollegen konzentrieren sich auf den Stückpreis und die Materialqualität. Sie vernachlässigen oft, wie die mikroskopische Schneidengeometrie die Wärmeentwicklung bei hohen Spindeldrehzahlen beeinflusst. Wir beobachten, dass Betriebe insbesondere bei der Formenbearbeitung mit dem Verhältnis von Länge zu Durchmesser und der Schneidengeometrie zu kämpfen haben. Weicht der Radius (R-Winkel) Ihres kleinen Kugelkopffräsers um mehr als ±0.002 mm ab, verdoppelt sich Ihre manuelle Polierzeit.
Wir haben dies nicht geschrieben, um Lehrbuchformeln zu wiederholen. Es handelt sich um wertvolle Erkenntnisse aus 15 Jahren praktischer Erfahrung mit Spindeln. Von der Auswahl von Substraten für Stähle mit einer Härte von HRC 55+ bis hin zur Interpretation von Beschichtungsfarben – dies sind die praxiserprobten Erkenntnisse, mit denen wir unseren westlichen Kunden helfen, ihre schwierigsten Probleme zu lösen.
In dieser Branche kann jeder mit einem 1/2-Zoll-Fräser grob arbeiten. Die wahren Profis beherrschen diese „Nähnadel“-Werkzeuge. Was bereitet Ihnen in Ihrer Werkstatt also mehr Kopfzerbrechen: ein plötzlicher Werkzeugbruch oder diese lästigen Werkzeugwechselspuren?
Warum wir bei der Auswahl kleiner Schaftfräser die Substratsteifigkeit als erstes Kriterium heranziehen
Beim Schneiden von Mikro-Durchmessern ist Steifigkeit das A und O. Wenn ein Werkstück versagt, passen die meisten Anwender instinktiv die Drehzahl oder den Vorschub an. Unsere Analysen zeigen jedoch, dass die Ursache meist in den physikalischen Eigenschaften der kleinen Schaftfräser liegt. Bei Durchmessern unter 1.0 mm verstärkt der Hebeleffekt selbst kleinste Abweichungen. Dies führt zu Ausbrüchen an der Schneide, sobald das Werkzeug auf das Material trifft. Wir haben schon zu oft erlebt, wie Betriebe an einem Werkzeug sparen wollten und dann eine abgebrochene Hartmetallspitze in eine 5.000-Dollar-Form einbetteten.
Hochsteife Substrate unterdrücken die hochfrequenten Vibrationen, die einen stabilen Vorschub verhindern. Ist der Elastizitätsmodul des Werkzeugmaterials nicht ausreichend, kann auch die beste CAM-Optimierung die bei hohen Längen-Durchmesser-Verhältnissen auftretende Durchbiegung nicht beheben. Deshalb prüfen erfahrene Ingenieure die Hartmetallzusammensetzung, bevor sie sich überhaupt mit der Beschichtung befassen.
Auswahl von ultrafeinkörnigem Hartmetall für die Bearbeitung hochharter Werkstoffe
Standardhartmetallsorten weisen nicht die erforderliche Festigkeit auf, um beim Schneiden von Stählen mit einer Härte von HRC 55+, wie sie in westlichen Märkten üblich sind, eine scharfe Schneide zu halten. In unserem Labor haben wir beobachtet, dass grobkörnige Strukturen unter dem Mikroskop wie gezackte Sägen aussehen. Dies führt zu schneller thermischer Ermüdung. Für solche Anwendungen verwenden wir ausschließlich ultrafeinkörniges Wolframkarbid (0.2 µm bis 0.4 µm). Nur Schaftfräser mit kleinem Durchmesser dieser Korngröße bieten die notwendige Härte, ohne die Bruchzähigkeit zu beeinträchtigen.
Streben Sie jedoch nicht blindlings nach maximaler Härte. Zu hohe Härte macht ein Werkzeug spröde. Das kann fatale Folgen haben, wenn Ihre Konstruktion nicht ausreichend steif ist. Wir finden in der Regel den optimalen Kompromiss je nach Ausstattung Ihrer Werkstatt. Bei geringem Spindelrundlauf empfehlen wir einen höheren Kobaltgehalt für mehr Zähigkeit. Benötigen Sie hingegen höchste Rothärte für Hochtemperaturzyklen, setzen wir auf moderne Pulvermetallurgie. Die Kontrolle dieser Mikrostruktur ist unser Erfolgsrezept für anspruchsvolle Projekte in Europa und Amerika.
Die Niedrigpreisfalle vermeiden: Stoßfestigkeit durch Bruchtests beurteilen
Einkaufsteams lassen sich oft von billigen Nachahmerprodukten verführen. Als Manager eines chinesischen Herstellers von Schaftfräsern mit kleinem Durchmesser kann ich Ihnen sagen: Der einfachste, aber beste Qualitätstest ist der Bruchtest. Wir brechen stichprobenartig fertige Werkzeuge, um die Durchbiegung und die Bruchmorphologie zu prüfen. Ein hochwertiger Substratbruch sieht feinkörnig und metallisch-grau aus. Billige Werkzeuge aus Recyclingmaterialien wirken matt, schwarz und körnig. Sie werden auf Ihrer Maschine unvorhersehbar versagen.
Wir raten unseren B2B-Kunden: Beurteilen Sie ein Werkzeug nicht nach dem ersten Exemplar, sondern nach der Serienstabilität. Billige Werkzeuge weisen oft mikroskopisch kleine innere Risse auf. Diese sind bei einer Demonstration mit niedriger Drehzahl nicht sichtbar. Bei hohen Drehzahlen führt die Wärmeausdehnung jedoch dazu, dass diese „unsichtbaren“ Defekte das Werkzeug zerbrechen. Wir vertrauen physikalischen Belastungstests mehr als glänzenden Datenblättern. Nur Substrate, die unsere Schlagtests bestehen, werden in einer Präzisionsspindel eingesetzt.

Zugeschnitten auf komplexe 3D-Oberflächen: Wichtige geometrische Parameter für kleine Kugelkopffräser
Bei der Bearbeitung von medizinischen Implantaten oder optischen Formen ist die größte Sorge die Oberflächenverformung. An der Spitze eines kleinen Kugelkopffräsers ist die Schnittgeschwindigkeit praktisch null. Dies macht die geometrische Gestaltung extrem ungenau. Wir sehen oft, dass Betriebe mit perfekten Werkzeugwegen Teile produzieren, die aussehen, als wären sie mit einer Feile bearbeitet worden. Meistens verliert der Freiwinkel an der Spitze im Mikrometerbereich seine Stütze. Das Werkzeug schneidet nicht mehr, sondern extrudiert.
Die „Seele“ einer Mikrokugelmühle liegt in der Präzision des Mittelpunkts und der Kantenkontinuität. Wir achten penibel auf die S-förmige Kerbe. Diese bestimmt, ob das Werkzeug tatsächlich im Zentrum schneidet. Ohne eine saubere S-förmige Kerbe entsteht im Zentrum starke Reibung, die zu Materialermüdung oder Verklebungen führen kann. Bei der Auswahl von Werkzeugen für die 3D-Profilierung sollte der sphärische Hüllkurvenfehler unter einem Mikroskop überprüft werden, anstatt sich nur auf die Werkzeuglänge zu verlassen. Nur so lassen sich gleichmäßige Oberflächen gewährleisten.
Der Einfluss der Präzision des Kugelspitzenradius (R-Winkel) auf die Oberflächengüte
Bei der Formbearbeitung bedeutet „Präzision“ eine Toleranz von 0.01 mm oder weniger. Hierbei ist allein die R-Winkel-Toleranz entscheidend. Wir haben einmal einem Kunden aus der Linsenformbranche geholfen, der periodische Maßabweichungen hatte. Wir stellten fest, dass seine Kugelfräser um ±0.01 mm schwankten. Mikroskopisch betrachtet, entspricht das einer massiven Unebenheit am Werkstück. Wir bestehen darauf, die R-Winkel-Präzision innerhalb von ±0.002 mm zu halten. Dies gewährleistet eine nahtlose Krümmung durch die mehrachsige Bearbeitung.
Extrem hohe Rundheitsgenauigkeit erhöht die Produktionskosten, daher müssen Sie die Vor- und Nachteile abwägen. Wenn Sie lediglich Ecken an einer Kunststoffform bearbeiten, ist eine Genauigkeit von ±0.002 mm übertrieben. Bei der Bearbeitung von hochglanzpoliertem Stahl hingegen wird jede Asymmetrie beim Polieren um das Hundertfache verstärkt. Unser Rat: Berücksichtigen Sie zunächst Ihre Kriterien für die Endkontrolle und ermitteln Sie dann rückwärts die passende Rundheitsklasse für Ihre Schaftfräser mit kleinem Durchmesser.
Minimierung von Werkzeugwechselspuren: Optimierung der Schneidkantenbearbeitung
Werkzeugwechselspuren sind der Albtraum jedes Ingenieurs, insbesondere bei großen, komplexen Profilen. Unsere Tests zeigen, dass diese Spuren nicht nur auf Bahnfehler zurückzuführen sind, sondern durch Schnittkraftschwankungen aufgrund mikroskopischer Kantenveränderungen verursacht werden. Mit einem „Kantenvorbereitungsverfahren“ im Mikrometerbereich beheben wir dieses Problem. Durch Passivierung (Abstumpfung) instabiler Mikroverzahnungen sorgen wir für sanftere Lastübergänge beim Ein- und Ausfahren des Werkzeugs. Dies verlängert die stabile Schnittzeit und gewährleistet eine über Stunden gleichmäßige Oberflächenstruktur.
Wir empfehlen außerdem, die dynamische Wuchtung der Schneide zu überprüfen. Bei hohen Drehzahlen verursachen selbst kleinste Asymmetrien „Rattermarken“. Wir optimieren unsere Schneidenpolitur, um einen reibungslosen Späneabtransport aus den Schaftfräsern mit kleinem Durchmesser zu gewährleisten. Dies verhindert Nachbearbeitungen, bei denen Spänereste die Oberfläche beschädigen. Diese Feinheiten sind zwar mit bloßem Auge nicht sichtbar, entscheiden aber bei Spindeldrehzahlen von 30,000 U/min über den Unterschied zwischen Ausschuss und einer spiegelglatten Oberfläche.
Rundlauffehler: Der Hauptgrund für Probleme bei Schaftfräsern mit kleinem Durchmesser
In der Präzisionsbearbeitung gilt: „Ein Fehler ist genauso schlimm wie ein Totalausfall.“ Bei Mikrowerkzeugen ist dies ein absolutes Gesetz. Bei der Verwendung von Schaftfräsern mit kleinem Durchmesser ist der Rundlauf nicht nur eine Spezifikation – er entscheidet darüber, ob ein Werkzeug drei Minuten oder drei Stunden hält. Viele erfahrene Anwender kalibrieren große Planfräser nach Gefühl, doch im Mikrometerbereich erzeugt selbst ein unsichtbares Taumeln bei hoher Drehzahl eine enorme Zentrifugalkraft. Diese bricht den schlanken Hals Ihres Werkzeugs im Nu.
Wir haben Hochgeschwindigkeitsspindeln unzählige Male überwacht und festgestellt, dass Rundlauffehler zu erheblichen Ungleichmäßigkeiten in der Spanabfuhr führen. Stellen Sie sich eine Zweischneider-Mikrofräse vor: Bei Rundlauffehlern arbeitet eine Schneide unter doppelter Belastung, während die andere nur schleift. Diese Unwucht verursacht hochfrequentes Rattern, das unschöne Spuren auf der Oberfläche hinterlässt und mikroskopische Ausbrüche zur Folge hat. Bevor Sie die Werkzeugkorrektur einstellen, überprüfen Sie die gesamte Rotationsgenauigkeit mit einer hochpräzisen Messuhr.
Warum ein Rundlauffehler von über 0.005 mm Mikrowerkzeuge sofort zerstört
Man könnte meinen, 0.005 mm (5 Mikrometer) seien vernachlässigbar – das ist nur ein Bruchteil eines menschlichen Haares. Doch in der Mikrobearbeitung übersteigt diese Abweichung oft den programmierten Vorschub pro Zahn. Unsere Tests zeigen, dass die Werkzeugstandzeit drastisch sinkt, sobald der Rundlauf 10 % des Werkzeugdurchmessers erreicht. Bei kaltverfestigenden Werkstoffen wie Edelstahl führt der Rundlauf dazu, dass die Schneide auf die Oberfläche aufprallt , anstatt sie zu schneiden. Diese kurzzeitigen Stöße verursachen Materialermüdung und Sprödbruch im Hartmetallsubstrat.
Unserer Erfahrung nach tritt dieser „sofortige Ausfall“ ohne Vorwarnung auf. Wenn die Spindellast schwankt oder ein hohes Kreischen zu hören ist, ist die Schneide wahrscheinlich bereits beschädigt. Bei der Bearbeitung teurer Formteile investieren wir lieber zehn Minuten in die Reinigung des Konus und die Überprüfung des Spannmoments, als einen Fehler von 5 Mikrometern zu riskieren. Die Mikrobearbeitung lässt keinerlei Spielraum für Fehler; ein einziges Staubkorn in der Spindel kann Ihre Schaftfräser mit kleinem Durchmesser unbrauchbar machen.
Profi-Tipps für Schrumpffutter und hochpräzise Spannzangen
Um Rundlauffehler von vornherein zu vermeiden, verwenden Sie keine Standard-ER-Spannzangen mehr für kleine Schaftfräser. Wir empfehlen Schrumpf- oder Hydraulikhalter. Deren symmetrische Bauweise gewährleistet die für Mikrowerkzeuge notwendige Steifigkeit und Wiederholgenauigkeit. Durch die Schrumpfpassung werden Werkzeug und Halter zu einer monolithischen Einheit verschmolzen. Diese nahezu perfekte Rundlaufgenauigkeit ist unerlässlich für einen stabilen Betrieb bei Drehzahlen über 20,000 U/min.
Bei begrenztem Budget oder häufigem Werkzeugwechsel empfiehlt sich der Einsatz hochpräziser, ausgewuchteter Spannzangen. Wichtig: Die Spannlänge ist entscheidend. Oftmals beobachten wir, dass Anwender das Werkzeug zu weit vorspannen, um Kollisionen zu vermeiden, oder – noch schlimmer – es nicht tief genug einspannen. Unsere Regel: Spannen Sie das Werkzeug so tief wie möglich ein, ohne das Werkstück zu berühren, und achten Sie auf einen einwandfreien Spindelkegel. Jede Kompromisslösung in der Werkzeugaufnahme wird sich an Ihren teuren Mikrofräsern rächen.
Der Balanceakt: 2-schneidige vs. 4-schneidige Schaftfräser
Die Wahl der richtigen Schneidenanzahl ist ein Kompromiss zwischen Spanabfuhr und Werkzeugfestigkeit. Ein zweischneidiger Schaftfräser verfügt über breite Spannuten (Spitzenzwischenräume) für eine optimale Spanabfuhr. Dies ist entscheidend für weiche Metalle und tiefe Kavitäten. Tiefe Schneiden bedeuten jedoch einen kleineren Kerndurchmesser, was die Biegefestigkeit des Werkzeugs verringert.
In modernen CNC-Maschinen erhöht ein 4-schneidiges Werkzeug die Querschnittsfläche und Steifigkeit und ermöglicht so deutlich höhere Vorschubgeschwindigkeiten. Bei Mikro-Durchmessern bieten 4-schneidige Werkzeuge jedoch kaum Platz für Späne. Wir haben beobachtet, dass viele Betriebe aus Effizienzgründen 4-schneidige Werkzeuge ohne Hochdruckkühlung einsetzen; die Späne werden eingeschlossen, die Temperatur steigt sprunghaft an und das Werkzeug verklebt mit dem Werkstück. Prüfen Sie daher immer die Spanbildung Ihres Materials und die Kühlleistung Ihres Kühlmittels, bevor Sie die Anzahl der Schneiden wählen.
Vermeidung von „Spanschweißen“ beim Nutenschneiden von Aluminium
Beim Nutenfräsen von 6061er oder 7075er Aluminium ist Fressen oder Spanverschweißen die größte Gefahr – nicht Verschleiß. In tiefen Nuten reagiert Aluminium unter Hitze und Druck sehr stark. Wenn die Späne nicht abgeführt werden, verschweißen sie sich mit den Schneiden Ihrer Schaftfräser mit kleinem Durchmesser. Wir empfehlen 2-schneidige Ausführungen mit hochglanzpolierter Oberfläche. Diese glatte Oberfläche sorgt dafür, dass die Zentrifugalkraft die Späne sofort auswirft und so das Nachschneiden verhindert, das zum Werkzeugbruch führen kann.
Wir optimieren auch den Spiralwinkel für diese Bearbeitungen. Bei tiefen Nuten vergrößern wir den Winkel, um die Späne wie eine Archimedische Schraube aus dem Bohrloch zu befördern. Aber Vorsicht: Ein hoher Spiralwinkel erhöht den axialen Auftrieb. Ist Ihre Spannvorrichtung nicht absolut stabil, entstehen Vibrationen. Unsere Devise für Aluminium: Die Abfuhrrate muss höher sein als die Späneproduktionsrate. Andernfalls nützt Ihnen auch die beste Beschichtung nichts mehr.
Stabilität in gehärtetem Stahl: Der Vorteil des 4-Schneiden-Fräsers
Bei der Bearbeitung von Stahl mit einer Härte über HRC 50 ändert sich die Situation. Die Schnittkräfte sind enorm, und der dünne Kern eines 2-schneidigen Werkzeugs verbiegt sich, was zu Maßabweichungen führt. Hier kommen 4-schneidige Schaftfräser zum Einsatz. Die zusätzlichen Schneiden verteilen die Last und – noch wichtiger – erhöhen die Vibrationsfestigkeit erheblich. Für die Endbearbeitung von Formen aus hochhartem Stahl ist diese Stabilität die einzige Möglichkeit, eine spiegelglatte Oberfläche zu erzielen.
Durch den Einsatz von 4 Schneiden lässt sich der Tischvorschub verdoppeln, bei gleichzeitig sicherer Spanabnahme. Allerdings ist hierfür eine präzise trochoidale Frässtrategie (Hochgeschwindigkeitsbearbeitung) erforderlich. Diese hält den Werkzeugeingriffswinkel gering und verhindert Wärmestau in den engen Vertiefungen der 4 Schneiden. Wir kombinieren diese Werkzeuge mit Nanobeschichtungen und einer „leichten und schnellen“ Strategie – flachen Schnitten bei hohen Geschwindigkeiten. Dies ist deutlich sicherer und stabiler als ein tiefer, langsamer Schnitt.
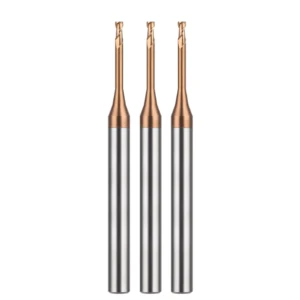
Beschichtungen: Der „unsichtbare Schalter“ für die Werkzeuglebensdauer
Beschichtungen dienen nicht nur der Optik. Als Ingenieure in der PVD-Forschung und -Entwicklung (Physical Vapor Deposition) wissen wir, dass die Mikrostruktur der Beschichtung der entscheidende Faktor für die Werkzeugstandzeit ist. Wir haben zwei identische Schaftfräser mit kleinem Durchmesser getestet. Eine geringfügige Änderung der Vorspannung während des Beschichtungsprozesses führte zu einem Unterschied von 40 % in der Verschleißfestigkeit. Bei Mikrodurchmessern stumpft eine zu dicke Beschichtung die Schneide ab; ist sie zu dünn, versagt sie unter Hitzeeinwirkung.
Wir entwickeln Beschichtungen basierend auf chemischer Affinität. Für hochharten Stahl benötigen wir Nanohärte und Hitzebeständigkeit. Für Aluminium oder Kupfer ist eine glatte Oberfläche wichtig, um ein Anhaften zu verhindern. In unserem Werk für Schaftfräser mit kleinem Durchmesser in China führen wir nach der Beschichtung eine Polierung durch, um mikroskopisch kleine Unebenheiten zu entfernen. Dadurch bleibt das Werkzeug auch bei Drehzahlen von 40,000 U/min glatt.
Nano-Beschichtungen für das Trockenschneiden
Trockenbearbeitung ist der Goldstandard für hochharten Werkzeugstahl. Sie verhindert den durch das Kühlmittel verursachten Thermoschock, der zu Mikrorissen führen kann. In diesen Konfigurationen dient die Beschichtung als Wärmeschutz. Unsere Erfahrung zeigt, dass aluminiumreiche (Al) Beschichtungen (wie AlTiN) bei hohen Temperaturen eine schützende Aluminiumoxidschicht bilden. Diese Schicht isoliert das Hartmetall und erhält so die Rothärte der Schaftfräser mit kleinem Durchmesser.
Ein wichtiger Hinweis: Trockenschneiden erfordert eine hohe Antihaftwirkung. Reagiert die Beschichtung mit dem Werkstück, verschleißt das Werkzeug schnell. Wir haben dieses Problem für viele Betriebe gelöst, indem wir der Beschichtung Silizium (Si) beifügen. Dies erhöht die Zähigkeit und Hitzebeständigkeit. Das Werkzeug ist zwar etwas teurer, bietet aber bei langen, unbeaufsichtigten Durchläufen eine unübertroffene Stabilität. Suchen Sie das günstigste Werkzeug oder die höchste Ausbeute pro Charge?
Strategien für medizinische Anwendungen: Antiadhäsion von Titan
Medizinische Bauteile – wie Knochenschrauben oder Gelenke – bestehen üblicherweise aus Titan (Ti6Al4V) oder Kobalt-Chrom. Diese Werkstoffe sind zähflüssig und leiten Wärme schlecht. Beim Feinbearbeiten mit einem kleinen Kugelfräser entsteht daher direkt an der Spitze ein starker Hitzestau. Standardbeschichtungen versagen aufgrund von Aufbauschneiden oft schon nach wenigen Teilen. Um dies zu vermeiden, verwenden wir spezielle diamantähnliche Kohlenstoffbeschichtungen (DLC) oder ultra-glatte Oberflächen.
Diese Beschichtung wirkt wie „Teflon“ für Metall und verhindert, dass sich Späne an der Kante festsetzen. Für hochwertige medizinische Anwendungen benötigen wir hohe Härte und geringe chemische Affinität. Durch die Optimierung der Haftung der Beschichtung an der Kugelspitze konnten wir unseren Kunden helfen, Mikrosplitterungen am Grund tiefer Bohrungen zu vermeiden. In dieser Branche empfehlen wir, etwas Härte zugunsten besserer Schmierfähigkeit in Kauf zu nehmen – das ist der sicherste Weg, ein Werkstück im Wert von 500 Euro zu schützen.
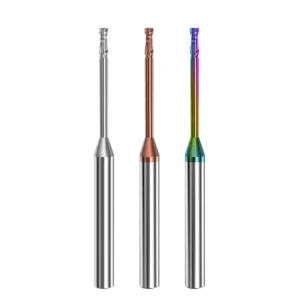
Die Grenzen der Überhanglänge meistern
In der Mikrobearbeitung ist der Überhang der entscheidende Faktor für die Oberflächenqualität. Wenn man in der Fertigung gezwungen ist, ein Werkzeug zu verlängern, um eine Vorrichtung zu passieren, kämpft man gegen die Gesetze der Physik. Mit zunehmendem Werkzeugüberhang steigt die Durchbiegung an der Spitze linear an, während die Durchbiegung an der Spitze kubisch zunimmt. Dieser geometrische Steifigkeitsverlust ist der Grund, warum kleine Schaftfräser bei hohen Drehzahlen häufig hochfrequentes Rattern und Rückstoßlinien erzeugen.
Wir hatten Fälle, in denen Kunden Werkzeugmaschinen im Wert von 100,000 US-Dollar einsetzten , deren Werkstückseiten aber trotzdem Wellenmuster aufwiesen. Die Ursache war einfach: Ein zu großer Überhang veränderte die Eigenfrequenz des Werkzeugsystems. Wir raten unseren Kollegen: Streben Sie den Zustand an, in dem das Werkzeug nicht weiter in die Aufnahme zurückgezogen werden kann. Ist der Überhang zu groß, führt das kurzzeitige Nachgeben des Werkzeugs beim Eingriff dazu, dass die vorprogrammierte Schnittkompensation außer Kraft gesetzt wird. Reduzieren Sie nicht einfach den Vorschub; überprüfen Sie Ihre Aufspannung, um den Spalt zwischen Spindelfläche und Schneide zu minimieren.
Einhaltung der 3:1-Regel: Seitenverhältnis und Stabilität
Unsere Erfahrung zeigt, dass die „3:1-Regel“ Gold wert ist: Das Verhältnis von effektiver Schnitttiefe zu Werkzeugdurchmesser sollte 3:1 nicht überschreiten. Bei diesem Verhältnis behält ein kleiner Schaftfräser seine maximale Biegesteifigkeit und minimiert den Rundlauffehler. Wir verglichen Werkzeuge mit einem Schnitttiefenverhältnis von 3:1 mit solchen von 5:1 auf demselben gehärteten Stahl; die 3:1-Werkzeuge wiesen deutlich weniger Vibrationen und die doppelte Standzeit auf.
Wir sind jedoch nicht dogmatisch. Tiefe, schmale Nuten erfordern unter Umständen einen Fräser mit langem Hals und einem Übersetzungsverhältnis von 8:1 oder 10:1. Um dieses Verhältnis zu erhöhen, muss die axiale (Ap) und radiale (Ae) Schnitttiefe reduziert werden. Für diese Schaftfräser mit großem Ausladungsbereich und kleinem Durchmesser setzen wir auf eine Strategie mit geringem Schnitt und hohem Vorschub. Hohe Drehzahlen und extrem niedrige Spanlasten kompensieren das Rattern. Der Materialabtrag ist zwar langsamer, aber das Werkstück wird vor Vibrationsschäden geschützt.
Minimierung von Vibrationen durch verstärkte Halskonstruktionen
Wenn lange Überhänge unvermeidbar sind, verwenden wir eine verstärkte Halskonstruktion. Standardmäßige Langhalswerkzeuge haben einen einheitlichen Durchmesser, wir integrieren jedoch eine leichte Verjüngung oder eine stufenförmige Verstärkung am Ansatz. Dies erhöht das Trägheitsmoment deutlich. Diese subtile geometrische Anpassung dämpft harmonische Schwingungen und sorgt so für einen sauberen Schnitt, selbst am Grund tiefer Hohlräume.
Wir diskutieren häufig mit unseren nordamerikanischen Kunden das optimale Verhältnis zwischen Verstärkung und Spielraum. Ist der Hals zu dick, reibt er an der Seitenwand; ist er zu dünn, führt dies zu Vibrationen und damit zu einer unschönen Oberflächengüte. Die beste Lösung ist eine maßgeschneiderte Kombination aus ungleichmäßigen Schneidkanten und einem sich verjüngenden Hals. Die Herstellung ist zwar aufwendiger, spart aber stundenlange Fehlersuche bei Projekten in der Luft- und Raumfahrt oder bei komplexen Formenbauprojekten. Mussten Sie jemals in den letzten Millimetern der Tiefe zwischen Werkzeugsteifigkeit und Bauteilinterferenz abwägen?
Der Einfluss von Kühlmethoden auf die Leistung von Mikrowerkzeugen
Bei Präzisionsarbeiten sind Temperaturkontrolle und Späneabfuhr zu 80 % entscheidend. Oftmals wird der Arbeitsbereich unabhängig vom Material mit Kühlflüssigkeit überflutet. Dies ist insbesondere bei kleinen Schaftfräsern ein Fehler. Da die Schneiden so empfindlich sind, erzeugt diese Art der Kühlung massive Temperaturgradienten, die zu thermischen Rissen im Hartmetall führen. Effektive Kühlung bedeutet nicht nur, „kalt“ zu sein – es geht darum, Wärme abzuleiten und Späne abzuführen, ohne das Werkzeug zu beschädigen.
Beim Fräsen von gehärtetem Stahl überwachen wir die Spindelbelastung. Unzureichende Kühlung führt zu Wärmestau, wodurch die „Rothärte“ des Werkzeugs verloren geht und das Material an der Schneide festklebt. Beachten Sie die Spindeldrehzahl: Bei über 30,000 U/min erzeugt die Zentrifugalkraft ein Luftpolster, das den Kühlmittelfluss zur Schnittzone unterbindet. In solchen Fällen muss das Schmiermittel diese Luftbarriere durchdringen können, um die Werkzeugstabilität zu gewährleisten.
Felddaten: MQL vs. Hochdruck-Innenkühlung
Wir haben umfangreiche Tests durchgeführt, in denen wir die Minimalmengenschmierung (MQL) mit der Hochdruck-Spindelkühlung verglichen haben. Bei Titan oder Aluminium für die Luft- und Raumfahrt ist die interne Kühlung ideal zur Wärmeabfuhr. Interne Kanäle in kleinen Schaftfräsern können jedoch die Kernsteifigkeit des Werkzeugs beeinträchtigen. Daher empfehlen wir MQL für präzise Mikrobearbeitung. Bei der MQL wird ein zerstäubtes synthetisches Schmiermittel verwendet, um einen molekularen Film an der Schneide zu bilden und so die Reibung drastisch zu reduzieren.
In der Medizintechnik haben wir beobachtet, dass mit MQL bearbeitete Edelstahlteile eine um 15 % bessere Oberflächengüte aufweisen als flutgekühlte Teile. Die feinen Partikel des Sprühnebels dringen in den mikroskopisch kleinen Spalt zwischen Schneide und Werkstück ein. Bei einer Tiefe von mehr als dem Fünffachen des Durchmessers ist eine Absaugung durch die Spindel erforderlich. Es handelt sich um einen Kompromiss zwischen Kosten und Tiefe – hochwertige MQL-Systeme mit Spindeldurchführung sind nicht günstig.
Luftstrahlbearbeitung: Vermeidung von Spanwiederschnitt
Für die Endbearbeitung von Stählen mit einer Härte von HRC 50+ verwenden wir fast immer ein Trockenstrahlverfahren. Bei dieser Härte sind die Späne fein und spröde. Wenn Kühlmittel dazu führt, dass sie am Werkstück haften bleiben, werden sie von den kleinen Schaftfräsern erneut zerkleinert. Dieses wiederholte Zerkleinern ist die Hauptursache für Mikroausbrüche. Hochgeschwindigkeitsaufnahmen zeigen, dass ein starker Luftstrahl nicht nur kühlt, sondern die Späne sofort aus der Zone entfernt.
In engen Formschlitzen stellen wir die Luftdüse in einem Winkel von 45 Grad zur Vorschubrichtung ein, um einen „Beseneffekt“ zu erzielen. Wir haben schon oft erlebt, dass Mikrowerkzeuge abgebrochen sind, weil sich Späne im Luftstrom verfangen haben. Wenn Sie Rauch sehen oder Brandgeruch wahrnehmen, ist Ihr Luftdruck zu niedrig oder der Winkel nicht korrekt. Bei der Mikrobearbeitung ist eine saubere Zone oft wichtiger als eine kalte. Haben Sie immer noch Probleme mit winzigen Spänen an Ihren Werkzeugspitzen?
Die Logik der Feinabstimmung von Zuführungsparametern
In der Mikrobearbeitung ist der Vorschub pro Zahn (Fz) nicht nur eine Formel, sondern ein optimales Verhältnis zwischen Effizienz und Werkzeugstandzeit. Anfänger stellen den Vorschub oft aus Vorsicht zu niedrig ein, was ein Fehler ist. Ist der Vorschub geringer als der Schneidkantenradius des Schaftfräsers mit kleinem Durchmesser , schneidet das Werkzeug nicht, sondern extrudiert und reibt. Dies erzeugt intensive Reibung und Hitze, die die Beschichtung zerstört und zu thermischer Ermüdung des Hartmetalls führt.
Der optimale Vorschub bedeutet, dass jede Schneide das Material erfasst und einen vollständigen Span abführt. Wir ermitteln den optimalen Bereich, indem wir die Spindelbelastung und die Spanmorphologie beobachten. Sehen die Späne wie Staub aus und pfeift das Werkzeug, ist der Vorschub zu gering und das Werkzeug rutscht. Ist das Geräusch tief und die Drehzahl schwankt, ist der Vorschub zu hoch. Dies erfordert ein gutes Gespür für die Maschine, da der optimale Bereich oft nur wenige Mikrometer breit ist.
Neudefinition von Parametern basierend auf der Maschinensteifigkeit
Vertrauen Sie Handbüchern nicht blind. Die Parameter in Handbüchern werden unter idealen Laborbedingungen ermittelt. Wenn Sie einen Schaftfräser mit kleinem Durchmesser auf einer fünf Jahre alten Maschine oder einem kompakten, wenig steifen Bearbeitungszentrum einsetzen, werden diese Einstellungen aus dem Handbuch schnell zum Verhängnis. Spindelbalance, Führungsgenauigkeit und Spannkraft des Schraubstocks reduzieren die maximale Belastbarkeit des Systems.
Wenn wir Kunden in Europa und Nordamerika betreuen, beginnen wir mit kleinen Schritten und steigern die Belastung schrittweise um 10 %. Bei Maschinen mit geringer Steifigkeit verwenden wir „hohe Drehzahl, geringe Schnitttiefe, moderater Vorschub“. Diese leichten, aber häufigen Schnitte gleichen die Schwächen der Maschine aus. Das ist zwar konservativer als die manuelle Vorgehensweise, verhindert aber, dass ein Werkzeugbruch während eines unbeaufsichtigten Produktionslaufs zu Ausschuss führt. Vertrauen Sie eher einer gedruckten Tabelle oder dem Geräusch Ihrer Maschine?
Berechnung der „wahren Spandicke“ zur Vermeidung von Reibungsverschleiß
Beim Trochoidalfräsen oder Schlichten mit geringem radialem Eingriff ist die sogenannte Spanverdünnung der größte Feind der Bearbeitung. Beträgt die radiale Schnitttiefe (Ae) weniger als 50 % des Durchmessers, ist der tatsächliche Span deutlich dünner als der voreingestellte Vorschub. Ohne Kompensation verharren die kleinen Schaftfräser im Zustand des Reibungsverschleißes, weshalb Schlichtwerkzeuge oft schneller verschleißen als Schruppwerkzeuge.
Wir fordern unsere Techniker auf, die tatsächliche Spandicke zu berechnen. Der kompensierte Vorschub ist oft deutlich höher als die ursprüngliche Einstellung, was die Effizienz steigert und die Wärme von den empfindlichen Schneidkanten ableitet. Aber Vorsicht: Die Kompensation hat ihre Grenzen. Sie müssen die Beschleunigungsgrenzen der Maschine und die Drehzahl der Steuerung unbedingt beachten. Wenn die Kompensation zu ruckartigen Bewegungen der Maschine führt, bricht das Mikrowerkzeug in Sekundenschnelle.
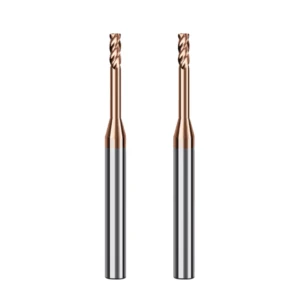
Wie man einen qualifizierten Hersteller von Schaftfräsern mit kleinem Durchmesser in China auswählt
In einer globalisierten Lieferkette ist ein zuverlässiger Partner nicht derjenige mit der lautesten Werbung, sondern derjenige mit der solidesten Betriebslogik. Als chinesischer Hersteller von Schaftfräsern mit kleinem Durchmesser und langjähriger Erfahrung wissen wir, dass ausländische Kunden die Unsicherheit unvorhersehbarer Qualität fürchten. Viele Handelsunternehmen geben sich als Hersteller aus, arbeiten aber mit Lohnfertigung im Werkstattstil. Wenn sich die Werkzeugmaße aufgrund einer Temperaturänderung von 5 Grad in der Werkstatt verändern, stimmen die Offset-Werte für das erste und das zweite Werkzeug nie überein.
Bei der Lieferantenauswahl sollten Sie die monatlichen Produktionsmengen außer Acht lassen. Fragen Sie stattdessen nach den Klimatisierungsstandards und der Häufigkeit des Abrichtens der Schleifscheiben. Eine Mikrowerkzeugfertigung muss eine Toleranz von ± 1 ° C einhalten. Bei einem 0.2 mm dünnen Fräser führt bereits eine Wärmeausdehnung von wenigen Mikrometern zu Geometriefehlern. Wenn westliche Technikexperten unsere Fertigung besuchen, interessiert sie das Bürogebäude nicht; sie achten auf die Akustik der Schleifspindeln und prüfen die Kühlmittelfiltration. Diese Details sind der wahre Qualitätsnachweis für ein Werkzeug.
Überprüfung der automatisierten Inspektion mit einer Präzision von 0.001 mm
Beim Mikrofräsen ist die Fertigung nur die halbe Miete; die andere Hälfte ist die Messung. Wenn ein Betrieb auf manuelle Mikrometer oder veraltete Projektoren setzt, ist die Werkzeugkonsistenz reiner Zufall. Wir sind überzeugt, dass ohne berührungslose Systeme wie Zoller oder Helicheck – mit einer Präzision von 0.001 mm – echte Prozesskontrolle unmöglich ist. Diese Systeme erkennen Abweichungen im Mikrometerbereich im Kugelkopfwinkel, ohne die empfindlichen Kanten zu berühren (und zu beschädigen).
Wir schreiben vor, dass jede Charge vor dem Versand einer vollautomatischen geometrischen Prüfung unterzogen wird. Dabei prüfen wir nicht nur den Durchmesser, sondern auch die dynamische Auswuchtung, die Reinheit der Spannuten und die Rauheit der Spankanäle. Bei 40,000 U/min ist selbst die kleinste Asymmetrie fatal. Hochwertige Prüfverfahren dienen nicht der reinen Datenanalyse, sondern der vollständigen Vermeidung von Werkzeugbruch, bevor die Ware unser Lager verlässt.
B2B-Konsistenz: Qualitätssicherung über zehntausend Tools hinweg
Für B2B-Kunden ist ein einzelnes, einwandfreies Musterwerkzeug wertlos, wenn die nächsten zehntausend anders sind. Wir setzen daher auf lückenlose Rückverfolgbarkeit der Rohstoffe und eine fortschrittliche Verschleißkompensation der Schleifscheiben. Da sich die Schleifscheiben während des Produktionslaufs physikalisch abnutzen, muss das System eine Echtzeitkompensation durchführen. Andernfalls unterscheidet sich das um 8:00 Uhr gefertigte Werkzeug von dem um 4:00 Uhr.
Unsere langjährigen Kunden schätzen vor allem eines: die Möglichkeit, ein neues Werkzeug einzusetzen, ohne die CNC-Einstellungen zu verändern. Dieses Vertrauen basiert auf digitaler Überwachung – von der Ultraschallprüfung von Rohhartmetall bis hin zu lasergeätzten Seriennummern auf jedem Schaft. In der Mikrobearbeitung ist Präzision der Inbegriff von Professionalität. Kennen Sie das Gefühl, frustriert an einer Maschine zu stehen, weil Sie für eine neue Charge „gleicher“ Werkzeuge alles neu kalibrieren müssen?
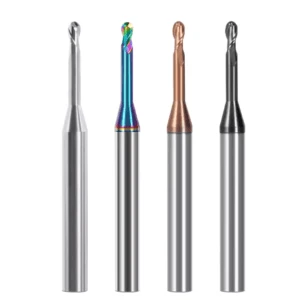
Praxistests: Überwachung des Prozesses des „Erstmusters“
Selbst die beste Simulation kann den Moment nicht ersetzen, in dem die Spindel anläuft. Wir erklären unseren Technikern, dass es bei der Erstmusterprüfung (FAI) nicht nur um das Werkstück selbst geht, sondern um die Validierung des gesamten Systems. Die ersten Bearbeitungsschritte decken versteckte Probleme wie das Verrutschen der Vorrichtung oder ungünstige Ein- und Austrittspunkte auf. Ein 10-mm-Fräser übersteht einen ungünstigen Ein- und Austritt möglicherweise; ein Schaftfräser mit kleinem Durchmesser hingegen nicht.
Bleiben Sie während des ersten Teils einer Charge am Bedienfeld. Überwachen Sie Oszilloskop und Lastmesser. Bei Werkzeugen mit hohem Aspektverhältnis dient der Verschleiß des ersten Werkstücks als Richtwert für die Serienproduktion. Sollten Sie nach einem Teil mikroskopische Ausbrüche feststellen, reduzieren Sie die Parameter sofort. Die Echtzeitüberwachung ist das einzig relevante Feedback; sie ermöglicht es Ihnen, das „Sicherheitsfenster“ zu finden, bevor eine Reihe von Fehlern Ihren Zeitplan durcheinanderbringt.
Akustische Signale und Spindellastüberwachung
In einer CNC-Werkstatt sind die Ohren oft zuverlässiger als die Augen. Ein intakter kleiner Schaftfräser, der hochharten Stahl bearbeitet, sollte ein klares, gleichmäßiges und sauberes Geräusch erzeugen – wie ein sauberer Schnitt. Klingt er dumpf, gedämpft oder gibt er ein hohes Kreischen von sich, hat das Werkzeug aufgehört zu schneiden und beginnt zu verschleißen. Dieses Geräusch ist die direkte Folge von erhöhtem Flankenverschleiß und ruckartigem Widerstand.
Achten Sie auf die Spindellast in Prozent. Mikrowerkzeuge erzeugen zwar geringe absolute Lasten, aber ihre relativen Schwankungen sind enorm. Weist die Lastkurve Ausreißer oder Spitzen auf, liegt wahrscheinlich eine Aufbauschneide oder ein abgebrochener Zahn vor. Warten Sie nicht auf einen Alarm der Maschine. Steigt die Last um 5 bis 10 % oder ändert sich das Geräusch, betätigen Sie den Reset-Knopf. Ein Werkzeug für fünf Euro ist keine Spindel für fünftausend Euro wert.
Vorbeugender Austausch: Werkzeuglebensdauerprofile
Für einen sicheren, unbeaufsichtigten Betrieb (Licht-aus) ist eine Strategie des vorbeugenden Austauschs erforderlich. Wir erstellen Lebensdauerprofile, indem wir die genaue Teileanzahl und die Bearbeitungszeit für jedes Werkzeug erfassen. Beträgt die „sichere“ Lebensdauer eines Werkzeugs beispielsweise 25 Zyklen bei einem Edelstahlteil, tauschen wir es nach 20 Zyklen aus. Diese konservative Vorgehensweise ist die kostengünstigste Methode, Ausfallzeiten zu vermeiden und sicherzustellen, dass jedes Teil einer Charge innerhalb der Toleranz liegt.
Erfassen Sie nicht nur die Gesamtsumme, sondern unterteilen Sie die Daten in Schrupp-, Vorschlicht- und Schlichtbearbeitung. Für die Schlichtwerkzeuge – insbesondere die wichtigen kleinen Schaftfräser – sollten die strengsten Verschleißgrenzen gelten. Schon geringer Verschleiß beeinträchtigt die Oberflächengüte. Wollen Sie lieber die letzten 0.50 Cent aus einem Werkzeug herausholen oder lieber den Vorgang beenden, um eine perfekte Charge zu gewährleisten?






