


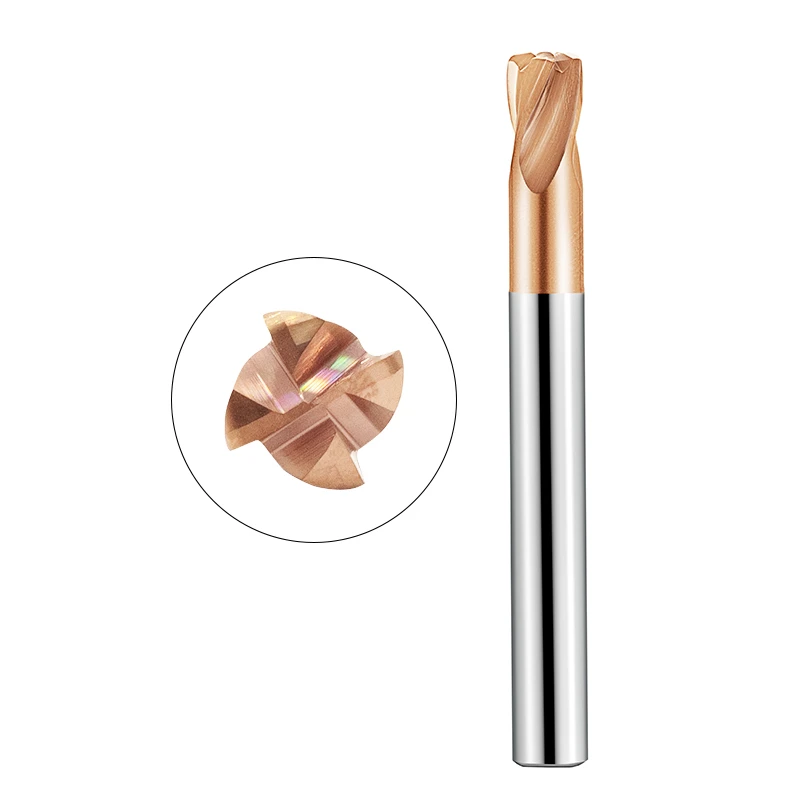
Ehrlich gesagt, wenn der Zeiger des Härteprüfgeräts HRC65 anzeigt, schütteln die meisten Werkstätten nur den Kopf. In meinen 15 Jahren in der Werkstatt habe ich unzählige Male neben CNC-Bearbeitungszentren gestanden und mit ansehen müssen, wie Werkzeuge aus „gehärtetem Stahl“ innerhalb von Minuten zu Staub zerfielen. Bei der Bearbeitung von Werkstoffen, die an die physikalischen Grenzen von Hartmetall stoßen, ist der Spielraum für Fehler gleich null.
Kürzlich unterstützte ich einen Präzisionsformenbauer in den USA bei einem Projekt mit tiefen Kavitäten aus gehärtetem D2-Stahl. Dabei wurde mir eine wichtige Erkenntnis bestätigt: Bei der Bearbeitung von HRC65-Stahl kommt es nicht auf rohe Gewalt an, sondern auf die absolute Beherrschung von Hitze und Steifigkeit. Viele Betriebe scheitern, weil sie Standardfräser für gehärteten Stahl verwenden und in eine Abwärtsspirale geraten – sie reduzieren den Vorschub, um das Werkzeug zu „schonen“, was jedoch nur zu weiterer Hitzeentwicklung und einem schnelleren Verschleiß der Schneide führt.
Selbst mit erstklassigen HRC65-Hartmetallfräsern überlebt man keine einzige Schicht, wenn man das Gleichgewicht zwischen Beschichtungshärte und Spanabfuhr vernachlässigt. Gerade beim Schruppfräsen ist das richtige Maß zwischen hoher Zerspanungsleistung und katastrophalem Ausbrechen eine Überlebensstrategie, die wir uns aneignen mussten.
Heute lassen wir die Theorie aus den Lehrbüchern beiseite. Ich teile meine praktischen Erfahrungen, die ich durch den Verlust tausender Fräser gesammelt habe. Wir werden besprechen, warum Standardgeometrien bei Temperaturschocks versagen und wann man tatsächlich maßgefertigte Hartmetallfräser benötigt, um eine Toleranz von 0.01 mm einzuhalten.
Haben Sie schon einmal erlebt, wie ein 300-Dollar-Werkzeug sich in Luft auflöste, wenn Sie Metall bearbeiten, das sich anfühlt wie Glas zu bearbeiten, nur weil eine winzige Parameterabweichung vorlag?
Schwere thermische Rissbildung in HRC65-Hartmetallfräsern
Bei einer Härte von HRC65 ist Hitze der größte Feind. In normalem Stahl führen die Späne die Wärme ab. Bei hochharten Werkstoffen explodieren die Schnittkräfte, und die Reibungsenergie kann die Temperatur in der Bearbeitungszone auf über 800 °C treiben. Wir haben beobachtet, dass selbst die zähesten Hartmetallsubstrate aufgrund unterschiedlicher Wärmeausdehnung mikroskopisch kleine thermische Risse entwickeln. Diese Risse entstehen an der Schneide und breiten sich nach innen aus; sobald sie sich bündeln, bricht das Werkzeug ohne Vorwarnung.
Wir haben defekte Hartmetallfräser mit einer Härte von HRC65 in unserem Labor unter hochauflösenden Mikroskopen untersucht. Die Hauptursache ist meist nicht abrasiver Verschleiß, sondern das Abplatzen des Substrats infolge thermischer Ermüdung. Wenn Ihr Werkzeug nach fünf Minuten sägezahnartige Ausbrüche aufweist, liegt das Problem wahrscheinlich nicht in der Vorschubgeschwindigkeit, sondern im thermischen Spannungsmanagement. Bei HRC65 ist die Zugfestigkeit des Materials maximal ausgereizt. Jede Temperaturspitze führt zum Totalausfall des Bearbeitungsprozesses.
Warum herkömmliche Kühlmittel bei HRC65 versagen
Letztes Jahr leisteten wir vor Ort Unterstützung für einen Formenbaubetrieb in Chicago, der Warmarbeitsstahl mit einer Härte von HRC65 bearbeitete. Um ein Durchbrennen des Werkzeugs zu verhindern, erhöhte der Bediener den hohen Druck des internen Kühlmittels. Das Werkzeug brach in weniger als 30 Sekunden. Der Bruch war sauber – ein Paradebeispiel für Thermoschock. Dies ist der sogenannte „Abschreckeffekt“. Kaltes Kühlmittel, das auf eine glühend heiße Schneide trifft, erzeugt heftige, wechselnde Spannungen im Werkstoff. Diese Kräfte sind weitaus zerstörerischer als der eigentliche Schnittdruck.
Bei diesen hohen Härtegraden kann das flüssige Kühlmittel die Kontaktfläche zwischen Werkzeugspitze und Werkstück gar nicht erreichen. Stattdessen verursacht das Spritzen lokale Temperaturschwankungen. Dieses instabile Gleichgewicht führt zum Ausbrechen der Schneide. Wir wiesen den Bediener an, die Pumpe abzuschalten und auf Trockenkühlung umzustellen. Wie sich herausstellte, richtet eine konstant hohe Temperatur weniger Schaden an als der Schock ungleichmäßiger Kühlung.
Die Lösung: Hitzebeständige Beschichtungen und Trockenbearbeitungsstrategien
Da Flüssigkeitskühlung nicht in Frage kommt, bauen wir eine „Wärmebarriere“ direkt auf dem Werkzeug auf. Deshalb verwenden wir für alle Fräser für gehärteten Stahl hochentwickelte Nanokompositbeschichtungen wie TiSiN. Unter hoher Hitze bildet diese Beschichtung eine dichte SiO₂- Schicht. Sie dient der Schmierung, aber vor allem verhindert sie, dass Wärme in das Hartmetallsubstrat eindringt. Wenn Ihre Beschichtung bei 1000 °C nicht oxidationsbeständig ist, spielt die Substratqualität keine Rolle mehr.
In der Praxis wird Druckluft zum Abtransport der Späne verwendet. Dabei geht es nicht darum, die Temperatur zu senken, sondern die heißen Späne mit einem starken Luftstrom abzuführen, bevor es zu erneutem Schneiden kommt. Wenn wir unsere Kunden auf Luftkühlung und hohe Spindeldrehzahlen umstellen, beobachten wir oft eine Steigerung der Werkzeugstandzeit um 300 %. Der entscheidende Faktor für den Erfolg mit HRC65 ist der Wechsel von der reinen Wärmeabfuhr hin zu einem effektiven Wärmemanagement.
Herausforderung 2: Optimierung von Materialabtragsrate und Werkzeugstandzeit beim Schruppfräsen
Beim Schruppen von HRC65-Formen stehen Werkstattmeister oft vor einem Dilemma: Entweder sie streben eine schnellere Lieferung an oder sie schützen die teuren Werkzeuge. Bei dieser Härte lässt sich die Materialabtragsrate nicht einfach durch Erhöhen der Schnitttiefe steigern. Übermäßige Radialkräfte übertragen sich direkt über den Schruppfräser auf die Spindel und verursachen Schwingungen im gesamten System. Ist die Aufspannung nicht ausreichend, versagt selbst das beste Hartmetallsubstrat durch Hochfrequenzermüdung.
In unserer Werkstatt betrachten wir die Schruppbearbeitung als „Systemausgleich“. Eine blinde Erhöhung der Schnittgeschwindigkeit (Ap) zur Verkürzung des Zyklus führt meist zu Spindelbelastungsspitzen oder Lagerschäden. Wir raten unseren Kunden: Konzentrieren Sie sich nicht mehr auf die „Schnitttiefe“, sondern auf das „Abtragvolumen pro Minute“. Der Wechsel von traditionellen Tiefschnitten zu hochdynamischen Strategien ist die wichtigste Erkenntnis, die wir aus jahrelangen Werkzeugausfällen im praktischen Einsatz gewonnen haben.
Der Zielkonflikt: Hohe Abtragsraten vs. katastrophales Werkzeugversagen
Ich beobachte oft, wie erfahrene Zerspanungsmechaniker in den USA und Europa versuchen, die Effizienz durch Erhöhung des Exzenterschneidwertes (Ae) zu steigern. Bei HRC 65 führt dies zu einer Überbeanspruchung des Werkzeugs. Wir haben einmal erlebt, wie ein Projekt zur Herstellung einer Automobilform scheiterte, weil eine zu hohe Vorschubgeschwindigkeit zu einer schnelleren Hitzeentwicklung führte, als die Späne abgeführt werden konnten. Innerhalb von Sekunden war das Werkzeug nicht nur verschlissen – es brach, und der Aufprall verursachte einen Riss im Werkstück.
Spindelüberlastungsalarme sind Warnsignale Ihrer Maschine. Bei HRC 65 steigt die Schnittkraft nichtlinear mit dem Vorschub an. Anstatt Ihren Schruppfräser bis an die Leistungsgrenze zu belasten, optimieren Sie den Vorschub pro Zahn. Ziel ist der optimale Bereich, in dem die Späne eine gleichmäßige bläulich-violette Farbe haben und die Spindellast stabil ist. Dies betrifft nicht nur das Werkzeug, sondern die Stabilität Ihrer gesamten Produktionslinie.
Optimierung des Werkzeugwegs für tiefe Kavitäten
Bei tiefen Kavitäten verzichten wir auf große Schnitttiefen. Wir empfehlen eine HFM-Strategie: geringe Schnitttiefe kombiniert mit hohem Vorschub. Dadurch werden die Schnittkräfte vertikal zur Spindelachse umgelenkt, was die seitliche Abweichung deutlich reduziert. Optimiert man den Bahnverlauf auf diese Weise, wird das laute Kreischen der harten Bearbeitung durch das gleichmäßige Summen einer sanften Spanbildung ersetzt.
Um Ecken ohne Werkzeugbruch zu bearbeiten, verwenden Sie trochoidale oder dynamische Fräsbahnen. Diese halten den Eingriffswinkel des Werkzeugs konstant und verhindern so die Lastspitzen, die entstehen, wenn ein Werkzeug auf eine Ecke trifft und sich die Kontaktfläche plötzlich verdoppelt. Die Programmierung dauert zwar etwas länger, aber bei HRC65 ist dies die einzige Möglichkeit, einen fehlerfreien Prozess zu gewährleisten.
Herausforderung 3: Durchbiegung und ungleichmäßige Präzision bei Fräsern
Kaum etwas ist frustrierender, als die Endbearbeitung eines HRC65-Teils abzuschließen und dann festzustellen, dass die Maße nicht stimmen. In engen Nuten oder tiefen Kavitäten wirkt die Härte des Materials mit enormer Kraft gegen die Schneidkante. Dies führt zu Werkzeugverformungen. Selbst bei einem Spindelrundlauf von unter 2 Mikrometern entstehen konische Wände – unten breiter als oben –, wenn die Fräser nicht die nötige Steifigkeit aufweisen.
Feldtests zeigen, dass diese Durchbiegung nichtlinear ist. Bei weichem Stahl ist sie möglicherweise nicht wahrnehmbar. Bei einer harten Kontaktfläche (HRC65) führt jedoch bereits eine Durchbiegung von 0.01 mm zu einer Beschädigung der Oberflächengüte. Dies beeinträchtigt nicht nur die Montage, sondern verursacht auch eine ungleichmäßige Belastung der Kante, was zu Ausbrüchen führt. Die Lösung besteht nicht einfach darin, den Versatz zu kompensieren, sondern darin, die Steifigkeit des Systems an der Ursache zu erhöhen.
Warum Standard-Fräser bei HRC65-Steifigkeit Probleme haben
Viele Betriebe greifen einfach zu einem Langnutfräser aus dem Standardkatalog und glauben, eine „Schlichtzugabe“ reiche aus. Doch Standardfräser opfern oft Stabilität für Vielseitigkeit, da sie ein hohes Längen-Durchmesser-Verhältnis (L/D-Verhältnis) aufweisen, das unter Belastung wie ein schlanker Hebel wirkt. Wir haben dies bei einem Projekt für eine medizinische Form beobachtet: Ein Standardwerkzeug stieß am Grund einer tiefen Nut an Resonanz und hinterließ wellenförmige Rattermarken auf dem Werkstück.
Die Hauptursache liegt im Kerndurchmesser. Standardwerkzeuge hinterlassen große Spannuten zur Spanabfuhr, was den Werkzeugkern schwächt. Beim Schlichten mit HRC65-Rohwerkstoffen bestehen die Späne aus feinem Pulver – diese massiven Spannuten sind daher überflüssig. Ein kleiner Kerndurchmesser kann die Belastung nicht bewältigen. Diese Erkenntnis zwang uns, die Werkzeuggeometrie für das Schlichten mit hoher Härte grundlegend zu überdenken.
Die Lösung: Kurze Flöte und sich verjüngende Hälse
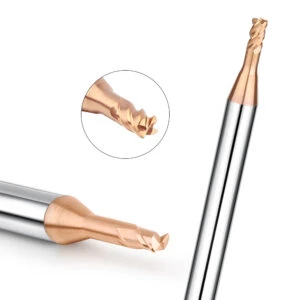
Um Mikrometertoleranzen bei HRC65 einzuhalten, nutzen wir zwei Prinzipien: „subtraktive“ und „additive“ Geometrie. Zunächst verkürzen wir die Spannutenlänge. Jede Verdopplung des Werkzeugüberhangs führt zu einer exponentiellen Abnahme der Steifigkeit. Durch die Verwendung der kürzestmöglichen Spannut wird die Querschnittsfläche des Kerns vergrößert und die Durchbiegung minimiert. Diese einfache Änderung verbessert die Oberflächenqualität in der Regel um eine ganze Qualitätsstufe.
Neben kurzen Schneiden verwenden wir konische Halsprofile. Diese maximieren die Festigkeit am Werkzeugfuß und halten die Spitze von den Werkstückwänden fern. Ein konischer Hals absorbiert hochfrequente Vibrationen, die ein gerader Hals nicht absorbieren kann. Obwohl kundenspezifische Hartmetallfräser mit diesen Eigenschaften in der Herstellung teurer sind, ist die gebotene Stabilität unschätzbar. Bei der Bearbeitung von HRC65-Materialien ist Steifigkeit entscheidend – und die Geometrie schützt sie.
Herausforderung 4: Vorzeitiger Eckenverschleiß an Fräsern für gehärteten Stahl
Beim Bearbeiten von HRC65 ist die empfindlichste Stelle des Werkzeugs nicht die Schneide, sondern die scharfe Kante. Sie wird leicht übersehen, ist aber fast immer der Ausgangspunkt für den Ausfall. Bei der Untersuchung eines defekten Fräsers für gehärteten Stahl beobachten wir in der Regel mikroskopische Ausbrüche an der Spitze. Da die Wärmeableitung an der Kante am langsamsten und die Spannungskonzentration am höchsten ist, entsteht dort ein thermischer Engpass. Sobald die Schnittkraft die Bruchfestigkeit des Hartmetalls überschreitet, kommt es zu Ausbrüchen an der Spitze.
Dieser Verschleiß löst eine Kettenreaktion aus. In der Fertigung haben wir schon erlebt, wie ein winziger 0.05 mm kleiner Span an der Spitze den Schnittwiderstand explosionsartig erhöhte und heftige Vibrationen verursachte. Bei der Bearbeitung von HRC65-Werkzeugen ist der Schutz der Ecken die einzige Möglichkeit, das Werkzeug zu erhalten. Wenn Sie weiße Brandspuren am Werkstück sehen oder ein durchdringendes, hohes Kreischen hören, stehen die Ecken kurz vor einem Totalausfall. Sie müssen frühzeitig eingreifen und die geometrische Kompensation anpassen, um diesen irreversiblen Schaden zu stoppen.
Der Albtraum des „Absplitterns“: Warum zuerst die Ecken dran glauben müssen
Bei der Bearbeitung von Formstählen wie D2 oder H13 mit einer Härte von HRC 65 überwachen wir den Schneidkantenverschleiß mithilfe von Mikroskopen. Diese legierten Stähle sind mit Karbidpartikeln durchsetzt, die wie mikroskopisch kleine Hartmetallknötchen wirken und die Schneide permanent bearbeiten. Für ein Standardwerkzeug mit scharfen Kanten ist diese Belastung zerstörerisch. Da das Volumen an der Schneide so gering ist, kann sie die Aufprallenergie nicht wie der Rest des Werkzeugkörpers absorbieren.
Wir haben beobachtet, wie sich die Schutzbeschichtung an scharfen Kanten aufgrund von thermischer Ermüdung in weniger als zehn Minuten ablöst, gefolgt von einem Sprödbruch. Dieses Problem verschlimmert sich bei tiefen Schnitten oder schwankenden Vorschubgeschwindigkeiten. Anwender berichten uns oft: „Meine Parameter sind genau wie immer, aber die Spitze bricht ständig.“ Der Grund dafür ist die Scherfestigkeit von HRC65 – die an diesem Punkt konzentrierte Spannung ist einfach zu hoch für eine scharfe Spitze.
Der Vorteil von Radius-Schaftfräsern für gehärteten Stahl
Um dieses Problem zu beheben, empfehlen wir dringend, auf Schaftfräser mit abgerundeter Spitze (sogenannte „Bullnose“-Fräser) umzusteigen. Der Grundgedanke für die Verwendung dieser Fräserart bei gehärtetem Stahl ist einfach: Durch einen kleinen Eckradius (R-Winkel) wird die Schnittkraft von einem einzelnen Punkt auf einen gleichmäßigen Bogen verteilt. Dies verstärkt nicht nur die Schneide, sondern schafft auch einen größeren Weg für die Wärmeabfuhr und senkt so die Temperatur an der Frässpitze.
Im praktischen Einsatz bewirkt selbst ein Radius von 0.2 mm oder 0.5 mm einen deutlichen Fortschritt in der Schlagfestigkeit. In unseren HRC65-Tests erhöhten Rundkopffräser die Standzeit im Vergleich zu Flachbodenfräsern um 40 % oder mehr. Zwar könnten Sie Bedenken hinsichtlich der Materialreste in den Ecken haben, doch angesichts der Gesamtkosten und der reduzierten Ausfallzeiten durch Werkzeugwechsel ist dieser Kompromiss durchaus gerechtfertigt. Für extrem harte Werkstoffe ist der Rundkopffräser die bewährte Lösung für eine stabile Schnittlinie.
Herausforderung 5: Wenn Standardwerkzeuge an ihre Grenzen stoßen – Der Bedarf an kundenspezifischen Hartmetallfräsern
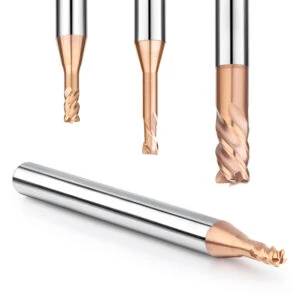
In der CNC-Bearbeitung stößt man unweigerlich auf „Grauzonen“, die in Standardkatalogen nicht abgedeckt werden. Kombiniert man beispielsweise eine Härte von HRC65 mit dünnen Wänden, hohen L/D-Verhältnissen oder komplexen Oberflächen, reichen Standardwerkzeuge einfach nicht aus. Oft liegt das Problem nicht an der Maschine selbst, sondern daran, dass das Werkzeug nicht mit bestimmten Resonanzfrequenzen synchronisiert werden kann. Anstatt Zeit zu verschwenden und teure Werkstücke durch Ausprobieren zu verwerfen, ist es sinnvoller, die Geometrie von Grund auf neu zu konstruieren.
Bei dieser Härte muss das Verhältnis von Vibrationsfestigkeit zu Steifigkeit perfekt aufeinander abgestimmt sein. Hier beweisen maßgefertigte Hartmetallfräser ihren Wert. Maßanfertigung bedeutet mehr als nur die Änderung des Durchmessers; es geht um die vollständige Optimierung des Substrats, des Spiralwinkels und der Schneidkantenverstärkung. Unsere Erfahrung zeigt, dass ein speziell angefertigtes Werkzeug Probleme lösen kann, die einen Betrieb wochenlang beschäftigt haben, und eine scheinbar unmögliche Aufgabe in eine stabile Serienproduktion verwandelt.
Fallstudie: Lösung der Luft- und Raumfahrtgeometrie in gehärteten Bauteilen
Vor einigen Jahren bearbeiteten wir ein anspruchsvolles Projekt zur Herstellung von Flugzeugkomponenten. Der Kunde benötigte schmale, präzise Nuten mit einem leichten Entformungswinkel in ultrahochfesten Stahl mit einer Härte von HRC65. Er testete Standardwerkzeuge aller führenden Hersteller, doch jeder Versuch scheiterte – entweder brach das Werkzeug aufgrund eines zu großen Überstands am Schaft, oder die Nutwände wiesen Rattermarken auf. In der Luft- und Raumfahrt ist Rattermarken absolut inakzeptabel; sie wirken als Kerbwirkung und können zum Versagen des Bauteils führen.
Wir besuchten das Entwicklungszentrum des Kunden und erfassten Echtzeit-Vibrationsdaten der Spindel. Dabei stellten wir fest, dass herkömmliche Werkzeuge mit konstantem Spiralwinkel die Eigenresonanzfrequenz des Werkstücks trafen. Wir verwarfen die Standardlösungen und entwickelten einen kundenspezifischen Hartmetallfräser speziell für diese Nut. Durch die Verjüngung des Fräshalses und die Optimierung der Beschichtung erreichten wir eine Toleranz von 0.005 mm und reduzierten die Stückkosten um 40 %. Ergebnisorientierte Anpassung ist der einzige wirkliche Weg zu komplexen Bauteilen.
Wie maßgefertigte Hartmetallfräser Vibrationsprobleme lösen
Warum erzielen Spezialwerkzeuge eine bessere Oberflächengüte bei HRC65? Das Geheimnis liegt im asymmetrischen Design. Standardwerkzeuge besitzen gleichmäßig verteilte Schneidkanten, die periodische Stoßbelastungen und damit hochfrequentes Rattern verursachen. Unsere speziell angefertigten Hartmetallfräser nutzen variable Teilung (ungleichmäßiger Zahnabstand) und variable Spiralwinkel. Dadurch wird die Resonanzfrequenz unterbrochen, sodass jede Schneide das Material zu einem anderen Zeitpunkt trifft und die Vibrationen somit physikalisch kompensiert werden.
Beim Einsatz eines asymmetrischen Werkzeugs ist der Unterschied deutlich hörbar: Das durchdringende metallische Kreischen verwandelt sich in ein gleichmäßiges, kontinuierliches Summen. Wir haben unseren Kunden gezeigt, dass wir allein durch die Anpassung des Helixgradienten die Oberflächenrauheit (Ra) eines HRC65-Teils von 0.8 auf unter 0.2 senken können. Dieses Streben nach Stabilität erhöht zwar die Komplexität der Konstruktion, ist aber für hochwertige, harte Teile der zuverlässigste Weg zu einer makellosen Oberfläche. In der High-End-Fertigung ist Stabilität die höchste Form der Effizienz.






