


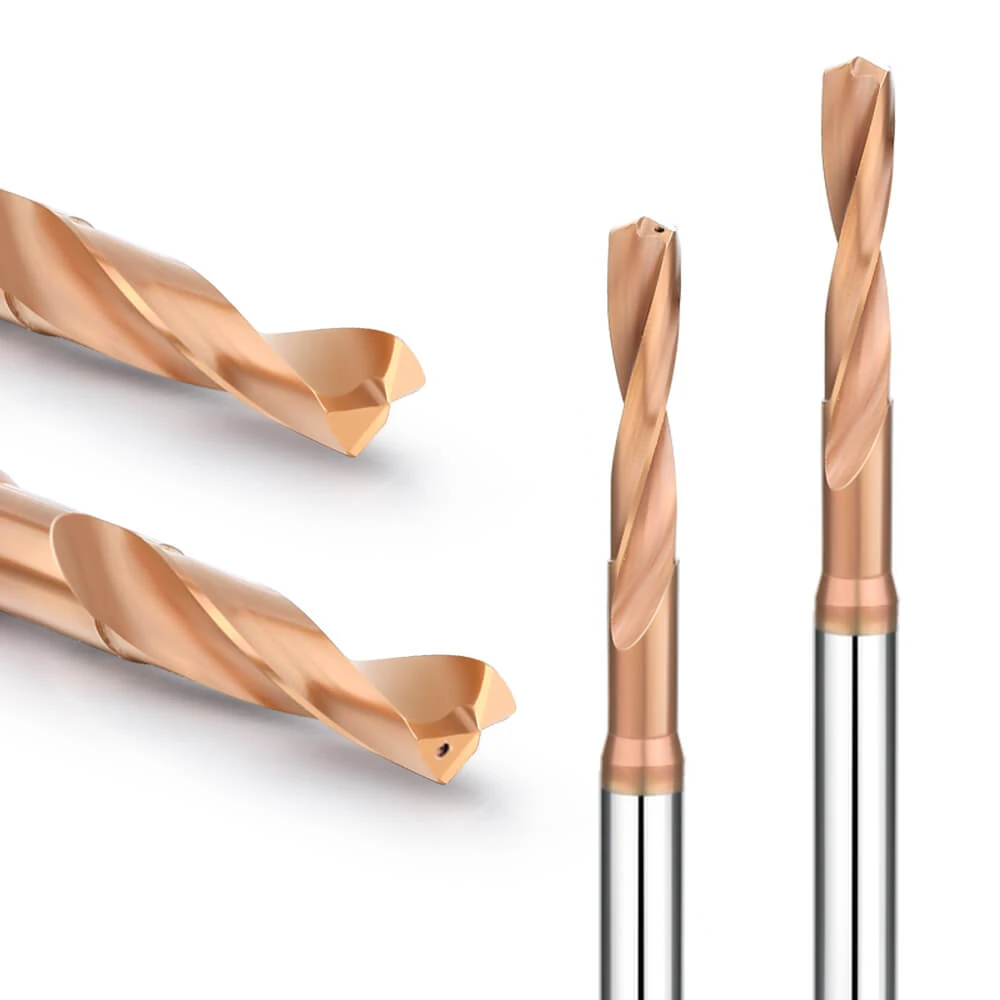
Letzten Monat wandte sich ein traditionsreicher nordamerikanischer Hersteller von Präzisionsformen in Panik an uns. Seine CNC-Programmierer stießen bei der Bearbeitung einer Charge Cr12MoV-Formenstahl mit einer Härte von HRC62 an ihre Grenzen. Aufgrund der extremen Härte erzeugten Standardbohrer ein durchdringendes Kreischen und versagten bereits nach weniger als zwei Bohrungen, wobei es an den Außenkanten zu katastrophalen Ausbrüchen kam. Als Werkzeugingenieure mit über 15 Jahren praktischer Erfahrung in der Fertigung haben wir unzählige westliche Kunden erlebt, die einen hohen Preis dafür zahlten, den falschen Lieferanten gewählt und versucht zu haben, gehärteten Stahl mit minderwertigen Werkzeugen zu bearbeiten.
Bei Bearbeitungsherausforderungen mit solch extremen Härtegraden versagen herkömmliche Kriterien aus dem Katalogkauf. Sie benötigen keinen gewöhnlichen Großhändler, sondern einen spezialisierten Hersteller von Hartmetallbohrern für gehärteten Stahl, der Materialwissenschaft und Schnittgeometrien wirklich versteht. Denn ein hochwertiger Vollhartmetallbohrer für gehärteten Stahl bestimmt Ihre Spindelbelastung und Zykluseffizienz in Sekundenschnelle, während ein billiges Werkzeug stundenlange, teure EDM- oder Fräsarbeiten im Handumdrehen zunichtemachen kann.
Nach jahrelanger Prozessoptimierung haben wir eine grundlegende Regel abgeleitet: Für dauerhaft erfolgreiches Bohren von hochharten Metallen (HRC 55 bis HRC 65) wirkt sich selbst eine Abweichung von nur einem Mikrometer im Grundmaterial oder der Beschichtung exponentiell auf Ihre Bearbeitungsmaschine aus. Worauf sollten Sie also bei der Bewertung der tatsächlichen technischen Leistungsfähigkeit eines Herstellers von Hartmetallbohrern für gehärteten Stahl achten?
Kernmaterialauswahl: Verfügt der Hersteller über erstklassiges Basismaterial für HRC65-Hartmetallbohrer?
In der Werkstatt sagen wir oft, dass die Leistungsfähigkeit eines Schneidwerkzeugs durch die Eigenschaften seines Grundmaterials bestimmt wird. Beim Bohren in gehärteten Stahl mit einer Härte über HRC60 führt selbst der kleinste innere Defekt unter der enormen Schnittspannung zu sofortigem Materialversagen. Bei der Auswahl unserer Stangenlieferanten achten wir daher nicht nur auf die Härtewerte; wir legen Wert auf hochreines Wolframcarbidpulver und eine gleichmäßige Sinterdichte.
In der Fertigung bevorzugen wir Basismaterialien mit geringer magnetischer Sättigung und hoher Querbruchfestigkeit. Dies erfordert absolute Präzision bei der Temperaturregelung während unseres Vakuum-Niederdruck-Überdruck-Sinterprozesses (HIP). Nur so hergestellte Vollhartmetallstäbe behalten ihre Temperaturwechselbeständigkeit und widerstehen der mechanischen Ermüdung an der Schneide unter hoher Belastung.
Ultrafeine/Nanokorn-Stäbe im Vergleich zu Standard-Hartmetall: Unsere Ergebnisse zum Spanwiderstandstest beim Bohren von gehärtetem Stahl HRC65
In unserem Schneidlabor führten wir einen Werkzeugstandzeittest an HRC65 SKD11-Werkzeugstahl unter anspruchsvollen Trockenbearbeitungsbedingungen durch. Standardmäßige Mikrokornbohrer wiesen am äußeren Rand beim zweiten Bohrloch mikroskopische Ausbrüche auf und versagten unter den hohen Druckkräften. Im Gegensatz dazu zeigten unsere speziellen HRC65-Hartmetallbohrer aus Nanostäben ( Korngröße 0.2 µm–0.4 µm ) unter dem Mikroskop eine außergewöhnliche Schneidkantenstabilität.
Die Physik ist einfach: Feineres Korn bedeutet einen geringeren Abstand zwischen den Wolframcarbidpartikeln und somit ein optimales Verhältnis von Härte und Zähigkeit. Bei der Bearbeitung von vergütetem Stahl trifft die Schneide bei jeder Umdrehung intensiv auf ein hartes martensitisches Gefüge. Unsere Testergebnisse zeigen, dass dieses hochdichte Substrat ein stabiles Schneidverhalten gewährleistet und Werkzeugbruch deutlich reduziert.
Warum seriöse Hersteller von Vollhartmetallbohrern für gehärteten Stahl die 10–12%ige Kobaltbalance strikt einhalten müssen
Prozessingenieure in vielen westlichen Werkstätten verfallen oft dem Irrglauben, dass Bohrmeißel für Werkstoffe mit einer Härte über HRC60 so hart wie möglich sein sollten. Dies führt dazu, dass sie von ihren Lieferanten blindlings einen geringeren Kobaltgehalt fordern. Unsere Forschung und Entwicklung zeigt jedoch, dass die Sprödigkeit des Werkzeugs rapide zunimmt, wenn der Kobaltgehalt unter 8 % sinkt. Dies kann bei hohen Vorschüben zu einem katastrophalen Sprödbruch im Bohrloch führen.
Umgekehrt führt ein Kobaltgehalt von über 12 % zwar zu einer höheren Zähigkeit des Werkzeugs, jedoch sinken seine Warmhärte und Verschleißfestigkeit deutlich, was bei hohen Temperaturen zu schneller plastischer Verformung führt. Daher halten wir den Kobaltgehalt unserer Vollhartmetallbohrer für gehärteten Stahl stets in einem engen Bereich von 10 % bis 12 %. Dieses Verhältnis gewährleistet eine ausreichende Schlagzähigkeit bei gleichzeitig hoher Druckfestigkeit im praktischen Einsatz.
Geometrisches Kantendesign: Wie ein führender Hersteller von Hartmetallbohrern für gehärteten Stahl die Schneidkanten optimiert
Wenn das Rohmaterial die Standzeit eines Werkzeugs bestimmt, so ist dessen Schneidkantengeometrie direkt für die Schneidleistung beim Kontakt verantwortlich. Bei der Bearbeitung von gehärtetem Stahl sind die mechanischen und thermischen Belastungen um ein Vielfaches höher als bei Standardbearbeitungen. Standardmäßige scharfe Bohrer versagen bei der Bearbeitung von extrem harten Werkstücken katastrophal, da eine zu dünne Schneide zu sofortiger plastischer Verformung oder Mikroausbrüchen neigt.
Um einen optimalen Spanwiderstand bei gleichzeitig glattem Schnitt zu erzielen, wenden wir eine negative Fase im Mikrometerbereich (K-Land) oder ein Kantenhonen an der Hauptschneide an. Diese mikroskopischen Anpassungen lenken die Schnittkräfte effektiv von der empfindlichen Spitze in den stabilen Werkzeugkörper um. Die Geometrieoptimierung erfolgt für uns durch die Beobachtung der Spanbildung und die Analyse der Schnittgeräusche direkt in den Werkstätten unserer Kunden.
140°-Punktwinkel und spezieller Teilungspunkt: Eine geometrische Lösung zur Zentrierungsdrift.
Im vergangenen Jahr hatte ein deutscher Kunde, der durchgehärtete Antriebswellen bearbeitete, häufig Zentrierabweichungen aufgrund der Meißelschneide, was zu Bohrungen außerhalb der Toleranz führte. Die Meißelschneide herkömmlicher Bohrer hat praktisch keine Schneidleistung; sie zerdrückt das Material lediglich, was oberhalb von HRC60 katastrophal ist. Wir haben dieses Problem durch die Einführung einer speziellen geteilten Spitze gelöst, die die Länge der Meißelschneide reduziert und einen positiven Spanwinkel für echte Selbstzentrierung aufweist.
Gleichzeitig haben wir den traditionellen 118°-Spitzenwinkel zugunsten eines festen 140°-Winkels aufgegeben. Ein großer Spitzenwinkel verkürzt die Übergangszeit beim Eintritt der Schneide in das Werkstück und konzentriert die Schnittkräfte axial. In Kombination mit einer starren, kreuzförmigen Zentrierkante erreichen unsere Hartmetallbohrer für gehärteten Stahl sofort eine stabile Zentrierung, ohne dass ein Zentrierbohrer erforderlich ist.
Mikrometergenaue Kontrolle des Freiwinkels: Vermeidung von starker Reibung und quietschenden Geräuschen beim Bohren von hartem Stahl
Ein durchdringendes Kreischen im Inneren eines Bohrlochs wird fast immer durch starke Reibung zwischen der Freifläche und der harten Werkstückoberfläche verursacht. Die Konstruktion von Werkzeugen für hochharten Stahl stellt eine große Herausforderung bei der Wahl des Freiwinkels dar. Ist der Freiwinkel zu groß, fehlt der Schneide die hintere Abstützung, und es kommt unter hoher Belastung zu Ausbrüchen; ist er zu klein, reibt die Freifläche aggressiv an kaltverfestigten Oberflächen.
Um dieses Problem zu lösen, verwenden wir ein Design mit primärem und sekundärem Freiwinkel, das mithilfe von 5-Achs-CNC-Schleifmaschinen realisiert wird. Der primäre Freiwinkel ist für eine stabile hintere Abstützung auf 6°–8° begrenzt, während der sekundäre Freiwinkel für einen ungehinderten Späneabtransport vergrößert wird. Dank dieser Präzision laufen unsere Hartmetallbohrer aus gehärtetem Stahl ruhig und gleichmäßig und weisen eine deutlich reduzierte mechanische Belastung auf.

Beschichtungsverfahren und -anlagen: Bewertung der technischen Kernkompetenzen einer Hartmetallbohrerfabrik für gehärteten Stahl
Bei der modernen Bearbeitung hochharter Werkstoffe trägt die Beschichtungstechnologie fast die Hälfte der Verantwortung für den Verschleißschutz der Werkzeugoberfläche. Beim Bohren in gehärtete Materialien erreichen die Temperaturen in der Kontaktzone häufig Spitzenwerte von über 800 °C. Setzt ein Werk für Hartmetallbohrer in gehärteten Stählen ausschließlich auf extern bezogene Beschichtungen oder minderwertige Ausrüstung, kann sich kein hochhaftender Schutzfilm bilden, was dazu führt, dass sich die Beschichtung beim Tiefbohren flächig ablöst.
Um Stabilität zu gewährleisten, setzen wir auf hochmoderne, hauseigene PVD-Beschichtungsanlagen anstatt auf Outsourcing. Die Bewertung eines Herstellers erfordert die Prüfung seiner Fähigkeit, die Beschichtungsoberfläche präzise einzustellen, die Nano-Mehrschichtstruktur zu kontrollieren und Oberflächenpartikeldefekte zu minimieren. Nur durch die Integration des Substrats in die Kompositfilmschicht lässt sich eine undurchdringliche Wärmeschutzschicht erzeugen, die extremen Bohrverschleißbedingungen standhält.
Von TiAlN- bis nACo-Nanobeschichtungen: Praxisdaten zum Schutz von Vollhartmetallbohrern für gehärteten Stahl bei der Hochtemperaturbearbeitung
Standardmäßige Titan-Aluminium-Nitrid (TiAlN)-Beschichtungen versagen bei der Bearbeitung von Kaltarbeitsstählen mit einer Härte über HRC60 bei hohen Spindeldrehzahlen durch US-amerikanische Kunden, da diese schnell ihre Warmhärtegrenze erreichen. Daher haben wir nACo (Nanokomposit-Beschichtung) in unsere Forschung und Entwicklung integriert. Dieser aus nanokristallinem TiAlN und amorphem Si₃N₄ bestehende, extrem harte Dünnfilm erhöht die Oxidationsbeständigkeit auf 1,100 °C und erreicht eine Nanohärte von 45 GPa.
Bei Trockenbohrversuchen an HRC62-Stahl zeigten herkömmliche Beschichtungen bereits nach 15 Bohrungen eine deutliche Kantenabnutzung aufgrund chemischer Diffusion bei hohen Temperaturen. Im Gegensatz dazu blieben unsere Vollhartmetallbohrer für gehärteten Stahl mit optimierter nACo-Beschichtung nach 40 aufeinanderfolgenden Bohrungen intakt und wiesen lediglich normale Abnutzungsspuren auf. Diese Praxisergebnisse bestätigen, dass die Nanokompositbeschichtung die thermische Erweichung bei extremer Hitze verhindert.
Schneidkantenvorbereitung (vor der Beschichtung): Der verborgene Prozess, der die Lebensdauer von HRC65-Hartmetallbohrern bestimmt
Viele Werkstattmeister konzentrieren sich ausschließlich auf Beschichtungsqualität und -farbe und übersehen dabei einen oft übersehenen Prozess, der die Werkzeugstandzeit entscheidend beeinflusst: die Schneidenvorbereitung. Nach dem Schleifen einer 5-Achs-Maschine weist die Schneide eines Bohrers mikroskopisch kleine Grate und Mikrorisse auf. Wird die Schneide direkt beschichtet, sind diese Defekte eingeschlossen. Sobald die Bearbeitung beginnt, reißen die sich lösenden Grate die Beschichtung ab, was zu sofortigem Ausbrechen der Schneide führt.
Deshalb wird die Schneide vor der Beschichtung präzise durch Nylonbürsten, Schleifen oder Sandstrahlen bearbeitet, um ein mikrometergenaues, leicht abgerundetes Profil zu erzeugen. Dies beseitigt Spannungsspitzen und schafft eine optimale Haftung der Beschichtung. Diese spezielle Vorbereitung ist das Geheimnis für die lange Lebensdauer unserer HRC65-Hartmetallbohrer und die gleichbleibende Schnittleistung.
Inspektion und Qualitätskontrolle: Wie ein Hersteller hochwertiger Hartmetallbohrer vor dem Versand eine „100%ige Inspektion“ durchführt
In der Werkzeugindustrie ist die Herstellung eines einzelnen hochpräzisen Musters einfach; die wahre Herausforderung besteht darin, bei der Massenproduktion sicherzustellen, dass Tausende von Werkzeugen die gleiche Standzeit aufweisen. Wenn CNC-Maschinen über Nacht unbeaufsichtigt laufen, wird jedes Werkzeug mit einem mikroskopischen Defekt zu einer tickenden Zeitbombe. Daher darf sich ein Hersteller qualifizierter Hartmetallbohrer für gehärteten Stahl niemals allein auf Stichproben zur Qualitätskontrolle verlassen.
In unserer Qualitätskontrolle arbeiten pneumatische Messgeräte, Lasermikroskope und vollautomatische Bildverarbeitungssysteme rund um die Uhr. Wir prüfen jedes fertige Werkzeug sorgfältig auf Parameter wie Schaftdurchmessertoleranzen, Schneidenlängen und Schneidensymmetrie. Wir wissen, dass anspruchsvolle Kunden auf Vorhersagbarkeit Wert legen. Unsere umfassenden Prüfprotokolle, die eine 100%ige Kontrolle gewährleisten, eliminieren jegliche Unsicherheitsfaktoren in Ihrer Produktion.
Rundlaufgenauigkeit im Mikrometerbereich – höchste Priorität für westliche Kunden: Wie wir sie mit deutschen Prüfgeräten unter 0.002 mm halten.
Westliche Verfahrenstechniker achten besonders auf einen bestimmten Messwert: den Rundlauf. Beim Bohren von gehärtetem Stahl führt ein Rundlauf von über 0.005 mm aufgrund der extremen Materialhärte zu ungleichmäßigen Kräften an den Schneidkanten und damit zu vorzeitigem Ausbrechen an den Ecken. Um den Rundlauf der Schneidkanten streng auf 0.002 mm zu begrenzen, setzen wir für unsere 100%-Kontrollen Werkzeugvoreinstell- und Messmaschinen des deutschen Herstellers Zoller ein.
In der Praxis werden die geschärften Bohrer in hochpräzise hydraulische Prüffutter eingespannt, um den realen Spindelbetrieb während des berührungslosen Laserscannens zu simulieren. Durch die Anpassung der Abrichtparameter der Schleifscheibe im Mikrometerbereich wird sichergestellt, dass die beiden Hauptschneidekanten während der Rotation eine nahezu deckungsgleiche Bahn beibehalten. Diese außergewöhnliche Kräftesymmetrie der Vollhartmetallbohrer für gehärteten Stahl reduziert die Spindelschwingungen der Werkzeugmaschine signifikant.
Visuelle Prüfung auf mikroskopische Schneidkantenfehler: Verhinderung plötzlichen Werkzeugausfalls an Bearbeitungszentren
Wenn ein Werkzeug beim Bohren von gehärtetem Stahl einen plötzlichen, spröden Bruch erleidet, sind die Hauptursache oft Mikrorisse, die beim Schärfen entstanden sind. Diese mikroskopischen Defekte, die unter der Beschichtung verborgen liegen, sind mit bloßem Auge nicht sichtbar und werden selbst von herkömmlichen Lupen mit geringer Vergrößerung leicht übersehen. Um dieses Problem zu lösen, haben wir ein hochauflösendes industrielles optisches Bildgebungssystem integriert, um die mikroskopische Topographie unserer Hartmetallbohrer aus gehärtetem Stahl zu untersuchen.
Mithilfe hochauflösender Bildanalyse bei über 100-facher Vergrößerung erkennen wir selbst kleinste thermische Spannungsrisse oder winzige Kantenverzahnungen durch Schleifscheibenverschleiß. Werkzeuge, die unsere mikroskopischen Qualitätsstandards nicht erfüllen, werden sofort aussortiert und dürfen nicht in den PVD-Beschichtungsofen gelangen. Diese strenge Sichtprüfung minimiert das Risiko plötzlicher Werkzeugbrüche durch mikroskopische Spannungskonzentrationen an Ihren Mehrachsen-CNC-Maschinen.
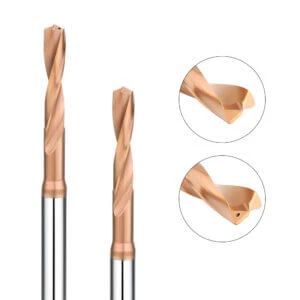
Technischer Support: Wählen Sie einen Hersteller von Hartmetallbohrern, der einen intensiven Dialog mit Ihren CNC-Ingenieuren führen kann.
Bei der Auswahl langlebiger Hartmetallbohrer für die Bearbeitung von gehärtetem Stahl ist die technische Unterstützung des Herstellers entscheidend. Ein Lieferant, der Bestellungen lediglich mit einem Standardkatalog abgleicht – ohne Ihre tatsächlichen Schnittbedingungen zu kennen – kann Ihnen bei der Bearbeitung extrem harter Materialien nicht weiterhelfen. In der Fertigung gibt es zu viele Variablen: Maschinensteifigkeit, Spannkraft des Werkzeughalters und Werkzeugwegeinstellungen beeinflussen die Leistung direkt.
Wenn Sie aufgrund ungleichmäßiger Werkstückhärte häufig mit Kantenausbrüchen zu kämpfen haben oder Schwierigkeiten bei der Programmierung eines neuen Materials haben, wenden Sie sich bitte an unser Anwendungstechnik-Team. Ein kompetenter Hersteller sollte Ihre CNC-Programmierer unterstützen, Konstruktionszeichnungen prüfen und Bearbeitungsdetails in der praxisnahen Sprache der Fertigung besprechen. Wir bieten umfassende technische Unterstützung – von der Optimierung von Spannlösungen bis hin zur Feinabstimmung der Späneabfuhr.
Eine Fallstudie aus der Praxis: Anpassung von Sonderstufenbohrern für einen US-amerikanisch-europäischen Kunden – Bearbeitungslösungen statt nur Werkzeuge.
Im letzten Quartal wandte sich ein Luft- und Raumfahrtunternehmen an uns, da die Koaxialität einer Stufenbohrung in gehärtetem Stahl mit Standardwerkzeugen wiederholt nicht den Zeichnungsvorgaben entsprach. Dies führte zu hohen Ausschussquoten und übermäßig langen Produktionszyklen. Nach einer detaillierten Analyse der Bauteilzeichnungen entwickelten wir einen speziell für gehärteten Stahl entwickelten Vollhartmetallbohrer mit zwei Stufen und optimierter Schneidkantenbearbeitung.
Dieser speziell angefertigte Stufenbohrer ermöglichte die komplexe Bohrungsbearbeitung – eine Aufgabe, die zuvor drei separate Arbeitsgänge erforderte – in einem einzigen Durchgang. Er gewährleistete präzise Koaxialitätstoleranzen für die mehrstufigen Bohrungen und reduzierte gleichzeitig die Bearbeitungszeit pro Teil um fast 40 %. Wenn Sie mit Bearbeitungsengpässen bei speziellen Kavitäten oder nicht standardmäßigen Spitzenwinkeln zu kämpfen haben, senden Sie uns einfach Ihre Werkstückzeichnungen und die spezifischen Bohrungsspezifikationen.
Optimierte Schnittparameter (Schnittgeschwindigkeiten und Vorschübe) für gehärteten Stahl HRC55–HRC65: Schluss mit blindem Ausprobieren in der Fertigung
Beim Bohren von ultraharten Werkstoffen ist der Bereich für optimale Schnittgeschwindigkeit ( Vc ) und Vorschubgeschwindigkeit ( f ) extrem klein, weshalb viele Betriebe auf bloßes Raten zurückgreifen müssen. In unserem spezialisierten Zerspanungslabor haben wir Tausende von Werkzeugstandzeit-Matrixversuchen an martensitisch gehärteten Stählen verschiedener Härtegrade durchgeführt. Wir wissen, dass eine zu geringe Vorschubgeschwindigkeit zu starker Kaltverfestigung führt, während eine zu hohe Vorschubgeschwindigkeit eine sofortige mechanische Überlastung verursacht.
Wenn Sie derzeit auf Schätzungen angewiesen sind oder einen ungewöhnlich hohen Werkzeugverschleiß feststellen, teilen Sie uns bitte die genaue Werkstoffgüte, die Drehzahlgrenzen Ihrer Spindel und den Kühlmitteldruck mit. Basierend auf unserer über 16 Jahre aufgebauten Datenbank für Kernbearbeitungstechniken liefern wir Ihnen präzise empfohlene Schnittgeschwindigkeiten und Vorschübe für Ihre HRC65-Hartmetallbohrer. Wir helfen Ihnen, den frustrierenden und kostspieligen Kreislauf aus Werkzeug- und Materialverschwendung durch Ausprobieren zu durchbrechen.






