


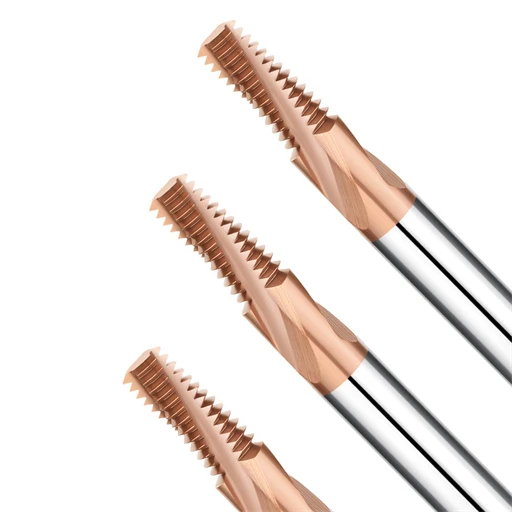
Letzte Woche führten wir spät abends eine dringende Videokonferenz mit einem langjährigen Kunden aus der Luft- und Raumfahrtindustrie in Deutschland. Dieser Kunde bearbeitete mit unseren HRC65-Gewindefräsmaschinen eine Charge wärmebehandelten, ultrahochfesten legierten Stahls nach UNC-Spezifikation. Die Ergebnisse in der Fertigung waren katastrophal. Zwar brachen die Werkzeuge nicht, doch die Gut-Gewindelehre blockierte bereits nach zwei Gewindegängen, während sich die Ausschusslehre problemlos eindrehen ließ.
Dies ist ein typisches Fehlerszenario, das uns bei der Bearbeitung von hochhartem Stahl immer wieder begegnet. Beim Einsatz von Hartmetall-Gewindefräsern für gehärteten Stahl mit einer Härte über HRC60 kommt es zu einem Kampf im Mikrometerbereich zwischen Werkzeugdurchbiegung und CNC-Kompensation. Unter diesen extremen Schnittkräften gibt ein Standard-Gewindefräser für Stahl leicht nach und hinterlässt eine kaum wahrnehmbare Kegelform in der Bohrung.
Viele Werkstätten verwenden standardmäßig die Programmierung für geradlinige Gewindegänge oder vernachlässigen das Umrechnungsverhältnis zwischen Werkzeugmittelvorschub und Umfangsvorschub beim Betrieb von UNC-Gewindefräsern. Dies führt zu unvollständigen Gewindeprofilen, ausgerissenen Gewinden oder außerhalb der Toleranz liegenden Flankendurchmessern. Bei tiefen Bohrungen oder integrierten Fasen versagen Standardwerkzeuge vollständig, sodass wir kundenspezifische Gewindefräser mit variablen Steigungswinkeln und verstärkten Kernen entwickeln müssen, um Rattern zu vermeiden.
Fehler bei der Gutlehre, abgerissene Zähne und ungewöhnliche Beschichtungsablösungen lassen sich nicht mit theoretischen Grundlagen lösen. In der realen Bearbeitungspraxis entscheiden Kühlungsschwankungen, Anpassungen der radialen Schnitttiefe oder ein „ Einrollbogen “ darüber, ob aus einem 5,000-Dollar-Schmiedeteil ein fertiges Produkt oder Schrott wird. Kennen Sie diese frustrierenden Situationen in der Fertigung, in denen die Gutlehre nicht passt, die Werkzeugkorrektur aber sofort zum Ausfall der Ausschusslehre führt?
Gut/Ausschuss-Lehrenfehler: Die größte Herausforderung beim Einsatz von HRC65-Gewindefräsmaschinen auf gehärtetem Stahl
Bei der Bearbeitung von gehärtetem Stahl sind Ausfälle der Gut/Ausschuss-Lehren ein ständiges und kostspieliges Problem. Sobald die Werkstückhärte HRC65 erreicht, steigt die Scherfestigkeit des Materials exponentiell an, wodurch selbst geringfügige Prozessabweichungen verstärkt werden. Häufig beobachten wir, dass Zerspanungsmechaniker die Werkzeugradiuskompensation wiederholt anpassen, nur um dann festzustellen, dass die Gut-Lehre am Bohrungseingang feststeckt, während die Ausschuss-Lehre unerwartet problemlos hineingleitet.
Als Werkzeughersteller wissen wir, dass diese Inspektionsfehler selten auf falsche Werkzeugabmessungen zurückzuführen sind. Vielmehr deuten sie meist auf einen gravierenden Mangel an Steifigkeit unter extremen Schnittbelastungen hin. Hier gibt es keine Universallösung; die Lösung erfordert pragmatische, praxisnahe Kompromisse zwischen Schnittleistung, Werkzeugstandzeit und Präzision im Mikrometerbereich.
Werkzeugdurchbiegung und Kegelprobleme: Ausgewogene Balance zwischen Steifigkeit und Schnittkräften bei Hartmetall-Gewindefräsern mit hoher Härte
Das aggressive Schneiden von HRC65-Stahl erzeugt immense Abstoßungskräfte zwischen Werkzeug und Werkstück. Obwohl Vollhartmetall-Gewindefräser eine außergewöhnliche Härte aufweisen, stößt ihr Elastizitätsmodul unter hohen Radialbelastungen an physikalische Grenzen. Infolgedessen verursachen lange Werkzeugüberhänge eine leichte Durchbiegung an der Werkzeugspitze, wodurch eine leichte Verjüngung entsteht, bei der die Gewindetiefe am Bohrlochgrund unzureichend ist.
Bei festen, komplexen Werkstückgeometrien lässt sich der Werkzeugüberhang selten minimieren. Unsere Erfahrung in der Fertigung zeigt, dass die beste Lösung in der Optimierung der Werkzeuggeometrie liegt. Dies gelingt durch Reduzierung der Werkzeugbreite und Vergrößerung des Freiwinkels, wodurch der Schnittwiderstand verringert wird. Zusätzlich sollte Ihr CNC-Programm einen spiralförmigen Rückzugsweg nutzen und eine Zugfrässtrategie anwenden, um die Spindelstabilität optimal auszunutzen.
Flankendurchmesser außerhalb der Toleranz: Überwindung von Präzisionsengpässen bei UNC-Gewindefräsmaschinen durch CNC-Feinabstimmung
Bei der Bearbeitung von Unified Coarse-Gewinden führt der große Profilwinkel von 60 Grad zu einer raschen Vergrößerung der Schnittkontaktfläche mit zunehmender Schnitttiefe. Viele an Standard-Kohlenstoffstahl gewöhnte Ingenieure nehmen fälschlicherweise große, einstufige Radiuskorrekturen an ihren CNC-Steuerungen vor. Beim Betrieb von UNC-Gewindefräsmaschinen in HRC65-Stahl verursachen solche groben Einstellungen jedoch drastische Schwankungen des Spindelmotorstroms, was zu einem welligen Flankendurchmesser führt.
Wir empfehlen dringend, beim Einstellen des Gewindemitteldurchmessers in mehreren Durchgängen schrittweise vorzugehen. Jede Änderung des Werkzeugverschleißausgleichs (D-Wert in G41) sollte 0.02 mm nicht überschreiten, während die Spindellast genau überwacht wird. Falls Sie die Werkzeugkompensation übermäßig erhöhen müssen, um die „Gut“-Lehre zu erhalten, halten Sie an und prüfen Sie die Kegelform des Pilotlochs, anstatt blind gegen die Einstellungen des Bedienfelds anzukämpfen.
Rückfederung: Versagen der „Gut“-Lehre bei hochfestem, gehärtetem Stahl und die „Spring Pass“-Strategie
Neben der Werkzeugdurchbiegung stellen die physikalischen Eigenschaften spezieller Werkzeugstähle eine schwer zu bestimmende, unsichtbare Variable dar. Bestimmte Werkzeugstähle weisen selbst nach extremer Härte ein hohes elastisches Verformungsvermögen auf. Sobald ein Gewindefräser für Stahl seinen programmierten Fräsweg abgeschlossen hat, erfährt das Metall eine Mikro-Rückfederung und springt in dem Moment zurück, in dem sich die Schneide entfernt.
Diese physikalische Rückfederung führt dazu, dass der fertige Gewinderaum kleiner ist als der tatsächlich vom Werkzeug zurückgelegte Weg, wodurch die Gutlehre klemmt. Um dies zu beheben, fügen wir nach dem Standardbearbeitungszyklus stets einen „Federgang“ ein – einen Schlichtzyklus ohne radialen Vorschub. Dieser nutzt ausschließlich die Reststeifigkeit des Werkzeugs, um das elastische Material abzutragen und so ein reibungsloses Passieren der Gutlehre zu gewährleisten, ohne dass sich die Ausschussseite lockert.

Mangelhafte Oberflächengüte und Gewindebeschädigung: Praktische Anpassungen zur Optimierung der Gewindebearbeitung
Bei extrem harten Metallen bestimmt die Oberflächenbeschaffenheit des Gewindes dessen Dauerfestigkeit und Montagegenauigkeit. Ausgerissene Flanken, Grate oder unregelmäßige Profile anstelle spiegelglatter Oberflächen deuten auf ein gestörtes thermomechanisches Gleichgewicht im Bearbeitungsbereich hin. Viele Betriebe versuchen, dies durch eine einfache Erhöhung der Spindeldrehzahl zu beheben, doch bei HRC65-Stahl führt dies zu kontraproduktiver, lokaler Reibungswärme und beschleunigter thermischer Schädigung.
Aufgrund unserer langjährigen Erfahrung mit Präzisions-Exportaufträgen erfordert die Optimierung der Oberflächengüte die Analyse der Kräfte, die die Spanmorphologie beeinflussen. Gehärteter Stahl erzeugt extrem spröde, rasiermesserscharfe Späne, die bei Einklemmen und erneutem Schneiden in Sacklöchern sofort zu Ausrissen führen. Wir lösen dieses Problem durch die Anpassung dreier miteinander verbundener Variablen: Schnittrichtung, Temperaturschockkontrolle und modernste Mikrogeometrie.
Wahl zwischen Gleichlauf- und Gegenlauffräsen: Beobachtungen zur Spanabfuhr bei Werkstatttests von Gewindefräsmaschinen für Stahl
Beim Fräsen von Innengewinden in gehärteten Legierungen ist die Schnittrichtung entscheidend für den Erfolg der Spanabfuhr. Unsere Versuche mit einem herkömmlichen Gewindefräser für Stahl im Gegenlauffräsmodus führten dazu, dass die Schneide von dünn auf dick wechselte. Diese Reibung verursacht starke Kaltverfestigung und schleudert heiße Späne in den Werkzeugweg, was zu erneutem Spanschneiden und Mikrorissen führt.
Daher empfehlen wir für nahezu alle Anwendungen mit hochharten Werkstoffen das Gleichlauffräsen. Beim Gleichlauffräsen wird das Material von dick nach dünn bearbeitet, wodurch eine sauberere Spanbildung entsteht und die Späne in den offenen, fertig bearbeiteten Gewinderaum abgeführt werden. Achten Sie darauf, dass Ihre CNC-Maschine nur minimales Kugelgewindespiel aufweist, da ältere Führungsbahnen unter den Kräften des Gleichlauffräsens zu Rütteln und Gleiten neigen können.
Fallstricke bei Kühlstrategien vermeiden: Warum die unreflektierte Verwendung von Emulsionskühlmitteln zu thermischer Rissbildung bei HRC65-Gewindefräsmaschinen führt
Viele Zerspanungsmechaniker sehen Rauch in der Schnittzone und fluten die Bohrung instinktiv mit wasserlöslicher Emulsion. Beim Betrieb von Gewindefräsern mit einer Härte von HRC 65 ist diese traditionelle Vorgehensweise jedoch katastrophal für die Werkzeugstandzeit. Die extreme Hitze an der Schneide, gefolgt von der abrupten Abkühlung während der unterbrochenen kreisförmigen Interpolation, erzeugt einen starken Temperaturschock, der das darunterliegende Material schnell zum Reißen bringt.
Unsere Fehlersuche in US-Werkstätten bestätigt, dass thermische Mikrorisse die Schneidkanten bereits nach wenigen Gewindegängen zerstören. Bei diesen extremen Härtegraden empfehlen wir dringend Trockenschneiden in Kombination mit Hochdruckluftstrahlen (über 6 bar) oder Minimalmengenschmierung (MQL). Dadurch wird ein stabiles thermisches Umfeld aufrechterhalten und die heißen, gehärteten Späne werden durch die hohe Strömungsgeschwindigkeit vollständig aus dem Bohrloch entfernt.
Mikrochip-Bearbeitung an der Schneide: Analyse der Beschichtungsablösung an hochwertigen Hartmetall-Gewindefräsern unter hoher Vergrößerung
Wenn Gewinde ohne Vorwarnung beschädigt werden und das Werkzeug unbeschädigt aussieht, liegt die Ursache im Mikroskopischen. Bei gebrauchten Hartmetall-Gewindefräsern beobachten wir unter 100-facher Vergrößerung häufig fleckenartige Ablösungen der Nanobeschichtung oder mikroskopische Ausbrüche an der Substratkante. Diese mikroskopisch kleinen, gezackten Unebenheiten wirken wie winzige Sägen und beschädigen die Gewindespitzen des Werkstücks sofort.
Dieses vorzeitige Ablösen der Beschichtung ist in der Regel auf ein unausgewogenes Verhältnis zwischen Schneidschärfe und Schneidfestigkeit zurückzuführen. Zu scharfe Schneiden brechen unter Belastungen von HRC65 sofort ab, während übermäßig passivierte Schneiden Reibungswärme erzeugen, die zu einer Ablösung der Beschichtung führt. Wir verwenden ein firmeneigenes Suspensionspolierverfahren, um diesen Schneidradius innerhalb eines präzisen Mikrometerbereichs zu halten. Dennoch muss der Werkzeugrundlauf unter 0.005 mm liegen, um eine ungleichmäßige Belastung der Zähne zu vermeiden.
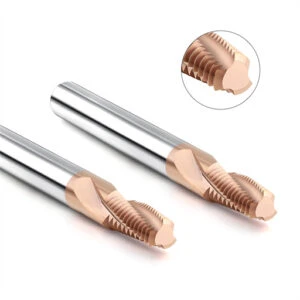
Beschädigte Gewinde und unvollständige Profile: Programmierkorrekturen für Fräsmaschinen mit großem Gewindesteigungsbereich und UNC-Gewinde
Die Bearbeitung von Gewinden mit großer Steigung führt häufig zu starken Profilverzerrungen und Ausrissen an den Flanken. Eine größere Gewindesteigung erfordert eine größere radiale Schnitttiefe und einen höheren Werkzeugeingriff, wodurch das Spindeldrehmoment exponentiell ansteigt. Treten in Betrieben abgeflachte Gewindespitzen bei groben Gewinden auf, wird dies oft auf Werkzeugherstellungsfehler zurückgeführt. Die Vor-Ort-Prüfungen unseres Teams zeigen jedoch, dass die Ursache fast immer in der CNC-Werkzeugweglogik liegt.
Bei extremen Härteschwellen müssen alte Programmiergewohnheiten den physikalischen Kräftegrenzen weichen. Es ist nicht möglich, hochfesten Stahl mit großer Teilung in einem einzigen Interpolationsdurchgang zu durchdringen, ohne die Hartmetallstruktur des Werkzeugs zu zerstören. Um Ausrisse zu vermeiden, muss der Programmcode so angepasst werden, dass die anfänglichen Aufprallkräfte geglättet, die radialen Eingriffe reduziert und die Kinematik der kreisförmigen Interpolation kompensiert werden.
Werkzeugwegoptimierung: Verzicht auf geraden Radialeinfahrt zugunsten einer Bogeneinfahrt (Roll-in-Einfahrt)
Das geradlinige Eintauchen eines Werkzeugs in gehärteten Stahl setzt die Schneidkanten einem heftigen Stoß aus. Dieser plötzliche Laststoß ist die Hauptursache für Ausbrüche an den Schneidkanten von Fräsmaschinen mit großem Gewinde (UNC). Beim geradlinigen Eintauchen wird das Material durchstochen, was einen kurzzeitigen Spindelstromstoß verursacht und am Startpunkt eine lokale Rattermarke hinterlässt, die den weiteren Verlauf der Kreisbahn beeinträchtigt.
Um dies zu vermeiden, empfehlen wir unseren Kunden, ihre Einfahrwege mithilfe eines tangentialen Bogeneinfahrverfahrens, auch „Roll-in“-Verfahren genannt, neu zu gestalten. Diese Technik ermöglicht es dem Werkzeug, mit einem gleichmäßigen Radius in den Schnitt einzufahren, wodurch die Spandicke stufenlos von null auf die programmierte Vorschubgeschwindigkeit ansteigt. Die manuelle G02/G03-Programmierung für dieses Einfahrverfahren erfordert zwar einige zusätzliche Berechnungen, gewährleistet aber eine stabile Werkzeugbelastung und saubere Einfahrgewinde.
Mehrfachdurchgangsfräsen: Empfohlene radiale Schnitttiefe (ae) für hochharten Stahl
Der Versuch, Stahl mit einer Härte von HRC60+ in einem einzigen Durchgang schruppend zu bearbeiten, birgt ein hohes Risiko für das Werkzeugbudget. Beim Betrieb eines Standard-Gewindefräsers für Stahl erzeugt eine zu hohe radiale Schnitttiefe ( ae ) Seitenkräfte, die den Fräserkörper verformen. Diese Verformung äußert sich in einem konischen, nicht spezifikationsgemäßen Gewinde, das unten eng und oben zu weit ist und nur durch mehrstufige Bearbeitung korrigiert werden kann.
Unsere sechzehnjährigen Testergebnisse an Hartformstählen zeigen, dass Gewinde mit großer Steigung drei bis vier Radialschnitte erfordern. Typischerweise wird im ersten Schruppschnitt 50 % bis 60 % der Gewindetiefe abgetragen, gefolgt von einem zweiten Schnitt mit 30 %. Anschließend erfolgt ein abschließender Schlichtschnitt mit einer maximalen Tiefe von 0.05 mm, der Materialrückfederung beseitigt, ohne das Werkzeug übermäßiger Seitenbelastung auszusetzen.
Fehlerhafte Berechnung der Umfangsvorschubgeschwindigkeit: Vermeidung von Werkzeugspitzenüberlastung in CNC-Systemen
Dies ist ein klassischer Fehler bei der Winkelgeschwindigkeit, der über 90 % der Programmierer und Maschinenbediener in der Werkstatt zum Verhängnis wird. Ihre CNC-Steuerung berechnet die interne Kreisinterpolation anhand der Werkzeugmittellinie, nicht anhand des Schneidkantenumfangs. Wenn Sie die Rohvorschubgeschwindigkeit direkt aus Ihrem Werkzeughandbuch als F-Wert eingeben, fährt die Werkzeugmaschine viel zu schnell und überlastet die Zähne.
Wenn Hochleistungs-Gewindefräser aus Hartmetall beim Eintritt in ein Bohrloch sofort abbrechen, liegt dies fast immer an falsch berechneten Mittellinienvorschüben. Sie müssen den Vorschub in Ihrem Programm entsprechend dem Verhältnis von Bohrungsdurchmesser zu Werkzeugdurchmesser reduzieren. Die Formel ist einfach: Mittellinienvorschub = Konturvorschub * (Bohrungsdurchmesser – Werkzeugdurchmesser) / Bohrungsdurchmesser. Überprüfen Sie die Ausgabe Ihrer CAM-Software anhand dieser Berechnung, bevor Sie den Zyklus starten.
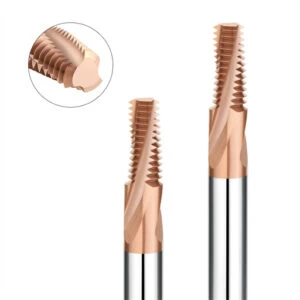
Unerwarteter Werkzeugbruch und kurze Standzeit: Extreme Planungsstrategien für die Tiefloch- oder Spezialstahlbearbeitung
Bei der Fertigung von Präzisionsformen und hochfestem Stahl ist plötzlicher Werkzeugbruch ein absolutes Problem. Dies gilt insbesondere bei Bearbeitungstiefen, die mehr als das Doppelte des Gewindedurchmessers betragen ( >2D ). In diesen engen, tiefen Bohrungen verstopfen die Späne leicht, was zu einem sprunghaften Anstieg der Reibungswärme führt. Viele Betriebe, die unter Zeitdruck stehen, wenden blindlings Standardbearbeitungszyklen an und ignorieren dabei den stufenweisen Anstieg des Schnittwiderstands.
Dieses Versäumnis führt zu kürzeren Werkzeugstandzeiten als erwartet und häufigen Werkzeugverstopfungen. Um die Werkzeugstandzeit zu verlängern, reicht es nicht aus, die Spindeldrehzahl zu reduzieren; vielmehr müssen die Vorbohrbedingungen kontrolliert und die Steifigkeitsdefizite im Verhältnis von Länge zu Durchmesser ausgeglichen werden. Durch die Verteilung der physikalischen Belastung auf die vorhergehenden Prozessschritte lässt sich auch unter extremen Termindruckbedingungen eine stabile Serienfertigung erreichen.
Maximale Optimierung der Vorbohrlochabmessungen: Reduzierung der anfänglichen Schnittkräfte bei HRC65-Gewindefräsmaschinen
Bei der Bearbeitung von extrem harten Metallen halten sich Techniker oft strikt an die unteren Grenzwerte der Vorbohrtabellen. Wird das Loch jedoch beim Einsatz von HRC65-Gewindefräsern zu klein gebohrt, muss die Werkzeugspitze beim Schruppen zu viel Material nahe der Gewindegrundkante abtragen. Diese anfängliche Überlastung wirkt wie ein versteckter Katalysator für vorzeitige thermische Ermüdung und führt zu plötzlichem, unerwartetem Werkzeugausfall.
Sofern die Toleranzen für das Endgewinde eingehalten werden, empfehlen wir, den Durchmesser des Vorbohrlochs an die obere zulässige Grenze anzupassen. Geringfügige Vergrößerungen des Pilotlochdurchmessers können das beim radialen Eingriff abgetragene Materialvolumen um fast 20 % reduzieren. Diese Optimierung im Bruchteil eines Millimeters verbessert die anfängliche Spanabfuhr und senkt den Spindelstrom, wodurch Werkzeuge mit hoher Härte reibungslos in das Material eingreifen können.
Rattern durch langen Überhang: Umstellung auf kundenspezifische Gewindefräsmaschinen mit angepasster Kerndicke und variablen Steigungswinkeln
Mit zunehmender Gewindetiefe überschreiten Standardwerkzeugüberhänge irgendwann ein kritisches Steifigkeitsverhältnis, wodurch Rattern unvermeidlich wird. Diese periodische Vibration hinterlässt unschöne Wellen an den Gewindeflanken und führt aufgrund ungleichmäßiger Stoßbelastung zu schnellem Kantenbruch. Viele US-amerikanische Bearbeitungszentren haben damit zu kämpfen, wenn das Verhältnis von Länge zu Durchmesser 3:1 übersteigt, da gängige Geschwindigkeitsreduzierungsstrategien die Effizienz beeinträchtigen, ohne die Resonanz zu eliminieren.
Um diese Engpässe bei der Bearbeitung tiefer Bohrungen zu überwinden, entwickeln wir anstelle von Standardkatalogen kundenspezifische Gewindefräser, die optimal auf die Dynamik der Maschinenspindel abgestimmt sind. Bei diesen Konstruktionen vergrößern wir den Kerndurchmesser am Werkzeugfuß, um die Biegesteifigkeit zu erhöhen, und integrieren variable Steigungswinkel. Diese Geometrie unterbricht harmonische Resonanzen während des Fräsvorgangs, reduziert Vibrationen und ermöglicht die Beibehaltung der Standardvorschubgeschwindigkeit.
Bruchvermeidung ohne Ausschuss: Warum Gewindefräser für Stahl Hartmetallgewindebohrer bei teuren Werkstücken übertreffen
Bei der Bearbeitung von Schmiedeteilen für die Luft- und Raumfahrt im Wert von Tausenden von Dollar kann ein einziges gebrochenes Werkzeug das gesamte Werkstück unbrauchbar machen. Einkaufsabteilungen fragen sich oft, warum wir auf Hartmetallgewindebohrer verzichten, um schnellere Zykluszeiten zu erzielen. Aus Sicht der Risikominimierung gilt: Bricht ein Gewindebohrer aufgrund von Drehmomentüberlastung in gehärtetem Stahl ab, verkeilen sich seine starren Gewindegänge fest im Bohrloch, sodass ein Herausziehen ohne Beschädigung des Halbzeugs nahezu unmöglich wird.
Im Gegensatz dazu ist die Wahl eines hochwertigen Gewindefräsers für Stahl der beste Weg zu null Ausschuss. Da der Fräserdurchmesser kleiner als die Gewindebohrung ist, bietet er ausreichend geometrischen Freiraum für den Rückzug. Sollte es durch einen Stromausfall oder einen Bedienungsfehler zu einem Bruch kommen, verkeilt sich der abgebrochene Hartmetallkörper nicht im Gewinde, sodass er von Technikern problemlos mit einer Pinzette entfernt werden kann.
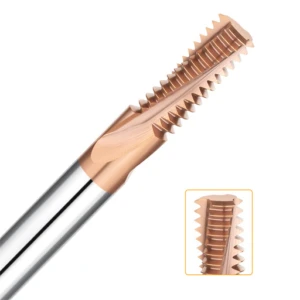
Lösungen für extreme, unkonventionelle Bedingungen: Wann man von Standardwerkzeugen auf kundenspezifische Gewindefräsmaschinen umsteigen sollte
Nachdem wir Messfehler, Oberflächengüte und Steigungskompensation behandelt haben, müssen wir uns der harten Realität in der Fertigung stellen. So perfekt ein Standardwerkzeugkatalog auch erscheinen mag, er kann nicht jede extreme Geometrie oder Speziallegierung abdecken. Bei dünnen Wänden, Stufen oder schwachen Vorrichtungen führt die Anpassung von Standardparametern zu unnötigem Rüstaufwand. Kompromisse bei Standardwerkzeugen bergen oft versteckte Risiken für die Produktqualität.
Wenn Sie aktuell Aufträge für hochharte, hochwertige Bauteile prüfen, empfehlen wir Ihnen, den Fokus von den Kosten einzelner Werkzeuge auf die Gesamteffizienz des Fertigungszyklus zu verlagern. Sonderanfertigungen von Fräsern werden so konstruiert, dass sie die maximale Steifigkeit Ihrer Maschine optimal unterstützen. Dies geschieht durch eine Anpassung des Werkzeugkörpers, wenn Standardoptionen an ihre Grenzen stoßen. Die folgenden zwei Fallbeispiele zeigen, wie wir genau diese Engpässe für unsere Kunden lösen.
Tiefbohrungen in Luft- und Raumfahrtqualität und hohe Längen-Durchmesser-Verhältnisse: Eine Fallstudie zu kundenspezifischen Hartmetall-Gewindefräsern
Ein Kunde aus der Luft- und Raumfahrtindustrie benötigte die Bearbeitung eines Innengewindes mit einem Längen-Durchmesser-Verhältnis von 4D in HRC62-Stahl. Er versuchte es mit handelsüblichen Hartmetall-Gewindefräsern, doch die für Standardwerkzeuge erforderliche lange Gewindehalslänge führte zu einem drastischen Abfall der Steifigkeit im Mittelbereich. Dies resultierte in einer Durchbiegung von 0.08 mm am Bohrungsgrund, wodurch die Prüfung mit der „Gut“-Lehre trotz umfangreicher Programmanpassungen unmöglich wurde.
Um diese Steifigkeitsproblematik zu lösen, haben wir die strukturellen Proportionen des Werkzeugs grundlegend überarbeitet. Bei dieser Sonderanfertigung haben wir den Übergang vom Schaft zum Hals in ein sich verjüngendes, trapezförmiges Profil überführt und den Freiwinkel mit einer asymmetrischen negativen Fase versehen. Falls Sie Probleme mit der Durchbiegung in Tiefbohrungen haben, bitten wir Sie, uns Ihre spezifischen Betriebsbedingungen und Zeichnungen zukommen zu lassen, damit wir die Kerndicke Ihres Werkzeugs optimieren können.
Integriertes Gewindeschneiden und Anfasen: Lösung von Grat- und Effizienzproblemen für europäische und amerikanische Kunden in der Serienfertigung
In der Serienfertigung setzen Tier-1-Zulieferer strenge Vorgaben hinsichtlich der Gesamtzykluszeiten durch. Standardmäßige Arbeitsabläufe umfassen Bohren, Anfasen und Gewindeschneiden, doch häufige Werkzeugwechsel verursachen kostspielige Leerlaufzeiten. Darüber hinaus hinterlassen separate Werkzeuge bei gehärtetem Stahl HRC65 oft mikroskopisch kleine Grate am Fasenübergang, die die Passgenauigkeit beeinträchtigen. Genau dieses Problem lösen wir häufig bei der Optimierung von Fertigungslinien in der Automobilindustrie.
Für Arbeitsplätze, an denen die Zykluszeit entscheidend ist, setzen wir standardmäßig integrierte, multifunktionale Gewindefräsmaschinen ein. Durch die Kombination von Anfasen und Gewindeschneiden auf verschiedenen Stufenabschnitten eines einzigen Werkzeugs wird der Gewindeeingang direkt nach dem letzten Bearbeitungsgang entgratet. Sollten Sie Produktionsengpässe haben, teilen Sie uns Ihre Materialspezifikationen und Ihre Werkzeugliste mit – wir entwickeln gerne eine integrierte Lösung für Sie.






