


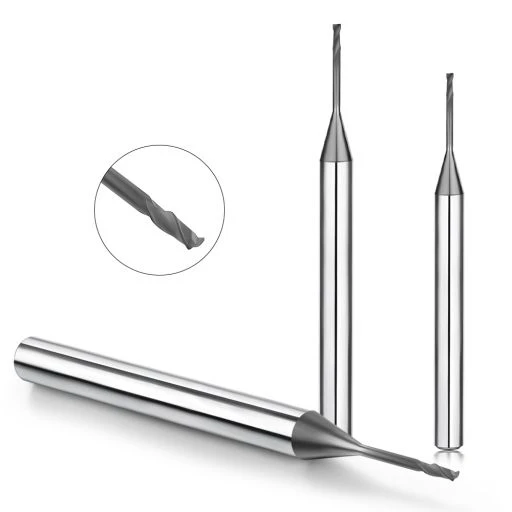
Bei der Entwicklung eines Werkzeugsystems für einen europäischen Formen- und Elektrodenhersteller stießen wir auf ein bekanntes Problem: Der Betrieb verwendete unbeschichtete Hartmetall-Schaftfräser auf Graphitelektroden. Erste Testschnitte sahen sauber aus, doch der Kantenverschleiß beschleunigte sich bereits nach wenigen Teilen rapide. Der Graphit wies starke Ausbrüche an den Ecken, Maßabweichungen und einen Verlust der Oberflächenkonsistenz auf.
Unsere Erfahrung mit CNC-Werkzeugen zeigt, dass Zerspanungsmechaniker oft Werkzeugdurchmesser, Schneidenanzahl sowie Vorschub und Drehzahl priorisieren, dabei aber den wichtigsten Faktor für die Werkzeugstandzeit vernachlässigen: die Beschichtung des Schaftfräsers mit Graphit . Die richtige Beschichtungswahl verhindert vorzeitigen Verschleiß und stabilisiert die Serienfertigung.
Obwohl Graphit weicher als Stahl ist, verursacht seine abrasive Partikelstruktur starken Mikroverschleiß. Beim Hochgeschwindigkeitsfräsen ist die Schneide einem kontinuierlichen Abrieb durch feinen Graphitstaub ausgesetzt. Unbeschichtete Hartmetallwerkzeuge weisen schnell Flankenverschleiß und Kantenverrundung auf, was zu erhöhtem Schnittdruck und Mikrorissen führt.
Standardmäßige Hartmetallsubstrate weisen nicht die erforderliche Oberflächenhärte auf, um der kontinuierlichen abrasiven Reibung in Trockenbearbeitungsanlagen standzuhalten. Um die Werkzeugstandzeit zu verlängern, sind nicht nur hochwertige Hartmetallsubstrate oder eine optimierte Geometrie notwendig; vielmehr wird eine extrem harte Schutzschicht benötigt, die die Schneidkante isoliert.
Diamantbeschichtete Graphit-Schaftfräser lösen dieses Problem durch die Verwendung von kristallinem Diamant zur Verhinderung von abrasivem Verschleiß. Die Diamantschicht sorgt für scharfe Schneidkanten, reduziert die Reibung und verhindert, dass Graphitstaub das Hartmetallsubstrat angreift. Dadurch können Fertigungsbetriebe über lange Produktionszyklen hinweg enge Toleranzen und makellose Oberflächen gewährleisten.
Bei EDM-Elektroden, Halbleiterbauteilen und komplexen Formteilen verwandeln Diamantbeschichtungen die Graphitbearbeitung von einem unbeständigen Prozess in eine vorhersagbare, ertragreiche Fertigung. Die Umstellung von unbeschichteten auf diamantbeschichtete Werkzeuge eliminiert ungeplante Ausfallzeiten, senkt die Werkzeugkosten pro Teil und gewährleistet eine gleichbleibende Teilequalität.
Haben Sie schon einmal bemerkt, dass Ihre Schneidwerkzeuge bei den ersten Graphitblöcken gut funktionieren, dann aber mit zunehmender Produktion an Toleranz und Stabilität einbüßen?
Warum versagen unbeschichtete Schaftfräser bei der Graphitbearbeitung vorzeitig?
In unserer Werkzeugunterstützung für EDM-Formen- und Elektrodenfertigungsbetriebe stellt der vorzeitige Verschleiß unbeschichteter Schaftfräser für die Graphitbearbeitung weiterhin ein anhaltendes Problem dar. Obwohl die ersten Schnitte sauber und präzise erscheinen, verschlechtert sich die Oberflächengüte im Laufe der kontinuierlichen Produktion rapide, und die Maßtoleranzen verschieben sich schnell, was die Maschinenbediener zu häufigen und kostspieligen Werkzeugwechseln zwingt.
Erfolgreiches Graphitfräsen erfordert weit mehr als nur die Grundhärte des Substrats. Die hohe Spindeldrehzahl setzt die Schneidkanten einem kontinuierlichen Strom abrasiver Kohlenstoffpartikel aus. Ohne schützende Oberflächenbehandlung beschleunigt sich der Schneidkantenverschleiß. Daher bewertet unser Ingenieurteam die Langzeitverschleißkinetik anstatt der anfänglichen Schnittleistung im Kurzzeitbetrieb.
Verschleiß von Graphit-Schaftfräsern: Mechanismen des Werkzeugverschleißes bei der Graphitbearbeitung
Beim Chargenfräsen mit Elektroden erfüllen Standard-Hartmetallwerkzeuge oft nur in den ersten Zyklen die Vorgaben der Konstruktionszeichnung, bevor die Schneidkantenqualität nachlässt. Mit zunehmender Abstumpfung der Mikrogeometrie steigen die lokalen Schnittkräfte sprunghaft an, was zu Ausbrüchen an den Elektrodenecken und unzulässiger Oberflächenrauheit führt. Dieser Vorgang ist ein Paradebeispiel für den Verschleiß von Graphit-Schaftfräsern.
Im Gegensatz zur Metallbearbeitung, bei der kontinuierliche Späne und hohe Temperaturen entstehen, erzeugt die Graphitbearbeitung feine, stark abrasive Staubpartikel, die wie Schleifmittel auf die Schneide wirken. Dieser Mechanismus führt zu einer schnellen Kantenverrundung und Flankenverschleiß. Sobald die Schärfe nachlässt, schwankt der Schnittwiderstand, wodurch kritische Toleranzen an empfindlichen Rippen und präzisen EDM-Details zerstört werden.
Ausfall von Graphitschneidwerkzeugen: Häufige Ausfallursachen bei unbeschichteten Werkzeugen
Zerspanungsmechaniker fragen sich oft, warum identische Werkzeugwege zunächst präzise Teile liefern, gefolgt von einem plötzlichen Leistungsabfall. Dieses Muster deutet darauf hin, dass der Fräser seine Verschleißgrenze überschritten hat und sich in einem fortschreitenden Verschleißzustand befindet. Bei hochpräzisen Bearbeitungen äußert sich der Verschleiß von Graphitschneidwerkzeugen typischerweise durch Kantenverrundung, Maßabweichungen, Oberflächenrisse und unregelmäßige Standzeiten.
Die Diagnose dieser Ausfälle erfordert neben der Betrachtung von Vorschub und Drehzahl auch die Bewertung des abrasiven Verschleißes und der Schnitthaltigkeitsgrenzen. Eine Reduzierung der Schnittparameter kann zwar den Werkzeugverschleiß vorübergehend verlangsamen, beeinträchtigt jedoch die Zykluszeiten und den Durchsatz in der Fertigung. Um vorzeitigen Werkzeugverschleiß zu vermeiden, ist eine Verbesserung des Oberflächenschutzes notwendig, anstatt die Spindelleistung zu drosseln.
Warum unbeschichtete Hartmetall-Schaftfräser in der Produktion Schwierigkeiten haben – Graphitbearbeitung
Standard-Hartmetallwerkzeuge können zwar Graphit bearbeiten, weisen aber nicht die für den Dauerbetrieb erforderliche Oberflächenhärte auf. Bei der Serienbearbeitung komplexer EDM-Elektroden, bei der gleichmäßige Funkenstrecken und enge Toleranzen entscheidend sind, führen unbeschichtete Werkzeuge aufgrund des schnellen Flankenverschleißes zu inakzeptablen Prozessschwankungen.
Bei der Optimierung von Graphitfräsprozessen müssen Werkzeugingenieure Losgröße, Merkmalskomplexität und Teiletoleranzen gegeneinander abwägen. Während unbeschichtetes Hartmetall für die Einzelprototypenfertigung ausreichen mag, erfordert die Serienfertigung eine vorhersehbare Werkzeugstandzeit und maximalen Schneidkantenschutz. Daher sind speziell entwickelte, verschleißfeste Werkzeuge über den gesamten Produktionszyklus hinweg deutlich kostengünstiger als preiswerte, unbeschichtete Fräser.
Die Bedeutung von Graphitbeschichtungen für Schaftfräser: Wie beeinflussen Beschichtungen die Werkzeugstandzeit?
Im Laufe jahrelanger Fehlersuche bei Graphitelektroden-Setups und der Fertigung von Präzisionsbauteilen haben sich Werkzeugbeschichtungen immer wieder als entscheidender Faktor für die Prozessstabilität erwiesen. Während sich CNC-Programmierer naturgemäß auf die Geometrie des Schaftfräsers , die Anzahl der Schneiden und die Spindelvorschübe konzentrieren, zeigt die Praxis in der Fertigung, dass der Oberflächenschutz die langfristige Beständigkeit bestimmt.
Häufig beobachten wir, dass Hartmetallwerkzeuge mit identischer Geometrie und Spanbelastung aufgrund ihrer Oberflächenbehandlung völlig unterschiedliche Standzeiten aufweisen. Eine spezielle Graphitbeschichtung für Schaftfräser dient als thermischer und physikalischer Schutzschild, verhindert schnelles Mikroausbrechen und stabilisiert die Schnittkräfte. In der Fertigungsbearbeitung sind moderne Beschichtungen kein optionales Zubehör – sie sind entscheidende Prozessfaktoren.
Wie reduzieren Graphitbeschichtungen auf Schaftfräsern den abrasiven Verschleiß?
Graphit führt nicht zum Versagen von Schneidwerkzeugen durch hohe Zugkräfte oder extreme thermische Belastungen; stattdessen rundet kontinuierlicher mechanischer Abrieb die Schneidkante allmählich ab. Feine, mikroskopische Kohlenstoffpartikel wirken als abrasive Suspension, die das Bindemittel im Rohhartmetall erodiert und so starken Flankenverschleiß und Oberflächenrisse an Fertigteilen verursacht.
Eine speziell entwickelte Beschichtung bildet eine extrem harte Barriere zwischen dem rohen Wolframcarbid-Substrat und dem Schleifstaubstrom. Durch die Verhinderung des direkten Kohlenstoff-Carbid-Kontakts erhält die Beschichtung die kritische Kantenschärfe beim Hochgeschwindigkeits-Trochoidfräsen und bei feinen Schlichtbearbeitungen und reduziert so die Maßabweichung von Zyklus zu Zyklus deutlich.
Wie verlängern Diamantbeschichtungen die Lebensdauer von Graphit-Bearbeitungswerkzeugen?
Bei der Fertigung von Elektroden mit engen Toleranzen verursachen Standardwerkzeuge häufige Spindelstillstände und unvorhersehbare Werkzeugkorrekturen. Im Gegensatz dazu bieten echte Diamantschichten überlegene Härte und extreme Verschleißfestigkeit. Diese robuste Schutzschicht verhindert das Abrunden der Schneidkanten und ermöglicht es Betrieben, die Standzeit von Graphit-Bearbeitungswerkzeugen bei kontinuierlichen Serienfertigungen deutlich zu verlängern.
Für Formenbaubetriebe liegt der wahre Wert in der vorhersagbaren Dimensionsstabilität über Dutzende von Elektroden hinweg und nicht nur in den reinen Spindelstunden. Der Einsatz diamantbeschichteter Fräser minimiert Funkenstreckenabweichungen bei nachfolgenden EDM-Bearbeitungen, eliminiert Werkzeugwechsel während des Programms und reduziert die Ausschussrate deutlich.
Der Zusammenhang zwischen Beschichtungsdicke und Graphitbearbeitungsleistung
Beim Präzisionsfräsen sind dickere Diamantschichten nicht automatisch für jede Anwendung besser. Die Schichtdicke beeinflusst direkt den Schneidkantenradius und die Schneidkantenschärfe; eine zu dicke Schicht rundet die empfindlichen Mikro-Werkzeugkanten ab und erhöht so den Schnittwiderstand, während eine zu dünne Schicht unter hoher Spanbelastung vorzeitig verschleißt.
Werkzeugingenieure optimieren die Beschichtungsdicke in Abhängigkeit von Werkzeugdurchmesser, Graphitkorngröße und Bearbeitungsverfahren. Mikrofräser und Rippenfräser mit kleinem Durchmesser benötigen dünnere Diamantschichten für eine optimale Schneidkantenschärfe, während Schruppwerkzeuge von dickeren Diamantschichten für maximale Standzeit profitieren. Die Balance zwischen Schneidkantenschärfe und Schichtdicke ist entscheidend für eine gleichbleibende Produktion.
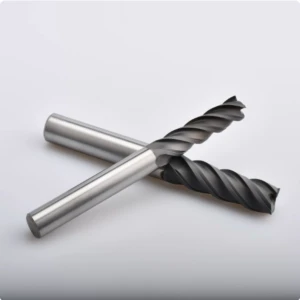
Diamantbeschichtete vs. unbeschichtete Schaftfräser für Graphit: Ein umfassender Leistungsvergleich
Bei der EDM-Elektrodenbearbeitung fragen sich Betriebe oft, warum zwei identische Hartmetallfräser bei identischen Schnittgeschwindigkeiten und Vorschüben so drastisch unterschiedliche Standzeiten aufweisen. Die Bewertung diamantbeschichteter versus unbeschichteter Schaftfräser für Graphit hängt von der Oberflächenmetallurgie ab. Standard-Hartmetallsubstrate allein können der kontinuierlichen Mikroabrasion, die beim Trockenschneiden von Graphit entsteht, nicht standhalten.
Die Wahl zwischen diamantbeschichteten und unbeschichteten Schaftfräsern hängt von weit mehr als nur dem Anschaffungspreis ab. Erfahrene Werkzeugingenieure bewerten Verschleißverhalten, Oberflächengüte und Eignung für die automatisierte Fertigung. Eine speziell entwickelte Diamantbeschichtung wirkt als thermische und physikalische Barriere und wandelt einen unruhigen Fräsprozess in einen stabilen und vorhersagbaren um.
Werkzeugverschleißfestigkeit: Wie Diamantbeschichtungen den Verschleiß von Graphit-Schaftfräsern reduzieren
Bei der Bearbeitung großer Elektrodenvolumina zeigen unbeschichtete Hartmetallwerkzeuge bereits nach wenigen Zyklen einen raschen Flankenverschleiß. Durch die Abstumpfung der Schneidkanten kommt es zu Spitzen im Schnittdruck, was zu Ausbrüchen an den empfindlichen Elektrodenrippen und zu Abweichungen von den Sollprofilen des Werkstücks führt. Dieser schnelle Verschleiß ist die häufigste Ursache für vorzeitigen Graphit-Schaftfräserverschleiß beim Hochgeschwindigkeits-CNC-Fräsen.
Diamantbeschichtungen bilden eine extrem harte Schutzschicht mit Härtewerten von über 8,000 HV. Diese kristalline Schutzschicht verhindert, dass abrasive Kohlenstoffpartikel mit dem rohen Wolframkarbidsubstrat in Kontakt kommen. Durch den Erhalt scharfer Schneidkanten über Tausende von Schnitten reduzieren Diamantbeschichtungen Mikroausbrüche drastisch und verlängern die Werkzeuglebensdauer über lange Produktionsläufe hinweg.
Oberflächenbeschaffenheit: Wie Beschichtungen die Bearbeitungsqualität von Graphit verbessern
Bei Präzisionsbearbeitungen bestimmt der Werkzeugzustand unmittelbar die Oberflächengüte. Flankenverschleiß an stumpfen Werkzeugen führt zu Rissen in den Graphitkörnern anstatt zu einem sauberen Abscheren, was Mikroporen, Lochfraß und Maßungenauigkeiten verursacht. Diese Defekte führen direkt zu unregelmäßigen Funkenübergängen, aufwändigem manuellem Polieren und Oberflächenfehlern beim Erodieren.
Diamantbeschichtete Schneidwerkzeuge gewährleisten gleichmäßige Schnittkräfte entlang des gesamten Werkzeugwegs und verhindern so Durchbiegung und Rattern an dünnwandigen Elektrodenrippen. Durch die Vermeidung von Kantenausbrüchen erzielen Diamantwerkzeuge spiegelglatte Ra-Werte und eine scharfe Kantendefinition. Diese Oberflächenstabilität reduziert die Nachbearbeitung der Elektroden und gewährleistet ein vorhersagbares, reproduzierbares Brennergebnis in Formhohlräumen.
Werkzeugstandzeit: Wie diamantbeschichtete Schaftfräser die Lebensdauer verlängern
Die tatsächliche Werkzeugstandzeit hängt eher vom abrasiven Verschleiß und der Schnitthaltigkeit als von der Härte des Rohmaterials allein ab. Unbeschichtete Fräser erfordern häufige Eingriffe des Bedieners und ständige Werkzeugwechsel, was die Zykluszeiten verlängert. Für die Serienfertigung ist die Maximierung der Werkzeugstandzeit bei der Graphitbearbeitung entscheidend, um die Gemeinkosten zu senken und die Spindelverfügbarkeit aufrechtzuerhalten.
Echte Diamant-Schaftfräser übertreffen unbeschichtete Hartmetallfräser je nach Graphitqualität und Partikelgröße um das 10- bis 30-Fache. Diese verlängerte Standzeit reduziert Maschinenstillstandszeiten drastisch, senkt den Ausschuss bei teuren Elektrodenrohlingen und ermöglicht zuverlässiges, mannloses Bearbeiten. Die Investition in diamantbeschichtete Werkzeuge führt zu deutlich geringeren Stückkosten bei langfristiger Produktion.
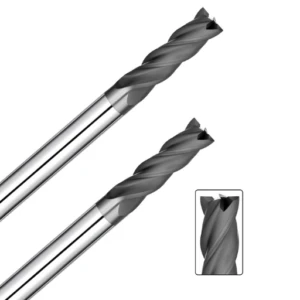
Warum eignen sich diamantbeschichtete Graphit-Schaftfräser besser für die CNC-Graphitbearbeitung?
Beim Fräsen von Graphitelektroden rüsten Werkstätten häufig von Standard-Hartmetall- auf diamantbeschichtete Werkzeuge um. Unbeschichtete Fräser mögen zwar die ersten Prototypenbearbeitungen ermöglichen, doch führt die schnelle Kantenverrundung bei längeren Produktionsläufen zu Maßabweichungen. Bei filigranen Rippen und eng tolerierten EDM-Details beeinträchtigt bereits geringfügiger Werkzeugverschleiß die Qualität der nachfolgenden Formteile.
In Hochgeschwindigkeits-CNC-Anwendungen bieten diamantbeschichtete Graphit-Schaftfräser den für die Prozessstabilität erforderlichen thermischen und physikalischen Schutz. Der kristalline Diamantfilm schützt die Schneidkanten vor kontinuierlichem abrasivem Verschleiß und sorgt so für geringe und gut vorhersehbare Schnittkräfte. Um diese Vorteile optimal zu nutzen, ist die Kombination von Diamantwerkzeugen mit stabilen Aufspannungen, optimierten Werkzeugwegen und gleichmäßiger Spanbelastung notwendig.
Diamantbeschichtung verlängert die Werkzeugstandzeit durch überlegene Verschleißfestigkeit
Bei der kontinuierlichen Elektrodenfertigung stumpfen Standard-Hartmetallschneidplatten durch aggressive Mikroabrasion schnell ab. Die stumpfen Schneiden zwingen die Maschinenbediener zu ständigen Werkzeugkorrekturen, was die Zykluszeiten verlängert und zu Bauteilabweichungen führt. Werkzeugverschleißanalysen bestätigen, dass abrasive Kohlenstoffpartikel und nicht die mechanische Einwirkung diesen schnellen Schneidkantenverschleiß verursachen.
Die granulare Struktur von Graphit wirkt wie eine abrasive Suspension auf rohes Wolframcarbid. Echte Diamantbeschichtungen erzielen eine extreme Oberflächenhärte von bis zu 10,000 HV und isolieren das darunterliegende Carbidsubstrat. Diese verschleißfeste Barriere erhält die optimale Schnittgeometrie und verlängert die Werkzeugstandzeit bei der CNC-Graphitbearbeitung erheblich.
Diamantbeschichtete Graphit-Schaftfräser mindern die Auswirkungen von Bearbeitungsstaub
Beim Trockenfräsen von Graphit entsteht eine große Menge feinen, abrasiven Staubs, der die Werkzeugnuten und Freiwinkel kontinuierlich abnutzt. Ohne Oberflächenschutz führt diese abrasive Staubwolke schnell zu einer Erosion der Werkzeuggeometrie und einem Abstumpfen der Schneide. Spezielle diamantbeschichtete Graphit-Schaftfräser widerstehen dieser abrasiven Reibung, verhindern Schneidkantenbruch und verlängern die Zykluszeiten.
Die Beschichtungsleistung hängt jedoch stark von den Bearbeitungsbedingungen ab. Hochleistungs-Vakuumabsaugung, Werkzeughalter mit geringem Rundlauf und steife Hochgeschwindigkeitsspindeln sind unerlässlich, um Staub zu entfernen und das Wiederaufwirbeln von Partikeln zu verhindern. Die Kombination einer effektiven Staubabsaugung mit Diamantwerkzeugen gewährleistet eine präzise Scherwirkung und makellose Oberflächen.
Wie Diamantbeschichtungen die Lebensdauer von Graphit-Schaftfräsern verlängern
Bei der Bewertung von Werkzeuginvestitionen muss neben dem Anschaffungspreis auch die gesamten Produktionskosten pro Teil berücksichtigt werden. Ungeplante Werkzeugwechsel, Maschinenstillstände und Ausschuss von Elektrodenrohlingen schmälern schnell die Gewinnmargen. Eine erfolgreiche Strategie für Graphitwerkzeuge konzentriert sich auf eine vorhersehbare Standzeit der Schneidkanten und eine gleichbleibende Teilegenauigkeit.
Durch die Kombination diamantbeschichteter Fräser mit optimierten Schnittgeschwindigkeiten, Vorschüben und Zustellungen wird die Werkzeugstandzeit im Vergleich zu unbeschichtetem Hartmetall zuverlässig um das 10- bis 30-Fache verlängert. Diese Langlebigkeit ermöglicht eine zuverlässige, mannlose Bearbeitung für die Serienfertigung von Elektroden. Die Umstellung auf Diamantwerkzeuge senkt die Nettoproduktionskosten und maximiert gleichzeitig die Spindelverfügbarkeit.
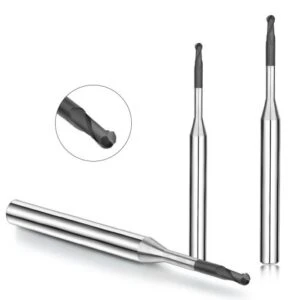
Wie wählt man die richtige Graphitbeschichtung für Schaftfräser aus?
Beim Graphitfräsen gehen viele Betriebe fälschlicherweise davon aus, dass eine höhere nominelle Härte automatisch eine längere Werkzeugstandzeit bedeutet. In der CNC-Fertigung hängt die Zerspanungsleistung jedoch nicht von einem einzelnen Härtewert ab, sondern von der kontinuierlichen Verschleißfestigkeit, der Mikrogeometrie der Schneide und dem spezifischen Verhalten der Graphitpartikel.
Die Wahl der richtigen Graphitbeschichtung für Schaftfräser erfordert die Abstimmung der Oberflächenmetallurgie auf das Bearbeitungsvolumen und die Toleranzvorgaben Ihres Betriebs. Bei Dünnrippen-EDM-Elektroden und Halbleiterbauteilen in großen Stückzahlen stabilisiert das richtige Beschichtungssystem die Schnittkräfte, verhindert unerwartetes Ausbrechen und senkt die Fertigungskosten deutlich.
Diamantbeschichtung vs. DLC: Welche ist besser für die Graphitbearbeitung?
Zerspanungsmechaniker fragen häufig, ob DLC echten Diamanten ersetzen kann, um die Werkzeugkosten zu senken. DLC-Beschichtungen bieten geringe Reibung und eignen sich gut für Nichteisenmetalle, jedoch verschleißt ihre dünne, amorphe Struktur schnell bei Kontakt mit abrasiven Kohlenstoffpartikeln.
Für die kontinuierliche Serienfertigung und die Herstellung von Elektroden mit engen Toleranzen bieten echte kristalline Diamantbeschichtungen eine deutlich höhere Verschleißfestigkeit. Während DLC für kurze Prototypenserien oder weiches, grobes Graphit ausreichend sein mag, bleiben diamantbeschichtete Graphit-Schaftfräser der Industriestandard für die Aufrechterhaltung der Maßgenauigkeit und Schneidkantenschärfe über lange Zyklen.
Warum sind herkömmliche Beschichtungen wie TiAlN für die Graphitbearbeitung ungeeignet?
In Betrieben wird häufig versucht, Graphit mit universellen Metallbearbeitungsbeschichtungen wie TiAlN oder AlTiN zu bearbeiten. Obwohl diese Beschichtungen beim Stahlschneiden eine hervorragende Oxidationsbeständigkeit bei hohen Temperaturen aufweisen, erzeugt die Graphitbearbeitung nicht die kontinuierlichen thermischen Belastungen, die zur Aktivierung ihrer Schutzmechanismen erforderlich sind.
Anstelle von thermischem Verschleiß erzeugt das Graphitfräsen durch feinen Kohlenstoffstaub einen kontinuierlichen Mikroabrieb, der herkömmliche PVD-Beschichtungen schnell abträgt. Sobald die dünne PVD-Schicht abgenutzt ist, erodiert das blanke Hartmetallsubstrat rasch. Spezielle Beschichtungsformulierungen für Graphit-Schaftfräser sind daher unerlässlich, um dem kontinuierlichen trockenen Abrasionskontakt standzuhalten.
Auswahlstrategien für Beschichtungen auf Basis von Graphitmaterial
Die Verschleißkinetik von Werkzeugen variiert erheblich in Abhängigkeit von Graphitsorten, Korngrößen und Dichten. Ultrafeine und isotrope Graphitsorten erfordern rasiermesserscharfe Schneidkanten, um ein Ausbrechen der Oberfläche zu verhindern, während grobkörniger Graphit den Flankenverschleiß beschleunigt und einen stärkeren Schleifmittelschutz notwendig macht.
Werkzeugingenieure passen die Beschichtungsspezifikationen an die Kornstruktur, die Merkmalsgröße und das Chargenvolumen an. Empfindliche Mikrorippenelektroden erfordern dünne, scharfe Diamantbeschichtungen, um eine Verformung des Werkstücks zu verhindern, während Schruppbearbeitungen mit hohem Durchsatz von dickeren Cdiamantschichten profitieren, um die Standzeit der Schneidkante und die Spindelverfügbarkeit zu maximieren.
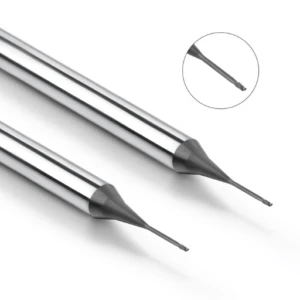
Wie lässt sich die Werkzeugstandzeit für diamantbeschichtete Graphit-Schaftfräser optimieren?
Durch unsere langjährige Erfahrung in der Bearbeitung von EDM-Elektroden und Präzisionsgraphitstrukturen wissen wir, dass die Werkzeugstandzeit nicht allein von Oberflächenbeschichtungen abhängt. Obwohl Diamantbeschichtungen in der Praxis Priorität haben, hängt die Gesamtleistung von der Qualität des Hartmetallsubstrats, der Mikrogeometrie, den Programmierparametern und der Maschinensteifigkeit ab.
Um die Werkzeugstandzeit zu optimieren, muss das gesamte Bearbeitungssystem aufeinander abgestimmt sein. Selbst ein diamantbeschichteter Fräser kann vorzeitig ausbrechen oder delaminieren, wenn das Substrat nicht zäh genug ist, die Schneidkantenpräparation fehlerhaft ist oder Schnittgeschwindigkeiten und Vorschübe zu einer übermäßigen Werkzeugdurchbiegung führen. Echte Prozesssicherheit entsteht durch die Integration von Werkzeugkonstruktion und kalibrierten Schnittbedingungen.
Integration von Substrat- und Kantendesign mit Diamantbeschichtung
Bei der Herstellung von Graphitelektroden in großem Umfang beobachten wir häufig Ausfälle diamantbeschichteter Werkzeuge durch vorzeitiges Mikroabsplittern. Die Ursachenanalyse deutet in der Regel nicht auf die Beschichtung selbst hin, sondern auf eine unpassende Korngröße des Substrats, einen ungeeigneten Kobaltbindemittelgehalt oder eine fehlerhafte Schneidkantenbearbeitung vor der Beschichtung.
Um maximale Leistung zu erzielen, werden speziell entwickelte Hartmetallsorten mit ultrafeinem Korngefüge, verstärkten Kerndurchmessern und kontrollierter Schneidkantenpräparation für optimale Haftung der Beschichtung benötigt. Die enge Zusammenarbeit mit spezialisierten Herstellern diamantbeschichteter Graphit-Schaftfräser gewährleistet, dass Substrat, Mikrogeometrie und Diamantschicht optimal zusammenwirken, um Abplatzungen und Schneidkantenbrüche zu vermeiden.
Optimierung der Standzeit von Graphit-Bearbeitungswerkzeugen anhand von Parametern
Wenn Betriebe auf Diamantwerkzeuge umsteigen, ohne die Bearbeitungsparameter anzupassen, bleiben die Ergebnisse oft hinter den Erwartungen zurück. Die Bearbeitung von Graphit erfordert ein ausgewogenes Verhältnis zwischen hohen Spindeldrehzahlen und angemessener Spanabfuhr, um Reibung, erneutes Aufwirbeln von Schleifstaub oder übermäßige Stöße an der Schneidkante zu vermeiden.
Um die Standzeit von Graphit-Bearbeitungswerkzeugen zu maximieren, müssen Programmierer den Vorschub pro Zahn, die radiale/axiale Schnitttiefe und Hochgeschwindigkeits-Trochoid-Schnittstrategien optimieren. Stabile Schnittparameter reduzieren die mechanische Belastung und den abrasiven Verschleiß an den empfindlichen Rippen und gewährleisten so eine vorhersehbare Werkzeugstandzeit und maximalen Durchsatz in automatisierten Produktionsläufen.
Erkenntnisse zur Verbesserung des Werkzeugverschleißes aus Kundenfällen
Bei früheren Audits der Elektrodenfertigung kam es häufig zu Spindelstillständen und unregelmäßigem Werkzeugverschleiß, was die Fertigungskosten in die Höhe trieb. Durch die Untersuchung der gebrauchten Fräser unter optischer Vergrößerung konnte unser Ingenieurteam die Werkzeuggeometrien anpassen, die Beschichtungsspezifikationen verbessern und die Werkzeugwege optimieren, um den gesamten Zerspanungsprozess zu stabilisieren.
Diese datengestützte Fehlersuche beweist, dass die Reduzierung des Verschleißes von Graphit-Schaftfräsern die Bewertung des gesamten Bearbeitungssystems erfordert: Werkzeugverschleißmechanik, Oberflächengüte des Werkstücks, dynamischer Werkzeugrundlauf und Effizienz der Staubabsaugung. Die Berücksichtigung systemischer Variablen führt zu gleichbleibender Werkstückgenauigkeit, längerer Werkzeugstandzeit und geringeren Stückkosten.
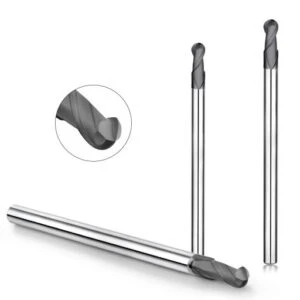
Wie diamantbeschichtete Schaftfräser die Lebensdauer von Graphit-Schaftfräsern verlängern
Um die Werkzeugstandzeit bei der Graphitbearbeitung in der Serienfertigung zu verlängern, ist es notwendig, mehrere Schnittparameter aufeinander abzustimmen, anstatt sich auf eine einzige schnelle Lösung zu verlassen. Während unbeschichtetes Hartmetall bei abrasiven Partikeln schnell versagt, erfordert die Umstellung auf ein Diamantwerkzeug die Abstimmung von Werkzeuggeometrie und Schnittparametern, um dessen volles Verschleißfestigkeitspotenzial auszuschöpfen.
Wenn in Ihrer Werkstatt unregelmäßiger Werkzeugverschleiß, Mikroausbrüche an dünnen Elektrodenrippen oder übermäßige Spindelstillstandszeiten auftreten, sollten Sie zunächst Ihre gesamte Einrichtung überprüfen. Die Sicherstellung, dass Hartmetallsubstrat, Schneidkantenpräparation und Diamantbeschichtung zu Ihrer Graphitsorte passen, bildet die Grundlage für eine zuverlässige Verlängerung der Standzeit von Graphit-Schaftfräsern in der kontinuierlichen Produktion.
Optimierung von Spindeldrehzahl und Vorschubgeschwindigkeit zur Reduzierung des Werkzeugverschleißes
Vorzeitiger Schneidkantenbruch an diamantbeschichteten Werkzeugen ist häufig auf fehlerhafte Spanlastberechnungen und nicht auf Werkzeugdefekte zurückzuführen. Beim Graphitfräsen führt zu langsames Fräsen zu abrasivem Reiben, das die Beschichtung abträgt, während zu hohe Spanlasten mechanische Stöße erzeugen, die zum Ausbrechen der Schneidkante führen können.
Um vorzeitigen Verschleiß von Graphitschneidwerkzeugen zu vermeiden, müssen Spindeldrehzahl, Vorschubgeschwindigkeit und Vorschub pro Zahn auf den Fräserdurchmesser und die Graphitkorngröße abgestimmt werden. Ein sauberer Schervorgang und eine optimale Spandicke verhindern Wärmestau, stabilisieren die Schnittkräfte und schützen die Diamantschicht über lange Produktionszyklen.
Auswahl der richtigen Nutenzahl zur Verbesserung der Stabilität bei der Graphitbearbeitung
Die Schneidengeometrie beeinflusst direkt die Staubabfuhr, die Werkzeugsteifigkeit und die dynamische Schnittstabilität beim Hochgeschwindigkeitsfräsen. Zerspanungsmechaniker sollten die Schneidenanzahl entsprechend dem Bearbeitungsschritt wählen: Zweischneidige Werkzeuge mit großem Freiraum eignen sich hervorragend für die Grobbearbeitung und die Absaugung von Staub in tiefen Taschen, während drei- oder vierschneidige Werkzeuge die für die Schlichtbearbeitung erforderliche Steifigkeit bieten.
Die Kombination aus optimierter Nutgeometrie und hochwertigen Diamantbeschichtungen minimiert Durchbiegung und Rattern bei empfindlichen Konturen. Die Wahl des richtigen Nutprofils in Verbindung mit einer adäquaten Spanabfuhr gewährleistet gleichmäßige Oberflächengüten, schützt kritische Toleranzen und trägt zur Verlängerung der Standzeit von Graphit-Schaftfräsern bei hohem Elektrodendurchsatz bei.
Minderung der Ausfallrisiken von Graphitschneidwerkzeugen durch Beschichtungssysteme
Werkzeugverschleiß beim Graphitfräsen wird selten durch eine einzelne, isolierte Variable verursacht. Materialdichte, Feinstaub, Spindelrundlauf und CAM-Strategien beeinflussen den Werkzeugverschleiß maßgeblich. Um unregelmäßige Werkzeugstandzeiten zu beheben, ist eine umfassende technische Überprüfung der gesamten Bearbeitungsanlage erforderlich, anstatt lediglich die Fräser auszutauschen.
Obwohl speziell entwickelte Diamantschichten eine außergewöhnliche Abriebfestigkeit bieten, erfordert maximale Zuverlässigkeit die Kombination der Beschichtung mit einem ultrafeinkörnigen Substrat sowie kalibrierten Vorschüben und Drehzahlen. Die Überprüfung der Graphitsorte, der Werkstückgeometrie und der Vakuumabsaugparameter gewährleistet, dass vorzeitiger Werkzeugverschleiß vermieden und die Maschinenverfügbarkeit maximiert wird.
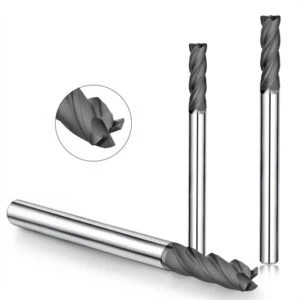
Häufig gestellte Fragen: Diamantbeschichtete vs. unbeschichtete Graphit-Schaftfräser
In unserer Werkzeugberatung für EDM-Betriebe tauchen immer wieder Fragen zur Beschichtungsleistung und Kosteneffizienz auf. Während sich Zerspanungsmechaniker naturgemäß auf die Anschaffungskosten der Werkzeuge und die unmittelbaren Zykluszeiten konzentrieren, hängt die langfristige Betriebsstabilität von der optimalen Abstimmung von Substrat, Oberflächenbeschichtung und Bearbeitungsumgebung ab.
Die folgenden praktischen Antworten behandeln die häufigsten technischen Fragen, die bei Vor-Ort-Werkstattprüfungen auftreten. Diese Richtlinien helfen Ihnen, den Leistungsunterschied zwischen unbeschichteten und diamantbeschichteten Graphit-Schaftfräsern zu bewerten und das richtige Werkzeug für Ihre Fertigungsläufe auszuwählen.
Sind unbeschichtete Schaftfräser für die Graphitbearbeitung geeignet?
Unbeschichtete Hartmetall-Schaftfräser eignen sich für Kleinserien-Prototypen, unkritische Geometrien oder die Herstellung geringer Stückzahlen von Elektroden. Wenn die Standzeit nicht der entscheidende Faktor ist und die Toleranzen großzügig bemessen sind, können Standard-Mikrokorn-Hartmetallfräser problemlos einfache Bearbeitungsgänge durchführen.
Unbeschichtete Werkzeuge verschleißen jedoch in der Serienfertigung schnell. Abrasiver Kohlenstaub führt zu rascher Erosion der ungeschützten Schneidkanten, was starken Flankenverschleiß, Maßabweichungen und Ausbrüchen an der Schneide zur Folge hat. In der kontinuierlichen Fertigung verursachen unbeschichtete Fräser schnell Prozessinstabilität und erhöhte Lohnkosten.
Warum verschleißen Graphit-Schaftfräser so schnell?
Vorzeitiger Werkzeugverschleiß beim CNC-Fräsen von Graphit entsteht durch mikromechanischen Abrieb und nicht durch thermische Zersetzung. Beim Trockenschneiden wirken harte Kohlenstoffpartikel wie eine abrasive Suspension, die die Freiwinkel kontinuierlich abträgt und die Schneidkante abrundet.
Beschleunigter Verschleiß von Graphit-Schaftfräsern deutet auf eine Störung der Schnittdynamik, eine unzureichende Spanabfuhr oder eine mangelhafte Staubabsaugung hin. Werden abrasive Partikel in tiefen Taschen erneut zerkleinert, beschleunigt sich die Kantenverrundung exponentiell, was zu erhöhten Schnittkräften und Werkzeugdurchbiegung führt.
Lohnt sich der Preis für einen diamantbeschichteten Graphit-Schaftfräser?
Bei der Bewertung von Diamantwerkzeugen muss man über den Anschaffungspreis eines einzelnen Schneidwerkzeugs hinausgehen und die Gesamtkosten pro fertigem Teil berechnen. Für Prototypen kann kostengünstiges Hartmetall ausreichen; in der Serienfertigung sind Diamantwerkzeuge jedoch deutlich vorteilhafter.
Hochreine Diamantschichten verlängern die Werkzeugstandzeit um das 10- bis 30-Fache und eliminieren Programmunterbrechungen und Spindelstillstände nahezu vollständig. Bei Dünnrippen-EDM-Elektroden verhindern diamantbeschichtete Graphit-Schaftfräser Ausschuss und gewährleisten Maßgenauigkeit auch bei großen Produktionsmengen.
Wie verbessert eine Graphitbeschichtung die Standzeit von Schaftfräsern?
Eine speziell entwickelte Beschichtung bildet eine extrem harte physikalische Barriere zwischen dem abrasiven Graphitstrahl und dem Wolframcarbidsubstrat. Dadurch wird verhindert, dass der abrasive Staub das Kobaltbindemittel erodiert, und die scharfen Mikrostrukturen bleiben auch über lange Zykluszeiten erhalten.
Durch die Anwendung einer speziellen Graphitbeschichtung für Schaftfräser werden die Schnittkräfte stabilisiert, Eckenausbrüche verhindert und gleichmäßige Oberflächengüten gewährleistet. Die Erhaltung der Schneidschärfe über viele Zyklen hinweg verhindert unregelmäßige Werkzeugdurchbiegungen und schützt enge Funkenstreckentoleranzen beim Funkenerodieren.
Welche Beschichtung eignet sich am besten für die Graphitbearbeitung?
Diamant gilt aufgrund seiner extremen Härte von über 8,000 HV als Goldstandard für die Graphitvermahlung in der Produktion. Im Gegensatz zu herkömmlichen PVD-Beschichtungen widersteht kristalliner Diamant problemlos starker abrasiver Reibung.
Während DLC-Beschichtungen eine wirtschaftliche Alternative für leichte Zerspanungsarbeiten darstellen, bietet Diamant in hochdichtem, feinkörnigem Graphit unübertroffene Leistung. Die Wahl der richtigen Graphit-Schaftfräserbeschichtung gewährleistet maximale Werkzeugstandzeit und gleichbleibende Bearbeitungsgenauigkeit auch bei anspruchsvollen Produktionsläufen.






