Ein europäischer Kunde, ein Hersteller von Spritzgussformen, wandte sich mit einem dringenden Problem an uns. Beim Bearbeiten von M6-Innengewinden in 1.2379 (D2)-Wendeschneidplatten mit einer Härte von 54 HRC wurden in seinem Betrieb drei Hartmetall-Gewindefräser nacheinander zerstört. Die Bediener halbierten die Spindeldrehzahlen, wodurch sich die Zykluszeiten verdoppelten. Dennoch wiesen alle ausgebauten Werkzeuge abgebrochene Gewindespitzen oder abgelöste Beschichtungen auf, und die Teile fielen bei der Gewindelehrenprüfung durchweg durch.
Dieses Szenario begegnet uns ständig bei der technischen Unterstützung vor Ort in Nordamerika und Europa. Zerspanungsmechaniker behandeln gehärtete Werkzeugstähle oft wie vorgehärtete oder legierte Stähle. Allerdings führen die extrem hohe Streckgrenze und die starke Reibung zu einem sprunghaften Anstieg der Temperaturen in der Schnittzone. Unter diesen Bedingungen ist der Verschleiß von Gewindefräsern in gehärtetem Stahl selten normaler Flankenverschleiß; es handelt sich vielmehr um vorzeitigen Ausfall, verursacht durch Thermoschock, falsche Spanabfuhr oder ungeeignete Mikrogeometrie.
Jedes Verschleißmuster an einem Schneidzahn erzählt eine genaue Geschichte der Schnittkraft und der thermischen Belastung. Der blinde Kauf teurer Beschichtungen oder die Reduzierung der Spindeldrehzahl verschleiern lediglich die eigentlichen Probleme. Tatsächlich beschleunigt zu langsames Schneiden oft den Werkzeugverschleiß durch Kaltverfestigung und Reibung.
Versagen Ihre Schrottfräser in tiefen, gehärteten Bohrungen aufgrund von thermischer Erweichung bei hohen Schnittgeschwindigkeiten? Oder wird die Schneide durch extrem geringe Spanbelastung beim Schneiden abgenutzt?
Hauptprobleme beim Gewindefräsen von Formstahl: Häufige Fehlerursachen
Das Gewindefräsen in Stählen mit einer Härte über 50 HRC stellt zwei große Herausforderungen dar: abrasive Karbidsegregationen und geringe Wärmeleitfähigkeit. Gewindefräsen ist ein unterbrochener Schnitt. Jeder Zahn greift nur für Millisekunden in das Material ein und schert Metall mit einer Streckgrenze von über 1800 MPa, bevor er beim Austritt abrupt abkühlt. Bediener, die fälschlicherweise einen allmählichen Werkzeugverschleiß erwarten, erleben in der Regel, wie sich ein neuer Fräser nach nur zwei Bohrungen selbst zerstört.
Unser Labor hat Hunderte von defekten Fräsern unter Hochleistungsmikroskopen untersucht. Beim Gewindefräsen von Formstahl folgen die Ausfälle klaren, reproduzierbaren mechanischen Mustern und keinem gleichmäßigen, vorhersehbaren Flankenverlust. Hohe Kontaktspannungen lösen Mikrorisse aus, die sich innerhalb von Sekunden vermehren. Das Erkennen dieser frühen Anzeichen für Ausfälle ermöglicht es, Werkzeugwege und Schnittgeschwindigkeiten präzise anzupassen, bevor Ausschussteile entsorgt werden müssen.
H3: Anfängliches Ausbrechen und mechanisches Abplatzen der Schneidkante: Verschleiß der Gewindefräser-Schneidkante
Wenn Ihre Gewindelehre plötzlich klemmt oder die Zahnspitzen unregelmäßige Kerben aufweisen, deutet dies auf Mikroausbrüche hin. Wir haben kürzlich in einer Maschinenfabrik in Ohio eine Stanzwerkzeugserie mit hoher Härte untersucht, bei der die Werkzeugstandzeit stark schwankte. Die mikroskopische Untersuchung zeigte keine klassischen Verschleißbänder an der Flanke, sondern vielmehr bogenförmige, spröde Brüche entlang des Hauptfreiraums. Dieser starke Verschleiß der Gewindefräserschneide ist eine direkte Folge des starken Eintrittsstoßes.
Die Behebung dieses Bruchmechanismus beginnt mit der Überprüfung der Werkzeugeintrittsstrategien und der Mikrogeometrie. Zerspanungsmechaniker gehen oft davon aus, dass rasiermesserscharfe Schneiden mit geringerem Widerstand schneiden, doch selbst ultrascharfe Schneiden brechen unter hoher Härte. Durch kontrolliertes Schneidenabziehen von 0.010 mm bis 0.015 mm und den Wechsel von linearen Eintauchbewegungen zu einem 180°-Einrollbogen werden die Eingriffskräfte verteilt und mechanisches Ausreißen der Schneide verhindert.
Abrasiver Verschleiß und thermische Ermüdungsrisse: Verschleißmechanismus von Gewindefräsern in HRC 50+
Abgeschreckte Kaltarbeitsstähle enthalten hochharte Primärlegierungskarbide, die die weichere Kobaltmatrix des Werkzeugs beim Abtragen übertreffen. Während der Fräser mit Tausenden von Umdrehungen pro Minute durch das Material gleitet, pflügen diese mikroskopisch kleinen Hartspitzen ausgeprägte Längsrillen in die Werkzeugflanke. Gleichzeitig führen schnelle Erwärmungs- und Abkühlungszyklen zu starker thermischer Ermüdung. Dieser doppelte Verschleißmechanismus des Fräsers erzeugt kammartige Risse entlang der Schneidkante, was zu katastrophalem Zahnverlust führt.
Die Kontrolle dieses Verschleißmusters erfordert eine wichtige Entscheidung bezüglich der Kühlmittel. Das Fluten des Schnitts mit wasserlöslicher Emulsion führt bei unterbrochenem Fräsen zu heftigen Temperaturschocks und beschleunigt die Bildung von thermischen Rissnetzwerken. Unsere Schnittdaten belegen, dass der Wechsel zu trockener Druckluft oder Minimalmengenschmierung (MMS) die Späne zuverlässig abführt, Temperaturschocks reduziert und die Werkzeugstandzeit deutlich verlängert.
Ablösung und Oxidation von Nanokompositbeschichtungen: Verschleiß von Gewindewalzwerkbeschichtungen
Beschichtungen sind der einzige Schutz Ihres Substrats vor Hochtemperaturdiffusion. Wenn Sie einen Gewindefräser aus dem Werkzeughalter ziehen und feststellen, dass die violettgraue Beschichtung mattgrau geworden ist oder rohes Hartmetall freiliegt, ist die Beschichtungsbarriere beschädigt. In tiefen Sacklöchern tritt typischer Verschleiß der Gewindefräserbeschichtung auf, wenn die Temperaturen an den lokalen Scherflächen die Oxidationsgrenze der Beschichtung überschreiten, die bei etwa 900 °C bis 1100 °C liegt.
Die Verwendung einer höherwertigen Beschichtung allein behebt vorzeitiges Abblättern nicht. Stimmt die Härte des Substrats nicht mit der inneren Spannung der Beschichtung überein oder wird die Kantenbearbeitung vernachlässigt, splittert die Schicht unter hoher Belastung ab. Kombinieren Sie dicke AlTiN- oder AlTiSiN-Nanokompositschichten mit einer sorgfältigen Substratvorbereitung und achten Sie auf die Schnittgeschwindigkeit, um ein Schmelzen der Schutzschicht durch Reibungswärme zu verhindern.
Nicht übereinstimmende Schnittparameter: Ermittlung der Ursachen für Verschleiß an Gewindefräsern
Bei der Untersuchung eines durchgebrannten Fräsers sollten Sie nicht zuerst die Qualität des Hartmetallkorns oder die Sinterchargen als Ursache vermuten. Überprüfen Sie stattdessen das CNC-Programm und die ursprünglichen Schnittparameter. Gehärtete Werkzeugstähle bieten aufgrund ihrer extremen Scherfestigkeit und geringen Elastizität nur minimale Fehlertoleranz. Schon eine geringfügige Änderung des Vorschubreglers um 15 % kann das Gleichgewicht der Schnittkräfte schlagartig stören.
Bei der Fehlersuche vor Ort führt unser Team Rückrechnungen für Spindelbelastung, Umfangsgeschwindigkeit und programmierten Zahnvorschub durch. Unsere Diagnosedaten bestätigen, dass ungünstige Parameterkombinationen über 60 % der Ursachen für vorzeitigen Verschleiß an Gewindefräsern bedingen. Umfangsgeschwindigkeit, Spanbelastung pro Zahn und radiale Zustellung sind voneinander abhängige Faktoren, die die Wärmeentwicklung und die mechanische Beanspruchung in der Schnittzone bestimmen.
Thermische Erweichung durch zu hohe Schnittgeschwindigkeit: Schnittgeschwindigkeitsgrenzen beim Gewindefräsen
Programmierer übersehen oft den Geschwindigkeitsunterschied zwischen dem Vorschub entlang der Werkzeugachse und der tatsächlichen Umfangsgeschwindigkeit der Werkzeugspitze in kleinen Bohrungen. Bei einem Formkavitätenauftrag mit 55 HRC erhöhte ein Betrieb die Umfangsgeschwindigkeit auf 90 m/min, um Zykluszeiten zu verkürzen. Bereits bei der dritten Bohrung war die Werkzeugstumpfung stark ausgeprägt. Da gehärteter Stahl Wärme nicht ableiten kann, führte die lokale Reibung zu einem raschen Abbau des Kobaltbindemittels und damit zu plastischer Verformung an der Schneidkante.
Empirische Tests legen ein diszipliniertes und konservatives Vorgehen bei der Schnittgeschwindigkeit beim Gewindefräsen von gehärtetem Material nahe. Bei Stählen mit einer Härte von 50 bis 56 HRC sollte die Umfangsgeschwindigkeit strikt zwischen 45 und 65 m/min liegen; ab 58 HRC sollte sie auf 35 bis 45 m/min reduziert werden. Durch die zusätzlichen zwei Sekunden pro Bohrung bleibt die Wärme an der Grenzfläche unterhalb der Oxidationsgrenze der Beschichtung, wodurch ein thermischer Kollaps und ein schnelles, katastrophales Abplatzen verhindert werden.
Glattwalzen durch geringe Vorschübe: Der direkte Einfluss des Vorschubs pro Zahn auf den Gewindeverschleiß
Aus Angst vor sofortigem Bruch reduzieren Bediener die Vorschubgeschwindigkeit oft auf Kriechgeschwindigkeit, in der irrigen Annahme, geringerer Vorschub bedeute mehr Sicherheit. Bei gehärteten Werkstücken ist dies fatal. Unter Werkzeugmikroskopen beobachten wir häufig spiegelglatte Flankenglättung und Mikrorisse, verursacht durch Spanabfuhren unter 0.005 mm pro Zahn. Da typische Schneidkantenabzüge zwischen 0.008 und 0.012 mm liegen, führen extrem geringe Vorschübe nicht zu einem sauberen Materialabtrag.
Statt zu schneiden, reibt die Werkzeugspitze und erzeugt so eine starke Kaltverfestigung an den Bohrungswänden. Diese sekundäre Verfestigungsschicht beschleunigt die Reibung und führt zu extremem Gewindeverschleiß . Wählen Sie daher stets eine moderate mechanische Scherkraft anstelle von Reibung. Halten Sie einen effektiven Vorschub pro Zahn zwischen 0.015 und 0.035 mm ein, damit die Schneide über die Kaltverfestigungszone hinausgreift und saubere Mikrospäne abtransportiert.
Radiale Tiefe und Mehrfachbearbeitungswege: Vermeidung von Gewindefräserverschleiß in gehärtetem Stahl
Wenn man versucht, mit einer Vollprofil- oder Einpunkt-Gewindefräse die volle Gewindetiefe in einem Arbeitsgang zu schneiden, führt das unweigerlich zu Fehlern. Bei einem Audit eines europäischen Automobilzulieferers mit hohen Ausschussquoten stellten wir fest, dass deren Makrofräse das gesamte 60°-V-Profil in einem Arbeitsgang fräste. Der riesige, kurzzeitige Kontaktwinkel erzeugte massive radiale Spitzen, die zu Werkzeugdurchbiegung und Rattern tief im Bohrloch führten.
Überlastung in einem Arbeitsgang ist nach wie vor eine Hauptursache für Verschleiß an Gewindefräsern in gehärtetem Stahl. Wir beugen dem vor, indem wir die radiale Schnitttiefe auf zwei bis vier spiralförmige Durchgänge aufteilen: 60 % Materialabtrag im ersten Durchgang, 30 % im zweiten und ein leichter Federdurchgang von 0.02 bis 0.04 mm. Dies verteilt die Zahnspannung, verhindert die Bildung von Halbwinkel-Gewindekegeln und schützt die empfindlichen Gewindespitzen.
Werkzeughalter, Spannvorrichtungen und Steifigkeitskontrolle: Die oft übersehenen Faktoren für den Verschleiß von Gewindefräswerkzeugen
Fertigungsingenieure konzentrieren sich oft auf Schnittgeschwindigkeit und Vorschub und vernachlässigen dabei die starre Spannkette von der Spindelkonusaufnahme über die Spannzange bis zum Werkstück. Unterbrochenes Fräsen in hochharten Werkstoffen erzeugt heftige, hochfrequente Stoßwellen, die sich durch den Werkzeughalter nach oben ausbreiten. Jedes noch so kleine Spiel oder jede Abweichung im Werkzeughalter führt sofort zu einer ungleichmäßigen Lastverteilung an den Zähnen.
Die Annahme, dass flache Gewindefrässchnitte das Altern von Spannzangen oder lockeren Haltern ausgleichen, ist ein kostspieliger Fehler. Unsere technischen Prüfungen bestätigen, dass dynamisches Rattern und Halterverformungen zu subtilem, aber schädlichem Werkzeugverschleiß beim Gewindefräsen führen. Die Verformung erzeugt Mikrovibrationen, die die Gewindesteigung verzerren und die Schneidkanten schnell verschleißen lassen, unabhängig von der Qualität der programmierten Parameter.
Überhang und dynamischer Rundlauf: Wie TIR den Gewindeverschleiß verstärkt
Wir verwenden häufig Messuhren an Werkzeugeinrichtungen, bei denen Bediener Langhubfräser mit einem Ausleger über 4xD hinaus einsetzen, wobei der Rundlauffehler 0.008 mm übersteigt. Bei Spanbelastungen von nur wenigen Mikrometern pro Zahn bedeutet ein dynamischer Rundlauffehler von über 0.005 mm, dass ein einzelner Zahn über 70 % der gesamten Schnittkraft aufnimmt. Die übrigen Zähne reiben lediglich an der Werkstückoberfläche.
Diese starke Lastungleichverteilung führt zu zerstörerischen Stoßspitzen am obersten Zahn, was schnelles Ausbrechen von Mikrosplittern und Flankenabplatzungen zur Folge hat. Wir empfehlen, verlängerte ER-Spannzangenfutter durch starre Hydraulikfutter oder Schrumpfpassungs-Werkzeughalter zu ersetzen und den Überstand unter 3xD zu halten. Ein dynamischer Rundlauf unter 0.003 mm an der Spitze gewährleistet eine gleichmäßige Lastverteilung und verhindert unnatürlichen Gewindeverschleiß.
Gleichlauffräsen und Eintrittsstrategie: Einrollbögen zum Schutz der Schneidkante des Gewindefräsers
Lineare, geradlinige Eintauchvorgänge in Seitenwände erzeugen beim Eindringen in Stähle mit einer Härte von über 50 HRC starke Stoßbelastungen. Das Auftreffen auf gehärtete Wände im 90-Grad-Winkel verhält sich wie ein Hammerschlag auf gehärteten Werkzeugstahl. Die Werkzeugvibrationen steigen sprunghaft an, und die Schneidzähne splittern oder reißen oft an der Spanfläche, bevor sie ihre erste spiralförmige Umdrehung vollendet haben.
Wir schreiben Gleichlauffräsen in Kombination mit einem spiralförmigen Einlaufbogen von 90 bis 180 Grad vor. Der sanfte Übergang der Spandicke von dick zu dünn verhindert plötzliche Lastspitzen beim ersten Eingriff der Zähne. Diese schonende Bahn schützt empfindliche Schneidkanten, reduziert vorzeitigen Verschleiß der Gewindefräser und gewährleistet, dass das Werkzeug unter stabiler, kontrollierter mechanischer Spannung in den Schnitt eintritt.
Spanabfuhr und Thermoschock: Optimierung der Kühlmittelmethoden für die Standzeit von Gewindefräsern
In Sacklöchern führen nicht abgeführte Späne zu schwerwiegenden Problemen. Gehärtete Mikrospäne, die nicht abgeführt werden, fallen zurück in den Bereich der rotierenden Spannuten und werden dort erneut zerkleinert. Schneidkanten, die gezwungen sind, gehärtete Späne nachzuschleifen, verschleißen doppelt so schnell wie normal und sind einem hohen Risiko des plötzlichen Werkzeugbruchs ausgesetzt.
Die Wahl des Kühlmittels erfordert einen sorgfältig abgewogenen Kompromiss zwischen Späneabfuhr und Temperaturwechselbeständigkeit. Das Fluten von Stahl mit einer Härte von 52+ HRC mit wasserbasiertem Kühlmittel führt bei unterbrochenen Schnitten zu starken Temperaturschocks und damit zu Kammrissen. Wir empfehlen trockene Druckluft mit mindestens 6 bar oder Minimalmengenschmierung (MMS) mit Hochdruckluftstrahl, um die Späne sicher abzuführen und die Standzeit des Gewindefräsers zu verlängern.
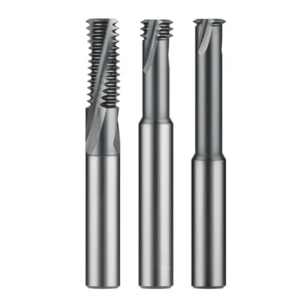
Eine Lösung zur Behebung der Ursachen von Problemen mit gehärtetem Stahl: Kundenspezifische Gewindefräser aus Hartmetall und Parameterkompensation
Wenn Sie bereits die Schnittgeschwindigkeit reduziert, die Zustellung erhöht und den Rundlauf des Halters beseitigt haben, die Werkzeuge aber trotzdem bei Stahl mit einer Härte von über 55 HRC ausbrechen, versagen Standard-Werkzeuge aus dem Katalog. Diese Werkzeuge sind Kompromisse und für die Bearbeitung von Baustahl bis Aluminium ausgelegt. Ihre positiven Spanflächen und der gleichmäßige Schneidenabstand bieten jedoch nicht die erforderliche Stegfestigkeit, um den hohen seitlichen Auslenkungskräften in gehärteten Legierungen standzuhalten.
Bei der Fehlersuche an komplexen Bohrungen für europäische und amerikanische Hersteller setzen wir langfristig auf speziell angefertigte Werkzeuge. Ein leistungsstarker, kundenspezifischer Hartmetall-Gewindefräser ist nicht einfach nur Standard-Hartmetall mit einer teuren violetten Beschichtung. Wir entwickeln das Werkzeug von Grund auf neu – von der Rohkornmatrix und Kernstärke bis hin zur mikroskopischen Schneidkantenpräparation. Dadurch eliminieren wir Durchbiegungen und stabilisieren die Gewindesteigung auch bei der Serienfertigung.
Submikron-Hartmetallsubstrate und Honen: Verhinderung des Gewindefräserverschleißes in gehärtetem Stahl
Die Bearbeitung von Werkzeugstahl erfordert ein sorgfältig abgestimmtes Verhältnis zwischen Kernzähigkeit und Schneidenhärte. Die Wahl einer Hartmetallsorte über 94 HRC ist oft kontraproduktiv; der geringe Kobaltgehalt führt unter Stoßbelastungen zu Sprödigkeit der Zähne. Für Werkzeuge mit 50 bis 62 HRC verwenden wir submikronäres Hartmetall mit einer Korngröße von 0.4 bis 0.6 µm und einem Kobaltgehalt von 10 bis 12 %. Diese Matrix bietet die notwendige Biegefestigkeit, um starke Scherkräfte aufzunehmen.
Die Schneidkantenbearbeitung ist entscheidend für die Standzeit des Werkzeugs. Unter dem Elektronenmikroskop zeigen geschliffene, rohe Schneiden Zacken und Schleifmikrorisse, die innerhalb von Millisekunden beim Kontakt brechen. Durch Mikrostrahlen oder präzises Nylonbürsten erzielen wir einen gleichmäßigen Schneidkantenradius von 8 bis 15 μm mit einer winzigen negativen T-förmigen Kante. Diese Geometrie verhindert Spannungsspitzen und somit die Sprödbrüche, die den Verschleiß von Gewindefräsern in gehärtetem Stahl verursachen.
Negative Spanwinkel und ungleiche Nutenteilung: Reduzierung von Verschleiß und Rattern an Gewindewalzwerken
Das Schneiden von gehärtetem Werkzeugstahl erfordert das Opfern von „Freischnitt“-Schärfe zugunsten einer besseren Schneidkantenunterstützung. Wir schleifen einen negativen radialen Spanwinkel von 3 bis 6 Grad, unterstützt durch verstärkte Sekundärspalte. Die negative Geometrie lenkt die Schnittkräfte zurück zur Werkzeugmittellinie, wodurch die Zahnspitze unter Druck- statt Zugspannung steht. Obwohl die Schubkräfte zunehmen, stoppt das Ausbrechen.
Auch beim Gewindeschneiden in tiefen Bohrungen tritt harmonisches Rattern auf. Durch die Kombination variabler Steigungswinkel mit ungleichem Nutabstand wird die selbsterregte Resonanz unterbunden. Unterbrochene Zahneingriffsintervalle eliminieren harmonische Spitzen, bevor sich Vibrationen aufbauen können. In tiefen Formhohlräumen verhindert diese asymmetrische Dämpfung seitliche Auslenkungen, glättet die Werkzeugwege und reduziert so den Verschleiß des Gewindefräsers für eine längere Werkzeugstandzeit.
Radialkompensation vor Ort: Vorhersage der Standzeit von Gewindefräswerkzeugen mithilfe von Messrückmeldungen
Dynamische CNC-Werkzeugverschleißkorrekturen bieten Ihre letzte Verteidigungslinie für Gewindequalität. Reagieren Sie niemals erst, wenn eine Gutlehre klemmt oder eine Ausschusslehre klappert, denn das Werkzeug hat bereits begonnen, die Gewindespitzen zu beschädigen. Wir legen schrittweise Makrokorrekturen basierend auf Stichproben fest und kompensieren den Durchmesser nach einer festgelegten Anzahl von Bohrungen um 0.003 bis 0.005 mm, um abrasivem Verschleiß entgegenzuwirken.
Noch wichtiger ist es, die Werkzeugstandzeit direkt mit dem Tastwiderstand der Lehre zu verknüpfen. Die Bediener sollten geschult werden, den Fräser sofort herauszuziehen, sobald die „Gut“-Lehre festen Fingerdruck zum Einrasten erfordert, anstatt auf ein Blockieren zu warten. Durch das Auswechseln des Fräsers an diesem Verschleißpunkt wird Werkzeugbruch in wertvollen Formhohlräumen verhindert und verlässliche Daten zur Verlängerung der Gesamtstandzeit des Gewindefräsers gewonnen.