


In der CNC-Bearbeitung ist der Bull-Mill-Fräser (auch bekannt als Bull-Nose-Schaftfräser oder Bull-Nose-Fräser) ein multifunktionales Fräswerkzeug, das die Vorteile des Schruppens mit lokalen Schlichtfunktionen kombiniert. Seine Spitze verfügt über einen Übergang mit kleinem Radius, der die Spannungskonzentration effektiv reduziert und die Haltbarkeit im Vergleich zu herkömmlichen Flachfräsern verbessert. Gleichzeitig bietet er eine bessere Ebenheit der Unterseite und eine effizientere Seitenwandbearbeitung als ein Kugelkopffräser.
Was genau ist ein Bull Mill Cutter? Wie unterscheidet er sich von anderen Werkzeugen? In Anwendungen wie dem Formenbau, dem Anfasen mechanischer Komponenten und der Bearbeitung von Hohlraumübergängen hat sich dieses Werkzeug zur bevorzugten Wahl für Ingenieure entwickelt. Dieser Artikel befasst sich mit dem Aufbau, den Vorteilen und typischen Anwendungen von Bull Mill Cuttern und bietet praktische technische Einblicke, um festzustellen, ob er für Ihre aktuellen Bearbeitungsanforderungen geeignet ist.
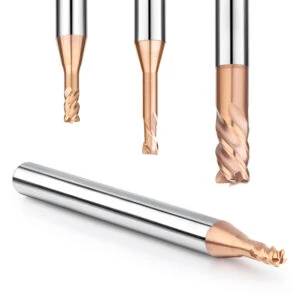
Strukturelle Merkmale und Herkunft des Bull Mill Cutter
Was ist die Bullnose-Struktur? Wie unterscheidet sie sich von Flach- und Kugelfräsern?
Die Bullnose-Struktur bezeichnet eine Werkzeugkonstruktion mit einem kleinen Radius am Übergang der Schneidkante. Im Vergleich zu einem Flachfräser weist ein Bullnose-Fräser einen festen Radius am Übergang zwischen Schneide und Werkzeugspitze auf, was die Spannungskonzentration deutlich reduziert und die Bruchfestigkeit erhöht.
Obwohl er einige Geometrien mit Flachfräsern gemeinsam hat, eignet sich der Rundkopffräser besser zum Schruppen der Bodenfläche und zum Fräsen der Seitenwandkontur. Kugelkopffräser hingegen eignen sich hervorragend für die 3D-Oberflächenbearbeitung, haben aber eine kleine Kontaktfläche und eine eingeschränkte Bodenflächenbearbeitung. Daher werden Rundkopffräser häufig als Vorschlichtwerkzeuge eingesetzt, insbesondere beim Anfasen von Formen und bei der mehrachsigen Bearbeitung von Übergangsbereichen.
Gängige Größen und Rundungsradiusparameter von Bull Mill Cutters
Schaftfräser sind in flexiblen Ausführungen erhältlich, üblicherweise von Ø1 mm bis Ø20 mm. Der Rundungsradius (R) variiert typischerweise zwischen 0.2 mm und 2.0 mm. Die Wahl des richtigen Radius hängt von der Werkstückgeometrie ab und wirkt sich direkt auf die Werkzeugleistung und den Restmaterialanteil aus.
Bei kleinen Präzisionsformen, wie z. B. Hohlräumen für elektronische Steckverbinder, tragen Rundungen von R0.2–R0.5 mm dazu bei, feine Details zu erhalten und die Werkzeuglebensdauer zu verlängern. Bei großen Formbasen und Schrupparbeiten verbessern Radien von R1.0–R2.0 mm die Schnitttiefe, Stabilität und Stoßfestigkeit.
Bei 3- oder 5-Achsen-Maschinen sollte der Rundungsradius auch auf Grundlage der Simulationssicherheit ausgewählt werden, um Kollisionen während der Ausführung des Werkzeugwegs zu vermeiden.
Namensanalyse: „Bull“ steht für abgerundete Ecken und robuste Werkzeuggeometrie
„Bullnose“ bedeutet wörtlich „Bullnase“ und beschreibt metaphorisch die abgerundete Geometrie des Werkzeugs. Der Begriff bezieht sich auf Werkzeuge mit einem robusten, abgerundeten Ende – nicht mit einem spitzen Winkel oder einer vollständigen Kugel. Diese Form verbessert die Schlagfestigkeit, den Spanfluss und die Festigkeit bei der Übergangsbearbeitung.
Aufgrund dieser leistungsstarken, stabilen Geometrie werden Rundkopffräser häufig in der Luft- und Raumfahrt, bei der Bearbeitung von Automobilformen, bei Druckgussformen und in anderen Bereichen eingesetzt, in denen eine hohe Verschleißfestigkeit und Steifigkeit erforderlich ist.
Hauptfunktionen und Vorteile von Bullnose-Schaftfräsern
Wie abgerundete Ecken die Festigkeit verbessern und Absplitterungsschutz bieten
Die abgerundete Eckenstruktur des Rundschaftfräsers reduziert die Spannungskonzentration an der Werkzeugspitze, eine häufige Schwachstelle bei herkömmlichen Flachbodenwerkzeugen. Der R-Winkel-Übergang verteilt die Schnittkräfte gleichmäßiger und verbessert so die Absplitterungs- und Bruchfestigkeit.
Diese Funktion verbessert zudem die Verschleißverteilung und macht das Werkzeug ideal für hochharte Stähle wie H13 und SKD11. Es eignet sich besonders für die Hochgeschwindigkeitsbearbeitung (HSM) und unterbrochene Schnitte, bei denen die Werkzeugstabilität entscheidend ist.
Ideal für Schrupp- und Vorschlichtvorgänge
Bullnose-Fräser eignen sich hervorragend für kombinierte Schrupp- und Vorschlichtbearbeitungen. Ihre Fähigkeit, größere Vorschübe und Schnitttiefen zu bewältigen und gleichzeitig glatte Übergangsflächen zu erzeugen, macht sie für kleine bis mittelgroße Produktionsläufe wertvoll.
Auf 3- und 4-achsigen Bearbeitungszentren eignen sich Rundkopffräser hervorragend für verschiedene Aufgaben – zum Reinigen von Bodenecken, Schruppen von Seitenwänden und Konturfräsen. Mit den richtigen Werkzeugwegen (wie Z-Level- oder Konstantschritt-Strategien) übertreffen sie herkömmliche Flachfräser beim Vorschlichten und bieten höhere Stabilität als Kugelkopffräser.
Anwendungswert beim Fasen von Formen und bei Strukturkomponenten
Rundfräser eignen sich ideal zum Anfasen von Formhohlräumen, für Rippenübergangsradien und zum Verrunden von Innenecken – Bereiche, die mit flachen Werkzeugen nicht erreicht werden und bei Kugelfräsern überschüssiges Material entstehen kann. Ihr Design mit festem Radius ermöglicht saubere Übergänge und minimiert Werkzeugwechsel.
Sie eignen sich auch für Strukturteile wie Fahrzeugrahmen, Luft- und Raumfahrtkomponenten und medizinische Implantate. Diese Anwendungen profitieren von der Fähigkeit des Werkzeugs, eine gleichmäßige Oberflächengüte zu liefern und die Konstruktionsprinzipien der Spannungsverteilung zu unterstützen.
Moderne CAD/CAM-Software verbessert die Bullnose-Leistung zusätzlich durch automatische R-Radius-Erkennung und optimierte mehrachsige Werkzeugweggenerierung.
Gängige Anwendungsszenarien für Bullnose-Fräser
Untere Ecken und Innenwandübergänge bei der Formbearbeitung
In Formhohlräumen – beispielsweise beim Spritzgießen, Druckgießen oder Stanzen – sind die Übergänge an den unteren Ecken anfällig für Werkzeugbrüche. Flachfräser hinterlassen scharfe Ecken, die separat gereinigt werden müssen, während Rundfräser die Übergänge zwischen Wand und Boden in einem Durchgang bearbeiten und so die Effizienz steigern.
Sie eignen sich ideal für Rippenfüße, Hohlraumseitenwände und innere Fasen – sie verbessern die strukturelle Festigkeit und minimieren gleichzeitig Werkzeugstörungen und Nachbearbeitung.
Leistung auf Hartmetall und gehärtetem Stahl (HRC50+)
Für Materialien wie gehärteten Stahl (HRC55–65), SKD61 oder Wolframkarbid bieten Rundkopffräser hervorragende Spanfestigkeit und Schnittstabilität. Ihre abgerundeten Ecken verteilen die Belastung und reduzieren Spannungsspitzen.
In Kombination mit PVD-Beschichtungen und feinkörnigen Hartmetallsubstraten gewährleisten diese Werkzeuge selbst bei Hochgeschwindigkeits- oder Trockenschnitt hervorragende Oberflächengüten. Zu den Anwendungsgebieten gehören Matrizen, Präzisionskavitäten und die Bearbeitung von Metalleinsätzen.
Bei der Programmierung sollten konstante Schnittgeschwindigkeiten und minimale Step-Downs verwendet werden, um die Spanabfuhr zu verbessern und die Genauigkeit des Eckradius aufrechtzuerhalten.
Vergleich mit Kugelkopffräsern: Wann welchen verwenden?
Kugelfräser eignen sich dank ihres omnidirektionalen Kontakts ideal für komplexe 3D-Oberflächen. Beim Fräsen von Boden und Seitenwänden sind sie jedoch ineffizient.
Bullnose-Fräser schließen diese Lücke: Sie gewährleisten eine gute Oberflächengüte und bieten gleichzeitig einen stärkeren Kanteneingriff und einen besseren Materialabtrag. Bei der Mehrachsenbearbeitung können sie für Übergangszonen eingesetzt werden, bevor für die endgültige Oberflächenbearbeitung auf Kugelwerkzeuge umgestiegen wird.
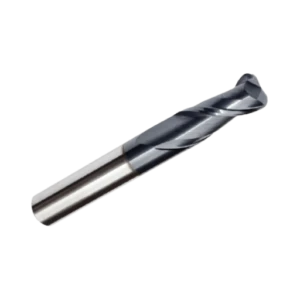
So wählen Sie einen geeigneten Bull-Schaftfräser aus
Empfehlungen für Werkzeugmaterial und Beschichtungen (TiAlN, PVD usw.)
Werkzeugsubstrat und Beschichtung bestimmen maßgeblich die Leistung. Für mittelharte Stähle (P20, 718, 2311) bietet TiAlN-beschichtetes Feinkornhartmetall Oxidationsbeständigkeit und Hochgeschwindigkeitsfähigkeit.
Wählen Sie für gehärtete Stähle (HRC55+) Beschichtungen wie AlTiN, TiSiN oder TiAlCrN, um hohen Schnitttemperaturen standzuhalten. Verwenden Sie bei der Bearbeitung von Aluminium-, Kupfer- und Kunststoffformen unbeschichtete oder DLC/ZrN-beschichtete Werkzeuge, um Aufbauschneidenbildung zu vermeiden.
Auch die Schneidumgebung spielt eine Rolle – Beschichtungshaftung und Wärmeleitfähigkeit sind für das Trocken- oder MMS-Schneiden von entscheidender Bedeutung.
Auswirkungen des Rundungsradius auf die Bearbeitung und die Werkzeuglebensdauer
Der Rundungsradius ist entscheidend für die Eignung der Anwendung, die Leistung und die Lebensdauer:
- Kleine Radien (R0.2–R0.5 mm): Am besten für feine Details und leichte Endbearbeitung geeignet.
- Mittlere Radien (R0.75–R1.0 mm): Am vielseitigsten – Balance zwischen Schruppen und Vorschlichten.
- Große Radien (R1.5 mm+): Hohe Festigkeit und Stoßfestigkeit für tiefe oder hochbelastete Schnitte.
Die Radiusgröße beeinflusst die Lastverteilung, die thermische Belastung, den Verschleiß und die Vibration. Wählen Sie sie auf Grundlage der Werkstückgeometrie und der Werkzeugwegstrategie aus.
Praktische Auswahltipps für tiefe Kavitäten und komplexe Konturen
Für tiefe Kavitäten oder mehrachsige Konturen:
- Wählen Sie Werkzeuge mit großer Reichweite und Eckradius, um die Anzahl der Durchgänge zu reduzieren.
- Verwenden Sie zur Spanabfuhr eine Steilspirale (45°+) und polierte Nuten.
- Werkzeuge mit reduziertem Hals verbessern die Seitenwandfreiheit.
- Verwenden Sie Werkzeugwege mit konstantem Eingriff und spiralförmiger Rampe für bessere Stabilität.
Bei der 5-Achsen-Bearbeitung tragen Werkzeugneigungsstrategien dazu bei, Interferenzen und Totzonen zu reduzieren – ideal für Teile aus der Luft- und Raumfahrt oder Medizintechnik.
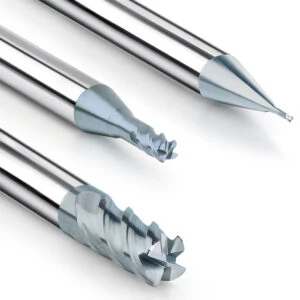
So wählen Sie den richtigen Bull Nose-Schaftfräser aus
Werkzeugmaterial- und Beschichtungsempfehlungen für verschiedene Werkstückmaterialien
Bei der Auswahl eines Rundschaftfräsers ist es wichtig, Werkzeugmaterial und Beschichtung auf die Härte, Zähigkeit und Wärmeleitfähigkeit des Werkstücks abzustimmen. Eine geeignete Kombination verlängert nicht nur die Werkzeugstandzeit, sondern verbessert auch die Schneidleistung und die Oberflächenqualität.
-
Gehärtete Stähle und wärmebehandelte Legierungen (HRC 55+):
Verwenden Sie ultrafeine Hartmetallwerkzeuge mit TiAlN-, AlTiN- oder TiSiN-Beschichtungen. Diese Beschichtungen behalten ihre Härte auch bei hohen Temperaturen und sind verschleißfest. Sie eignen sich ideal für Materialien wie SKD61 und 1.2344-Formstahl beim Vorschlichten und Schlichten. -
Schwer zerspanbare Werkstoffe (z. B. Edelstahl, Titanlegierungen):
Wählen Sie PVD-Beschichtungen mit hoher Haftung und Oxidationsbeständigkeit, wie beispielsweise TiAlCrN oder CrN. Diese verbessern die Wärmeleitfähigkeit und reduzieren die Aufbauschneidenbildung, was die Stabilität bei langem Werkzeugeingriff verbessert. -
Nichteisenmetalle (z. B. Aluminium, Kupfer):
Vermeiden Sie Hochtemperaturbeschichtungen. Entscheiden Sie sich stattdessen für unbeschichtete Werkzeuge mit polierten Nuten oder für Werkzeuge mit ZrN- oder DLC-Beschichtung. Diese minimieren die Reibung und verhindern Spanverschweißung – ideal für Hochglanzoberflächen.
Berücksichtigen Sie bei der Auswahl der optimalen Beschichtung für die Wärmekontrolle und Spanabfuhr auch die Kühlmethode, beispielsweise Trockenbearbeitung oder MMS (Minimalmengenschmierung).
Wie sich der Rundungsradius auf die Bearbeitungsergebnisse und die Werkzeuglebensdauer auswirkt
Der Eckradius eines Rundkopffräsers beeinflusst die Schnittkraft, die Schneidenfestigkeit und die Oberflächengüte. Die Wahl des richtigen Radius ist entscheidend für Leistung und Lebensdauer.
-
Kleiner Radius (R0.2–R0.5 mm):
Ideal für feine Details und enge Ecken. Bietet hohe Präzision bei geringer Schneidkraft, hat aber eine schwächere Spitzenstärke – nicht für schwere Schnitte geeignet. -
Mittlerer Radius (R0.75–R1.0 mm):
Eine ausgewogene Lösung für Stoßfestigkeit und Formgenauigkeit. Wird häufig für Formhohlräume, Fasen und die 3D-Profilbearbeitung verwendet. Funktioniert gut mit den meisten CAM-Strategien. -
Großer Radius (R1.5 mm+):
Aufgrund der verbesserten Kantenfestigkeit eignet es sich hervorragend für Hochlast- oder Schruppbearbeitungen. Es können jedoch ungeschnittene Bereiche in feinen Detailzonen verbleiben.
Die Wahl des richtigen Abrundungsradius verlängert nicht nur die Werkzeugstandzeit , sondern trägt auch dazu bei, Spannungskonzentrationen am Werkstück zu reduzieren, insbesondere bei gehärteten Stählen oder bei unterbrochenen Schnitten.
Praktische Auswahltipps für tiefe Kavitäten und komplexe Konturen
Bei der Bearbeitung tiefer Taschen oder 3D-Übergänge muss der Fräser Steifigkeit, Freiraum und Spanabfuhr gewährleisten :
-
Werkzeuglänge vs. Steifigkeit:
Verwenden Sie für tiefe Hohlräume Ausführungen mit reduziertem Hals oder verlängerter Länge, um die Reichweite beizubehalten und gleichzeitig die Vibration zu minimieren. -
Spiralwinkel und Nutenausführung:
Wählen Sie Steilspiralwerkzeuge mit polierten Spannuten, um die Spanabfuhr zu verbessern und die Wärmeentwicklung zu verringern – insbesondere in engen Hohlräumen oder Sacklöchern. -
Einstiegsstrategien:
Verwenden Sie geneigte Eintritts- oder spiralförmige Rampenpfade, um die Schnittkräfte zu verteilen und die Oberflächenintegrität aufrechtzuerhalten. -
Vermeiden Sie Werkzeugstörungen:
Wählen Sie bei 4- oder 5-Achsen-Konfigurationen abgerundete Fräser für mehr Freiraum in abgewinkelten oder hinterschnittenen Bereichen.
Kombinieren Sie diese Strategien mit adaptiven 3D-Werkzeugpfaden oder CAM-Strategien mit konstantem Eingriff, um eine gleichmäßige Belastung sicherzustellen und die Werkzeuglebensdauer zu verlängern – insbesondere für Anwendungen in der Luft- und Raumfahrt oder im Formenbau.
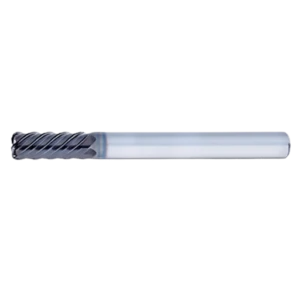
Häufige Fehler bei der Verwendung von Bullnose-Fräsern – und wie man sie vermeidet
Verwendung eines Bull Nose Cutters zum Fertigstellen enger R-Radien
Rundfräser haben einen festen Eckenradius und sind daher ungeeignet für die Herstellung scharfer Innenkonturen (z. B. R0.1–R0.3 mm). Ihre Verwendung in engen Ecken kann folgende Folgen haben:
-
Unvollständiger Materialabtrag in Ecken
-
Übergroße Eckradien, die zu Maßungenauigkeiten führen
-
CAM-Werkzeugpfade, die nicht mit der Werkzeuggeometrie übereinstimmen und Wellenlinien hinterlassen
Lösung: Verwenden Sie Kugelfräser oder Schaftfräser mit scharfen Kanten für die Bearbeitung kleiner Radien. Passen Sie die CAM-Einstellungen an, um präzise Werkzeuge für interne Übergänge zuzuweisen.
Falsche Vorschubgeschwindigkeiten verursachen Rattern oder Werkzeugbruch
Trotz ihrer stärkeren Spitze müssen die Parameter von Rundkopffräsern sorgfältig überwacht werden. Häufige Probleme sind:
-
Zu hohe Vorschubgeschwindigkeit , die zu plötzlicher Überlastung und Werkzeugbruch führt
-
Zu tiefes seitliches Eingreifen , insbesondere an vertikalen Wänden oder tiefen Hohlräumen, verursacht Vibrationen.
-
Rattermarken oder Wellen auf der Oberfläche
Empfehlung: Beachten Sie die Schnittdaten des Herstellers. Beim Vorschlichten sollten Sie die Zustellung (Ae) und den Vorschub pro Zahn (fz) konservativ wählen, um Stoßbelastungen zu vermeiden.
Schlechte Spanabfuhr führt zu Werkzeugschäden
Bullenfräser werden häufig in halboffenen Kavitäten und 3D-Konturen eingesetzt , wo die Spanabfuhr schwierig ist:
-
Im Hohlraum bilden sich Späne, die die lokale Hitze erhöhen
-
Umlaufende Späne verursachen Nachzerspanung und schnelleren Verschleiß
-
Klebrige Materialien (z. B. Edelstahl, Titan) verursachen Kantenabsplitterungen
Lösung:
-
Verwenden Sie hochdrallige, polierte Schneidnutenfräser
-
Luftstrom- oder Nebelkühlung anwenden
-
Vermeiden Sie Sackgassenschnitte in CAM-Anwendungen – fügen Sie spanbrechende Hub- oder Rückzugsbewegungen hinzu, um Verstopfungen zu vermeiden






