


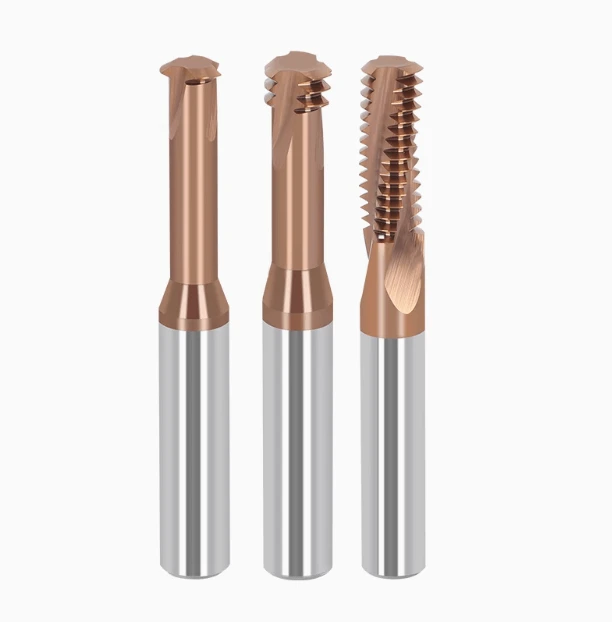
Gewindefräsen ist ein wesentlicher Bestandteil der modernen mechanischen Fertigung. Unter den verschiedenen Gewindebearbeitungsverfahren zeichnet sich das Gewindefräsen durch seine Flexibilität und hohe Präzision aus. Es liefert stabile Bearbeitungsergebnisse bei unterschiedlichen Werkstoffen und Gewindegrößen und reduziert gleichzeitig das Risiko von Werkzeugbruch und Ausschuss. Ob Standard-Metrikgewinde oder komplexe Innengewinde – die Wahl des passenden Gewindefräsers kann die Bearbeitungseffizienz und Gewindegenauigkeit deutlich verbessern.
Hartmetall-Gewindefräser sind aufgrund ihrer hohen Härte und Verschleißfestigkeit weit verbreitet. Sie eignen sich besonders für die Bearbeitung von gehärtetem Stahl oder hochfesten Legierungen. Bei Werkstücken mit hoher Härte gewährleistet ein Gewindefräser für gehärteten Stahl die Gewindeintegrität und Maßhaltigkeit und verlängert gleichzeitig die Werkzeugstandzeit. Metrische Gewindefräser hingegen bieten standardisierte Bearbeitungswege und eine präzise Steigungssteuerung für verschiedene Gewindespezifikationen, wodurch reproduzierbare Ergebnisse über mehrere Chargen hinweg sichergestellt werden.
Die Wahl eines zuverlässigen Lieferanten für Gewindefräser ist ebenso wichtig. Ein qualifizierter Lieferant bietet eine breite Palette an Werkzeugtypen und kann basierend auf den spezifischen Werkstückbedingungen geeignete Werkstoffe, Beschichtungen und Bearbeitungsparameter empfehlen. Durch die Berücksichtigung der Werkzeuggeometrie, der Materialeigenschaften und der Kompetenzen des Lieferanten ermöglicht das Gewindefräsen hochpräzise, effiziente und risikoarme Gewindelösungen für eine Vielzahl komplexer Bearbeitungsszenarien.
Die Kernrolle von Gewindefräsmaschinen bei der CNC-Gewindebearbeitung
Das Gewindefräsen spielt eine entscheidende Rolle in der CNC-Gewindebearbeitung. Es ermöglicht die effiziente Bearbeitung von Innen- und Außengewinden in verschiedensten Werkstoffen, von Edelstahl und legiertem Stahl bis hin zu gehärtetem Stahl, und deckt damit nahezu alle industriellen Anwendungen ab. Durch die Wahl des richtigen Gewindefräsers erzielen Hersteller hohe Wiederholgenauigkeit und Konsistenz und reduzieren das Risiko von Werkzeugbruch während der Bearbeitung. Hartmetall-Gewindefräser gewährleisten dank ihrer Steifigkeit und Verschleißfestigkeit auch bei hohen Drehzahlen eine stabile Leistung und somit Gewindegenauigkeit und Oberflächenqualität.
Gewindefräser bieten auch auf CNC-Maschinen außergewöhnliche Flexibilität. Durch die Anpassung des Bearbeitungspfads und der Schnittparameter ist hochpräzises Gewindeschneiden bei unterschiedlichen Lochdurchmessern und Steigungen ohne Werkzeugwechsel möglich. Metrische Gewindefräser eignen sich effizient für Standardgewinde, während spezielle Gewindefräser für gehärteten Stahl komplexe oder hochfeste Bauteile bearbeiten. Zuverlässige Gewindefräser-Lieferanten unterstützen diese Vielseitigkeit durch ein breites Angebot an Werkzeugtypen und Beschichtungen, um eine gleichbleibende Bearbeitungsqualität sowohl bei Kleinserien als auch bei der Massenproduktion zu gewährleisten.
Anwendungslogik von Gewindefräsmaschinen bei der Innengewindebearbeitung
Bei der Bearbeitung von Innengewinden schneiden Gewindefräser schrittweise entlang der Bohrungswand mittels einer spiralförmigen Interpolationsbahn. Dieses schrittweise Verfahren reduziert die Schnittkraft und die Werkzeugspannung im Gegensatz zum herkömmlichen Gewindeschneiden, bei dem das Gewinde in einem einzigen Arbeitsgang geformt wird. Bei tiefen Bohrungen oder Gewinden mit kleinem Durchmesser verhindern Gewindefräser für gehärteten Stahl die Werkzeugdurchbiegung, verbessern die Bearbeitungsstabilität und gewährleisten die Einhaltung der Gewindetoleranzen.
Die Optimierung der Werkzeuggeometrie und der Schnittparameter ist gleichermaßen entscheidend. Der Einsatz von auf das Material abgestimmten Hartmetall-Gewindefräsern sowie die Anpassung von Vorschub und Spindeldrehzahl reduzieren die Gratbildung und die Gewindeoberflächenrauheit. Diese stufenweise Bearbeitungslogik steigert die Effizienz, senkt Ausschuss und Nacharbeit und liefert zuverlässige Ergebnisse für hochpräzise Bauteile.
Vorteile der maschinellen Bearbeitung im Vergleich zum traditionellen Gewindeschneiden
Beim Gewindefräsen wird das Gewinde schrittweise entlang einer spiralförmigen Bahn geformt, anstatt es in einem Arbeitsgang vollständig abzuschneiden. Dadurch wird das Risiko von Werkzeugbruch und Bearbeitungsschäden verringert. Bei hochharten Werkstoffen oder kleinen Bohrungen ermöglichen Gewindefräser einen gleichmäßigeren Schnitt, was die Werkzeugstandzeit verlängert und die Bearbeitungsqualität erhält. Hartmetall-Gewindefräser gewährleisten einen stabilen Schnitt auch unter hohen Belastungen und verstärken so diesen Vorteil.
Gewindefräsmaschinen bieten zudem eine überragende Gewindekonsistenz und Wiederholgenauigkeit. Der präzise steuerbare Bearbeitungsweg gewährleistet, dass jedes Gewinde exakt den Konstruktionsvorgaben entspricht und minimiert so Maßabweichungen und Toleranzakkumulationen. Metrische Gewindefräsmaschinen garantieren darüber hinaus eine gleichbleibende Qualität über verschiedene Produktionschargen hinweg und reduzieren so Rüstvorgänge und Nacharbeiten während der Fertigung.
Auswirkungen auf die Genauigkeit und Konsistenz des Gewindes
Das Gewindefräsen verbessert die Maßgenauigkeit und Oberflächengüte von Gewinden. Die präzise Steuerung der Werkzeugwege und der Schnitttiefe verhindert Abweichungen im Gewindegrunddurchmesser und der Steigung und gewährleistet so eine optimale Passung. Bei gehärtetem Stahl verlängern Gewindefräser die Werkzeugstandzeit und reduzieren die thermische Verformung, wodurch die Genauigkeit auch bei hohen Bearbeitungsgeschwindigkeiten erhalten bleibt.
Gewindefräsen eignet sich hervorragend für Serienfertigung. Jedes Gewinde wird entlang einer kontrollierten Interpolationsbahn geformt, wodurch Schwankungen durch Werkzeugverschleiß oder Materialrückfederung, wie sie beim herkömmlichen Gewindeschneiden auftreten, vermieden werden. In Kombination mit hochwertigen Werkzeugen von namhaften Gewindefräserherstellern erzielen Hersteller stabile und reproduzierbare Ergebnisse, die sich für hochwertige oder komplexe Bauteile eignen.
Strukturelle Merkmale und Schneidverfahren von Gewindefräsern
Die Konstruktion von Gewindefräsern beeinflusst maßgeblich die Bearbeitungseffizienz und Gewindegenauigkeit. Moderne Fräser bestehen typischerweise aus hochfesten Legierungen oder Hartmetall und verfügen über eine optimierte Geometrie und Beschichtungen, die eine hohe Verschleißfestigkeit und ein stabiles Schnittverhalten gewährleisten. Die Anzahl der Schneidkanten, der Steigungswinkel und die Nutform beeinflussen die Schnittkraftverteilung. Diese Faktoren bestimmen die Vibrationsstärke und die Qualität der Gewindeoberfläche. Die Wahl des richtigen Gewindefräsers sichert die Bearbeitungsstabilität über verschiedene Lochdurchmesser und Gewindesteigungen hinweg und reduziert gleichzeitig Wärmeentwicklung und Werkzeugverschleiß.
Gewindefräser bieten eine hohe Flexibilität bei den Bearbeitungsmethoden. Im Gegensatz zum einstufigen Fräsen trägt das Werkzeug das Material schrittweise entlang einer spiralförmigen Bahn ab. Dieses schichtweise Verfahren reduziert die Belastung, verlängert die Werkzeugstandzeit und verbessert die Gewindequalität. Bei metrischen Gewindefräsern oder Werkstücken mit hoher Härte lässt sich die Gewindegenauigkeit und -konsistenz durch die Anpassung der Schnittparameter und der Werkzeugdrehrichtung weiter optimieren. Gleichzeitig werden Gratbildung und Rückfederung minimiert, was zuverlässige Ergebnisse bei der Bearbeitung komplexer Teile ermöglicht.
Geometrische Struktur von Gewindefräsern
Die Werkzeuggeometrie ist ein Schlüsselfaktor für präzises Gewindeschneiden. Schneidkantenform, Steigungswinkel und Nutentiefe beeinflussen direkt die Schnittkraftverteilung und den Spanabtransport. Hartmetall-Gewindefräser mit hochsteifer Geometrie gewährleisten Stabilität bei hohen Drehzahlen, reduzieren Vibrationen und Abweichungen und verbessern so die Maßhaltigkeit und Oberflächengüte des Gewindes.
Darüber hinaus beeinflusst die Geometrie die Anpassungsfähigkeit des Werkzeugs an verschiedene Werkstoffe. Bei gehärtetem Stahl oder Edelstahl reduziert die Optimierung von Schneidwinkel und Zahnprofil den Schnittwiderstand und verbessert die Spanabfuhr, wodurch Wärmestau vermieden wird. Eine geeignete Geometrie verlängert nicht nur die Werkzeugstandzeit, sondern senkt auch Ausschuss und Nacharbeitskosten in der Produktion.
Anwendungsunterschiede zwischen ein- und mehrzahnigen Gewindefräsern
Gewindefräser mit einem und mehreren Zähnen unterscheiden sich deutlich in ihren Bearbeitungsanwendungen. Gewindefräser mit einem Zahn bieten eine höhere Stabilität bei der Bearbeitung von harten Werkstoffen oder tiefen Bohrungen. Da pro Bearbeitungsgang weniger Material abgetragen wird, werden Werkzeugdurchbiegung und Vibrationen reduziert, was ideal für Innengewinde mit kleinen Bohrungen oder hochpräzise Bauteile ist.
Mehrzahn-Gewindefräser eignen sich besser für die Serienfertigung und Gewinde mit großem Durchmesser. Die höhere Anzahl an Schneidkanten pro Arbeitsgang verbessert die Effizienz, erfordert jedoch eine höhere Werkzeugsteifigkeit und Maschinenstabilität. In Kombination mit Hartmetallkonstruktion gewährleisten Mehrzahnfräser eine hohe Präzision bei gleichzeitig gesteigerter Produktionseffizienz und sind daher besonders geeignet für das Fräsen metrischer Gewinde und die Bearbeitung großer Stückzahlen.
Der Einfluss von Gewindefräsern auf die Bearbeitungsstabilität
Die Bearbeitungsstabilität ist entscheidend für die Gewindekonsistenz und die Werkzeugstandzeit. Fräsermaterial, Geometrie und Beschichtung beeinflussen direkt die Kraftverteilung und die Schwingungsdämpfung. Der Einsatz von hochsteifen Hartmetall-Gewindefräsern mit optimierten Schnittparametern reduziert Durchbiegung und Vibrationen und gewährleistet so einen gleichmäßigen Gewindegrunddurchmesser und eine gleichbleibende Gewindesteigung.
Darüber hinaus beeinflussen das Schneidverfahren und die Zähnezahl des Werkzeugs die Stabilität. Mehrlagiges Spiralschneiden reduziert die Momentanbelastung, während die Wahl zwischen ein- und mehrzahnigen Werkzeugen das Kraftmuster bestimmt. Durch die Optimierung der Werkzeugkombinationen lässt sich eine stabile Leistung beim Bearbeiten tiefer Bohrungen, gehärtetem Stahl oder Gewinden mit kleinem Durchmesser gewährleisten. Dies reduziert Fehler und verbessert Effizienz und Teileakzeptanz.

Die Bedeutung von Hartmetall-Gewindefräsern in der modernen Zerspanung
Aufgrund der steigenden Nachfrage nach hochpräziser Gewindebearbeitung haben sich Vollhartmetall-Gewindefräser als Standard etabliert. Diese Fräser bieten überlegene Steifigkeit, Hitzebeständigkeit und Formstabilität und gewährleisten so ein gleichmäßiges Schneiden auch unter komplexen Bedingungen. Ob Standard-Metrikgewinde oder hochwertige Innengewinde – Hartmetall-Gewindefräser steigern die Zuverlässigkeit und Leistung der Bearbeitung.
Hartmetall-Gewindefräser eignen sich ideal sowohl für die hochpräzise Einzelbearbeitung als auch für die Serienfertigung, Kleinserienbearbeitung oder automatisierte Produktion. Optimierte Geometrie und Schnittparameter ermöglichen einen stabilen Betrieb bei höheren Umfangsgeschwindigkeiten und minimieren Maßabweichungen durch Werkzeugverschleiß. Für Unternehmen, die auf eine stabile Lieferkette angewiesen sind, gewährleistet die Wahl eines renommierten Gewindefräser-Lieferanten gleichbleibende Werkzeugqualität und Bearbeitungsergebnisse.
Leistungsfähigkeit in hochharten Werkstoffen
Bei der Bearbeitung von gehärtetem Stahl oder Formstahl sind Schnittstabilität und Schnitthaltigkeit entscheidend. Gewindefräser für gehärteten Stahl aus Vollhartmetall gewährleisten scharfe Schneiden auch unter hohen Härtebedingungen und reduzieren Vibrationen und Wärmeentwicklung. Dies bietet einen deutlichen Vorteil bei Innengewinden in Werkstoffen mit einer Härte von HRC 45 und höher.
In Kombination mit geeigneten Beschichtungen ermöglichen Hartmetall-Gewindefräser ein gleichmäßiges Schneiden bei hohen Schnittgeschwindigkeiten und geringen Vorschüben. Im Vergleich zu herkömmlichen Bearbeitungsverfahren verbessert dies die Kontrolle von Tiefloch- oder Kleingewinden, verhindert das Zusammenfallen des Gewindeprofils und Maßabweichungen und erhöht gleichzeitig die Zuverlässigkeit der Montage.
Vorteile hinsichtlich Verschleißfestigkeit und Werkzeugstandzeit
Hartmetall-Gewindefräser widerstehen dank ihres dichten und harten Materials dem Abstumpfen der Schneidkante und ungleichmäßigem Verschleiß auch bei längerem Schneiden. Dieses gleichmäßige Verschleißbild gewährleistet die Maßstabilität des Gewindes und macht sie ideal für Aufgaben mit engen Toleranzen. Die verlängerte Werkzeugstandzeit reduziert Werkzeugwechsel und Maschinenstillstandszeiten, senkt die Stückkosten und verbessert die Gesamtproduktionseffizienz.
Durch die Auswahl der richtigen Fräsergröße und die Anpassung der Parameter an das Material wird die Werkzeugstandzeit weiter verlängert, der Ausschuss reduziert und der Fertigungsablauf optimiert, insbesondere bei hochpräzisen oder volumenstarken Bearbeitungen.
Effizienzvorteile in der Massenproduktion
In der Serienfertigung sind Zykluszeit und Stabilität oft wichtiger als die Schnittgeschwindigkeit. Hartmetall-Gewindefräser gewährleisten eine gleichbleibende Gewindequalität im kontinuierlichen Betrieb und vermeiden Maßabweichungen durch Werkzeugleistungsschwankungen. Dies ist besonders wichtig für das Fräsen metrischer Gewinde mit standardisierten Spezifikationen.
In automatisierten Produktionslinien oder Mehrstationen-Bearbeitungszentren ermöglichen Hartmetall-Gewindefräser die Replikation von Parametern und die Standardisierung von Prozessen. Die Zusammenarbeit mit einem zuverlässigen Gewindefräserlieferanten gewährleistet konsistente Ergebnisse über verschiedene Schichten und Anlagen hinweg und verbessert so die Gesamtausbeute und Lieferzuverlässigkeit.

Anwendungen von metrischen Gewindefräsmaschinen in der metrischen Gewindebearbeitung
Bei der Bearbeitung metrischer Gewinde verbessert das Gewindefräsen die Flexibilität und Kontrolle der Bearbeitung deutlich. Durch die Wahl der richtigen Gewindefräserspezifikationen lässt sich ein stabiles Schneiden über verschiedene Durchmesser und Steigungen hinweg erzielen. Dadurch werden Bearbeitungsrisiken vermieden, die durch Abweichungen im Werkstückmaterial oder in der Bohrungstiefe entstehen können. Im Vergleich zu Bearbeitungsverfahren mit festen Spezifikationen ist dieses Verfahren besonders vorteilhaft bei der Fertigung von Kleinserien mit unterschiedlichen Bauteilvarianten, da es die Bearbeitung einer Vielzahl von Gewindegrößen ohne häufige Werkzeugwechsel ermöglicht.
Metrische Gewinde erfordern hohe Gleichmäßigkeit in Steigung und Maßgenauigkeit. Die Verwendung eines auf spiralförmiger Interpolation basierenden Bearbeitungsverfahrens vereinfacht die Steuerung des Gewindeformungsprozesses. Mit einem geeignet gewählten Gewindefräser und einer stabilen Werkzeugmaschinenleistung lassen sich gleichbleibende Bearbeitungsergebnisse bei Stahl, Edelstahl und sogar gehärtetem Stahl erzielen. Die Wahl eines Gewindefräserlieferanten mit einem ausgereiften Produktsystem gewährleistet zuverlässige Bearbeitungsergebnisse über verschiedene Chargen hinweg.
Anpassung metrischer Gewindefräsmaschinen an unterschiedliche Steigungsspezifikationen
Unterschiedliche Steigungsspezifikationen erfordern Anpassungen der Werkzeugbahn und der Schnittparameter. Metrische Gewindefräsmaschinen mit spiralförmiger Interpolationssteuerung können den axialen Vorschub flexibel mit der Kreisbewegung koordinieren und sich so an die Bearbeitung von Fein- oder Grobgewinden anpassen. Dadurch kann ein einziges Werkzeug mehrere Steigungsspezifikationen abdecken, was die Prozessflexibilität erhöht und den Werkzeugbestand reduziert.
Bei Innengewinden mit kleineren Steigungen gewährleistet eine präzise Vorschubsteuerung ein sauberes Gewindeprofil und einen stabilen Gewindegrunddurchmesser. Bei größeren Steigungen gewinnen Schnittstabilität und Spanabfuhrleistung an Bedeutung. Hartmetall-Gewindefräser zeichnen sich durch hohe Steifigkeit aus und ermöglichen so ein stabiles Schneiden unter verschiedenen Steigungsbedingungen, wodurch Gewindeoberflächenfehler und Maßabweichungen reduziert werden.
Bearbeitungswegcharakteristika von metrischen Gewindefräsmaschinen in der CNC-Programmierung
Beim CNC-Fräsen von metrischen Gewinden werden spiralförmige Interpolationsbahnen genutzt, um das Gewindeprofil schrittweise zu formen. Synchronisierte Radial- und Axialbewegungen erzeugen präzise die Gewindesteigung und das Zahnprofil. Dieser steuerbare Pfad ermöglicht es dem Programmierer, die Schnittstrategien an die Materialeigenschaften und die Bohrungstiefe anzupassen, wodurch sich das Verfahren für komplexe Bauteile oder hochpräzise Aufgaben eignet.
Bei der Bearbeitung von gehärtetem Stahl reduziert eine optimale Bearbeitungspfadplanung die momentane Schnittbelastung, minimiert Vibrationen und verhindert Wärmestau. Durch die Anpassung der Programmparameter können unterschiedliche Gewindegrößen und Toleranzgrade ohne Werkzeugwechsel bearbeitet werden, was die Produktivität und die Konsistenz in der Langzeitproduktion steigert.
Vorteile von metrischen Gewindefräsmaschinen bei der Maßtoleranzkontrolle
Die Einhaltung der Maßtoleranzen ist bei der Bearbeitung metrischer Gewinde von entscheidender Bedeutung. Das Gewindefräsen trägt Material schichtweise ab und ermöglicht so eine präzise Kontrolle von Gewindesteigungsdurchmesser und -flanke. Im Vergleich zum einstufigen Umformen erlaubt dieses Verfahren die Korrektur kleinerer Abweichungen und gewährleistet eine höhere Montagequalität.
Dieser Vorteil zeigt sich besonders deutlich in der Serienfertigung. Selbst bei normalem Werkzeugverschleiß sorgt die Feinabstimmung der Bearbeitungsparameter dafür, dass die Ergebnisse innerhalb der Toleranz bleiben. In Kombination mit Hochleistungs-Gewindefräsern und erfahrenen Gewindefräserlieferanten wird über lange Produktionsläufe hinweg eine gleichbleibende Gewindequalität erzielt, wodurch Nacharbeiten reduziert und die Gesamteffizienz gesteigert werden.
Wichtige Bearbeitungspunkte von Gewindefräsmaschinen für gehärteten Stahl
Die Bearbeitung von gehärtetem Stahl erfordert die sorgfältige Auswahl und Optimierung der Gewindefräsverfahren. Gewindefräser für gehärteten Stahl, typischerweise aus Hartmetall mit hochfesten und verschleißfesten Beschichtungen, gewährleisten eine scharfe Schneide und einen stabilen Schnitt unter vibrationsarmen Bedingungen und sichern so Maßgenauigkeit und Oberflächengüte.
Maschinensteifigkeit, optimierte Schnittwege, Vorschubgeschwindigkeiten und Schnitttiefen sind ebenfalls entscheidend. Durch die optimale Abstimmung dieser Faktoren werden Werkzeugkraftschwankungen und thermische Verformungen reduziert, wodurch die Gewindeprofilgenauigkeit erhalten bleibt. Der Einsatz von Hochleistungswerkzeugen namhafter Gewindefräserhersteller gewährleistet hohe Präzision, Konsistenz und Bearbeitungsstabilität sowohl in der Klein- als auch in der Massenproduktion.
Anforderungen an Werkzeugwerkstoffe für Gewindefräser für gehärteten Stahl
Gehärteter Stahl erfordert Werkzeuge mit außergewöhnlicher Festigkeit und Verschleißfestigkeit. Hartmetall-Gewindefräser werden aufgrund ihrer hohen Härte und thermischen Stabilität bevorzugt, da sie auch bei hohen Schnittgeschwindigkeiten scharfe Schneiden gewährleisten und gleichzeitig Ausbrüche minimieren. Beschichtungen wie TiAlN oder AlTiN verbessern die Verschleiß- und Hitzebeständigkeit zusätzlich und sorgen so für langfristige Stabilität.
Die Werkzeuggeometrie ist ebenso wichtig. Durch die Optimierung von Schneidkantenwinkeln, Steigungswinkeln und Nutentiefe wird der Spanabtransport verbessert, die Schnittkräfte reduziert und die Konsistenz von Gewindegrunddurchmesser und -steigung erhalten, wodurch eine hochpräzise Montagekompatibilität gewährleistet wird.
Auswahl der Schnittparameter für Gewindefräsmaschinen für gehärteten Stahl
Die Schnittparameter sind entscheidend für die Bearbeitungsstabilität und die Werkzeugstandzeit. Die radiale Schnitttiefe sollte reduziert und der axiale Vorschub so gesteuert werden, dass die momentane Belastung und die Vibrationen minimiert werden. Die Spindeldrehzahl kann unter Berücksichtigung der Maschinen- und Werkzeugsteifigkeit für einen ruhigeren Schnitt erhöht werden.
Die Parameteroptimierung variiert mit Gewindedurchmesser und -steigung. Empfehlungen der Lieferanten und empirische Daten helfen, die ideale Kombination zu ermitteln, die Effizienz zu steigern, den Werkzeugverschleiß zu reduzieren und eine gleichbleibende Gewindequalität in der gesamten Produktion sicherzustellen.
Häufige Bearbeitungsprobleme und Lösungen für Gewindefräsmaschinen für gehärteten Stahl
Häufige Probleme sind Werkzeugdurchbiegung, Gewindegrate, instabiler Gewindegrunddurchmesser und Vibrationen. Tiefbohrungen oder Gewinde mit kleinem Durchmesser neigen zur Durchbiegung; dies lässt sich durch hochsteife Hartmetall-Gewindefräser und reduzierte Radialtiefe verringern. Grate hängen von der Schnittfolge und Geometrie ab und können durch optimierte Schneidkantenwinkel vermieden werden.
Vibrationen und Wärmestau können Maßabweichungen und raue Oberflächen verursachen. Schichtschnittverfahren, optimierte Vorschub- und Spindeldrehzahlen sowie Hochleistungs-beschichtete Werkzeuge reduzieren diese Effekte und verbessern so Gewindegenauigkeit, Oberflächenqualität und Werkzeugstandzeit bei gleichzeitig höherer Produktionseffizienz und Ausbeute.
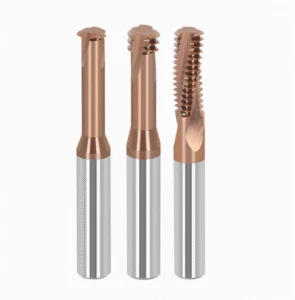
Anpassungsfähigkeit der Gewindefräsbearbeitung an verschiedene Materialien
Die Leistung beim Gewindefräsen variiert stark je nach Werkstoff. Unterschiedliche Werkstoffe weisen unterschiedliche Schneideigenschaften auf, weshalb die Bearbeitungsstrategien entsprechend angepasst werden müssen. Durch die Auswahl des geeigneten Gewindefräsers und die Anpassung der Schnittparameter lässt sich eine hochpräzise Bearbeitung von Edelstahl, legiertem Stahl, Werkzeugstahl und Nichteisenmetallen erzielen. Hartmetall-Gewindefräser gewährleisten dank ihrer hohen Steifigkeit und Verschleißfestigkeit eine gleichbleibende Schneidleistung bei diesen Werkstoffen und reduzieren so Gratbildung, Abweichungen im Gewindegrunddurchmesser und Werkzeugverschleiß beim Gewindefräsen.
Für die praktische Fertigung sind materialspezifische Strategien unerlässlich. Gehärteter Stahl erfordert unter Umständen eine geringere radiale Schnitttiefe und langsamere Vorschubgeschwindigkeiten, um die Werkzeugbelastung zu minimieren. Nichteisenmetalle hingegen profitieren von einer optimierten Schnittgeschwindigkeit, um Werkzeugverklemmung und Oberflächenkratzer zu vermeiden. Die Zusammenarbeit mit erfahrenen Gewindefräserherstellern trägt dazu bei, eine gleichbleibende Gewindegenauigkeit und Produktionseffizienz unter verschiedenen Materialbedingungen zu gewährleisten und so eine stabile Bearbeitung in vielfältigen Anwendungen sicherzustellen.
Schnitteigenschaften von Gewindefräsern bei der Bearbeitung von Edelstahl
Edelstahl ist äußerst zäh, verfestigt sich durch Kaltverfestigung und ist korrosionsbeständig, was ein sorgfältiges Gewindefräsen erfordert. Hartmetall-Gewindefräser reduzieren die Schnittkräfte und die Wärmeentwicklung, verhindern Gratbildung und eine Vergrößerung des Gewindegrunddurchmessers und gewährleisten gleichzeitig eine glatte Gewindeoberfläche. Durch die Anpassung von Spindeldrehzahl und Vorschub lässt sich ein optimales Verhältnis zwischen Werkzeugstandzeit und Bearbeitungseffizienz erzielen.
Darüber hinaus neigt die Bearbeitung von Edelstahl zu Schnitthaftung. Die Wahl eines Gewindefräsers mit optimierter Geometrie, einschließlich geeigneter Schneidkantenwinkel und Spiralnutgestaltung, verbessert den Spanabtransport und erhöht die Schnittstabilität. Dies gewährleistet Maßgenauigkeit und Wiederholbarkeit für die hochpräzise Montagefertigung.
Anwendungsleistung von Gewindewalzwerken in legiertem Stahl und Werkzeugstahl
Legierte Stähle und Werkzeugstähle sind hart, zäh und verschleißfest, was beim Bearbeiten zu beschleunigtem Werkzeugverschleiß und thermischer Verformung führen kann. Hartmetall-Gewindefräser verteilen in Kombination mit optimierten Schnittstrategien die Schnittkräfte effektiv, reduzieren Werkzeugdurchbiegung und Vibrationen und gewährleisten einen stabilen Gewindegrunddurchmesser und eine gleichbleibende Gewindesteigung. Hochverschleißfeste Beschichtungen verlängern die Werkzeugstandzeit und reduzieren Ausfallzeiten durch Werkzeugwechsel.
Schichtweises Schneiden und eine präzise Vorschubsteuerung sind entscheidend. Eine optimale Interpolationsbahnplanung reduziert die momentanen Schnittkräfte bei gleichbleibender Effizienz und verhindert Gewindeausfälle oder Werkzeugschäden. Dies gewährleistet eine gleichbleibende Bearbeitungsqualität und Gewindegenauigkeit, selbst bei der Serienfertigung von Formteilen aus Stahl.
Bearbeitungsstabilität von Gewindefräsern in Nichteisenmetallen
Nichteisenmetalle wie Aluminium und Kupfer sind weich und neigen zum Anhaften. Gewindefräser eignen sich hervorragend für diese Werkstoffe, da sie ein kontrolliertes Schneiden und hohe Flexibilität ermöglichen. Die Auswahl von Fräsern mit geeigneter Geometrie verbessert die Spanabfuhr, reduziert Anhaften und Oberflächenkratzer und gewährleistet die Gewindegenauigkeit.
Die Hochgeschwindigkeitsbearbeitung von Nichteisenmetallen erfordert eine präzise Einstellung von Schnittgeschwindigkeit und Vorschub. In Kombination mit der Steifigkeit von Hartmetall-Gewindefräsern werden so Vibrationen und Rattern vermieden. Die Optimierung des Bearbeitungswegs gewährleistet eine hochpräzise und stabile Bearbeitung kleiner Bohrungen und komplexer Gewinde und liefert wiederholgenaue Ergebnisse sowie hohe Ausbeuten in der Serienfertigung.

Wichtige CNC-Steuerungspunkte bei der Gewindefräsbearbeitung
CNC-Steuerungsstrategien haben entscheidenden Einfluss auf die Gewindegenauigkeit und die Bearbeitungseffizienz. Die präzise Einstellung von Vorschub, Spindeldrehzahl und Werkzeugbewegung schafft eine hochpräzise und vibrationsarme Arbeitsumgebung. Der Einsatz von Hartmetall-Gewindefräsern mit geeigneten Fräsern gewährleistet einen stabilen Schnitt unter verschiedenen Material- und Steigungsbedingungen und vermeidet Gewindegrundabweichungen, Gratbildung und vorzeitigen Werkzeugverschleiß. Gleichzeitig werden Ausbeute und Konsistenz verbessert.
Maschinensteifigkeit, Vorrichtungsdesign und Programmoptimierung sind gleichermaßen wichtig. Die korrekte Planung von Spiralinterpolationsbahnen und Schnittparametern reduziert die momentanen Schnittkräfte und gewährleistet eine stabile Bearbeitung tiefer oder kleiner Bohrungen. Hochleistungswerkzeuge namhafter Gewindefräserhersteller garantieren in Kombination mit CNC-Parameteroptimierung hochwertige Gewinde in gehärteten Stahlteilen und die Serienfertigung.
Abstimmung von Vorschubmethode und Spindeldrehzahl für Gewindewalzwerke
Die korrekte Abstimmung von Vorschub und Spindeldrehzahl ist entscheidend für Stabilität und Gewindegenauigkeit. Die präzise Berechnung von Schnittgeschwindigkeit und Spiralvorschub gewährleistet eine gleichmäßige Lastverteilung auf Hartmetall-Gewindefräsern und reduziert so Vibrationen und Durchbiegung. Bei gehärtetem Stahl kann eine geringere Schnitttiefe und eine höhere Spindeldrehzahl für einen ruhigen und stabilen Schnitt erforderlich sein.
Die Anpassungen hängen vom Bohrungsdurchmesser und der Gewindesteigung ab. Kleinere Gewinde profitieren von geringeren Vorschubgeschwindigkeiten, um ein Durchbiegen zu verhindern, während grobe Gewinde oder Gewinde mit großem Durchmesser einen höheren Vorschub für mehr Effizienz ermöglichen. Diese Strategie verlängert die Werkzeugstandzeit, reduziert den Ausschuss und gewährleistet gleichbleibende Gewindeabmessungen.
Spiralinterpolationspfadsteuerung von Gewindefräsmaschinen
Die spiralförmige Interpolation ist das Kernverfahren beim Gewindefräsen. Synchrone radiale und axiale Bewegungen formen schrittweise das Gewindeprofil entlang der Bohrungswand und vermeiden so Überlastung und Werkzeugschäden durch einstufiges Schneiden. Bei metrischen Gewindefräsern oder gehärteten Stahlteilen reduziert die sorgfältige Auslegung der spiralförmigen Bahn die Werkzeugspannung, verbessert den Spanabtransport und gewährleistet die Genauigkeit von Gewindegrunddurchmesser und Steigung.
Optimierte Bearbeitungswege minimieren Vibrationen und Wärmeentwicklung – ein entscheidender Faktor bei komplexen, tiefen oder kleinen Gewinden. CNC-Programme zur Steuerung der Interpolationsbahnen gewährleisten in Kombination mit Hochleistungs-Hartmetallwerkzeugen eine wiederholgenaue und hochpräzise Bearbeitung und reduzieren so Nacharbeit und Ausschuss.
Grundlagen zum Spannen und Einstellen von Werkzeugen für Gewindefräsmaschinen in Bearbeitungszentren
Spannen und Einstellen der Werkzeuge sind entscheidend für die Bearbeitungsgenauigkeit. Werkzeuge müssen eine hohe Steifigkeit und Rundlaufgenauigkeit aufweisen, um Exzentrizität und Vibrationen zu vermeiden. Die Auswahl geeigneter Vorrichtungen gewährleistet die Stabilität des Fräsers, insbesondere bei tiefen Bohrungen oder Gewinden mit kleinem Durchmesser.
Die Werkzeugeinstellungsgenauigkeit beeinflusst die Gewindekonsistenz unmittelbar. Hochpräzise Messwerkzeuge korrigieren in Kombination mit einer Programmkompensation geringfügige Abweichungen. Die Verschleißfestigkeit von Hartmetall-Gewindefräsern ermöglicht eine langfristig stabile Bearbeitung und verbessert so die Produktionseffizienz und die Teilequalität.

Der Einfluss der Gewindefräserlieferanten auf die Bearbeitungsqualität
Die Leistungsfähigkeit eines Gewindefräserlieferanten beeinflusst maßgeblich die Bearbeitungsstabilität und Produktkonsistenz. Qualitativ hochwertige Lieferanten liefern Werkzeuge aus stabilen Materialien, mit präziser Geometrie und gleichbleibenden Maßtoleranzen. Dies gewährleistet eine gleichbleibende Schneidkantengenauigkeit über alle Chargen hinweg. Dadurch werden Ausschuss, Materialverschwendung und Nacharbeit reduziert, insbesondere in der Serienfertigung oder bei der Bearbeitung hochpräziser Teile. Eine zuverlässige Lieferkette unterstützt die kontinuierliche Produktion und sichert die Werkzeugleistung.
Darüber hinaus beeinflussen der technische Support und das Produktportfolio eines Lieferanten die Gesamteffizienz der Bearbeitung und die Prozessoptimierung. Durch die Bewertung von Werkzeugmaterialien, Beschichtungen und geometrischen Eigenschaften lässt sich der am besten geeignete Gewindefräser für verschiedene Werkstoffe und Gewindespezifikationen auswählen. Die Wahl eines erfahrenen Lieferanten mit standardisierten Produkten gewährleistet eine hochpräzise und risikoarme Gewindebearbeitung unter verschiedensten Arbeitsbedingungen und bietet somit eine zuverlässige, langfristige Produktionssicherheit.
Fertigungspräzision und -konstanz der Gewindewalzwerkslieferanten
Die Präzision der Werkzeugherstellung ist entscheidend für die wiederholgenaue Gewindebearbeitung. Hochpräzise Gewindefräser gewährleisten einen gleichbleibenden Gewindegrunddurchmesser und eine gleichbleibende Gewindesteigung und vermeiden so Abweichungen durch Werkzeugtoleranzen. Bei metrischen Gewinden oder Tieflochgewinden reduziert die Verwendung einheitlicher Werkzeuge den Ausschuss und verbessert die Produktionseffizienz.
Die gleichbleibende Qualität hängt auch von der Einhaltung der Toleranzen zwischen den Chargen ab. Qualitätslieferanten überwachen die Schneidkantengeometrie, den Werkzeugkörperdurchmesser und die Beschichtungsdicke für jede Produktionscharge. Dies gewährleistet eine stabile Bearbeitungsqualität im Langzeitbetrieb, was für hochpräzise Teile, gehärteten Stahl oder die Großserienfertigung unerlässlich ist.
Unterschiede bei Werkzeugmaterialien und Beschichtungen der Gewindefräserhersteller
Werkzeugmaterial und Oberflächenbeschichtung sind entscheidend für die Bearbeitungsleistung. Hartmetall-Gewindefräser unterscheiden sich je nach Hersteller hinsichtlich Verschleißfestigkeit, thermischer Stabilität und Ausbruchfestigkeit, was sich direkt auf die Werkzeugstandzeit und die Gewindeoberflächenqualität auswirkt. Optimierte Beschichtungen und hochdichte Werkstoffe gewährleisten einen stabilen Schnitt, selbst bei hochharten Stählen oder hohen Schnittgeschwindigkeiten.
Geometrisches Design und Beschichtungskombinationen beeinflussen ebenfalls die Ergebnisse. Werkzeuge mit TiAlN- oder AlTiN-Beschichtung behalten auch bei hohen Temperaturen scharfe Schneiden und reduzieren so Gratbildung und Anhaftungen. Die Bewertung dieser Eigenschaften ermöglicht die Auswahl der optimalen Werkzeugkombination für spezifische Werkstoffe und Bearbeitungsbedingungen.
Garantie des Fadenmühlenlieferanten hinsichtlich Lieferzeit und Chargenkonstanz
Zuverlässige Lieferungen und ein effizientes Bestandsmanagement sind entscheidend für eine unterbrechungsfreie Produktion. Vertrauenswürdige Lieferanten gewährleisten termingerechte Lieferungen und gleichbleibende Chargenqualität und vermeiden so Produktionsausfälle aufgrund von Engpässen oder Spezifikationsabweichungen. Bei der Mehrprodukt- oder Massenproduktion sichert dies stabile Bearbeitungszyklen und eine gleichbleibende Gewindequalität.
Die Lagerbestände und Anpassungsmöglichkeiten der Lieferanten decken spezielle oder nicht standardmäßige Anforderungen an die Gewindebearbeitung ab. In Kombination mit Hochleistungs-Gewindefräsern können Unternehmen Präzision und Stabilität bei unterschiedlichen Bearbeitungsaufgaben gewährleisten, Warte- und Rüstzeiten reduzieren und die Gesamtproduktionseffizienz sowie die Produktausbeute steigern.
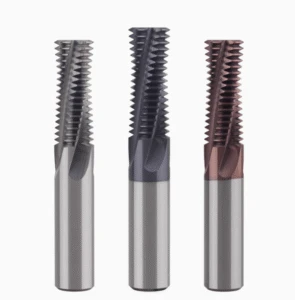
Die Rolle von Gewindefräsmaschinen bei der Reduzierung von Bearbeitungsrisiken
Das Gewindefräsen birgt bei der Bearbeitung hochpräziser und wertvoller Teile inhärente Risiken wie Werkzeugbruch, Gewindeabweichungen oder Oberflächenfehler. Der Einsatz von Hochleistungs-Gewindefräsern reduziert diese Risiken deutlich. Schichtweises Schneiden und spiralförmige Interpolation verteilen die Schnittkräfte gleichmäßig und minimieren so die kurzzeitige Beanspruchung von Werkzeug und Werkstück. Dieses Verfahren gewährleistet einen gleichbleibenden Gewindegrunddurchmesser, eine hohe Steigungsgenauigkeit und eine wiederholgenaue Gewindebearbeitung.
Darüber hinaus gewährleistet die Kombination von Hartmetall-Gewindefräsern mit optimierten CNC-Steuerungsstrategien eine gleichbleibende Bearbeitungsstabilität bei unterschiedlichen Werkstoffen. Bei komplexen Bearbeitungsszenarien – wie gehärtetem Stahl, legiertem Stahl oder Innengewinden in kleinen Bohrungen – reduziert die Wahl des richtigen Werkzeugdurchmessers, der Zähnezahl und der Schnittparameter Vibrationen und thermische Verformungen. Diese Kombination bietet eine kontrollierte und risikoarme Lösung für die hochpräzise Teilebearbeitung.
Bearbeitungsprinzipien von Gewindefräsern zur Reduzierung des Werkzeugbruchrisikos
Um Werkzeugbruch zu vermeiden, tragen Gewindefräser das Material schichtweise ab, anstatt das Gewinde in einem Arbeitsgang zu formen. Dadurch verteilen sich die Schnittkräfte gleichmäßig über das Werkzeug, was das Risiko von Ausbrüchen an der Schneide oder Werkzeugversagen verringert. Bei Verwendung von Hartmetall-Gewindefräsern oder speziellen Gewindefräsern aus gehärtetem Stahl widerstehen der hochsteife Werkzeugkörper und die optimierte Geometrie den kurzzeitigen Belastungen, die bei der Bearbeitung von hochharten Werkstoffen auftreten.
Darüber hinaus regulieren spiralförmige Interpolationspfade die Werkzeugspannung bei variierenden Bohrungsdurchmessern oder tiefen Bohrungen. Durch die Verteilung der Schnittkräfte wird die maximale Werkzeugspannung reduziert. Dieses Verfahren ist besonders effektiv für Tiefbohrungsgewinde, Gewinde mit kleinem Durchmesser und gehärtete Werkstücke. Es verlängert die Werkzeugstandzeit und gewährleistet gleichzeitig die Genauigkeit und Stabilität des Gewindegrunddurchmessers und der Steigung.
Sicherheitsvorteile von Gewindewalzwerken bei hochwertigen Teilen
Bei der Bearbeitung hochwertiger oder komplexer Bauteile können Werkzeugbruch oder -fehler zum Ausschuss des gesamten Teils und damit zu erheblichen finanziellen Verlusten führen. Hochleistungs-Gewindefräser minimieren das Risiko von Werkzeugausfall und Bearbeitungsfehlern bei gleichzeitiger Gewährleistung der Gewindegenauigkeit. Mehrschichtiges Schneiden und eine robuste Werkzeugkonstruktion reduzieren Vibrationen und Schnittkräfte und verbessern so die allgemeine Bearbeitungssicherheit.
Ein stabiler Schneidprozess schützt die Oberflächen und die strukturelle Integrität der Bauteile. In Kombination mit CNC-Programmoptimierung und Hartmetall-Gewindefräsern wird eine gleichbleibende Produktqualität beim Tieflochgewindeschneiden und der Bearbeitung gehärteter Stahlteile gewährleistet. Dieser Ansatz sichert Wiederholgenauigkeit, Zuverlässigkeit und reduziert wirtschaftliche Verluste in der Fertigung hochwertiger Teile.
Der praktische Nutzen von Gewindewalzwerken bei der Reduzierung der Ausschussrate
Das Gewindefräsen mit kontrollierter Schnittführung und hochpräzisen Werkzeugen senkt die Ausschussquote deutlich. Die richtige Auswahl des Gewindefräsers, der Zähnezahl und der Schnittparameter gewährleistet, dass jeder Bearbeitungsvorgang innerhalb der Werkzeugkapazität bleibt. Dadurch werden Fehler durch Überlastung, Vibrationen oder Gratbildung reduziert und die Ausbeute erhöht.
Diese Stabilität ist für die Serienfertigung und die Bearbeitung hochpräziser Teile unerlässlich. In Kombination mit leistungsstarken Hartmetall-Gewindefräsern und einem zuverlässigen Gewindefräserlieferanten können Unternehmen Maßgenauigkeit und Oberflächenqualität über verschiedene Materialien und Gewindegrößen hinweg gewährleisten. Das Ergebnis sind weniger Nacharbeit, minimierte Ausschusskosten sowie eine höhere Produktionseffizienz und Wirtschaftlichkeit.
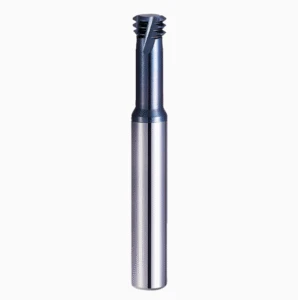
Wie man die richtige Gewindeschneidmaschine anhand der tatsächlichen Arbeitsbedingungen auswählt
Die Wahl des richtigen Gewindefräsers ist entscheidend für die Bearbeitungseffizienz, die Gewindegenauigkeit und die Teilequalität. Durch die Berücksichtigung von Materialart, Gewindespezifikationen und Lieferantenkapazitäten lässt sich eine stabile und risikoarme Bearbeitungslösung erzielen. Gewindefräser aus Hartmetall oder gehärtetem Stahl gewährleisten eine gleichbleibende Bearbeitungsqualität bei unterschiedlichen Härtegraden und Materialbedingungen und reduzieren gleichzeitig Werkzeugverschleiß und Bruchrisiko.
Weitere Faktoren wie Maschinensteifigkeit, Produktionsumgebung und Losgröße beeinflussen die Werkzeugauswahl. Die Auswertung von CNC-Programmen, Vorschubgeschwindigkeiten und spiralförmigen Interpolationspfaden in Kombination mit zuverlässigen Werkzeugspezifikationen und Lieferantenunterstützung gewährleistet einen gleichbleibenden Gewindegrunddurchmesser, eine gleichbleibende Steigung und eine gleichbleibende Oberflächenqualität. Dieser Ansatz ermöglicht hohe Effizienz, Präzision und geringe Ausschussquoten bei der Bearbeitung hochwertiger oder komplexer Werkstücke.
Auswahl von Gewindefräsern basierend auf der Materialart
Die Werkstoffart bestimmt Werkzeugmaterial, Geometrie und Beschichtung. Edelstahl und legierter Stahl erfordern hohe Verschleißfestigkeit und thermische Stabilität. Hartmetall-Gewindefräser oder -Schneidwerkzeuge mit optimierten Beschichtungen sollten bevorzugt werden, um Gewindegenauigkeit und Bearbeitungsstabilität zu gewährleisten. Gehärteter Stahl erfordert spezielle Gewindefräser, um Schnittkräfte und Werkzeugverschleiß zu reduzieren.
Bei weichen Nichteisenmetallen besteht die Gefahr des Anhaftens oder von Oberflächenkratzern. Daher sollten Werkzeuge mit scharfen Schneiden und optimierter Geometrie gewählt und Schnittgeschwindigkeit und Vorschub entsprechend angepasst werden. Die optimale Werkzeugauswahl für jedes Material verbessert die Werkzeugstandzeit, die Produktionseffizienz und die Bearbeitungsqualität.
Auswahl von metrischen Gewindefräsmaschinen oder anderen Modellen basierend auf den Gewindespezifikationen
Gewindespezifikationen bestimmen Werkzeugdurchmesser, Zähnezahl und Wendelinterpolationspfad. Metrische Gewindefräsmaschinen gewährleisten eine gleichbleibende Steigung und Steigung für Standardgewinde und vereinfachen die CNC-Programmierung. Für nicht standardisierte Gewinde muss das geeignete Modell anhand von Steigung, Bohrungsdurchmesser und Gewindetiefe ausgewählt werden, um eine hochpräzise und vibrationsarme Bearbeitung zu gewährleisten.
Die Gewindespezifikationen bestimmen auch Spindeldrehzahl, Vorschubgeschwindigkeit und Schnitttiefe. Die Optimierung der Werkzeugwahl und der Schnittparameter verbessert die Effizienz der Serienfertigung, reduziert Gewindeabweichungen und Ausschuss und gewährleistet Maßgenauigkeit und Oberflächenqualität aller Teile.
Umfassende Bewertung basierend auf den Fähigkeiten der Gewindewalzwerkslieferanten
Die technische Kompetenz des Lieferanten und die Produktstabilität haben direkten Einfluss auf die Zuverlässigkeit und Effizienz der Bearbeitung. Ein etablierter Gewindefräser-Lieferant bietet hochpräzise Hartmetall-Gewindefräser und maßgeschneiderte technische Unterstützung, abgestimmt auf Material, Gewindespezifikationen und Bearbeitungsbedingungen. Unterschiede in Werkzeugmaterial, Beschichtung und Geometrie beeinflussen die Bearbeitungskonsistenz und die Werkzeugstandzeit maßgeblich.
Lieferzeiten und die Fähigkeit zur Massenversorgung sind entscheidend für die Produktionskontinuität. Bei der Bearbeitung von Mehrprodukt-, Kleinserien- oder hochwertigen Teilen optimiert die Berücksichtigung sowohl der Werkzeugleistung als auch der Lieferantenzuverlässigkeit die Werkzeugauswahl, reduziert Ausschuss und gewährleistet einen reibungslosen Produktionsablauf.






