


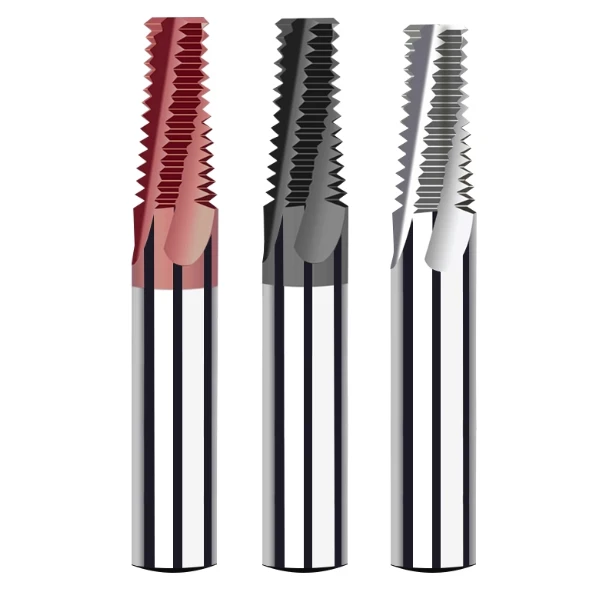
Ein Formenbauunternehmen wandte sich kürzlich an uns, da in vorgehärteten Werkzeugblöcken abgebrochene Gewindebohrer steckten. Das Gewindeschneiden erschien für die anfängliche Kleinserie wirtschaftlich, doch der schnelle Werkzeugverschleiß führte rasch zu rauen Oberflächen, ausgerissenen Gewindegängen und schließlich zum Totalausfall des Werkzeugs. Bricht ein Gewindebohrer in einer teuren Kavität ab, ist das Abbrennen durch Funkenerosion oft die einzige Möglichkeit zur Entfernung, was die Produktionskosten erhöht und das Risiko von Ausschuss birgt.
Dieses Fehlerszenario ist jedem bekannt, der komplexe CNC-Bearbeitungen durchführt. Ein Gewindefräser ist ein rotierendes Schneidwerkzeug, das Innen- oder Außengewinde mittels 3-Achs-CNC-Spiralinterpolation erzeugt. Im Gegensatz zu einem herkömmlichen Gewindebohrer, der direkt in ein Pilotloch getrieben wird, umkreist ein Gewindefräser den Lochumfang und bewegt sich dabei axial mit der exakten Gewindesteigung.
Die Bearbeitung von abrasiven Legierungen, Edelstählen und gehärteten Werkzeugstählen schränkt den Einsatzbereich herkömmlicher Gewindeschneidverfahren drastisch ein. Ein Vollhartmetall-Gewindefräser verteilt die Schnittkräfte radial, anstatt den gesamten Werkzeugkern hohen Torsionsspannungen auszusetzen. Dieser mechanische Vorteil eliminiert das Risiko von Werkzeugbruch, da sich ein verschlissenes Fräswerkzeug einfach und ohne Verklemmen aus der Bohrung herausziehen lässt.
Werkzeugstandzeit und Gewindesteigungsgenauigkeit hängen maßgeblich von der optimalen Abstimmung der Werkzeugkonstruktion ab. Submikron-Hartmetallsubstrate, spezielle PVD-Wärmebeschichtungen und präzise gefertigte Spiralnuten ermöglichen Hochvorschub-Kreisfräsen selbst bei Härten über 55 HRC. Die Bewertung eines Gewindefräswerkzeugs erfordert die Abstimmung von Kernsteifigkeit, Schneidkantenpräparation und Spanabfuhr auf die Härte des Werkstücks.
Standardmäßige Gewindeschneidverfahren erfordern separate Gewindebohrer für jede Kombination aus Durchmesser, Toleranzklasse und Steigung. Ein einzelner Gewindefräser kann mehrere Lochdurchmesser erzeugen, solange die Gewindesteigung gleich bleibt. CNC-Bediener können zudem die Werkzeugkompensation am Controller anpassen, um präzise Flankendurchmessertoleranzen einzustellen, ohne das Werkzeug wechseln zu müssen.
Der Übergang von weichen Legierungen zu hochharten Werkzeugstählen erfordert ein genaues Verständnis der Dynamik spiralförmiger Werkzeugwege. Für Anwendungen mit einer Härte von HRC 60+ sind spezielle Schneidkantengeometrien, steife Maschineneinstellungen und präzise Strategien zur radialen Spanreduzierung notwendig. Die Beherrschung dieser grundlegenden Dynamiken gewährleistet saubere Gewinde, minimale Spindelbelastung und eine vorhersehbare Werkzeugstandzeit auch bei anspruchsvollen Produktionsläufen.
Was ist eine Fadenmühle?
Bei der Prüfung von Bauteilzeichnungen mit Mehrfachbohrungen greifen Zerspanungsmechaniker häufig standardmäßig auf Gewindebohrer zurück. Nach Beurteilung der Materialhärte, der Gewindetiefe und des Bauteilwerts wählt ein erfahrener Programmierer hingegen oft einen Vollhartmetall-Gewindefräser. Anstatt ein Werkzeug axial in die Bohrung zu pressen, nutzt dieses Werkzeug eine 3-Achs-CNC-Spiralinterpolation, um die Steigungsgeometrie schrittweise zu fräsen.
Für eine erfolgreiche Anwendung sind weit mehr als nur die Beurteilung von Gewindemaßen oder Steigungstabellen erforderlich. Maschinensteifigkeit, Werkzeughalterrundlauf, Bohrungstiefe und die chemische Zusammensetzung der Substratbeschichtung entscheiden darüber, ob ein Werkzeug schwierigen Schnitten standhält. Bei gehärteten Stählen reduziert ein spezielles Gewindefräswerkzeug den Schnittdruck erheblich und ermöglicht dem Anwender so einen vorhersehbaren Werkzeugverschleiß anstelle eines katastrophalen Gewindebohrerbruchs.
Definition der Fadenmühle: Was ist eine Fadenmühle?
In der Präzisionsbearbeitung ist ein Gewindefräser ein rotierendes Schneidwerkzeug zur Herstellung von Innen- oder Außengewinden durch kreisförmige Rampenbewegung. Im Gegensatz zu Gewindebohrern, die unter direkter Spindelsynchronisation in eine Pilotbohrung eingeschraubt werden, schneidet dieses Werkzeug radial Freiraum, während der Vorschub axial erfolgt. Diese spiralförmige Bewegung erzeugt präzise Gewindeformen durch kontrollierten, mehrstufigen Materialabtrag.
Feldversuche zeigen, dass diese Materialabtragsstrategie ein überlegenes Schnittkraftmanagement ermöglicht. Die Bearbeitung hochharter Werkzeugstähle erzeugt extreme Torsionsspannungen, die häufig zum Bruch von Gewindebohrern im Bohrloch führen. Ein speziell entwickeltes Gewindefräswerkzeug umgeht dieses Problem, indem es dem Bediener ermöglicht, radiale Zustellungen, Spindeldrehzahlen und Vorschübe an die Steifigkeit der Aufspannung anzupassen.
Was leistet eine Gewindewalzmaschine? Hauptanwendungen von Gewindewalzmaschinen
Zerspanungsmechaniker setzen Hochleistungs-Gewindefräsmaschinen ein, wenn Prozesssicherheit, enge Gewindetoleranzen und Spankontrolle wichtiger sind als die reine Zyklusgeschwindigkeit. Bei der Fertigung komplexer Formkerne nutzen die Bediener die CNC-Werkzeugwegkompensation, um die Gewindesteigungen während des Betriebs anzupassen, ohne das Werkzeug wechseln zu müssen. Diese Flexibilität ist unerlässlich, um die engen Anforderungen an Gewindepassungen der Klasse 3B oder 6H zu erfüllen.
Gewindefräser spielen ihre Stärken besonders bei abrasiven Legierungen, Edelstählen und gehärteten Werkzeugstählen mit einer Härte über HRC 50 aus. Für die Bearbeitung extrem harter Werkstoffe ab HRC 60 ist ein spezielles Gewindefräswerkzeug mit submikronen Hartmetallsorten, verschleißfesten PVD-Beschichtungen und positiver Spanwinkelgeometrie erforderlich. Eine sorgfältige Prozessbewertung verhindert Werkzeugverformungen und gewährleistet exzellente Gewindeoberflächen bei Tiefbohrungen.
Wie funktioniert Gewindefräsen?
Selbst bei scheinbar einwandfreiem Schneidwerkzeug weisen die Werkstücke häufig Maßabweichungen, mangelhafte Flankenoberflächen oder Rattermarken auf. Die Ursache liegt meist in nicht optimal abgestimmten CNC-Werkzeugwegen und nicht in einer mangelhaften Werkzeugqualität. Für ein erfolgreiches Gewindefräsen sind eine synchronisierte Werkzeugrotation, eine kontinuierliche Kreisinterpolation und eine kontrollierte axiale Bewegung erforderlich, um präzise Gewindeprofile zu erzeugen.
Für einen stabilen Prozess ist eine präzise Abstimmung zwischen CNC-Interpolationsgenauigkeit, Vorschubgeschwindigkeit, Fräserkerndurchmesser und Legierungshärte unerlässlich. Kaltverfestigte Werkstoffe erfordern besondere Aufmerksamkeit; ungleichmäßige Schnittkräfte führen schnell zu Ausbrüchen an der Schneidkante und vorzeitigem Verschleiß. Erfahrene Zerspanungsmechaniker überprüfen den programmierten Werkzeugweg und testen die Zustellung, bevor sie Spindeldrehzahlen oder Schnittparameter ändern.
Das Gewindefräsverfahren: Helixinterpolation
Die spiralförmige Interpolation ist der mechanische Kern moderner CNC-Gewindebearbeitung. Der Gewindefräser fährt in die Bohrung ein, führt eine präzise bogenförmige Einwärtsbewegung aus und beschreibt dabei eine 360°-Drehung, während er axial entlang der Z-Achse um genau eine Steigung vorgeschoben wird. Dieser mehrachsige Werkzeugweg formt die vollständige Gewindegeometrie durch progressive, spannungsarme radiale Scherung.
Die Werkzeugein- und -ausfahrtsroutinen erfordern eine sorgfältige Programmierung, um Rattermarken zu vermeiden. Ein gleichmäßiger, tangentialer 90°-Einlaufbogen minimiert die Werkzeugdurchbiegung und verhindert Stoßbelastungen beim ersten Eingriff in das Werkstück. Bei tiefen Bohrungen oder gehärteten Legierungen gewährleistet die Kombination dieser Einlaufbewegung mit Hochdruckkühlung einen sauberen Spanabtransport ohne Nachschneiden.
Wie CNC-Gewindefräsmaschinen Innen- und Außengewinde bearbeiten
Die Bearbeitung von Innen- und Außengewinden basiert auf identischer Spiralkinematik mit entgegengesetzter Drehrichtung. Beim Innengewindeschneiden wird das Gewindefräswerkzeug zunächst in der Bohrungsmitte geführt und anschließend entlang des inneren Bohrungsumfangs nach außen interpoliert. Bei der Bearbeitung von Außengewinden entspricht diese Bewegung der des Außendurchmessers des Werkstücks; dabei wird der äußere Umfang mit präziser radialer Versatzsteuerung abgetastet.
Oberflächenfehler oder Abweichungen im Teilkreisdurchmesser erfordern selten den Austausch des Schneidwerkzeugs. Die Überprüfung der Verschleißkorrektur der Steuerung, des Spindelrundlaufs und der Parameter der Gleichlauffräsbahn behebt Maßabweichungen in der Regel sofort. Steife Aufspannungen und kalibrierte Werkzeugwege sind beim Bearbeiten gehärteter Stähle bis HRC 65 unerlässlich, da der Schnittwiderstand die Durchbiegung verstärkt.

Arten von Gewindewalzwerken
Die Auswahl eines Fräsers erfordert, über die Standardgrößen aus Katalogen hinauszublicken und das Verhalten des Werkstücks in der Praxis zu beurteilen. Ein Betrieb, der verschiedene Formblöcke bearbeitete, verwendete einst einen einzigen Werkzeugtyp für alle Bearbeitungen. Bei weichem Stahl wurden zufriedenstellende Ergebnisse erzielt, bei vorgehärtetem Material jedoch ein schneller Verschleiß. Das Problem lag nicht im Werkzeugdurchmesser, sondern in der unpassenden Werkzeuggeometrie im Hinblick auf den Schnittwiderstand.
Die Bewertung verschiedener Gewindefräsertypen erfordert die Analyse der Werkstückhärte, der Gewindesteigung, der Bohrungstiefe, der Losgröße und der Maschinensteifigkeit. Die Werkzeugleistung hängt von der Wahl zwischen Vollhartmetall-Aufbauten, ein- oder mehrprofiligen Formen und internen oder externen Konfigurationen ab. Die Abstimmung der Werkzeuggeometrie auf den Schnittdruck optimiert die Werkzeugstandzeit und die Zykluszeiten bei anspruchsvollen Werkstoffen.
Hartmetall-Gewindefräser
Beim Gewindeschneiden von Formstählen und hochharten Legierungen setzen erfahrene Programmierer auf Vollhartmetall-Gewindefräser. Wolframkarbid-Substrate gewährleisten eine außergewöhnliche Schneidkantenstabilität auch unter hoher thermischer Belastung und abrasiver Reibung. Neben der grundlegenden Werkstoffbezeichnung müssen die Kernfestigkeit der Nuten, die Schneidkantenpräparation und die PVD-Beschichtung auf die Materialeigenschaften des Werkstücks abgestimmt sein.
Bei der Bearbeitung harter Legierungen muss neben der Bruchfestigkeit auch die Schneidkantenfestigkeit berücksichtigt werden. Die Auswahl eines Hartmetall-Gewindefräsers für gehärteten Stahl erfordert die Berücksichtigung der Spindelkegelsteifigkeit, des Werkzeugüberhangs und der tatsächlichen Rockwell-Härte. Anwendungen mit Härten über HRC 60 profitieren deutlich mehr von maßgeschneiderten Mikrogeometrien und mehrlagigen Wärmebeschichtungen als von aggressivem Oberflächenfräsen.
Gewindewalzwerke mit einfacher vs. mehrfacher Form
Die Wahl zwischen Werkzeugen mit einheitlicher und mehrteiliger Form hängt von den angestrebten Zykluszeiten und der operativen Flexibilität ab. Ein Werkzeug mit einheitlicher Form verfügt über ein einheitliches Zahnprofil, das pro Umdrehung der Spirale einen Gewindescheitel über verschiedene Bohrungstiefen hinweg schneidet. Diese Konstruktion reduziert die Werkzeugdruckabweichung bei großen Ausladungen und ermöglicht das Fräsen unterschiedlicher Gewindedurchmesser mit identischem Gewindesteigungsprofil.
Ein Gewindefräser mit Mehrfachform nutzt übereinander angeordnete Schneidzähne, um die gesamte Gewindetiefe in einem einzigen 360°-Drehgang zu erzeugen. Diese Konfiguration verkürzt die Zykluszeiten bei Serienfertigungen mit gleichbleibenden Bohrungsspezifikationen erheblich. Da der volle Eingriff in die Gewindetiefe den radialen Schnittdruck erhöht, benötigen Mehrfachformfräser starre Aufspannungen, stabile Werkzeughalter und eine ausreichende Spanabfuhr.
Innengewinde- vs. Außengewindefräsmaschinen
Räumliche Gegebenheiten unterscheiden die Bearbeitung von Innengewinden von der von Außengewinden. Beim Innenfräsen muss der Gewindefräser in einer engen Pilotbohrung geführt werden, wobei Werkzeugkernspiel, Nutlänge und Spanabfuhr den Erfolg maßgeblich beeinflussen. Beim Außengewindeschneiden hingegen wird der Außendurchmesser des Werkstücks bearbeitet, was die Spanabfuhr erleichtert, jedoch eine starre Werkstückspannung zur Vermeidung von Vibrationen erfordert.
Die Feinabstimmung von Innen- und Außengewinden erfordert eine präzise Kontrolle des Werkzeugrundlaufs und der CNC-Interpolationsgenauigkeit. Bei hochharten Stählen mit einer Härte von bis zu HRC 65 können plötzliche Schnittkräfte beim Ein- und Austritt aus dem Gewinde zu Ausbrüchen an den Hartmetallkanten führen. Die Programmierung einer gleichmäßigen tangentialen Rampe minimiert radiale Stöße und verlängert so die Standzeit der Fräser bei Innen- und Außengewinden.

Gewindefräser vs. Gewindebohrer: Worin liegen die Unterschiede?
Betriebe, die Gewindebohrungen der Größen M6, M8 oder größer bearbeiten, greifen aus Gewohnheit oft auf das Gewindeschneiden zurück. Mit zunehmender Materialhärte, größeren Gewindetiefen oder komplexen Bauteilen, die mehrere Gewindegrößen erfordern, kann das Gewindeschneiden jedoch zu hohem Ausschuss, Spanbildung und Steigungsabweichungen führen. Die Entscheidung zwischen Gewindefräser und Gewindebohrer erfordert die Berücksichtigung der Werkstückmetallurgie, der Bohrungsgeometrie, der Losgröße und der Maschinensteifigkeit.
Der mechanische Unterschied liegt in der Schnittbewegung und der Spanlastverteilung. Ein Gewindebohrer presst sein Profil durch direkte Spindel-Vorschub-Synchronisation in das Kernloch und ist dabei hohen Torsionskräften ausgesetzt. Ein Gewindefräser erzeugt die Steigungsgeometrie schrittweise durch 3-Achs-CNC-Interpolation, wodurch Verklemmungsgefahren vermieden und dem Programmierer die volle Kontrolle über die Schnittkräfte ermöglicht wird.
Unterschiede bei den Schneidverfahren: Gewindefräser vs. Gewindebohrer
Der Vergleich der Schneidmechaniken verdeutlicht die drastischen Unterschiede in den Prozessergebnissen. Sobald ein Gewindebohrer in die Pilotbohrung eingreift, berühren die Schneidzähne mit vollem Profil das Material gleichzeitig über tiefe axiale Flächen und erzeugen so ein hohes radiales Drehmoment. Beim Vergleich von Gewindefräsen und Gewindebohren werden die Späne beim Gewindefräsen radial mit kleinen Kontaktbögen abgeführt, wodurch ein katastrophales Verklemmen in tiefen Bohrungen verhindert wird.
Bei einem kürzlich durchgeführten Formenbauprojekt brachen Standardgewindebohrer unvorhersehbar in den Hohlräumen aus gehärtetem Werkzeugstahl. Der Wechsel zu einer Gewindefräsmaschine stabilisierte die Schnittkräfte, indem der Schnitt auf mehrere leichte radiale Durchgänge aufgeteilt wurde. Sollten Gewindebohrerbrüche in Ihrer Fertigung ein Problem darstellen, überprüfen Sie die Drehmomentgrenzen der Spindel und prüfen Sie, ob Spiralfräsen das Risiko von Werkzeugbrüchen eliminieren kann.
Präzision, Flexibilität und Werkzeugstandzeit: Gewindefräsen vs. Gewindeschneiden
Der Vergleich von Gewindefräsen und Gewindeschneiden verdeutlicht wesentliche Unterschiede in der Maßhaltigkeit und im Werkzeugverschleiß. Beim Gewindefräsen können Zerspanungsmechaniker die Toleranzen des Flankendurchmessers mithilfe der Radiuskompensation der Steuerung bis in den Mikrometerbereich genau einstellen. Gewindebohrer bieten diese Einstellmöglichkeit nicht und erfordern separate Werkzeuge für verschiedene Toleranzklassen, Steigungen und Bohrungsdurchmesser.
Werkzeugstandzeit und Ausfallverhalten sprechen bei schwierigen Schnitten ebenfalls für die spiralförmige Bearbeitung. Während Hochgeschwindigkeits-Gewindeschneiden bei weichen Legierungen hervorragend funktioniert, führt die hohe Reibung bei Werkstoffen über HRC 60 häufig zum Bruch der Gewindebohrer in teuren Bauteilen. Ein Gewindefräswerkzeug weist einen gleichmäßigen Flankenverschleiß auf, was eine vorhersehbare Werkzeugstandzeit gewährleistet und kostspielige Ausfallzeiten durch Funkenerosion vermeidet.
Wann verwendet man einen Gewindefräser anstelle eines Gewindebohrers?
Die Entscheidung, wann ein Gewindefräser anstelle eines Gewindebohrers verwendet werden sollte, hängt von der Abwägung zwischen Werkstückrisiko und Produktionsanforderungen ab. Gewindefräser sind die erste Wahl beim Schneiden von hochharten Werkzeugstählen, bei der Bearbeitung asymmetrischer Bauteile, beim Gewindeschneiden in der Nähe von Sacklochböden oder bei der Bearbeitung dünnwandiger, verzugsgefährdeter Teile. Die Möglichkeit, saubere Gewinde ohne vollen Anpressdruck zu fräsen, schützt hochwertige Werkstücke.
Bei der Serienfertigung von Standardaluminium oder Baustählen kann das synchrone Gewindeschneiden aufgrund der hohen Zyklusgeschwindigkeit weiterhin vorteilhaft sein. Die Bearbeitung von gehärteten Stählen mit einer Härte über HRC 55 oder die Fertigung von Bauteilen mit engen Toleranzen für die Luft- und Raumfahrt macht einen Hartmetall-Gewindefräser zur optimalen Wahl. Die Abstimmung von Werkzeugbeschichtung, Kernsteifigkeit und Fräserüberhang auf den Schnitt gewährleistet maximale Prozesssicherheit.
Auswahl des richtigen Hartmetall-Gewindefräsers für verschiedene Materialien
Die Verwendung eines standardisierten Werkzeugansatzes für unterschiedliche Werkstücke führt zu uneinheitlicher Qualität und Ausschuss. Die Bearbeitung von Werkzeugstahl, Edelstahl 304 und Aluminium 6061 mit identischen M8-Parametern verursacht drastisch unterschiedliche Schnittdrücke und Spanformen. Bei der Auswahl des passenden Hartmetall-Gewindefräsers für verschiedene Werkstoffe müssen Zerspanungsmechaniker Werkzeugsubstrat, Schneidkantenbearbeitung und Schneidengeometrie an die physikalische Metallurgie des Werkstücks anpassen.
Die Beurteilung eines Werkstücks beginnt mit der Bestimmung von Härte, Zugfestigkeit, Wärmeleitfähigkeit und Kaltverfestigungsneigung. Die Bearbeitung von Hartstählen mit weichen Werkzeugen führt schnell zu Schneidkantenbrüchen, während stumpfe Werkzeuge bei Aluminium Aufbauschneiden und Grate verursachen. Verfahrenstechniker beurteilen den gesamten Werkzeugverschleiß, die Teilungstoleranzen und die Oberflächengüte im Verlauf kontinuierlicher Produktionsläufe, anstatt einzelne Testschnitte zu bewerten.
Hartmetall-Gewindefräser für Stahl
Die Bearbeitung vorgehärteter Stähle wie P20 und 718H erfordert spezielle Hartmetall-Gewindefräser für Stähle mit hoher Querzugfestigkeit. Optimierte Spiralnutprofile gewährleisten einen reibungslosen Spanabtransport und minimieren gleichzeitig den Schnittdruck bei spiralförmigen Schnitten. Werkzeugüberhang und Spindelkonussteifigkeit bestimmen maßgeblich die Oberflächengüte der Freifläche und beeinflussen die Maßhaltigkeit oft stärker als die Schnittgeschwindigkeit.
Die Bearbeitung von Formstählen erfordert eine aktive Überwachung des Werkzeugverschleißes während der Produktion. Vorzeitiger Flankenverschleiß oder Mikroausbrüche deuten auf zu starken radialen Eingriff oder unzureichenden Spanabfuhr an tiefen Bohrungswänden hin. Durch die schrittweise Anpassung von Schnitttiefe, Spanbelastung pro Zahn und radialer Zustellung bleiben die Schnittkräfte im Gleichgewicht, wodurch stabile Teilungstoleranzen über lange Fertigungszyklen hinweg gewährleistet werden.
Gewindefräsmaschinen für Aluminium und Edelstahl
Zähflüssige Legierungen wie Aluminium erfordern extrem scharfe Schneidkanten und hochglanzpolierte Spannuten, um Spanbildung und Aufbauschneiden zu vermeiden. Austenitische Edelstähle hingegen führen zu starker Kaltverfestigung und Wärmestau an der Werkzeug-Werkstück-Kontaktfläche. Spezielle Gewindefräser für Aluminium und Edelstahl nutzen angepasste Spanwinkel und spezielle PVD-Beschichtungen, um bei diesen unterschiedlichen Werkstoffen einen sauberen Schneidvorgang zu gewährleisten.
Das Tieflochgewindeschneiden in Edelstahl der 300er-Serie erfordert eine kontinuierliche Spanabfuhr und einen präzisen Schneidvorgang, um Kaltverfestigung zu vermeiden. Bediener sollten nach den ersten Bearbeitungsgängen die Spankrümmung, die Gewindespitzen und den Schneidenverschleiß prüfen, um die Werkzeugwege zu optimieren. Durch Vermeidung von Werkzeugverweilzeiten beim Ein- und Austritt in die Gewindegänge werden lokale Wärmespitzen verhindert und die Werkzeugstandzeit bei anspruchsvollen Anwendungen mit Legierungen verlängert.
Gewindefräsmaschinen für gehärteten Stahl
Die Bearbeitung von Formteilen mit einer Härte über HRC 50 setzt die Schneidkanten extremer abrasiver Reibung und mechanischer Belastung aus. Standardfräser verschleißen unter diesen Bedingungen schnell, weshalb spezielle Gewindefräser für gehärteten Stahl mit ultrafeinen Submikron-Hartmetallsorten und negativen Mikrofasen als Schneidkantenpräparation erforderlich sind. Moderne, mehrlagige, hitzebeständige Beschichtungen wie AlTiN oder AlCrN schützen die Schneidkanten vor katastrophaler thermischer Zersetzung.
Bei Werkstoffhärten über HRC 60 bestimmen der Rundlauf des Werkzeughalters und die Maschinensteifigkeit den Bearbeitungserfolg. Mehrere leichte radiale Schnitte reduzieren die Werkzeugdurchbiegung und verhindern so vorzeitigen Werkzeugbruch in harten Matrizen und Stempelblöcken. Für Bauteile mit einer Härte von HRC 65 müssen spezielle Geometrien für hohe Härte gewählt werden, um extremen Scherkräften standzuhalten, ohne dass der Werkzeugkern ausbricht.
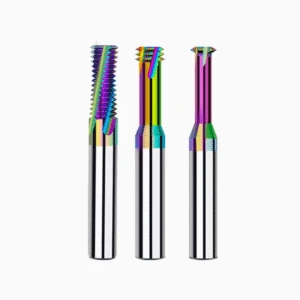
Gewindefräsmaschinen für gehärteten Stahl: Warum ist eine spezielle Gewindefräsmaschine erforderlich?
Das Einbringen von Gewinden in Werkzeugkomponenten nach der Wärmebehandlung verhindert zwar Verformungen, stellt aber erhebliche Herausforderungen an die Zerspanung. Standardwerkzeuge, die in vorgehärtetem Material zuverlässig laufen, weisen bei einer Materialhärte über 55 HRC schnellen Flankenverschleiß und Mikroausbrüche an der Schneidkante auf. Der hohe Schnittwiderstand in Verbindung mit der großen Werkzeugreichweite verstärkt Durchbiegung und Rattern und zerstört so schnell die Steigungsprofile.
Für den Erfolg ist es entscheidend, Werkzeugsubstrat, Schneidkantenpräparation und PVD-Beschichtung exakt auf die Schnittkräfte abzustimmen. Spezielle Gewindefräser für gehärteten Stahl verfügen über verstärkte Werkzeugkerne und maßgeschneiderte Schneidkanten-Mikrogeometrien zur Absorption radialer Stöße. Die Priorisierung der Schneidkantenstabilität gegenüber kurzen Zykluszeiten gewährleistet eine gleichbleibende Gewindesteigungsgenauigkeit ohne Werkzeugausfall.
Wichtigste Herausforderungen beim Gewindefräsen von gehärtetem Stahl
Extreme abrasive Reibung und mechanische Einwirkung stellen die größten Herausforderungen bei der Bearbeitung hochharter Legierungen dar. Mit zunehmender Härte schnellen die Schnittkräfte in die Höhe, wodurch bereits geringe Werkzeugüberhänge und minimale Rundlaufungenauigkeiten des Halters zu starkem Rattern führen. Ohne eine stabile Aufspannung eskaliert normaler Mikroverschleiß rasch zu Ausbrüchen in den Nuten und Beschädigungen der Gewindeflanken.
Lokale Wärmekonzentrationen stellen bei engen Interpolationsgängen ein weiteres ernstes Risiko dar. Enge Innengewindegeometrien führen zu Wärmestau in der Nähe der Schneidzone und beeinträchtigen die Schneidkanten durch schnelle thermische Erweichung. Beim Gewindefräsen von gehärtetem Stahl mit einer Härte zwischen HRC 55 und HRC 65 müssen die Bediener die radialen Zustellungen kontrollieren und die Konzentrizität der Pilotbohrung überprüfen, um lokale Überlastung zu vermeiden.
Anpassung von Hartmetall-Gewindefräsern für hochharte Werkstoffe
Bei der Auswahl von Schneidwerkzeugen für gehärtete Legierungen muss ein ausgewogenes Verhältnis zwischen Substratzähigkeit und extremer Verschleißfestigkeit gefunden werden. Ultrafeine Hartmetallsorten im Submikronbereich bieten eine hohe Kernsteifigkeit und verhindern so die für Standardwerkzeuge typische Strukturverformung. Die Schneidkanten müssen mit kontrollierten negativen Mikrofasen oder Honungen versehen werden, um Ausbrüche zu vermeiden, die bei scharfen, ungeschützten Schneiden häufig auftreten.
Moderne, hitzebeständige PVD-Beschichtungen wie AlTiN und TiAlSiN schützen die Schneidkante vor starker Reibung und thermischer Zersetzung. Eine hochwertige Beschichtung kann jedoch eine fehlerhafte Werkzeugwegkinematik oder einen zu starken radialen Eingriff nicht kompensieren. Bei der Optimierung von Hartmetall-Gewindefräsern für hochharte Werkstoffe hilft die Überwachung des fortschreitenden Flankenverschleißes den Zerspanungsmechanikern, die Schnittparameter einzustellen, bevor Maßabweichungen auftreten.
Wichtige Überlegungen bei der Auswahl von Gewindefräsmaschinen für gehärteten Stahl
Ein strukturierter Fertigungsablauf gewährleistet reproduzierbare Ergebnisse: Werkstoff → Gewindespezifikationen → Maschinensteifigkeit → Werkzeuggeometrie. Zerspanungsmechaniker prüfen zunächst die tatsächliche Rockwell-Härte, die Bohrungstiefe und die Steigungstoleranz. Anschließend beurteilen sie die Spindelkegelsteifigkeit und den Rundlauf des Halters. Erst dann sollten Werkzeugdurchmesser, Schneidenzahl und Güteklasse für Gewindefräser in gehärtetem Stahl ausgewählt werden.
Die Bohrungsvorbereitung ist besonders wichtig beim Schneiden von Werkstoffen mit einer Härte über HRC 60. Konische, kaltverfestigte oder zu kleine Pilotbohrungen verursachen plötzliche Stoßbelastungen, die Fräser mit kleinem Durchmesser beim ersten Eintritt beschädigen können. Bei Bauteilen mit einer Härte bis HRC 65 gewährleisten kurze Werkzeugüberstände, verstärkte Schäfte und mehrere leichte radiale Schnitte ein sicheres und hochpräzises Gewindeschneiden.

HRC65 Gewindefräser: Können Gewindefräser für gehärteten Stahl HRC65 verwendet werden?
Das direkte Gewindeschneiden in Werkzeugstähle mit einer Härte von Rockwell 65 ist mit der richtigen Einrichtung problemlos möglich. Formenbauer verlangen häufig das Gewindeschneiden von Kerneinsätzen nach der Wärmebehandlung, um Verformungen durch die Wärmebehandlung zu vermeiden und präzise Positionen zu gewährleisten. Der Einsatz einer Gewindefräsmaschine für HRC65 erfordert vor dem Schneiden die Überprüfung der Materialzusammensetzung, der tatsächlichen Härte, der Spindelkonussteifigkeit und des Rundlaufs des Werkzeughalters.
Die Bearbeitung von Werkstoffen mit einer Härte von HRC 65 lässt keinerlei Spielraum für Werkzeugweg- oder Einrichtungsfehler. Die Schnittdrücke sind enorm, wodurch Standard-Schnittparameter für HRC-55-Anwendungen aufgrund von schnellem Ausbrechen der Schneidkante und katastrophaler Durchbiegung unbrauchbar werden. Der Erfolg hängt von der optimalen Balance zwischen der Festigkeit des Hartmetallkerns im Submikrometerbereich, der präzisen Schneidkantenpräparation und kontrollierten Radialschnitten ab, um die Steigungstoleranzen und die Gewindeintegrität zu gewährleisten.
Was unterscheidet eine HRC65-Gewindefräsmaschine von anderen.
Ein speziell entwickelter Gewindefräser der Härte HRC65 zeichnet sich durch strukturelle Besonderheiten aus, die extremen Radialbelastungen und abrasivem Verschleiß widerstehen. Standard-Fräser besitzen scharfe positive Spanwinkel, die beim Kontakt mit ultraharten Matrixstrukturen sofort brechen. Hochharte Gewindefräser hingegen verwenden verstärkte Kerndurchmesser, reduzierte Nutentiefen und negativ mikrogefaste Schneidkanten, um der kontinuierlichen Scherreibung standzuhalten.
Die Kontrolle der radialen Schnittkraftverteilung ist entscheidend für Werkzeuge mit kleinem Durchmesser, die in dichten, gehärteten Formen laufen. Minimale Fräserquerschnitte verstärken den Spindelschlag und die Werkzeugschwingungen, wodurch selbst leichtes Rattern zu Werkzeugbruch führen kann. Präzisionsbearbeitungen auf diesem Niveau erfordern hochsteife hydraulische oder Schrumpfpassungshalter, um die Rundlaufgenauigkeit zu gewährleisten und die Schneidkantenstabilität zu maximieren.
Substrat, Geometrie und Beschichtung von HRC65-Gewindefräsmaschinen
Die Zusammensetzung des Schneidmaterials bestimmt, ob ein Fräser unter hohem Schnittdruck ausbricht oder vorhersehbar verschleißt. Hochleistungs-Gewindefräser für gehärteten Stahl HRC65 verwenden ultrafeine Submikron-Hartmetallsorten, die mit präzisen Kobaltbindern angereichert sind, um ein optimales Verhältnis zwischen Bruchzähigkeit und Abrasionsbeständigkeit zu erzielen. Die Nutgeometrien zeichnen sich durch kurze Schneidlängen aus, um die Durchbiegung zu minimieren und die Rechtwinkligkeit des Teilkreiszylinders zu gewährleisten.
Moderne Nanokomposit-PVD-Beschichtungen wie TiAlSiN oder AlCrN bieten die notwendige Wärmebarriere für die Trocken- oder Strahlbearbeitung. Diese Beschichtungen widerstehen Schnittzonentemperaturen von über 1,000 °C und verhindern gleichzeitig abrasiven Flankenverschleiß. Eine hochwertige Beschichtung kann jedoch einen übermäßigen Halterüberhang oder zu große Toleranzen nicht ausgleichen, weshalb die Gesamtsteifigkeit des Systems unerlässlich ist.
Für welche Gewindeanwendungen bei gehärtetem Stahl eignen sich HRC65-Gewindefräsmaschinen?
Ideale Anwendungsbereiche sind flache Befestigungslöcher, Gewinde zum Herausziehen von Passstiften und präzise Reparaturstellen in gehärteten Werkzeugbauteilen. Das Gewindefräsen mit einer HRC65-Gewindefräsmaschine in Stählen wie D2, DC53 oder SKD11 liefert saubere Gewindeflanken ohne langsame EDM-Brennprozesse. Bei tiefen Gewinden mit mehr als dem 2.5-fachen des Fräserdurchmessers steigt das Risiko von Durchbiegungen jedoch drastisch an, sodass ein mehrstufiges Profilieren erforderlich ist.
Die Überprüfung der Konzentrizität der Pilotbohrung, der Bohrungsdurchmessertoleranzen und der Oberflächenentkohlung verhindert Werkzeugbruch beim ersten Gewindeeingriff. Bediener müssen mehrstufige radiale Zustellungen und tangentiale Anfahrrampen programmieren, um den Schnittdruck gleichmäßig zu verteilen. Wenn Maschinensteifigkeit, Werkzeughalterbalance und Werkzeuggeometrie optimal aufeinander abgestimmt sind, bietet das Gewindefräsen eine zuverlässige und wiederholgenaue Lösung für die Bearbeitung extrem harter Werkstücke.
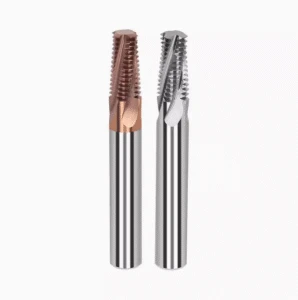
Wie wählt man einen Lieferanten für HRC65-Gewindefräsmaschinen aus?
Die ausschließliche Fokussierung auf Katalogpreise führt häufig zu vorzeitigem Verschleiß der Fräser in der Fertigung. Unzureichende Qualitätskontrolle verursacht starken Rundlauffehler, Ausbrüche an den Schneiden und eine schnelle Abweichung des Teilkreisdurchmessers bei Anwendungen mit hoher Härte. Bei der Auswahl eines Lieferanten für HRC65-Gewindefräser müssen Betriebe die Substratmetallurgie, die Präzision des Schneidenschleifens, die Konsistenz der PVD-Beschichtung und die Qualitätsprüfprotokolle überprüfen.
Für Gewinde mit hoher Härte ist absolute Klarheit über Ihre Bearbeitungsumgebung erforderlich. Bevor Sie sich für einen Werkzeuglieferanten entscheiden, definieren Sie Ihre Stahlsorte, die tatsächliche Rockwell-Härte, die Gewindetiefe und die Spindelkonizität. Die Zusammenarbeit mit einem Lieferanten, der Konstruktionsentscheidungen durch Prüfdaten belegen kann, vermeidet Ausfallzeiten und hohe Ausschussquoten, die durch Standardwerkzeuge entstehen.
Welche Fertigungskapazitäten sollte ein Lieferant von HRC65-Gewindefräsmaschinen besitzen?
Präzisionsfertigung unterscheidet echte Hochleistungswerkzeughersteller von Anbietern von Massenware. Das Schleifen eines HRC65-Gewindefräsers erfordert mehrachsige CNC-Schleifzentren mit submikrometergenauem Schleifscheibenrundlauf und lasergesteuerte Schneidkantenbearbeitung. Gleichmäßiges Honen der Schneide und präzise Schafttoleranzen (H6) verhindern die harmonischen Schwingungen, die Hartmetall in Werkstückmaterialien mit einer Härte von 65 HRC sofort zum Bruch bringen.
Qualifizierte Lieferanten müssen den funktionalen Zusammenhang zwischen ihrer Auswahl an Mikrokornsubstraten und Hochtemperatur-PVD-Beschichtungen erläutern. Fragen Sie potenzielle Anbieter nach ihren berührungslosen optischen Prüfverfahren und ihren minimalen Vorbereitungstoleranzen. Ein Lieferant mit nachweislicher Fertigungskontrolle liefert Werkzeuge, die zuverlässig funktionieren und keine gravierenden Leistungsschwankungen zwischen den Produktionsläufen aufweisen.
Wie wählt man einen Hersteller von Hartmetall-Gewindefräsern aus?
Die Bewertung eines Herstellers von Hartmetall-Gewindefräsern erfordert sowohl Expertise im Bereich Rohmaterialien als auch praktische Erfahrung im Fräsen. Der Besitz von Mehrachsen-Werkzeugschleifmaschinen allein garantiert noch keine Beherrschung der Dynamik beim Gewindeschneiden mit hoher Härte. Hersteller müssen verstehen, wie sich spezifische Hartmetallbindemittel, Kornstrukturen und Spiralgeometrien unter hohen radialen Belastungen in vorgehärteten Werkzeugblöcken verhalten.
Seriöse Anbieter agieren als Fertigungspartner und nicht nur als Auftragsbearbeiter. Teilen Sie Ihre gewünschten Gewindespezifikationen, die Werkstoffzusammensetzung, den Werkzeugüberhang und die Maschinenkapazitäten mit, um deren technischen Support zu bewerten. Falls ein Lieferant standardmäßig auf Standardprodukttabellen zurückgreift, ohne maßgeschneiderte Radialzustellungen oder Beschichtungsformulierungen zu empfehlen, sollten Sie sich stattdessen an einen spezialisierten Werkzeughersteller mit Ingenieursverantwortung wenden.
Wie beurteilt man die Präzision, Lebensdauer und Konsistenz einer HRC 65 Gewindefräsmaschine?
Die Bewertung eines Werkzeugs erfordert eine eingehende Betrachtung über die erste Bohrung hinaus, um die Stabilität in der Mehrteilfertigung zu beurteilen. Anfangsgewinde bestehen oft die Gewindesteigungsprüfung, doch unzureichende Schneidkantenfestigkeit führt schnell zu Flankenverschleiß, Rattermarken und Maßabweichungen. Die Leistungsfähigkeit lässt sich anhand von Daten aus kontinuierlichen Fertigungszyklen quantifizieren, darunter die Gut/Ausschuss-Lehrenhaltbarkeit, die Flankenoberflächenrauheit und gleichmäßige Verschleißmuster über mehrere Teile hinweg.
Echte Qualitätskontrolle bedeutet die Überprüfung der Wiederholgenauigkeit von Charge zu Charge bei identischen Bearbeitungsvorgängen. Gleichmäßige Verschleißmuster über verschiedene Werkzeugchargen hinweg belegen, dass der Hersteller die Schleifscheiben, Substrate und Beschichtungsrezepturen streng kontrolliert. Die Zusammenarbeit mit einem bewährten Lieferanten garantiert die Präzision und Werkzeugstandzeit, die für ein wiederholgenaues und wirtschaftliches Gewindefräsen bei hohen Härten erforderlich sind.

Häufig gestellte Fragen zu Gewindewalzwerken und Gewindefräsen
Zerspanungsmechaniker fragen häufig nach Werkzeugauswahl, Bearbeitungsparametern und Werkzeugstandzeit, wenn sie erstmals mit dem Gewindeschneiden beginnen. Die folgenden Fragen behandeln die wichtigsten technischen Abwägungen zwischen Standard-Gewindeschneiden, Hartmetall-Gewindefräsern und dem Gewindeschneiden gehärteter Werkzeugstähle bis HRC 65.
Anstatt sich auf Katalogangaben zu verlassen, sollte die Schnittstabilität anhand der tatsächlichen Werkstückhärte, des Teilkreisdurchmessers, der Bohrungstiefe und der Maschinensteifigkeit beurteilt werden. Diese praxisnahe Bewertung gewährleistet gleichbleibende Gewindetoleranzen und eine vorhersehbare Werkzeugstandzeit über alle Produktionsläufe hinweg.
Was ist eine Fadenmühle?
Ein Gewindefräser ist ein rotierendes Schneidwerkzeug zur Herstellung von Innen- oder Außengewinden mittels 3-Achs-CNC-gesteuerter Spiralinterpolation. Im Gegensatz zu einem direkt in ein Pilotloch getriebenen Gewindebohrer beschreibt dieses Werkzeug eine kreisförmige Bewegung und bewegt sich axial um eine Steigung pro Umdrehung vorwärts.
Diese schrittweise Scherwirkung minimiert das Schnittdrehmoment und die Werkzeugdurchbiegung während der Bearbeitung. Sie ermöglicht es dem Bediener außerdem, die Teilkreisdurchmesser über die CNC-Fräserkompensation anzupassen und bietet so eine höhere Flexibilität bei anspruchsvollen Anwendungen.
Ist eine Gewindefräsmaschine besser als ein Gewindebohrer?
Keines der beiden Werkzeuge ist generell überlegen; die Wahl hängt ausschließlich vom Werkstoff, der Geometrie und der Losgröße des Werkstücks ab. Hochgeschwindigkeits-Gewindeschneiden eignet sich hervorragend für die Serienfertigung von Standardgewinden in Weichstählen und Aluminium.
Ein Gewindefräswerkzeug ist die optimale Lösung für schwierig zu bearbeitende Legierungen, Sacklöcher, große Durchmesser oder hochwertige Bauteile, bei denen ein Gewindebohrerbruch Ausschuss verursachen kann. Es ermöglicht eine kontrollierte Späneabfuhr und vermeidet Ausfallzeiten durch Funkenerosion.
Welcher Hartmetall-Gewindefräser ist der beste?
Der beste Hartmetall-Gewindefräser ist derjenige, der präzise auf die Metallurgie Ihres Werkstücks und die Steifigkeit Ihrer Aufspannung abgestimmt ist. Zu den wichtigsten Einflussfaktoren zählen die Korngröße des Substrats, der Kerndurchmesser, die Spiralsteigung der Nuten, die Schneidenbearbeitung und die Hochtemperatur-PVD-Beschichtung.
Bei gehärteten Legierungen haben Bruchzähigkeit und Wärmebeständigkeit Vorrang vor ultrascharfen Schneidkanten. Korrektes Schneidenabziehen verhindert Mikroausbrüche unter hohen Radialbelastungen und gewährleistet so stabile Teilungstoleranzen über längere Fertigungsläufe.
Kann eine Gewindefräsmaschine gehärteten Stahl schneiden?
Ja, eine spezielle Gewindefräsmaschine für gehärteten Stahl kann Werkstoffe von HRC 50 bis HRC 60+ zuverlässig bearbeiten. Hohe Härte erhöht den Schnittdruck und erfordert daher ultrafeine Hartmetallsubstrate mit Mikrokornstruktur sowie verschleißfeste Beschichtungen wie AlTiN oder AlCrN.
Für den Erfolg sind eine hochsteife Werkzeugaufnahme, minimaler Werkzeugüberhang und programmierte, mehrstufige radiale Zustellungen erforderlich. Die Kontrolle der radialen Schnitttiefe verhindert Rattern, schützt die Schneidkante und gewährleistet eine präzise Gewindeflankengeometrie.
Kann eine Gewindefräsmaschine HRC65-Stahl bearbeiten?
Die Bearbeitung von HRC-65-Stahl ist mit einer speziellen HRC-65-Gewindefräsmaschine und einer stabilen Aufspannung problemlos möglich. Das gesamte System – einschließlich Maschinenspindel, Schrumpffutter und Werkstückspannung – muss einen nahezu fehlerfreien Rundlauf gewährleisten, um ein sofortiges Ausbrechen der Schneidkante zu verhindern.
Programmierer müssen eine mehrstufige spiralförmige Interpolation mit geringem radialem Eingriff und gleichmäßigem tangentialem Bogeneintritt anwenden. Die Einhaltung dieser strengen Bedingungen gewährleistet saubere Gewindeprofile in vollständig gehärteten Werkzeugen, ohne dass EDM-Bearbeitungen erforderlich sind.
Wie wähle ich einen Lieferanten für HRC65-Gewindefräsmaschinen aus?
Bei der Auswahl eines Lieferanten für HRC65-Gewindefräser sollten Sie nicht nur auf Stückpreise und Katalogtabellen achten. Priorisieren Sie Hersteller mit mehrachsiger CNC-Schleifpräzision, Prüfprotokollen im Submikrometerbereich und geprüfter Chargenkonsistenz des Mikrokorn-Hartmetalls.
Ein qualifizierter Lieferant sollte Ihre Teilezeichnungen, Stahlsorten, Bohrungstiefen und Maschinenkapazitäten prüfen, um Ihnen die passenden Werkzeuggeometrien zu empfehlen. Direkter technischer Support gewährleistet eine zuverlässige Werkzeugstandzeit und wiederholgenaue Gewindebearbeitung auch bei extrem harten Werkstoffen.






